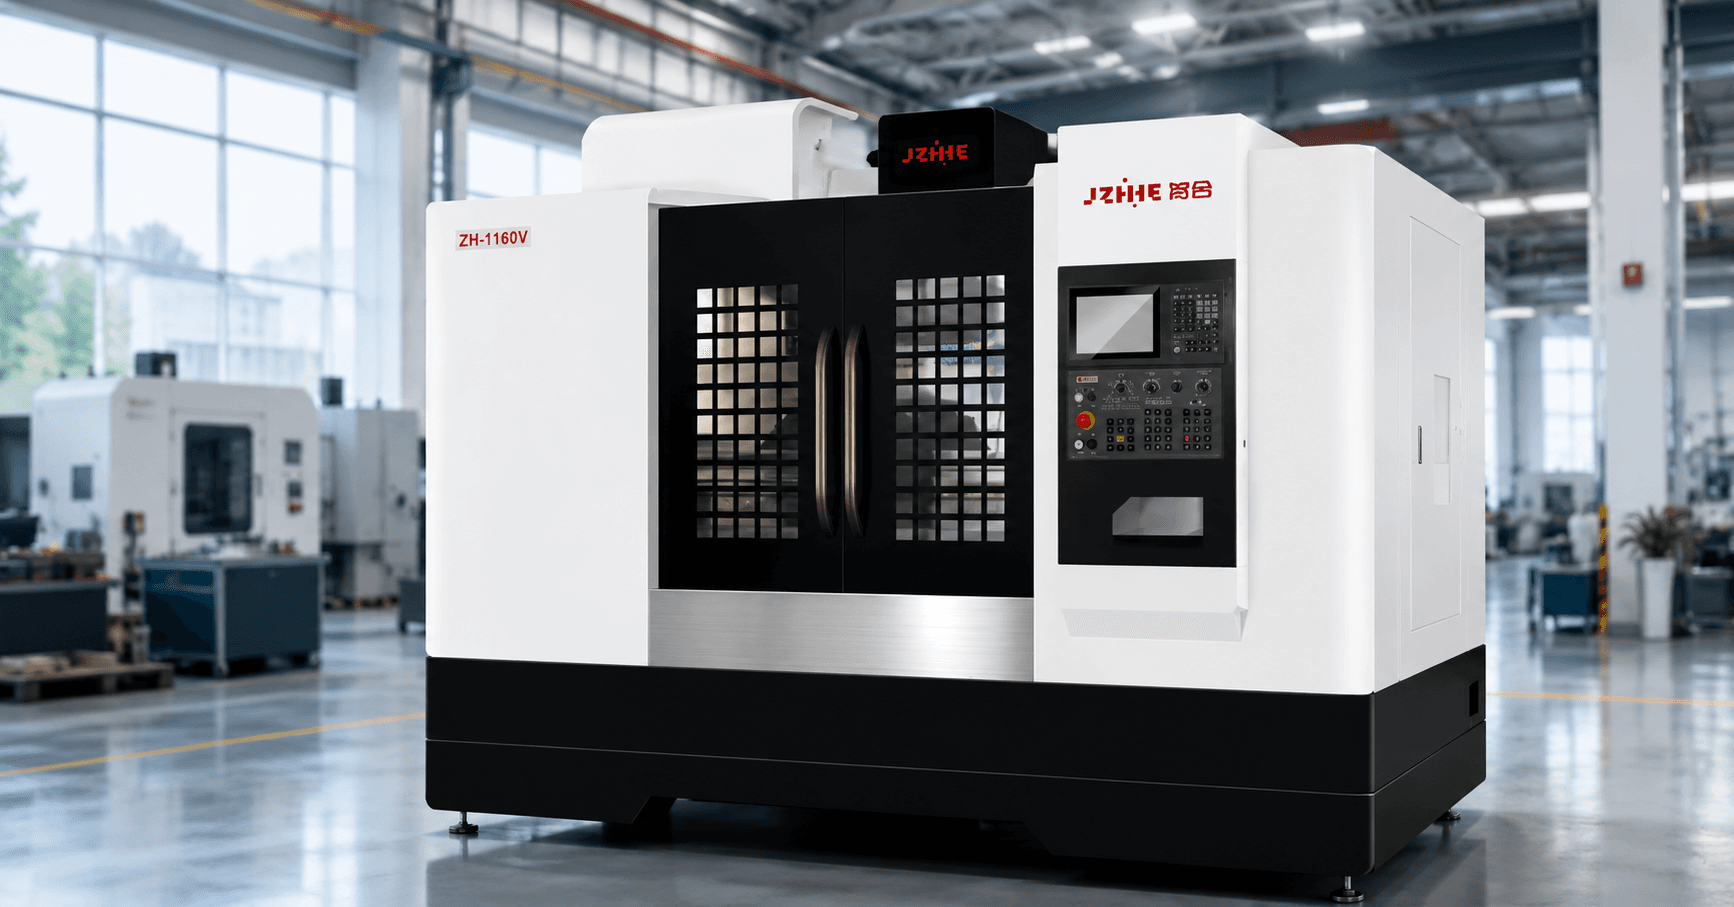
مركز التصنيع باستخدام الحاسب الآلي الصيني للمصنعين: المواصفات والتطبيقات وقائمة التحقق من طلب عرض الأسعار
سؤال المشتري: هل يمكن لمركز التشغيل الأفقي إكمال الجزء الصندوقي الخاص بنا في عملية إعداد واحدة؟
قد يُمثل مركز التصنيع باستخدام الحاسوب (CNC) الصيني حلاً إنتاجياً عملياً للمصنعين، ولكن لا ينبغي الاعتماد على اسم الجهاز وحده لتأكيد إمكانية إنجاز عملية التصنيع في جلسة واحدة. يعتمد إنجاز مركز التصنيع الأفقي لقطعتك الصندوقية الشكل في جلسة واحدة على عدة عوامل، منها سهولة الوصول إلى الميزات، ونقاط الإسناد، وهندسة التثبيت والمنصة، ومدى وصول المغزل، وطول الأداة، وإزالة الرقائق، والفحص، وعلاقات التفاوتات، وكمية المواد المراد إزالتها. يُستقى الجواب الصحيح من مراجعة عملية التصنيع بناءً على الرسومات الهندسية وتجربة مضبوطة، وليس من مجرد بيانات عامة في كتيب.
يساعد هذا الدليل فرق الهندسة والمشتريات على تحديد المواصفات المطلوبة، ومواءمة بنية الآلة مع التطبيقات، وإعداد طلب عرض أسعار يكشف عن القيود مبكرًا. كما يشرح معنى "إعداد واحد"، ومتى تكون الآلة الأفقية مناسبة، ومتى يكون التكوين الرأسي أو غيره أفضل، وكيفية التخطيط للاستلام. يجب التحقق من المواصفات الخاصة بكل طراز مقابل ورقة البيانات الحالية وشروط الاختبار المتفق عليها.

ما الذي ينبغي أن يعنيه إعداد واحد؟
في المقترح الفني، يُعرَّف الإعداد الواحد بأنه ترتيب تثبيت ثابت للقطعة، حيث يتم تحديد موضعها وتثبيتها مرة واحدة أثناء قيام الآلة بتنفيذ الميزات المتفق عليها، بما في ذلك أي مواضع مُفهرسة للمنصة. يختلف هذا التعريف عن البرنامج الواحد، أو دورة التحميل الواحدة، أو المنصة الواحدة. إذا كان على المشغل فك التثبيت، أو قلب القطعة، أو إعادة تحديد موضعها، أو حفر سطح يصعب الوصول إليه يدويًا، أو نقل القطعة إلى آلة أخرى، فإن العملية لا تُعتبر إعدادًا واحدًا بالمعنى الهندسي.
يمكن لتركيبة واحدة أن تقلل من عمليات المناولة ونقل البيانات وتفاوت الفحص، لكنها لا تضمن إمكانية إنجاز كل ميزة دون تغيير الأدوات أو دورة الفحص أو الفهرسة الدورانية. قد تُنجز آلة أفقية أربعة أوجه بعد فهرسة المنصة مع إبقاء قطعة العمل على نفس التركيبة. قد تكون هذه عملية قيّمة بتركيبة واحدة، حتى وإن كانت الآلة تستخدم اتجاهات إحداثيات متعددة. يرجى ذكر التعريف الدقيق في طلب عرض الأسعار حتى لا يُقدّم الموردون معاني مختلفة.
إجابة مباشرة للأجزاء من النوع الصندوقي
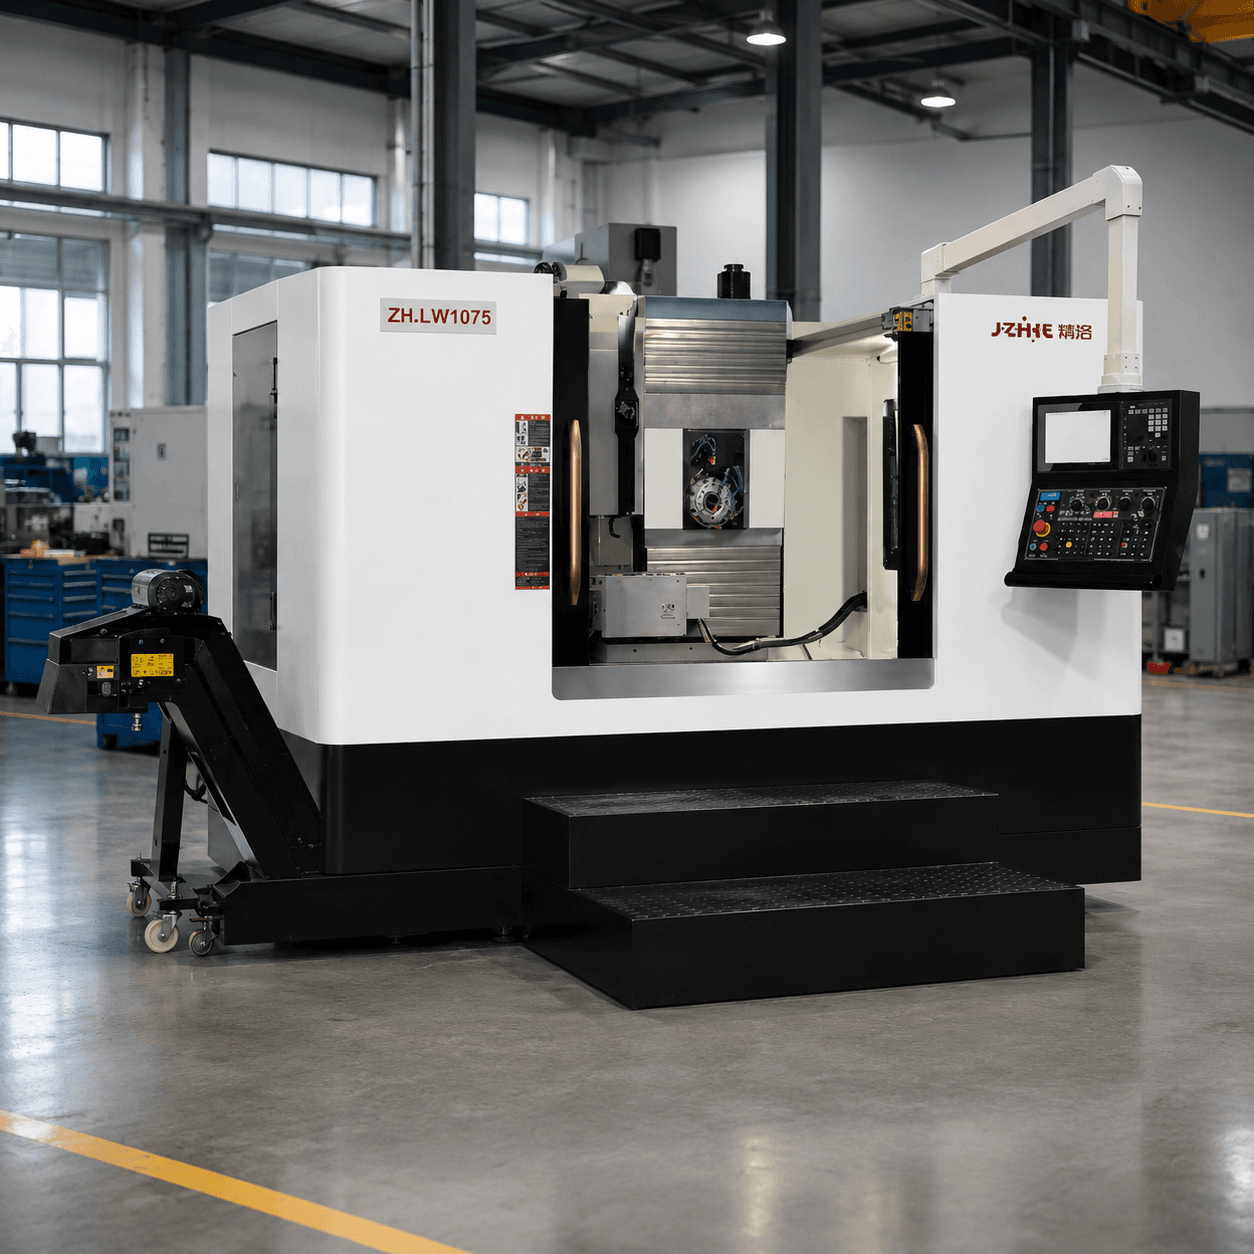
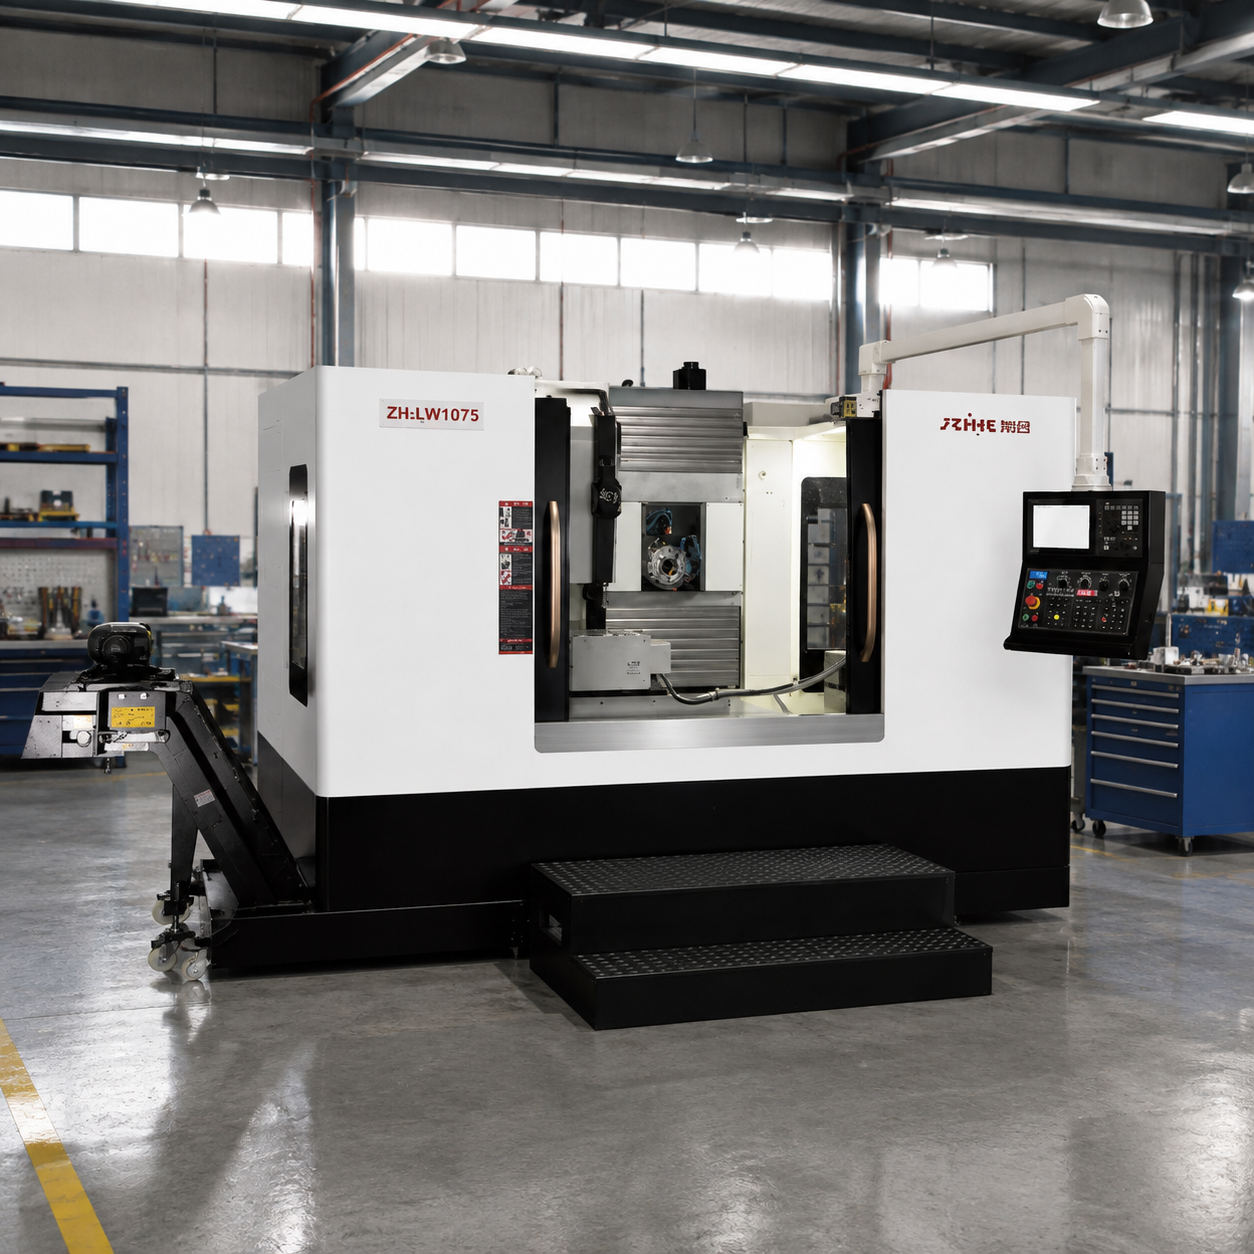
يُعد مركز التشغيل الأفقي خيارًا مثاليًا عندما تحتوي القطعة الصندوقية على أسطح جانبية، أو ثقوب متقاطعة، أو تجاويف عميقة، أو ثقوب عرضية، أو منافذ، أو أنماط براغي يسهل الوصول إليها من المغزل الأفقي. كما يُمكن أن يكون سقوط الرقائق أكثر ملاءمة في التجاويف العميقة، ويمكن لمنصة الدوران عرض عدة أسطح دون إزالة القطعة. ولكن إتمام العملية في إعداد واحد لا يكون ممكنًا إلا إذا كان الوصول إلى كل ميزة حرجة ممكنًا مع وجود خلوص آمن للأداة وحاملها، وكان التثبيت يدعم قوى القطع، وكان غلاف الماكينة يغطي القطعة ومنصة الدوران معًا، وكان من الممكن التحكم في التفاوتات من خلال استراتيجية المرجع المقترحة.
اطلب رسمًا توضيحيًا مُعَلَّمًا يُبين نقاط تثبيت قطعة العمل، واتجاهات اقتراب القطع، وأطوال أدوات القياس، وأقطار حوامل القطع، وزوايا الفهرسة، ومواضع المجسات، ومستويات التراجع، ومسارات القطع. اطلب من المورِّد تحديد القطع التي لا يمكن الوصول إليها أو التي تتطلب عملية ثانية. إذا لم يتمكن المورِّد من شرح مسار الإعداد الواحد الموضح في الرسم، فاعتبر الطلب غير مُثبت.
استخدم اختبار جدوى من إعداد واحد
| سؤال الجدوى | ما الذي يجب التحقق منه؟ | المخاطر في حالة الإغفال |
|---|---|---|
| هل يمكن تثبيت القطعة الفارغة دون حجب الميزات؟ | الفك، والتركيب، وشاهد القبر، والمنصة، والمشبك، ومساحة إزالة الأدوات | تصبح الميزات التي يمكن الوصول إليها غير قابلة للوصول بعد تركيب أدوات تثبيت العمل |
| هل يمكن الوصول إلى كل وجه؟ | اتجاه المغزل، ومؤشر الدوران، ومحور الأداة، وقطر الحامل، ونطاق التصادم | يلزم إعادة التثبيت اليدوي أو استخدام أدوات طويلة غير مستقرة |
| هل يمكن الحفاظ على السيطرة على البيانات؟ | أسطح تحديد المواقع الأولية والثانوية والثالثية بالإضافة إلى خطة الاستكشاف | تتلاشى العلاقات المباشرة والعلاقات المملة خلال مرحلة لاحقة من الإعداد |
| هل يمكن أن تخرج الرقائق المعدنية وسائل التبريد من القطعة؟ | توجيه الجيوب، وخطوط التدفق، والناقل، والترشيح، وإمكانية الوصول للتنظيف | إعادة التقطيع، رقائق مضغوطة، تشطيب رديء أو تدخل يدوي |
| هل يمكن تحمل قوى القطع؟ | صلابة التثبيت، نقاط الدعم، قوة التثبيت، وقوة جدار الجزء | الاهتزاز أو التشوه أو الحركة أثناء التخشين |
| هل يمكن للتفتيش أن يثبت النتيجة؟ | مدى وصول المجس، والفحوصات أثناء العملية، والقياس الخارجي ونقل البيانات | تم إنجاز إعداد واحد، لكن لا يمكن التحقق من النتيجة الحاسمة. |
اجعل هذه المراجعة حاسمة قبل مقارنة الأسعار. يتطلب القرار "نعم" تقديم أدلة لكل بند. أما القرار "لم يتم بعد" فهو نتيجة هندسية طبيعية؛ إذ يحدد للمورد الرسم أو النموذج أو التركيبة أو التجربة اللازمة لسد الفجوة.
المواصفات المطلوبة من مورد مراكز التصنيع باستخدام الحاسب الآلي في الصين
نطاق العمل ومسار التحميل
اطلب نطاق حركة المحاور X وY وZ، وارتفاع محور الدوران، وأبعاد الطاولة أو المنصة، وأقصى مساحة عمل لقطعة العمل، والحمولة، ومركز الثقل المسموح به، ودقة تكرار المنصة، ونطاق فهرسة الدوران. اطلب أيضًا رسمًا ثلاثي الأبعاد يشمل المثبت، وقاعدة التثبيت، والمشابك، والمسبار، ومبدل الأدوات، والواقي. قد تتناسب قطعة العمل الخام مع منطقة العمل الاسمية، بينما لا تتناسب مجموعة الأدوات والمثبت الفعلية معها.
بالنسبة لقطع الصناديق الثقيلة، استفسر عن كيفية انتقال الحمولة عبر الهيكل، والمنصة، والطاولة الدوارة، ومحامل الطاولة، وهيكل الآلة. تحقق من سهولة الوصول للتحميل، ونقاط الرفع، وسعة الأرضية، ومتطلبات الأساس، والمسار من الاستلام إلى التركيب. لا يُعدّ تصنيف الحمولة تصريحًا عامًا لوضع أي كتلة في أي موضع. يجب على المورّد توضيح الافتراضات التي بُني عليها هذا الحد.
نظام المغزل وعزم الدوران والقطع
اطلب معلومات عن مخروط المغزل، ونطاق السرعة، والطاقة المقدرة والقصوى، وعزم الدوران المقدر والقصوى، ومنحنى عزم الدوران، ونظام تثبيت الأداة، ونظام التبريد، وقياس الانحراف، وتسلسل التسخين، وإمكانية الصيانة. قارن هذه القيم بأصلب المواد وأكبر قاطع موثوق به في مجموعة أدواتك. قد تساعد السرعة القصوى العالية في عمليات التشطيب، بينما قد يتطلب تجويف فولاذي عميق عزم دوران ثابت عند سرعة منخفضة.
اطلب قائمة الأدوات المقترحة مع أقطار القواطع، وأنواع الحوامل، وأطوال القياس، ودرجات الحشوات، وتوصيل سائل التبريد، ومعدلات التغذية، والسرعات، وافتراضات عمق القطع. تحقق مما إذا كانت الأدوات الطويلة تتسع في المخزن، وما إذا كان الحامل يعيق القطعة أو التثبيت عند كل فهرسة. غالبًا ما يكون طول الأداة وقطر الحامل هما الحد الخفي في مقترح الإعداد لمرة واحدة.
المحاور، والمنصة الدوارة، والمجسات
تأكد من نطاقات التغذية السريعة والقطع، والتسارع، والاستيفاء، وطريقة تحديد الموضع الدوراني، وتسلسل التثبيت أو فك التثبيت، وتكرارية تغيير المنصة، وخيارات الفحص. استفسر عن كيفية إدارة نظام التحكم لإزاحات العمل الدورانية، وتعويض طول الأداة، وتحديد المنصة، والاستعادة بعد دورة متقطعة. إذا كان المحور الدوراني اختياريًا، فاذكر تأثيره على التكلفة ووقت التسليم.
يُعدّ مدى وصول المجس ووضوحه أمراً بالغ الأهمية. فالمجس الذي يستطيع تحديد مستوى القياس العلوي قد لا يصل إلى فتحة جانبية أو تجويف. لذا، اطلب تسلسلاً للفحص يتضمن طرقاً محمية، وعناصر معايرة، وقواعد تحديث، وسجلات فحص. يُمكن للفحص أثناء العملية أن يُقلل من تباين الإعداد، ولكن يجب دمجه ضمن خطة قياس مُحكمة.
التطبيقات التي تفضل عادةً التشغيل الأفقي
علبة التروس وعلبة ناقل الحركة
غالبًا ما تتضمن أعمال تصنيع الهياكل تجاويف المحامل، وممرات الزيت، وقواعد التثبيت، والثقوب الملولبة، والأسطح التي يجب أن تتطابق مع شكل المسبوكة. يمكن لعملية التصنيع الأفقية أن تقلل من الحاجة إلى إعادة التثبيت وتسمح بتساقط الرايش من التجاويف العميقة. مع ذلك، تتطلب اختلافات شكل المسبوكة، والقطع المتقطعة، والجدران الرقيقة، وأسطح منع التسرب، استخدام أداة تثبيت تدعم القطعة دون تشويهها. يجب أن يوضح طلب عرض الأسعار ما إذا كانت مواد الصب الخام وقواعد التثبيت مشمولة في تقدير دورة الإنتاج.
أجسام الصمامات والمشعبات
قد تحتوي أجسام الصمامات على تجاويف ومقاعد ومنافذ وأسنان لولبية وأسطح حدود الضغط متقاطعة. قد تبدو عملية التثبيت الأحادي جذابة، ولكن يجب توضيح إمكانية الوصول إلى خصائص منع التسرب، وطول الأداة، والتحكم في النتوءات، والتنظيف، والفحص. عادةً ما يبقى اختبار الضغط عملية منفصلة ما لم تنص خطة العملية على خلاف ذلك. لا تفترض أبدًا أن صورة عامة للآلة تثبت قدرة حدود الضغط؛ اطلب مراجعة وتجربة خاصة بالجزء.
مكونات الصناديق للسيارات والصناعة
قد تستفيد مكونات السيارات أو المكونات الصناعية متوسطة الحجم من الإنتاج على منصات نقالة عندما تكون عائلة المنتج وحجمه ومعايير التثبيت مستقرة. استفسر عن افتراضات دورة الإنتاج، ومخزن المنصات، وطريقة التحميل، وتوافق الأدوات، وسعة ناقل الرقائق، والاستجابة لرفض منصة نقالة أو عدم اكتمالها. يمكن للأتمتة تحسين التدفق، ولكن فقط عندما يكون نظام تحديد الأجزاء والتحكم في الإزاحة موثوقًا.
متى قد يكون استخدام آلة عمودية أفضل؟
اختر مركز تشغيل عمودي عندما تكون معظم الأجزاء قابلة للوصول من الأعلى، أو عندما تكون القطع عبارة عن ألواح أو قوالب، أو عندما يكون المزيج متنوعًا وبكميات منخفضة إلى متوسطة، أو عندما لا يكون من المبرر تكلفة وتعقيد العمل الأفقي على منصات نقالة. قد يكون استخدام آلة عمودية أفضل أيضًا لقطعة صندوقية ذات سطح علوي مهيمن واحد وعدد قليل من الأجزاء الجانبية. دع خريطة الوصول إلى الأجزاء تحدد الخيار الأمثل.
الدقة، واستراتيجية البيانات، وقيود الإعداد الواحد
يمكن لإحدى طرق الإعداد تقليل خطأ نقل البيانات، لكنها لا تضمن دقة أداء الآلات الضعيفة أو التركيبات المرنة أو المواد غير المستقرة. تعتمد الدقة على هندسة الآلة، وحالتها الحرارية، ونظام تثبيت قطعة العمل، وحالة الأداة، واستراتيجية البرنامج، والفحص، وسائل التبريد، ونوع المادة، والفحص الدقيق. قد تُنتج الآلة نفسها نتائج مختلفة باختلاف الأحمال، ومدى وصول الأداة، والظروف المحيطة.
ناقش دقة تحديد المواقع، والتكرارية، والتعامد، وانحراف المغزل، والاستيفاء الدائري، وتحديد المواقع الدوراني، والانحراف الحراري باستخدام شروط اختبار محددة. يُعدّ معيار ISO 230-2 مرجعًا مفيدًا لتحديد مواقع المحاور والتكرارية؛ بينما توفر سلسلة معايير ISO 10791 شروط اختبار مناسبة لمراكز التشغيل. تدعم هذه المراجع مناقشة القياسات، ولكنها لا تُغني عن خطة القدرات الخاصة بكل قطعة.
حدد نقاط مرجع الرسم ومسار الفحص قبل التجربة. إذا تم فحص القطعة من سطح صب غير مستقر، فقد تُكرر عملية الإعداد الواحدة مرجعًا خاطئًا. إذا انحرفت أداة طويلة أثناء التشغيل الخشن، فقد ترث عملية التشطيب خطأً لا يُكتشف في القياس النهائي إلا بعد فوات الأوان. سيُحدد المورد الجيد هذه القيود ويقترح طريقة للتحكم فيها أو قياسها.
قائمة التحقق من طلب عرض الأسعار لمركز تصنيع CNC في الصين
استخدم حزمة طلب عروض أسعار واحدة لكل مورد. أدرج أحدث رسم، ونموذج ثلاثي الأبعاد عند الاقتضاء، ومعلومات عن المادة، وصلابتها، وأبعاد القطعة الخام، وحالة الصب أو التشكيل، والكمية السنوية، وحجم الدفعة، ونظام الورديات، والتفاوتات الحرجة، وطريقة الفحص، والمرافق المتاحة، وقيود الإنتاج. اطلب من الموردين تقديم عرض سعر للتكوين المطلوب، مع ذكر البدائل بشكل منفصل.
| قسم طلبات عروض الأسعار | طلب المشتري | رد المورد |
|---|---|---|
| تعريف الإعداد الواحد | حدد الميزات والوجوه ومواضع الفهرسة التي يجب إكمالها دون إعادة التثبيت. | رسم مُعلّم وتسلسل الإعداد |
| تكوين الآلة | حدد معدات النقل، والمنصات، والدوران، والمغزل، والتحكم، والمخزن، والفحص، والرقائق | ورقة بيانات خاصة بالطراز وقائمة الخيارات |
| الوصول والتدخل | يشمل ذلك التركيب، وشاهد القبر، والحوامل، والمسبار، والواقيات، وألواح السحب. | دراسة مدى الوصول، مراجعة ثلاثية الأبعاد أو افتراضات التصادم |
| اقتراح التخفيض | تحديد المواد والأدوات ومعدلات التغذية والسرعات ومعدل إزالة المخزون وسائل التبريد | قائمة الأدوات وورقة عمل وقت الدورة |
| دليل الدقة | حدد اختبارات الآلة وميزات الأجزاء الحرجة | تقارير المعايرة، وخطة التجربة، وحدود القبول |
| حاملات العمل | يتطلب تحديد الموقع، والتثبيت، والدعم، والمرافق، وتفاصيل التحميل | مفهوم المباراة، والقوى، وتقسيم المسؤوليات |
| تقتيش | يلزم إجراء فحص من قبل الولاية، أو استخدام أجهزة قياس، أو جهاز قياس إحداثيات ثلاثي الأبعاد، أو فحص خارجي. | تسلسل القياس والسجلات |
| الموقع والخدمة | يتطلب الأمر أساسات، وطاقة، وهواء، وتوصيل، وتدريب، وضمان، وقطع غيار | قائمة جاهزية الموقع وخطة الدعم |
| النطاق التجاري | المعدات والخيارات والشحن والتركيب والأدوات والاستثناءات بشكل منفصل | سجل الاقتباسات والافتراضات الخاصة بكل بند |
اطلب من المورّد تحديد الميزات التي لا يمكن إنجازها في عملية إعداد واحدة. قد يكون توضيح "العملية الثانية المطلوبة" بشكلٍ واضح أكثر فائدة من وعدٍ متفائلٍ يفشل لاحقًا في مرحلة التثبيت أو الفحص. يجب أن يحدد طلب عرض الأسعار أيضًا ما يحدث عندما لا يفي جزء تجريبي بميزة متفق عليها أو عندما لا تستطيع الأدوات المقترحة تحقيق الدورة المعلنة.
قم بتقدير التكلفة الإجمالية، وليس سعر الآلة فقط.
يمكن للمعدات الأفقية أن تقلل من تكاليف المناولة والإعداد الثانوي، ولكنها عادةً ما تضيف متطلبات تتعلق بالمنصات، والتجهيزات، وقواعد التثبيت، وإدارة الرقائق، والأساسات، والتركيب، والتدريب. قم بنمذجة التكلفة الإجمالية على مدى العمر الافتراضي المتوقع. يشمل ذلك تكاليف الشراء، والشحن، والرسوم الجمركية، والخدمات الكهربائية والهوائية، والأساسات، والرفع، وتثبيت المشغولات، والأدوات، والمجسات، وسائل التبريد، والناقلات، والبرمجيات، والتركيب، والتدريب، والصيانة، وقطع الغيار، والطاقة، ومساحة الأرضية، ووقت التوقف، ومخاطر الخردة.
لتقييم قرار استخدام جهاز واحد، احسب تكلفة العملية البديلة. قارن بين جهاز أفقي واحد وجهازي رأسيين، بما في ذلك التحميل، ونقل البيانات، والفحص، والتنظيف اليدوي، وإزالة النتوءات، والجدولة، ومخاطر الجودة. لا يفوز الجهاز الأفقي تلقائيًا، بل يفوز عندما يفوق الانخفاض الملحوظ في عمليات المناولة والتباين التكاليف الإضافية من حيث الواجهات ورأس المال.
ينبغي تحديد الإنتاجية بعدد الأجزاء المقبولة لكل ساعة عمل متاحة. ويشمل ذلك تحميل المنصات، والفحص، وتغيير الأدوات، وتحريك الفهارس، وإزالة الرقائق، والتفتيش، والضبط المسبق للأدوات، والتغيير، والاستعادة. إذا لم تكن مجموعة الأجزاء مستقرة بعد، فيُرجى عرض نطاق حساسية بدلاً من وعد استخدام واحد.
القطع التجريبي والقبول لمطالبات الإعداد الواحد
يُشترط إجراء تجربة عندما يكون شرط الإعداد لمرة واحدة هو العامل الحاسم في دراسة الجدوى، أو عندما يحتوي الجزء على مواد باهظة الثمن، أو عندما تتعلق التفاوتات بعدة أسطح، أو عندما يكون الوصول إلى المثبت صعبًا. يجب الاتفاق على مراجعة الرسم، والمواد، والقطعة الخام، والمثبت، والأدوات، والبرنامج، والتسخين، وسائل التبريد، ومعدات الفحص، وكمية العينة، وحدود القبول. يجب تسجيل الخصائص التي يتم قياسها على الآلة وتلك التي يتم قياسها خارجيًا.
يجب أن يشمل قبول المصنع التحقق من الهوية، والاكتمال، والسلامة، وهندسة الآلة، والمعايرة، وتحديد الموضع الدوراني، والفحص، وتغيير الأدوات، وتغيير المنصات، واختبار القطع المُعلن عنه. أما قبول الموقع فيجب أن يؤكد التسوية، والمرافق، والبرمجيات، والتجهيزات، والتدريب، وقطع الغيار النموذجية، وسجلات الفحص، وتحديد مسؤولية الإجراءات التصحيحية. احتفظ بالأدلة المتعلقة بمستوى الآلة ومستوى العملية بشكل منفصل.
أدلة الموردين والقيود العملية
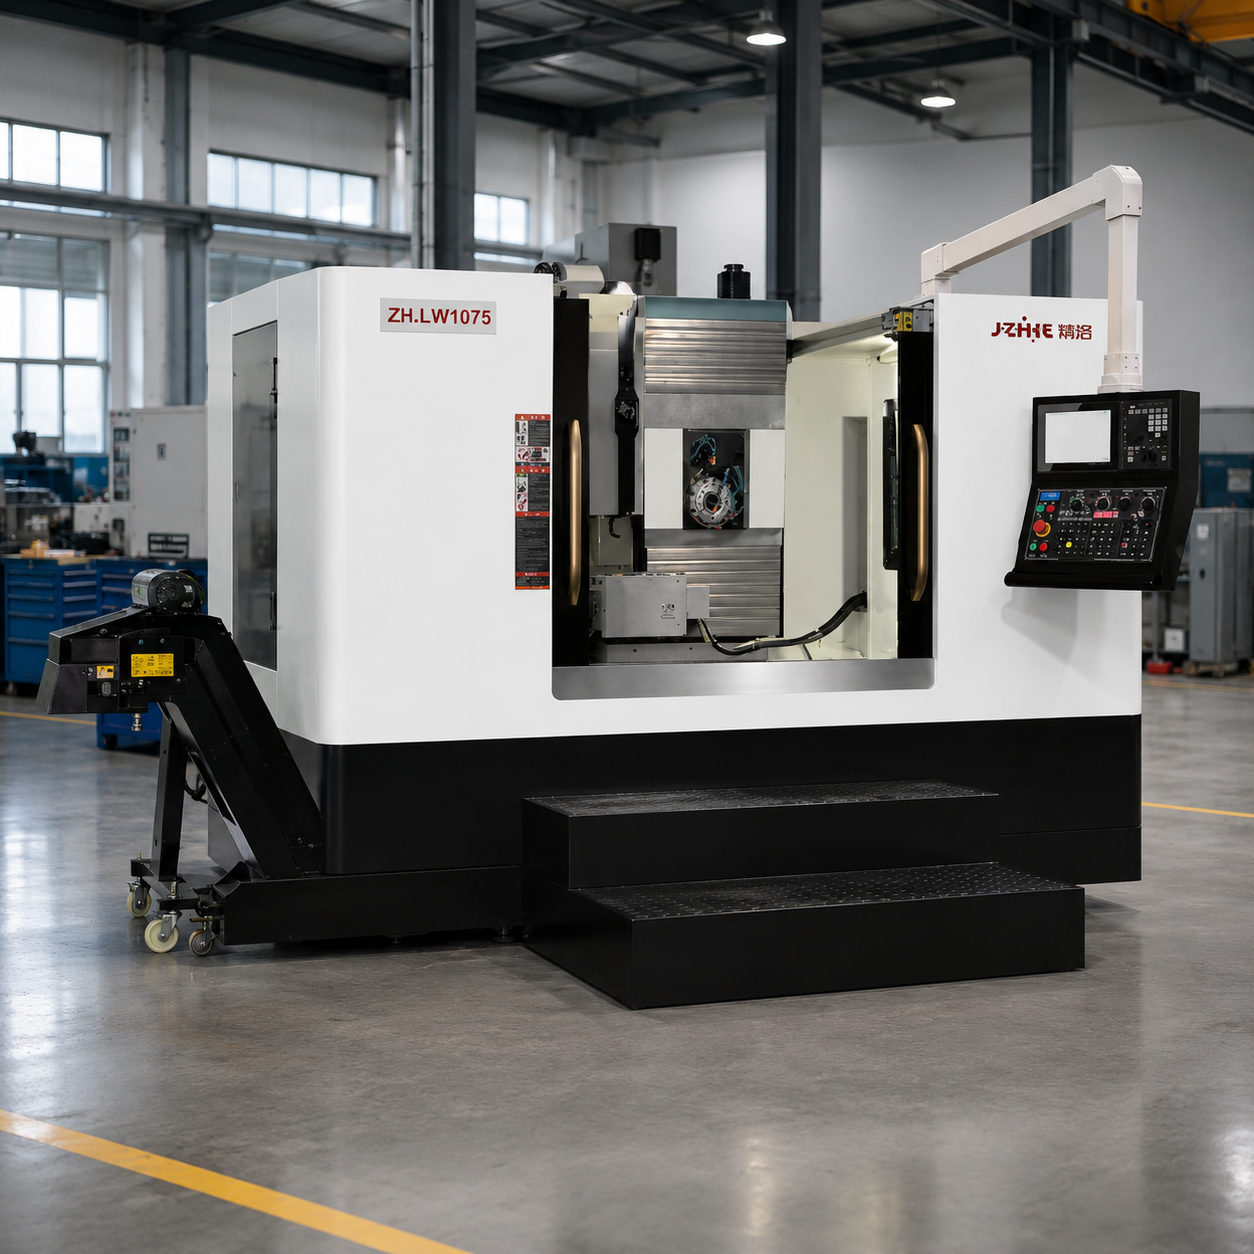
يجب أن يكون مورد مراكز التصنيع باستخدام الحاسب الآلي (CNC) الصيني الكفؤ قادرًا على ربط عمليات التجميع في المصنع، والمعايرة، وهندسة العمليات، ودعم التطبيقات، والتركيب، والتدريب، وقطع الغيار. اطلب هوية الشركة المصنعة القانونية، وموقع المصنع، ومعلومات الاتصال الفني المسؤول، وبيانات المنتج الحالية، ومصفوفة الخيارات، ومتطلبات المرافق، ورسم الأساس، ومسار الخدمة. اطلب فقط المراجع التي يُصرّح للمورد بمشاركتها، وارفض أي ادعاءات غير مدعومة بنتائج العملاء.
تصف شركة Zhihe CNC عملية اختيار النموذج بناءً على مادة قطعة العمل وحجمها ودقتها ومتطلبات الإنتاج، يليها عرض فني، وتسعير، وإمكانية إجراء قطع تجريبي، ثم التسليم، والتركيب، والتدريب، ودعم ما بعد البيع. استخدم هذه الخطوات كنقطة انطلاق، واطلب تحديد المنتج النهائي في كل مرحلة. تُعد صفحات الماكينة الرسمية مفيدة للتوجيه، لكنها لا تُغني عن المواصفات الخاصة بكل نموذج، أو مراجعة الرسومات، أو اختبارات القبول.
ضع هذه القيود في الاعتبار عند كتابة المقال وطلب عرض الأسعار: لا يُعادل مدى الحركة الاسمي مدى الوصول الفعلي؛ ولا يغطي تصنيف المنصة جميع مراكز الثقل؛ ولا تُعدّ دقة تحديد الموضع مؤشرًا على قدرة المنتج النهائي؛ وقد تتطلب عملية التثبيت الواحدة توجيهات متعددة مُفهرسة؛ ولا تُغني العينة الناجحة عن ضوابط الإنتاج. يجب التحقق من صحة ادعاءات الدقة من خلال ظروف الاختبار والوثائق الحالية.
مصفوفة اختيار التطبيق
| جزء أو تطبيق | من المحتمل البدء في الهندسة المعمارية | أسئلة تحسم الأمر |
|---|---|---|
| صندوق ذو أربعة أوجه مصقولة | مركز تشغيل أفقي | هل يمكن الوصول إلى جميع الفتحات والمنافذ مع وجود مساحة كافية لحاملها؟ |
| لوحة ذات ملامح سطحية في الغالب | مركز تشغيل عمودي | هل تبرر الميزات الجانبية أو الحجم عملية استخدام المنصات؟ |
| صب التجويف العميق | أفقي أو رأسي، حسب الرسم | ما هو اتجاه التحكم في الرقائق، ومدى وصول الأداة، والدعم؟ |
| قالب كبير أو لوحة هيكلية | جسر أو هيكل رأسي كبير | ما هي مخاطر الامتداد والحمل والأساسات والأدوات الطويلة؟ |
| جزء منحني معقد | حل خماسي المحاور أو متعدد المحاور | هل البرمجة والتحقق والفحص والتفتيش جاهزة؟ |
| قطع ألومنيوم صغيرة بكميات كبيرة | الحفر والتثقيب أو المركز العمودي | هل تتناسب سرعة دوران المغزل، وتغيير الأدوات، وسائل التبريد، والأتمتة مع متطلبات الدورة؟ |
ابدأ بتحديد قطعة العمل والعملية، ثم اختر فئة الآلة. إذا كان مزيج القطع يتغير، فاختر تكوينًا مرنًا بما يكفي دون الحاجة إلى دفع تكاليف إضافية للأتمتة أو المحاور غير القابلة للاستخدام. إذا كانت إحدى الميزات الرئيسية هي إعداد واحد، فاجعل خطة التثبيت والقبول جزءًا من قرار الاستثمار الأساسي وليس مجرد فكرة لاحقة.
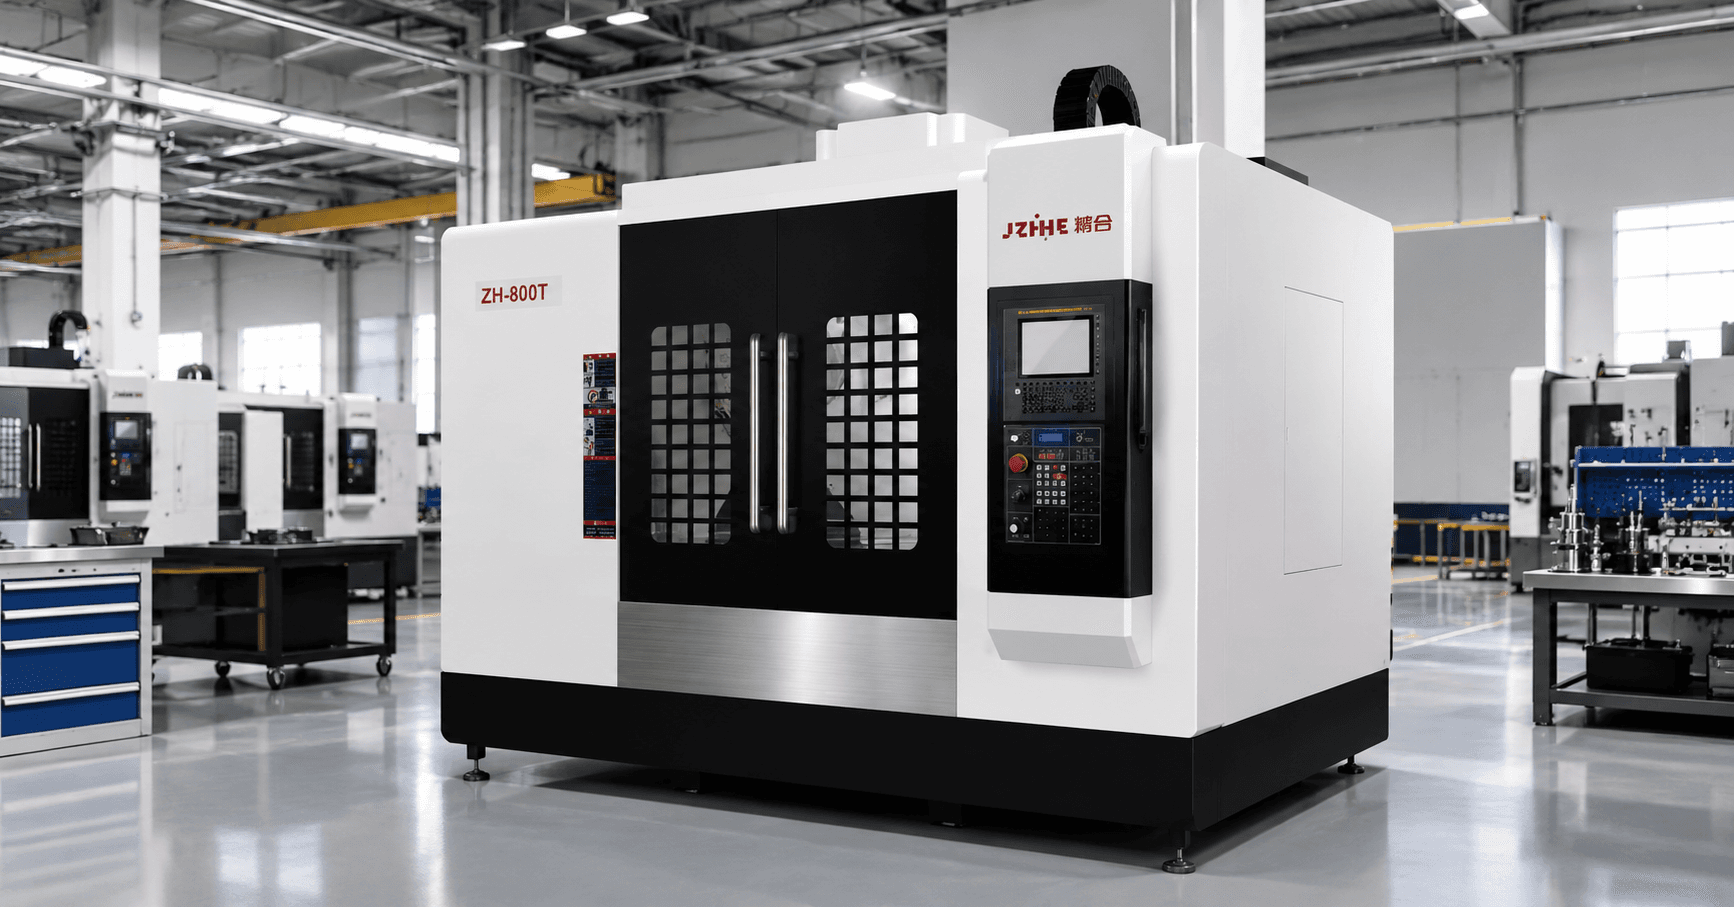
راجع صفحة مركز التشغيل الأفقي Zhihe CNC للتطبيقات متعددة الأوجه والصناديق، وصفحة مركز التشغيل الرأسي للألواح والقوالب والأعمال المرنة، والصفحة الرئيسية لـ Zhihe CNC لمجموعة الآلات الأوسع.
قائمة التحقق الخاصة بتشغيل شهر الإنتاج الأول
خطط للشهر الأول قبل وصول الآلة. حدد الشخص المسؤول عن سجلات هندسة الآلة، وإصدار التجهيزات، ومكتبة الأدوات، ونسخ البرنامج احتياطيًا، وفحص سائل التبريد، وتنظيف ناقل الرقائق، واعتماد القطعة الأولى. جمّد مراجعة الرسم، وأنشئ مجلدًا مُنظّمًا لبيانات الآلة، وخطة المرافق، وتقرير المعايرة، وسجل القبول، وإصدار معالج ما بعد المعالجة، ورسومات التجهيزات، ونتائج الفحص. هذا يمنع تحوّل قطعة تجريبية جيدة إلى استثناء غير موثق.
ابدأ بإجراءات الإحماء والتشغيل المرجعية المعتمدة من المورد. سجّل حالة المغزل والمحور قبل تشغيل القطعة النموذجية. تحقّق من تحديد هوية المنصة، وإزاحات العمل، ومعايرة المجس، وبيانات طول الأداة. خلال الدفعة الأولى، سجّل تآكل الأداة، وحالة سائل التبريد، وسلوك الرايش، والتدخلات اليدوية، واستعادة الإنذارات، ونتائج القطع المقبولة. تُظهر هذه السجلات ما إذا كانت عملية الإعداد لمرة واحدة عمليةً عمليةً خلال وردية العمل، وليست ممكنةً فقط في عرض تجريبي في المصنع.
في اجتماع المراجعة، قسّم المشكلات إلى أسباب تتعلق بالآلة، والتجهيزات، والأدوات، والبرنامج، والمواد، والفحص. لا تعالج كل انحراف بتغيير الإزاحات دون فهم السبب. إذا تعذر قياس خاصية حرجة أثناء العملية، فحدد مسار الفحص الخارجي وكيفية استجابة الإنتاج لنتيجة غير مرضية. تُعد خطة التشغيل المستقرة جزءًا من استثمار الآلة لأنها تحوّل وعد طلب عرض الأسعار إلى أسلوب إنتاج قابل للتكرار.
تحديث وإعادة استخدام الملاحظة
قم بتحديث هذه المقالة عند حدوث أي تغيير في سلسلة الآلات، أو معيار التثبيت، أو وحدة التحكم، أو طريقة الفحص، أو حجم الإنتاج، أو مراجعة الرسم المعتمد. يمكن تحويل جدول الجدوى إلى نموذج لمراجعة التصميم، وجدول طلب عروض الأسعار إلى استبيان للموردين، وقسم القبول إلى قائمة مراجعة التشغيل. احرص على تحديث المصادر والروابط وتاريخ المراجعة المسؤول.
مصادر ومراجع موثوقة
- ISO 230-2 ، لاختبارات دقة تحديد المواقع وقابلية التكرار لأدوات الآلات التي يتم التحكم فيها رقميًا.
- سلسلة ISO 10791 ، لشروط الاختبار لمراكز التشغيل الآلي وتخطيط القبول.
- ASME Y14.5 ، لمفاهيم البيانات والأبعاد والتفاوتات المستخدمة في مراجعة الرسومات.
- نظام إدارة الجودة ISO 9001 ، لتقييم العمليات الخاضعة للرقابة؛ الشهادة لا تثبت نتيجة آلة معينة.
- صفحة الاتصال الخاصة بشركة Zhihe CNC ، للحصول على بيانات النموذج الحالية والمناقشة الفنية القائمة على الرسومات.
الأسئلة الشائعة للمصنعين
هل يمكن لمركز التشغيل الأفقي أن ينهي فعلاً قطعة من نوع الصندوق في عملية إعداد واحدة؟
أحيانًا، ولكن فقط عندما تشمل التجهيزات، والمنصة، والمغزل، والحامل، والوصول الدوراني، ومسارات الأدوات، وخطة الفحص والاختبار جميع العناصر المتفق عليها. يُعرَّف "الإعداد الواحد" بأنه ترتيب تثبيت وتحديد موقع واحد، حتى لو كانت المنصة تُشير إلى عدة أوجه. يلزم وجود رسم مُعلَّم ودليل تجريبي.
ما الذي يجعل قطعة الصندوق مرشحة جيدة للتصنيع الأفقي؟
عادةً ما تؤدي عدة أسطح حرجة، وثقوب متقاطعة، وتجاويف عميقة، ومنافذ جانبية، ومشاكل إدارة الرقائق، أو التحميل المتكرر بكميات كبيرة، إلى تقوية الغلاف. وقد يكون تصنيع قطعة ذات خصائص سطحية علوية في الغالب أرخص وأبسط على آلة عمودية.
ما هي المواصفات الأكثر أهمية للتشغيل الآلي في عملية إعداد واحدة؟
لا يوجد رقم واحد محدد. يجب أن تتكامل جميع العوامل المتعلقة بالمساحة المتاحة للاستخدام، وخلوص التثبيت والحامل، وتكرارية المنصة، وعزم دوران المغزل، ومدى وصول الأداة، وسهولة الوصول إلى المجسات، والصلابة، وإزالة الرقائق. اطلب مراجعة خاصة بمدى الوصول والعملية لكل طراز على حدة.
هل يضمن إعداد واحد دقة أعلى؟
يمكن أن يقلل ذلك من تباين إعادة التثبيت ونقل البيانات، ولكنه لا يضمن الدقة. لا تزال هندسة الآلة، والحالة الحرارية، وصلابة التثبيت، والأدوات، والمواد، والفحص، والمعاينة عوامل مؤثرة في النتيجة. تحقق من صحة الخصائص الأساسية في ظل ظروف متفق عليها.
هل ينبغي أن تتضمن الآلة الأفقية منصة نقالة دوارة؟
يعتمد ذلك على الأسطح والميزات الموضحة في الرسم. يمكن للمنصة الدوارة تقليل الحاجة إلى إعادة التثبيت، ولكنها تزيد أيضًا من متطلبات الحمولة، والمسافة، والتكرارية، والتثبيت، والتكلفة. حدد زوايا الفهرسة المطلوبة وعلاقات التفاوت قبل اختيارها.
ما الذي يجب تضمينه في طلب تقديم العروض؟
يتضمن ذلك الرسم والنموذج والمادة والقطعة الخام والحجم والتفاوتات وتعريف الإعداد الواحد وخريطة الميزات ومفهوم التثبيت ونطاق الماكينة وبيانات المغزل والأداة والفحص والتحكم في الرقائق وأساس وقت الدورة واختبارات القبول ومتطلبات الموقع والخدمة والاستثناءات.
كيف يمكننا التحقق من مركز تصنيع CNC صيني قبل الشحن؟
استخدم خطة قبول مكتوبة من المصنع تتضمن اختبارات الآلات، والمعايرة، وفحوصات المنصات والدوارات، والأدوات، والفحص، والسلامة، والتوثيق، وتجربة تمثيلية. ثم كرر العملية المتفق عليها في الموقع بعد التركيب والتدريب.