

كيفية اختيار الشركة المصنعة المناسبة لآلات CNC الصينية للإنتاج الصناعي
سؤال المشتري: ما هو مركز التصنيع باستخدام الحاسب الآلي المناسب لرسومات الأجزاء الخاصة بنا؟
إن اختيار مصنّع ماكينات CNC في الصين ليس مجرد مقارنة بين كتيبات. إنه قرار هندسي دقيق يربط بين الرسومات والمواد والتفاوتات والتجهيزات وطريقة الفحص وحجم الإنتاج وتوقعات الخدمة والتكلفة الإجمالية. مركز التصنيع CNC المناسب هو الذي يستطيع إنتاج قطعك النموذجية بشكل متكرر وفقًا للشروط المعلنة، وليس فقط الذي يتميز بأكبر مدى حركة أو أسرع مغزل أو أقل سعر مبدئي.
يُقدّم هذا الدليل لفرق المشتريات طريقة عملية لمقارنة الموردين. ويشرح ما يجب إرساله مع طلب عرض الأسعار، ومواصفات الآلات المهمة، وكيفية التمييز بين الادعاءات الواردة في الكتالوج والأدلة، وكيفية تقليل مخاطر شراء آلة تُناسب القطعة من الناحية الفيزيائية ولكنها لا تُناسب العملية. يجب دائمًا التأكد من القيم الخاصة بكل طراز في ورقة البيانات الفنية وخطة القبول الحالية.

ابدأ بعائلة الأجزاء، وليس اسم الجهاز
طلبٌ مثل "طلب عرض سعر لمركز تشغيل عمودي" غير مكتمل. يبدأ الاختيار الأمثل بتحديد مجموعة القطع التي ستشغلها الآلة خلال عامها الأول. صنّف القطع حسب حجمها، ومادتها، وإمكانية الوصول إلى ميزاتها، وفئة التفاوت المسموح به، وعدد مرات الإعداد، وساعات التشغيل السنوية المتوقعة. قد تكون الآلة المثالية لألواح الألومنيوم خيارًا غير مناسب لتجاويف الفولاذ العميقة؛ وقد تكون الآلة العمودية المدمجة اقتصادية لمجموعات الأقواس، ولكنها غير فعّالة للهياكل الصندوقية التي تتطلب أربعة أوجه.
أنشئ مجموعة مهام تمثيلية. تتضمن هذه المجموعة أكبر قطعة، وأثقل قطعة، وأصلب مادة، وأدق علاقة بين الموضع الحقيقي أو التجويف، وأطول بروز للأداة، وأصعب حالة لإزالة الرايش. لا تختر أسهل عينة فقط. عادةً ما تحدد أصعب عملية قطع موثوقة الصلابة، وعزم دوران المغزل، وارتفاع التثبيت، وتدفق سائل التبريد، وسعة الأداة، والسلوك الحراري. ثم تحدد القطعة ذات الحجم الأكبر أولويات الأتمتة، ووقت الدورة، والتغيير.
عندما يطلب المورد رسومات، قدّم أحدث نسخة، ومواصفات المواد، وحالة المعالجة الحرارية، وحجم المواد الخام، والكمية السنوية، وحجم الدفعة المستهدفة، وسجلات الفحص المطلوبة، وأي ملاحظات عملية موجودة. احذف التفاصيل السرية إن لزم الأمر، ولكن لا تحذف الأبعاد التي تحدد حجم الآلة أو قدرة العملية. نادرًا ما يكون ملف PDF نظيف وحده كافيًا لتبرير توصية موثوقة.
ما الذي يجب استخلاصه من رسوماتك قبل طلب عرض سعر؟
| معلومات الرسم | لماذا يؤثر ذلك على اختيار الآلة؟ | الأدلة المطلوبة |
|---|---|---|
| الطول الإجمالي والعرض والارتفاع ومواقع البيانات المرجعية | يحدد نطاق السفر وحجم الطاولة والمسافة الفاصلة ومساحة التركيب | رسم تخطيطي لموضع العمل مع خلوص المغزل والأداة |
| المادة والصلابة وبدل المخزون | يُغيّر عزم الدوران، والطاقة، والأدوات، وسائل التبريد، وحمل الرقائق | افتراضات تجربة القطع ونطاق المغزل الموصى به |
| أدق معايير التفاوت في الحجم والشكل والموقع | يفصل بين الدقة الاسمية وقدرة العملية | طريقة المعايرة، وبيانات التكرارية، وخطة فحص العينات |
| جيوب عميقة، وفتحات طويلة، وشقوق ضيقة | يتحكم في طول الأداة، والتداخل، والصلابة، وإخلاء الرقائق | قائمة الأدوات، وحدود حامليها، وتحليل الوصول إليها |
| عدد الوجوه وعمليات نقل البيانات | قد يفضل التكوين الأفقي أو الدوراني أو خماسي المحاور | تسلسل الإعداد المقترح ومفهوم التجهيزات |
| الكمية، والمزيج، ونمط المناوبة | يحدد الأتمتة وسعة الأدوات ونموذج الاستخدام | أساس وقت الدورة، وطريقة التغيير، وخطة الخدمة |
اطلب من المورّد تحديد نقاط مرجعية مقترحة، ونقاط تلامس تثبيت القطعة، واتجاهات اقتراب الأداة، وأي ميزة لا يمكن الوصول إليها في الإعداد المقترح، وذلك على الرسم. هذا يحوّل نقاش المبيعات إلى مراجعة لإمكانية التصنيع. كما يكشف عن قيد مهم: قد تتمتع الآلة بمدى حركة كافٍ للمحور، بينما لا يزال من غير الممكن لمجموعة الأداة والحامل والتثبيت وواقي الرقائق الوصول إلى الميزة المطلوبة بأمان.
اختر بنية الآلة التي تتناسب مع تدفق الوصول والإنتاج
مراكز تشغيل عمودية للصفائح والقوالب وورش العمل المرنة
غالبًا ما يُعد مركز التشغيل العمودي نقطة انطلاق مثالية لتصنيع الصفائح والقوالب والأقواس والقطع المعدنية الدقيقة والمكونات الصغيرة والمتوسطة الحجم. يُتيح الوصول إلى المغزل من الأعلى سهولة برمجة وفحص خصائص السطح العلوي. يوفر التصميم العمودي عادةً خيارات تثبيت مرنة، وسهولة وصول مألوفة للمشغل، ومجموعة واسعة من الأدوات. قد يكون هذا الخيار مناسبًا عندما يمكن الوصول إلى معظم الخصائص من نقطة تثبيت علوية واحدة، أو عندما تكون قطع العمل متوسطة الحجم، أو عندما يتضمن الإنتاج العديد من أرقام الأجزاء.
لا تفترض أن كل آلة عمودية هي آلة تشكيل قوالب. قارن بين صلابة العمود والسرير، وتصميم دليل التوجيه، والمسافة بين رأس المغزل والطاولة، وخلوص المحور Z، وحمل الطاولة، وإدارة سائل التبريد، وتكوين التشطيب عالي السرعة الفعلي. بالنسبة للتجاويف العميقة، تحقق من طول حامل الأداة، ونطاق التداخل، ونطاق سرعة المغزل، وسلوك التسارع، وما إذا كان نظام التحكم المقترح يدعم استراتيجية جودة السطح. إن تسمية "عالية السرعة" لا تغني عن إجراء قطع تجريبي أو اختبار في ظروف محددة.
مراكز تشغيل أفقية للأجزاء الصندوقية الشكل والوصول متعدد الأوجه
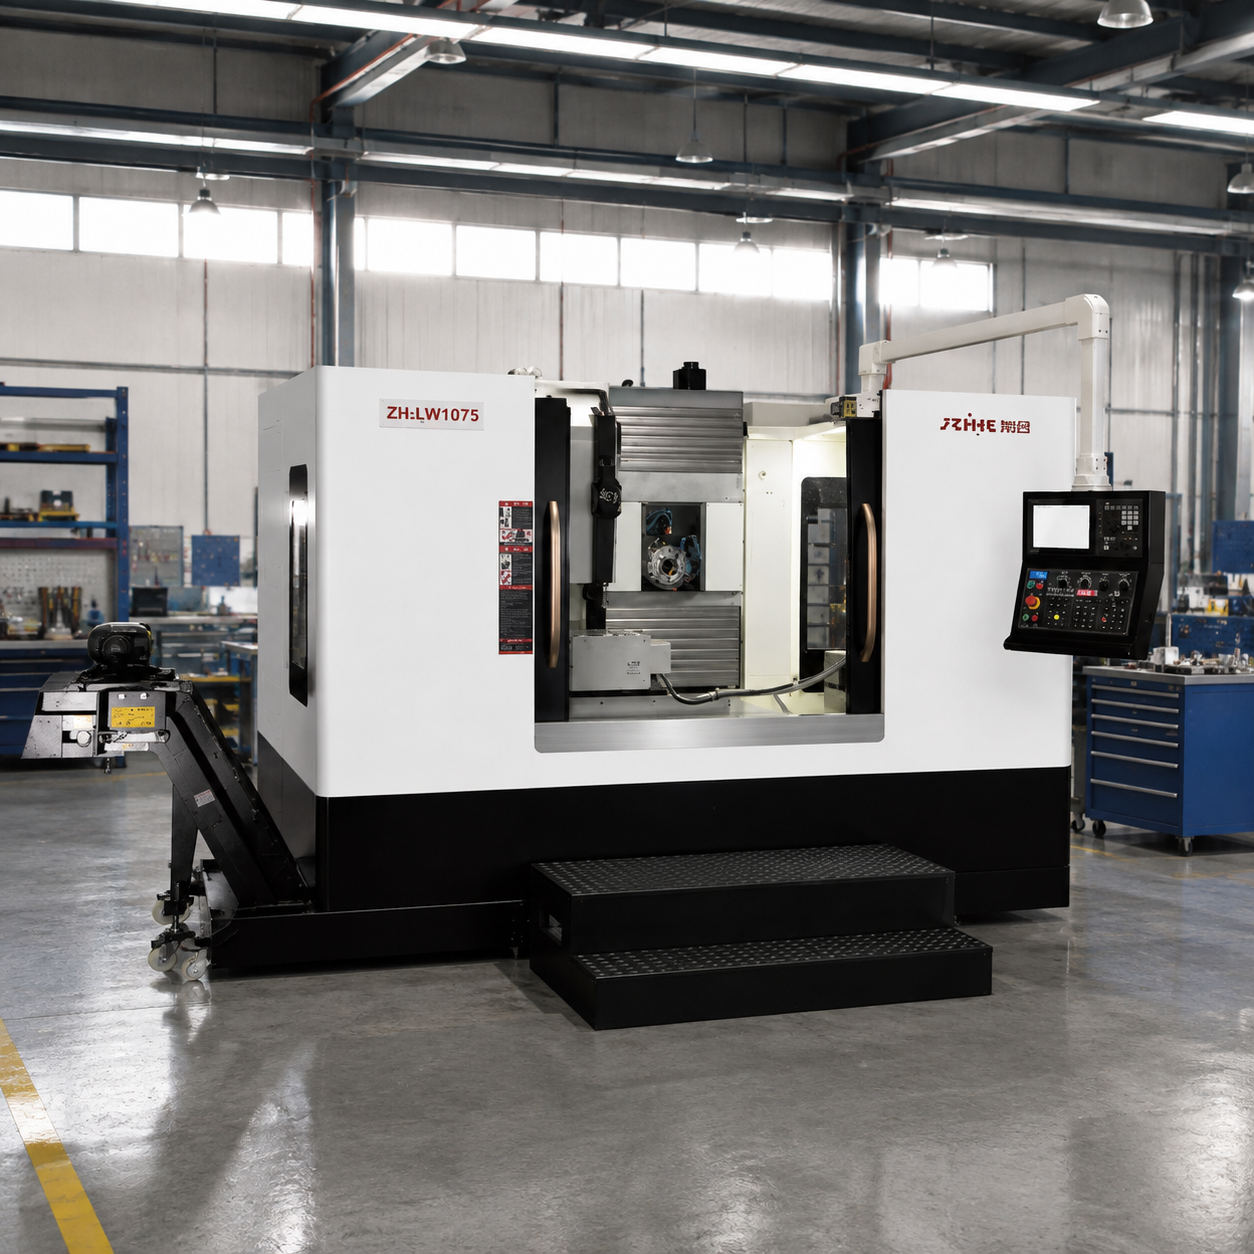
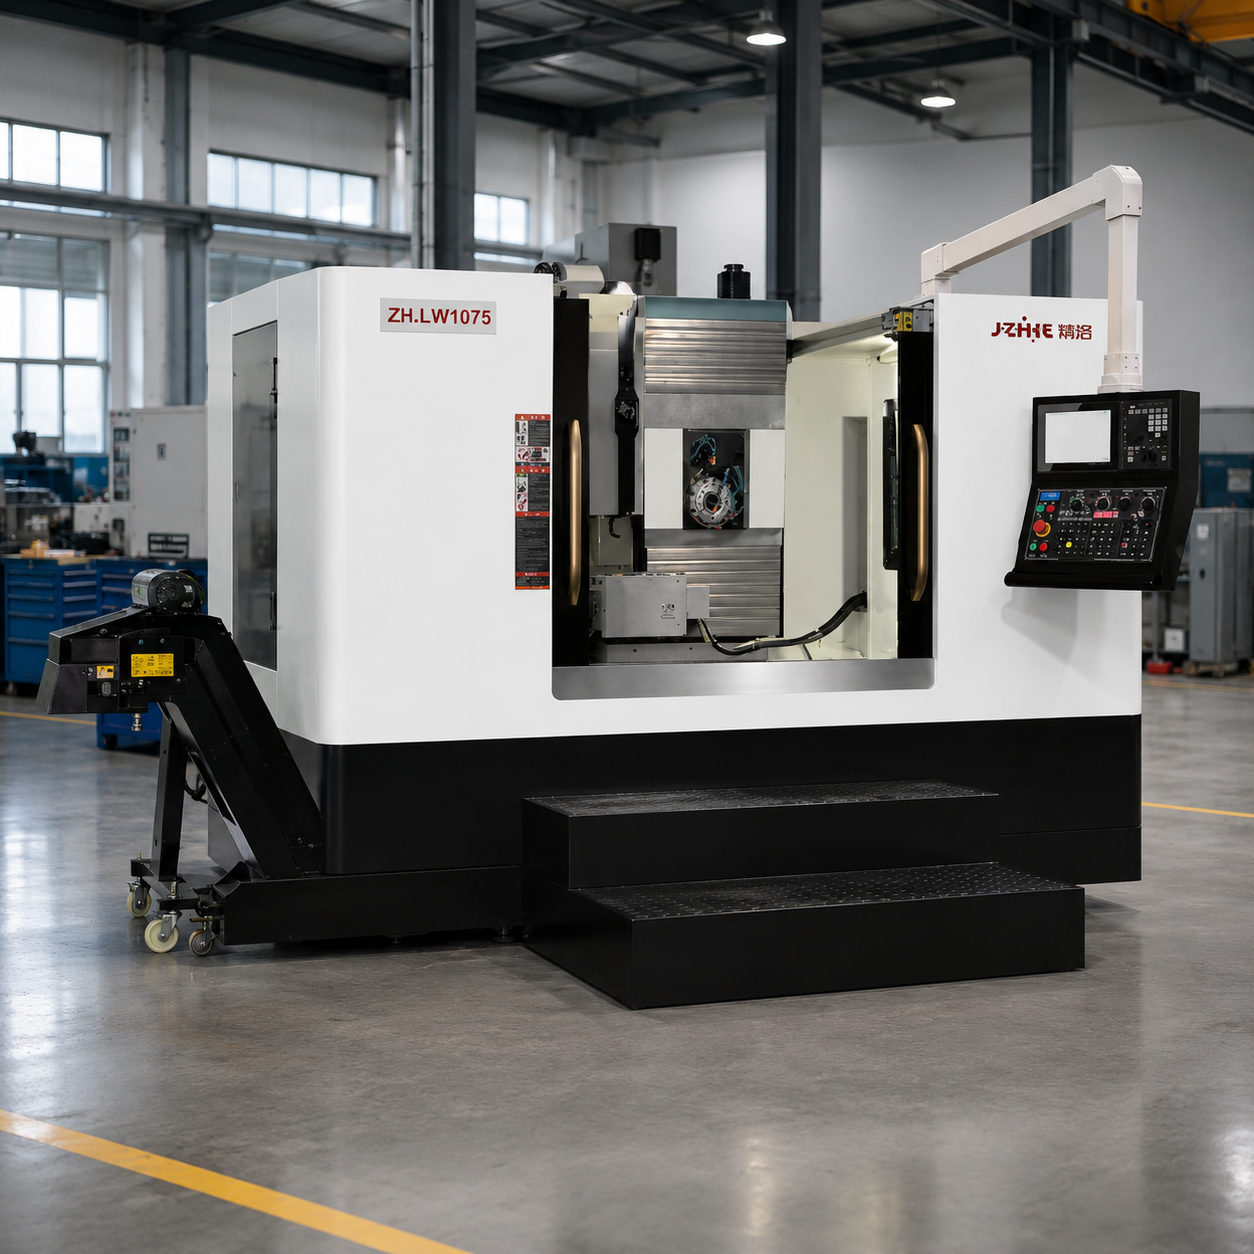
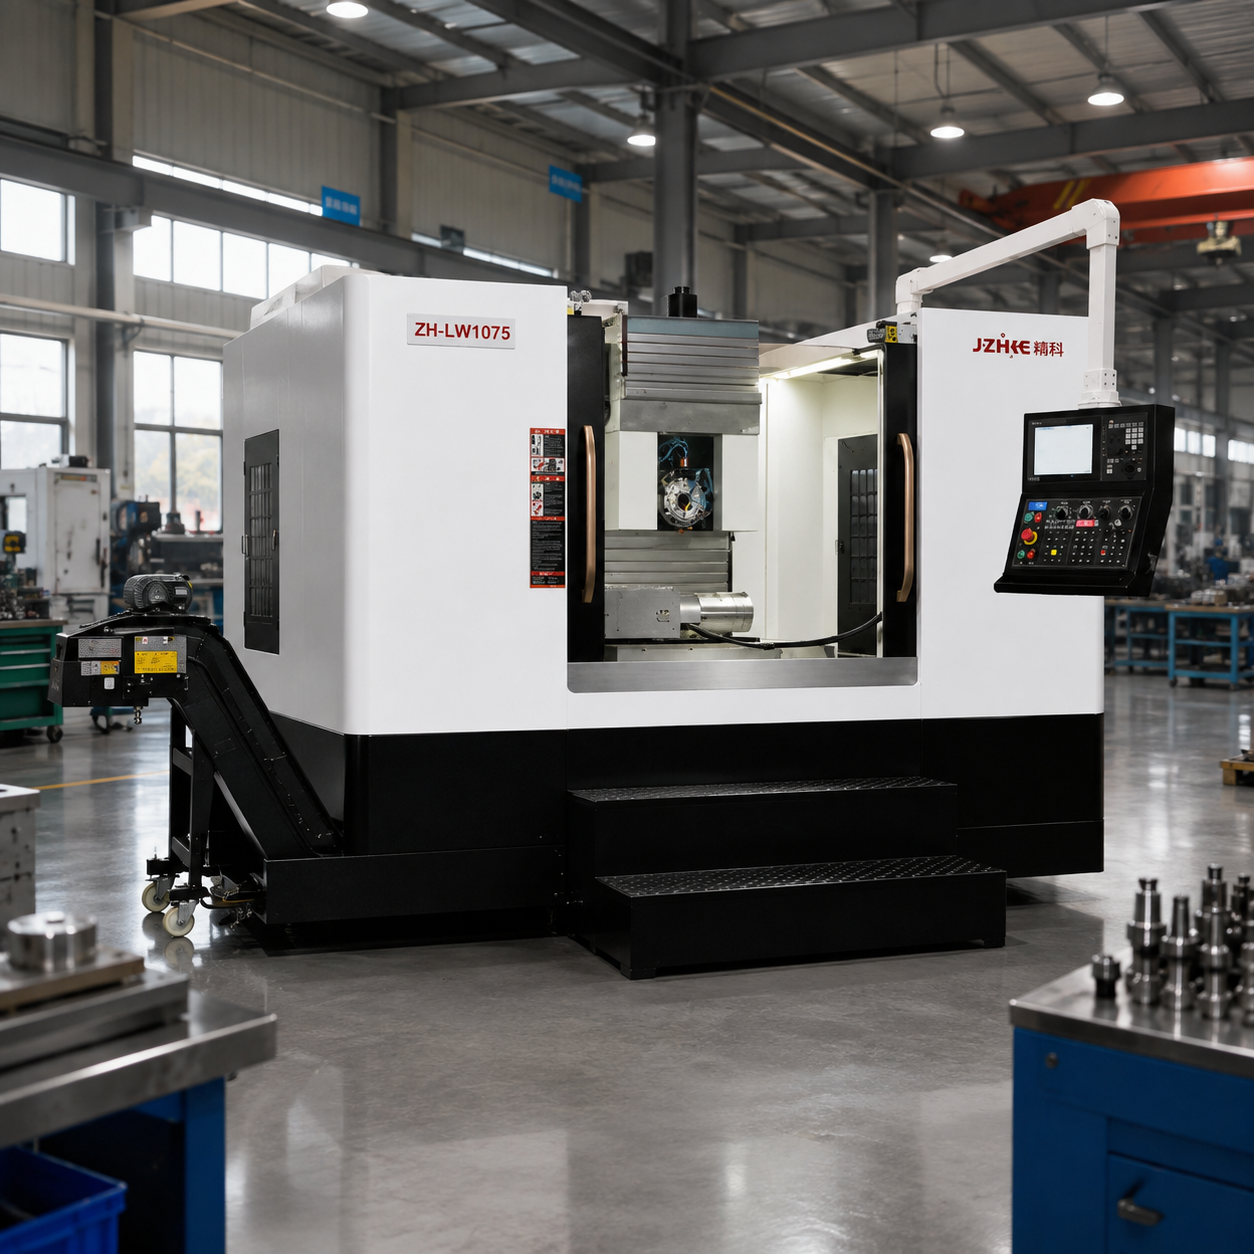
يُمكن لمركز التشغيل الأفقي تقليل عمليات إعادة التثبيت المتكررة على الهياكل الصندوقية، وأجسام الصمامات، ومكونات السيارات، وغيرها من الأجزاء التي تتوزع خصائصها الأساسية على عدة أسطح. وباستخدام منصة نقالة مناسبة وطاولة دوارة، يُمكن غالبًا فهرسة الجزء بحيث تُشَكَّل الأسطح الجانبية بتساقط أفضل للرقائق ووصول أكثر اتساقًا. يُمكن لهذا أن يُقلل من عمالة الإعداد ومخاطر نقل البيانات، ولكنه يزيد التكلفة ويتطلب خطة مُحكمة للتثبيت، ومنصة النقالة، والفحص، وإدارة الرقائق.
بالنسبة لسؤال المشتري "أي مركز تشغيل CNC مناسب لرسومات القطعة الخاصة بنا؟"، فإن التكوين الأفقي يستحق دراسة جادة عندما تحتوي الرسومات على ثقوب متقاطعة متعددة، أو منافذ جانبية، أو تجاويف عميقة، أو علاقات ضيقة بين الأسطح. مع ذلك، فهو ليس بالضرورة أفضل. إذا كان معظم العمل يقتصر على سطح علوي واحد، أو إذا كانت الكميات قليلة، أو إذا كانت القطعة كبيرة جدًا بالنسبة للمنصة المتاحة، فقد توفر آلة رأسية أو جسرية تكلفة إجمالية أقل.
بدائل الرافعة الجسرية، والمحور الخماسي، والحفر والتثقيب
قد تتطلب الصفائح الكبيرة والقوالب الضخمة والمكونات الهيكلية مركز تشغيل جسري ذو امتداد ودعم تحميل وخطة أساس مناسبة. قد تبرر الأسطح المنحنية المعقدة أو العديد من الميزات الزاوية استخدام نظام خماسي المحاور، ولكن بشرط توفر مهارات البرمجة والمعالجة اللاحقة والتحقق والفحص والتشغيل. قد يناسب حفر وتثبيت الألمنيوم بكميات كبيرة مركز حفر وتثبيت مخصص، خاصةً عندما تكون سرعة تغيير الأدوات وقصر أوقات الدورة أهم من عمليات القطع الثقيلة.
استخدم قرار التصميم المعماري كفرضية فنية. اطلب من الشركة المصنعة توضيح الميزات المكتملة في كل إعداد، وسبب ملاءمة ترتيب المحاور، والعمليات التي تبقى خارجية، وكيف تتغير التوصية بتغير المادة أو حجم الدفعة أو التفاوت المسموح به. يجب أن يكون المورد الشفاف قادرًا على تحديد نطاق التوصية.
حوّل المواصفات إلى أدلة شراء
غالبًا ما تقارن جداول الشراء بين مسافة الحركة، وحجم الطاولة، وسرعة دوران المغزل، وقدرة المحرك. هذه القيم مهمة، لكنها ليست دليلًا متبادلًا على قدرة المنتج النهائي. اطلب معرفة الظروف الكاملة وراء كل قيمة: معيار القياس، وتسخين الماكينة، ودرجة الحرارة المحيطة، وموقع الاختبار، والحمولة، والأداة وحاملها، ووضع وحدة التحكم، وبيانات القطع، وما إذا كان الرقم قيمة قصوى أو اسمية أو مضمونة.
- نطاق الحركة: تأكد من نطاق الحركة المتاح على المحاور X و Y و Z بعد تجاوز حدود التثبيت، والطاولة الدوارة، وتغيير الأدوات، وحدود خلوص الحماية. أضف مساحة للفحص والتراجع الآمن.
- الطاولة والمنصة: اطلب أبعاد الطاولة، وتفاصيل فتحة T أو المنصة، وأقصى كتلة لقطعة العمل، وحدود مركز الثقل، وطريقة التحميل. لا يُعدّ تصنيف الطاولة ضمانًا لقبول جميع أحمال الإزاحة.
- المغزل: استفسر عن نطاق السرعة، والطاقة المقدرة والقصوى، ومنحنيات عزم الدوران المقدرة والقصوى، والتناقص التدريجي، وقطر الأداة المسموح به، وطريقة التبريد، ومتطلبات التسخين، وإمكانية الوصول للصيانة. الطاقة وحدها لا تكفي لوصف القطع الثقيل بسرعات منخفضة.
- المحاور: اطلب نطاقات التغذية السريعة والقطع بشكل منفصل، وافتراضات التسارع، وتصميم مسار التوجيه أو الحركة الخطية، ودعم لولب الكرات، وطريقة التشحيم والحماية من الرقائق وسائل التبريد.
- الدقة: استفسر عن كيفية قياس دقة التموضع وقابلية التكرار، وما هو المعيار المستخدم، ومواقع المحاور. بالنسبة للإنتاج، ناقش الانحراف الحراري، واستراتيجية الفحص، وثبات التثبيت، وقدرة العملية الفعلية.
- نظام الأدوات: تأكيد سعة المخزن، والحد الأقصى لطول الأداة وكتلتها، وتحديد وقت تغيير الأداة، ومنطق الأدوات الشقيقة، واكتشاف الأدوات المكسورة وإدارة الأدوات الاحتياطية.
- التحكم والبيانات: تأكيد تنسيقات الملفات المدعومة، ومسؤولية المعالج اللاحق، وذاكرة البرنامج، والشبكات، والنسخ الاحتياطي، وسياسة التشخيص عن بعد، وأذونات المشغل، والاستعادة بعد الانقطاع.
- سائل التبريد والرقائق: حدد سائل التبريد الذي يمر عبر المغزل، وسعة الخزان، ونظام الترشيح، وناقل الرقائق، ونظام تجميع الرذاذ، ومهام الصيانة المشمولة. هذه عناصر تحكم في العملية، وليست ملحقات يتم تحديدها بعد الوصول.
على سبيل المثال، لا يمكن أن تكون دقة تحديد المواقع التي تصل إلى ±0.005 مم وقابلية التكرار التي تصل إلى ±0.003 مم ذات معنى إلا عند ربطها بنموذج معين، ونطاق حركة المحور، وطريقة الاختبار، والظروف البيئية. تعرض شركة Zhihe CNC هذه القيم على أنها تعتمد على النموذج، وتوجه المشترين إلى معايرة مقياس التداخل الليزري، واختبار قضيب الكرة، والقطع التجريبي. تعامل مع ذلك كطريقة تحقق مفيدة، وليس كنتيجة تلقائية على كل آلة أو كل قطعة.
تقييم الدقة كنظام
تُحقق دقة الرسم من خلال العملية الكاملة: هندسة الماكينة، والحالة الحرارية، والتثبيت، وقوة تثبيت قطعة العمل، وحالة الأداة، والفحص، واستراتيجية البرنامج، ودرجة حرارة سائل التبريد، وسلوك المادة، وطريقة الفحص. قد تُعطي الماكينة الجديدة قياسات جيدة خلال اختبار قصير، ولكنها مع ذلك تحتاج إلى تسخين مُتحكم به، وطريقة إزاحة الأداة، وبيئة مستقرة للحفاظ على دقة الإنتاج المطلوبة.
اطلب خطة قبول من المصنع تُحدد الجزء أو المنتج التمثيلي، والبيانات المرجعية، ومعدات القياس، وحدود القبول، ودرجة حرارة الاختبار، وحالة الماكينة، والمسؤوليات. يُعدّ معيار ISO 230-2 مرجعًا مفيدًا لاختبار دقة تحديد موضع المحور وقابلية التكرار، ولكنه لا يُغني عن دراسة قدرات خاصة بالجزء. بالنسبة للعلاقات الهندسية، ناقش اختبارات قضيب الكرة أو الاستيفاء الدائري، والتعامد، وانحراف المغزل، وجودة السطح، وقطع تجريبي يُحاكي عملك الفعلي.
لا تستخدم مؤشر قدرة من مادة أخرى أو تجهيزات أخرى كدليل على جودة خط الإنتاج الخاص بك. بدلاً من ذلك، خطط لعملية تحقق إنتاجية قصيرة: شغّل عدة قطع بعد التسخين، وسجّل الانحرافات، وافحص الخصائص الأساسية باستخدام طريقة معايرة، وحدّد المسؤول عن أي إجراء تصحيحي. إذا لم يقدّم المورّد شروط الاختبار، فسجّل ذلك كمخاطرة في عملية الشراء بدلاً من تعويض هذا النقص بالتفاؤل.
راجع العملية الكاملة حول المغزل
يفشل اختيار الماكينة عند مراجعة المغزل بمعزل عن باقي المكونات. قد يتطلب تجويف عميق أداة طويلة وحاملًا صلبًا يقللان من مساحة المحور Z. قد تتطلب عملية قطع الحديد الزهر أو الفولاذ المقوى عزم دوران عند سرعة منخفضة بدلًا من سرعة قصوى عالية. قد يحتاج الألومنيوم إلى إزالة فعالة للرقائق واستراتيجية تبريد أو هواء تمنع إعادة القطع. يمكن أن يتسبب الفولاذ المقاوم للصدأ في مشاكل في الإعداد غير المستقر حتى عندما تبدو قوة الماكينة في الكتالوج سخية.
اطلب قائمة أدوات أولية تتضمن أنواع الحوامل، وأطوال القياس، وأقطار القواطع، ودرجات الحشوات، ونظام التبريد، وافتراضات العمر الافتراضي المتوقع للأدوات. استفسر عن الأدوات الأساسية، والأدوات التي يمكن استخدامها مع مجموعات أدوات مختلفة، ومواقع المخزن التي يجب حجزها. تُعدّ قائمة الأدوات أيضًا وسيلة للتأكد من فهم المورّد للرسم الهندسي. فالعرض الذي يتجاهل الوصول الطويل، أو الجدار الرقيق، أو القطع المتقطع، لا يُعتبر جاهزًا للإنتاج.
يستحق نظام تثبيت المشغولات نفس القدر من الاهتمام. تأكد من مساحة التثبيت، ومتطلبات النظام الهيدروليكي أو الهوائي، ودقة تحديد المواقع، وبيئة العمل المريحة للتحميل، وإمكانية الوصول للمسبار والتنظيف، وأقصى قوة رد فعل. بالنسبة للآلة الأفقية، حدد نقطة الصفر للمنصة، وصلابة قاعدة التثبيت، وإمكانية الوصول إلى السطح، وتسلسل إزالة الرقائق. أما بالنسبة للآلة الرأسية، فحدد ما إذا كانت هناك حاجة إلى طاولة دوارة، وما إذا كانت تقلل من مدى الحركة المتاح أو خلوص المغزل.
قم بمراجعة الشركة المصنعة، وليس الآلة فقط.
ينبغي على أي شركة صينية موثوقة لتصنيع آلات CNC أن توضح كيفية ترابط التصميم والتجميع والمعايرة والبرمجيات وسجلات الجودة وقطع الغيار والدعم الميداني. والهدف ليس طلب معلومات سرية، بل التأكد من قدرة الشركة على تكرار العملية بعد إتمام عملية البيع.
- اطلب الاسم القانوني للشركة المصنعة، وعنوان المصنع، ونطاق الإنتاج، ومعلومات الاتصال الفني المسؤول.
- اطلب ورقة بيانات الآلة الحالية، وقائمة الخيارات، ومتطلبات المرافق، ورسم الأساس، وشروط التركيب.
- استفسر عن المكونات القياسية، والمكونات الاختيارية، والمكونات الخاصة بالعميل. حدد تبعيات وقت التسليم.
- مراجعة نقاط التجميع والفحص، وسجلات المعايرة، وإجراءات تصحيح الاختبار الفاشل.
- تأكيد التركيب والتشغيل والتدريب والدعم عن بعد ووقت الاستجابة وقنوات قطع الغيار واستثناءات الضمان.
- لا تطلب مراجع أو طلبات تمثيلية إلا إذا كان المورد مخولاً بمشاركتها. لا تقبل "نتائج العملاء" المجهولة كدليل.
تصف شركة Zhihe CNC سير عمل يبدأ بتحليل قطعة العمل، مرورًا بتوصية النموذج، والعرض الفني، وتسعير المنتج، والقطع التجريبي الاختياري، والتسليم، والتركيب، والتدريب، ودعم ما بعد البيع. استخدم سير العمل هذا كقائمة مرجعية، واطلب المنتج النهائي في كل مرحلة. من الأسهل التعامل مع مورد يقدم وثائق وسجلات اختبار، مقارنةً بمورد يقدم وعودًا عامة فقط.
قم بإعداد طلب عروض أسعار ينتج عنه عروض قابلة للمقارنة
أرسل نفس الحزمة إلى كل مورد. حدد نوع القطعة، والرسومات، والمادة، والمخزون، والكمية، ونظام الورديات، والوقت المستهدف لدورة الإنتاج، والتفاوتات الحرجة، وطريقة الفحص، والمرافق، وقيود الإنتاج، ومهارة المشغل، وتوقعات التشغيل الآلي، وموعد التسليم المستهدف. اطلب من الموردين تحديد الاستثناءات بدلاً من افتراضها ضمنياً.
| قسم طلبات عروض الأسعار | الأسئلة التي يجب تضمينها |
|---|---|
| تكوين الآلة | ما هو الطراز، ومحاور الحركة، والمغزل، والمخروط، والتحكم، والطاولة أو المنصة، والمخزن، والحماية المضمنة؟ |
| اقتراح العملية | كم عدد الإعدادات المقترحة، وما هي البيانات المرجعية، وما هي الأدوات، وما هي التجهيزات، وما هو أساس وقت الدورة؟ |
| أدلة عالية الجودة | ما هي الاختبارات والمعايير والقطع الأثرية وأجزاء التجربة والتقارير التي يتم تضمينها قبل الشحن؟ |
| المرافق والموقع | ما هي متطلبات الطاقة والهواء وسائل التبريد والأساسات وإمكانية الوصول للرفع ومساحة الأرضية والحدود البيئية؟ |
| النطاق التجاري | ما الذي يشمل التعبئة والشحن والرسوم الجمركية والتركيب والتدريب والبرمجيات والأدوات والتشغيل؟ |
| دعم دورة الحياة | ما هي شروط الضمان، وطريقة الاستجابة، ومدة توريد قطع الغيار، وقواعد الدعم عن بعد، وجدول الصيانة؟ |
| قبول | ماذا يحدث إذا فشلت الآلة في اختبار معلن، أو افتقرت إلى ميزة مطلوبة، أو وصلت غير مكتملة؟ |
اطلب عرض سعر مفصلًا وسجلًا واحدًا للافتراضات. إذا استخدم عرضان تعريفات مختلفة لمصطلحات "الدقة" أو "زمن الدورة" أو "زمن تغيير الأدوات" أو "التركيب"، فقم بتوحيدها قبل مقارنة الأسعار. قد تصبح الآلة الأرخص هي الأغلى عند احتساب تكاليف الأدوات والتجهيزات والشحن والتشغيل والإنتاج الضائع وإعادة العمل الهندسي كتكاليف غير متوقعة.
احسب التكلفة الإجمالية للملكية
السعر المبدئي هو أحد البنود فقط. قم ببناء نموذج بسيط لخمس سنوات يشمل تكاليف الشراء، والشحن والرسوم الجمركية، والتركيب، والأساسات، والأعمال الكهربائية، والأدوات، والتجهيزات، والفحص، ومبردات ومعدات الرقائق، والتدريب، والصيانة، وقطع الغيار، والطاقة، والعمالة، ووقت التوقف، ومخاطر الخردة، والقيمة المتبقية. استخدم نطاقات سعرية في حال عدم اليقين في البيانات، ووضح الافتراضات التي أدت إلى النتيجة.
ينبغي قياس الإنتاجية بعدد القطع المقبولة لكل ساعة عمل متاحة، وليس فقط بسرعة الحركة أو سرعة دوران المغزل. قد تخسر آلة تزيل المعدن بسرعة ولكنها تتطلب عمليات إعداد أو إزاحة أو فحص أكثر أمام آلة أبطأ ذات عملية إعداد واحدة مستقرة. يجب تضمين دقائق تغيير الإعدادات، وضبط الأدوات مسبقًا، وتحميل المنصات، واعتماد القطعة الأولى، والتعافي بعد أي انقطاع.
للمخاطرة ثمن. عيّن مسؤولاً عن مراجعة كل بند لم يُحلّ: غلاف الجهاز، الأساس، المعايير الكهربائية، المعالج اللاحق، التركيب، المجس، اختبار القبول، استجابة الخدمة، وقطع الغيار. اجعل مراحل الدفع مرتبطة بمخرجات موضوعية حيثما يقتضي العقد ذلك. هذا لا يُلغي المخاطرة، ولكنه يمنع ظهور أي غموض ضمن المبلغ الإجمالي.
خطة التركيب والقبول قبل الطلب
تأكد من مسار التحميل من نقطة التفريغ إلى الأساس، ومسافات الأبواب والأسقف، وقدرة الرافعة الشوكية أو الرافعة، والتثبيت، والتسوية، وجودة الطاقة، والهواء المضغوط، والتخلص من سائل التبريد، والتهوية، وإمكانية الوصول إلى الشبكة، ومساحة تدريب المشغلين. اطلب قائمة تدقيق جاهزية الموقع ومصفوفة المسؤوليات. غالبًا ما يكون تأخير التركيب ناتجًا عن خلل في التخطيط وليس عطلًا في الآلة.
ينبغي أن تتضمن عملية القبول ثلاث مراحل. أولاً، التحقق من الهوية، والاكتمال، ووظائف السلامة، والمرافق، والوثائق. ثانياً، التحقق من هندسة الآلة، ومعايرتها، وأدائها المعلن في ظل الظروف المتفق عليها. ثالثاً، تشغيل جزء نموذجي أو إجراء قطع تجريبي باستخدام المواد والأدوات والتجهيزات وإصدار البرنامج وطريقة الفحص المتفق عليها. يجب تسجيل الأرقام التسلسلية، وإصدارات البرامج، وتقارير القياس، والانحرافات، وتواريخ الإجراءات التصحيحية.
أبقِ القيود واضحة: اختبار القبول يثبت استيفاء الشروط المتفق عليها، وليس كل جزء مستقبلي. يتطلب إطلاق الإنتاج تدريب المشغلين، والتحقق من صحة العملية، ومسؤولية الصيانة، ومنهجية مُحكمة للتعامل مع أي انحراف. هذا هو الفرق بين شراء أصل وتأسيس عملية.
مصفوفة قرارات يمكنك استخدامها في اجتماع مع الموردين
قيّم كل آلة مقترحة من 1 إلى 5 بناءً على مدى ملاءمتها للهيكل، وسهولة الوصول إليها، وصلابتها، ودقة تصنيعها، وملاءمة الأدوات ونظام التبريد، وتقليل وقت الإعداد، وجاهزيتها للتشغيل الآلي، وسهولة صيانتها، وتكلفتها الإجمالية. وزِد وزن كل فئة حسب نوع القطعة المستخدمة. على سبيل المثال، قد يولي مصنع القوالب أهمية أكبر لتشطيب السطح والسلوك الحراري؛ بينما قد يولي خط إنتاج الصناديق أهمية أكبر لتكرارية المنصات، وسهولة الوصول الجانبي، والتحكم في الرقائق.
لا تسمح بمنح قيمة غير موثقة درجة عالية. ضع علامة "مطلوب دليل" عليها. ثم اطلب من المورد إرفاق رسم أو تقرير اختبار أو تجربة قطع أو زيارة مرجعية أو بيان عقد لإتمام الطلب. تُعدّ المصفوفة مفيدة لأنها تُظهر أي تنازل فني. كما أنها تُوثّق أسباب اختيار الآلة في حال تغيّر الفريق أو المورد أو مكونات الآلة لاحقًا.
كنقطة انطلاق، راجع الصفحة الرئيسية لشركة Zhihe CNC ، وسلسلة مراكز التشغيل العمودية ، وسلسلة مراكز التشغيل الأفقية . استخدم هذه الصفحات لفهم عائلات المنتجات، ثم اطلب ورقة البيانات الخاصة بالنموذج ومراجعة الرسم بدلاً من اعتبار صفحة السلسلة عرضًا فنيًا نهائيًا.
تحديث وإعادة استخدام الملاحظة
راجع هذا الدليل عند حدوث أي تغيير في مراجعة الرسم، أو المادة، أو الحجم السنوي، أو وحدة التحكم، أو سلسلة الآلات، أو معيار القبول. يمكن لفرق المشتريات إعادة استخدام جدول طلب عروض الأسعار كاستبيان للموردين، ومصفوفة القرار كبطاقة تقييم للمصادر، وقسم القبول كقائمة مراجعة للتشغيل. احرص على إبقاء تاريخ النشر ومسؤول المراجعة ظاهرين حتى لا تتحول الافتراضات القديمة إلى مواصفات مخفية.
مصادر موثوقة ومراجع مفيدة
- المعيار الدولي ISO 230-2 ، لاختبارات دقة تحديد المواقع وقابلية التكرار لأدوات الآلات التي يتم التحكم فيها رقميًا. يرجى التأكد من الإصدار المطبق وشروط الاختبار.
- سلسلة معايير ISO 10791 ، لشروط اختبار مراكز التشغيل الآلي. استخدم الجزء المناسب للآلة ونطاق الاختبار.
- ASME Y14.5 ، لمفاهيم تحديد الأبعاد والتفاوتات التي تؤثر على تفسير البيانات والميزات.
- إدارة الجودة ISO 9001 ، كإطار عمل للتساؤل عن كيفية التحكم في عمليات الجودة؛ الشهادة وحدها ليست دليلاً على قدرة آلة معينة.
- صفحة الاتصال الخاصة بشركة Zhihe CNC ، للمناقشة الفنية والمواصفات الحالية والتوصيات القائمة على الرسومات.
أسئلة وأجوبة لمشتري ماكينات CNC
ما الذي يجب أن أرسله أولاً إلى شركة تصنيع آلات CNC في الصين؟
أرسل أحدث نسخة من الرسم، ومعلومات عن المادة وصلابتها، وحجم المواد الخام، والكمية السنوية، والتفاوتات الحرجة، وطريقة الفحص المطلوبة، وصورًا توضيحية أو نموذجًا ثلاثي الأبعاد، والمشاكل الحالية في العملية، وقيود الموقع. إذا كان الرسم سريًا، فأرسل نسخة منقحة بالإضافة إلى الأبعاد التي تحدد نطاق الوصول إليه.
هل مركز التشغيل العمودي أم مركز التشغيل الأفقي أفضل؟
لا يوجد خيار أفضل من الآخر بشكل مطلق. غالبًا ما تكون الآلة العمودية فعّالة في أعمال الأسطح العلوية، والصفائح، والقوالب، والإنتاج المرن. أما الآلة الأفقية فتصبح خيارًا جذابًا عند الحاجة إلى عدة أسطح، أو ثقوب متقاطعة، أو تجاويف عميقة، أو تحميل متكرر على منصات نقالة. قارن بين خطة الإعداد والفحص الكاملة، وليس فقط ملصق الآلة.
كيف يمكنني مقارنة ادعاءات دقة الآلات؟
اطلب معيار الاختبار، وحالة الماكينة، ودرجة الحرارة، وموقع الحركة، ومعدات القياس، والحمولة، وتنسيق التقرير. ثم أضف عينة تجريبية نموذجية وعملية التحقق الخاصة بك. دقة تحديد المواقع لا تعني بالضرورة كفاءة المنتج النهائي على المدى الطويل.
ما هي مواصفات المغزل الأكثر أهمية؟
قم بمطابقة السرعة، وعزم الدوران، والطاقة، والتناقص التدريجي، والتبريد، ومدى وصول الأداة مع أصعب عملية قطع لديك. قد لا يعكس رقم ذروة الطاقة عزم الدوران المتاح عند السرعات المنخفضة لعمليات الطحن الثقيلة. اطلب منحنيات وافتراضات القطع لمادتك ومجموعة أدواتك.
هل يمكن لمركز تصنيع CNC واحد تشغيل العديد من مجموعات الأجزاء؟
في كثير من الأحيان، نعم، إذا كانت مساحة الغلاف، والتجهيزات، وسعة الأدوات، والتحكم، والفحص، واستراتيجية الرقائق مرنة بما يكفي. تأكد من طريقة التغيير واحجز مواقع المخزن. قد تتكبد الآلة المرنة خسائر إذا تطلبت كل مجموعة اختبارًا مطولًا أو تغييرًا غير مستقر للتجهيزات.
هل ينبغي تضمين عملية القطع التجريبية في طلب تقديم العروض؟
أدرج هذا الإجراء عندما يكون للجزء تكلفة خردة عالية، أو مادة صعبة، أو علاقات دقيقة بين الميزات، أو تصميم جديد. حدد مراجعة الرسم، والمادة، والأدوات، والتجهيزات، وكمية العينة، وطريقة الفحص، وحدود القبول قبل الاختبار.
ما الذي تحتاجه شركة Zhihe CNC لتوصي بنموذج معين؟
شاركنا معلومات الرسم أو قطعة العمل، والمادة، والحجم، والدقة، وكمية الإنتاج، وإمكانية الوصول إلى الميزات، وسير العمل المفضل. يمكن لشركة Zhihe CNC بعد ذلك مطابقة الطلب مع عائلة الآلات المناسبة، ولكن يجب التأكد من الاختيار النهائي بناءً على بيانات الطراز الحالي والاختبارات المتفق عليها.





