

دليل المشتري لمراكز التصنيع باستخدام الحاسب الآلي: الدقة والإنتاجية والتكلفة الإجمالية
سؤال المشتري: هل يجب علينا اختيار مركز تشغيل رأسي أم أفقي للألواح والقوالب والأجزاء متوسطة الحجم؟
لا يقتصر تقييم مصنعي مراكز التصنيع باستخدام الحاسوب (CNC) على سرعة دوران المغزل أو مدى حركة المحاور أو سعر الشراء. فالدقة معيارٌ يُقاس، والإنتاجية هي الناتج الفعلي وليس مجرد حركة مُحددة، والتكلفة الإجمالية تشمل التجهيزات والأدوات والتشغيل والتدريب والصيانة والساعات الضائعة عند عدم استقرار العملية. ويعتمد الاختيار الأمثل بين مركز التصنيع الرأسي والأفقي على سهولة الوصول إلى القطعة، واستراتيجية تحديد المرجع، ونظام تثبيت القطعة، وحجم الإنتاج، والبيانات التي يقدمها المورد.
يُقدّم دليل المشتريات هذا إطارًا مشتركًا لمهندسي المشتريات والتصنيع. يبدأ الدليل بإجابة مباشرة، ثم يشرح كيفية مقارنة ادعاءات الدقة، ونمذجة الإنتاجية، واختيار البنية الرأسية أو الأفقية لمختلف مجموعات الأجزاء، وكتابة طلب عرض أسعار يجعل عروض الموردين قابلة للمقارنة. يجب تأكيد قيم أي طراز محدد من ماكينات Zhihe CNC في ورقة البيانات الحالية، والعرض الفني، وخطة القبول.

الإجابة المباشرة: عمودي أم أفقي؟
اختر مركز تشغيل عمودي عندما تكون معظم الأجزاء قابلة للوصول إليها من الأعلى، وتكون القطع عبارة عن صفائح أو قوالب أو دعامات أو مكونات صغيرة إلى متوسطة الحجم، ويكون نطاق العمل واسعًا، وتكون مرونة التثبيت وسهولة وصول المشغل أهم من الإنتاج الآلي متعدد الأوجه. يُعدّ التصميم العمودي خيارًا مثاليًا لحشوات القوالب، والصفائح الألومنيومية، والأدوات الدقيقة، والإنتاج للأغراض العامة عندما يكون إعداد واحد أو اثنين كافيًا.
اختر مركز تشغيل أفقي عندما يكون الجزء على شكل صندوق أو يحتوي على ميزات مهمة على عدة أوجه، أو عندما تجعل الثقوب المتقاطعة أو التجاويف العميقة إعادة التثبيت المتكررة محفوفة بالمخاطر، أو عندما يمكن للمنصات والفهرسة الدوارة تقليل عمالة الإعداد، أو عندما يكون تدفق الإنتاج المستقر متعدد الجوانب أكثر قيمة من أقل سعر دخول. لا يعني استخدام آلة أفقية بالضرورة دقة أعلى؛ بل قد يُتيح ببساطة استراتيجية إعداد أكثر قابلية للتكرار لمجموعة أجزاء معينة.
بالنسبة للألواح، غالبًا ما تكون الآلة العمودية فعّالة ما لم يكن للوح العديد من التفاصيل الجانبية، أو ثقوب عرضية عميقة، أو حجم إنتاج كبير يستدعي استخدام منصات التحميل. أما بالنسبة للقوالب، فالآلات العمودية شائعة نظرًا لسهولة الوصول من الأعلى وأدوات التشطيب المرنة، بينما قد تحتاج القوالب الكبيرة إلى رافعة جسرية أو إمكانية استخدام خمسة محاور. بالنسبة للأجزاء متوسطة الحجم، دع عدد الأوجه، ووزن الجزء، ونطاق التفاوتات، وساعات العمل السنوية تُحدد الخيار الأمثل. يجب أن يكون التصميم ومسار العملية هما الفيصل، وليس التصميم الهندسي.
حدد الدقة قبل أن تقارنها
الدقة ليست مجرد رقم واحد. قد يتضمن عرض الأسعار دقة تحديد المواقع، أو التكرارية، أو انحراف المغزل، أو استقامة الطاولة، أو دقة الاستيفاء، لكن كل منها يصف جانبًا مختلفًا من أداء الماكينة. إن سؤال الشراء ليس "أي مورد يدّعي أقل قيمة؟" بل هو "أي مورد يُحدد القيمة، ويقيسها باستمرار، ويربطها بالخصائص المهمة في قطع الغيار لدينا؟"
- تُشير دقة تحديد المواقع إلى مدى وصول المحور إلى المواقع المطلوبة في ظل اختبار مُحدد. اطلب المعيار، ودرجة الحرارة، ونقاط الحركة، وطريقة القياس.
- تُشير قابلية التكرار إلى مدى التباين عندما تعود الآلة إلى موضعها في ظل ظروف الاختبار. وهي لا تُثبت في حد ذاتها الشكل أو التعامد أو الاستقرار الحراري على المدى الطويل.
- تشمل الدقة الهندسية المحاذاة والاستقامة والتعامد والمستوى وعلاقات المحور الدوراني. وتؤثر هذه العوامل على العلاقات بين الثقوب والوجهين.
- تشمل قدرة العملية الآلة، والتجهيزات، والأدوات، والمواد، والبرنامج، والمشغل، وسائل التبريد، والفحص. وينبغي التحقق من صحتها على عملية تمثيلية بدلاً من استنتاجها من اختبار على آلة فارغة.
- يصف السلوك الحراري الانحراف الناتج عن تغير ظروف المغزل والمحاور وسائل التبريد والغرفة. وقد يكون تسلسل التسخين واستراتيجية التعويض جزءًا من عملية مستقرة.
يُعدّ معيار ISO 230-2 مرجعًا مفيدًا لاختبار دقة تحديد موضع المحاور وقابلية التكرار. وتُقدّم سلسلة معايير ISO 10791 شروط الاختبار لمراكز التشغيل الآلي. ولا يُغني أيٌّ من المعيارين عن الحاجة إلى دراسة خاصة بكل قطعة. يجب على المورّد توضيح ما إذا كانت النتيجة المُعلنة قيمة اسمية أو نموذجية أو مضمونة، وماذا يحدث في حال عدم استيفاء الاختبار المُعلن.
قياس الإنتاجية كعدد الأجزاء المقبولة في الساعة
يُعدّ كلٌّ من سرعة الحركة ووقت تغيير الأدوات من المدخلات المفيدة، لكن إنتاجية الإنتاج تُقاس بالناتج المقبول مقسومًا على الوقت والموارد اللازمة لإنتاجه. قد تتفوق آلة ذات سرعة حركة أبطأ على آلة أسرع إذا ما استغنت عن عمليتي إعداد، وقللت من دورات الفحص، وحافظت على استقرار الأدوات، واستأنفت العمل بسلاسة بعد أي انقطاع. لذا، يُنصح ببناء الحسابات وفقًا لجدول العمل الخاص بك بدلًا من الاعتماد على دورة واحدة مُثلى.
| عامل الإنتاجية | أسئلة للمصنّع | لماذا يغفل عنه المشترون؟ |
|---|---|---|
| عدد الإعدادات | ما هي الأوجه والبيانات التي تم إكمالها في كل إعداد؟ | تصف الكتالوجات المحاور، وليس تسلسل التثبيت الخاص بك. |
| أساس وقت الدورة | ما هي المواد والأدوات ومعدلات التغذية والسرعات والسرعات العالية وفترات التوقف للفحص التي تشملها هذه المواصفات؟ | قد لا يشمل وقت الدورة المذكور عملية التحميل وإصدار القطعة الأولى. |
| سعة الأداة | كم عدد الأدوات المطلوبة، أو المشتركة، أو التي تُحتفظ بها كأخوات؟ | قد لا يساوي العدد الاسمي للمخازن عدد المواقع القابلة للاستخدام. |
| تغيير الوضع | كيف يتم إعداد التجهيزات والمنصات والبرامج والتعويضات؟ | يؤدي التنوع الكبير في المكونات إلى تحويل دقائق الإعداد المخفية إلى طاقة ضائعة. |
| التحكم في رقائق التبريد وسائل التبريد | ماذا يحدث أثناء وجود جيوب طويلة أو ثقوب عميقة أو مواد ليفية؟ | لا تظهر إعادة القطع والتنظيف اليدوي في وقت دوران المغزل. |
| استعادة | كيف يتم التعامل مع أعطال الأدوات، واستعادة الإنذارات، وانقطاع التيار الكهربائي؟ | يمكن أن يؤدي التعافي غير المخطط له إلى محو الاستخدام الاسمي. |
اطلب ورقة عمل توضح مدة دورة الإنتاج مع تسلسل كل ميزة على حدة. يشمل ذلك التحميل، والفحص، وضبط الأدوات، وإزالة النتوءات، والتفتيش، وتبديل المنصات. إذا كان التقدير مبنيًا على محاكاة، فحدد أنه تقدير ووضح الافتراضات. لا تعتبر تقدير المورد ضمانًا للإنتاج إلا بعد الاتفاق على اختبار القطع وطريقة القبول.
متى يكون مركز التصنيع العمودي هو الاستثمار الأفضل
الصفائح وأجزاء الوصول العلوي
تُسهّل الآلات العمودية عمليات الحفر والتجويف والتشكيل والفحص على السطح العلوي. غالبًا ما يكون تثبيت الصفائح بسيطًا وواضحًا وسريع التغيير. إذا كانت الأسطح الجانبية قليلة التفاصيل، فقد يكون استخدام مجموعة ثانية أقل تكلفة من استخدام منصة أفقية وقاعدة تثبيت. كما تُتيح الآلة العمودية لورشة العمل مرونةً في التعامل مع مختلف أحجام الصفائح وأنواع القطع، شريطة أن تكون مساحة الطاولة وحركة الحركة وخلوص المغزل كافية.
تحقق من نطاق الحركة المتاح بدلاً من الاقتصار على محاور الحركة X وY وZ. قد يؤثر ارتفاع المثبت، وطول أداة القياس، وجسم المجس، وواقي الرقائق، والمسافة بين رأس المغزل والطاولة على الخلوص العملي. بالنسبة للصفائح الرقيقة، استفسر عن الدعم اللازم لمقاومة الاهتزاز والتشوه. أما بالنسبة للصفائح الكبيرة، فتحقق من تحميل الطاولة، وسهولة رفعها، وما إذا كان بالإمكان دعم القطعة بأمان دون إعاقة مسار الأداة.
القوالب وأعمال تشطيب الأسطح
يتطلب اختيار القالب عادةً مناقشة عوامل مثل الصلابة، ونطاق سرعة دوران المغزل، وانحراف الأدوات الصغيرة، وتوقع مسار القطع، والتسارع، والتنعيم، ونظام التبريد (سواءً كان سائلاً أو هواءً)، والاستقرار الحراري. قد تُفيد سرعة دوران المغزل العالية في القطع الصغيرة، ولكن السرعة العالية لا تضمن بالضرورة جودة التشطيب. وتؤثر عوامل أخرى مثل الأداة، وحاملها، واستراتيجية البرمجة، وبنية الماكينة، والمادة المستخدمة في عملية القطع.
اطلب من المورّد مراجعة نموذج لتجويف أو حشوة. حدّد تشطيب السطح المطلوب، وأقطار الأدوات، ومدى وصول القاطع، وكمية الخام المتبقية للتشطيب، والتفاوتات المسموح بها على أسطح الإغلاق، وطريقة الفحص. إذا كان القالب كبيرًا جدًا أو كانت الأسطح معقدة، قارن بين آلة رأسية وآلة جسرية أو خماسية المحاور. قد تكون الآلة الأصغر ذات مسار الأدوات القصير والصلب أفضل من الآلة الأكبر التي تتطلب امتدادات طويلة.
إنتاج متوسط الحجم مرن
تُعدّ الآلات العمودية مفيدةً في كثير من الأحيان عندما تتغير أرقام القطع بشكل متكرر. إذ يُمكن للمشغلين رؤية مكان تثبيت القطعة، والوصول إلى الطاولة بسهولة، وإعادة تهيئة أداة التثبيت دون تغيير نظام المنصات بالكامل. وتُعدّ هذه المرونة ذات قيمة عندما يكون الطلب غير مؤكد، أو عندما تتغير الرسومات بشكل متكرر، أو عندما يتعين على الآلة دعم أعمال الصيانة والنماذج الأولية بالإضافة إلى الإنتاج.
قد تتلاشى هذه الميزة إذا تطلّب كل جزء تجهيزات جديدة، وفحصًا يدويًا، واختبارًا مطوّلًا. اطلب خطة توحيد المعايير: فتحات تثبيت مشتركة، وتثبيت معياري، ومكتبات أدوات، وتسمية إزاحة، والتحكم في مراجعة البرامج، وسير عمل قابل للتكرار للقطعة الأولى. تنبع الإنتاجية من النظام المحيط بالآلة العمودية، وليس فقط من محاورها.
عندما يستحق مركز التشغيل الأفقي قيمته المتميزة
أجزاء من نوع الصندوق وميزات متعددة الأوجه
صُممت الآلات الأفقية بحيث تتيح الوصول الجانبي. يمكن لمنصة التحميل أو الفهرسة الدوارة عرض عدة أسطح دون إزالة قطعة العمل من المثبت. هذا يقلل من أخطاء نقل البيانات، ويُحسّن من تساقط الرقائق من التجاويف العميقة، ويُسهّل جدولة مجموعات متكررة من الهياكل. وتكون الفائدة أكبر عندما يحتوي الرسم على ثقوب متعددة، أو منافذ جانبية، أو ممرات متقاطعة، أو أنماط مسامير، أو أسطح مُشَكَّلة يجب أن تكون مرتبطة ببعضها البعض.
راجع التركيبة والمنصة بعناية فائقة، تمامًا كما تفعل مع الآلة. قد تتطلب عملية أفقية قاعدة تثبيت، وخطوط هيدروليكية، ومساحة كافية للتثبيت، وتوجيه سائل التبريد، ومساحة للرقائق، وإمكانية الوصول إلى كل وجه باستخدام مسبار. قد يتداخل جزءٌ ما، حتى لو كان مناسبًا للطاولة، مع المنصة أو يحجب ميزة جانبية. اطلب تحليلًا ثلاثي الأبعاد للمدى أو رسمًا تخطيطيًا للعملية مع وضع علامات توضيحية عليه عندما لا يكون الوصول واضحًا.
عائلات ذات حجم كبير مع تحميل متكرر
تدعم مراكز التشغيل الأفقية تجميع المنصات وإعادة التحميل، لكن الأتمتة لا تُجدي نفعًا إلا عندما تكون مجموعات الأجزاء والتجهيزات والبرامج وقواعد الفحص مستقرة بدرجة كافية. احسب عدد المنصات المطلوبة، ووقت تغيير التجهيزات، وسياسة التخزين المؤقت، ومسار المشغل، والاستجابة لمنصة عالقة أو غير مكتملة. لا تُغني المنصة الثانية عن الحاجة إلى عملية موثوقة لتثبيت القطع والتحكم في الإزاحة.
القيود التي يجب الإقرار بها
عادةً ما تكون تكلفة شراء وتركيب ودعم الآلات الأفقية أعلى. وقد تتطلب تجهيزات أكثر تعقيدًا، وإدارة منصات التحميل، وسيور نقل الرقائق، ومنصات الوصول، وتدريب المشغلين. وقد لا تستفيد بعض الأجزاء الصغيرة أو الرقيقة من هذا التصميم. أما إذا كان الجزء عبارة عن لوحة سطحية رئيسية، وكانت الكمية السنوية منخفضة، فقد توفر الآلة الرأسية تكلفة إجمالية أقل مع عدد أقل من واجهات الإدارة.
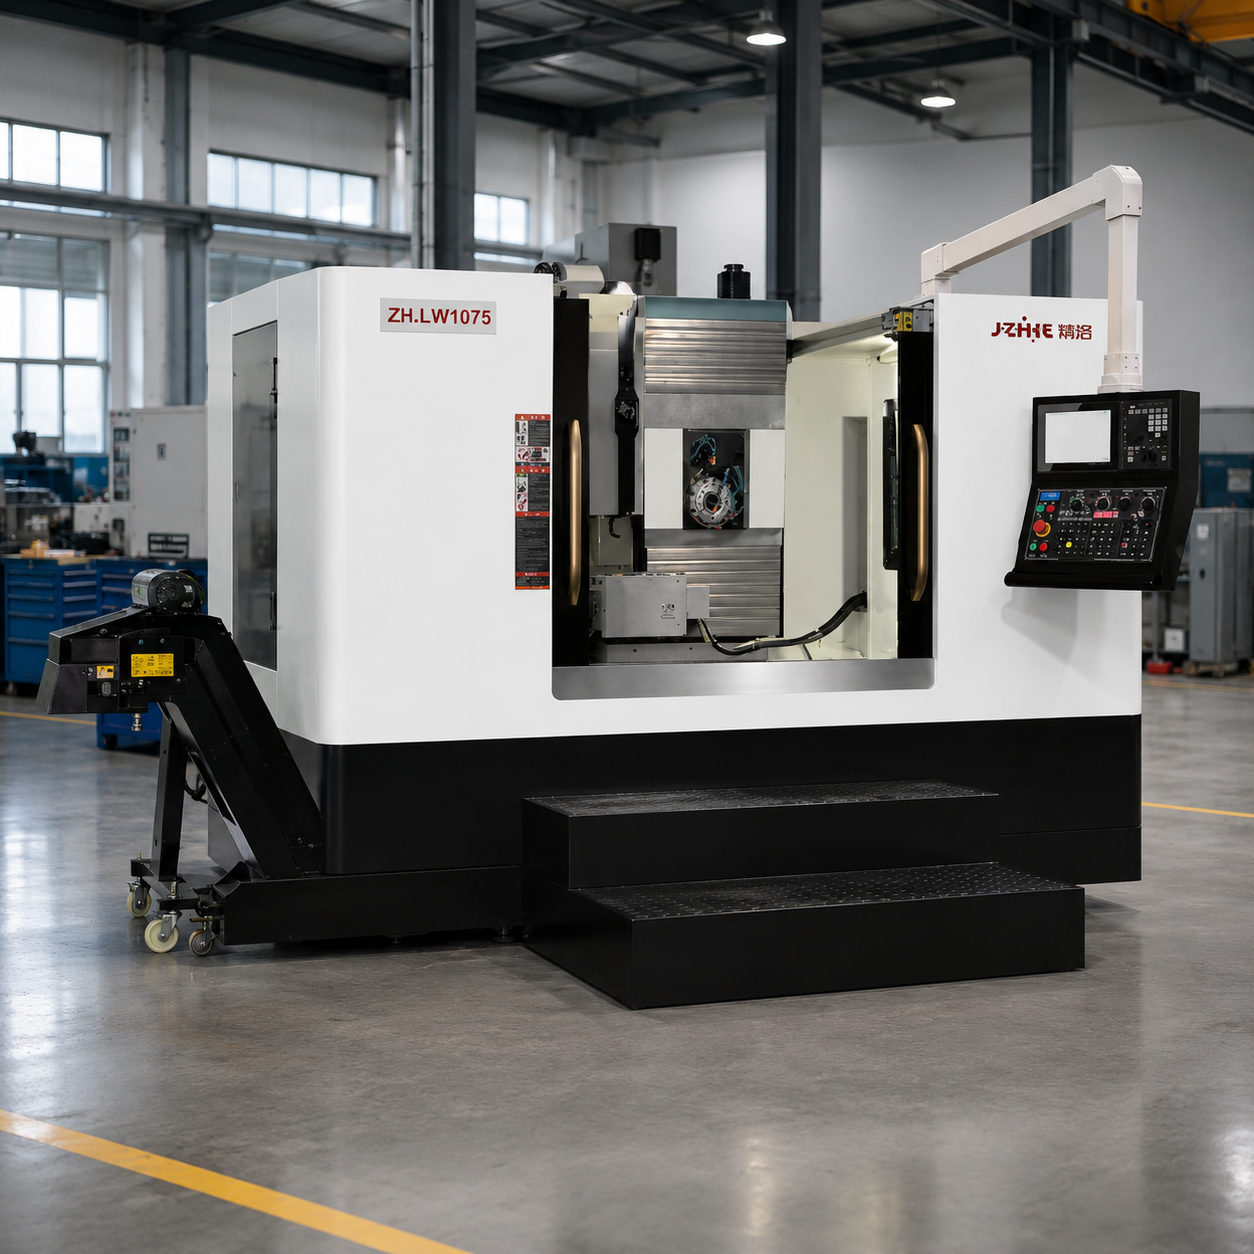
قارن المواصفات التي تؤثر على عمليتك
اطلب وثائق خاصة بكل طراز، واطلب من المورّد فصل التجهيزات القياسية عن التجهيزات الاختيارية. تتضمن ورقة المقارنة الشاملة التفاصيل التالية.
- نطاق الحركة: مسافة حركة المحور، والمسافة بين رأس المغزل والطاولة، وحجم الطاولة أو المنصة، والحمولة، ونطاق الدوران، وارتفاع التثبيت، وخلوص تغيير الأدوات.
- الهيكل: بناء السرير والعمود، تصميم مسار التوجيه، دعم لولب الكرة، التعويض الحراري، متطلبات التسوية والأساس.
- المغزل: التناقص، نطاق السرعة، القدرة المقدرة والقصوى، عزم الدوران المقدر والقصوى، التبريد، قياس الانحراف، الاحتفاظ بالأداة والتسخين.
- نظام التغذية: نطاقات تغذية سريعة وقاطعة، تسارع، سلوك استيفاء، تزييت وحماية من الرقائق.
- التحكم: ذاكرة البرنامج، والتنبؤ، والتنعيم، وواجهة الفحص، وإدارة الأدوات، والنسخ الاحتياطي، وأذونات الشبكة، وسياسة الدعم عن بعد.
- الأدوات: سعة المخزن، وحدود طول الأداة وكتلتها، والأدوات المماثلة، واكتشاف الأدوات المكسورة، والضبط المسبق وإدارة عمر الأداة.
- تثبيت المشغولات: مساحة التثبيت، والمرافق الهيدروليكية أو الهوائية، وإمكانية تكرار تحديد المواقع، وخيارات التثبيت على شكل حجر القبر أو الدوران، وبيئة العمل الخاصة بالتحميل.
- سائل التبريد والرقائق: حجم الخزان، والترشيح، والتغذية عبر المغزل، وناقل الرقائق، والتحكم في الرذاذ، والغسيل، وإمكانية الوصول للصيانة.
- الجودة والدعم: سجلات المعايرة، معدات الفحص، اختبارات القبول، التركيب، التدريب، الضمان، مسار الاستجابة وخطة قطع الغيار.
توخَّ الحذر عند التعامل مع الضمانات غير المدعومة. قد يذكر المورِّد أن بعض الطرازات تدعم دقة تحديد المواقع حتى ±0.005 مم وقابلية التكرار حتى ±0.003 مم، ولكن هذه القيمة تعتمد على الطراز، ومسافة الحركة، وطريقة القياس، والبيئة، وحالة الماكينة. اعتبر هذه الأرقام نقطة انطلاق لاختبار موثق، وليست ضمانًا بأن كل قطعة نهائية ستحافظ على نفس القيمة.
اجعل التكلفة الإجمالية مرئية
استخدم نموذج تكلفة لخمس سنوات. يشمل ذلك سعر الآلة، والخيارات الإضافية، والشحن، والرسوم الجمركية، والأساسات، والطاقة، والهواء، وسائل التبريد، ومعالجة الرقائق، والتجهيزات، والأدوات، والمجسات، والبرمجيات، والتركيب، والتدريب، والصيانة، والطاقة، وقطع الغيار، ووقت التوقف، وتكلفة الفرصة البديلة لمساحة الأرضية. افصل التكاليف لمرة واحدة عن التكاليف المتكررة. اطلب من الموردين تقديم عروض أسعار بنفس النطاق مع توضيح ما يستثنونه.
قارن تكلفة القطعة المقبولة، وليس فقط تكلفة ساعة تشغيل المغزل. قد تتسبب الآلة العمودية ذات الإعدادين في زيادة تكاليف العمالة والفحص وإعادة العمل. بينما قد تزيد الآلة الأفقية من تكلفة المنصات والتجهيزات، لكنها تقلل من عمليات المناولة ونقل البيانات. قد يُفضل استخدام التكوين العمودي في عملية تصنيع القوالب، خاصةً مع عملية التشطيب القوية، حتى وإن بدت الآلة الأفقية أكثر إنتاجية في مثال تصنيع صندوق.
ضع في اعتبارك تكلفة وقت الهندسة. فالآلة التي تتطلب معالجًا لاحقًا مخصصًا، أو معايير تثبيت جديدة، أو تدريبًا معقدًا للمشغلين، أو مسارًا صعبًا لقطع الغيار، قد تؤخر الإنتاج. في المقابل، يمكن للمورد الذي يدعم مراجعة الرسومات، والقطع التجريبي، والتركيب، وتوثيق العمليات، أن يقلل الوقت اللازم من التسليم إلى قبول أول قطعة. ضع هذه المزايا في المقارنة التجارية بدلًا من اعتبارها مجرد حسن نية غير رسمي.
قم بتقييم الشركة المصنعة باستخدام أدلة EEAT
تتجلى الخبرة عندما يستفسر المصنّع عن الميزة المعقدة بدلاً من تكرار فقرة من الكتالوج. وتظهر الكفاءة عندما يربط العرض بين المواد، والقاطع، والتجهيزات، وهيكل الآلة، والتحكم، والفحص. وتُعزز المصداقية بسجلات اختبار واضحة، ومسؤوليات هندسية محددة، ومصنع يمكن تتبعه. وتُبنى الثقة عندما تُدوّن القيود والاستثناءات واستجابات الأعطال.
اطلب معلومات عن هوية الشركة المصنعة القانونية، وموقع المصنع، ونطاق الإنتاج، ومعلومات الاتصال الفني، وبيانات المنتج الحالية، ومصفوفة الخيارات، وخطة الأساس، وقائمة المرافق، وإجراءات ضمان الجودة. تأكد من قدرة الشخص الذي يقدم عرض سعر الجهاز على الحصول على إجابات من فرق التصميم والتجميع والمعايرة والصيانة. اطلب مراجع التطبيقات المعتمدة عند الاقتضاء؛ ولا تعتمد على روايات الأداء المجهولة أو ادعاءات نتائج العملاء دون شروط.
تصف شركة Zhihe CNC آلية اختيار تعتمد على مادة قطعة العمل وحجمها ودقتها ومتطلبات الإنتاج، تليها التوصية، ثم العرض الفني، ثم عرض السعر، ثم تجربة القطع الاختيارية، ثم التسليم، ثم التركيب، ثم التدريب، ثم دعم ما بعد البيع. استخدم هذه الآلية كدليل إرشادي مفيد، واطلب من المورد تحويل كل خطوة إلى وثيقة أو اختبار أو تحديد مسؤولية. إن إدارة عملية قابلة للتدقيق أسهل من إدارة وعد يعتمد على مندوب مبيعات واحد.
اكتب طلب عرض أسعار رأسي مقابل أفقي
يجب أن يتضمن طلب عرض الأسعار الخاص بك إلزام جميع الموردين بالإجابة على نفس الأسئلة واستخدام نفس حزمة الأجزاء. أدرج مثالاً واحداً على الأقل للوحة أو القالب، وجزءاً واحداً متوسط الحجم متعدد الأوجه إذا كان كلاهما ضمن نطاق العرض. حدد الميزات الأساسية، وعدد القطع المتوقعة، وعدد مرات تغيير النماذج، وسجلات الفحص الإلزامية.
| موضوع طلب عرض الأسعار | الرد المطلوب |
|---|---|
| الجزء والعملية | تم الاحتفاظ بتصميم الآلة المقترح، وتسلسل الإعداد، والبيانات المرجعية، ومفهوم التثبيت، والعمليات داخل الشركة. |
| دقة | معيار الاختبار، والشروط، ومعدات القياس، وخطة الجزء التمثيلي، وحدود القبول |
| إنتاجية | جدول زمني لدورة العمل على مستوى الميزة، بما في ذلك التحميل، والفحص، وتغيير الأدوات، وتبديل المنصات، والتفتيش. |
| المغزل والأدوات | افتراضات عزم الدوران والطاقة، قائمة الأدوات، مدى وصول الحامل، استخدام المخزن، استراتيجية سائل التبريد والرقائق |
| الأتمتة | نطاق المنصة، أو الروبوت، أو اللودر، وحجم المخزن المؤقت، ومعيار التثبيت، ومسار المشغل، وإجراءات الاسترداد |
| الموقع والتسليم | الأساس، مسار الرفع، المرافق، مساحة الأرضية، تسلسل التركيب وخطة التدريب |
| المخاطر التجارية | الخيارات، والاستثناءات، ومدة التسليم، وحدود الضمان، وقطع الغيار، وأوقات الاستجابة |
| قبول | اختبارات الآلات، الجزء التجريبي، طريقة الفحص، التوثيق، وعملية الإجراءات التصحيحية |
اطلب سجل الافتراضات. إذا كان تقدير دورة الإنتاج يفترض استخدام مادة أو أداة أو تجهيزات مختلفة، فيجب أن يكون ذلك واضحًا. إذا كانت ميزة التحكم اختيارية، فأظهرها كخيار. إذا كانت الدقة المذكورة نموذجية وليست مضمونة، فاذكر ذلك. تعتمد عروض الأسعار المتشابهة على تعريفات متشابهة.
استخدم القطع التجريبي والقبول لتقليل عدم اليقين
تُعدّ عملية القطع التجريبية ذات قيمة عالية عندما تحتوي القطعة على مواد باهظة الثمن، أو أجزاء يصعب الوصول إليها، أو تجاويف ضيقة، أو جدران رقيقة يصعب تشكيلها، أو تكلفة خردة عالية، أو مسار تصنيع جديد. حدد مراجعة الرسم، والمادة، وحجم القطعة الخام، والتجهيزات، والأدوات، والبرنامج، وسائل التبريد، ووقت التسخين، ومعدات الفحص، وعدد العينات، وحدود القبول. إذا رفض المورد إجراء تجربة، فاسأله عن الدليل البديل الذي سيحل محلها، وسجّل سبب الرفض.
يجب أن يتحقق فحص المصنع من هوية الآلة، واكتمالها، ووظائف السلامة، والمرافق، والمعايرة، واختبار الأداء المتفق عليه. أما فحص الموقع فيجب أن يتحقق من التركيب، والتسوية، وإصدارات البرامج، وإعداد الأدوات والتجهيزات، والتدريب، وعينة نموذجية. احتفظ بسجلات منفصلة لهندسة الآلة، ونتائج العملية، والإجراءات التصحيحية المفتوحة. لا يُعد تقرير الهندسة بمثابة اعتماد تلقائي للقطعة النهائية، كما أن نجاح العينة لا يُغني عن الحاجة إلى مراقبة الإنتاج.
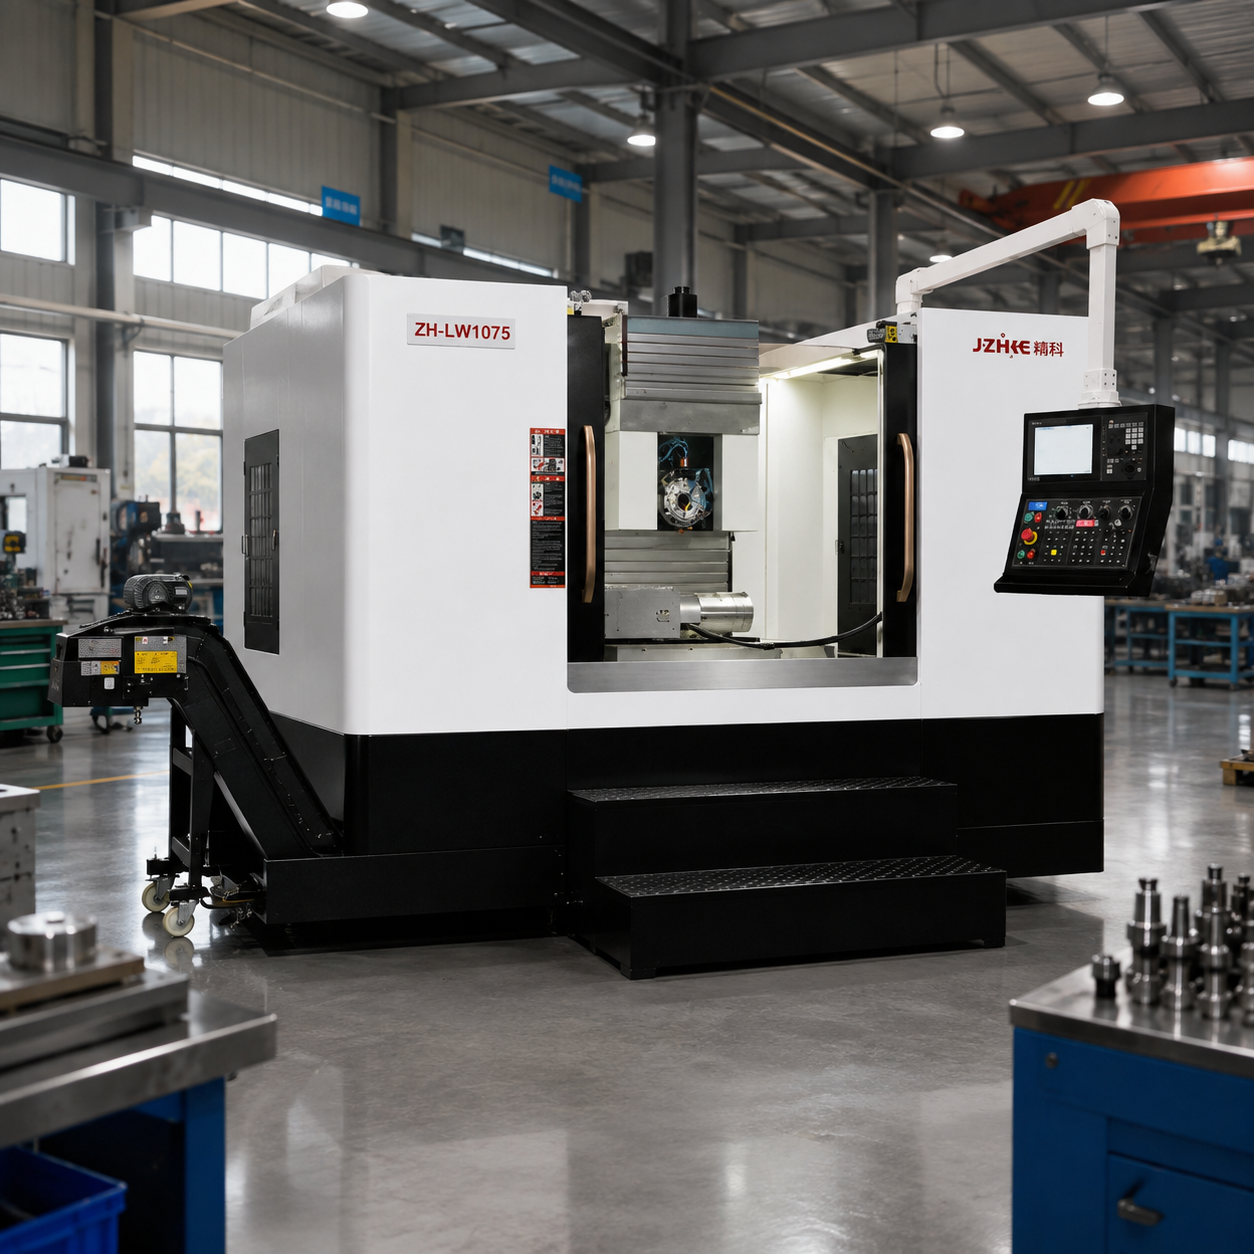
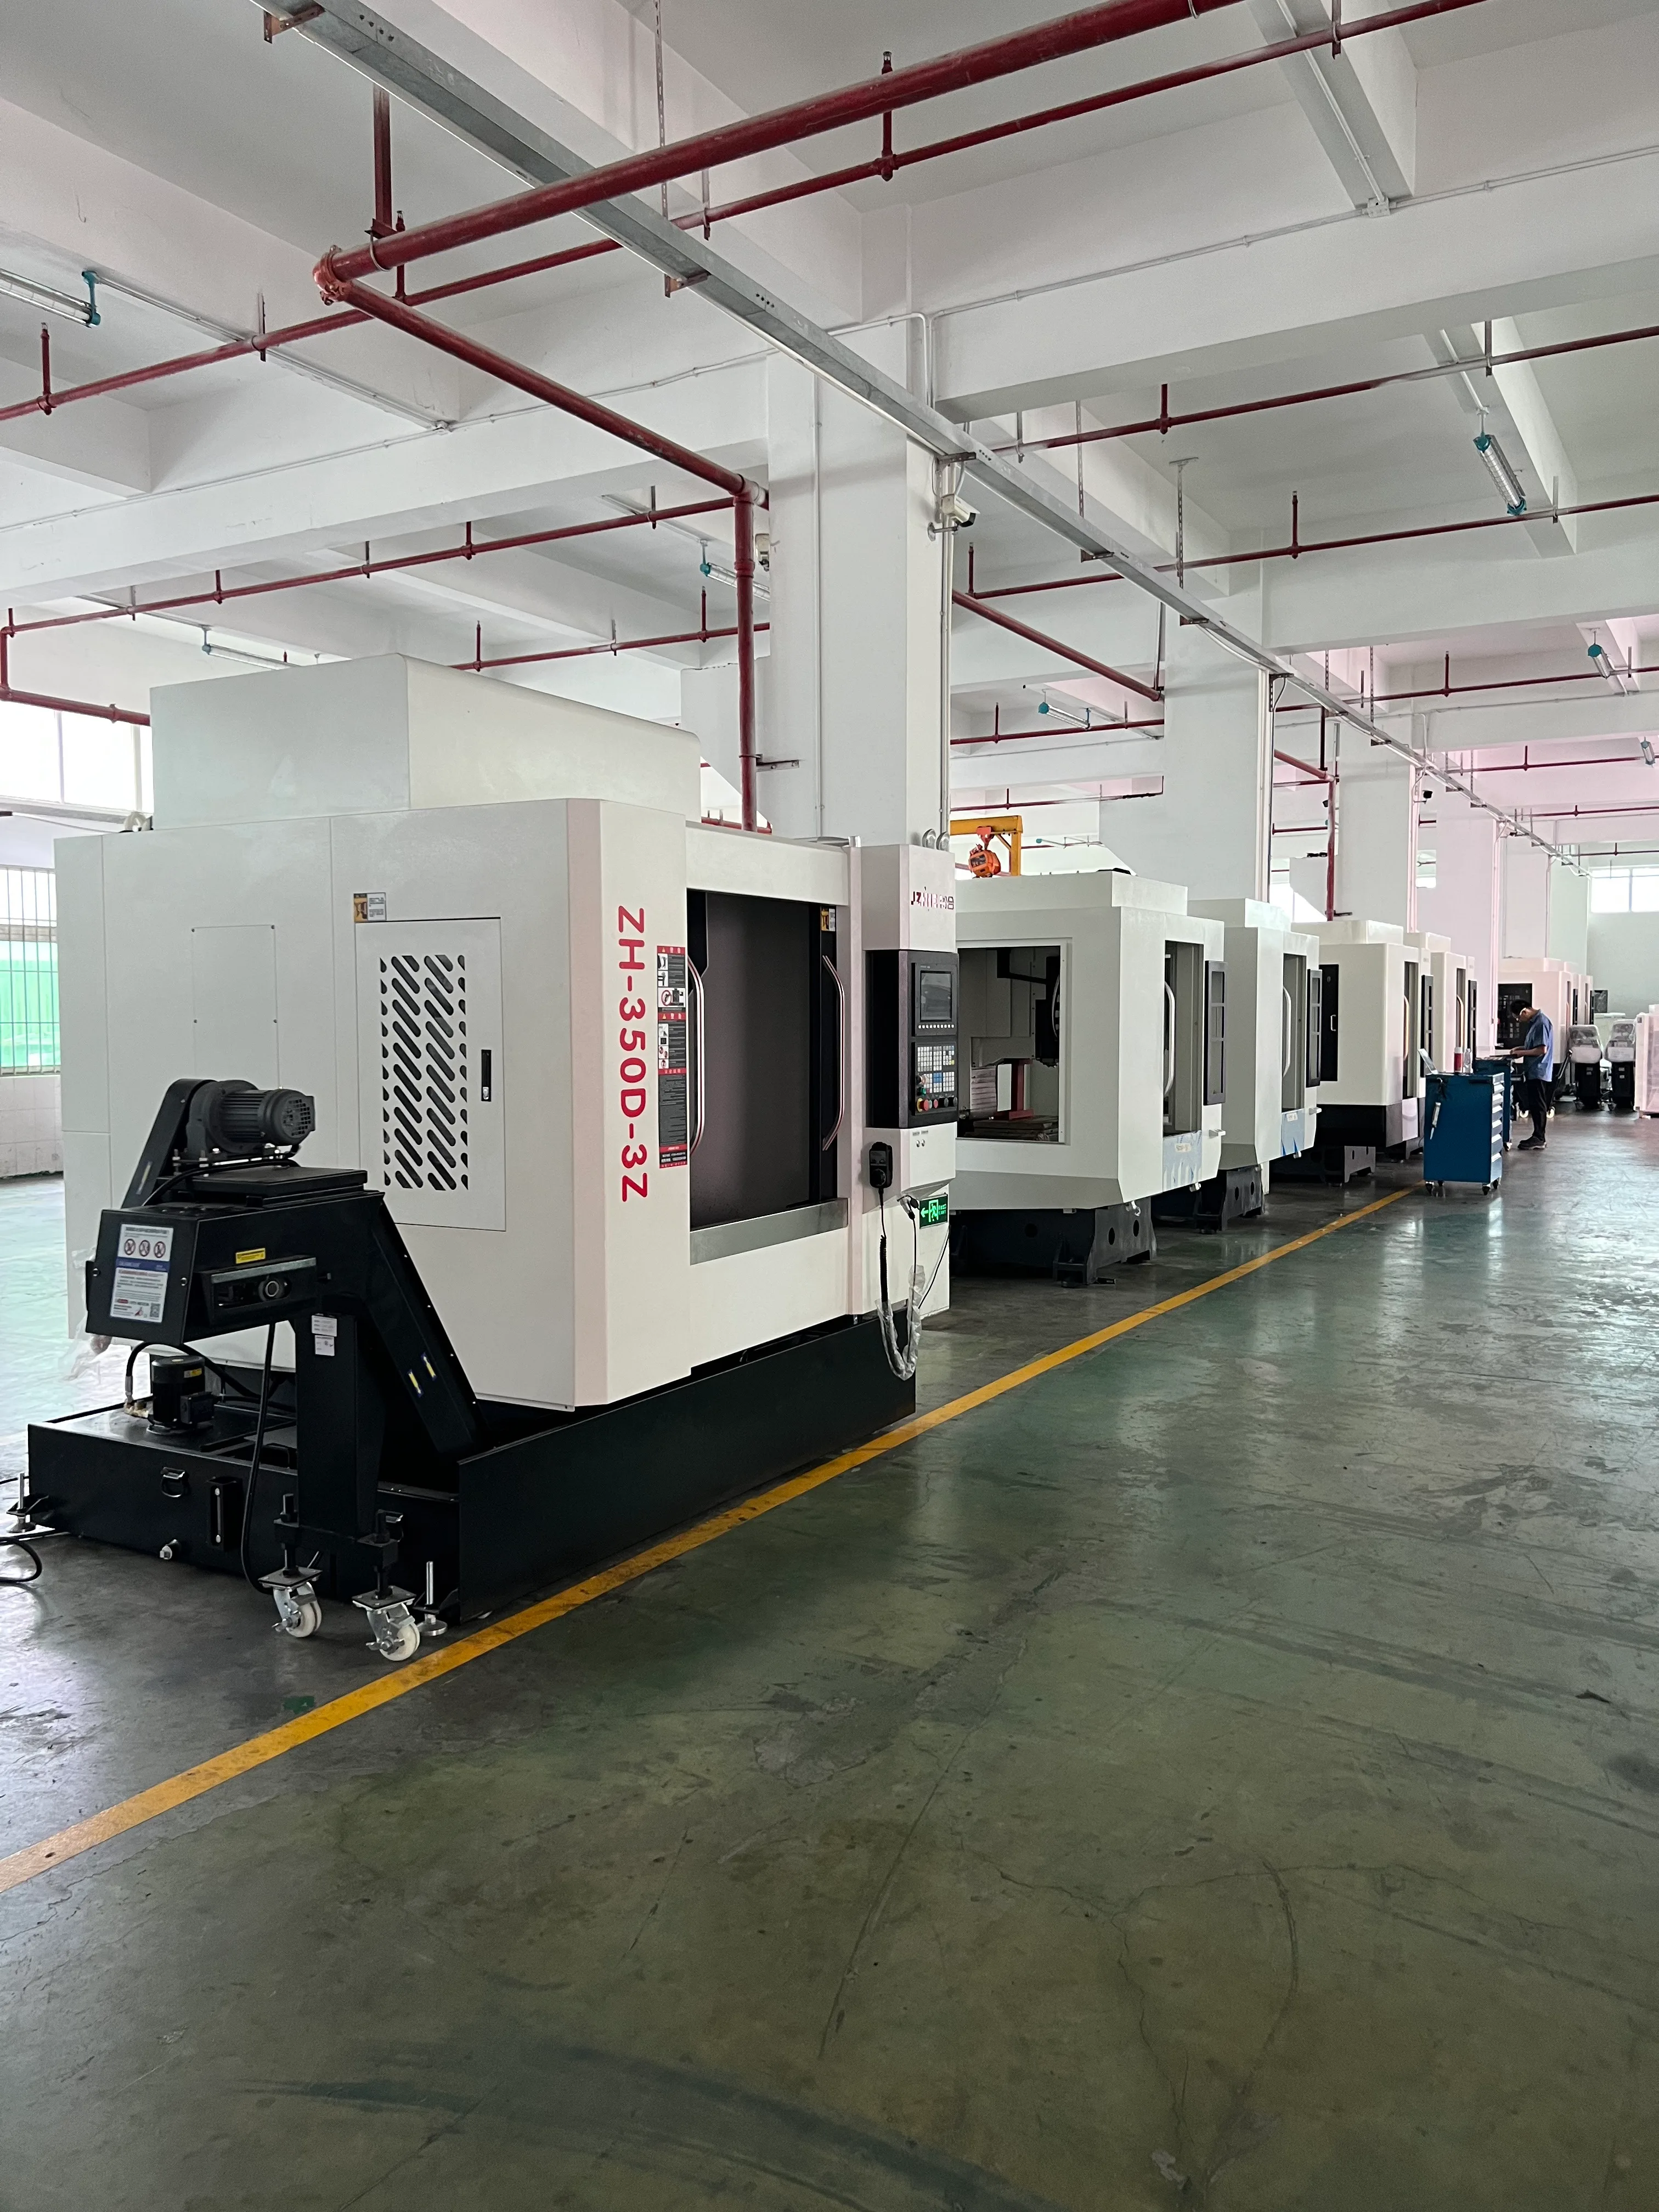
مشغلو الخطط والصيانة والبيانات
تُعدّ الآلة جزءًا من نظام عمل متكامل. تأكد من تحديد المسؤول عن البرمجة، وضبط الأدوات، وتحميل التجهيزات، والموافقة على القطع الأولى، وصيانة سائل التبريد، وتنظيف الرقائق، ونسخ البرامج احتياطيًا، والاستجابة للإنذارات. اطلب وحدات التدريب وفترات الصيانة. قد تُنتج آلة عالية المواصفات، تعمل بدون ضبط دقيق للإزاحة، وعمر افتراضي ثابت للأدوات، وروتين نسخ احتياطي، إنتاجًا أقل موثوقية من آلة أبسط مع إدارة منضبطة.
وضّح حقوق البيانات والدعم. استفسر عن كيفية نسخ البرامج والمعايير احتياطيًا، وما إذا كانت التشخيصات عن بُعد تتطلب موافقة، وكيفية تسجيل تغييرات البرامج، وما هي قطع الغيار الموصى بها خلال السنتين الأوليين. بالنسبة للإنتاج الأفقي، أدرج تحديد المنصات والتحكم في مراجعة التجهيزات. أما بالنسبة للإنتاج الرأسي، فأدرج معايير التجهيزات المعيارية وطريقة واضحة لإعادة ضبط إزاحات العمل بعد التغيير.
بطاقة تقييم القرارات لفرق المشتريات
أنشئ نظام تقييم مُرجّحًا يتضمن فئاتٍ مثل سهولة الوصول إلى الأجزاء، وحجمها، وصلابتها، ودقة الأدلة، والإنتاجية، وتقليل وقت الإعداد، والأدوات، والأتمتة، والدعم، والتكلفة الإجمالية. قيّم المطالبات غير المُثبتة بأنها "مفتوحة"، وليس بخمسة. استخدم صفوفًا منفصلة للألواح والقوالب والأجزاء متوسطة الحجم إذا كان المزيج واسعًا. هذا يمنع عينةً مميزةً من إخفاء ضعف التوافق مع بقية الجدول الزمني.
أجرِ مراجعة فنية قبل بدء المفاوضات التجارية. ادعُ مهندسي التصنيع، والجودة، والصيانة، والمشغلين، والمشتريات. اطلب من كل مُراجع تحديد الافتراض الأكثر عرضةً للفشل. ثم اطلب من المورّد توضيح هذه الافتراضات من خلال رسم، أو حسابات، أو تجربة قطع، أو تقرير اختبار، أو بند في العقد. أفضل آلة هي التي تجتاز هذه المراجعة بأقل قدر من التبعيات غير المُفسَّرة.
راجع الصفحة الرئيسية لشركة Zhihe CNC للاطلاع على جميع أنواع الآلات، وصفحة مركز التشغيل العمودي للاطلاع على الصفائح والقوالب والإنتاج المرن، وصفحة مركز التشغيل الأفقي للاطلاع على التطبيقات متعددة الأوجه والتطبيقات الصندوقية. استخدم هذه الصفحات لبدء نقاش، ثم اطلب عرض سعر خاص بالنموذج المطلوب.
تحديث وإعادة استخدام الملاحظة
قم بتحديث هذا الدليل عند تغيير سلسلة الآلات، أو وحدة التحكم، أو معايير الأدوات، أو متطلبات الفحص، أو أحجام الإنتاج. يمكن تحويل جدول المقارنة إلى نموذج لطلب عرض أسعار؛ ويمكن تحويل قسم التكلفة إلى ورقة عمل لطلب رأس المال؛ ويمكن تحويل بطاقة الأداء إلى سجل مراجعة للمورد. حافظ على تحديث تاريخ المراجعة وروابط المصادر لضمان بقاء المقال مفيدًا للمشترين الذين يعودون إليه خلال مشروع لاحق.
مصادر ومراجع موثوقة
- ISO 230-2 ، لاختبار دقة تحديد المواقع وقابلية التكرار لأدوات الآلات التي يتم التحكم فيها رقميًا.
- سلسلة ISO 10791 ، لشروط الاختبار لمراكز التشغيل الآلي ومناقشات القبول ذات الصلة.
- ASME Y14.5 ، للغة تحديد الأبعاد والتفاوتات التي تؤثر على تخطيط البيانات.
- إدارة الجودة ISO 9001 ، للاستفسارات المتعلقة بعمليات الجودة الخاضعة للرقابة؛ الشهادة ليست بديلاً عن الأدلة الخاصة بالآلة.
- صفحة الاتصال الخاصة بشركة Zhihe CNC ، للاطلاع على المواصفات الحالية والمراجعة الفنية ونطاق الدعم.
أسئلة وأجوبة للمشترين الذين يقارنون بين مصنعي مراكز التشغيل الآلي
هل مركز التشغيل العمودي أفضل للقوالب؟
غالباً ما يكون هذا الخيار عملياً لقوالب التشكيل والتجاويف، نظراً لسهولة الوصول من الأعلى، ومرونة التثبيت، وسهولة استخدام أدوات التشطيب. ومع ذلك، يبقى القرار النهائي مرهوناً بحجم القالب، ومتطلبات السطح، ومدى وصول الأدوات، والسلوك الحراري، والبرمجة، والفحص. قد تتطلب القوالب الكبيرة أو المعقدة استخدام رافعة جسرية أو نظام خماسي المحاور.
متى يكون سعر مركز التشغيل الأفقي مبرراً؟
قد يبرر ذلك التكلفة الإضافية عندما تجعل الأسطح المتعددة، أو الثقوب المتقاطعة، أو التجاويف العميقة، أو العمل بكميات كبيرة على منصات نقالة، إعادة التثبيت المتكررة مكلفة أو محفوفة بالمخاطر. قارن تكاليف التثبيت والمنصات النقالة بتكاليف العمالة والفحص ونقل البيانات التي توفرها العملية الأفقية.
كيف يمكنني مقارنة دقة ماكينات CNC المصنعة من قبل شركتين؟
قم بتوحيد المعايير، ودرجة الحرارة، وحالة الجهاز، وموضع الحركة، والحمولة، ومعدات القياس، والتقرير. ثم اطلب إجراء اختبار تجريبي أو التحقق من صحة العملية لخصائصك الأساسية. لا تقارن أرقامًا معزولة في ظروف مختلفة.
ما هو رقم الإنتاجية الذي يجب أن يظهر في طلب تقديم العروض؟
اطلب عدد الأجزاء المقبولة لكل ساعة عمل متاحة، بالإضافة إلى التسلسل الكامل للعملية. يشمل ذلك التحميل، والفحص، وتغيير الأدوات، واستبدال التجهيزات أو المنصات، والتفتيش، وإزالة الرقائق، والتغيير، والاستعادة. دورة تشغيل المغزل فقط لا تُعتبر معدل إنتاج.
هل ينبغي تشكيل الصفائح بشكل أفقي؟
عادةً ما يكون ذلك فقط عندما يُحقق الوصول الجانبي، أو التداخلات العميقة، أو تعدد الأسطح، أو تدفق المنصات بكميات كبيرة فائدة ملموسة. أما بالنسبة للعمل الذي يتم في الغالب على السطح العلوي، فقد تستخدم الآلة العمودية تجهيزات أبسط وتُحقق تكلفة إجمالية أقل.
ما هي الأدلة التي يجب على المورد تقديمها قبل الشراء؟
اطلب ورقة بيانات حديثة، وقائمة خيارات، واقتراح عملية، وأساس زمني للدورة، ومراجعة للرسومات، وخطة معايرة وقبول، ومتطلبات الموقع، ونطاق الخدمة، وخطة قطع الغيار، وأي تقرير قطع تجريبي متفق عليه. اطلب من المورد تحديد القيود والاستثناءات.
هل بإمكان شركة Zhihe CNC التوصية بالتصميم الرأسي أو الأفقي بناءً على الرسومات؟
نعم، يمكن للمراجعة القائمة على الرسومات أن تقارن بين مادة قطعة العمل وحجمها ودقتها وسهولة الوصول إلى ميزاتها واحتياجات الإنتاج مع عائلة الآلات ذات الصلة. يجب تأكيد التوصية النهائية من خلال بيانات النموذج ومفهوم التثبيت والاختبارات المتفق عليها.





