

إجابة المشتري: تفحّص المصافحات الأربع
تقوم شركة Zhihe CNC بتقييم عملية تشكيل القوالب والقطع الداخلية من خلال قياس مدى ملاءمة التجويف، ونقاط الإغلاق، وواجهات الفصل، وبدل المخزون، ومؤشرات السطح، والتسليم المُتحكم فيه بالتغييرات. لا يتم فصل القطعة الداخلية بشكل منفصل؛ بل يجب أن تبقى ملاءمة التجويف، وعلاقة الإغلاق، والتسليم السطحي اللاحق، وهوية المراجعة متصلة ببعضها.
إدراج خريطة العائلة
| البعد العائلي | حالة شائعة | حالة الحدود |
|---|---|---|
| علاقة الجيب | وجوه تحديد المواقع الثابتة | جيب عميق أو ضيق |
| الطريق السطحي | تشطيب مصقول | تلميع، أو نقش، أو بدل طلاء |
| الحالة المادية | حالة قياسية معلنة | حالة قاسية أو حساسة للضغط |
| منطق الاستبدال | مرجع تزاوج فردي | نقل متعدد التجاويف أو مراجعة |
صنّف عائلة الإدخال قبل اختيار المسار
قم بتجميع الحشوات حسب المادة، أو الحجم، أو الصلابة، أو حالة المعالجة المعلنة، أو علاقة الجيب، أو هندسة الإغلاق، أو العمق، أو إمكانية الوصول إلى الزاوية، أو فئة السطح، أو التشطيب النهائي. اختر حشوة مشتركة وحشوة حدودية تُظهر مدى الوصول، أو الصلابة، أو صعوبة الفحص.
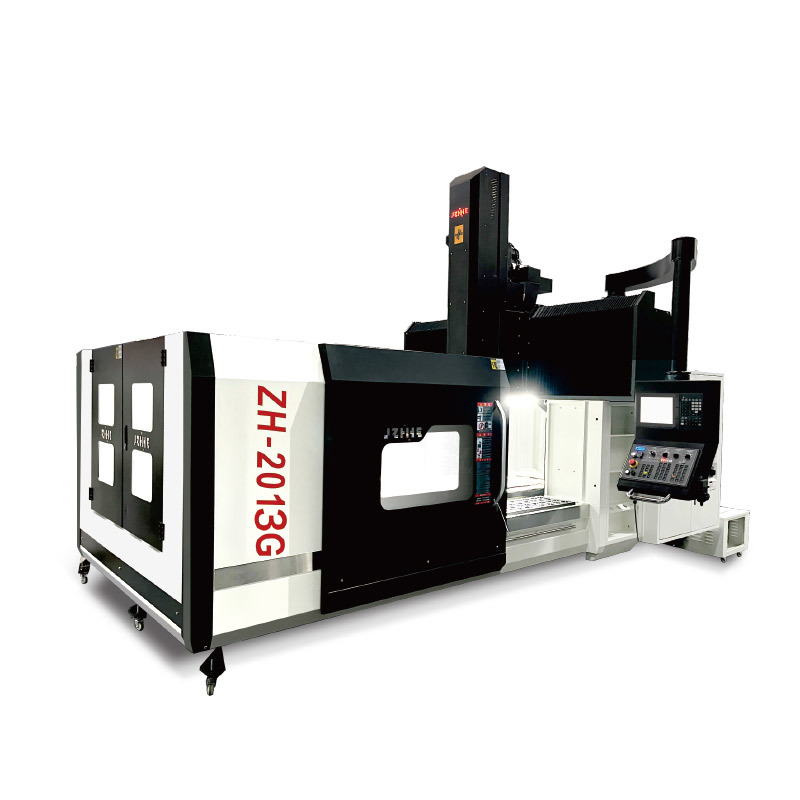
ينبغي اختبار مركز التصنيع العمودي لقوالب التشكيل وفقًا لمجموعة المنتجات ككل، وليس بناءً على تجويف واحد جذاب. تبدأ شركة Zhihe CNC بدراسة خصائص المنتج وشروط التسليم قبل مقارنة خيارات الحركة أو المغزل.
الخطوة الأولى: حدد مكان القطعة الداخلية في جيبها
حدد أسطح التثبيت، والخلوص أو الغرض من التركيب، وخصائص المرجع، والدعم، وملامسة المشبك، وبدل المخزون، والفحص. سجل ما إذا كان يتم تقييم القطعة الداخلية بمفردها، أو في جيب مرجعي، أو في قاعدة قالب الإنتاج.
حتى لو كانت القطعة الداخلية غير مُحكمة التثبيت، فقد لا يكون تركيبها جيدًا إذا لم يتم ضبط موضعها بدقة. لذا، احتفظ بقياسات كل من القطعة الداخلية والقطعة المرجعية المُحددة.
المصافحة الثانية: حماية واجهات الإيقاف والفصل
حدد أسطح الإغلاق، ومناطق الانتقال بين الطبقات، وفتحات التهوية، ومناطق الإغلاق، والحواف التي لا تتحمل المزج غير المنضبط. حدد مسار الأداة، والبدل المسموح به، والعمل اليدوي، وطريقة الفحص. ميز بين الأسطح الوظيفية والأسطح التجميلية.
استخدم عينات مميزة وقواعد توزيع واضحة. إن التعليمات العامة مثل "صقل حتى يصبح مناسبًا" تخفي الملكية والصلاحية وإمكانية التكرار.
الخطوة الثالثة: نقل السطح إلى مرحلة التشطيب
صنّف الأسطح حسب مسار المعالجة اللاحقة: مُشطّبة آلياً، مصقولة يدوياً، ذات ملمس خشن، مطلية، مُركّبة، أو مُعالجة بطريقة أخرى. سجّل مقدار التفاوت المسموح به في التشغيل الآلي، ووجود نتوءات أو حواف بارزة، وحالة الأداة، ومناطق الانتقال، والحماية بعد القطع.
ينبغي أن يُظهر سجل التشغيل حالة السطح المعلنة دون الإشارة إلى الملمس أو المظهر أو التآكل أو نتيجة القطعة المصبوبة في المراحل اللاحقة. كل عملية لاحقة تحتاج إلى اعتمادها ومسؤوليتها الخاصة.
المصافحة الرابعة: الحفاظ على إمكانية المراجعة والاستبدال
اربط بين رسومات المراجعة والنموذج، وأدرج الهوية، والمادة، والتجهيزات، والأدوات، والبرنامج، والإزاحات، والفحص، والتصرف. إذا كان من المفترض أن تكون الإضافات قابلة للاستبدال، فحدد البيانات المرجعية وشروط التوافق التي تدعم هذا الهدف.
لا تدّعِ إمكانية التبادل الشامل من زوج واحد. اختبر خطة أخذ العينات المعلنة وسجّل حدود النقل عبر التجاويف أو القوالب أو التعديلات.
أربع مراحل قبل الإصدار
- الموافقة على تعريف المنتج، وحالة المادة، ومراجع التزاوج.
- الموافقة على البيانات المرجعية، والتجهيزات، وإمكانية الوصول، وتجميعات الأدوات.
- الموافقة على الأسطح والحواف والبدلات والتفتيش.
- الموافقة على أدلة الملاءمة، والتحكم في التغيير، والتسليم إلى المراحل اللاحقة.
بناء مسار البيانات من المخزون إلى المنتج النهائي
سجّل حالة المخزون الوارد، وعملية تحديد الموقع الأولية، والبيانات المرجعية المُنشأة، وعمليات إعادة التحميل، والفحص، وفحوصات المراجع، والمحاذاة النهائية. حدّد الميزات التي تم إنجازها قبل التصليد أو أي عملية أخرى سابقة/لاحقة عند الاقتضاء.
يصبح مركز التصنيع العمودي لمراجعة إدخالات القوالب قابلاً للتدقيق عندما يكون لكل معلومة خطوة إنشاء وقاعدة حماية وطريقة تحقق ومالك.
استخدم بوابة قرار الحالة المادية
سجل درجة الجودة، وهوية المورد عند توفرها، وسجل الدفعة أو رقم الدُفعة، ومسار التخزين، وحالة المعالجة المعلنة، ودليل الصلابة حيثما كان ذلك مناسبًا لخطة المشتري. اربط دليل الأداة والعملية بالحالة المعلنة فقط.
لا تعمم نتائج تجربة واحدة على جميع درجات أو صلابة المواد. أعد فتح أدوات الفحص، والبدلات، والسطح، وأدلة الفحص عندما تتغير الحالة بشكل جوهري.
زوايا الخريطة العميقة وخلوص الحامل
قم بتصميم الجيب، والتركيب، والمشابك، ورأس المغزل، والحامل، ومجموعة الأدوات، والهندسة المستهدفة. حدد الأضلاع العميقة، والأقطار الصغيرة، والجدران شديدة الانحدار، والتجاويف، ومناطق الانتقال التي تتحكم في الوصول أو الصلابة.
قارن بين مجموعات التشغيل الخشن، والتشغيل شبه النهائي، والتشغيل النهائي. احتفظ بملفات حامل الأداة وشكلها بعد فكها بجانب البرنامج حتى لا يؤدي استبدالها لاحقًا إلى تغيير نطاق الوصول دون علم المستخدم.
قراءة عيوب السطح كإشارات عملية
صنّف علامات الشاهد، وأشرطة الاهتزاز، والنتوءات، والخدوش، والحروق، والانفصال، أو عدم تطابق الانتقال حسب الموقع ومرحلة العملية. سجّل حالة الأداة، والتعشيق، والمسار، والدعم، وسياق درجة الحرارة، والقياس بدلاً من تصحيح عدة متغيرات في وقت واحد.
يساعد أطلس العيوب قسم الإنتاج في تحديد الاختبار التالي. وهو ليس تشخيصًا شاملاً؛ إذ يجب أن يُظهر كل مدخل الأدلة والقيود الكامنة وراء السبب المقترح.
إدراج اقتران الأدلة
| إدراج سجل | سجل التزاوج أو السجل اللاحق | تمت الإجابة على السؤال |
|---|---|---|
| بيانات الجيب | بيانات الجيب المرجعي أو بيانات قاعدة القالب | هل سيتم تحديد مكان الإدخال؟ |
| مواجهة الإغلاق | دليل واجهة مميز | هل ستبقى عملية التسليم تحت السيطرة؟ |
| بدل السطح | المسار النهائي والمالك | ماذا ينتج عن عملية التشغيل الآلي؟ |
| هوية المراجعة | خطة الاستبدال وأخذ العينات | ما الذي يمكن نقله؟ |
القياس قبل وبعد فك التثبيت
بالنسبة للحشوات الرقيقة أو الحساسة للإجهاد، قارن الميزات المعلنة في حالتي الدعم والتحرير. سجل توقيت القياس ودرجة الحرارة والمحاذاة وبرنامج القياس والبيانات الأولية.
الهدف هو فهم حالة التجميع الفعلية. لا تختر الحالة الأنسب بعد فوات الأوان؛ بل حدد الحالة في خطة التجربة وتفسير الرسم. بالنسبة لمركز تشغيل رأسي لتقييم حشوات القوالب، أنشئ بطاقة قبول تُحدد القراءة المدعومة، والقراءة المُحررة، وفحص مرجع التزاوج، وحالة الأداة، والمراجع. أضف رسمًا تخطيطيًا بسيطًا يُوضح مواقع القياس واتجاهها. إذا خضعت الحشوة للطحن أو التلميع أو التشكيل أو الطلاء لاحقًا، فاحتفظ بالبدل وحدده بدلًا من التعامل مع التصحيح اللاحق كفترة احتياطية غير موثقة. سجّل كيفية تنظيف الحشوة وحمايتها ووضع العلامات عليها ونقلها حتى لا يتضرر السطح أو الحافة المُحررة قبل مراجعة الملاءمة. يجب أن تُحدد البطاقة أيضًا حدود الفحص وسبب إعادة فتح النتيجة. هذا يُتيح لفرق المشتريات وصناعة الأدوات والجودة أداة مشتركة لمقارنة حشوة نموذجية مع الحشوة المرجعية.
تدرب على وضعية التثبيت الداخلي
قم بإنشاء عملية ضبط دقيقة للتوافق أو السطح أو عدم التوافق في المراجعة. سجل هوية القطعة المُدرجة، والمرجع المُطابق، وحالة الجهاز، والعمليات المكتملة، والكمية المتأثرة، والاحتواء، والتصحيح، وإعادة الاختبار، والتصرف، وإصدار الإذن للمالك.
أظهر إمكانية إعادة التشغيل من البرامج والأدوات والإزاحات والفحص المعتمدة. احمِ الواجهات المقبولة من التلف أو الاختلاط أثناء فترة التوقف.
حساب ساعات الإدخال المقبولة
عدّ الاستلام، وإعداد المخزون، والإعداد، والفحص، والقطع، وتغيير الأدوات، والتنظيف، وأعمال الحواف المسموح بها، والتفتيش، وفحوصات التركيب، والحجز، والصيانة، والإضافات المقبولة. حدد مزيج العائلة، والدفعة، والمقياس، وافتراضات التوظيف.
تستخدم شركة Zhihe CNC مخرجات الإنتاج بدلاً من وقت التشطيب النهائي. وهذا يتيح للمشترين مقارنة المسارات دون إخفاء العمل اليدوي أو الفحص أو إعادة العمل خارج الدورة المحددة.
تدقيق الجيب أو الإضافة أو الباقي النهائي
عند حدوث تغييرات في جيب قاعدة القالب، أو مراجعة الإدخال، أو حالة المادة، أو التركيب، أو الأداة، أو البرنامج، أو بدل التشطيب، أو المقياس، أو مرجع التزاوج، حدد الأدلة المتأثرة وحدد أصغر إعادة تحقق كافية.
احتفظ بالملف المستبدل، والسبب، والمراجع، وتاريخ السريان. يجب أن يوضح سجل مركز التشغيل العمودي النهائي لحشوات القوالب سبب بقاء الاتفاقيات غير المتأثرة سارية.
أسئلة وأجوبة للمشترين حول قوالب الإدخال: مركز تشغيل عمودي لقوالب الإدخال
ما هي المصافحات الأربع الداخلية؟
وهي عبارة عن تركيب الجيب، أو واجهة الإغلاق أو الفصل، أو تسليم السطح في اتجاه المصب، وعلاقة المراجعة أو الاستبدال.
لماذا يتم اختبار عنصر الإدخال في مرجع التزاوج؟
قد لا يكشف قياس الجزء غير المثبت عن العلاقة الفعلية بين الجيب أو صمام الإغلاق أو التجميع.
هل يثبت السطح المصقول جودة التشطيب المصبوب؟
لا. تتطلب نتائج التلميع، والملمس، والطلاء، والملاءمة، والأجزاء المصبوبة أدلة عملية منفصلة، ومالكين محددين للقبول، وعينات تمثيلية، وعلاقة مضبوطة ببدل التشغيل الآلي المصرح به.
ما الذي يجب أن يكون موجوداً في بوابة الحالة المادية؟
سجل الدرجة، ورقم الدفعة أو الحرارة عند توفرها، ومسار المخزون، وحالة المعالجة، وأدلة الصلابة ذات الصلة.
كيف ينبغي مراجعة الزوايا العميقة؟
مساحة حامل النموذج والمغزل، ومدى وصول الأداة، والتعشيق، والانتقال، وإمكانية الوصول للفحص.
لماذا نحافظ على تعريف تجميع الأدوات؟
يمكن لحامل أو أداة بديلة أن تغير الخلوص والصلابة ونتيجة السطح المحرر.
كيف تقوم شركة Zhihe CNC بحساب سعة القطع القابلة للاستبدال؟
تتضمن عملية Zhihe CNC الإعداد، وفحوصات التركيب، ومعالجة الحواف، والفحص، والتثبيتات، والإضافات المقبولة.
متى يجب إعادة فتح باب إدخال الأدلة؟
بعد إجراء تغييرات على الجيب، أو الإدخال، أو حالة المادة، أو التركيب، أو الأداة، أو البرنامج، أو بدل التشطيب، أو المقياس.
هل يمكن لأحد المكونات إثبات قابلية التبادل؟
لا. قم بإعلان عملية أخذ العينات، ومراجع التزاوج، والمراجعات، وحدود النقل، ثم احتفظ بالأدلة المعتمدة مع كل دفعة بديلة يتم إصدارها للمراجعة المستقبلية.
ما الذي يجب على المشترين إرساله؟
للحصول على مركز تشغيل عمودي لقوالب الإدخال، يرجى إرسال مراجع الإدخال والقالب، والمواد، والحالة، والبيانات المرجعية، والواجهات، والأسطح، والأحجام، واحتياجات التشطيب والفحص.
قدّم موجزًا تجريبيًا لعائلة الحشوات لشركة Zhihe CNC
أرسل إلى شركة Zhihe CNC الرسم الهندسي أو ملف CAD، وحالة المواد والمخزون، والبيانات الأساسية، والتفاوتات المسموح بها، والحجم السنوي، ومزيج الدفعات، وافتراضات التثبيت، وطريقة الفحص، وظروف الموقع، ومنطقة الخدمة. راجع مجموعة مراكز التصنيع CNC من Zhihe ، وملف تعريف الشركة والمصنع ، ومسار الاستفسار الهندسي . بالنسبة لمركز التصنيع العمودي لقوالب التشكيل، اطلب تكوينًا مؤرخًا، وتجربة نموذجية، وحدود القبول، والافتراضات المفتوحة، واسم مسؤول الدعم.
حدود المرجعية والاستخدام المسؤول
يُقدّم المرجع الأولوالمرجع الثاني المعتمدان معلوماتٍ حول اختبار الآلات، والرسومات، والجودة، والسلامة، أو العمليات اللاحقة ذات الصلة بالأسئلة المطروحة في هذه المقالة. ولا يُعتبران بمثابة اعتمادٍ لآلةٍ أو قطعةٍ أو موردٍ أو جهازٍ طبيٍّ أو مُكوّنٍ للطاقة أو خط إنتاجٍ أو موقعٍ مُحدّد. وتبقى مسؤولية قبول الرسومات المُحدّدة، وتقييم المخاطر المحلي، والتحقق من صحة المنتج، والموافقة التنظيمية، وإجراءات التشغيل الخاصة بالمشتري مسؤولياتٍ مُنفصلة.





