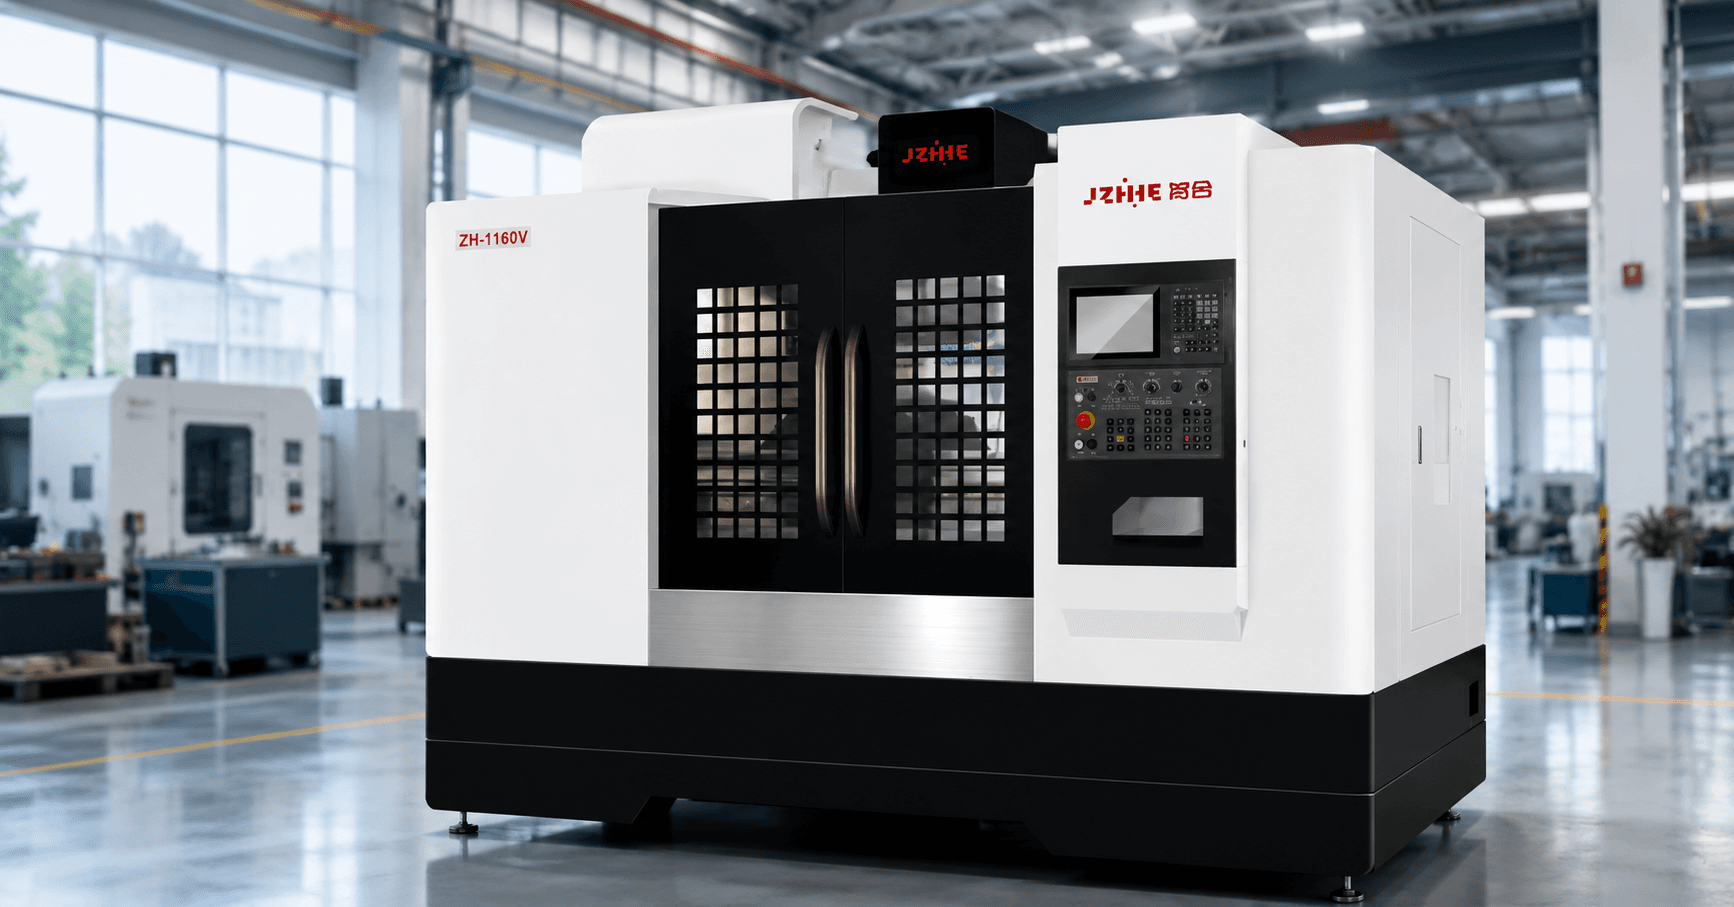
CNC-Bearbeitungszentrum in China für Hersteller: Spezifikationen, Anwendungen und Checkliste für Angebotsanfragen
Frage des Käufers: Kann ein horizontales Bearbeitungszentrum unser kastenförmiges Teil in einer Aufspannung fertigen?
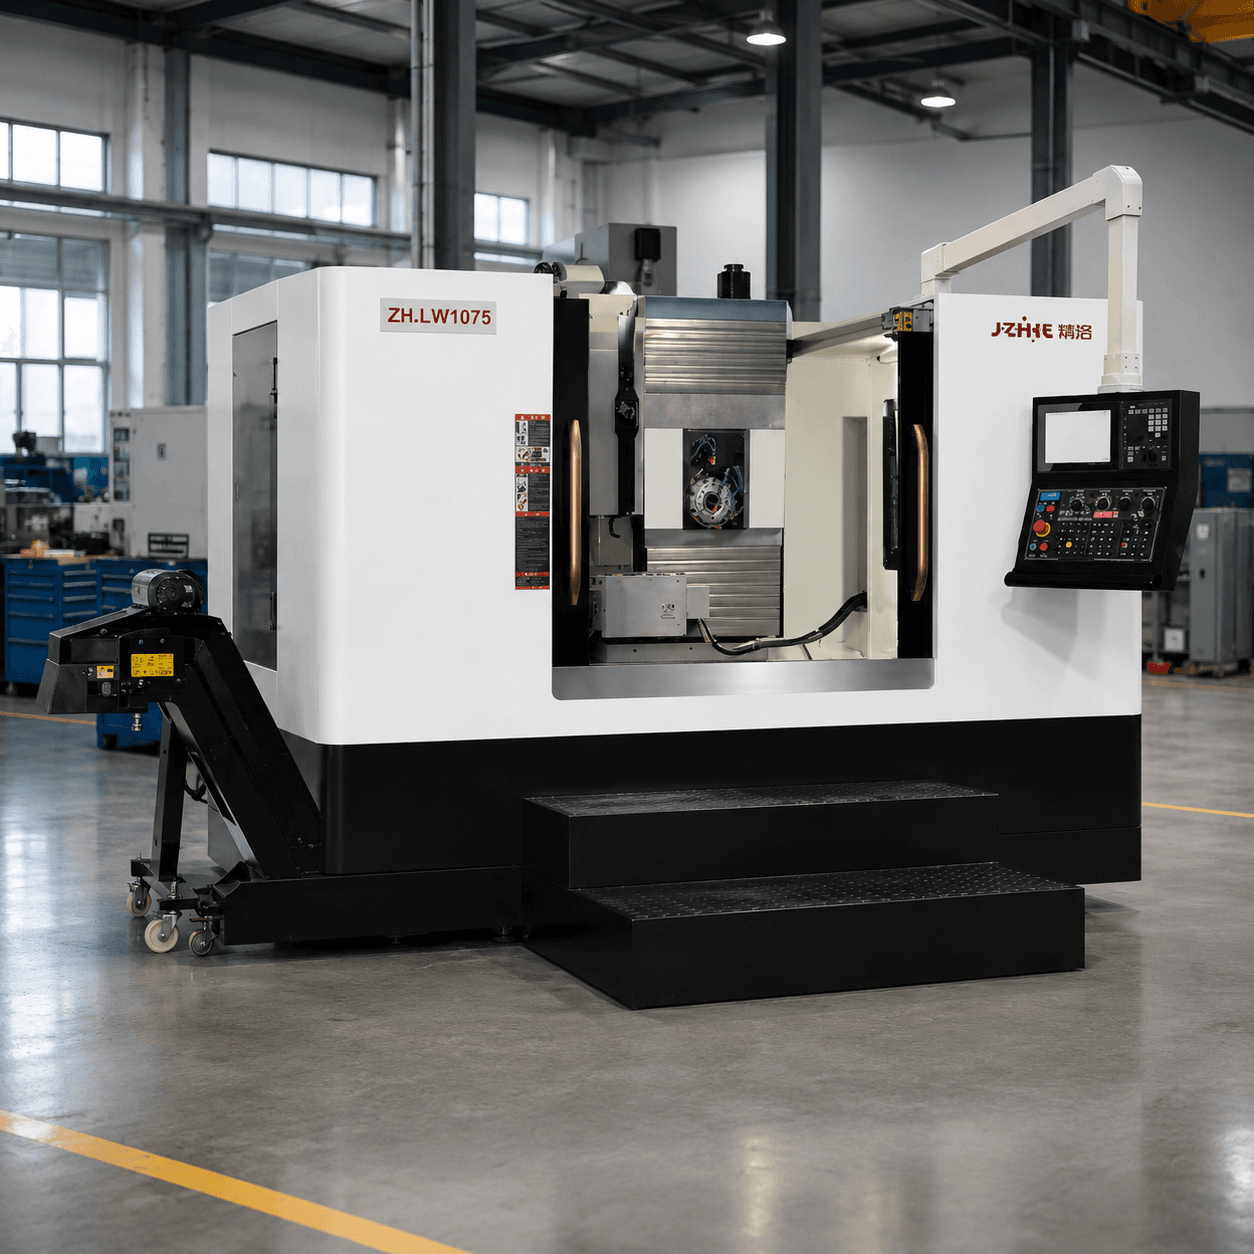
Ein CNC-Bearbeitungszentrum aus China kann für Hersteller eine praktische Produktionslösung sein, doch die Aussage, dass die Bearbeitung in einer Aufspannung möglich ist, sollte niemals allein aufgrund des Maschinennamens getroffen werden. Ob ein horizontales Bearbeitungszentrum Ihr kastenförmiges Bauteil in einer Aufspannung fertigen kann, hängt von der Zugänglichkeit der Merkmale, den Bezugspunkten, der Geometrie von Vorrichtung und Palette, der Spindelreichweite, der Werkzeuglänge, der Spanabfuhr, der Messtechnik, den Toleranzverhältnissen und der zu entfernenden Materialmenge ab. Die richtige Antwort ergibt sich aus einer zeichnungsbasierten Prozessanalyse und einem kontrollierten Versuch, nicht aus allgemeinen Angaben in einer Broschüre.
Dieser Leitfaden unterstützt Entwicklungs- und Beschaffungsteams bei der Definition der anzufordernden Spezifikationen, der Abstimmung der Maschinenarchitektur auf die Anwendungen und der Erstellung einer Angebotsanfrage, die frühzeitig Einschränkungen aufzeigt. Er erläutert, was „eine Aufstellung“ bedeutet, wann eine horizontale Maschine geeignet ist, wann eine vertikale oder andere Konfiguration vorteilhafter sein kann und wie die Abnahme geplant wird. Modellspezifische Spezifikationen müssen mit dem aktuellen Datenblatt und den vereinbarten Testbedingungen abgeglichen werden.

Was eine Konfiguration bedeuten sollte
In einem technischen Angebot ist eine Aufspannung als eine stabile Werkstückspannung zu definieren, in der das Werkstück einmalig positioniert und eingespannt wird, während die Maschine die vereinbarten Bearbeitungsschritte, einschließlich aller indexierten Palettenpositionen, durchführt. Diese Definition unterscheidet sich von einem Programm, einem Ladezyklus oder einer Palette. Muss der Bediener das Werkstück lösen, wenden, umpositionieren, eine unzugängliche Fläche manuell bohren oder es auf eine andere Maschine übertragen, handelt es sich im technischen Sinne nicht um eine Aufspannung.
Eine Aufspannung kann Handhabung, Bezugsübertragung und Prüfabweichungen reduzieren, garantiert aber nicht, dass jedes Merkmal ohne Werkzeugwechsel, Messtaster oder Rundlauf gefertigt werden kann. Eine Horizontalmaschine kann vier Flächen bearbeiten, nachdem die Palette indexiert wurde, während das Werkstück auf derselben Vorrichtung verbleibt. Dies kann ein wertvolles Ein-Aufspannungs-Verfahren sein, auch wenn die Maschine mehrere Koordinatenausrichtungen nutzt. Geben Sie die genaue Definition in der Angebotsanfrage an, damit Lieferanten keine unterschiedlichen Definitionen angeben.
Direkte Antwort für kastenförmige Teile
Ein horizontales Bearbeitungszentrum ist eine gute Wahl, wenn das kastenförmige Werkstück Seitenflächen, sich kreuzende Bohrungen, tiefe Aussparungen, Querbohrungen, Anschlüsse oder Schraubenmuster aufweist, die von einer horizontalen Spindel aus leichter erreichbar sind. Der Spanabfluss ist in tiefen Aussparungen günstiger, und eine Drehpalette ermöglicht die Bearbeitung mehrerer Flächen, ohne dass das Werkstück entnommen werden muss. Die Fertigstellung in einer Aufspannung ist jedoch nur dann realisierbar, wenn alle kritischen Merkmale mit ausreichendem Werkzeug- und Halterabstand erreichbar sind, die Spannvorrichtung die Schnittkräfte aufnimmt, der Bearbeitungsbereich der Maschine die Kombination aus Werkstück und Palette abdeckt und die Toleranzen durch die gewählte Bezugsstrategie kontrolliert werden können.
Fordern Sie eine beschriftete Zeichnung an, die die Bezugspunkte der Werkstückspannung, die Bearbeitungsrichtungen, die Werkzeuglängen, die Halterdurchmesser, die Teilwinkel, die Tastpositionen, die Rückzugsebenen und die Spanwege zeigt. Bitten Sie den Lieferanten, die nicht zugänglichen oder für die ein zweiter Bearbeitungsschritt erforderlich ist, zu kennzeichnen. Kann der Lieferant den Bearbeitungsweg mit nur einer Aufspannung in der Zeichnung nicht erklären, betrachten Sie die Reklamation als nicht verifiziert.
Führen Sie einen Machbarkeitstest mit nur einem Setup durch.
| Machbarkeitsfrage | Was ist zu überprüfen? | Risiko bei Auslassung |
|---|---|---|
| Lässt sich das Werkstück ohne Blockiervorrichtungen einspannen? | Backen-, Vorrichtungs-, Grabstein-, Paletten-, Klemmen- und Werkzeugfreiraum | Zugängliche Funktionen werden nach der Installation der Werkstückspannung nicht mehr zugänglich. |
| Kann jedes Gesicht erreicht werden? | Spindelausrichtung, Drehindex, Werkzeugachse, Halterdurchmesser und Kollisionsbereich | Manuelles Wiedereinspannen oder lange, instabile Werkzeuge sind erforderlich |
| Können die Bezugsgrößen kontrolliert bleiben? | Primäre, sekundäre und tertiäre Ortungsflächen sowie Sondierungsplan | Persönliche Begegnungen und langweilige Beziehungen verkümmern im Laufe einer späteren Phase. |
| Können Späne und Kühlmittel aus dem Bauteil austreten? | Taschenausrichtung, Spülleitungen, Förderband, Filtration und Zugang für die Reinigung | Nachschneiden, verdichtete Späne, mangelhafte Oberflächenbeschaffenheit oder manuelle Eingriffe |
| Können die Schnittkräfte aufgenommen werden? | Steifigkeit der Vorrichtung, Auflagepunkte, Klemmkraft und Wandfestigkeit des Bauteils | Vibrationen, Verzerrungen oder Bewegungen während des Schruppens |
| Kann eine Inspektion das Ergebnis beweisen? | Tastreichweite, In-Prozess-Prüfungen, externe Messung und Bezugsübertragung | Eine Konfiguration wurde erreicht, aber das entscheidende Ergebnis kann nicht überprüft werden. |
Führen Sie eine Ja/Nein-Prüfung durch, bevor Sie die Preise vergleichen. Für ein „Ja“ müssen Sie jede Zeile belegen. Ein „Noch nicht“ ist ein normales Ergebnis im technischen Bereich; es zeigt dem Lieferanten an, welche Zeichnung, welches Modell, welche Vorrichtung oder welcher Versuch die Lücke schließen muss.
Spezifikationen, die von einem chinesischen Lieferanten von CNC-Bearbeitungszentren angefordert werden sollen
Arbeitsbereich und Lastpfad
Bitte geben Sie die Verfahrwege in X-, Y- und Z-Richtung, die Spindelmittellinienhöhe, die Tisch- oder Palettenabmessungen, den maximalen Werkstückbereich, die Nutzlast, den zulässigen Schwerpunkt, die Wiederholgenauigkeit der Palette und den Teilbereich des Drehtisches an. Fordern Sie außerdem eine 3D-Darstellung des Arbeitsbereichs an, die die Vorrichtung, den Werkstückträger, die Spannvorrichtungen, den Messtaster, den Werkzeugwechsler und die Schutzvorrichtung umfasst. Das Werkstück kann innerhalb des nominalen Arbeitsbereichs liegen, die tatsächliche Werkzeug- und Vorrichtungskombination jedoch nicht.
Bei schweren Bauteilen in Kartons sollten Sie erfragen, wie die Last durch die Vorrichtung, die Palette, den Drehtisch, die Tischlager und die Maschinenstruktur transportiert wird. Prüfen Sie die Zugänglichkeit für die Verladung, die Hebeösen, die Bodentragfähigkeit, die Fundamentanforderungen und den Transportweg vom Wareneingang bis zur Montage. Eine Nutzlastangabe berechtigt nicht dazu, beliebige Massen an beliebigen Stellen zu platzieren. Der Lieferant sollte die Annahmen hinter der Traglastangabe darlegen.
Spindel, Drehmoment und Schneidsystem
Fragen Sie nach Spindelkonus, Drehzahlbereich, Nenn- und Spitzenleistung, Nenn- und Spitzendrehmoment, Drehmomentkurve, Werkzeugaufnahme, Kühlung, Rundlaufmessung, Aufwärmsequenz und Wartungszugänglichkeit. Wählen Sie die Werte passend zum härtesten Material und dem größten geeigneten Fräser für Ihre Anwendung. Eine hohe Maximaldrehzahl kann die Schlichtbearbeitung erleichtern, während für tiefe Stahlbearbeitungen ein stabiles Drehmoment bei niedrigerer Drehzahl erforderlich sein kann.
Fordern Sie die Werkzeugliste mit Angaben zu Fräserdurchmessern, Haltertypen, Messlängen, Wendeschneidplattenqualitäten, Kühlmittelzufuhr, Vorschüben, Schnittgeschwindigkeiten und angenommenen Schnitttiefen an. Prüfen Sie, ob lange Werkzeuge in das Werkzeugmagazin passen und ob der Halter an jeder Position mit dem Werkstück oder der Vorrichtung kollidiert. Werkzeuglänge und Halterdurchmesser stellen oft die versteckte Grenze bei einem Angebot für eine Aufspannung dar.
Achsen, Drehpalette und Tastvorrichtung
Bestätigen Sie die Eilgang- und Schnittvorschubbereiche, Beschleunigung, Interpolation, Drehpositionierungsverfahren, Spann- und Entspannsequenz, Palettenwechsel-Wiederholgenauigkeit und Messoptionen. Fragen Sie nach, wie die Steuerung Rotationskorrekturen, Werkzeuglängenkompensation, Palettenidentifizierung und -wiederherstellung nach einem unterbrochenen Zyklus handhabt. Falls eine Drehachse optional ist, zeigen Sie die Auswirkungen auf Kosten und Lieferzeit auf.
Reichweite und Sichtbarkeit des Tastkopfes sind entscheidend. Ein Tastkopf, der die obere Bezugsebene findet, erreicht möglicherweise keine seitliche Bohrung oder eine Vertiefung. Fordern Sie eine Messsequenz mit geschützten Messansätzen, Kalibrierartefakten, Aktualisierungsregeln und Prüfprotokollen an. Die prozessbegleitende Messung kann die Rüstabweichungen reduzieren, muss aber in einen kontrollierten Messplan integriert werden.
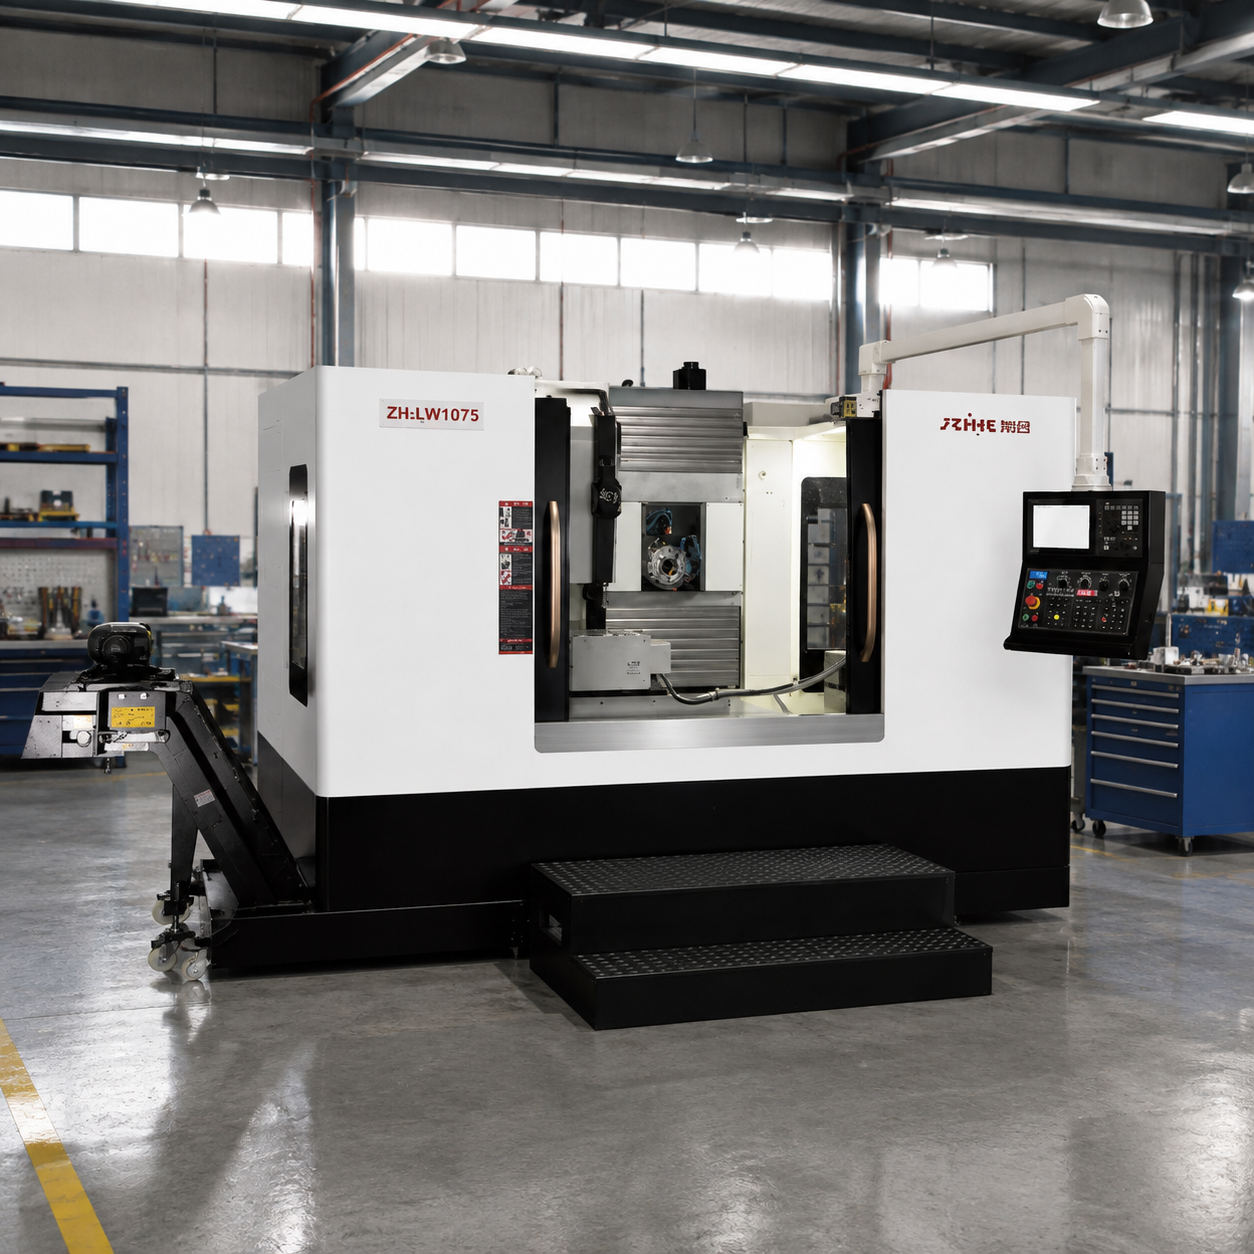
Anwendungsbereiche, bei denen die horizontale Bearbeitung üblicherweise bevorzugt wird
Getriebe- und Getriebegehäuse
Die Gehäusebearbeitung umfasst häufig Lagerbohrungen, Ölkanäle, Montageflächen, Gewindebohrungen und Dichtflächen, die sich um das Gussteil herum ausrichten müssen. Ein horizontaler Bearbeitungsprozess kann das Nachspannen reduzieren und das Abfallen von Spänen aus tiefen Bohrungen verhindern. Gussabweichungen, unterbrochene Schnitte, dünne Wände und Dichtflächen erfordern jedoch eine Vorrichtung, die das Teil ohne Verformung stützt. In der Angebotsanfrage sollte angegeben werden, ob Rohguss und Bezugsflächen in der Bearbeitungszeitberechnung enthalten sind.
Ventilkörper und Verteiler
Ventilkörper können sich kreuzende Bohrungen, Sitze, Anschlüsse, Gewinde und druckbeaufschlagte Flächen aufweisen. Ein Ein-Aufspann-Verfahren mag zwar attraktiv erscheinen, jedoch müssen der Zugang zu Dichtungselementen, die Werkzeuglänge, die Gratentfernung, die Reinigung und die Inspektion klar geregelt sein. Die Druckprüfung wird üblicherweise separat durchgeführt, sofern im Prozessplan nichts anderes festgelegt ist. Ein öffentliches Maschinenbild darf niemals als Beweis für die Druckfestigkeit angesehen werden; fordern Sie stattdessen eine bauteilspezifische Prüfung und einen Test an.
Komponenten für die Automobil- und Industriebranche
Mittelgroße Automobil- oder Industriekomponenten können von der Palettenfertigung profitieren, wenn Produktfamilie, Produktionsmenge und Vorrichtungsstandard stabil sind. Fragen Sie nach Taktannahmen, Palettenpuffer, Beladungsmethode, Werkzeugsyndizierung, Späneförderkapazität und dem Umgang mit Ausschuss oder unvollständigen Paletten. Automatisierung kann den Materialfluss verbessern, jedoch nur, wenn die Teileidentifizierung und die Offset-Kontrolle zuverlässig sind.
Wann eine Vertikalmaschine besser sein kann
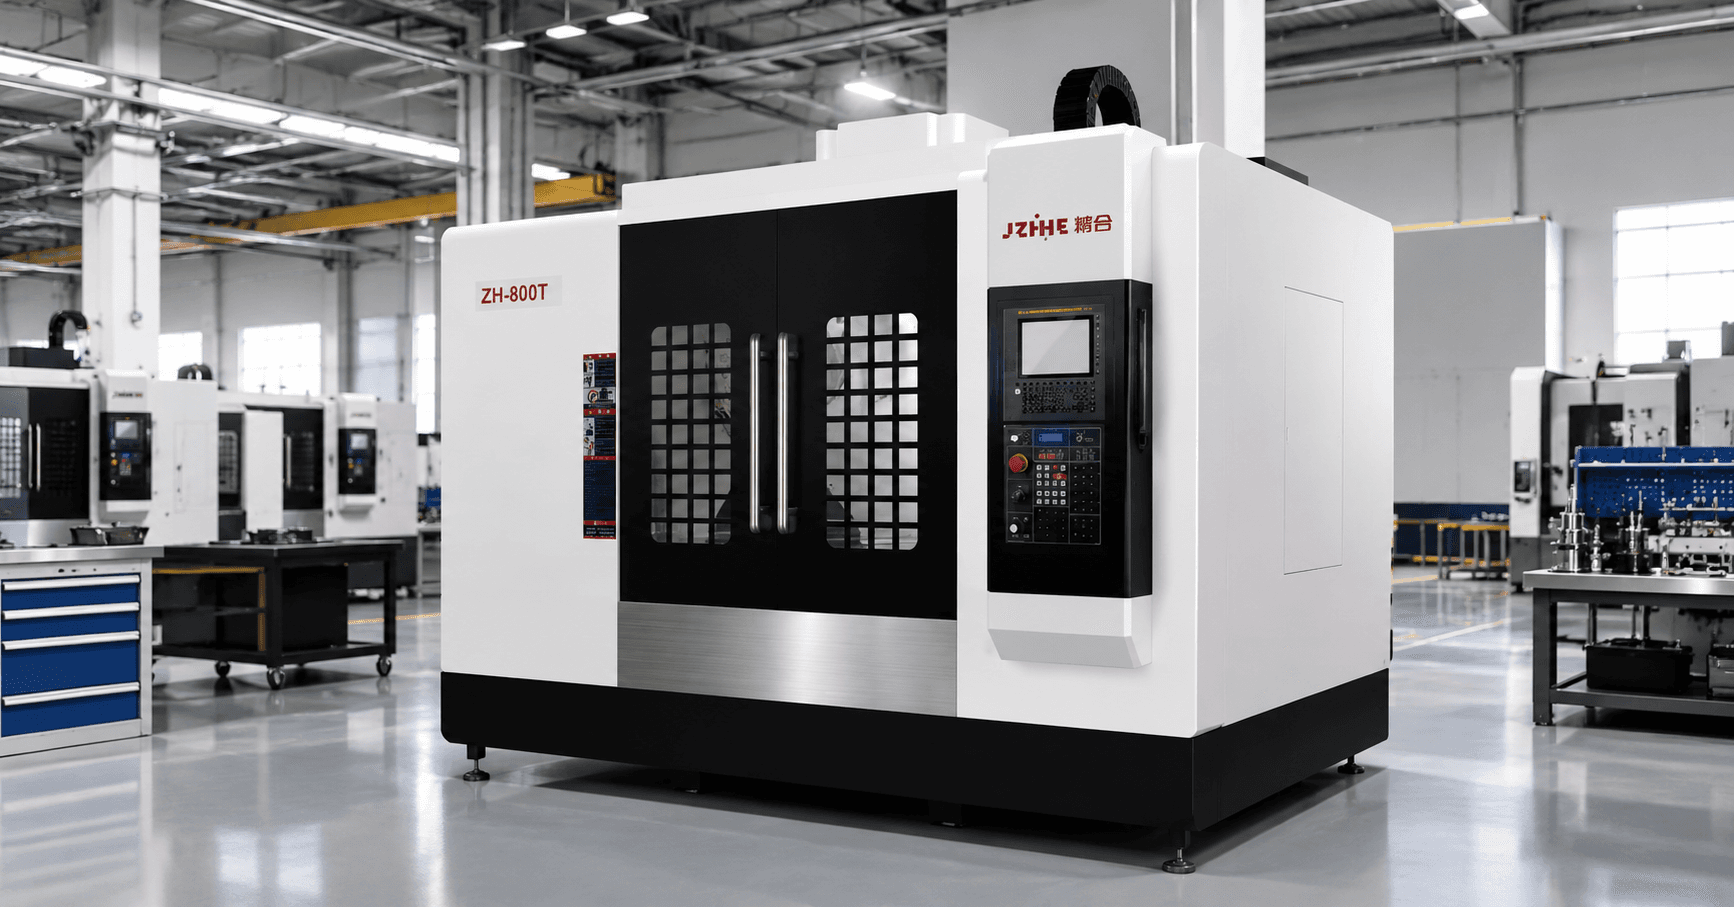
Wählen Sie ein vertikales Bearbeitungszentrum, wenn die meisten Merkmale von oben zugänglich sind, wenn es sich bei den Teilen um Platten oder Formen handelt, wenn das Fertigungsspektrum breit gefächert und die Stückzahlen gering bis mittel sind oder wenn die Kosten und die Komplexität der horizontalen Bearbeitung auf Paletten nicht zu rechtfertigen sind. Eine Vertikalmaschine kann auch für ein Kastenteil mit einer dominanten Oberseite und nur wenigen Seitenmerkmalen besser geeignet sein. Lassen Sie sich von der Merkmalszugänglichkeitskarte leiten.
Genauigkeit, Bezugsstrategie und die Grenzen einer einzigen Konfiguration
Eine bestimmte Einrichtung kann den Übertragungsfehler reduzieren, aber sie gewährleistet nicht die Genauigkeit einer schwachen Maschine, einer flexiblen Vorrichtung oder eines instabilen Materials. Die Genauigkeit hängt von der Maschinengeometrie, dem thermischen Zustand, der Werkstückspannung, dem Werkzeugzustand, der Programmstrategie, der Messtechnik, dem Kühlmittel, dem Material und der Prüfung ab. Dieselbe Maschine kann bei unterschiedlichen Belastungen, Werkzeugreichweiten und Umgebungsbedingungen unterschiedliche Ergebnisse liefern.
Erörtern Sie Positioniergenauigkeit, Wiederholgenauigkeit, Rechtwinkligkeit, Spindelrundlauf, Kreisinterpolation, Drehpositionierung und thermische Drift unter definierten Testbedingungen. ISO 230-2 ist eine nützliche Referenz für die Achsenpositionierung und Wiederholgenauigkeit; die Normenreihe ISO 10791 bietet relevante Testbedingungen für Bearbeitungszentren. Diese Referenzen unterstützen die Messdiskussion, ersetzen aber nicht Ihren bauteilspezifischen Fähigkeitsplan.
Definieren Sie vor der Probe die Zeichnungsbezugspunkte und den Prüfpfad. Wird das Teil von einer instabilen Gussoberfläche abgetastet, kann der Ein-Aufspannungs-Prozess die falsche Referenz wiederholen. Verformt sich ein langes Werkzeug beim Schruppen, kann der Schlichtgang einen Fehler übernehmen, der bei der Endmessung zu spät erkannt wird. Ein guter Lieferant erkennt diese Einschränkungen und schlägt eine Möglichkeit vor, sie zu kontrollieren oder zu messen.
RFQ-Checkliste für ein CNC-Bearbeitungszentrum in China
Verwenden Sie für jeden Lieferanten ein separates Angebotsanfragepaket. Dieses sollte die aktuellste Zeichnung, gegebenenfalls ein 3D-Modell, Angaben zu Material, Härte, Rohlingsabmessungen, Guss- oder Schmiedezustand, Jahresmenge, Losgröße, Schichtplan, kritischen Toleranzen, Prüfverfahren, verfügbaren Versorgungseinrichtungen und Einschränkungen der Produktionshalle enthalten. Bitten Sie die Lieferanten, die gewünschte Konfiguration anzubieten und Alternativen separat aufzulisten.
| RFQ-Abschnitt | Käuferanfrage | Antwort des Lieferanten |
|---|---|---|
| Ein-Setup-Definition | Geben Sie an, welche Merkmale, Flächen und Indexpositionen ohne erneutes Einspannen fertiggestellt werden müssen. | Markierte Zeichnung und Einrichtungssequenz |
| Maschinenkonfiguration | Spezifizieren Sie Fahr-, Paletten-, Dreh-, Spindel-, Steuerungs-, Magazin-, Tast- und Späneausrüstung | Modellspezifisches Datenblatt und Optionsliste |
| Reichweite und Störungen | Beinhaltet Vorrichtung, Sockel, Halterungen, Sonde, Schutzvorrichtungen und Einzugsebenen. | Reichweitenstudie, 3D-Überprüfung oder Kollisionsannahmen |
| Kürzungsvorschlag | Material, Werkzeuge, Vorschübe, Drehzahlen, Materialabtrag und Kühlmittel identifizieren | Werkzeugliste und Zykluszeit-Arbeitsblatt |
| Genauigkeitsnachweise | Maschinentests und kritische Teilemerkmale definieren | Kalibrierberichte, Versuchsplan und Akzeptanzgrenzen |
| Werkstückspannung | Erforderliche Details zu Positionierung, Klemmung, Abstützung, Versorgungsleitungen und Verladung. | Fixture-Konzept, Kräfte und Verantwortungsaufteilung |
| Inspektion | Staatliche Prüfverfahren, Messgeräte, Koordinatenmessgeräte oder externe Inspektion erforderlich | Messablauf und Aufzeichnungen |
| Website und Service | Benötigt werden Fundament, Strom, Luft, Lieferung, Schulung, Garantie und Ersatzteile. | Liste der Standortbereitschaft und Supportplan |
| Kommerzieller Umfang | Separate Ausrüstung, Optionen, Fracht, Installation, Werkzeuge und Ausschlüsse | Register für Einzelpostenangebote und Annahmen |
Bitten Sie den Lieferanten, Merkmale zu benennen, die nicht in einer Aufspannung gefertigt werden können. Ein transparenter Hinweis auf einen erforderlichen zweiten Arbeitsgang ist wertvoller als ein optimistisches Versprechen, das sich später bei der Vorrichtungs- oder Prüfphase als falsch erweist. Die Angebotsanfrage sollte außerdem festlegen, was geschieht, wenn ein Testteil ein vereinbartes Merkmal nicht erfüllt oder wenn die vorgeschlagenen Werkzeuge den angegebenen Zyklus nicht erreichen.
Schätzen Sie die Gesamtkosten, nicht nur den Maschinenpreis.
Horizontale Anlagen können die Kosten für Handhabung und sekundäre Rüstvorgänge reduzieren, erfordern jedoch in der Regel zusätzliche Paletten, Vorrichtungen, Stützplatten, Späneentsorgung, Fundamente, Installation und Schulungen. Modellieren Sie die Gesamtkosten über die erwartete Nutzungsdauer. Berücksichtigen Sie dabei Anschaffung, Fracht, Zölle, Strom- und Druckluftversorgung, Fundament, Hebezeuge, Spannvorrichtungen, Werkzeuge, Sonden, Kühlmittel, Förderband, Software, Installation, Schulung, Wartung, Ersatzteile, Energie, Stellfläche, Ausfallzeiten und Ausschussrisiko.
Für die Entscheidung für eine Ein-Aufspannung-Lösung berechnen Sie die Kosten des alternativen Verfahrens. Vergleichen Sie eine horizontale Vorrichtung mit zwei vertikalen Aufspannungen, einschließlich Beladung, Bezugspunktübertragung, Messtaster, Inspektion, manueller Reinigung, Entgraten, Terminplanung und Qualitätsrisiko. Eine horizontale Maschine ist nicht automatisch die bessere Wahl; sie ist dann vorteilhafter, wenn die messbare Reduzierung von Handhabung und Abweichungen die zusätzlichen Schnittstellen und Investitionskosten übersteigt.
Die Produktivität sollte als Anzahl akzeptierter Teile pro verfügbarer Stunde angegeben werden. Berücksichtigen Sie dabei Palettenbeladung, Antasten, Werkzeugwechsel, Indexbewegungen, Spanabfuhr, Inspektion, Werkzeugvoreinstellung, Umrüstung und Wiederherstellung. Falls die Teilefamilie noch nicht stabil ist, geben Sie einen Empfindlichkeitsbereich anstelle einer konkreten Auslastungszusage an.
Probeschnitt und Annahme für Einmal-Auftragsansprüche
Ein Probelauf ist erforderlich, wenn die Ein-Aufspannungs-Fertigung wirtschaftlich sinnvoll ist, wenn das Bauteil aus teurem Material besteht, wenn die Toleranzen mehrere Flächen betreffen oder wenn der Zugang zur Vorrichtung schwierig ist. Zeichnungsrevision, Material, Rohling, Vorrichtung, Werkzeuge, Programm, Aufwärmphase, Kühlmittel, Prüfmittel, Stichprobenanzahl und Akzeptanzgrenzen sind abzustimmen. Es ist zu dokumentieren, welche Merkmale an der Maschine und welche extern gemessen werden.
Die Werksabnahme sollte Identität, Vollständigkeit, Sicherheit, Maschinengeometrie, Kalibrierung, Drehpositionierung, Messtaster, Werkzeugwechsel, Palettenwechsel und den deklarierten Schnitttest umfassen. Die Baustellenabnahme sollte die Ausrichtung, die Versorgungseinrichtungen, die Software, die Vorrichtung, die Schulung, die repräsentativen Teile, die Prüfprotokolle und die Verantwortlichkeit für Korrekturmaßnahmen bestätigen. Nachweise auf Maschinen- und Prozessebene sind getrennt zu führen.
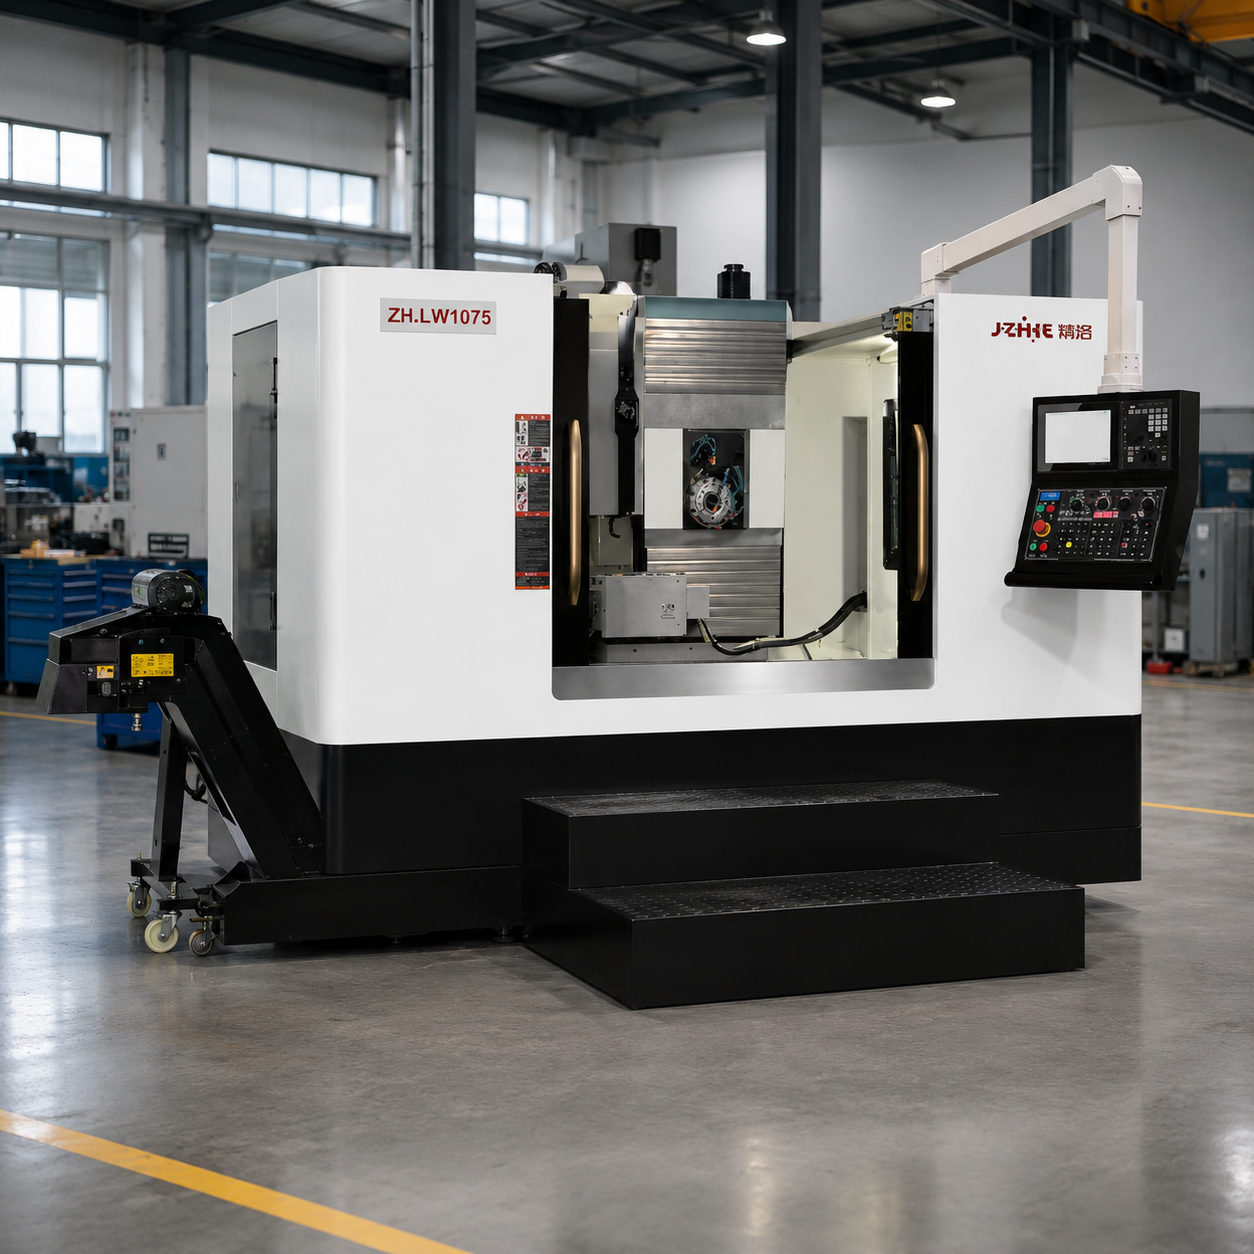
Lieferantennachweise und praktische Einschränkungen
Ein kompetenter chinesischer Lieferant von CNC-Bearbeitungszentren sollte die Werksmontage, Kalibrierung, Verfahrenstechnik, Anwendungsunterstützung, Installation, Schulung und Ersatzteile bereitstellen können. Fragen Sie nach der rechtlichen Identität des Herstellers, dem Werksstandort, dem zuständigen technischen Ansprechpartner, dem aktuellen Datenblatt, der Optionsübersicht, den Anforderungen an die Stromversorgung, dem Fundamentplan und der Serviceroute. Fordern Sie nur Referenzen an, zu deren Weitergabe der Lieferant berechtigt ist, und lehnen Sie unbegründete Kundenaussagen ab.
Zhihe CNC beschreibt die Modellauswahl anhand von Werkstückmaterial, -größe, Genauigkeit und Produktionsanforderungen. Darauf folgen ein technisches Angebot, ein Kostenvoranschlag, optionale Probeschnitte, Lieferung, Installation, Schulung und Kundendienst. Nutzen Sie diesen Ablauf als Ausgangspunkt und fordern Sie in jeder Phase ein konkretes Ergebnis an. Die offiziellen Maschinenseiten dienen der Orientierung, ersetzen aber nicht die modellspezifischen Spezifikationen, die Zeichnungsprüfung oder die Abnahmeprüfung.
Folgende Einschränkungen sind im Artikel und in der Angebotsanfrage zu berücksichtigen: Der nominelle Verfahrweg entspricht nicht der nutzbaren Reichweite; die Palettenbelastbarkeit deckt nicht jeden Schwerpunkt ab; die Positioniergenauigkeit ist nicht gleichzusetzen mit der Fertigteilqualität; ein Ein-Aufspann-Prozess kann dennoch mehrere indexierte Ausrichtungen erfordern; und ein erfolgreiches Muster ersetzt nicht die Produktionskontrolle. Präzisionsangaben sollten anhand der Testbedingungen und der aktuellen Dokumentation belegt werden.
Anwendungsauswahlmatrix
| Teil oder Anwendung | Wahrscheinlich beginnende Architektur | Fragen, die entscheiden |
|---|---|---|
| Kastengehäuse mit vier bearbeiteten Flächen | Horizontales Bearbeitungszentrum | Sind alle Bohrungen und Anschlüsse mit ausreichendem Halterabstand erreichbar? |
| Platte mit überwiegend Oberflächenmerkmalen | Vertikales Bearbeitungszentrum | Rechtfertigen seitliche Merkmale oder das Volumen den Einsatz von Paletten? |
| Tiefkavitätenguss | Horizontal oder vertikal, zeichnungsabhängig | Welche Ausrichtung bestimmt die Spanbildung, die Werkzeugreichweite und die Auflagefläche? |
| Große Form oder Strukturplatte | Portal oder große Vertikale | Welche Risiken bestehen hinsichtlich Spannweite, Last, Fundament und langer Werkzeuge? |
| Komplexes gekrümmtes Teil | Fünf- oder Mehrachsenlösung | Sind Programmierung, Verifizierung, Sondierung und Inspektion bereit? |
| Kleinteile aus Aluminium in großen Stückzahlen | Bohren und Gewindeschneiden oder vertikales Zentrum | Entsprechen Spindel, Werkzeugwechsel, Kühlmittel und Automatisierung den Zyklusanforderungen? |
Beginnen Sie mit dem Werkstück und dem Prozess, dann wählen Sie die passende Maschinenfamilie. Bei wechselndem Teilemix ist eine flexible Konfiguration wichtig, ohne dass Sie für Automatisierung oder Achsen bezahlen müssen, die nicht genutzt werden können. Wenn eine einzige Aufspannung den Hauptvorteil darstellt, sollten Vorrichtung und Abnahmeplan von Anfang an in die Investitionsentscheidung einbezogen und nicht erst im Nachhinein berücksichtigt werden.
Informieren Sie sich auf der Seite des horizontalen CNC-Bearbeitungszentrums von Zhihe über Anwendungen mit mehreren Flächen und Kastenbauteilen, auf der Seite des vertikalen Bearbeitungszentrums über Platten, Formen und flexible Werkstücke sowie auf der Homepage von Zhihe CNC über das gesamte Maschinenangebot.
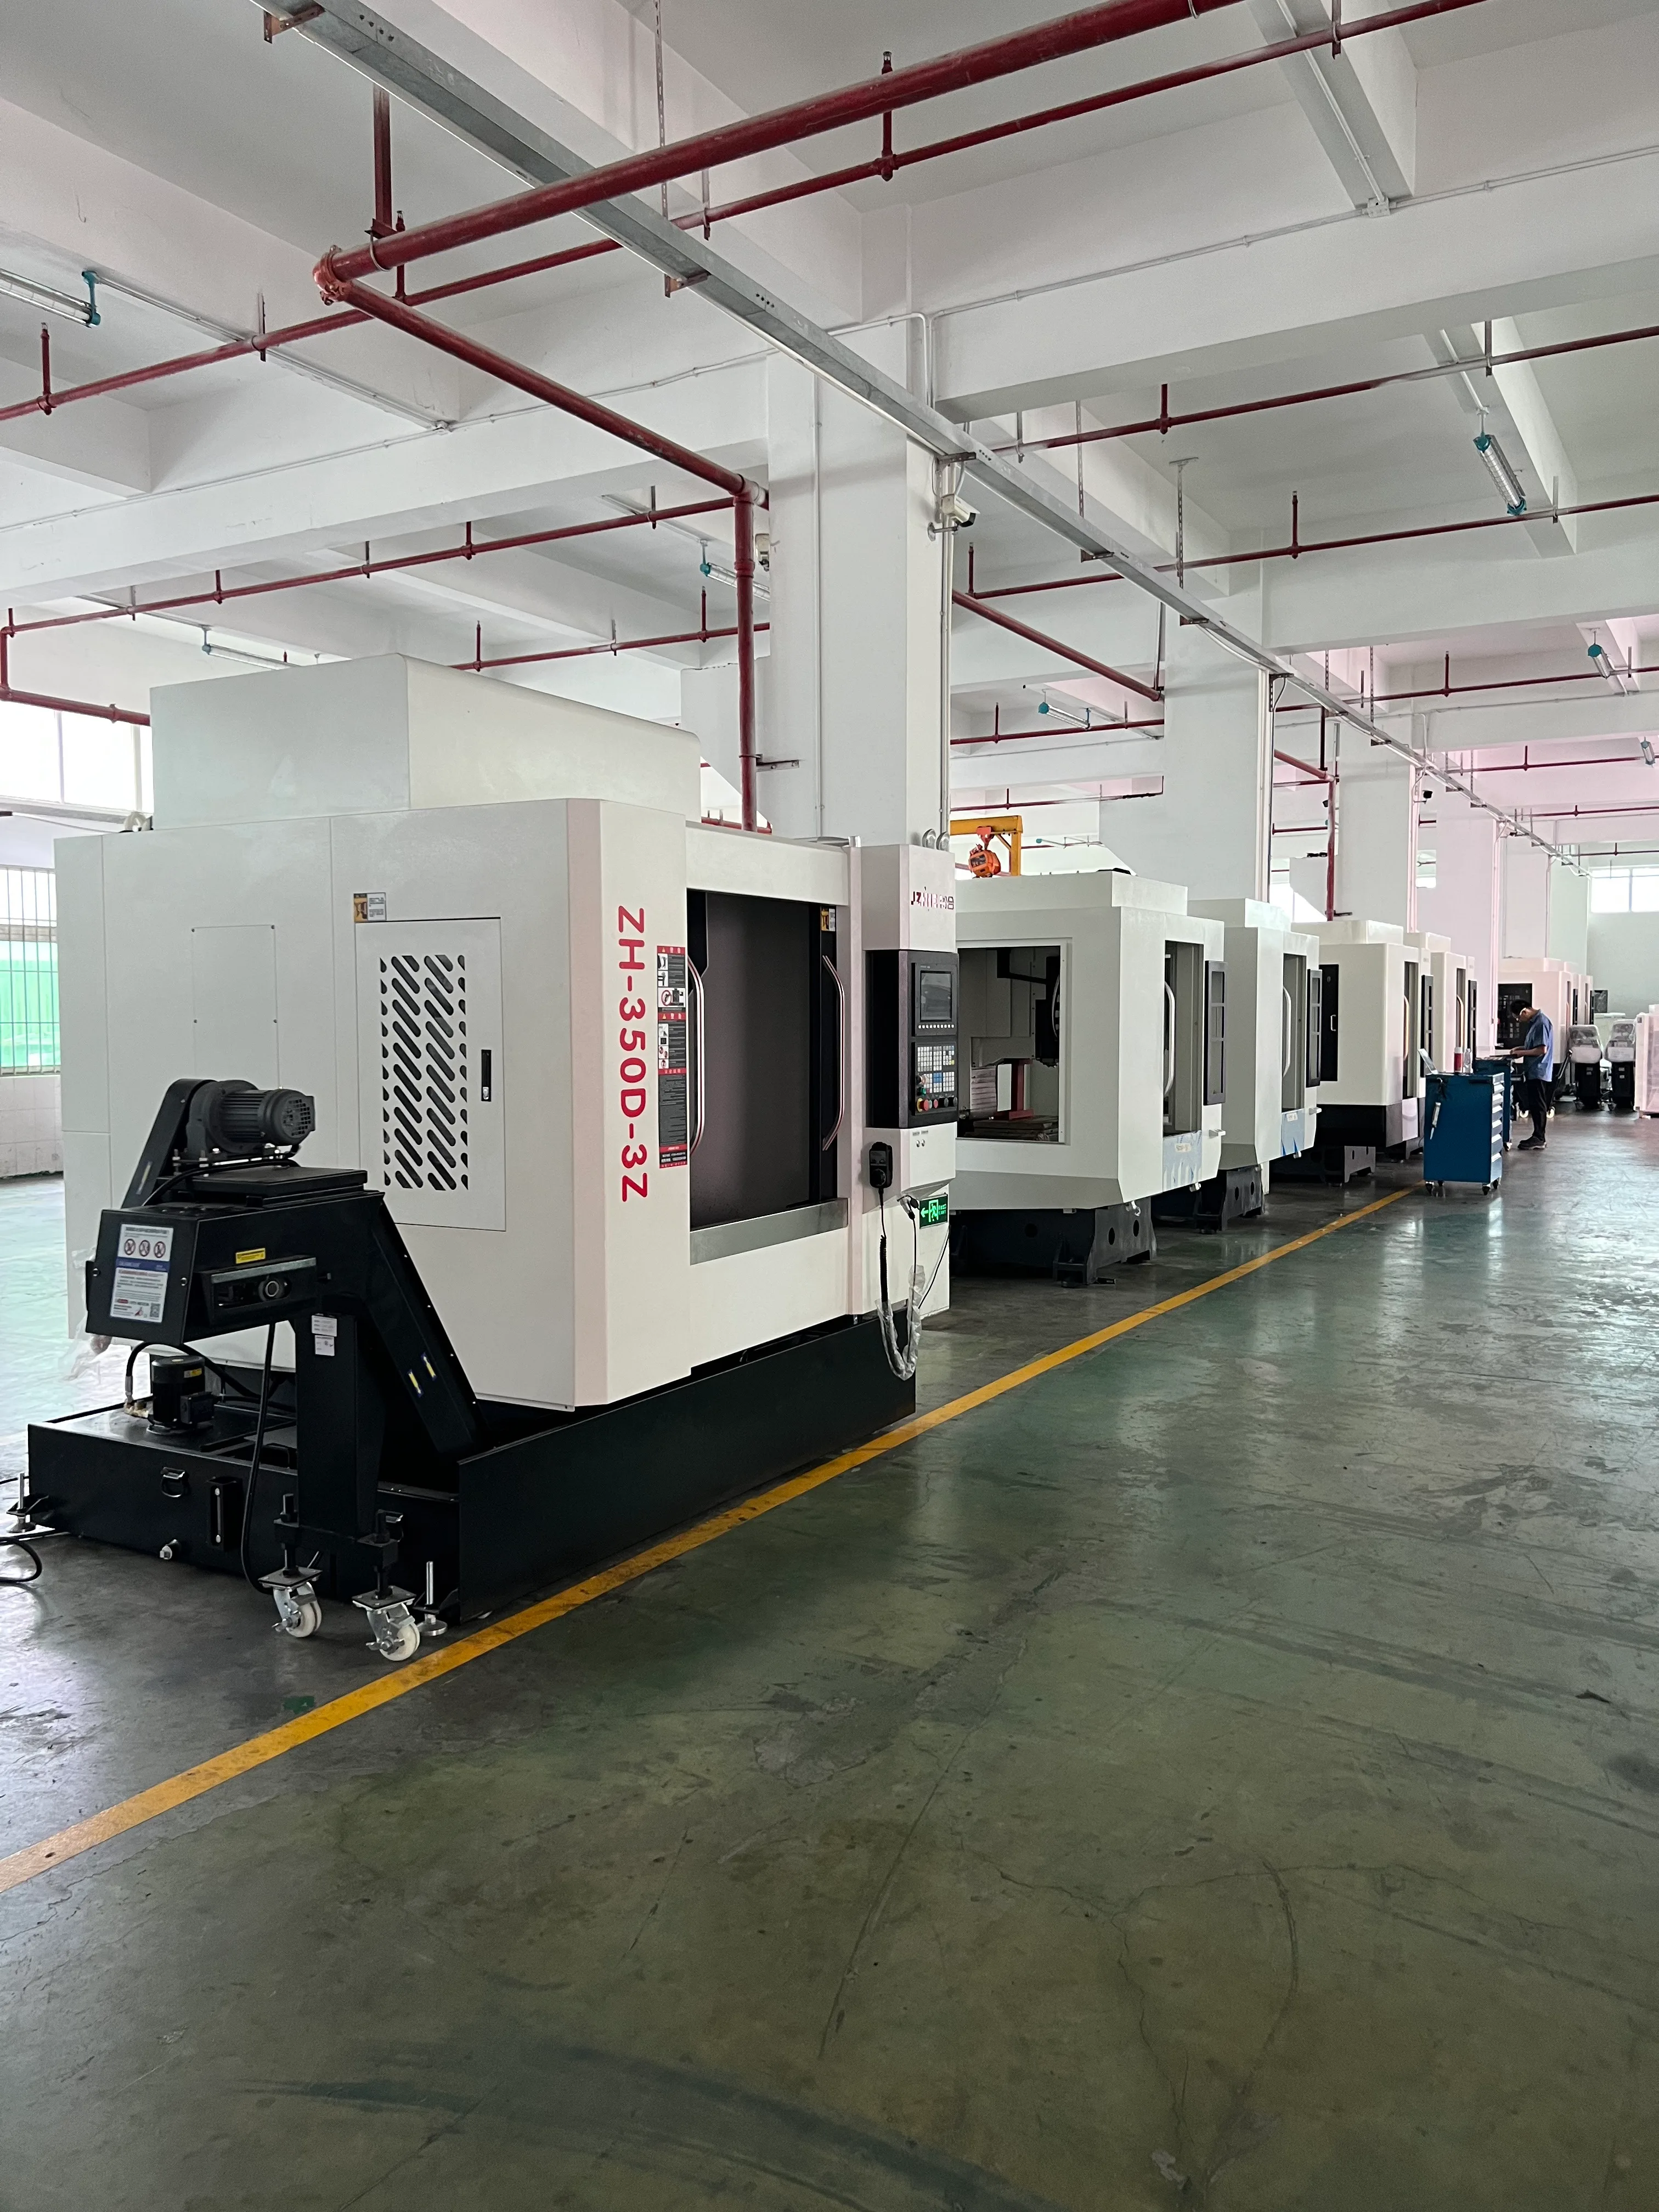
Checkliste für die Inbetriebnahme im ersten Produktionsmonat
Planen Sie den ersten Monat vor der Maschinenlieferung. Benennen Sie die verantwortliche Person für die Maschinengeometrie-Dokumentation, die Freigabe der Vorrichtung, die Werkzeugbibliothek, die Programmsicherung, die Kühlmittelprüfung, die Reinigung des Späneförderers und die Abnahme des ersten Teils. Fixieren Sie die Zeichnungsrevision und erstellen Sie einen Ordner mit kontrollierten Datenblättern, Betriebsmittelplänen, Kalibrierungsberichten, Abnahmeprotokollen, Postprozessorversionen, Vorrichtungszeichnungen und Prüfergebnissen. So verhindern Sie, dass ein einwandfreies Testteil zu einem undokumentierten Ausnahmefall wird.
Beginnen Sie mit einem vom Lieferanten freigegebenen Aufwärm- und Referenzprogramm. Dokumentieren Sie die Spindel- und Achsenbedingungen vor der Bearbeitung des repräsentativen Werkstücks. Prüfen Sie die Palettenkennzeichnung, Werkstücknullpunkte, Messtasterkalibrierung und Werkzeuglängendaten. Erfassen Sie während der ersten Charge Werkzeugverschleiß, Kühlmittelzustand, Spanverhalten, manuelle Eingriffe, Alarmbehebung und die Ergebnisse der Abnahmeprüfung. Diese Aufzeichnungen zeigen, ob der Ein-Aufrüstungs-Prozess im Schichtbetrieb praktikabel ist und nicht nur einmalig im Rahmen einer Werksdemonstration durchführbar.
Unterteilen Sie im Review-Meeting die Ursachen in die Bereiche Maschine, Vorrichtung, Werkzeug, Programm, Material und Prüfung. Beheben Sie Abweichungen nicht durch bloßes Ändern von Korrekturwerten, ohne die Ursache zu verstehen. Kann ein kritisches Merkmal nicht im Produktionsprozess gemessen werden, definieren Sie den externen Prüfweg und die Reaktion der Produktion auf ein fehlerhaftes Ergebnis. Ein stabiler Inbetriebnahmeplan ist Teil der Maschineninvestition, da er die Zusage aus der Angebotsanfrage in eine reproduzierbare Produktionsmethode umsetzt.
Notiz aktualisieren und wiederverwenden
Aktualisieren Sie diesen Artikel, wenn sich die Maschinenserie, die Vorrichtungsnorm, die Steuerung, die Prüfmethode, das Produktionsvolumen oder die akzeptierte Zeichnungsrevision ändern. Die Machbarkeitstabelle kann zu einem Formular für die Designprüfung, die Angebotsanfragetabelle zu einem Lieferantenfragebogen und der Abnahmeabschnitt zu einer Checkliste für die Inbetriebnahme werden. Halten Sie Quellen, Links und das Datum der zuständigen Prüfung aktuell.
Autoritative Quellen und Referenzen
- ISO 230-2 , für Positioniergenauigkeits- und Wiederholbarkeitsprüfungen für numerisch gesteuerte Werkzeugmaschinen.
- Normenreihe ISO 10791 für Prüfbedingungen für Bearbeitungszentren und Abnahmeplanung.
- ASME Y14.5 für Bezugs-, Bemaßungs- und Tolerierungskonzepte, die bei der Zeichnungsprüfung verwendet werden.
- ISO 9001 Qualitätsmanagement zur Bewertung kontrollierter Prozesse; die Zertifizierung beweist kein bestimmtes Maschinenergebnis.
- Auf der Kontaktseite von Zhihe CNC finden Sie aktuelle Modelldaten und technische Diskussionen anhand von Zeichnungen.
Häufig gestellte Fragen für Hersteller
Kann ein horizontales Bearbeitungszentrum ein kastenförmiges Werkstück tatsächlich in einer Aufspannung fertigstellen?
Manchmal, aber nur dann, wenn die Vorrichtung, Palette, Spindel, Halterung, Drehzugang, Werkzeugwege, Mess- und Prüfpläne alle vereinbarten Merkmale abdecken. „Eine Aufspannung“ sollte als eine einzige Spann- und Positionieranordnung definiert werden, auch wenn die Palette mehrere Flächen erfasst. Eine beschriftete Zeichnung und Nachweise aus Versuchen sind erforderlich.
Was macht ein Kastenbauteil zu einem guten Kandidaten für die horizontale Bearbeitung?
Mehrere kritische Flächen, sich kreuzende Bohrungen, tiefe Kavitäten, seitliche Öffnungen, Probleme mit der Spanabfuhr oder wiederholte Belastungen mit hohem Volumen verstärken üblicherweise die Einsatzfestigkeit. Ein Bauteil mit überwiegend Oberflächenmerkmalen kann auf einer Vertikalmaschine kostengünstiger und einfacher zu fertigen sein.
Welche Spezifikation ist für die Bearbeitung in einer Aufspannung am wichtigsten?
Es gibt keine allgemeingültige Kennzahl. Nutzbarer Arbeitsbereich, Freiraum für Vorrichtung und Halterung, Wiederholgenauigkeit der Palette, Spindeldrehmoment, Werkzeugreichweite, Tastzugang, Steifigkeit und Späneabfuhr müssen optimal aufeinander abgestimmt sein. Fordern Sie eine modellspezifische Überprüfung von Reichweite und Prozess an.
Garantiert eine bestimmte Konfiguration eine höhere Genauigkeit?
Es kann das Nachspannen und die Abweichungen bei der Bezugsübertragung reduzieren, garantiert aber keine Genauigkeit. Maschinengeometrie, thermischer Zustand, Vorrichtungssteifigkeit, Werkzeuge, Material, Messtechnik und Prüfung bestimmen weiterhin das Ergebnis. Die kritischen Merkmale sind unter vereinbarten Bedingungen zu validieren.
Sollte eine Horizontalmaschine über eine Drehpalette verfügen?
Es hängt von den Flächen und Merkmalen in der Zeichnung ab. Eine Drehpalette kann das Nachspannen reduzieren, bringt aber auch zusätzliche Herausforderungen hinsichtlich Nutzlast, Freiraum, Wiederholgenauigkeit, Vorrichtung und Kosten mit sich. Geben Sie die erforderlichen Indexwinkel und Toleranzbeziehungen vor der Auswahl an.
Was sollte in der Angebotsanfrage enthalten sein?
Fügen Sie Zeichnung und Modell, Material, Rohling, Volumen, Toleranzen, Definition einer Aufspannung, Merkmalsübersicht, Vorrichtungskonzept, Maschinenraum, Spindel- und Werkzeugdaten, Messtechnik, Spankontrolle, Zykluszeitbasis, Abnahmetests, Standortanforderungen, Service und Ausschlüsse hinzu.
Wie können wir ein chinesisches CNC-Bearbeitungszentrum vor dem Versand überprüfen?
Verwenden Sie einen schriftlichen Werksabnahmeplan mit Maschinentests, Kalibrierung, Paletten- und Drehtischprüfungen, Werkzeugprüfung, Messtechnik, Sicherheitsprüfungen, Dokumentation und einem repräsentativen Probelauf. Wiederholen Sie anschließend den vereinbarten Prozess vor Ort nach Installation und Schulung.