

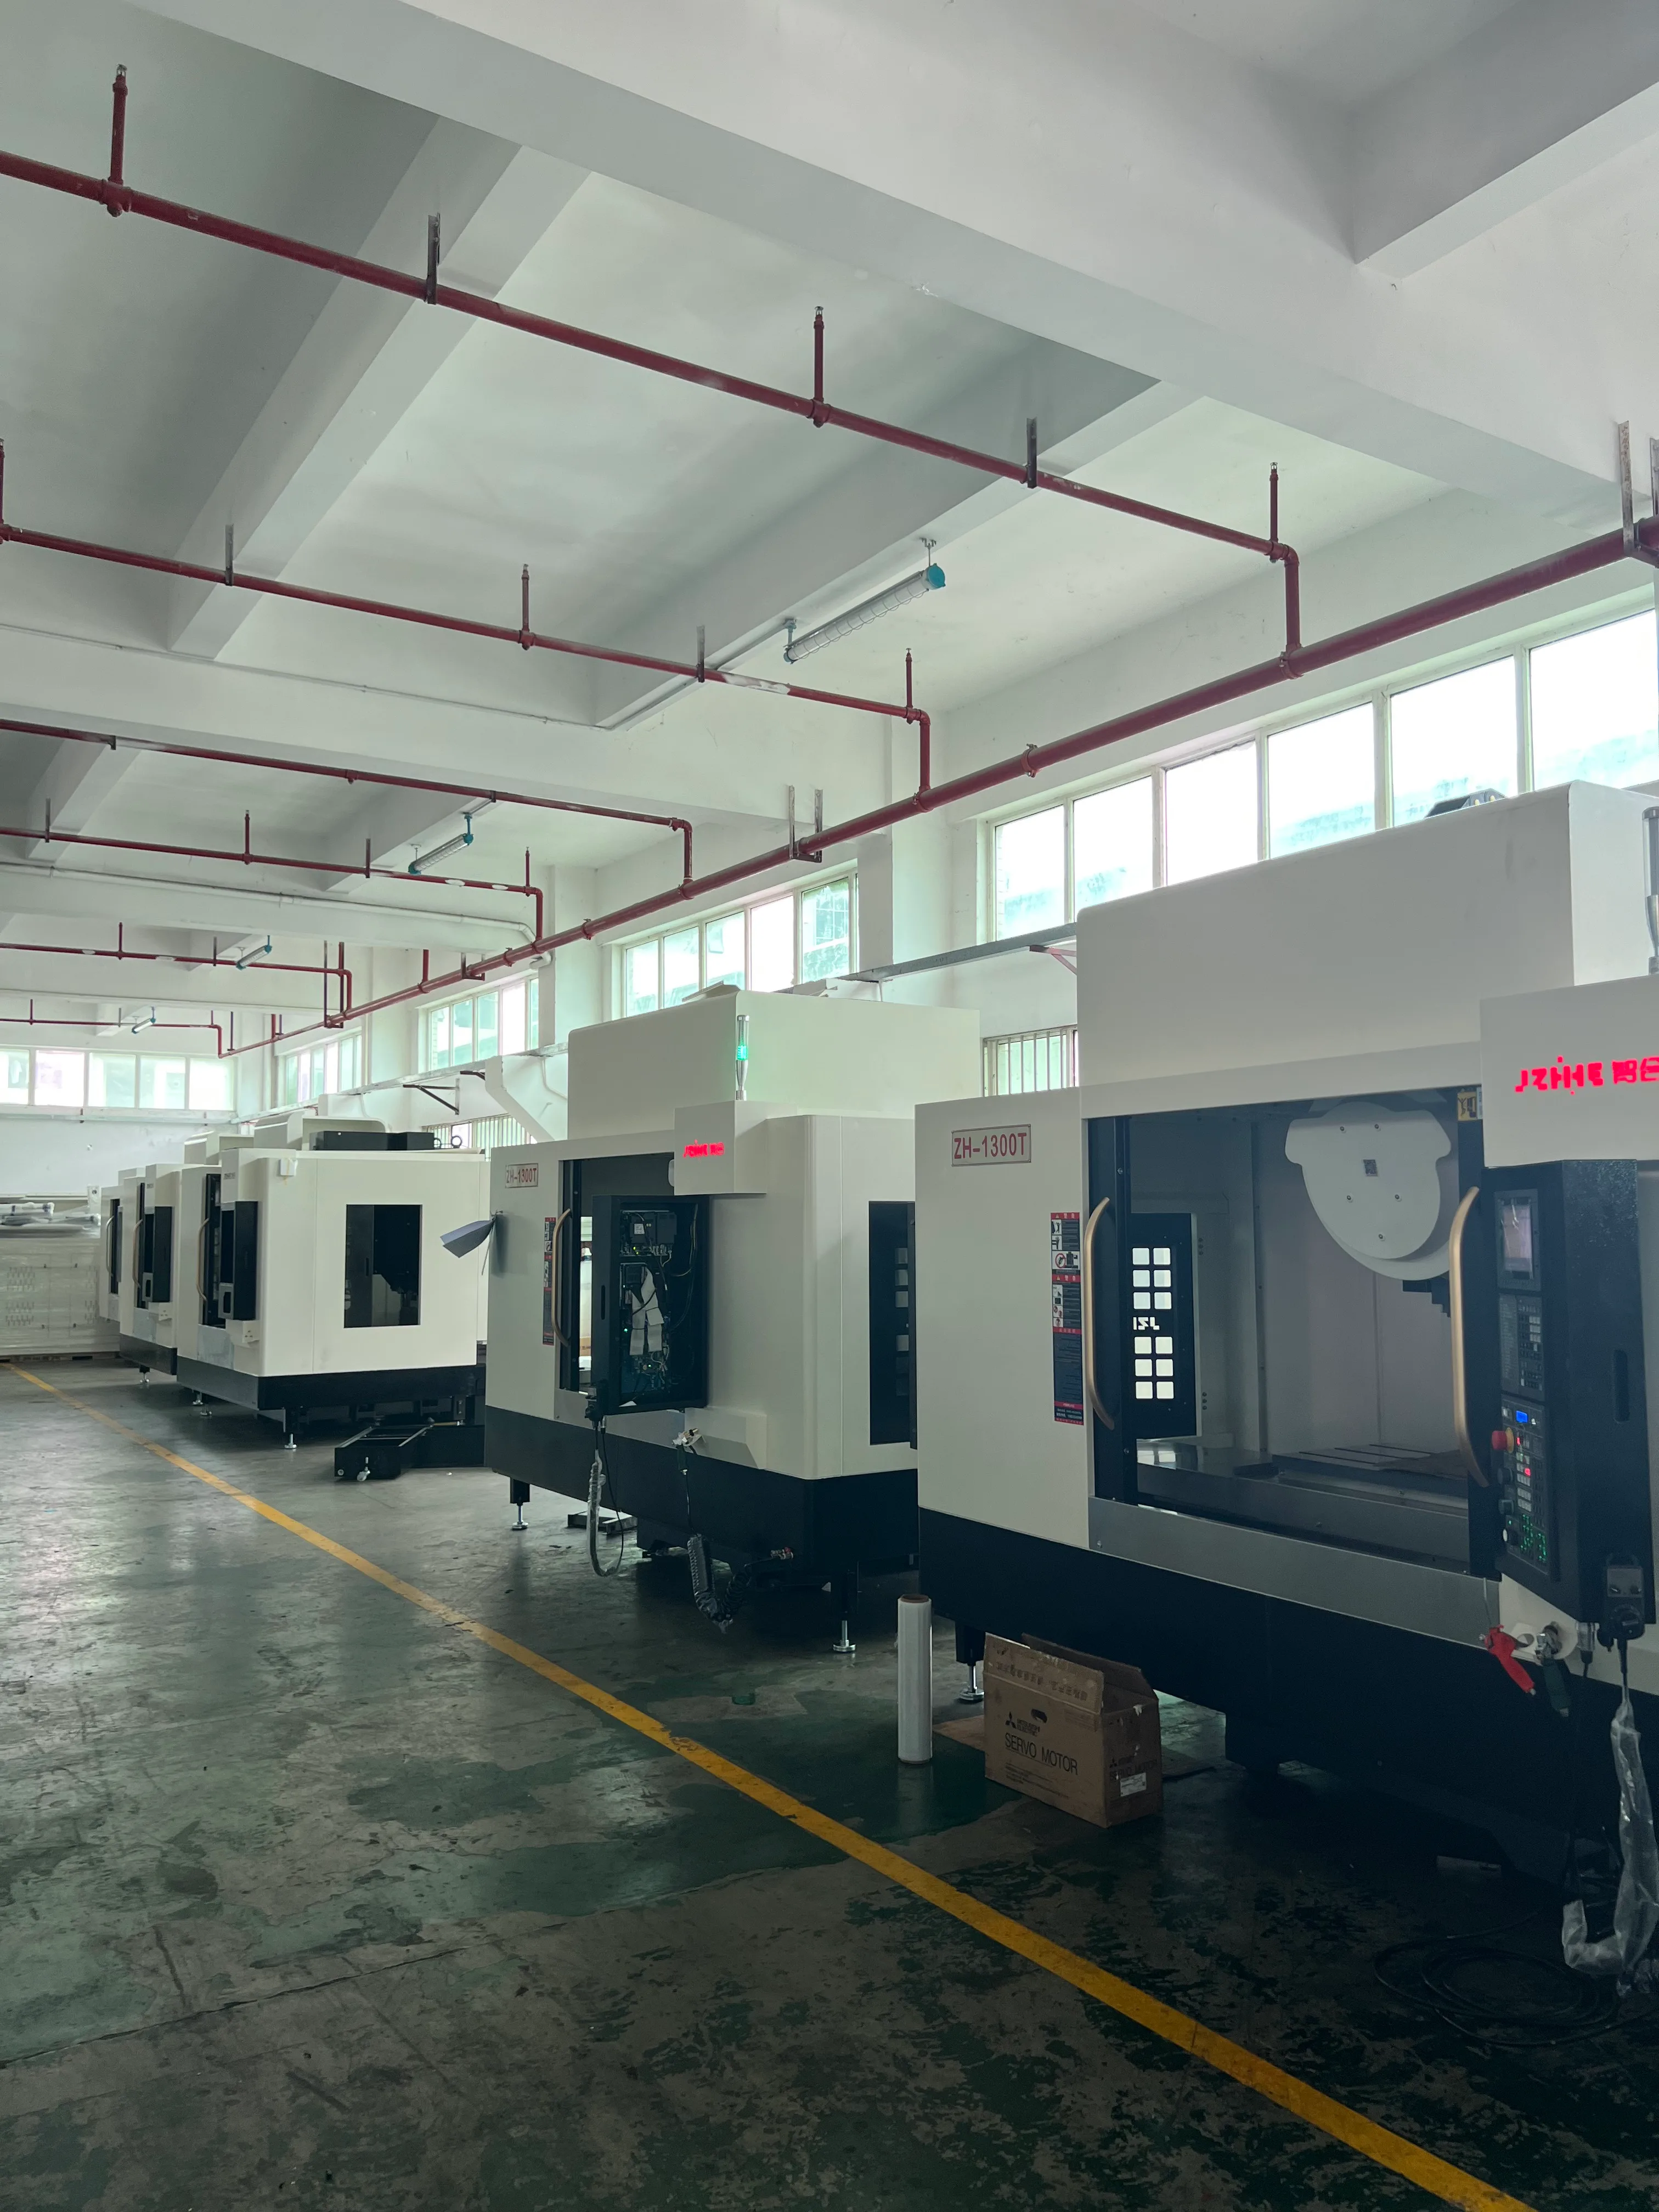
Der Druckluftbedarf von CNC-Maschinen wird oft auf einen einzigen Druckwert reduziert. Dieser Wert allein reicht jedoch nicht aus, um zu beurteilen, ob bei einem Werkzeugwechsel mit drei gleichzeitig anlaufenden Maschinen ausreichend saubere Druckluft zur Verfügung steht. Aussagekräftiger ist eine detaillierte Druckluftbilanz: Wer nutzt Druckluft, wann wird sie benötigt, wie hoch sind die Verluste im Verteilungsnetz, welche Druckluftqualität wird für die einzelnen Funktionen benötigt und wem gehört die Versorgung vor und nach dem Maschinenanschluss?
Für ein Zhihe CNC-Projekt benötigen Sie zunächst das Installationsland, die gewählte Maschinenkonfiguration, die Zubehörliste, die gemessenen Versorgungsbedingungen, das geplante Produktionsmuster und das für Kompressorraum und Rohrleitungen zuständige Team. Zhihe CNC stellt maschinenseitige Konfigurationsinformationen bereit. Die Verantwortung für das Druckluftsystem der Anlage, die Einhaltung lokaler Vorschriften und die sichere Auslegung des Versorgungsanschlusses liegt weiterhin beim qualifizierten Team des Käufers.
Beginnen Sie am Luftübergabepunkt
Markieren Sie den dokumentierten Druckluftanschluss der Maschine. Erfassen Sie auf der Anlagenseite Kompressor, Trockner, Filter, Druckluftbehälter, Hauptverteiler, Abzweigleitungen, Absperrventil, Regler, flexible Verbindung und gegebenenfalls lokale Abflüsse. Dokumentieren Sie auf der Maschinenseite die Anforderungen an den Drucklufteinlass, die interne Aufbereitung (falls vorhanden), Ventile, Zylinder, Dichtungen, Druckluftfunktionen und Überwachung.
Diese Linie ist mehr als nur eine Zeichnungskonvention. Sie legt fest, welche Druck- und Qualitätsdaten das Werk liefern und welche Leistung Zhihe CNC für die gewählte Konfiguration dokumentieren muss. Außerdem verhindert sie, dass eine Bestellung den Eindruck erweckt, die Maschine umfasse die gesamte Anlage hinsichtlich Trocknung, Lagerung oder Verrohrung, obwohl diese Aufgaben tatsächlich beim Käufer liegen.
Fordern Sie ein revisionskontrolliertes Schnittstellenblatt an. Jede Zeile sollte einen Wert, ein Dokument, eine Ausnahme oder eine verantwortliche Person enthalten. „Normale Werkstattluft“ ist keine technische Grenze.
Nachfrage in eine Zustandstabelle umwandeln
Die Druckluftbedarfsplanung sollte sich an den Betriebszuständen orientieren, nicht an einem einzelnen Maximalwert. Normales Schneiden, schnelles Positionieren, gleichzeitiger Werkzeugwechsel, Tür- oder Palettenbewegungen, Reinigung, Anfahren, Standby und ein Kompressorausfall können unterschiedliche Anforderungen stellen. Die Druckluftbedarfsplanung für CNC-Maschinen sollte nicht nur den Luftbedarf in jedem Zustand, sondern auch die gleichzeitig auftretenden Anwendungen berücksichtigen.
| Maschinenzustand | Luft wird zur Identifizierung verwendet | Frage zur Einrichtung | Aufbewahrungshinweis |
|---|---|---|---|
| Stehen zu | Dichtungen, Spülvorrichtungen, Positionierer, Zubehörhalterungen | Was bleibt unter Spannung oder Druck? | Konfigurations- und Isolationsplan |
| Normaler Zyklus | Werkzeugwechsel, Spannvorrichtungen, Luftstrahl, Türbewegung | Was ist der repräsentative Zyklus und die repräsentative Pflicht? | Zyklusannahmen und Optionsliste |
| Gleichzeitiges Ereignis | Zwei oder mehr Funktionen gleichzeitig aufgerufen | Welcher Druck muss am Einlass herrschen? | Genehmigte Bilanz und lokale Auslegung |
| Start oder Sanierung | Empfängernachfüllung und Ventilbewegung | Wie reagiert der Header? | Anlagenprüfung und Eigentümer |
| Dienstisolierung | Gespeicherter Druck und eingeschlossenes Volumen | Welches Verfahren entfernt Energie auf sichere Weise? | Energiebilanz des Arbeitgebers |
Diese Tabelle dient der Planung und stellt keine pneumatische Auslegung dar. Ein qualifizierter Anlageningenieur sollte die Rohrleitungsdimensionierung, die Kompressorsteuerung, die Lagerung, die Aufbereitung und die Schutzmaßnahmen unter Berücksichtigung der tatsächlichen Gegebenheiten vor Ort und der geltenden Anforderungen festlegen.
Druck von Speicherkapazität trennen
Ein Kompressormanometer kann einen stabilen Wert anzeigen, während der Druck in einem Abzweig innerhalb weniger Sekunden abfällt. Der dynamische Druck hängt von der Kompressorsteuerung, dem Behältervolumen, der Rohrgröße, den Armaturen, Filtern, Trocknern, Reglern, der Schlauchlänge, Leckagen und dem Zeitpunkt jedes Bedarfsimpulses ab.
Messen Sie den Druck an relevanten Punkten: Kompressorausgang, Nachbehandlung, Hauptverteiler, Abzweig und Maschineneinlass während repräsentativer Betriebszustände. Verwenden Sie die vom zuständigen Team akzeptierten Instrumente und Methoden. Eine Momentaufnahme im Stillstand der Anlage ist kein Nachweis für die optimale Leistung.
Der Maschineneinlass kann einen Mindest- und einen Höchstdruck erfordern. Beide Werte sind wichtig. Zu geringer Druck kann die korrekte Funktion einer Spannvorrichtung, eines Werkzeugwechsels oder eines Aktuators beeinträchtigen. Zu hoher Druck kann Leckagen, Verschleiß, Geräusche und die Belastung der Bauteile erhöhen. Falls die gewählte Konfiguration einen zulässigen Bereich aufweist, sollte dieser in der Dokumentation festgehalten und nicht mündlich vereinbart werden.
Spezifizieren Sie die Luftqualität nach Funktion
Druckluft, die für einen Standardzylinder ausreichend sauber ist, kann dennoch für ein Luftlager, ein Präzisionsventil, eine Absperrvorrichtung in der Nähe empfindlicher Oberflächen oder ein Messgerät ungeeignet sein. Umgekehrt kann die Aufbereitung jedes einzelnen Tropfens bis zum höchstmöglichen Reinheitsgrad unnötigen Energieverbrauch und Wartungsaufwand verursachen.
Listen Sie jeden Druckluftverbraucher und die für ihn relevanten Qualitätsmerkmale auf. Je nach Anwendung können dies Partikel, Wasser, Öl, Drucktaupunkt, Gerüche oder kundenspezifische Reinheitsanforderungen sein. Der Maschinenlieferant sollte die Anforderungen der ausgewählten Ausrüstung angeben. Das Anlagenteam sollte prüfen, welche Leistung der Kompressorraum und das Druckluftnetz erbringen können.
ISO 8573-1 wird häufig zur Klassifizierung der Druckluftreinheit herangezogen. Die Normseite kann Teams helfen, die richtige Ausgabe und den Anwendungsbereich zu ermitteln, ersetzt jedoch weder die mitgelieferte Maschinendokumentation noch eine standortspezifische Luftqualitätsbewertung.
Behandeln Sie das Luftsystem wie eine Kette
Die Qualität von Druckluft verbessert sich nicht von selbst auf ihrem Weg. Ein überlasteter Trockner, ein falsch herum eingebauter Filter, ein verstopfter Koaleszenzbehälter, ein nasser Druckluftbehälter oder ein Totraum können die Leistung eines ansonsten leistungsfähigen Kompressorraums beeinträchtigen.
Die Ressource des US-Energieministeriums zu Druckluftsystemen bietet Bewertungsmaterial für industrielle Anwender. Nutzen Sie diese als Ausgangspunkt für die Anlagenanalyse und ergänzen Sie diese anschließend um die tatsächlichen Maschinendaten und lokalen Anforderungen.
| Behandlungs- oder Lagerungsphase | Zweck der Klarstellung | Nachweise, die angefordert werden sollen | Eigentümer der Instandhaltungsarbeiten |
|---|---|---|---|
| Kompressor und Steuerung | Versorgungskapazität und Druckregelung | Aufgabenübernahmen und Dienstakten | Einrichtung |
| Nachkühler und Trockner | Feuchtigkeit und Temperatur regulieren | Daten zu aufbereiteter Luft und Belastungsgrenzen | Einrichtung |
| Primärfiltration | Schützen Sie die Verteiler und nachgeschalteten Geräte. | Regel für Elementspezifikation und -austausch | Einrichtung |
| Empfänger und Abflüsse | Pufferbedarf decken und Flüssigkeit entfernen | Volumen, Steuerlogik und Abflusszustand | Einrichtung |
| Behandlung direkt am Anwendungsort | Eine spezifische Maschinen- oder Funktionsanforderung erfüllen | Ausgewählte Konfiguration und Einlassanforderung | Wird bei der Übergabe definiert |
| Verteiler und Schlauch | Dynamischen Durchfluss mit akzeptablem Verlust gewährleisten | Druckprüfung und Leckageprogramm | Einrichtung |
Die gesamte Produktionskette sollte überprüft werden. Sind alle Stufen intakt, aber ein Abzweig unterdimensioniert, kann der Maschineneinlass instabil sein. Ist der Verteiler intakt, der Filter am Verbrauchsort jedoch vernachlässigt, können Verunreinigungen in die Maschine gelangen. Für jede Stufe sollte ein verantwortlicher Mitarbeiter und ein messbares Inspektionsintervall festgelegt werden.
Verhalten von Kartenkompressor und Empfänger
Eine Anlage kann einen Kompressor mit fester Drehzahl, einen Trimmkompressor, drehzahlvariable Einheiten, einen maschinenspezifischen Kompressor oder mehrere Einheiten unter einer zentralen Steuerung umfassen. Jede Anordnung reagiert unterschiedlich auf einen hohen Leistungsbedarf. Dokumentieren Sie, welche Maschine die Führung übernimmt, wie die nächste Einheit anläuft, ob Kompressoren häufig be- und entladen werden und was während der Wartung geschieht.
Die Größe des Speichers ist nicht automatisch die Lösung für jede Druckspitze. Ein Speicher in der Nähe des Bedarfsortes kann hilfreich sein, der Nutzen hängt jedoch von der Rohrleitungsführung, den Regelungseinstellungen, den Rückschlagventilen und der verfügbaren Zeit zum Nachladen ab. Bitten Sie den zuständigen Ingenieur, das tatsächliche Ereignis zu simulieren, anstatt gewohnheitsmäßig einen zusätzlichen Speicher zu planen.
Berücksichtigen Sie auch die Art der Druckluftmessung. Ein Durchflussmesser am Hauptverteiler erfasst möglicherweise nicht die Lasten einzelner Abzweige. Ein Maschinendruckmesser kann Leckagen und Aufbereitungsverluste übersehen. Definieren Sie die Grenzen und den Zweck jeder Messung, bevor Sie Messwerte vergleichen.
Konstruktion unter Berücksichtigung des Ausfallzustands
Die Betriebsabläufe sollten festlegen, wie die Maschine reagiert, wenn der Druck sinkt, die Qualität nachlässt oder der Kompressor ausfällt. Manche Funktionen pausieren einfach, während andere ein Bauteil, eine Tür oder ein Werkzeug in einer Position belassen, die eine kontrollierte Bergung erfordert. Maßgeblich sind die dokumentierte Maschinensequenz und die Sicherheitsvorschriften des Arbeitgebers.
Testen Sie nicht einen gefährlichen Produktionsausfall, um die Lösung zu finden. Nutzen Sie die Informationen des Lieferanten, die Risikobewertung, die Wartungsprozedur und den genehmigten Inbetriebnahmeplan. Prüfen Sie, welche Daten gespeichert und überwacht werden, welche Alarme verfügbar sind und wer zur Wiederinbetriebnahme der Anlage berechtigt ist.
Hier werden die Anforderungen an die Druckluft für CNC-Maschinen vom rein kommerziellen Bereich hin zum betrieblichen Betrieb. Es geht nicht darum, jeden Ausfall vorherzusagen, sondern darum, Verantwortlichkeiten und Wiederherstellungsmaßnahmen vor einem Ausfall transparent zu machen.
Tragen Sie die Luftbilanz in die Projektdokumentation ein.
Die Anforderungen an die Druckluftversorgung der fertigen CNC-Maschine sind neben dem Angebot, der genehmigten Zeichnung und der Optionsliste zu erfassen. Bei Änderungen an Trockner, Filter, Behälter, Regler, Schlauch oder Maschinenfunktion muss die Bilanz überarbeitet und von den verantwortlichen Eigentümern geprüft werden.
Diese Dokumentation verhindert, dass ein nachträglich eingebautes Zubehör an eine Druckluftquelle angeschlossen wird, die nie geprüft wurde. Sie bietet Serviceteams außerdem einen Ausgangspunkt für die Fehlersuche, ohne die ursprüngliche Konstruktion als unveränderlich anzusehen. Die Anforderungen an die Druckluftversorgung von CNC-Maschinen sind nur so lange aussagekräftig, wie sie das installierte System beschreiben.
Verbinden Sie die Waage mit den Maschinenfunktionen
Listen Sie die Funktionen auf, die in der gewählten Konfiguration Druckluft benötigen: Spindel- oder Lagerreinigung, Werkzeugspannung, Werkzeugwechselmechanismen, Werkstückspannung, Türen, Palettensysteme, Reinigungsdüsen, Luftdruckmessung und Automatisierungsschnittstellen. Kennzeichnen Sie, welche Funktionen unerlässlich, welche intermittierend und welche optional sind.
Für jede Funktion ist zu dokumentieren, ob die Luftzufuhr kontinuierlich, gepulst oder gegen eine Last erfolgt. Eine kleine, kontinuierliche Spülung und ein großer, intermittierender Aktor erzeugen unterschiedliche Anlagenaufgaben. Falls Zubehör vom Käufer beigestellt wird, ist dieses auch dann in die Bilanz einzubeziehen, wenn es außerhalb des Maschinenumfangs liegt.
Dasselbe Prinzip gilt für zukünftige Erweiterungen. Eine Maschine, die heute für die Fertigung eines einzelnen Teils angeschafft wird, kann später eine Palettenzelle, einen Roboter, eine zusätzliche Klemme oder eine automatische Reinigungsstation steuern. Halten Sie Annahmen zu Reservekapazitäten als Planungsgrundlagen fest, nicht als Garantien.
Planüberwachung und Alarme
Eine sinnvolle Überwachung zeigt einen Zustand an, bevor die Produktionsqualität oder die mechanische Zuverlässigkeit beeinträchtigt werden. Relevante Signale können beispielsweise der Eingangsdruck, der Taupunkt, der Differenzdruck im Filter, der Zustand des Behälters, der Durchfluss oder ein Alarm bei Druckabfall außerhalb des zulässigen Bereichs sein. Die konkreten Messgeräte hängen von der gewählten Konfiguration und dem Standortrisiko ab.
Der Alarmtext sollte die erforderliche Maßnahme beschreiben: Stopp, Halten, Umschalten der Stromquelle, Wartung benachrichtigen oder mit einer definierten Einschränkung fortfahren. Ein Alarm, der lediglich „Luftstörung“ meldet, führt zu einer langsamen Reaktion. Ein praktisches Protokoll legt fest, wer den Alarm erhält, welche Punkte zuerst geprüft werden und wann die Produktion gestoppt werden muss.
Bewahren Sie Kalibrierungs- und Wartungsunterlagen zusammen mit dem Messgerät auf. Ein Druckschalter mit Drift oder ein Manometer, das in der Einbauposition nicht ablesbar ist, stellt keine zuverlässige Steuerung dar.
Wartung und Eigentum zuweisen
Die Wartung von Druckluftanlagen betrifft mehrere Abteilungen. Die Produktion bemerkt möglicherweise einen Druckabfall, die Instandhaltung tauscht Filter aus, die Gebäudetechnik steuert den Kompressor und der Einkauf verfügt über Ersatzteile. Das Schnittstellenblatt sollte die Zuständigkeit für die einzelnen Anlagen und die Genehmigungsbefugnis für Änderungen festlegen.
Führen Sie folgende Arbeiten durch: Filterwechsel, Abflussprüfung, Leckagebehebung, Schlauchprüfung, Reglerprüfung, Trocknerwartung, Behälterprüfung und Instrumentenprüfung. Beachten Sie die Herstelleranweisungen und die örtlichen Vorschriften. Übertragen Sie keine Intervalle von anderen Geräten.
Wenn Zhihe CNC eine maschinenseitige Komponente liefert, gehören die zugehörigen Wartungsinformationen in die Lieferdokumentation. Liefert der Käufer hingegen Behandlungsanlagen, Rohrleitungen oder Zubehör, ist das Anlagenpersonal für deren Zustand verantwortlich. Da sich die Zuständigkeiten im Projektverlauf ändern können, ist das Datenblatt nach jeder Änderung des Projektumfangs zu aktualisieren.
Überprüfung der Installation und Inbetriebnahme
Vor dem Versand sind die endgültigen Anschlussgrößen, der Druckbereich, die Qualitätsanforderungen, die Durchflussannahmen, die Filtration, die Lagerung, die Absperrung, die Entleerung und die Überwachungspunkte der Druckluft zu bestätigen. Die Druckluftanforderungen der CNC-Maschine sind mit den gewählten Optionen abzugleichen. Es ist sicherzustellen, dass der Maschinenstandort einen sicheren Zugang für Inspektionen ermöglicht und dass Schläuche oder Rohrleitungen nicht durch Verkehrswege, Hitzequellen oder Kontaminationszonen verlaufen.
Bei der Inbetriebnahme sind die Anschlüsse zu prüfen und der tatsächliche Einlasszustand gemäß einer genehmigten Testsequenz zu dokumentieren. Es ist auf Leckagen und unbeabsichtigten Druckverlust zu achten. Es ist sicherzustellen, dass Alarme und Verriegelungen wie dokumentiert funktionieren und dass das Wartungspersonal die Zufuhr unterbrechen kann. Der Anlagenbetreiber sollte das abschließende Testprotokoll aufbewahren.
Ein normaler Produktionsstart darf nicht als Ersatz für die Inbetriebnahme dienen. Ein Testlauf kann zwar das tatsächliche Verhalten aufdecken, er muss aber einen definierten Zweck, klare Grenzen, Akzeptanzkriterien und einen verantwortlichen Beobachter haben.
Zehn Käuferfragen zum Druckluftbedarf von CNC-Maschinen
Welche Nummer ist am wichtigsten?
Fordern Sie den Eingangsdruckbereich an und definieren Sie den oder die Durchflusszustände, für die er gilt. Ein einzelner Druckwert ohne Anforderungsbedingung ist unvollständig.
Soll der Druck am Kompressor oder an der Maschine gemessen werden?
Messen Sie an aussagekräftigen Punkten auf beiden Seiten der Übergabe. Druckverluste durch Aufbereitung, Rohrleitungen, Filter und Schläuche können die Bedingungen am Maschineneinlass verändern.
Wer legt die erforderliche Luftqualität fest?
Der Maschinenlieferant legt die Anforderungen an die ausgewählte Ausrüstung fest, während das qualifizierte Team des Käufers überprüft, ob die Anlage in der Lage ist, diese gemäß den geltenden Vorschriften zu liefern und zu warten.
Ist ein größerer Receiver immer besser?
Nein. Speicher sind nur dann hilfreich, wenn sie richtig platziert und bedarfsgerecht gesteuert werden. Der Anlageningenieur sollte das System bewerten, anstatt blindlings Speicherkapazität hinzuzufügen.
Können die Luftdaten einer Maschine für ein anderes Modell wiederverwendet werden?
Dies dient lediglich als vorläufige Orientierung. Werkzeuge, Aktuatoren, Spülverfahren, Optionen, Automatisierung und Betriebszyklen können den erforderlichen Durchfluss und die Qualität beeinflussen.
Soll die Leckage in die Bilanz einbezogen werden?
Ja, als Anlagenverlust, der die verfügbare Versorgung beeinträchtigt. Ein Leckagemanagementprogramm schützt Druck, Energie und Wartungsressourcen.
Was passiert, wenn der Kompressor ausfällt?
Das hängt von Lagerung, Steuerung, Maschinenfunktionen, Alarmen und den Verfahren des Arbeitgebers ab. Dokumentieren Sie den genehmigten Wiederherstellungsweg, ohne eine allgemeingültige Regel aufzustellen.
Bedeutet trockene Luft, dass keine Wartung erforderlich ist?
Nein. Trockner, Filter, Abflüsse, Regler, Schläuche, Behälter und Instrumente müssen weiterhin geprüft und gewartet werden.
Wie sollte mit zukünftigen Optionen umgegangen werden?
Führen Sie diese als explizite Planungsfälle mit Annahmen und Verantwortlichen auf. Versprechen Sie keine Reservekapazität, es sei denn, diese wurde von der verantwortlichen Planungsabteilung bestätigt.
Was sollte der Käufer an Zhihe CNC senden?
Bitte senden Sie das Installationsland, die Maschinenkonfiguration, die Zubehörliste, die Luftdaten der Anlage, die geplanten Betriebszustände, die lokalen Prüfanforderungen und den Ansprechpartner, der für die Schnittstelle zum Versorgungsunternehmen zuständig ist.
Schließen Sie die Luftschnittstelle, bevor der Auftrag eingefroren wird.
Prüfen Sie das Portfolio an CNC-Bearbeitungszentren von Zhihe sowie das Unternehmens- und Fertigungsprofil . Nutzen Sie anschließend den technischen Ansprechpartner, um die Luftmengenberechnung, Anlagendaten und die finale Optionsliste mitzuteilen.
Fordern Sie eine datierte Konfiguration, Informationen zum maschinenseitigen Druckluftanschluss, Annahmen zur Aufbereitung und Lagerung, Überwachungspunkte, Dokumentation und ein Verzeichnis offener Punkte an. Gute Anforderungen an die Druckluftversorgung von CNC-Maschinen garantieren nicht, dass jede Anlage bereit ist. Sie zeigen auf, wo die Zuständigkeiten wechseln und welche Nachweise erforderlich sind, um die jeweiligen Lücken zu schließen.





