

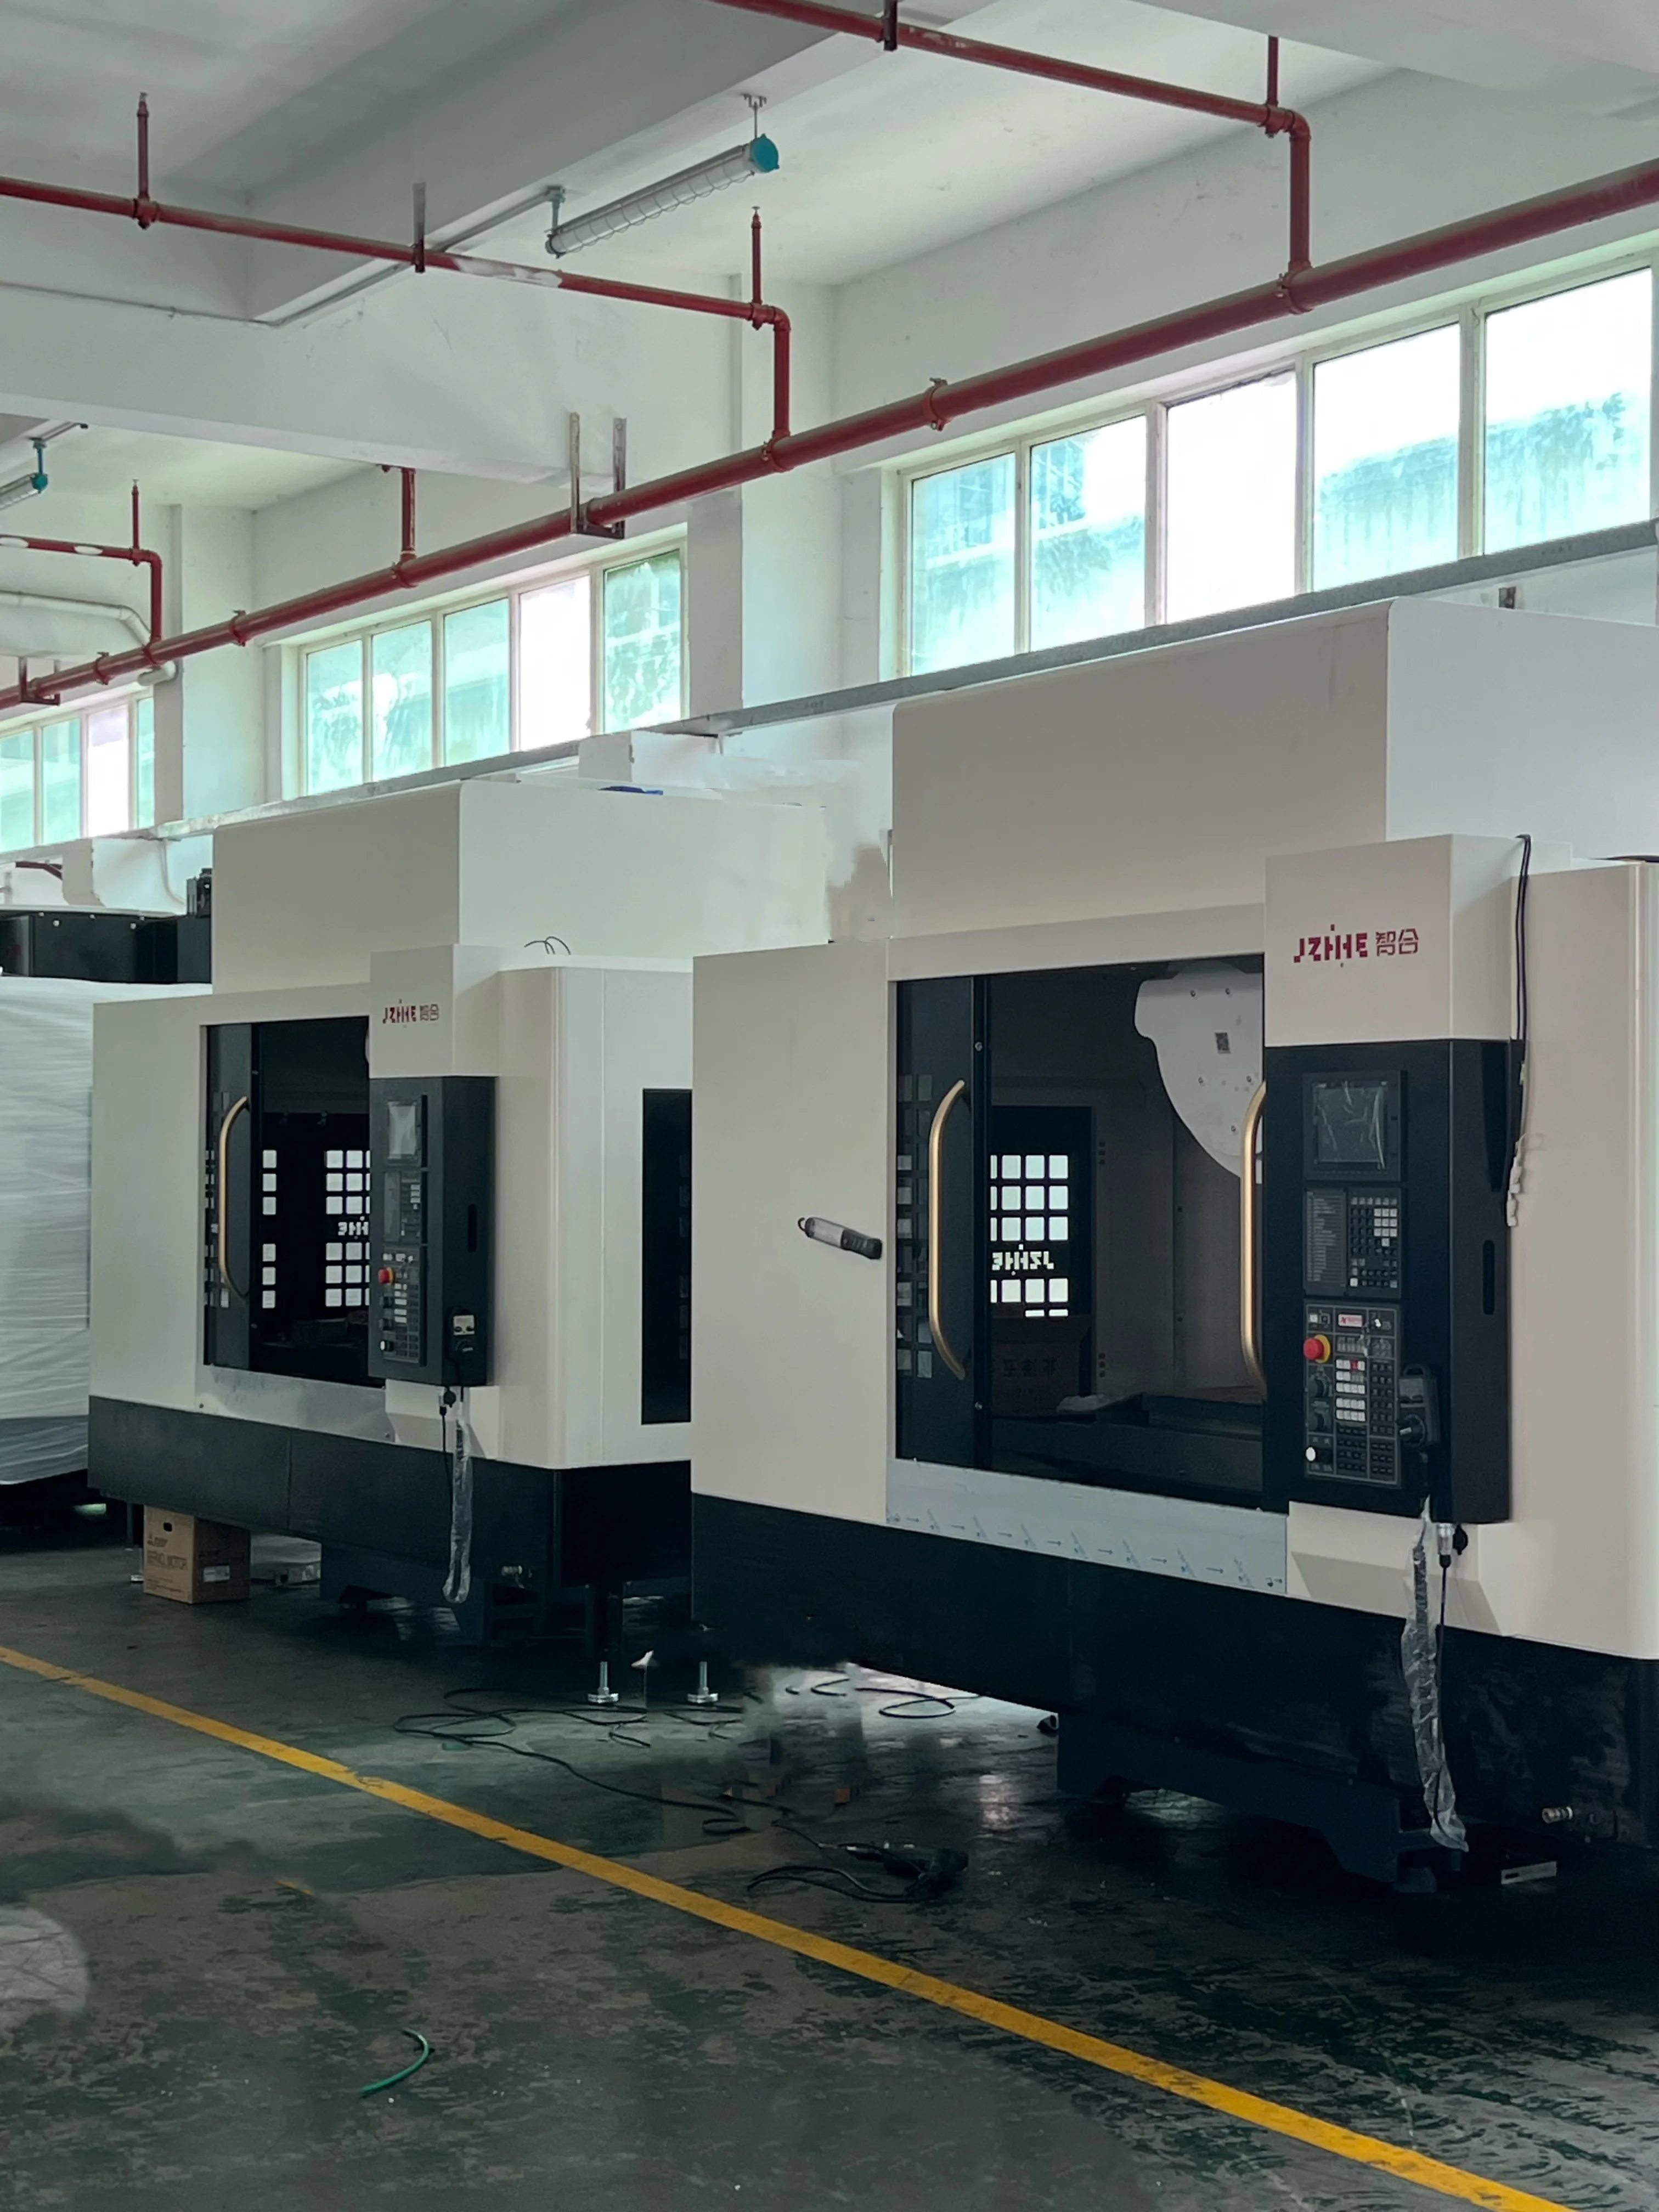
Die Auswahl der passenden Vorrichtung für eine CNC-Maschine sollte mit den Werkstückbezugspunkten, dem Schnittkraftpfad, dem Verformungsrisiko, der Werkzeugzugänglichkeit und dem geforderten Ausstoß beginnen – nicht mit einem vertrauten Schraubstock oder einem beeindruckenden Vorrichtungskatalog. Ein Käufer kann die Entscheidung reproduzierbar gestalten, indem er repräsentative Teile in Familien einteilt, dokumentiert, welche Teile kontrolliert werden müssen, und Vorrichtung und Maschine als einen gemeinsamen Prozess testet.
Dieser Artikel richtet sich an Fertigungsingenieure, Kalkulatoren, Produktionsleiter und Maschineneinkäufer. Er vergleicht verschiedene Spannmethoden, ohne dabei den Eindruck zu erwecken, dass eine einzige Methode für jedes Material und jede Toleranz geeignet ist. Für die endgültige Konstruktion, die Spannkräfte, die Schutzvorrichtungen und die Betriebsabläufe sind eine kompetente Konstruktion und Validierung am realen Bauteil erforderlich.
Erstellen Sie eine Teilefamilie-Karte, bevor Sie die Hardware vergleichen.
Wählen Sie aus jeder Bauteilfamilie ein anspruchsvolles, aber repräsentatives Teil aus. Stellen Sie auf einer Seite das Eingangsmaterial, den Materialzustand, wichtige Bezugspunkte, kritische Merkmale, Toleranzbeziehungen, Oberflächenanforderungen, gratempfindliche Kanten, Wandstärken, Losgröße und zu erwartende Varianten dar. Markieren Sie die Flächen, die für Fräser, Messtaster und Lehren zugänglich sein müssen.
Ergänzen Sie die Vorgänge vor und nach der Bearbeitung. Ein Gussteil kann mit unterschiedlicher Entformungsschräge oder -größe ankommen. Ein gesägter Rohling kann in der Länge variieren. Eine bearbeitete Fläche kann als Bezugspunkt für einen späteren Bearbeitungsschritt dienen. Waschen, Entgraten, Wärmebehandlung oder Beschichtung können die Art und Weise verändern, wie ein Teil gehalten oder geprüft werden kann. Diese Faktoren sind oft wichtiger als die Marke der Vorrichtung.
Bei der Auswahl von Vorrichtungen für CNC-Maschinen verhindert die Karte, dass ein einzelnes erfolgreiches Muster als Beweis für die gesamte Produktpalette herangezogen wird. Zeichnungsrevisionen und Materialbedingungen sollten auf der Karte vermerkt werden. Anschließend werden bestätigte Fakten von Annahmen getrennt, die noch erprobt werden müssen.
Zeichnen Sie die Datumsgeschichte vom leeren Teil zum freigegebenen Teil
Verfolgen Sie, wie die erste Aufspannung Bezugspunkte erzeugt oder übernimmt, wie spätere Aufspannungen sich daran orientieren und wo die Prüfung den Kreis schließt. Werden eine kritische Bohrung und eine Montagefläche in unterschiedlichen Aufspannungen gefertigt, zeigen Sie die Beziehung auf, die auch nach dem erneuten Einspannen erhalten bleiben muss. Wird eine dünne Wand nach dem Schruppen freigegeben, geben Sie an, wann Verformungen auftreten können und welchen Zustand die Zeichnungsbemaßung beschreibt.
Ein gängiges Positionierungskonzept verwendet eine primäre, sekundäre und tertiäre Fixierungssequenz, die tatsächliche Kontaktgeometrie obliegt jedoch dem Vorrichtungskonstrukteur. Mehr Kontakt ist nicht automatisch besser. Zusätzliche Stützen können ein nachgiebiges Bauteil unterstützen, aber auch ein ungleichmäßiges Gussteil übermäßig fixieren und beim Schließen der Spannvorrichtung verschieben.
Die Bezugspunkte sollten auf dem Prozessblatt sichtbar sein. Der Bediener sollte wissen, welche Oberflächen sauber sein müssen, welche Kontakte fixiert sind, welche Halterungen verstellbar sind und welches Merkmal den korrekten Sitz bestätigt. Das ist hilfreicher als ein Foto der Einrichtung ohne Lageplan.
Die Stützen müssen belastet werden, nicht die Hoffnung.
Skizzieren Sie die wahrscheinliche Schnittkraftrichtung beim Schruppen, Bohren, Gewindeschneiden und Schlichten. Zeigen Sie, wo diese Kräfte in das Werkstück eintreten und wie sie die festen Auflager erreichen. Fügen Sie anschließend die Spannrichtungen hinzu. Eine Spannvorrichtung, die das Werkstück von seinen Positionierpunkten wegdrückt, führt zu einem anderen Bearbeitungsprozess als eine Spannvorrichtung, die es präzise fixiert.
Dünne, lange oder offene Bauteile sollten auf Verformung geprüft werden. Durch das Einspannen kann sich der Rohling vor der Bearbeitung verbiegen; Materialabtrag kann Eigenspannungen abbauen; beim Entspannen kann ein Maß sichtbar werden, das in der Vorrichtung akzeptabel erschien. Definieren Sie, wo die Prüfung stattfindet, wann das Bauteil freigegeben wird und ob eine Zwischenruhe oder eine Nachprüfung Teil des Prozesses ist.
Die NIST-Veröffentlichung über ein flexibles Spannsystem beschreibt die Modellierung von Kontakt, Spannkräften, Verformung und Spannung. Sie liefert wichtige Hinweise darauf, dass die Werkstückspannung ein Problem des Lastpfads darstellt. Es handelt sich dabei nicht um eine fertige Spannvorrichtung oder einen Ersatz für Versuchsdaten am Werkstück des Käufers.
Verwenden Sie eine Routenmatrix anstelle eines einzelnen Favoriten.
Bewerten Sie plausible Routen anhand der Familienkarte. Halten Sie die Skala einfach und fordern Sie für jede hohe oder niedrige Bewertung eine Begründung an. Die Auswahl von CNC-Maschinenvorrichtungen lässt sich leichter überprüfen, wenn die Gründe neben der Bewertung aufgeführt sind.
| Route | Normalerweise eine Überlegung wert, wenn | Fragen, die über die Passform entscheiden |
|---|---|---|
| Standard-Schraubstock oder Spannfutter | Die Geometrie ist regelmäßig, der Zugang ist ausreichend und die Umbauarbeiten sind wichtig. | Lässt sich das Teil ohne Quetschen oder Blockieren mit Werkzeugen wiederholgenau einsetzen? |
| Modulare Platten und Positionierer | Familien teilen Loch- oder Bezugsmuster, ändern diese aber dennoch häufig. | Sind die Module im tatsächlichen Chip-Produktionsprozess starr, fehlersicher und reinigbar? |
| Feste Spielstätte | Volumen und Stabilität rechtfertigen speziell entwickelte Hardware | Wie werden Verschleiß, Revisionen, Ersatzteile und Änderungen am Ende des Produktlebenszyklus gehandhabt? |
| Paletten- oder Grabsteinanordnung | Mehrere Seiten oder eine Warteschlangenproduktion profitieren von der maschinenunabhängigen Beladung. | Ist im voll beladenen Bereich ausreichend Platz für Werkzeuge, Sonden, Türen und Palettenbewegungen? |
| Mehrteilige Vorrichtung | Kleine Teile und wiederholte Zyklen können sich eine Einrichtung teilen | Ist die Klemmung gleichmäßig, wird ein fehlendes Teil erkannt und kann jede Station die Chips entnehmen? |
| Vakuum- oder andere anwendungsspezifische Haltevorrichtungen | Bei großen Oberflächen oder empfindlichen Teilen erschweren herkömmliche Klemmen die Handhabung. | Welcher Ausfallmodus, welche Datensicherungsvorgaben, welche Leckagegrenzen und welche Materialbedingungen gelten? |
Die Punktzahlen dürfen erst nach Festlegung der Gewichtung addiert werden. Prototyp-Reaktionsfähigkeit, Stabilität im unbeaufsichtigten Betrieb, Umrüstzeit und Oberflächenschutz können in verschiedenen Fabriken unterschiedlich wichtig sein. Eine Entscheidungsmatrix ist ein strukturiertes Argumentationsinstrument, keine Maschine, die dem Ingenieur die Entscheidung abnimmt.
Entscheiden Sie, ob Flexibilität oder Wiederholbarkeit sich auszahlt.
Eine flexible Vorrichtung kann den Weg zu einer neuen Zeichnung verkürzen und den Lagerbestand reduzieren. Sie erfordert jedoch unter Umständen mehr Disziplin beim Einrichten, mehr Messarbeit oder einen größeren Freiraum. Eine fest installierte Vorrichtung kann nach dem Einrichten die Ladezeit verkürzen und die Bedienungsmöglichkeiten einschränken, jedoch können Konstruktionsänderungen und geringe Auslastung die Anschaffungskosten erhöhen.
Vergleichen Sie den gesamten Produktionsprozess: Vorrichtungsdesign, Fertigung, Erprobung, Einrichtung, Bestückung, Reinigung, Messung, Schneiden, Inspektion, Wartung, Lagerung und Änderungsmanagement. Die günstigste Vorrichtung einer Bestellung kann die längste Spindelzeit beanspruchen. Die aufwendigste Vorrichtung amortisiert ihre Entwicklungskosten möglicherweise nie, wenn sich die Teilefamilie monatlich ändert.
Berücksichtigen Sie in der Kostenschätzung mindestens drei Produktionszustände: Erstmuster, normale Serienfertigung und Wiederherstellung nach einem Ausmusterungs- oder Verschleißteil. Dadurch wird verhindert, dass ein optimaler Ablauf den tatsächlichen Aufwand für den laufenden Prozess verschleiert.
Prüfwerkzeug, Sonde und Chipzugang im selben Modell
Platzieren Sie die längste Werkzeugbaugruppe, die Spindelnase, den Messtaster, die Kühlmitteldüsen und jegliche Geometrie des Spindelkopfes oder der Drehachse um die bestückte Vorrichtung. Überprüfen Sie die Anfahr- und Rückfahrbewegungen, nicht nur die Schnittposition. Eine Spannvorrichtung kann die bearbeitete Oberfläche freigeben, aber den Werkzeughalter beim Eintritt blockieren. Ein hoher Werkzeugturm ermöglicht das Bearbeiten von mehr Flächen, verringert jedoch die Reichweite oder die nutzbare Werkzeuglänge.
Planen Sie, wohin die Späne bei jedem Arbeitsgang gelangen. Vertiefungen um die Kontaktstifte können ein vollständiges Einrasten verhindern. Der Einsatz von Druckluft kann dazu führen, dass Späne von einem Kontakt zum anderen verlagert werden oder Sicherheitsrisiken und Sprühnebel entstehen. Bevorzugen Sie Kontakte, die sich mit einer definierten Methode prüfen und reinigen lassen. Wenn Spülung oder Druckluft verwendet wird, berücksichtigen Sie dies im jeweiligen Arbeitszyklus und in der Risikobewertung.
Die Prüfzugänge gehören in dieselbe Überprüfung. Wenn der Prozess auf Tastmessungen basiert, identifizieren Sie die Tastspitzenreichweite, die Kalibrierung, geschützte Bewegungen und die daraus resultierenden Ergebnisänderungen. Muss ein Merkmal außerhalb der Maschine vermessen werden, definieren Sie den Freigabezustand und die Bezugspunktübertragung, anstatt anzunehmen, dass das Ergebnis der Vorrichtung mit dem Prüfergebnis übereinstimmt.
Passen Sie die Vorrichtungsroute an die Maschinenarchitektur an.
Maschine und Vorrichtung bilden eine Einheit. Ein vertikales Bearbeitungszentrum ermöglicht unkomplizierten Zugang von oben und vertrautes Beladen für viele Blech-, Formen- und Prismenbearbeitungen. Ein horizontales Bearbeitungszentrum unterstützt Mehrseitenbearbeitung und Palettenfluss, sofern Werkstückgröße und -volumen dies rechtfertigen. Ein Fünf-Achs-Bearbeitungszentrum kann das Umspannen bei komplexen Ausrichtungen reduzieren, die Vorrichtung muss jedoch ausreichend Drehraum und Werkzeugreichweite gewährleisten.
Vergleichen Sie bei der Auswahl von Spannvorrichtungen für CNC-Maschinen den nutzbaren Verfahrweg nach der Montage der Werkstückspannung, nicht nur den Nennverfahrweg. Berücksichtigen Sie dabei den größten Werkstückrohling, Positionierer, Spannvorrichtungen, Erhöhungen, Palette, Messtaster und das längste benötigte Werkzeug. Prüfen Sie die Tischbelastung und -verteilung anhand der aktuellen Herstellerangaben für die geplante Konfiguration. Lassen Sie sich niemals von einem allgemeinen Typenschild einer Maschinenfamilie auf zulässige Belastungen oder Spannverfahren stützen.
Vergleichen Sie auch die Mensch-Maschine-Schnittstelle. Kann der Bediener das Teil einlegen, ohne um scharfkantige Teile greifen zu müssen? Sind die Steckverbinder verriegelt und geschützt? Lässt sich eine schwere Vorrichtung mit den vorhandenen Förderanlagen wechseln? Unterstützt die Türöffnung die geplante Automatisierung? Der produktive Bereich umfasst neben der Achsenbewegung auch die Zugänglichkeit für Hände, Transportwagen und Wartungsarbeiten.
Sicherheitsfunktionen und Zugangsgrenzen schützen
Spannvorrichtungen ersetzen nicht die Maschinensicherheit, und eine kundenspezifische Vorrichtung darf keine Verriegelungen außer Kraft setzen oder einen neuen Auswurfweg schaffen. Prüfen Sie auf Werkzeugbruch, lose Teile, Hydraulik- oder Pneumatikverluste, fehlende Teile und falsche Beladung. Legen Sie fest, wie die Maschine vor Reinigung, Justierung oder Vorrichtungswechsel isoliert wird.
Die OSHA -Einführung zur Maschinensicherheit unterscheidet zwischen Betriebspunkt, Kraftübertragungseinrichtungen und Steuerungseinrichtungen und weist darauf hin, dass die Sicherheitsanforderungen je nach Maschine und Bedienereingriff variieren. Die Gesetze und Risikobewertungsverfahren des Zielmarktes sind anzuwenden; dieser Artikel zertifiziert keine Anlage und schreibt keine Sicherheitslösung vor.
Dokumentieren Sie jegliche gespeicherte Energie in Klemmen, Akkumulatoren, Federn oder schweren beweglichen Elementen. Legen Sie einen sicheren Zustand für den Fall eines Stromausfalls und eine Methode zum Lösen eines Teils ohne Improvisation fest. Überprüfen Sie scharfe Kanten, Quetschstellen und die manuelle Handhabung in Zuständen, in denen Türen geöffnet sind und der Produktionsdruck hoch ist.
Führen Sie einen Testlauf für die Red-Tag-Fixture durch.
Vor dem Versuch ist jede unbewiesene Annahme mit einem roten Etikett zu kennzeichnen: Materialabweichungen, Positionierkontakt, Spanneinstellung, Werkzeugfreiraum, Späneabfuhr, Tastlogik, Zykluszeit, Prüfmethode und Bedienerschritt. Ziel ist es nicht, die Vorrichtung fertig aussehen zu lassen, sondern unbewiesene Annahmen zu entfernen oder in kontrollierte Einschränkungen umzuwandeln.
Führen Sie die gesamte Sequenz mit repräsentativem Material und Werkzeug durch. Dies umfasst Reinigen, Beladen, Sitzprüfung, Schneiden, Messen, Entladen und Prüfen. Wiederholen Sie genügend Zyklen, um die für die vereinbarte Entscheidung relevanten Abweichungen aufzudecken; ein einzelnes Demonstrationsteil reicht nicht aus, um die langfristige Leistungsfähigkeit zu belegen. Dokumentieren Sie Werkzeugzustand, Korrekturen, Umgebungsbedingungen und jegliche manuelle Eingriffe.
Die Auswahl der Vorrichtung für die CNC-Maschine ist erst dann abgeschlossen, wenn für die Einrichtung, Prüfung, Wartung und den Austausch der Vorrichtungen Verantwortliche festgelegt sind. Fehlerhafte oder blockierte Teile sollten aufbewahrt werden, wenn sie Aufschluss über ein Problem geben. Ein sauberes Endmuster ohne den zugehörigen Herstellungsprozess ist nur bedingt aussagekräftig.
Lesen Sie das Muster über alle Teile hinweg, nicht nur über ein einzelnes Ergebnis.
Die Messwerte werden in Bearbeitungsreihenfolge und pro Spannstation erfasst. Diese Musterprüfung liefert Hinweise zur Auswahl der CNC-Maschinenspannvorrichtung, die über die erste akzeptable Probe hinausgehen. Eine gleichmäßige Verschiebung kann auf Werkzeug- oder Temperaturänderungen hindeuten. Eine abweichende Station kann auf ein Kontakt-, Spann- oder lokales Spanproblem hinweisen. Ein Sprung nach dem Wiedereinspannen kann die Überprüfung der Auflagetechnik erschweren. Dies sind Hinweise für die Untersuchung, keine automatischen Diagnosen.
Vergleichen Sie das Bauteil im eingespannten und im entspannten Zustand, sofern Verformungen relevant sind. Markieren Sie die Messpunkte und die verwendete Bezugskonstruktion. Verbessert eine Korrektur ein Merkmal, verschlechtert aber ein anderes, überprüfen Sie Bezug und Kraftweg, bevor Sie weitere Korrekturen vornehmen.
Schließen Sie jedes rote Etikett mit einem von vier Ergebnissen ab: im angegebenen Bereich nachgewiesen, durch einen dokumentierten Schritt kontrolliert, als Einschränkung akzeptiert oder abgelehnt, wobei ein neuer Weg erforderlich ist. Diese prägnante Terminologie verhindert, dass die Versuchsnotizen in Kommentare wie „Sieht gut aus“ abgleiten.
Ein kurzes Beispiel: Vier Gussteile, ein irreführender Schraubstock
Man stelle sich vier Pumpengehäuse-Gussteile vor, die zwar die gleichen Außenabmessungen haben, sich aber in der Anschlussrichtung und der bearbeiteten Innenfläche unterscheiden. Ein Standard-Schraubstock hält das erste Exemplar und ermöglicht einen guten Zugang von oben. Bei der zweiten Variante hingegen verändert die Entformungsschräge den Kontaktpunkt, eine Klemme kreuzt den Messpfad, und Späne sammeln sich unter einer niedrigen Erhebung.
Eine Teilefamilienprüfung trennt zwei Positionierungsschemata, anstatt alle vier Teile in einer einzigen Anordnung zu verwenden. Das Team fügt eine kontrollierte Unterstützung für das schwächere Gussteil hinzu, integriert die Sitzprüfung in den Bedienablauf und testet eine modulare Basis, die eine gemeinsame Montage beibehält und gleichzeitig variantenspezifische Positionierungselemente ermöglicht. Das Beispiel dient der Veranschaulichung und stellt weder ein Kundenergebnis noch eine Garantie dafür dar, dass eine modulare Vorrichtung immer die beste Lösung ist.
Die Lehre daraus ist, dass die Ähnlichkeit auf Bezugsebene und Lastpfadebene nachgewiesen werden muss. Äußere Abmessungen allein können die Merkmale verschleiern, die eine gemeinsam genutzte Vorrichtung instabil machen.
Fragen, die die Entscheidung über die Spielfeldaufstellung beeinflussen
Ist ein Dreibackenfutter oder Schraubstock genau genug?
Die Genauigkeit lässt sich nicht allein anhand der Gerätebezeichnung bestimmen. Sie hängt weiterhin von Faktoren wie Werkstückkontakt, Materialtoleranzen, Zustand der Spannbacken bzw. Einsätze, Spannverhalten, Bezugspunktübertragung, Schnittkräften und Prüfergebnissen im tatsächlichen Prozess ab.
Wann ist eine fest installierte Leuchte aus wirtschaftlicher Sicht sinnvoll?
Es kommt in Frage, wenn sich die Kosten für Konstruktion, Fertigung, Wartung und Umrüstung durch wiederholte Produktionsmengen, kurze Ladezeiten, hohe Stabilität oder Fehlervermeidung amortisieren. Vergleichen Sie es mit einer flexiblen Vorgehensweise über die erwartete Produktlebensdauer.
Sollten weitere Klemmen angebracht werden, um Bewegungen zu verhindern?
Nicht automatisch. Höhere Kräfte oder mehr Kontaktpunkte können ein Bauteil verformen oder variable Materialstärken überbeanspruchen. Überprüfen Sie den Lastpfad und die Auflagebedingungen und validieren Sie die Einstellungen anschließend anhand repräsentativer Bauteile.
Kann eine fehlerhafte Vorrichtung durch Messen korrigiert werden?
Durch Antasten lässt sich die Position bestimmen oder eine kontrollierte Versatzstrategie unterstützen, jedoch können dadurch weder lockere Sitze, Verformungen, blockierte Zugänge, Verunreinigungen noch unsichere Klemmbedingungen beseitigt werden. Definieren Sie, welche Änderungen das Messergebnis zulassen darf.
Wie sollte die Wiederholgenauigkeit der Vorrichtung überprüft werden?
Verwenden Sie für wiederholte Einrichtungsvorgänge ein vereinbartes Verfahren zum Beladen, Reinigen, Spannen und Messen. Dokumentieren Sie die Vorrichtungsstation, die bedienerrelevanten Schritte, die Messmethode und den Zustand des Werkstücks, damit das Ergebnis nachvollziehbar ist.
Was sollte zur Überprüfung der Auswahl von Vorrichtungen für CNC-Maschinen eingereicht werden?
Senden Sie kontrollierte Zeichnungen und CAD-Daten, Material- und Rohlingsbedingungen, Jahres- und Chargenmengen, aktuellen Prozess, Bezugs- und Prüfplan, kritische Merkmale, bekannte Fehler, Werkzeugbeschränkungen, Automatisierungsbedarf und die vorgeschlagene Maschinenkonfiguration.
Verwandeln Sie die Teilfamilienkarte in eine Lieferantenbewertung
Für die Auswahl von CNC-Maschinenvorrichtungen senden Sie Zhihe CNC bitte die Familienkarten, repräsentative 3D-Modelle, Zeichnungsrevisionen, Materialzustände, kritische Beziehungen, den Produktionsmix, den Prüfablauf und offene Annahmen. Bitten Sie um eine Überprüfung der Maschinenkonfiguration, eine Diskussion über die Schnittstelle zwischen Vorrichtung und Vorrichtung sowie um die Festlegung von Testgrenzen und Angebotsausschlüssen. Nutzen Sie die Produktpalette , um Architekturen zu vergleichen, und die Kontaktseite, um ein modellspezifisches Entwicklungsgespräch zu starten.





