

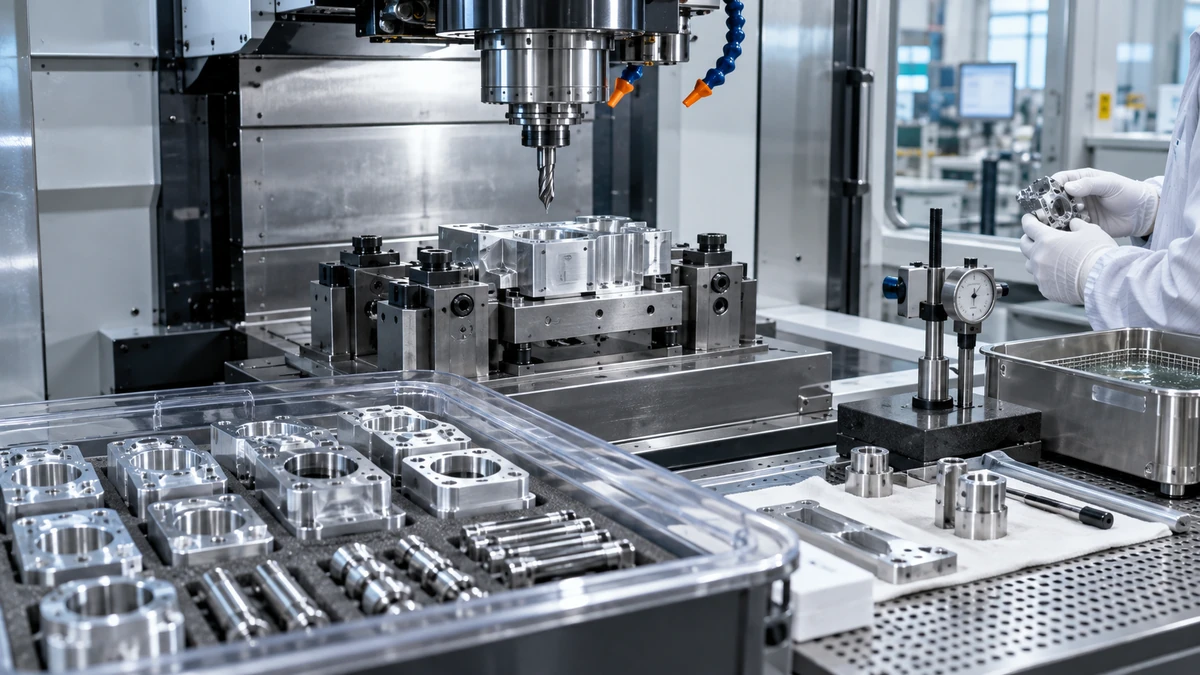
Die Auswahl einer CNC-Maschine für Bauteile von Lithiumbatterieanlagen ist eine Prozessentscheidung und kein einfacher Vergleich von Verfahrweg und Spindellänge. Produktionsanlagen für Batterien zeichnen sich häufig durch enge Schnittstellen, empfindliche Dichtungs- oder Vakuumkanäle, Anforderungen an die Reinheit, thermische Belastungen und hohe Verfügbarkeit aus. Maschine, Werkstückspannung, Kühlschmierstoffe, Reinigungsmethode, Prüfplan und Freigabekontrollen müssen als Einheit betrachtet werden.
Beginnen Sie mit der Geräteschnittstellenkarte
Listen Sie die Teile auf, die das Gerät tatsächlich benötigt: Halterungen, Trays, Endeffektoren, Führungskomponenten, Kühlplatten, Vakuumverteiler, Klemmen, Ausrichtblöcke, Sensorhalterungen und Wechselteile. Markieren Sie für jedes Teil die wichtigste Schnittstelle: Position, Planheit, Abdichtung, Gleitpassung, elektrische Isolation, thermischer Kontakt oder Reinigungsfähigkeit.
Die richtige CNC-Maschine für Bauteile von Lithiumbatterieanlagen hängt von der schwierigsten Verbindung ab, nicht von den größten Außenabmessungen. Eine kleine Dichtfläche kann wichtiger sein als eine lange Strukturplatte. Ein Gewindebohrungsmuster kann die gesamte Bearbeitungsstation bestimmen. Beginnen Sie mit der Funktion, die das Bauteil erfüllen muss, und arbeiten Sie sich rückwärts zu den Bearbeitungsanforderungen vor.
Trennen Sie Kontaminationsrisiken von Dimensionsrisiken.
Die Kontrolle von Verunreinigungen umfasst Späne, Schleifmittelrückstände, Kühlmittelreste, Legierungsmischungen, Fingerabdrücke, Reinigungsmittel und in Sacklöchern eingeschlossene Partikel. Die Maßkontrolle umfasst Bezugspunkte, Profil, Ebenheit, Bohrungsposition, Oberflächengüte und Gratbildung. Diese Faktoren beeinflussen sich gegenseitig, erfordern aber unterschiedliche Kontrollmaßnahmen.
Definieren Sie die Reinheitsgrenzen explizit. Legen Sie fest, welche Schritte im allgemeinen Maschinenbereich stattfinden, welche spezielle Werkzeuge oder Flüssigkeiten erfordern und welche einen kontrollierten Wasch-, Trocknungs-, Inspektions- oder Verpackungsschritt notwendig machen. Gehen Sie nicht davon aus, dass ein optisch sauberes Teil automatisch die Reinheitsanforderungen der Batterielinie erfüllt; definieren Sie das Prüf- und Abnahmeverfahren.
Bei einer CNC-Maschine zur Fertigung von Bauteilen für Lithiumbatterieanlagen muss diese Abgrenzung sowohl vom Betreiber der Bearbeitungsanlage als auch vom Betreiber der nachgelagerten Anlagen genehmigt werden. Der Maschinenlieferant kann Kontrollmaßnahmen vorschlagen, der Prozessverantwortliche muss jedoch definieren, was Reinheit an der Montageschnittstelle bedeutet.
| Teilrisiko | Prozessfrage | Beweismittel freigeben |
|---|---|---|
| Abdichtung oder Vakuumland | Wie werden Planheit und Grate verhindert? | Oberflächen- und Formbericht |
| Gleitführung | Wie werden Ausbrüche und Kantenbrüche kontrolliert? | Passformprüfung und Reinigungsprotokoll |
| Thermischer Kontakt | Wie wird die Hobelqualität die Einspannung überstehen? | Ebenheits- und Kontaktprüfung |
| Isolierfunktion | Welche Werkzeuge, Flüssigkeiten und Reinigungsmittel sind kompatibel? | Material- und Reinigungsabnahme |
| Sensordaten | Wie werden die Standorte festgelegt und überprüft? | Datumbericht und Geräteaufzeichnung |
| Teil austauschen | Wie können Kennzeichnung und Verpackung Verwechslungen verhindern? | Etikettierungs- und Rückverfolgbarkeitsaufzeichnung |
Wählen Sie die Maschinenkapazität um die Bezugskette herum.
Zeichnen Sie die Bezugskette vom Rohmaterial oder Gussteil bis zum montierten Bauteil. Ermitteln Sie, welche Merkmale in einer Aufspannung beibehalten werden müssen und welche mit einer kontrollierten Referenz wiederhergestellt werden können. Bei einer CNC-Maschine für Lithiumbatterie-Komponenten können Messtaster, thermische Stabilität, Spindelzustand, Werkzeugmanagement und wiederholgenaue Werkstückspannung wichtiger sein als die beworbene Höchstgeschwindigkeit.
Prüfen Sie Tischgröße, Zugänglichkeit, Achsverfahrwege, Werkzeugreichweite, Kühlmittelmanagement, Späneabfuhr, Gehäusekonstruktion und die Möglichkeit zur Verwendung von Spezialvorrichtungen. Stellen Sie sicher, dass die Maschine die Reinigung und Wartung unterstützt, ohne dass unkontrolliertes Material in den Prozess gelangt. Eine Maschine kann zwar mechanisch leistungsfähig, aber dennoch ungeeignet sein, wenn ihr Prozess Rückstände hinterlässt, die die nachfolgende Montage nicht verarbeiten kann.
Werkstückspannung ist als Teil der Sauberkeit zu betrachten.
Vorrichtungen können Späne und Flüssigkeiten in Vertiefungen, Entlüftungsöffnungen, Gewinden und Verschleißflächen sammeln. Achten Sie bei der Konstruktion auf Entwässerung, Zugänglichkeit, Inspektionsmöglichkeiten und wiederholbare Positionierung. Verwenden Sie geschützte Kontaktflächen und legen Sie ein definiertes Reinigungsintervall fest. Kennzeichnen Sie die Revision der Vorrichtung und die zugehörige Bauteilfamilie.
Vor der Freigabe muss nachgewiesen werden, dass die Vorrichtung beladen werden kann, ohne kritische Dichtflächen zu beschädigen oder Verunreinigungen einzuschließen. Führen Sie einen Trockenlauf durch und prüfen Sie die Vorrichtung nach einem repräsentativen Zuschnitt. Das Ergebnis sollte in die Standardarbeitsanweisung einfließen und nicht als persönliche Techniker-Methode verbleiben.
Steuerungswerkzeuge, Flüssigkeiten und Materialfamilien
Die Werkzeugwahl beeinflusst Gratbildung, Kantenqualität, Wärmeentwicklung und Partikelerzeugung. Trennen Sie Werkzeuge nach Legierung oder Kontaminationsrisiko, wenn der Prozess dies erfordert. Dokumentieren Sie Werkzeugidentität, Beschichtung, Lebensdauer und Austauschregel. Validieren Sie bei Aluminium, Edelstahl, Kupfer, technischen Kunststoffen oder beschichteten Teilen die Fluid- und Reinigungsroute hinsichtlich Material und nachgelagerter Schnittstelle.
Die Ressourcen des NIST zur Fertigungsmesstechnik verdeutlichen, dass Messung, Prozessbedingungen und Rückverfolgbarkeit untrennbar miteinander verbunden sind. Ein nach einem unkontrollierten Werkzeugwechsel ermittelter Messdurchgang entspricht nicht einem stabilen Produktionsergebnis.
Erstellen Sie einen stufenweisen Inspektionsplan
Prüfen Sie kritische Bauteile nach dem Bearbeitungsvorgang, der sie erzeugt hat, nicht erst bei der Endkontrolle. Nutzen Sie prozessbegleitende Messverfahren oder spezielle Lehren, wo dies das Risiko verringert. Kontrollieren Sie bei Ebenheits- oder Wärmeleitflächen die Auflagebedingungen und die Messtemperatur. Prüfen Sie bei kleinen Bohrungen Größe, Position, Randbeschaffenheit und Sauberkeit als separate Merkmale.
| Bühne | Überprüfen | Entscheidung |
|---|---|---|
| Nach dem Grobschleifen | Lagerbestand, Verzerrung, Vorrichtungssitz | Fortsetzung oder erneute Unterstützung |
| Nach der Datenerstellung | Bezugsgröße, Lage, Gratzustand | Nächstes Setup veröffentlichen |
| Nach dem Schneiden | Kritische Geometrie und Oberflächenbeschaffenheit | Zur Reinigung senden |
| Nach der Reinigung | Partikel- oder Rückstandsanforderung | Verpackung oder Nachbearbeitung |
| Vor der Montage | Passform, Abdichtung, thermische oder Sensorschnittstelle | Freigabe an Station |
Maschinenstatus, Werkzeugrevision, Vorrichtungs-ID, Prüfmethode und Bediener dokumentieren. Bei einem Bauteilausfall die Nachweise so lange aufbewahren, bis die Ursache – Werkzeugverschleiß, Vorrichtungsbewegung, Materialabweichung, Reinigung oder Messtechnik – ermittelt werden kann.
Gestalten Sie die Übergabe von Reinigung und Verpackung
Die Reinigung sollte ein klar definierter Vorgang mit kompatibler Chemie, Wasser- oder Lösungsmittelqualität, Trocknungsmethode, Handhabungsregeln und Abnahmekriterien sein. Kritische Oberflächen sind nach der Reinigung zu schützen. Es ist eine Verpackung zu verwenden, die eine erneute Kontamination verhindert und die Unterscheidung von Revisionen oder Materialfamilien ermöglicht.
Ein gereinigtes Teil darf nicht auf einer nicht geprüften Werkbank abgelegt werden, und der Prozess muss als abgeschlossen betrachtet werden. Übergabepunkt, verantwortliche Person, Kennzeichnung und maximale Expositionsbedingungen müssen festgelegt werden. Die Übersicht der Reinraumnormen nach ISO 14644 kann Teams bei der Strukturierung von Diskussionen zur Umgebungssteuerung unterstützen, die konkreten Anforderungen müssen jedoch vom Anlagen- und Batterieprozessverantwortlichen gestellt werden.
Bestätigung des thermischen und strukturellen Verhaltens
Anlagenteile können Hitze, Vakuum, Klemmkräften oder wiederholten Bewegungen ausgesetzt sein. Prüfen Sie die Passfläche der Montage, nicht nur die Abmessungen im unbelasteten Zustand. Eine dünne Kühlplatte kann sich unter der Befestigung verschieben; eine Führung kann sich bei Verschraubung an einer unvollkommenen Struktur verklemmen; ein Verteiler kann undicht werden, weil ein winziger Grat eine Dichtung beschädigt.
Verwenden Sie eine repräsentative Baugruppe oder einen qualifizierten Simulator. Messen Sie vor und nach der Befestigung, Temperaturwechselbeanspruchung oder wiederholter Bewegung, sofern diese Bedingungen relevant sind. Beschränken Sie die Angaben auf die getestete Konfiguration und die getesteten Bedingungen.
Schutz der Änderungskontrolle und Rückverfolgbarkeit
Batterietechnik entwickelt sich rasant. Geänderte Zellformate, Sensoren, Beschichtungen oder Stationslayouts können ein bearbeitetes Teil verändern. Jede Zeichnung, Vorrichtung, jedes Programm, jede Werkzeugliste, Reinigungsanweisung und jeder Prüfplan muss überarbeitet werden. Verknüpfen Sie die Teilekennzeichnung mit Auftrag, Material, Maschine und Prüfprotokoll.
Die Qualitätsmanagement-Disziplin der ISO 9001 ist hier hilfreich: Dokumentieren Sie die Änderung, bewerten Sie die Auswirkungen, genehmigen Sie die neue Ausgangslage und überprüfen Sie die Wirksamkeit. Verlassen Sie sich nicht auf einen Dateinamen, der sich nur durch das Datum unterscheidet.
Wählen Sie den Lieferanten anhand von Belegen aus.
Beim Vergleich von CNC-Maschinen für die Fertigung von Bauteilen für Lithiumbatterieanlagen sollten Sie einen Testlauf anfordern, der eine repräsentative Referenzkette, Vorrichtung, Werkzeugstrategie, Übergabe der Reinigung und einen Prüfbericht umfasst. Bitten Sie den Anbieter, darzulegen, was der Testlauf nicht beweist. Ehrliche Grenzen sind aussagekräftiger als vollmundige Behauptungen über Erfahrung in der Batterieindustrie.
Prüfen Sie, wie der Lieferant mit Partikelfunden, Maßabweichungen, beschädigten Dichtungsflächen oder Revisionsänderungen umgeht. Ein kompetenter Partner kann die Maßnahmen zur Eindämmung, Beweissicherung, Korrektur und Wiederfreigabe erläutern. Die Informationen zur Präzisionsbearbeitung von Zhihe CNC können als Ausgangspunkt für diese technische Diskussion dienen.
Die beste CNC-Maschine für Bauteile von Lithiumbatterieanlagen ist diejenige, die dem Anlagenteam einen kontrollierten Weg vom Rohmaterial bis zu sauberen, rückverfolgbaren und montagefertigen Komponenten ermöglicht. Die Leistungsfähigkeit ist nur dann von Bedeutung, wenn die Übergabe diese auch erhält.
Prüfen Sie bei der Geräteauswahl die CNC-Bearbeitungszentrumspalette , die Präzisionsbearbeitungslösung , die Optionen für CNC-Fräsmaschinen und den CNC-Kontaktsupport von Zhihe , bevor Sie die Prozessbasislinie festlegen.
Fragen zum Batteriegeräteprozess
Was unterscheidet eine CNC-Maschine für Bauteile von anderen Maschinen.
Der Prozess vereint häufig enge Schnittstellen, Reinheit, thermische oder Dichtungsfunktionen, Wiederholgenauigkeit, Rückverfolgbarkeit und Verfügbarkeit. Die Maschine muss die gesamte Prozesskette unterstützen und nicht nur die Schnittgeschwindigkeit.
Erfüllt ein sauber aussehendes Teil eine Reinheitsanforderung?
Nicht unbedingt. Klären Sie Kontaminationsquellen, Reinigungsschritte, Testmethoden, Handhabungsregeln und Verpackungsbedingungen mit dem Anlagen- oder Batterieprozessverantwortlichen.
Welche Merkmale sollten im Rahmen des Prozesses überprüft werden?
Prüfen Sie Bauteile, die Bezugspunkte, Dichtungen, thermischen Kontakt, Sensorpositionen oder Gleitpassungen festlegen, unmittelbar nach ihrer Herstellung, wenn das Risiko dies rechtfertigt.
Wie sollten die Einrichtungsgegenstände gesteuert werden?
Weisen Sie eine Vorrichtungs-ID und Revision zu, definieren Sie Kontaktflächen und Reinigung, erfassen Sie die unterstützte Teilefamilie und prüfen Sie die Vorrichtung nach einem repräsentativen Zuschnitt.
Kann ein einziges Kühlmittel alle Komponenten einer Batterieanlage abdecken?
Gehen Sie nicht davon aus. Prüfen Sie für jeden Prozess die Kompatibilität der Flüssigkeiten, Rückstände, Materialfamilie, Werkzeugleistung und die Anforderungen an die nachgelagerte Reinigung.
Ist die Endkontrolle für die Ebenheit ausreichend?
Es werden möglicherweise Verformungen, die beim Befestigen oder bei thermischer Belastung entstehen, nicht erfasst. Messen Sie unter den Bedingungen, unter denen die Funktion ausgeführt wird.
Wie sollten gereinigte Teile verpackt werden?
Verwenden Sie festgelegte Verpackungen, Etiketten, Schutzflächen, Expositionsgrenzwerte und eine kontrollierte Übergabe. Die Verpackung sollte Verwechslungen und erneute Kontamination verhindern.
Was soll ein Probeschnitt beweisen?
Es sollte die vereinbarten Merkmale, Bezugspunkte, Werkzeug- und Vorrichtungskonzepte, die Übergabe der Reinigung, die Prüfmethode und die Rückverfolgbarkeit unter repräsentativen Bedingungen nachweisen.
Wie werden Zeichnungsänderungen veröffentlicht?
Dokumentieren Sie den Grund, die Auswirkungen, die neue Überarbeitung, die genehmigten Programm- und Geräteänderungen, die aktualisierte Inspektion und die Wirksamkeitsnachweise, bevor die neue Basislinie verwendet wird.
Welche Fragen sollte ein Käufer an einen Maschinenlieferanten stellen?
Verlangen Sie repräsentative Nachweise, Informationen zu Kontaminationskontrollen, Werkzeug- und Vorrichtungsmanagement, Inspektionsdaten, Wiederherstellungsverfahren und die Grenzen jeder Leistungsangabe.





