

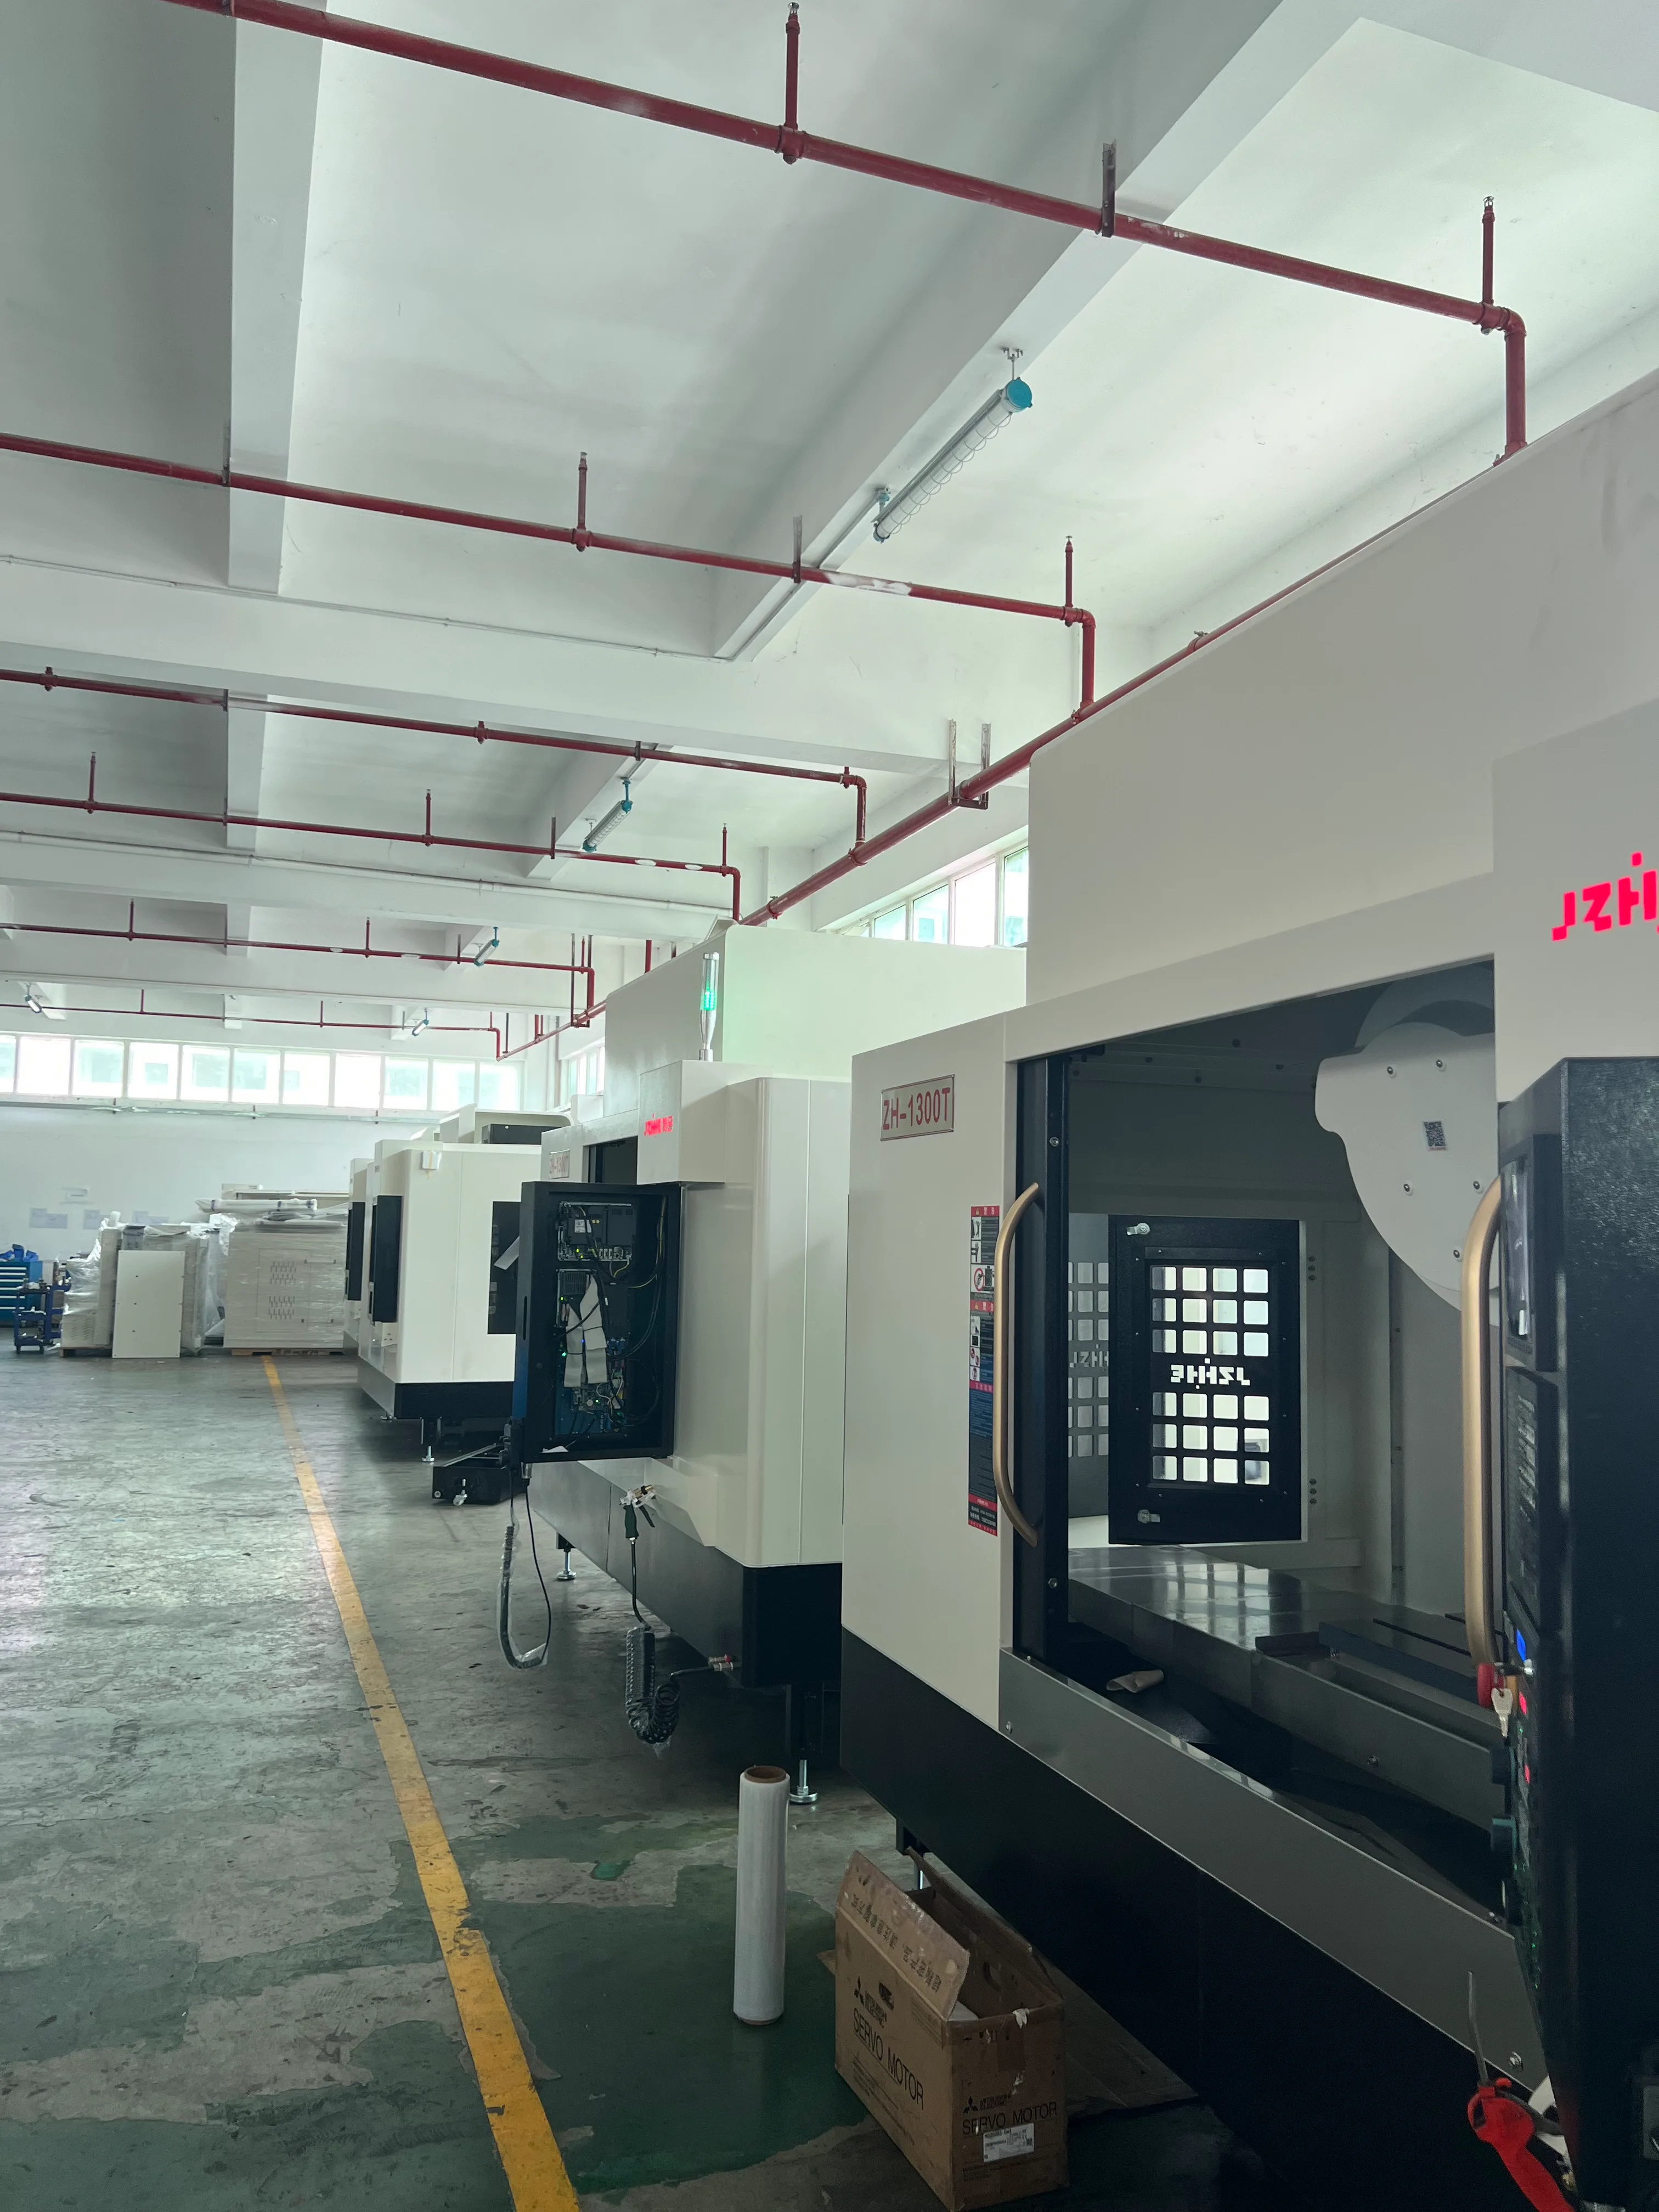
Ein Aufwärmverfahren für CNC-Maschinen sollte festlegen, welche Parameter stabilisiert werden, wie der Betrieb dies überwacht und wann die Produktion beginnen kann. Die Spindelrotation ist nur ein Teil des Aufwärmprozesses. Achsen bewegen sich, Schmierstoff zirkuliert, Kühlmittel ändert seine Temperatur, Vorrichtungen setzen sich und Messgeräte gelangen in dieselbe Umgebung. Das richtige Verfahren ist die vom Maschinenbauer freigegebene Routine in Verbindung mit einer teilespezifischen Freigabeprüfung.
Für ein Zhihe-CNC-Projekt muss der Käufer das Schichtschema, die Leerlaufzeiten, den Spindelbereich, toleranzkritische Merkmale, die Umgebungsbedingungen und die Prüfmethode angeben. Der Lieferant muss die freigegebenen Anlaufschritte für die gewählte Konfiguration zurücksenden und die Bedingungen kennzeichnen, die ein abweichendes Vorgehen erfordern. Ein generisches Aufwärmprogramm, das von einer anderen Maschine kopiert wurde, ist kein Abnahmedokument.
06:40 — Kaltstartzustand aufzeichnen
Stellen Sie sich eine Frühschicht vor, die nach einem kühlen Wochenende die Werkstatt betritt. Um 6:40 Uhr erfasst der Bediener die Umgebungstemperatur, die Temperaturanzeige der Maschine (sofern verfügbar), die Leerlaufzeit, den Kühlmittelstand und eventuelle Alarme. Um 6:45 Uhr beginnen die vorgeschriebenen Maschinenprüfungen. Dies ist ein Beispiel für einen Planungsablauf und keine Betriebsanweisung oder Garantie für eine Maschine von Zhihe.
Der Bericht benötigt eine verlässliche Referenz. „Kalt“ ist zu ungenau. Notieren Sie die Zeit seit der letzten Bedienung und alle ungewöhnlichen Ereignisse wie Stromausfall, Wartungsarbeiten, Spindelwechsel oder extreme Wetteränderungen. Solche Ereignisse erfordern möglicherweise Anweisungen, die über die tägliche Routine hinausgehen. Daher sollte der Eskalationsweg neben der Checkliste aufgeführt werden.
06:45 — Sicherheit und Schmierung vor Fahrtantritt prüfen
Befolgen Sie die mitgelieferte Bedienungsanleitung und die örtlichen Sicherheitsvorschriften. Prüfen Sie vor dem automatischen Start Schutzvorrichtungen, Türen, Arbeitsbereich, Schmierstatus, Kühlmittelstand und die erforderlichen Bedingungen. Die prüfende Person muss wissen, welcher Alarm oder welche Beobachtung den Ablauf stoppt und wer weitere Maßnahmen anordnen kann.
Die Aufwärmphase sollte niemals dazu genutzt werden, ungelöste Geräusch-, Vibrations-, Leckage- oder Schmierprobleme zu kaschieren. Dokumentieren Sie die Symptome und unterbrechen Sie die Produktion. Der Unterschied zwischen „weiter stabilisieren“ und „zur Diagnose anhalten“ muss klar definiert sein.
06:50 — Genehmigte Maschinensequenz ausführen
Haas veröffentlicht eine maschinenspezifische Anleitung zum Einlaufen und Aufwärmen der Spindel . Darin wird zwischen Installationseinlauf, normalem Aufwärmen und Einlaufen nach Spindelarbeiten unterschieden, wobei die Anforderungen an die Haas-Konfigurationen gebunden sind. Diese Unterscheidung ist die wichtigste Erkenntnis; die Programmnummern, Dauern und Grenzwerte dürfen nicht auf eine Zhihe-Maschine übertragen werden.
Fordern Sie das korrekte Programm bzw. die korrekte Abfolge für die gekaufte Spindel, Steuerung und das Schmiersystem an. Dokumentieren Sie, ob ein Werkzeughalter benötigt wird, welche Drehzahlstufen gelten, ob Achsen oder Kühlmittel betrieben werden sollen und unter welchen Bedingungen ein erweiterter Arbeitsgang erforderlich ist. Führen Sie die Versionskontrolle für das Programm genauso wie für ein Produktionsprogramm.
07:05 — Trends beobachten, statt einer einzigen magischen Temperatur nachzujagen
Das thermische Verhalten entwickelt sich mit der Zeit und kann an Spindel, Achsen, Kühlmittel, Vorrichtung und Werkstück unterschiedlich ausfallen. Eine einzelne Messung reicht nicht aus, um die gesamte Maschine zu beschreiben. Wählen Sie daher einige wenige Beobachtungen aus, die sich auf die kritischen Merkmale des Werkstücks beziehen.
Die Anwendungsbeschreibung von Renishaw zum Thema Wärme und Kugelgewindetriebgenauigkeit zeigt, dass Wärmeentwicklung und Rückkopplungskonfiguration das Achsenverhalten beeinflussen können. Es handelt sich um eine spezifische Studie, nicht um einen universellen Korrekturwert. Sie unterstützt die Messung eines Trends unter definierten Bedingungen, anstatt anzunehmen, dass sich jede Maschine um denselben Betrag bewegt.
| Zeitpunkt | Maschinen-/Prozessprotokoll | Teile- oder Referenzprüfung | Entscheidung |
|---|---|---|---|
| Kaltstart | Leerlaufzeit, Umgebungszustand und Alarme | Identifiziertes Artefakt oder erste leere Stelle | Starte nur, wenn die Vorbedingungen erfüllt sind |
| Sequenzmittelpunkt | Spindeltisch, Achsen, Kühlmittel und Beobachtungen | Optionaler Referenztrend | Fortsetzen, aussetzen oder eskalieren gemäß genehmigter Regel |
| Sequenzende | Abgeschlossene Programmrevision und Ausnahmen | Referenzmerkmal vor der Produktion | Teil der Probe freigeben oder Beobachtung verlängern |
| Erster Teil | Werkzeuge, Offsets, Material und Zykluszustand | Kritische Merkmale im deklarierten Unterstützungsstatus | Akzeptieren, mit Befugnis korrigieren oder zurückhalten |
| Später prüfen | Verstrichene Produktions-, Umgebungsänderungs- und Werkzeugereignisse | Gleiche ausgewählte Funktionen | Stabilität bestätigen oder Plan wieder aufnehmen |
Die Tabelle ermöglicht die Überprüfbarkeit des Aufwärmvorgangs der CNC-Maschine, ohne dabei so zu tun, als ob ein einziger Zeitplan für jede Toleranz geeignet wäre.
07:10 — Wählen Sie eine Referenz, die die Produktionsfrage beantwortet
Ein Referenzartefakt kann einen Maschinentrend aufzeigen, beweist aber nicht automatisch den Prozess. Ein erster Schritt beinhaltet Material, Vorrichtungen, Werkzeuge und Prüfungen. In einer Fertigung mit hoher Produktvielfalt kann eine einfache Referenz reproduzierbarer sein als die tägliche Bearbeitung eines anderen Produktionsteils. Der Freigabeplan kann beides nutzen, sofern jedes einen klaren Zweck erfüllt.
Identifizieren Sie Bezugspunkt, Messverfahren, Auflagebedingungen und zulässige Entscheidungsgrenzen. Nehmen Sie keine unbemerkten Korrekturen vor, bis ein Messwert plausibel erscheint. Dokumentieren Sie Korrekturen mit Angabe des Merkmals, des Betrags, der zuständigen Stelle und des Grundes, damit das Team thermische Reaktionen von Werkzeugverschleiß, Materialabweichungen oder Messfehlern unterscheiden kann.
07:20 — Veröffentlichung des ersten Teils mit den dazugehörigen Bedingungen
Das erste abgenommene Teil sollte Kontextinformationen enthalten: Maschinenidentität, Programmversion, Werkzeugstatus, Vorrichtung, Material, Aufwärmprotokoll, Prüfmittel und Zeit. Wird das Teil außerhalb der Maschine gemessen, sind die Transfer- und Stabilisierungsregeln zu dokumentieren. Ein Ergebnis ohne Kontextinformationen ist am nächsten Morgen schwer vergleichbar und trägt nicht zur Verbesserung des Aufwärmvorgangs der CNC-Maschine bei.
Wenn ein Merkmal seine Grenzwerte überschreitet, verwenden Sie einen definierten Abhilfemechanismus. Überprüfen Sie Messmethode, Werkzeug, Offsets, Unterstützung und kürzlich durchgeführte Wartungsarbeiten, bevor Sie entscheiden, dass eine längere Aufwärmphase die Lösung ist. Ziel ist es, die bestimmende Variable zu finden, nicht jedes Symptom fälschlicherweise auf die Temperatur zurückzuführen.
09:00 — Überprüfen Sie erneut das Feature, das sich am ehesten bewegen wird.
Eine spätere Messung hilft festzustellen, ob die Freigabebedingung weiterhin repräsentativ ist. Wählen Sie ein risikorelevantes Merkmal: Bohrungsposition, Länge, Höhe, Planheitsverhältnis oder Werkzeugreferenz. Die genaue Auswahl obliegt dem Verfahrenstechniker und der Zeichnung.
Stellen Sie den Wert in Abhängigkeit von der verstrichenen Zeit, dem Umgebungszustand und den Produktionsereignissen grafisch dar. Mehrere Messungen an mehreren Morgen können ein Muster aufzeigen, das in einem einzelnen Versuch nicht erkennbar ist. Ändert sich der Trend nach Wartungsarbeiten, dem Einbau einer neuen Anlage, verändertem Kühlmittelverhalten oder saisonalen Schwankungen, sollten Sie die Basislinie neu festlegen, anstatt eine veraltete Korrektur beizubehalten.
Vergleichen Sie die Richtlinien für Startups anhand des Verlustrisikos, nicht anhand der Minuten.
Drei Fabriken können ähnliche Maschinen kaufen und benötigen unterschiedliche Freigaberichtlinien. Ein Fertigungsbetrieb, der Teile mit hohen Toleranzen herstellt, kann die Standardroutine des Herstellers zuzüglich einer einfachen Erstteilprüfung verwenden. Eine Fertigungszelle mit engen Toleranzen benötigt möglicherweise einen Referenztrend und eine kontrollierte Messumgebung. Eine unbeaufsichtigte Fertigungszelle erfordert unter Umständen automatisierte Prüfungen und einen Haltepfad, bevor Mitarbeiter eintreffen.
| Produktionskontext | Praktische Freilassungsnachweise | Versteckte Kosten zu zählen | Frage zum Vorschlag |
|---|---|---|---|
| Eine Schicht, gemeinsame Teile | Genehmigtes Aufwärmen plus Erstteilprüfung | Bedienerzeit und verzögerter erster Zyklus | Welches Ereignis startet die Sequenz neu? |
| Hochgeschwindigkeits-Intervallbetrieb | Vom Hersteller freigegebene Spindelfolge und Werkzeugzustand | Leerlauflücken und Anforderungen an ein ausgewogenes Werkzeug | Welche Spindel-/Konfigurationsregeln gelten? |
| Enge Merkmalsbeziehungen | Referenztrend plus Messung des kontrollierten Teils | Beurteilung, Umfeld und Korrekturüberprüfung | Welche Daten definieren „ausreichend stabil“? |
| Gemischte Schichten | Gemeinsames Protokoll und rollenbasierte Übergabe | Inkonsistente Starts und doppelte Prüfungen | Wer ist für die Freigabe in jeder Schicht zuständig? |
| Unbeaufsichtigter Start | Automatisierte Status-, Mess- und Fehlerüberwachung | Sensoren, Logik und Reaktionsverfügbarkeit | Wie wird eine Ausnahme erfasst? |
Dieser Vergleich legt keine universelle Zeitvorgabe oder Toleranz fest. Er macht die Planung des Aufwärmvorgangs einer CNC-Maschine zu einer Entscheidung über das Produktionsrisiko.
Leerlaufzeiten und Neustartereignisse sichtbar machen
Der tägliche Anlauf ist nicht der einzige Fall. Mittagspausen, Wochenenden, geplante Stillstände, Stromausfälle, Transporte, Spindelwartung und Schmierarbeiten können unterschiedliche Anforderungen stellen. Erstellen Sie anhand der bereitgestellten Dokumentation eine Ereignismatrix. Jede Zeile sollte die genehmigte Abfolge, die erforderliche Prüfung und die verantwortliche Person angeben.
Bediener dürfen Anweisungen nicht aus dem Gedächtnis rekonstruieren. Speichern Sie die gesteuerte Routine an der Maschine, schützen Sie die Masterversion und dokumentieren Sie Änderungen. Schulungen sollten nicht nur die zu drückenden Tasten, sondern auch die Gründe für jeden Stoppzustand umfassen. Die Versionskontrolle gewährleistet, dass das Aufwärmverfahren der CNC-Maschine über alle Schichten hinweg einheitlich ist.
Aufwärmphase von Leistungsfähigkeit und Kalibrierung trennen
Die Durchführung einer Routineprüfung bescheinigt weder Geometrie, Prozessfähigkeit noch Produktkonformität. Kalibrierungsnachweise beantworten eine definierte Messfrage. Eine Fähigkeitsstudie erfordert eigene Stichproben, Bedingungen und Analysen. Die Erststückprüfung gibt die Prüfung des betreffenden Werkstücks gemäß der angegebenen Methode frei.
Verwenden Sie für diese Zwecke unterschiedliche Datensätze und verknüpfen Sie diese anhand von Datum und Konfiguration. Diese Abgrenzung verhindert, dass eine normale Startprüfung später als Nachweis für jede Genauigkeitsanforderung herangezogen wird.
Führen Sie Routineprozesse bei der Maschinenauswahl und -abnahme ein.
Fragen Sie beim Kauf nach, wie Spindel, Achsenrückmeldung, Kühlmittel, Gehäuse, Messtaster und optionale temperaturbezogene Funktionen den Anlauf beeinflussen. Gehen Sie nicht davon aus, dass eine Option das Aufwärmen überflüssig macht oder ein präzises Ergebnis garantiert. Fordern Sie das konfigurationsspezifische Handbuch, die Abfolge und den Schulungsumfang an und vermerken Sie die Revision des Aufwärmverfahrens der CNC-Maschine im Abnahmeprotokoll.
Die Abnahme kann, falls produktionsrelevant, einen beaufsichtigten Kaltstart umfassen. Die vorherigen Leerlaufzustände, Referenzwerte, Messwerte, Dauer, Bedienermaßnahmen und die Entscheidung über Erfolg/Misserfolg sind festzulegen. Jede Demonstration sollte klar gekennzeichnet sein, was sie beweist und was nicht.
Zehn Fragen für die Frühschicht
Wie lange sollte eine CNC-Maschine vorheizen?
Beachten Sie die aktuellen Anweisungen des ausgewählten Maschinenbauers und die Freigabedokumente des Prozesses. Eine allgemeingültige Zeitangabe kann Spindeltyp, Stillstandszeiten, Umgebungsbedingungen und Toleranzen nicht berücksichtigen.
Ist die Spindelaufwärmphase dasselbe wie die Maschinenaufwärmphase?
Nein. Die Spindelrotation ist möglicherweise ein Faktor. Achsen, Schmierung, Kühlmittel, Vorrichtung, Umgebung und Messung können die Entscheidung über die Produktionsfreigabe beeinflussen.
Kann der erste Teil als Referenz verwendet werden?
Ja, wenn Material, Vorrichtung, Werkzeuge und Messung kontrolliert werden. Ein separates Prüfobjekt kann bei Arbeiten mit hoher Stückzahl eine reproduzierbarere Maschinentrendmessung ermöglichen.
Sollen die Offsets beim Startvorgang geändert werden?
Nur im Rahmen einer genehmigten Korrekturmaßnahme mit Rückverfolgbarkeit und Befugnis. Überprüfen Sie zunächst Messung, Werkzeug, Vorrichtung und kürzlich aufgetretene Ereignisse, um eine andere Ursache auszuschließen.
Was passiert nach einem Wochenend-Shutdown?
Befolgen Sie die ereignisspezifischen Anweisungen des Erstellers. Protokollieren Sie die Leerlaufzeit sowie alle Änderungen der Umgebungsbedingungen, der Stromversorgung oder der Wartung, die den normalen Ablauf verändern.
Ersetzt die Sondierungsprüfung die Erststückprüfung?
Nicht automatisch. Eine Sonde misst definierte Merkmale in der Maschinenumgebung. Für die Produktfreigabe können ein separates Verfahren, ein Support-Status oder eine unabhängige Prüfung erforderlich sein.
Soll das Kühlmittel während des Vorgangs laufen?
Verwenden Sie das genehmigte, konfigurationsspezifische Verfahren und den Prozessplan. Die Kühlmittelzirkulation kann die Temperatur und die Betriebsbereitschaft beeinflussen, aber die richtige Methode ist nicht universell anwendbar.
Wie sollte mit einer Aufwärm-Ausnahme umgegangen werden?
Am festgelegten Kontrollpunkt anhalten, Messwerte und Symptome erfassen, betroffene Arbeiten unterbinden und die Aufzeichnung an den zuständigen Techniker oder Instandhaltungsverantwortlichen senden.
Kann ein stabiler Morgen Stabilität für den ganzen Tag beweisen?
Nein. Ergänzen Sie spätere Prüfungen in Abständen, die mit dem Prozessrisiko, Umgebungsänderungen und Produktionsereignissen zusammenhängen. Überprüfen Sie die Trends über mehrere vergleichbare Tage hinweg.
Welche Fakten zum Kaltstart sollten dem Zhihe CNC übermittelt werden?
Senden Sie Schichtzeiten, Leerlaufzeiten, Spindelnutzung, kritische Merkmale, Toleranzen, Prüfverfahren, Umgebungsbereich, aktuelle Anlaufverluste und erforderliche Abnahmenachweise.
Schließen Sie die Zeitleiste mit einem benannten Release-Inhaber ab.
Prüfen Sie das Angebot an CNC-Bearbeitungszentren von Zhihe und übermitteln Sie anschließend die tatsächlichen Anlaufbedingungen über das Kontaktformular . Fragen Sie nach der genehmigten Abfolge, den benötigten Betriebsmitteln und dem Schmierzustand, den verfügbaren Optionen, den Schulungsunterlagen und den Grenzwerten für die Kaltstartakzeptanz.
Ein zuverlässiges Aufwärmverfahren für CNC-Maschinen informiert den nächsten Bediener darüber, was vor dem ersten Werkstück geschah, warum die Produktion freigegeben wurde und bei welchem Ereignis die Daten erneut erfasst werden müssen. Das ist deutlich wertvoller als ein Timer ohne Bezug zum Werkstück.





