

Die Antwort des Direktkäufers
Ebenheit ist ein System. Zhihe CNC verknüpft Ebenheit, Kanaltiefe, Dichtflächen, Vorrichtungsunterstützung, Späneabfuhr und Inspektion bei Wärmetauscherplatten. Das CNC-Bearbeitungszentrum für Wärmetauscherplatten sollte anhand der definierten Merkmalsfamilie, der unterstützten Bearbeitungswege und der Freigabedokumentation und nicht anhand einer einzelnen Spezifikation ausgewählt werden.
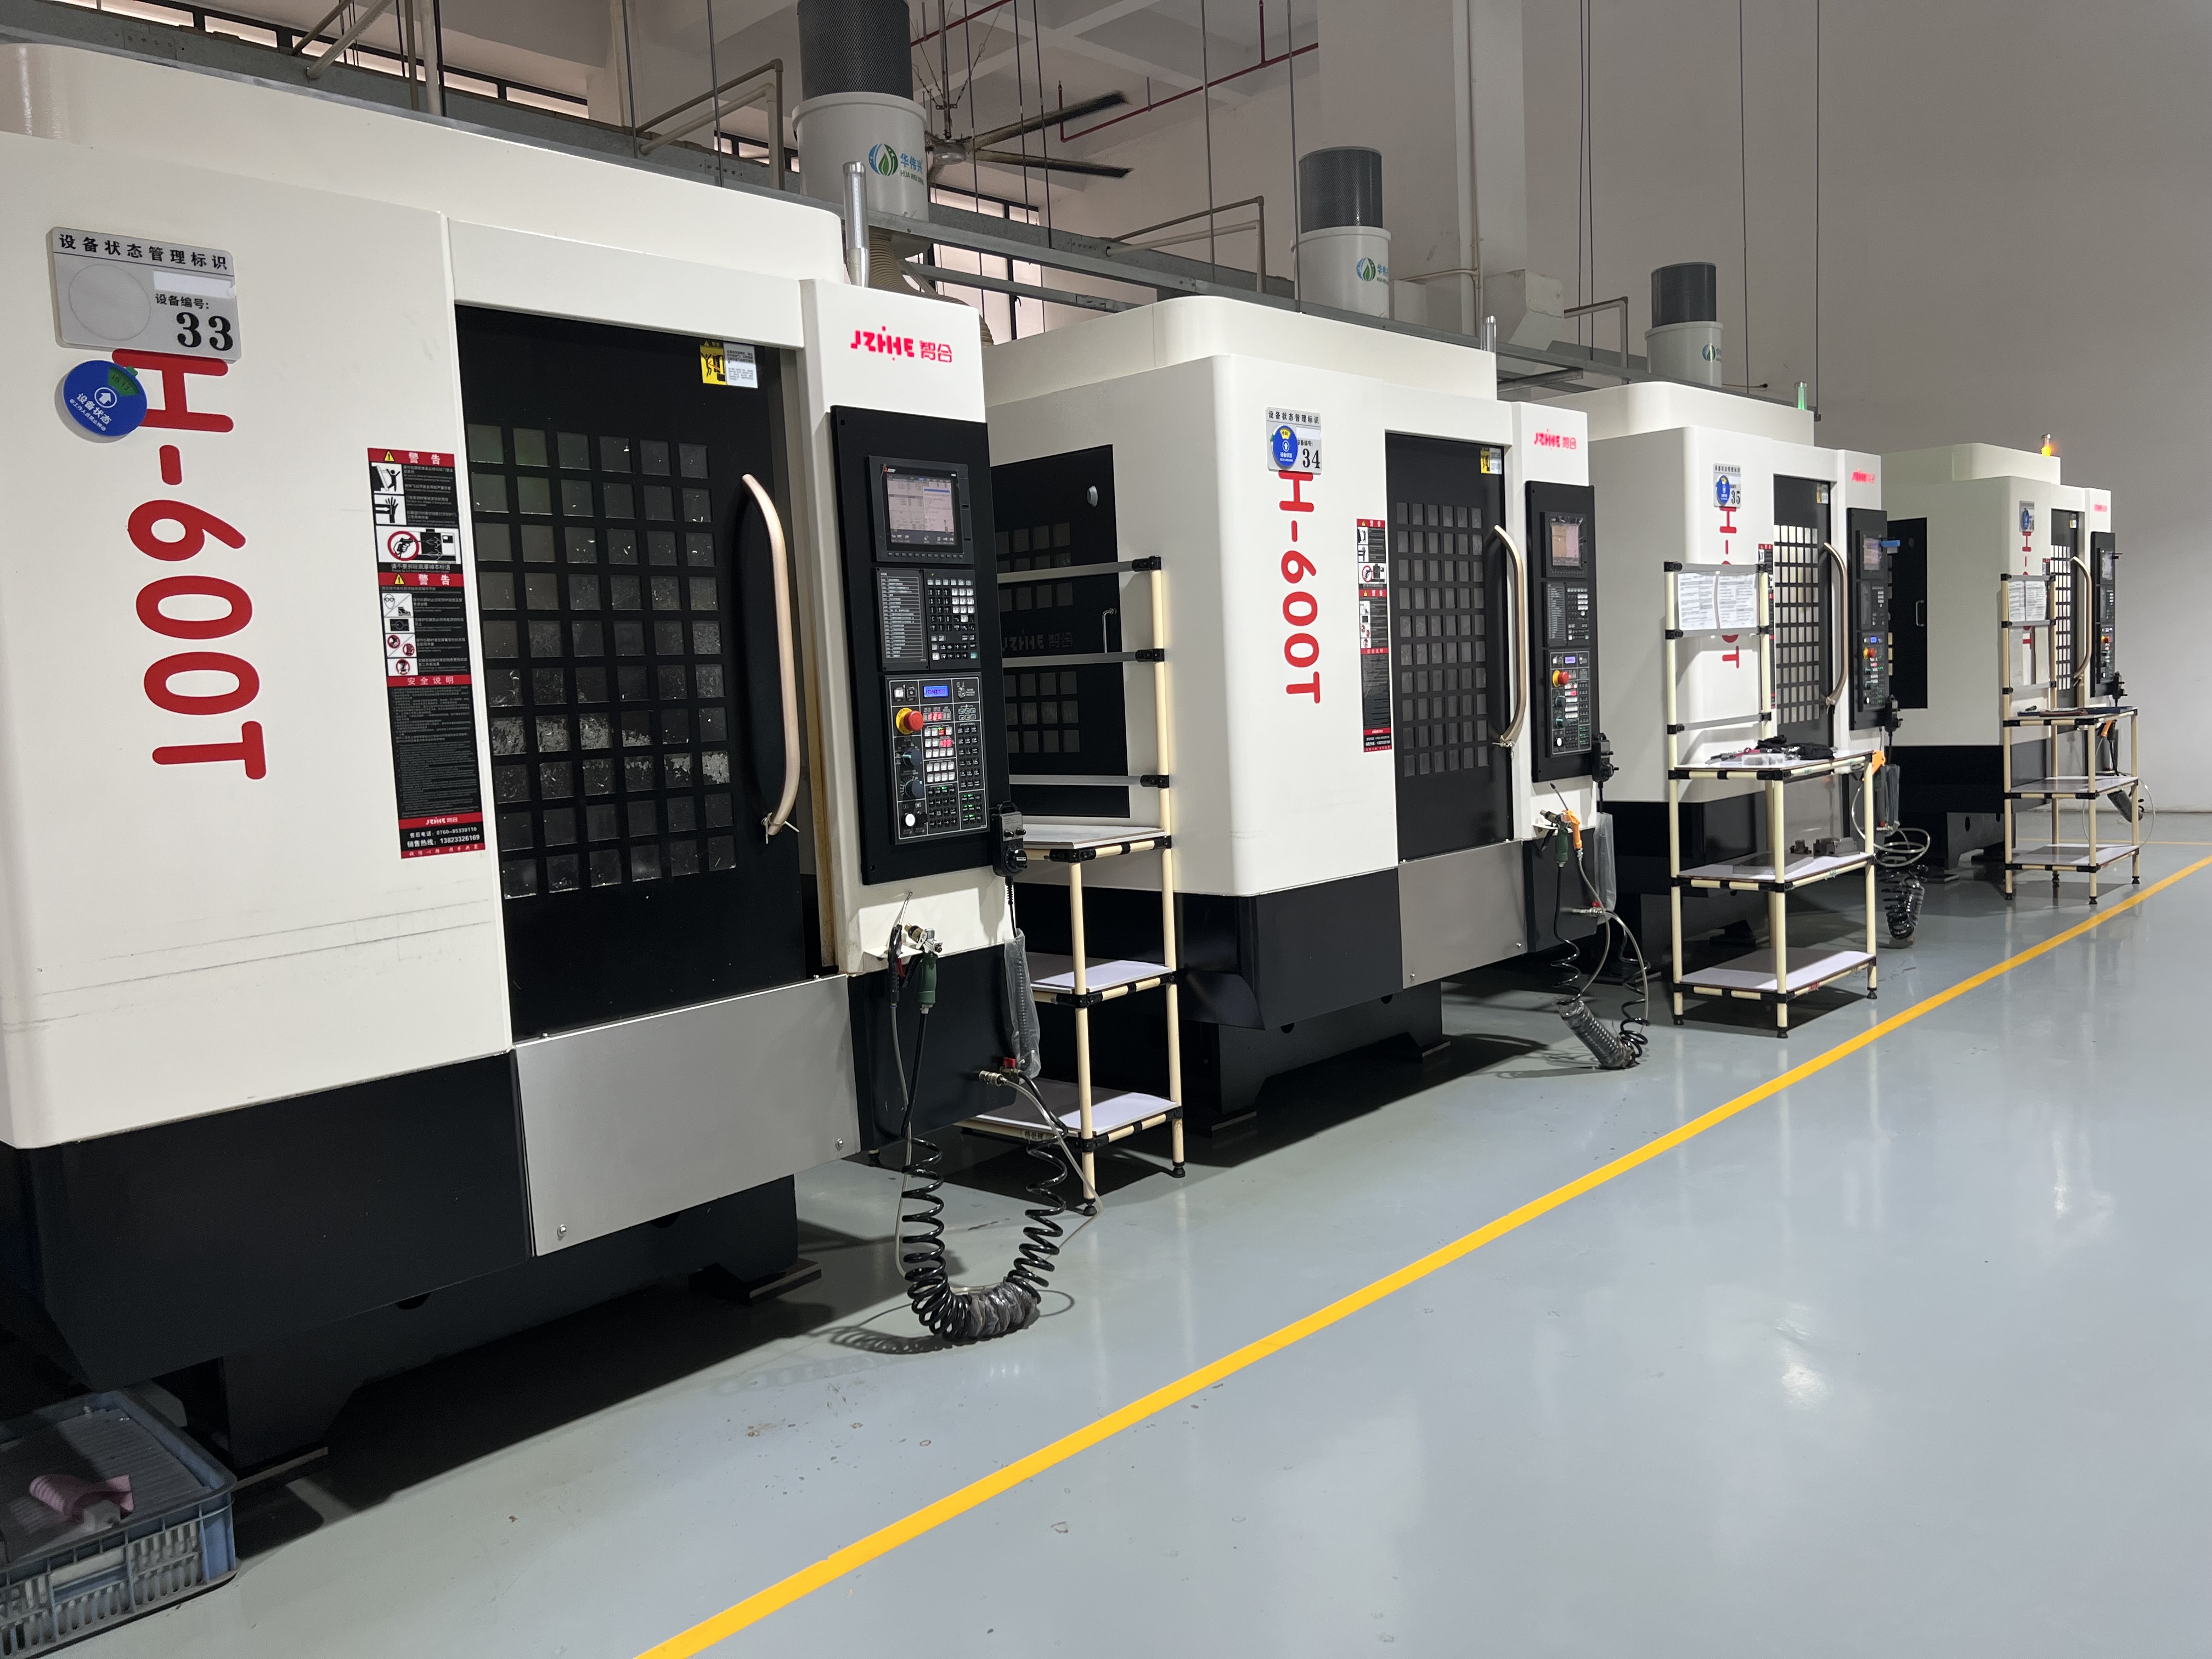
Entscheidungsmatrix
| Funktionale Oberfläche | Ebenheit, Kanäle, Löcher und Dichtungsgrenze | Feature-Karte |
|---|---|---|
| Unterstützung | Material, Trägermaterial, Klemmen und Auslösevorrichtung | Fixierversuch |
| Ebenheit | Datum, Sequenz, Temperatur und Messgerät | Rohmessung |
| Kanäle | Tiefe, Breite, Grate und Ausbrüche | Feature-Bericht |
| Abdichtung | Gesicht, Löcher, Oberfläche und Sauberkeit | Schnittstellenprüfung |
| Kapazität | Zeitablauf und freigegebene Platte | Hauptbuch |
Beginnen Sie mit der Dichtungsfunktion
Führen Sie Dichtflächen, Kanalgeometrie, Lochmuster, Ebenheit, Parallelität, Oberflächenbeschaffenheit und alle nachgelagerten Reinigungs- oder druckbezogenen Anforderungen auf. Bearbeitungsnachweise bescheinigen nicht automatisch Wärmeübertragung, Druck- oder Dichtheitsleistung; sie müssen den Beginn und das Ende der Käuferakzeptanz festlegen.
Identifizieren Sie die Funktionsfläche, die die Freigabe steuert. Ein CNC-Bearbeitungszentrum für Wärmetauscherplatten sollte hinsichtlich der Flächen-, Kanal- und Bohrungsbeziehungen, die die Baugruppe benötigt, und nicht nur hinsichtlich einzelner Abmessungen überprüft werden.
Gestaltung der Unterstützungsstrategie
Dokumentieren Sie die Materialstärke, die Unterlage, die Auflagepunkte, die Klemmen, die Zugänglichkeit, die Reinigungs- und die Entnahmereihenfolge. Große Platten können sich bewegen, wenn Material entnommen oder die Klemmen gelöst werden.
Führen Sie vor der Endprüfung Einspann- und Entspannbeobachtungen durch. Bei Planheitsänderungen sind die Auswirkungen von Lagerung, Prozess, Wärme und Messung zu trennen. Zhihe CNC speichert den Ausgangszustand in der Abnahmedatei.
Ausgleichsmaterialentfernung
Einzelbearbeitung (Schruppen, Kanalbearbeitung, Planbearbeitung, Bohren, Entgraten und alle zulässigen Nachbearbeitungen) angeben. Reihenfolge, Aufmaß, Werkzeug, Kühlmittel und Eingriffspunkt angeben.
Messen Sie nach Möglichkeit nach jedem relevanten Spielabschnitt die markierten Punkte. Dies hilft festzustellen, wann sich die Platte zu bewegen beginnt, anstatt den letzten Durchgang ohne Beweise zu kritisieren.
Kanäle und Kanten schützen
Kanaltiefe, -breite, Ecken, Grate, Kreuzungen, Späneabfuhr und Reinigung definieren. Späne oder Grate können den Durchfluss behindern oder die Abdichtung verändern.
Führen Sie einen kompletten Reinigungs- und Inspektionszyklus durch. Dokumentieren Sie Zeitaufwand, Zuständigkeiten und sicheren Zugang. Betrachten Sie die Kanalreinigung nicht als kostenlose Hilfsleistung.
Beziehungen zwischen Kontrollbohrung und Stirnfläche
Für Montage- und Dichtungsbohrungen sind Bezugspunkte, Messpunkte, Werkzeugzustand, Position, Tiefe und Prüfergebnisse zu dokumentieren. Selbst ein korrektes Lochmuster ist nutzlos, wenn die Dichtfläche oder das Bezugsverhältnis nicht stimmt.
Speichern Sie die Rohdaten nach Plattenidentität und Revision. Wiederholen Sie die betroffenen Prüfungen nach einer Vorrichtungs-, Werkzeug- oder Programmänderung.
Temperaturkontext verwenden
Berücksichtigen Sie Aufwärmzeit, Umgebungsbedingungen, Kühlmittel, Bearbeitungszeit und Messzeitpunkt, insbesondere wenn Ebenheit oder Geometrie empfindlich sind. Erfinden Sie keinen Kompensationswert ohne Belege.
Vergleichen Sie frühe und späte Messpunkte im Zusammenhang mit einem geplanten Ereignis. Erläutern Sie, was gemessen wurde und was außerhalb der Messgenauigkeit liegt.
Erstellen einer Schnittstelleninspektion
Prüfen Sie Ebenheit, Kanäle, Bohrungen, Dichtflächen, Grate, Sauberkeit und Passgenauigkeit bzw. Messweg. Externe Druck- oder Dichtheitsprüfungen sind separat zu kennzeichnen.
Berücksichtigen Sie Handhabung, Warteschlange und Freigabeberechtigung, wenn ein Koordinatenmessgerät oder ein externes Labor verwendet wird. Ein Schneidversuch ist unvollständig, wenn die Freigabe von einem nicht zugeordneten Messschritt abhängt.
Führe eine geplante Halteposition aus
Verwenden Sie eine Prüfsperre oder ein Werkzeugstandzeitereignis mit sicherem Maschinenzustand. Dokumentieren Sie die betroffene Platte, die Eindämmung, die Korrektur, die erneute Prüfung, die weitere Verwendung und den Wiederanlaufverantwortlichen.
Prüfen Sie, ob das Team mit den bereitgestellten Tools, Dokumenten, Messinstrumenten und Berechtigungen die Wiederherstellung des Betriebs gewährleisten kann. Halten Sie bestehende Einschränkungen transparent.
Freigegebene Plattenstunden berechnen
Zählen Sie Einrichtungsarbeiten, Stützen, Schneidvorgänge, Werkzeugwechsel, Reinigung, Entgratung, Inspektion, Spannvorgänge, Wartung und freigegebene Platten. Geben Sie Annahmen zu Charge, Personal und Messgeräten an.
Vergleichen Sie eine repräsentative Platte mit einer Grenzplatte. Identifizieren Sie die Warteschlange, die den Output begrenzt, und weisen Sie ihr einen Verantwortlichen zu.
Die Übergabe einfrieren
Übertragungszeichnung, Plattenrevision, Trägermethode, Programme, Werkzeuge, Offsets, Inspektion, Reinigung, Backups und Hinweise zur nachgelagerten Schnittstelle.
Nach Änderungen an Dicke, Kanal, Vorrichtung, Werkzeug, Programm, Messgerät oder Baustelle müssen die betroffenen Beweismittel erneut geprüft werden.
Dichtfläche nach Lieferung schützen
Plattenrevision, Stützmethode, Ebenheitsdaten, Kanalplan, Reinigungsregel und nachgelagerte Testgrenze müssen zusammengehalten werden. Ein CNC-Bearbeitungszentrum für Wärmetauscherplatten ist erst dann einsatzbereit, wenn die Schnittstelle von den Teams, die den nächsten Bearbeitungsschritt ausführen, reproduziert und überprüft werden kann.
Überprüfen Sie die Ausgangsdaten nach Änderungen an Vorrichtungen, Dicke, Kanälen, Werkzeugen, Messgeräten oder Messungen. Wiederholen Sie die betroffenen Punkte, benennen Sie die gültige Revision und bewahren Sie die vorherige Datei auf, damit die Dokumentation des CNC-Bearbeitungszentrums für Wärmetauscherplatten nachvollziehbar bleibt.
Geschäftsschluss
Vor der Auftragsfreigabe müssen Einkauf, Anwendungen, Qualitätssicherung, Produktion, Wartung und Service auf den geprüften Zustand abgestimmt sein. Die Fertigungsroute für Wärmetauscherplatten am CNC-Bearbeitungszentrum sollte die akzeptierte Teilefamilie, den Material- bzw. Lagerbereich, den Zustand der Vorrichtung, die Werkzeugbaugruppen, die Prüfmethode, die Definition der Bearbeitungszeit und den Verantwortlichen für den Neustart enthalten. Falls ein Punkt noch offen ist, kennzeichnen Sie ihn als Blockierer, akzeptierte Einschränkung oder Liefertermin, anstatt ihn in einer allgemeinen Notiz zu verstecken.
Nach der ersten repräsentativen Charge werden die tatsächlichen Einrichtungs-, Unterstützungs-, Werkzeug- und Prüfwarteschlangen-, Stillstands- und Ausgabedaten mit den Testdaten verglichen. Die Originaldokumente sind aufzubewahren und mit einem datierten Bericht zu versehen. Zhihe CNC nutzt diesen Bericht, um zu entscheiden, ob die CNC-Bearbeitungsanlage für Wärmetauscherplatten wiederverwendet werden kann, einen gezielten Wiederholungstest benötigt oder auf die getestete Konfiguration beschränkt bleiben soll.
Betriebsüberprüfung
Dem empfangenden Team wird ein kurzes Übersichtsblatt mit den Testbedingungen, der ersten Entscheidung bei Ergebnisänderungen, der zuständigen Person für die Weiterbearbeitung und den für den Neustart erforderlichen Nachweisen ausgehändigt. Dies ist besonders wichtig, wenn die CNC-Bearbeitungsanlage für Wärmetauscherplatten Anwendungen, Produktion, Qualitätssicherung und Instandhaltung berührt. Eine reibungslose Übergabe erfordert nicht, dass jeder Leser den Versuch aus verstreuten Dateien rekonstruiert.
Vergleichen Sie bei der nächsten Überprüfung den geplanten Ablauf mit dem tatsächlichen Ergebnis: Rüstzeiten, Unterstützungsarbeiten, Werkzeugwechsel, Prüfwarteschlange, zurückgehaltene Mengen, Nacharbeit und freigegebene Ausbringungsmenge. Behalten Sie die ursprüngliche Basislinie bei, erläutern Sie jede wesentliche Abweichung und legen Sie einen Abschlusstermin fest. Dies schützt den Käufer vor stillschweigenden Änderungen der Annahmen und bietet Zhihe CNC eine konkrete Grundlage für die nächste Optimierung.
Implementierungshinweis
Erstellen Sie für die erste Produktionsschicht eine kurze Checkliste für den genehmigten Arbeitsablauf: Prüfen Sie die gültige Zeichnung, die Einrichtungsidentität, die Werkzeuge, das Programm, die Lehren, die Reinigung, die Halteberechtigung und den Eskalationskontakt. Die Entscheidung für das CNC-Bearbeitungszentrum für Wärmetauscherplatten muss an der Maschine und in der gemeinsamen Qualitätsdatei sichtbar sein.
Nach dem ersten Durchlauf werden alle Positionen als bestätigt, eingeschränkt oder offen markiert. Für jede offene Position werden Nachweise, Verantwortlicher und Datum erfasst. Dies schließt die Lücke zwischen Einkaufsrichtlinien und der Arbeit des Teams und bietet Zhihe CNC eine klare Grundlage für eine gezielte Nachverfolgung. Die erste abgenommene Charge wird anhand derselben Merkmalsübersicht, Einrichtungsidentität, Prüfroute und Bearbeitungszeitdefinition geprüft, die während des Testlaufs verwendet wurden. Der Originalbericht wird aufbewahrt und nur die geänderte Annahme, die betroffenen Nachweise, der verantwortliche Verantwortliche und das Abschlussdatum vermerkt. Dies erleichtert die Nachprüfung der nächsten Entscheidung und verhindert, dass eine kleine betriebliche Änderung zu einer nicht dokumentierten Leistungsanforderung wird. Es wird kurz festgehalten, was das Team gelernt hat, was noch nicht verifiziert ist und wann die nächste Überprüfung fällig ist. Dieser Bericht wird zusammen mit der Freigabedatei und dem verantwortlichen Team aufbewahrt. In Angebot, Einrichtungspass und Endabnahmeprotokoll wird dieselbe Prüfsprache verwendet, damit kein Team eine andere Grundlage liest. Die unterzeichnete Überprüfung wird zusammen mit der gültigen Revision, dem verantwortlichen Verantwortlichen und dem Nachweisspeicherort aufbewahrt, damit die nächste geplante Produktionscharge von derselben kontrollierten Grundlage für die Überprüfung ausgeht.
Beweisbuch
| Fahrbahn | Mindestaufzeichnung | Wieder öffnen, wenn |
|---|---|---|
| Teil | Repräsentative und Grenzmerkmale | Änderungen an Zeichnung, Material oder Mischung |
| Aufstellen | Vorrichtung, Bezugspunkt, Werkzeuge, Offsets und Programm | Änderungen an Vorrichtung, Halterung oder Software |
| Qualität | Messgerät, Probenahme, Rohdaten und Entsorgung | Änderungen der Mess- oder Abnahmeregeln |
| Ausgabe | Vollständige Zeit und freigegebene Menge | Änderungen bei Arbeitsaufwand, Chargengröße oder Unterstützungsanforderungen |
Häufig gestellte Fragen von Käufern: CNC-Bearbeitungszentrum für Wärmetauscherplatten
Warum ist Flachheit ein System?
Material, Unterstützung, Produktionsablauf, Temperatur, Einspannung und Messung beeinflussen alle die endgültige Oberfläche.
Beweist die Bearbeitung die Dichtheit?
Nein. Für Leckage-, Druck- und nachgelagerte Montageansprüche sind eigene, vertraglich vereinbarte Prüfungen erforderlich.
Was sollte eine Kanalinspektion umfassen?
Tiefe, Breite, Ecken, Grate, Absplitterungen, Sauberkeit, Probenahme und Rohdaten.
Wie sollte die Plattenbewegung untersucht werden?
Messung vor und nach der Unterstützung, Ausbauphasen, Freigabe und Inspektion.
Warum eine Begrenzungsplatte einbauen?
Es legt die Grenzen von Support, Lagerbestand, Vertriebskanal und Inspektion offen.
Wie misst Zhihe die Kapazitätsberechnung?
Zhihe CNC beinhaltet die komplette Unterstützung von Freigabeplatten.
Was gehört in die Schnittstellendatei?
Oberflächen, Löcher, Kanäle, Ebenheit, Sauberkeit, nachgelagerte Messgenauigkeit und Freigabefähigkeit.
Wann sollte das Verfahren wieder aufgenommen werden?
Nach Änderungen an Dicke, Kanälen, Stütze, Vorrichtung, Werkzeugen, Programm oder Messgerät.
Kann visuelle Sauberkeit einen Teller lösen?
Nur dann, wenn die deklarierte Akzeptanz die Methode und die Konsequenz definiert.
Was sollten Käufer senden?
Senden Sie die CAD-Daten der Platte, die Dicke, die Kanäle, die Ebenheit, die Löcher, das Volumen, die Vorrichtungen und die Prüfergebnisse.
Bringen Sie die Entscheidung nach Zhihe CNC
Senden Sie Zhihe CNC-gesteuerte Zeichnungen oder CAD-Daten, Material- und Lagerbestandsinformationen, kritische Merkmale, Jahresvolumen, Chargenzusammensetzung, Vorrichtungskonzept, Werkzeugbeschränkungen, Prüfablauf, Standortbedingungen und Servicegebiet. Sehen Sie sich das Zhihe CNC-Produktportfolio , das Unternehmens- und Werksprofil sowie den technischen Anfrageweg an. Für CNC-Bearbeitungszentren für Wärmetauscherplatten benötigen wir eine datierte Konfiguration, einen repräsentativen Testlauf, die Abnahmegrenzen, eine Liste offener Annahmen und einen benannten Support-Ansprechpartner.
Referenzgrenze
Die ISO-Normen für Bearbeitungszentren und die OSHA-Richtlinien für Maschinensicherheit liefern den Kontext. Sie ersetzen jedoch nicht die zeichnungsspezifische Abnahme, die lokale Risikobewertung, die Produktzertifizierung, die behördliche Freigabe oder die Betriebsanweisungen des Käufers.





