

Hersteller von CNC-Bearbeitungszentren: Leitfaden für Käufer hinsichtlich Genauigkeit, Produktivität und Gesamtkosten
Käuferfrage: Sollten wir für Platten, Formen und mittelgroße Teile ein vertikales oder horizontales Bearbeitungszentrum wählen?
Der Vergleich von CNC-Bearbeitungszentrumsherstellern erfordert mehr als nur die Rangfolge von Spindeldrehzahl, Verfahrweg oder Kaufpreis. Genauigkeit ist ein messbarer Zustand, Produktivität das tatsächliche Ergebnis und nicht nur die im Katalog angegebenen Bewegungen, und die Gesamtkosten umfassen Vorrichtungen, Werkzeuge, Inbetriebnahme, Schulung, Service und die Ausfallzeiten bei instabilen Prozessen. Die richtige Wahl zwischen einem vertikalen und einem horizontalen Bearbeitungszentrum hängt von der Teilezugänglichkeit, der Bezugspunktstrategie, der Werkstückspannung, dem Produktionsvolumen und den vom Anbieter vorgelegten Nachweisen ab.
Dieser Leitfaden bietet Einkaufs- und Fertigungsingenieuren ein gemeinsames Rahmenwerk. Er beginnt mit einer direkten Antwort und erläutert anschließend, wie Genauigkeitsangaben verglichen, die Produktivität modelliert, die vertikale oder horizontale Architektur für verschiedene Bauteilfamilien ausgewählt und eine Angebotsanfrage (RFQ) verfasst werden kann, die Lieferantenangebote vergleichbar macht. Die Werte für jedes einzelne Zhihe-CNC-Modell müssen im aktuellen Datenblatt, im technischen Angebot und im Abnahmeplan bestätigt werden.

Direkte Antwort: vertikal oder horizontal?
Wählen Sie ein vertikales Bearbeitungszentrum, wenn die meisten Bearbeitungselemente von oben zugänglich sind, es sich bei den Teilen um Platten, Formen, Halterungen oder kleine bis mittelgroße Bauteile handelt, das Aufgabenspektrum breit gefächert ist und flexible Spannvorrichtungen sowie ein einfacher Zugang für den Bediener wichtiger sind als die automatische Mehrseitenbearbeitung. Eine vertikale Anordnung eignet sich besonders gut für Formeinsätze, Aluminiumplatten, Präzisionsbauteile und die allgemeine Fertigung, wenn ein oder zwei Aufspannungen ausreichen.
Wählen Sie ein horizontales Bearbeitungszentrum, wenn das Werkstück kastenförmig ist oder wichtige Merkmale auf mehreren Flächen aufweist, wenn sich kreuzende Bohrungen oder tiefe Kavitäten ein wiederholtes Umspannen riskant machen, wenn Paletten und Rundtaktsysteme den Rüstaufwand reduzieren oder wenn ein stabiler Mehrseiten-Produktionsfluss wichtiger ist als der niedrigste Anschaffungspreis. Eine horizontale Maschine ist nicht automatisch genauer; sie ermöglicht lediglich eine wiederholgenauere Rüststrategie für eine bestimmte Werkstückfamilie.
Für Bleche ist eine Vertikalmaschine oft effizient, es sei denn, das Blech weist viele Seitenmerkmale, tiefe Querbohrungen oder ein hohes Produktionsvolumen auf, das den Einsatz von Palettenbestückung rechtfertigt. Bei Formen sind Vertikalmaschinen üblich, da der Zugang von oben und flexible Bearbeitungswerkzeuge von Vorteil sind, während große Formen möglicherweise Portal- oder Fünf-Achs-Bearbeitung erfordern. Bei mittelgroßen Teilen entscheiden die Anzahl der Flächen, das Teilegewicht, die Toleranzkette und die jährlichen Betriebsstunden. Die Zeichnung und der Prozessablauf sollten ausschlaggebend sein, nicht die Maschinenarchitektur.
Definiere Genauigkeit, bevor du sie vergleichst.
Genauigkeit ist nicht nur eine Zahl. Ein Angebot mag Positioniergenauigkeit, Wiederholgenauigkeit, Spindelrundlauf, Tischrechtwinkligkeit oder Interpolationsgenauigkeit auflisten, doch jede dieser Angaben beschreibt einen anderen Aspekt des Maschinenverhaltens. Die entscheidende Frage bei der Beschaffung lautet nicht: „Welcher Lieferant behauptet den niedrigsten Wert?“, sondern: „Welcher Lieferant definiert den Wert, misst ihn konsistent und kann ihn mit den für unsere Teile relevanten Merkmalen verknüpfen?“
- Die Positioniergenauigkeit beschreibt, wie eine Achse unter definierten Testbedingungen vorgegebene Positionen erreicht. Fragen Sie nach dem Standard, der Temperatur, den Verfahrwegen und der Messmethode.
- Die Wiederholgenauigkeit beschreibt die Streuung, wenn die Maschine unter den Testbedingungen in eine Ausgangsposition zurückkehrt. Sie beweist allein weder Form, Rechtwinkligkeit noch Langzeit-Wärmestabilität.
- Die geometrische Genauigkeit umfasst Ausrichtung, Geradheit, Rechtwinkligkeit, Nivellierung und die Beziehungen zur Drehachse. Diese beeinflussen die Bohrungs- und Planflächenbeziehungen.
- Die Prozessfähigkeit umfasst Maschine, Vorrichtung, Werkzeug, Material, Programm, Bediener, Kühlmittel und Inspektion. Sie sollte anhand eines repräsentativen Prozesses validiert und nicht aus einem Leerlaufversuch abgeleitet werden.
- Das thermische Verhalten beschreibt die Drift bei Änderungen der Spindel-, Achsen-, Kühlmittel- und Raumbedingungen. Eine Aufwärmsequenz und eine Kompensationsstrategie können Teil eines stabilen Prozesses sein.
ISO 230-2 ist eine nützliche Referenz für die Prüfung der Achsenpositioniergenauigkeit und Wiederholgenauigkeit. Die Normenreihe ISO 10791 legt die Prüfbedingungen für Bearbeitungszentren fest. Beide Normen ersetzen keine bauteilspezifische Untersuchung. Ein Lieferant sollte angeben, ob das angegebene Ergebnis ein Nenn-, ein typischer oder ein garantierter Wert ist und welche Folgen es hat, wenn ein deklarierter Prüfwert nicht erreicht wird.
Die Produktivität wird in akzeptierten Teilen pro Stunde gemessen.
Eilgang- und Werkzeugwechselzeiten sind zwar nützliche Eingangsgrößen, die Produktionsproduktivität ergibt sich jedoch aus dem akzeptierten Output geteilt durch den Zeit- und Ressourcenaufwand für dessen Herstellung. Eine Maschine mit langsamerem Eilgang kann einer schnelleren Maschine überlegen sein, wenn sie zwei Rüstvorgänge einspart, Inspektionszyklen reduziert, die Werkzeuge stabil hält und nach einer Unterbrechung reibungslos wieder anläuft. Die Berechnung sollte sich an Ihrem gesamten Arbeitsablauf orientieren und nicht an einem einzelnen günstigen Zyklus.
| Produktivitätsfaktor | Fragen an den Hersteller | Warum Käufer es übersehen |
|---|---|---|
| Einrichtungszähler | Welche Flächen und Bezugselemente werden in den jeweiligen Aufspannungen fertiggestellt? | Kataloge beschreiben Achsen, nicht Ihre Spannreihenfolge. |
| Zykluszeitbasis | Welche Materialien, Werkzeuge, Vorschübe, Drehzahlen, Eilgangzeiten und Inspektionspausen sind enthalten? | Im angegebenen Zyklus können das Beladen und die Freigabe des ersten Teils nicht enthalten sein. |
| Werkzeugkapazität | Wie viele Werkzeuge werden benötigt, gemeinsam genutzt oder wie viele werden als Schwestern gehalten? | Die nominelle Magazinanzahl entspricht möglicherweise nicht der Anzahl der nutzbaren Magazinplätze. |
| Umstellung | Wie werden Vorrichtungen, Paletten, Programme und Offsets vorbereitet? | Hohe Mix-Werte wandeln versteckte Einrichtungsminuten in verlorene Kapazität um. |
| Chip- und Kühlmittelsteuerung | Was geschieht bei langen Taschen, tiefen Löchern oder faserigem Material? | Nachschneiden und manuelle Reinigung werden nicht in der Spindelzeit berücksichtigt. |
| Erholung | Wie werden Werkzeugbruch, Alarmbehebung und Stromausfälle gehandhabt? | Ungeplante Wiederherstellungen können die nominelle Auslastung zunichtemachen. |
Fordern Sie ein Zykluszeitprotokoll mit detaillierter Beschreibung der einzelnen Arbeitsschritte an. Dieses sollte Beladung, Antasten, Werkzeugvoreinstellung, Entgraten, Inspektion und Palettenwechsel umfassen. Falls eine Schätzung auf einer Simulation basiert, kennzeichnen Sie diese als Schätzung und erläutern Sie die zugrunde liegenden Annahmen. Betrachten Sie eine Lieferantenschätzung erst dann als Produktionsgarantie, wenn ein Probeschnitt und ein Abnahmeverfahren vereinbart wurden.
Wann ein vertikales Bearbeitungszentrum die bessere Investition ist
Platten und von oben zugängliche Teile
Vertikalmaschinen vereinfachen das Bohren, Ausfräsen von Taschen, Konturieren und Prüfen von Oberflächen. Eine Plattenvorrichtung lässt sich oft einfach, übersichtlich und schnell wechseln. Bei wenigen Merkmalen an den Seitenflächen kann eine zweite Aufspannung kostengünstiger sein als eine horizontale Palette mit Auflageplatte. Vertikalmaschinen bieten Lohnfertigern zudem Flexibilität bei unterschiedlichen Plattengrößen und Teilefamilien, sofern Tisch, Verfahrweg und Spindelfreiraum ausreichend sind.
Prüfen Sie den nutzbaren Bereich und nicht nur die Verfahrwege in X-, Y- und Z-Richtung. Vorrichtungshöhe, Werkzeuglänge, Messtasterkörper, Späneschutz und Spindelabstand zum Tisch können den nutzbaren Freiraum verringern. Bei dünnen Blechen ist auf Vibrations- und Verformungsbeständigkeit zu achten. Bei großen Blechen prüfen Sie die Tischbelastung, die Zugänglichkeit zum Anheben und ob das Werkstück sicher gelagert werden kann, ohne den Werkzeugweg zu blockieren.
Formenbau und Oberflächenbearbeitung
Die Auswahl der Werkzeugauswahl erfordert üblicherweise eine Diskussion über Steifigkeit, Spindeldrehzahlbereich, Rundlaufgenauigkeit kleiner Werkzeuge, vorausschauende Steuerung, Beschleunigung, Glättung, Kühlmittel- oder Luftzufuhr und thermische Stabilität. Eine hohe Spindeldrehzahl kann bei kleinen Fräsern hilfreich sein, garantiert aber keine gute Oberflächengüte. Werkzeug, Werkzeughalter, Programmierstrategie, Maschinenstruktur und Material spielen dabei eine entscheidende Rolle.
Bitten Sie den Lieferanten, einen repräsentativen Formhohlraum oder Einsatz zu begutachten. Definieren Sie die erforderliche Oberflächengüte, Werkzeugdurchmesser, Fräsreichweite, Restmaterial für die Nachbearbeitung, Toleranzen an den Abschneidflächen und das Prüfverfahren. Bei zu großen oder komplexen Formen sollten Sie eine Vertikalmaschine mit einer Portal- oder Fünf-Achs-Lösung vergleichen. Eine kleinere Maschine mit einem starren, kurzen Werkzeugweg kann einer größeren Maschine mit langen Ausfahrwegen vorzuziehen sein.
Flexible mittelständische Produktion
Vertikalmaschinen sind oft dann von Vorteil, wenn sich Teilenummern häufig ändern. Die Bediener haben die Werkstückspannung im Blick, erreichen den Tisch problemlos und können eine Vorrichtung neu konfigurieren, ohne das gesamte Palettensystem austauschen zu müssen. Diese Flexibilität ist besonders wertvoll bei schwankender Nachfrage, häufigen Zeichnungsänderungen oder wenn die Maschine neben der Serienproduktion auch Wartungs- und Prototypenarbeiten unterstützen muss.
Dieser Vorteil kann verloren gehen, wenn für jedes Teil eine neue Vorrichtung, manuelle Messungen und ein langer Probelauf erforderlich sind. Fordern Sie einen Standardisierungsplan an: gemeinsame Vorrichtungslöcher, modulare Spannsysteme, Werkzeugbibliotheken, Offset-Benennung, Programmversionskontrolle und einen wiederholbaren Arbeitsablauf für das erste Teil. Die Produktivität ergibt sich aus dem System rund um die Vertikalmaschine, nicht nur aus ihren Achsen.
Wann ein horizontales Bearbeitungszentrum seinen Preis verdient
Kastenförmige Teile und mehrseitige Merkmale
Horizontale Bearbeitungsmaschinen sind für den seitlichen Zugang ausgelegt. Mithilfe eines Paletten- oder Rundtaktgebers können mehrere Flächen positioniert werden, ohne das Werkstück aus der Vorrichtung zu entnehmen. Dies reduziert Bezugsübertragungsfehler, verbessert den Spanabfluss aus tiefen Kavitäten und vereinfacht die Planung von Seriengehäusen. Der Vorteil ist besonders groß, wenn die Zeichnung mehrere Bohrungen, seitliche Anschlüsse, sich kreuzende Kanäle, Schraubenmuster oder bearbeitete Flächen enthält, die zueinander in Beziehung stehen müssen.
Prüfen Sie die Vorrichtung und die Palette genauso sorgfältig wie die Maschine selbst. Bei horizontalen Bearbeitungsprozessen können eine Werkstückauflage, Hydraulikleitungen, Spannspielraum, Kühlmittelführung, Späneraum und eine Messtasteranfahrt für jede Seite erforderlich sein. Ein Werkstück, das auf den Tisch passt, kann dennoch mit der Palette kollidieren oder eine seitliche Bearbeitungsfläche verdecken. Fordern Sie eine 3D-Reichweitenanalyse oder eine detaillierte Prozessskizze an, wenn der Zugang nicht offensichtlich ist.
Hochleistungsfamilien mit wiederholbarer Beladung
Horizontale Bearbeitungszentren unterstützen die Palettenlagerung und wiederholte Beladung, doch die Automatisierung lohnt sich nur, wenn Teilefamilien, Vorrichtungen, Programme und Prüfregeln ausreichend stabil sind. Berechnen Sie die benötigte Palettenanzahl, die Vorrichtungswechselzeit, die Pufferstrategie, den Bedienerweg und die Reaktion auf eine blockierte oder unvollständige Palette. Eine zweite Palette ersetzt nicht die Notwendigkeit eines zuverlässigen Spann- und Versatzkontrollprozesses.
Einschränkungen anerkennen
Horizontale Maschinen sind in der Anschaffung, Installation und Wartung in der Regel teurer. Sie erfordern komplexere Vorrichtungen, Palettenmanagement, Späneförderer, Arbeitsbühnen und Schulungen für die Bediener. Bei kleinen oder dünnen Teilen ist diese Bauweise möglicherweise nicht von Vorteil. Wenn es sich hauptsächlich um eine Deckplatte handelt und die jährliche Produktionsmenge gering ist, kann eine vertikale Maschine mit weniger Schnittstellen die Gesamtkosten senken.
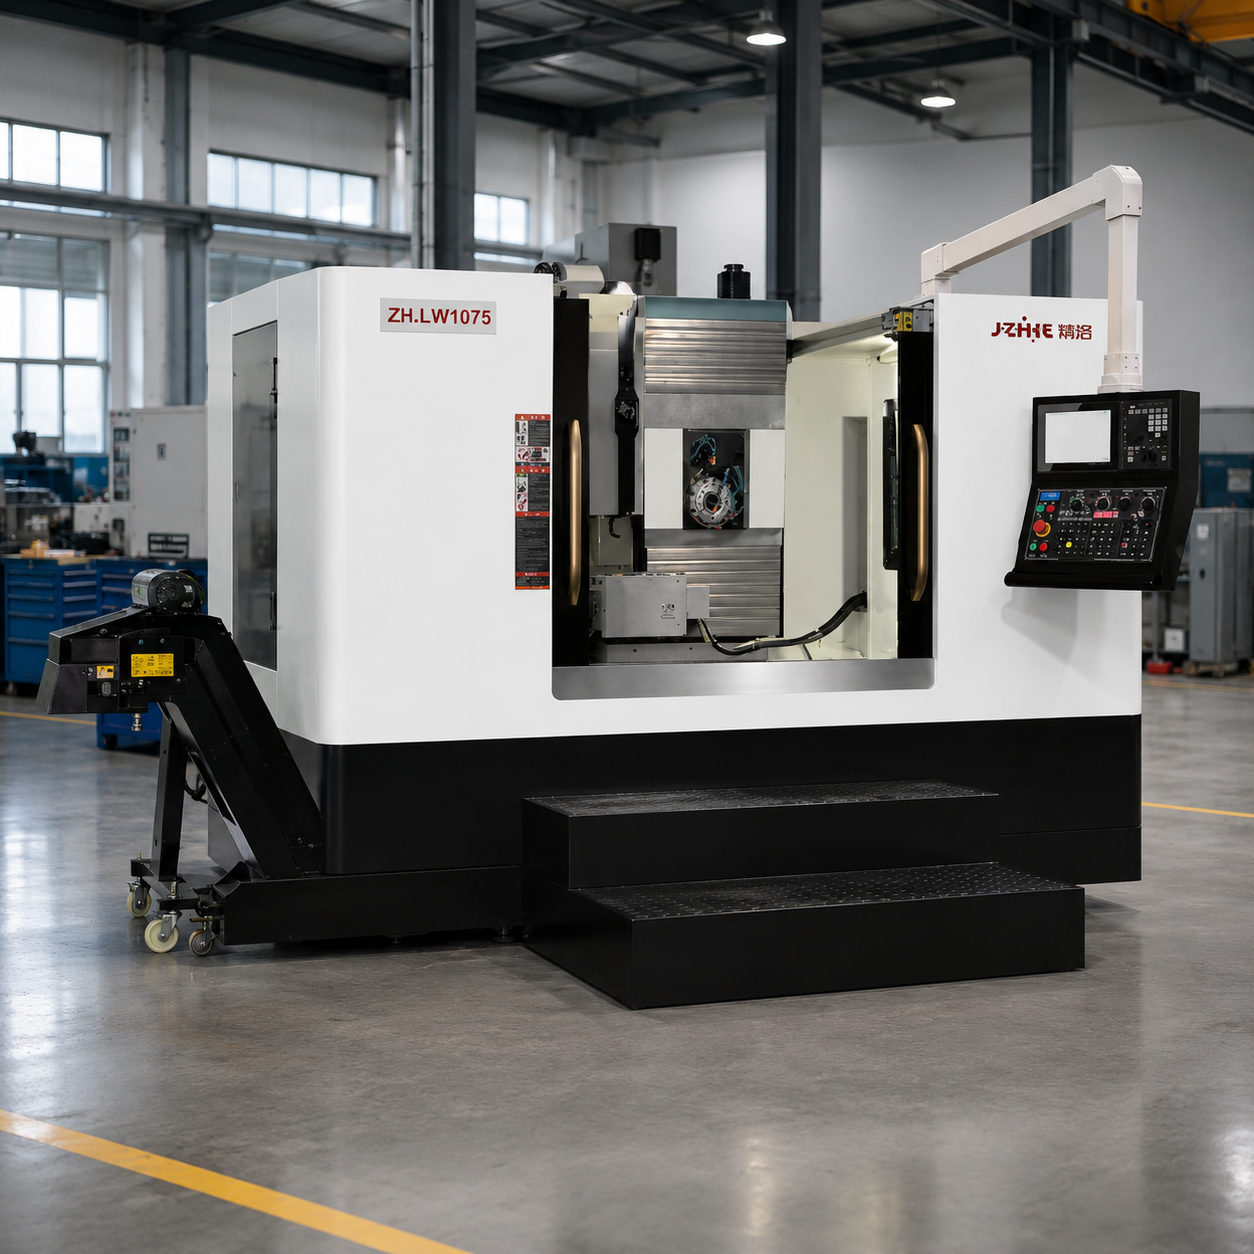
Vergleichen Sie die Spezifikation, die Ihren Prozess beeinflusst.
Fordern Sie modellspezifische Dokumentationen an und bitten Sie den Lieferanten, Serienausstattung und Sonderausstattung getrennt aufzulisten. Ein aussagekräftiges Vergleichsblatt enthält folgende Angaben.
- Abmessungen: Achsverfahrweg, Abstand Spindelnase zu Tisch, Tisch- oder Palettengröße, Nutzlast, Drehbereich, Vorrichtungshöhe und Werkzeugwechselfreiheit.
- Aufbau: Bett- und Säulenkonstruktion, Führungsbahnkonstruktion, Kugelgewindetrieb-Unterstützung, Wärmekompensation, Nivellierungs- und Fundamentanforderungen.
- Spindel: Kegelform, Drehzahlbereich, Nenn- und Spitzenleistung, Nenn- und Spitzendrehmoment, Kühlung, Rundlaufmessung, Werkzeugaufnahme und Aufwärmphase.
- Vorschubsystem: Schnell- und Schneidvorschubbereiche, Beschleunigung, Interpolationsverhalten, Schmierung und Schutz vor Spänen.
- Steuerung: Programmspeicher, Look-Ahead, Glättung, Sondierungsschnittstelle, Werkzeugverwaltung, Datensicherung, Netzwerkberechtigungen und Fernwartungsrichtlinie.
- Werkzeugausstattung: Magazinkapazität, Werkzeuglängen- und Massenbegrenzungen, Schwesterwerkzeuge, Werkzeugbrucherkennung, Voreinstellung und Werkzeugstandzeitmanagement.
- Werkstückspannung: Platzbedarf der Vorrichtung, hydraulische oder pneumatische Hilfseinrichtungen, Wiederholgenauigkeit der Positionierung, Optionen für Dreh- oder Kippvorrichtungen und Ergonomie beim Beladen.
- Kühlmittel und Späne: Tankgröße, Filtration, Spindeldurchführung, Späneförderer, Nebelkontrolle, Reinigungs- und Wartungszugang.
- Qualität und Support: Kalibrierungsaufzeichnungen, Prüfgeräte, Abnahmetests, Installation, Schulung, Garantie, Reaktionswege und Ersatzteilplanung.
Seien Sie vorsichtig bei unbestätigten Garantien. Ein Lieferant mag zwar angeben, dass ausgewählte Modelle eine Positioniergenauigkeit von bis zu +/-0,005 mm und eine Wiederholgenauigkeit von bis zu +/-0,003 mm aufweisen, doch die tatsächlichen Werte hängen von Modell, Verfahrweg, Messmethode, Umgebungsbedingungen und Maschinenzustand ab. Betrachten Sie diese Angaben als Ausgangspunkt für eine dokumentierte Prüfung und nicht als Garantie dafür, dass jedes fertige Teil die gleichen Werte aufweist.
Die Gesamtkosten sichtbar machen
Verwenden Sie ein Fünfjahres-Kostenmodell. Berücksichtigen Sie Maschinenpreis, Optionen, Fracht, Zölle, Fundament, Strom, Druckluft, Kühlmittel, Späneentsorgung, Vorrichtungen, Werkzeuge, Messfühler, Software, Installation, Schulung, Wartung, Energie, Ersatzteile, Ausfallzeiten und die Opportunitätskosten der Stellfläche. Trennen Sie einmalige Kosten von laufenden Kosten. Bitten Sie Lieferanten, Ihnen den gleichen Leistungsumfang anzubieten und aufzulisten, was sie ausschließen.
Vergleichen Sie die Kosten pro akzeptiertem Teil, nicht nur die Kosten pro Spindelstunde. Eine Vertikalmaschine mit zwei Aufspannungen kann zusätzlichen Arbeitsaufwand, Inspektionsaufwand und Nachbearbeitungsrisiko verursachen. Eine Horizontalmaschine kann zwar die Kosten für Paletten und Vorrichtungen erhöhen, reduziert aber das Handling und die Belastung durch Bezugspunktübertragung. Bei einem Formenbauprojekt kann eine Vertikalmaschine mit einem aufwändigen Nachbearbeitungsprozess vorteilhafter sein, selbst wenn eine Horizontalmaschine bei einem Beispiel mit einem Kastenteil produktiver erscheint.
Berücksichtigen Sie die Kosten für Entwicklungszeit. Eine Maschine, die einen kundenspezifischen Postprozessor, neue Vorrichtungsstandards, aufwendige Bedienerschulungen oder eine schwierige Ersatzteilversorgung erfordert, kann die Produktion verzögern. Umgekehrt kann ein Lieferant, der die Zeichnungsprüfung, Probeschnitte, Installation und Prozessdokumentation unterstützt, die Zeit von der Lieferung bis zum abgenommenen ersten Teil verkürzen. Beziehen Sie diese Leistungen in den wirtschaftlichen Vergleich ein, anstatt sie als informelle Kulanzleistung zu betrachten.
Bewerten Sie den Hersteller anhand von EEAT-Daten.
Erfahrung zeigt sich, wenn ein Hersteller nach Ihren komplexen Anforderungen fragt, anstatt nur einen Katalogtext zu wiederholen. Fachkompetenz wird sichtbar, wenn das Angebot Material, Schneidwerkzeug, Vorrichtung, Maschinenstruktur, Steuerung und Prüfung miteinander verknüpft. Autorität wird durch übersichtliche Prüfprotokolle, klar definierte Verantwortlichkeiten im Engineering und eine nachvollziehbare Produktionsstätte untermauert. Vertrauen entsteht, wenn Einschränkungen, Ausschlüsse und Maßnahmen bei Fehlern schriftlich festgehalten werden.
Fragen Sie nach dem rechtlichen Herstellernamen, dem Werksstandort, dem Produktionsumfang, dem technischen Ansprechpartner, dem aktuellen Datenblatt, der Optionsübersicht, dem Fundamentplan, der Liste der Versorgungsanschlüsse und dem Qualitätsprozess. Vergewissern Sie sich, dass der Anbieter des Angebots die benötigten Informationen von den Teams für Konstruktion, Montage, Kalibrierung und Service einholen kann. Fordern Sie gegebenenfalls autorisierte Anwendungsreferenzen an; verlassen Sie sich nicht auf anonyme Leistungsberichte oder unbestätigte Kundenzufriedenheitsversprechen.
Zhihe CNC beschreibt einen Auswahlprozess, der auf Werkstückmaterial, -größe, Genauigkeit und Produktionsanforderungen basiert und anschließend Empfehlung, technisches Angebot, Kostenvoranschlag, optionalen Probeschnitt, Lieferung, Installation, Schulung und Kundendienst umfasst. Nutzen Sie dies als hilfreiche Richtlinie und bitten Sie den Lieferanten, jeden Schritt in einem eigenen Dokument, Test oder einer klar definierten Verantwortlichkeit festzuhalten. Ein nachvollziehbarer Prozess ist leichter zu handhaben als ein Versprechen, das von einem einzelnen Vertriebsmitarbeiter abhängt.
Erstellen Sie eine vertikale versus horizontale Angebotsanfrage.
Ihre Angebotsanfrage sollte von allen Lieferanten die Beantwortung derselben Fragen und die Verwendung desselben Teilepakets verlangen. Fügen Sie mindestens ein Beispiel für eine Platte oder Form sowie ein mittelgroßes, mehrflächiges Bauteil bei, sofern beides relevant ist. Geben Sie an, welche Merkmale kritisch sind, wie viele Teile erwartet werden, wie häufig sich Modelle ändern und welche Prüfprotokolle obligatorisch sind.
| Thema der Angebotsanfrage | Erforderliche Antwort |
|---|---|
| Teil und Prozess | Die vorgeschlagene Maschinenarchitektur, die Einrichtungsreihenfolge, die Bezugspunkte, das Vorrichtungskonzept und die Arbeitsabläufe werden intern durchgeführt. |
| Genauigkeit | Prüfnorm, Prüfbedingungen, Messgeräte, repräsentativer Teileplan und Akzeptanzgrenzen |
| Produktivität | Zykluszeitprotokoll auf Feature-Ebene einschließlich Beladung, Antasten, Werkzeugwechsel, Palettenwechsel und Inspektion |
| Spindel und Werkzeuge | Drehmoment- und Leistungsannahmen, Werkzeugliste, Halterreichweite, Magazinnutzung, Kühlmittel- und Späneabfuhrstrategie |
| Automatisierung | Paletten-, Roboter- oder Laderumfang, Puffergröße, Vorrichtungsstandard, Bedienerweg und Bergungsverfahren |
| Standort und Lieferung | Fundament, Hebeweg, Versorgungsleitungen, Bodenfläche, Montageablauf und Schulungsplan |
| Kommerzielles Risiko | Optionen, Ausschlüsse, Lieferzeitabhängigkeiten, Garantiebeschränkungen, Ersatzteile und Reaktionszeiten |
| Annahme | Maschinentests, Probeteil, Prüfverfahren, Dokumentation und Korrekturmaßnahmen |
Fordern Sie ein Annahmenverzeichnis an. Falls die Zykluskalkulation von einem anderen Material, Werkzeug oder einer anderen Vorrichtung ausgeht, sollte dies ersichtlich sein. Ist eine Steuerungsfunktion optional, kennzeichnen Sie sie als Option. Ist die angegebene Genauigkeit typisch und nicht garantiert, geben Sie dies an. Vergleichbare Angebote basieren auf vergleichbaren Definitionen.
Nutzen Sie Probeschnitte und Abnahmeverfahren, um die Unsicherheit zu reduzieren.
Probeschneiden ist besonders sinnvoll bei Bauteilen mit teurem Material, schwer zugänglichen Bereichen, engen Bohrungsverhältnissen, schwierigen dünnen Wänden, hohen Ausschusskosten oder neuen Fertigungsprozessen. Definieren Sie die Zeichnungsrevision, das Material, die Rohlingsgröße, die Vorrichtung, die Werkzeuge, das Programm, das Kühlmittel, die Aufwärmphase, die Prüfmittel, die Stichprobenanzahl und die Akzeptanzgrenzen. Lehnt ein Lieferant ein Probeschneiden ab, fragen Sie nach alternativen Nachweisen und dokumentieren Sie die Differenz.
Die Werksabnahme sollte die Maschinenidentität, Vollständigkeit, Sicherheitsfunktionen, Versorgungseinrichtungen, Kalibrierung und den vereinbarten Leistungstest überprüfen. Die Baustellenabnahme sollte die Installation, Ausrichtung, Softwareversionen, Werkzeug- und Vorrichtungseinrichtung, Schulung und ein repräsentatives Bauteil überprüfen. Führen Sie separate Aufzeichnungen über die Maschinengeometrie, die Prozessergebnisse und offene Korrekturmaßnahmen. Ein Geometriebericht zertifiziert Ihr fertiges Bauteil nicht automatisch, und ein erfolgreiches Muster ersetzt nicht die Produktionskontrolle.
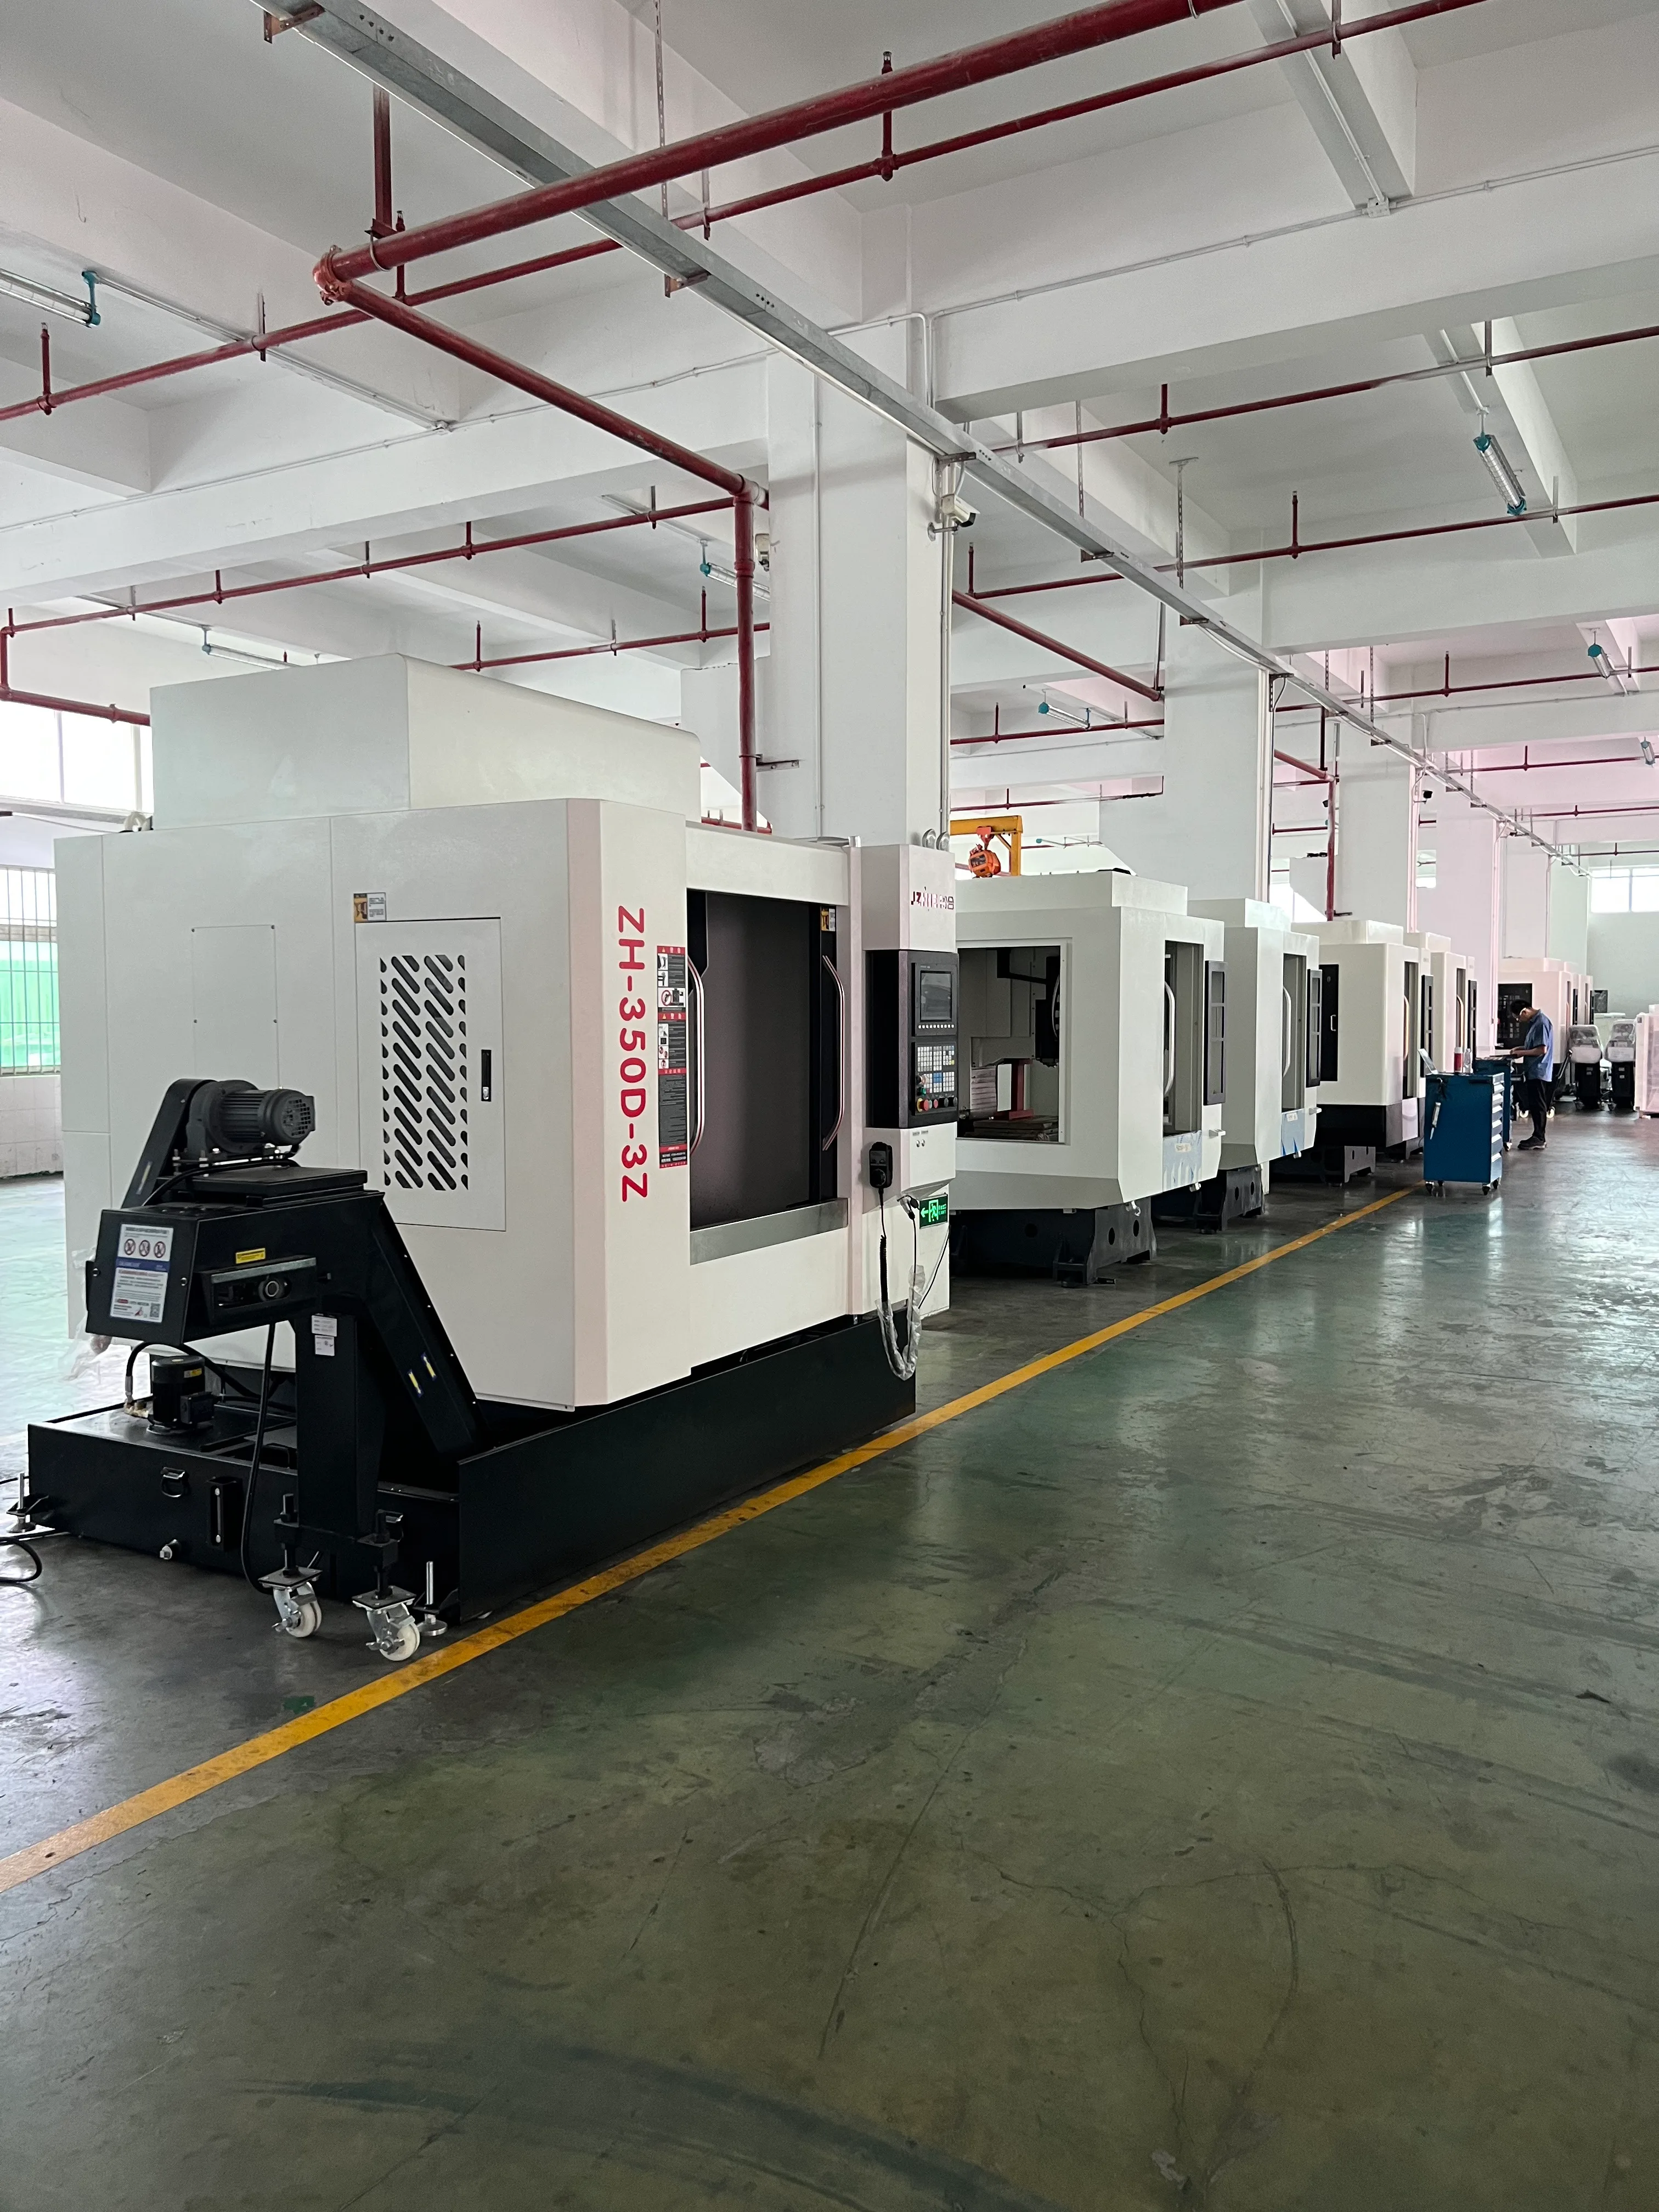
Planen Sie Betreiber, Wartung und Daten
Die Maschine ist Teil eines Arbeitssystems. Klären Sie, wer für die Programmierung, Werkzeugeinstellung, Vorrichtungsbestückung, Abnahme der ersten Werkstücke, Kühlmittelzufuhr, Späneentsorgung, Programmsicherung und Alarmbehebung zuständig ist. Fragen Sie nach Schulungsmodulen und Wartungsintervallen. Eine hochmoderne Maschine, die ohne stabile Justierung, Werkzeugstandzeit und regelmäßige Datensicherung betrieben wird, liefert möglicherweise weniger zuverlässige Ergebnisse als eine einfachere Maschine mit diszipliniertem Bedienpersonal.
Klären Sie Datenrechte und Support. Fragen Sie nach, wie Programme und Parameter gesichert werden, ob Ferndiagnosen genehmigungspflichtig sind, wie Softwareänderungen protokolliert werden und welche Ersatzteile für die ersten zwei Jahre empfohlen werden. Für die horizontale Fertigung sollten Palettenkennzeichnung und Revisionskontrolle für Vorrichtungen berücksichtigt werden. Für die vertikale Fertigung sind modulare Vorrichtungsstandards und eine klare Methode zur Wiederherstellung von Arbeitskorrekturen nach Umrüstungen erforderlich.
Entscheidungs-Scorecard für Beschaffungsteams
Erstellen Sie eine gewichtete Bewertung mit Kategorien für Teilezugänglichkeit, Gehäuse, Steifigkeit, Genauigkeitsnachweise, Produktivität, Rüstzeitreduzierung, Werkzeuge, Automatisierung, Support und Gesamtkosten. Bewerten Sie einen nicht verifizierten Anspruch als „offen“, nicht mit fünf Punkten. Verwenden Sie separate Zeilen für Platten, Formen und mittelgroße Teile, wenn die Produktpalette breit gefächert ist. Dadurch wird verhindert, dass ein einzelnes, beeindruckendes Beispiel eine mangelhafte Passung für den Rest des Zeitplans verschleiert.
Führen Sie vor den kommerziellen Verhandlungen eine technische Prüfung durch. Laden Sie Fertigungstechnik, Qualitätssicherung, Instandhaltung, Bedienung und Einkauf ein. Bitten Sie jeden Prüfer, die Annahme zu benennen, die am ehesten nicht zutreffen wird. Fordern Sie den Lieferanten anschließend auf, diese Annahmen durch eine Zeichnung, Berechnung, einen Probeschnitt, einen Prüfbericht oder eine Vertragsklausel zu untermauern. Die beste Maschine ist diejenige, die diese Prüfung mit den wenigsten ungeklärten Abhängigkeiten besteht.
Besuchen Sie die Zhihe CNC-Homepage, um sich über die Maschinenfamilien im Allgemeinen, die Seite für vertikale Bearbeitungszentren für Bleche, Formen und flexible Fertigung sowie die Seite für horizontale Bearbeitungszentren für Mehrseiten- und Kastenbearbeitung zu informieren. Nutzen Sie diese Seiten, um eine Anfrage zu stellen und anschließend ein modellspezifisches Angebot anzufordern.
Notiz aktualisieren und wiederverwenden
Aktualisieren Sie diesen Leitfaden, wenn sich Maschinenserien, Steuerungen, Werkzeugnormen, Prüfanforderungen oder Produktionsmengen ändern. Die Vergleichstabelle kann als Vorlage für Angebotsanfragen (RFQ) dienen, der Kostenabschnitt als Investitionsantragsformular und die Bewertungsmatrix als Lieferantenbewertungsdokument. Halten Sie das Revisionsdatum und die Quellenangaben aktuell, damit der Artikel für Einkäufer, die ihn in späteren Projekten erneut verwenden, weiterhin nützlich ist.
Autoritative Quellen und Referenzen
- ISO 230-2 für die Prüfung der Positioniergenauigkeit und Wiederholbarkeit numerisch gesteuerter Werkzeugmaschinen.
- Normenreihe ISO 10791 für Testbedingungen für Bearbeitungszentren und zugehörige Abnahmediskussionen.
- ASME Y14.5 , für Bemaßungs- und Tolerierungssprachen, die die Bezugsplanung beeinflussen.
- Für Fragen zu kontrollierten Qualitätsprozessen ist die Qualitätsmanagementnorm ISO 9001 relevant ; eine Zertifizierung ist jedoch kein Ersatz für maschinenspezifische Nachweise.
- Auf der Kontaktseite von Zhihe CNC finden Sie aktuelle Spezifikationen, technische Informationen und den Supportumfang.
Häufig gestellte Fragen für Käufer beim Vergleich von Herstellern von Bearbeitungszentren
Ist ein vertikales Bearbeitungszentrum besser für Formen geeignet?
Oft ist dies eine praktische Wahl für Formeinsätze und Kavitäten, da der Zugang von oben, flexible Spannvorrichtungen und der Zugang für die Endbearbeitungswerkzeuge von Vorteil sind. Die Entscheidung hängt jedoch weiterhin von der Formgröße, den Oberflächenanforderungen, der Werkzeugreichweite, dem thermischen Verhalten, der Programmierung und der Prüfung ab. Große oder komplexe Formen erfordern unter Umständen eine Portal- oder Fünf-Achs-Lösung.
Wann rechtfertigt ein horizontales Bearbeitungszentrum einen höheren Preis?
Der höhere Preis kann sich lohnen, wenn mehrere Flächen, sich kreuzende Bohrungen, tiefe Kavitäten oder große Stückzahlen von Palettenarbeiten ein wiederholtes Umspannen teuer oder riskant machen. Vergleichen Sie die Kosten für Vorrichtungen und Paletten mit den Kosten für Arbeit, Inspektion und Bezugsübertragung, die durch das horizontale Verfahren entfallen.
Wie vergleiche ich die Genauigkeit von zwei Herstellern von CNC-Bearbeitungszentren?
Normalisieren Sie Standard, Temperatur, Maschinenzustand, Verfahrweg, Nutzlast, Messgeräte und Bericht. Fordern Sie anschließend einen repräsentativen Probeschnitt oder eine Prozessvalidierung für Ihre kritischen Merkmale an. Vergleichen Sie keine Einzelwerte unter verschiedenen Bedingungen.
Welche Produktivitätskennzahl sollte in einer Angebotsanfrage (RFQ) angegeben werden?
Erfragen Sie die Anzahl der pro verfügbarer Stunde angenommenen Teile und den gesamten zugehörigen Ablauf. Dazu gehören Beladen, Antasten, Werkzeugwechsel, Vorrichtungs- oder Palettenwechsel, Inspektion, Späneentsorgung, Umrüstung und Rückführung. Ein reiner Spindelzyklus ist keine Produktionsrate.
Sollen die Platten horizontal bearbeitet werden?
Üblicherweise nur dann, wenn seitlicher Zugang, tiefe Kreuzbearbeitungen, viele Seitenflächen oder ein hoher Palettendurchsatz einen messbaren Vorteil bieten. Bei überwiegender Bearbeitung von der Oberseite kann eine Vertikalmaschine mit einfacheren Vorrichtungen auskommen und geringere Gesamtkosten verursachen.
Welche Nachweise sollte ein Lieferant vor dem Kauf erbringen?
Fordern Sie ein aktuelles Datenblatt, eine Optionsliste, einen Prozessvorschlag, eine Zykluszeitberechnung, eine Zeichnungsprüfung, einen Kalibrierungs- und Abnahmeplan, Standortanforderungen, den Leistungsumfang, einen Ersatzteilplan sowie gegebenenfalls einen vereinbarten Probeschnittbericht an. Bitten Sie den Lieferanten, Einschränkungen und Ausschlüsse zu identifizieren.
Kann Zhihe CNC anhand der Zeichnungen eine vertikale oder horizontale Ausrichtung empfehlen?
Ja, eine zeichnungsbasierte Prüfung ermöglicht den Vergleich von Werkstückmaterial, -größe, -genauigkeit, Zugänglichkeit der Merkmale und Produktionsanforderungen mit der entsprechenden Maschinenfamilie. Die abschließende Empfehlung sollte anhand des Modelldatenblatts, des Vorrichtungskonzepts und vereinbarter Tests bestätigt werden.





