

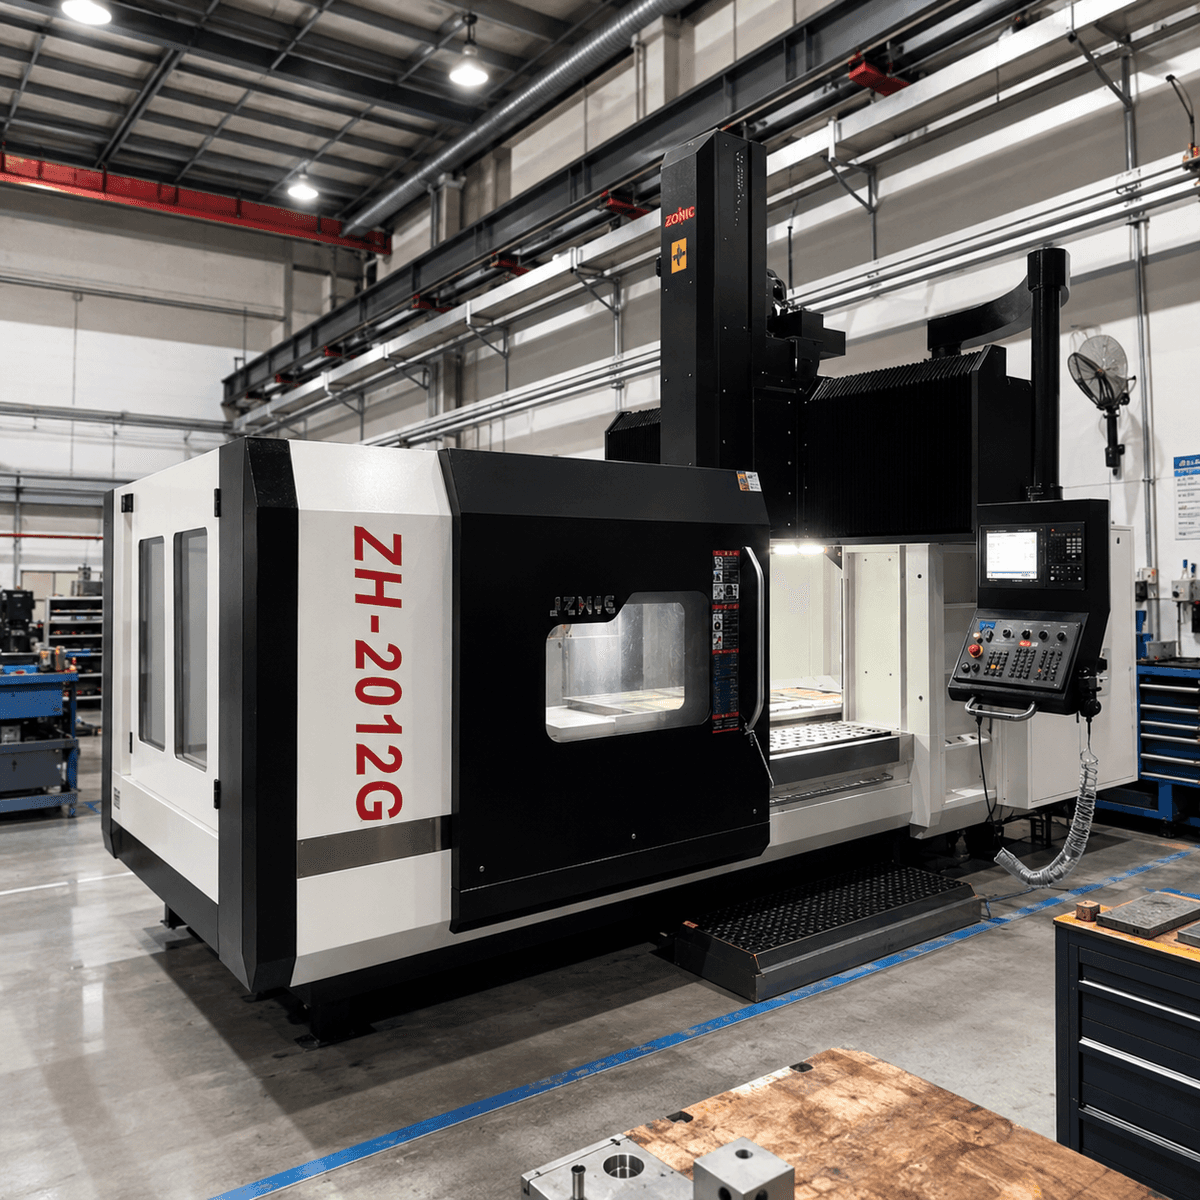
Die Rüstzeitoptimierung von CNC-Bearbeitungszentren beginnt mit der Messung der Zeitspanne zwischen dem letzten akzeptablen Teil eines Auftrags und dem ersten akzeptablen Teil des nächsten. Diese Zeitspanne umfasst Suchen, Vorbereiten, Werkzeugwechsel, Referenzpunktsetzung, Probeschneiden und die für die Produktionsfreigabe erforderliche Qualitätskontrolle. Die alleinige Zeitmessung des sichtbaren Werkzeugwechsels lässt einen Großteil des Problems unberücksichtigt.
Bevor Sie eine schnellere Maschine oder anderes Zubehör von Zhihe CNC erwerben, sollten Sie herausfinden, welche Vorgänge die Produktion tatsächlich behindern. Eine Maschinenoption kann zwar eine physikalische Einschränkung beheben, aber sie kann nicht von allein ein nicht identifiziertes Vorrichtungsproblem oder ein nicht freigegebenes Programm lösen. Dieser diagnostische Ansatz hilft dem Käufer, diese beiden Situationen zu unterscheiden.
Der sechzigminütige Seitenwechsel, der wie zehn Minuten aussah
Betrachten wir folgende hypothetische Beobachtung: Der Bediener wechselt die Vorrichtung in zehn Minuten. Eine Diskussion, die sich auf diese Tätigkeit konzentriert, könnte sich sofort auf eine neue Spannvorrichtung verlagern. Die gesamte verstrichene Zeit beträgt jedoch sechzig Minuten, da der Bediener auch die richtige Vorrichtung sucht, Werkzeuge zusammenstellt, Referenzpunkte setzt und das erste Werkstück freigibt.
Das Beispiel ist eine Planungsübung, keine vermessene Zhihe-CNC-Anlage oder eine zugesagte Verbesserung. Es zeigt, warum die Messgrenze die Kaufentscheidung beeinflusst.
| Beobachtete Aktivität im Beispiel | Minuten nach Maschinenstillstand | Erste zu untersuchende Frage |
|---|---|---|
| Suchen Sie die zugelassene Vorrichtung. | 8 | Könnte es vor Abschluss des vorherigen Auftrags identifiziert und eingeplant werden? |
| Stellen Sie die nächsten Werkzeuge zusammen und bereiten Sie sie vor. | 16 | Welche Vorbereitungsmaßnahmen können außerhalb der Maschine erfolgen? |
| Die Leuchte entfernen und ersetzen | 10 | Ist die physikalische Schnittstelle der eigentliche Engpass? |
| Referenzen erstellen und überprüfen | 9 | Welche Informationen und Messungen sind erforderlich? |
| Führe den ersten Testteil aus | 10 | Welche Prüfungen sind für eine sichere und korrekte Erstverwendung notwendig? |
| Messen und das Teil freigeben | 7 | Sind das benötigte Messgerät und der Gutachter verfügbar? |
| Gesamte Umrüstzeit | 60 | Welche Ursachen erfordern eine Prozessänderung oder eine Ausrüstungsoption? |
Wenn alle acht Suchminuten und sechzehn Vorbereitungsminuten sicher früher erfolgen könnten, blieben laut Berechnung 36 Minuten Wartezeit übrig. Dies ist ein oberes Grenzwertszenario unter den Annahmen des Beispiels, kein realistisches Ergebnis. Externe Vorbereitung beansprucht weiterhin Zeit und kann Ausrüstung, Informationen oder Platz erfordern.
Das erste Experiment sollte daher ein besser vorbereiteter Umstellungsprozess sein, nicht die sofortige Behauptung einer Produktivitätssteigerung von vierzig Prozent. Messen Sie den gesamten Prozess nach der Umstellung erneut.
Ermitteln Sie die Ursache der Verzögerung, bevor Sie die Lösung benennen.
„Wir suchen immer weiter nach Dingen.“
Beginnen Sie mit der Identifizierung und Bereitstellung der Komponenten. Weisen Sie Vorrichtungen, Werkzeuge, Messgeräte und genehmigte Dokumente eine einheitliche Projektbezeichnung zu. Prüfen Sie die Material- und Zeichnungsrevision, bevor der letzte Arbeitsschritt abgeschlossen ist. Fehlende oder widersprüchliche Informationen führen zu Verzögerungen, selbst wenn die Hardware geeignet ist.
Die richtige Antwort könnte ein Arbeitspaket und eine Entscheidung über die Zuständigkeit sein. Das ist zwar nicht glamourös, kann aber aufzeigen, ob eine teure Maschinenlösung die eigentliche Ursache behebt. Es gilt, den Aufwand für die Vorbereitung sowie die Maschinenverfügbarkeit zu dokumentieren, damit die Arbeit nicht einfach unbemerkt in eine andere Abteilung verlagert wird.
„Wir wissen, was wir brauchen, aber die Montage dauert zu lange.“
Prüfen Sie nun die physische Schnittstelle der Vorrichtung. Vergleichen Sie Zugänglichkeit, Positionierungsmöglichkeiten, Spannreihenfolge, Sauberkeit, Werkstückauflage und die erforderlichen Prüfungen nach der Montage. Fragen Sie den Vorrichtungsspezialisten und den Maschinenlieferanten, welche Schnittstellen mit der Anwendung kompatibel sind.
Prüfschritte sollten nicht allein deshalb entfernt werden, weil sie Zeit in Anspruch nehmen. Eine schnellere Montage, die zu einer falschen Positionierung des Werkstücks führt, verkürzt die Zeit bis zum ersten akzeptablen Bauteil nicht. Vorrichtung, Maschinentisch, Werkstück und genehmigtes Verfahren müssen gemeinsam geprüft werden.
„Der erste Teil bedarf wiederholter Korrekturen.“
Unklare Referenzen, unvollständige Werkzeuginformationen, Programmprobleme und Materialabweichungen müssen getrennt erfasst werden. Jeder Bereich hat einen anderen Verantwortlichen. Das ursprüngliche Ergebnis und die Korrektur müssen gespeichert werden, damit bei der nächsten Überprüfung eine reproduzierbare Methode von einer nicht dokumentierten Anpassung des Bedieners unterschieden werden kann.
Die Übersicht zur Messtechnik von Renishaw für Werkzeugmaschinen trennt die Werkzeugmessung von der Werkstückmessung. Diese Funktionen unterstützen zwar eine vorbereitete Einrichtung, der Käufer muss jedoch weiterhin definieren, was gemessen wird, wie das Ergebnis verwendet wird und welche Prüfungen unabhängig bleiben.
Vergleich von vier Ansätzen zur Reduzierung der Rüstzeiten von CNC-Bearbeitungszentren
Ziel der Rüstzeitreduzierung an CNC-Bearbeitungszentren ist nicht, stets die automatisierteste Lösung zu wählen. Vielmehr sollte die Lösung ausgewählt werden, die eine nachgewiesene Fehlerursache beseitigt und gleichzeitig die erforderlichen Qualitäts- und Sicherheitsprüfungen gewährleistet.
| Vorgeschlagene Antwort | Verzögerung, die es beheben soll | Einschränkung beim Test |
|---|---|---|
| Jobpakete und externe Vorbereitung | Suche, fehlende Dokumente und verspätete Werkzeugvorbereitung | Das Vorbereitungsteam benötigt Zeit, Raum und kontrollierte Informationen. |
| Wiederholbare Vorrichtungsschnittstelle | Wiederholte physische Montage- und Positionierungsarbeiten | Kompatibilität, Support und Verifizierung müssen noch überprüft werden. |
| Option zur Werkzeug- oder Werkstückmessung | Definierte Einstell- und Prüfaktivitäten | Integration, Kalibrierung, Programme und Schulungen müssen einbezogen werden. |
| Paletten- oder automatisierte Handhabungsanordnung | Wiederholtes Be- und Entladen sowie Austausch von Vorrichtungen in geeigneter Arbeit | Teilemix, Zugang, Wiederherstellung und Offline-Vorbereitung können weiterhin einschränkend wirken. |
Verwenden Sie für jedes Angebot dieselbe Bauteilfamilie und denselben Zeitrahmen. Andernfalls beschreibt ein Angebot möglicherweise eine sorgfältig geplante Produktionsserie, während ein anderes alle Unwägbarkeiten des Erstauftrags beinhaltet. Das sind keine vergleichbaren Darstellungen.
Eine Spezifikation für die nächste Konfigurationsdiskussion
Bringen Sie Beweise für die Unterbrechung in eine Untersuchung von Zhihe CNC ein. Die folgende Tabelle beschreibt die Informationsanforderungen und behauptet nicht, dass eine bestimmte Option für jedes Modell verfügbar ist.
| Spezifikationskategorie | Käuferinformationen | Antwort des Lieferanten angefordert |
|---|---|---|
| Teilfamilie | Beispielhafte Zeichnungen, Material und Chargenmischung | Geeignete Maschinen- und Vorrichtungsmethode |
| Physische Einrichtung | Vorhandene Vorrichtungsschnittstelle, Masse und Arbeitsbereich | Konfigurationsspezifische Kompatibilitäts- und Zugriffsbestätigung |
| Werkzeuge | Montageliste, Vorbereitungsmethode und Ersatzteilbedarf | Magazin-, Mess- und Steuerungsoptionen zur Diskussion |
| Referenzen | Datumsschema und Prüfungen des ersten Teils | Vorgeschlagene Festlegungsmethode und Verantwortlichkeiten |
| Produktionsziel | Protokoll der beobachteten Umrüstungen und Betriebszeiten | Eingeschränkte Demonstration mit derselben Zeitgrenze |
| Qualitativ hochwertige Belege | Erforderliche Abmessungen, Messgeräte und Freigabeberechtigung | Berichtsformat, Annahmebedingungen und Ausschlüsse |
Material- und Rohlingszustand müssen in diese Diskussion einbezogen werden. Die Bearbeitung von Aluminium und Stahl kann unterschiedliche Werkzeuge oder Prozessvorbereitungen erfordern. Eine für einen Rohlingszustand konzipierte Vorrichtung sollte nicht ohne Weiteres als für einen anderen geeignet angesehen werden. Diese Fragen sollten am besten von den Prozess- und Werkzeugspezialisten vor einem Zeitlaufversuch geklärt werden.
Führen Sie einen Testlauf durch, der die nächste Schicht übersteht.
Bereiten Sie den nächsten Auftrag mit der vorgeschlagenen Methode vor und beobachten Sie anschließend den Wechsel vom gleichen Startpunkt bis zum gleichen Freigabepunkt. Dokumentieren Sie, wer die Arbeit ausgeführt hat und welche Informationen verfügbar waren. Lassen Sie Unterbrechungen im Protokoll erhalten, anstatt sie zu entfernen, um den Test attraktiver zu gestalten.
Wiederholen Sie die entsprechende Sequenz mit einer anderen Teilevariante oder einem geschulten Bediener, sobald diese Änderung der normalen Produktion entspricht. Ziel ist es, Abhängigkeiten von undokumentiertem Wissen aufzudecken. Vereinbaren Sie Umfang und Anzahl der Validierungen mit den Beteiligten; dieser Artikel schreibt keine universelle Validierungsstichprobe vor.
Renishaws Betrachtung des Maschinenlebenszyklus ordnet Inbetriebnahme und langfristige Unterstützung demselben Lebenszyklus der Anlage zu. Übertragen Sie diese Perspektive auf Optimierungen der Einrichtung: Die Methode sollte auch nach dem Abzug des Vorführteams des Lieferanten lehrbar und supportfähig sein.
Prüfen Sie das Angebot für Arbeiten, die an einen anderen Ort verlegt wurden.
Ein Vorschlag zur Reduzierung der Rüstzeiten von CNC-Bearbeitungszentren sollte Vorrichtungen, Werkzeuge, Messgeräte, Steuerungsfunktionen, Programmierung und Schulungen aufzeigen. Listen Sie auf, was der Käufer bereitstellen muss. Falls die Rüstarbeiten an einen externen Arbeitsplatz verlagert werden, berücksichtigen Sie dessen Vorbereitung und Kapazität in der Bewertung.
Das Firmenprofil von Zhihe CNC beschreibt kundenspezifische CNC-Lösungen und projektbasierte Terminplanung. Fordern Sie einen Konfigurations- und Lieferplan an, der auf den vereinbarten Leistungsumfang abgestimmt ist. Gehen Sie nicht davon aus, dass eine kundenspezifische Vorrichtung oder Integrationsaufgabe den gleichen Liefertermin wie eine Standardmaschine hat.
Fordern Sie die erforderlichen Qualitätsdokumente und Zertifikate separat von der Zeitdemonstration an. Eine kürzere Umrüstzeit ist kein Nachweis für Maßgenauigkeit oder die Einhaltung der Zielvorgaben. Halten Sie technische Änderungen ebenfalls kontrolliert: Eine geänderte Vorrichtung oder ein geändertes Programm können erneute Prüfungen erfordern, selbst wenn dadurch scheinbar Zeit gespart wird.
Fragen von Produktions- und Einkaufsteams
Was sollte als Einrichtungszeit gelten?
Verwenden Sie für diese Analyse den letzten akzeptablen Teil der alten Tätigkeit und den ersten akzeptablen Teil der neuen Tätigkeit. Erfassen Sie engere Kennzahlen separat, wenn sie eine andere Frage beantworten, und geben Sie deren Ausschlusskriterien an.
Ist die externe Vorbereitung zeitunabhängig?
Nein. Es benötigt Arbeitskräfte, Platz und mitunter zusätzliche Ausrüstung. Der Vorteil besteht darin, dass geeignete Arbeiten ohne Maschinenstillstand erledigt werden können, nicht darin, dass die Arbeit verschwindet.
Sollte für jeden Auftrag die gleiche Vorrichtung verwendet werden?
Nein. Gängige Schnittstellen können zwar nützlich sein, die Eignung hängt jedoch von den konkreten Anforderungen an Bauteil, Halterung, Zugriff und Qualität ab. Ein gemeinsames Vorrichtungskonzept sollte für die jeweilige Bauteilfamilie validiert werden.
Wird eine Sonde die gesamte Erstteilprüfung überflüssig machen?
Gehen Sie nicht davon aus. Definieren Sie die Prüffunktion und die im Qualitätsplan geforderte unabhängige Prüfung. Die Integration von Messdaten ändert nicht automatisch die Freigabeanforderungen des Käufers.
Kann die Werkzeugvorbereitung vor Abschluss des vorherigen Auftrags erfolgen?
Gegebenenfalls sind die erforderlichen Baugruppen, Informationen und Mitarbeiter verfügbar. Prüfen Sie, ob die Werkzeuge für den laufenden Auftrag freigegeben sind und ob die externe Vorbereitungsmethode genehmigt wurde.
Ist für die Reduzierung der Rüstzeiten eines CNC-Bearbeitungszentrums eine neue Maschine erforderlich?
Zunächst sollte geklärt werden, ob die Verzögerung auf eine Maschinenbeschränkung oder auf Vorbereitungs- und Informationsprobleme zurückzuführen ist. Ein Austausch ist eine weitreichende Entscheidung und sollte auf der Grundlage von Nachweisen der tatsächlichen Einschränkung getroffen werden.
Wie verändern kleine Chargen die Entscheidung?
Häufige Produktwechsel machen deren Dauer im Produktionsplan deutlicher sichtbar. Verwenden Sie die tatsächliche Chargenzusammensetzung, anstatt den Prozess nur anhand eines langen Produktionslaufs identischer Teile zu beurteilen.
Wie sollte die Reduzierung der Rüstzeiten von CNC-Bearbeitungszentren gemessen werden?
Verwenden Sie dieselbe Start- und Enddefinition, vergleichbare Aufträge und dokumentierte Betriebsbedingungen. Berücksichtigen Sie Qualitätskontrollen und Vorbereitungsmaßnahmen, damit die scheinbare Einsparung nicht durch eine Änderung der Abgrenzung entsteht.
Wer sollte dem Prozess beiwohnen?
Beziehen Sie auch die Personen ein, die Werkzeuge vorbereiten, Vorrichtungen montieren, die Qualitätsprüfung durchführen und die Geräte betreuen. Die Einkaufsabteilung benötigt außerdem den vereinbarten Leistungsumfang und die Ausschlusskriterien, um die Angebote fair vergleichen zu können.
Was soll ich Zhihe CNC schicken?
Bitte senden Sie eine repräsentative Zeichnung, Materialdetails, Informationen zu Vorrichtungen und Werkzeugen, das aktuelle Umrüstprotokoll sowie den gewünschten Betriebsplan. Geben Sie an, welche Verzögerung durch die vorgeschlagene Ausrüstung beseitigt werden soll.
Bring einen Zeitrekord mit, nicht nur ein Ziel.
Die aussagekräftigste Anfrage zur Reduzierung der Rüstzeiten von CNC-Bearbeitungszentren enthält eine konkrete Störungsbeschreibung und deren Begründung. Sie liefert dem Lieferanten einen konkreten Bewertungspunkt und dem Käufer eine Grundlage für die Annahme oder Ablehnung des Angebots.
Teilen Sie diese Aufzeichnung über die Kontaktseite von Zhihe CNC . Bitten Sie um eine Antwort, die auf Vorbereitungsänderungen, Maschinenoptionen und Validierungsarbeiten eingeht. So wird aus einer Stoppuhrbeobachtung eine bessere Entscheidung für die richtige Ausrüstung.





