

Risikoregister: Staub, Rand, Datum, Übergabe
Zhihe CNC entwickelt ein Fräsverfahren für Graphitelektroden, das auf Staubkontrolle, empfindliche Kanten, Geometrieerhaltung, Absaugung und saubere Übergabe ausgelegt ist. Die optimale CNC-Fräsmaschine für die Bearbeitung von Graphitelektroden ist eine kontrollierte Zelle, die empfindliche Geometrien, Staubabsaugung und nachgelagerte Schutzmaßnahmen gewährleistet. Die untenstehende Übersicht visualisiert jedes Risiko.
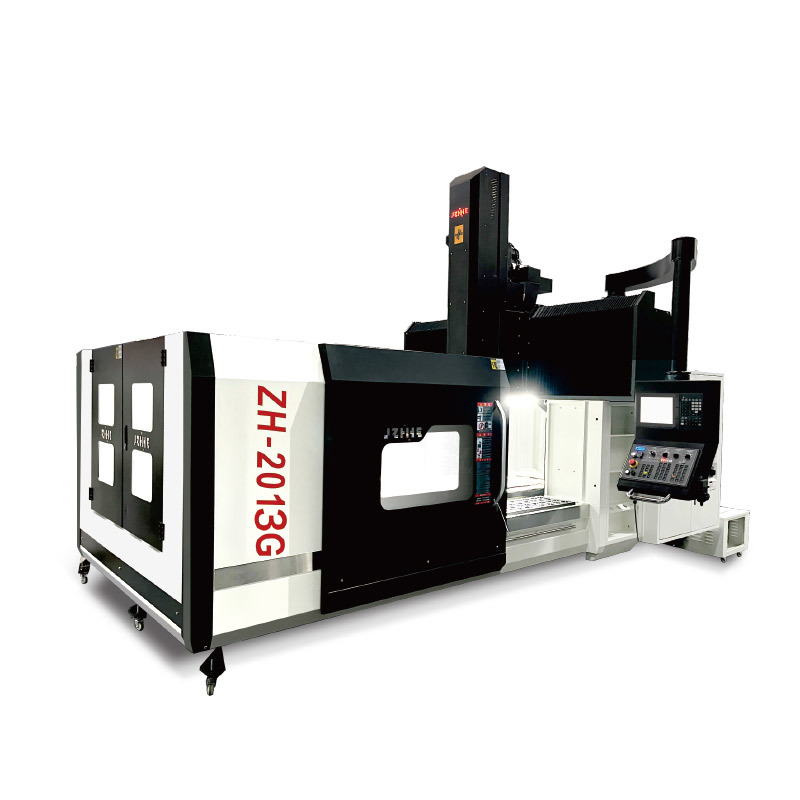
Staubkontrollregister
| Staubkontrollspur | Frage vor dem Schneiden | Beweis |
|---|---|---|
| Material | Sind Güteklasse, Maserung und Rohlingszustand angegeben? | Empfangs- und Leerdatensatz |
| Schneiden | Werden Werkzeug-, Schneidkanten- und Spanbelastungen kontrolliert? | Werkzeuglebensdauerprotokoll |
| Extraktion | Wohin gelangt der Staub und wer kümmert sich darum? | Luftstrom- und Reinigungsprüfung |
| Zerbrechlichkeit | Welche Rippen, Ecken und dünnen Wände können abplatzen? | Karte der markierten Defekte |
| Weiterleiten | Was schützt die Elektrode nach dem Fräsen? | Verpackungs- und Inspektionsdokumentation |
Steuerkarte A – Material und Zuschnitt
Definiere die Elektrodenfunktion
Eine CNC-Fräsmaschine für Graphitelektroden wird nicht allein nach Geschwindigkeit ausgewählt. Kavitätenbereiche, scharfe Ecken, Rippen, Entformungsschrägen, dünne Wände, Bezugsflächen und die nachfolgende Übergabe für die Funkenerosion oder das Formen müssen identifiziert werden. Zhihe CNC verknüpft den Bearbeitungsweg mit der Geometrie, die die Akzeptanz bestimmt.
Kennzeichnen Sie empfindliche und unkritische Flächen auf derselben Zeichnung. Eine allgemeine Anforderung zur „Oberflächenqualität“ ist weniger sinnvoll als eine zonenweise Regelung für Kanten, Absplitterungen und Inspektionen.
Kontrollklasse und Faserrichtung
Dokumentieren Sie Graphitsorte, Korngröße bzw. deklarierte Struktur, Rohlingsgröße, Charge, Oberflächenbeschaffenheit und Toleranz. Unterschiedliche Werkstoffe können Kantenausbrüche, Staubverhalten und Werkzeugverschleiß beeinflussen.
Verwenden Sie normale und Begrenzungs-Aussparungen. Bewahren Sie eingehende Fotos oder Inspektionsnotizen zusammen mit der Programmrevision auf, damit eine Beschädigung an der Maschine nicht mit einer bereits vorhandenen Markierung verwechselt wird.
Trennen Sie die Grobbearbeitung von der empfindlichen Endbearbeitung.
Definieren Sie Schruppen, Vorschlichten, Schlichten, Eckbearbeitung, zulässige manuelle Nachbearbeitung und Werkzeugsätze. Geben Sie Eingriffspunkt, Drehzahl, Vorschub, Rundlauf, Überstand und Auslösemechanismus für Werkzeugwechsel an.
Planen Sie einen Werkzeugwechsel ein. Vergleichen Sie die markierten Ecken und Rippen vor und nach dem Austausch, wobei der vorherige und genehmigte Werkzeugzustand beibehalten werden muss.
Extraktionsrundgang
- Gehäuse und Extraktionsweg bestätigen.
- Prüfen Sie den Filter- und Reinigungsstatus.
- Führen Sie den repräsentativen Schnitt durch.
- Prüfen Sie den Staub an Bezugspunkten, Vorrichtungen und in den fertigen Bereichen.
- Datensatzpflege und Freigabe der Eigentumsrechte.
Elektroden-Freisetzungsmatrix
| Zustand | Überprüfen | Eigentümer |
|---|---|---|
| Leer | Güteklasse, Faserung, Größe und Toleranz | Empfang |
| Schneiden | Werkzeug-, Pfad-, Extraktions- und Kantenstatus | Produktion |
| Reinigung | Staub, Bezugspunkte und geschützte Oberflächen | Handybesitzer |
| Weiterleiten | Inspektion, Verpackung und nachgelagerte Grenze | Qualität |
Steuerkarte B – Zelle, Edge und Handoff
Designextraktion um den Schnitt herum
Die Staubkontrolle ist eine Aufgabe der Maschinenzelle und kein Versprechen, das in den Spezifikationen der Schneidemaschine versteckt ist. Dazu gehören die Anordnung der Absaug- oder Absaugpunkte, Filter, Luftstrom, Staubablagerungen, Reinigungsöffnungen, Bedienerzugang und Wartungsarbeiten.
Beobachten Sie ein komplettes Produktionsfenster und dokumentieren Sie die Filter- oder Reinigungsarbeiten. Der Arbeitsablauf sollte festlegen, wer das Absaugsystem warten darf und wie die Arbeiten geschützt werden.
Schützen Sie kleine Rippen und Ecken
Für jede empfindliche Zone sind Werkzeugdurchmesser, Eckenradius, Halteweite, Bahnrichtung, Abstützung und Prüfverfahren zu dokumentieren. Eine erfolgreiche großflächige Bearbeitung beweist nicht zwangsläufig eine scharfe Elektrodenstruktur.
Verwenden Sie eine Fehlerkarte mit Markierungen für Ausbrüche, Ausrisse, verschmierten Staub und Kantenbeschädigungen. Wiederholen Sie die gleiche Überprüfung nach einem normalen Werkzeugverschleiß.
Halten Sie Staub von den Daten fern
Definieren Sie den Vorrichtungskontakt, die Bezugsreinigung, die Vakuumsequenz, das Spannen, das Nachladen und die Handhabung bei der Inspektion. Abgelagerter Staub kann den Sitz verändern oder kleine Defekte verdecken.
Testen Sie das Be- und Entladen der Roh- und Fertigelektrode. Notieren Sie die Kontaktpunkte, die verwendeten Reinigungswerkzeuge und die Person, die die Referenzelektrode vor der Messung freigibt.
Reinigungsversprechen konkretisieren
Geben Sie an, was bei der Bearbeitung geprüft wird: sichtbare Späne, gratartige Fragmente, Staubentfernung, geschützte Oberflächen und Verpackungszustand. Partikel-, Chemikalien- oder kundenspezifische Reinraumanforderungen sind in einem separaten Abnahmeprozess zu behandeln.
Eine CNC-Fräsmaschine für Graphitelektroden sollte die tatsächliche Reinigungsmethode und -dauer anzeigen. Vermeiden Sie es, eine Reinheitsklasse zu versprechen, die nicht geprüft wurde.
Führen Sie eine kontrollierte Staubhaltung durch
Nutzen Sie geplante Alarme für die Materialentnahme, Filterwechsel, Inspektionsstopps oder Ereignisse mit abgebrochenen Kanten. Dokumentieren Sie Maschinenstatus, Teileidentität, betroffene Menge, Eindämmung, Korrektur und erneuten Test.
Demonstrieren Sie die sichere Bergung mit wiederhergestellter Extraktion und korrektem Programm-, Werkzeug- und Inspektionsstatus. Halten Sie gehaltene Elektroden von freigegebenem Werkstück getrennt.
Verpacken Sie die Elektrodenübergabe
Übertragen Sie Bezugskarten, Geometriedatensätze, Staub- oder Reinigungshinweise, geschützte Flächen, Verpackungen, Inspektionsergebnisse, Programme, Werkzeuge und offene Einschränkungen an den nachgelagerten Benutzer.
Bitten Sie den EDM- oder Formgeber, zu bestätigen, welche Oberflächen und Abmessungen den nächsten Bearbeitungsschritt bestimmen. Dokumentieren Sie jegliche Nachbearbeitungsgrenzen vor der Übergabe.
Berechne die sauberen und freigegebenen Stunden
Zählen Sie die Rohlingsprüfung, die Einrichtung, die Entnahmeprüfungen, das Schneiden, die Werkzeugvorgänge, die Reinigung, die Inspektion, die Haltezeiten, die Verpackung und die freigegebenen Elektroden. Geben Sie die Personal-, Chargen- und Filterannahmen an.
Vergleichen Sie eine Standard-Hohlraumelektrode mit einer empfindlichen Randelektrode. Zhihe CNC verwendet einen sauberen, freigesetzten Ausgang anstelle einer idealen Trockenschnittzahl.
Wiederholgenauigkeit der Elektrode prüfen
Bei einer CNC-Fräsmaschine für Graphitelektroden werden Bezugspunkt, Kavitätsbereich, Kantenprobe und Prüfablauf für mehrere Rohlinge wiederholt. Werkzeugzustand, Entnahmebedingungen, Reinigung, Verpackung und Übergabe an den Weiterverarbeiter werden dokumentiert.
Vergleichen Sie die erste, mittlere und letzte freigegebene Elektrode innerhalb des angegebenen Zeitfensters. Falls ein Ergebnis abweicht, isolieren Sie Material, Träger, Werkzeug, Staub, Messung oder Handhabung, bevor Sie den Prozess ändern.
Überprüfung eines Wechsels
Bei Änderungen der Elektrodenfamilie, der Graphitsorte, der Vorrichtung, des Werkzeugsatzes, des Filters, des Programms oder der nachgelagerten Übergabe sollte eine kurze Folgenabschätzung durchgeführt werden. Die bisherige Ausgangslage ist zu bewahren und zu dokumentieren, welche Nachweise wiederholt werden müssen.
Weisen Sie der Änderung einen Prüfer, ein Gültigkeitsdatum und einen Freigabezeitraum zu. Die CNC-Fräsmaschine für Graphitelektroden sollte einen neuen Schichtwechsel durchführen, der genauso sicher und vorhersehbar ist wie der ursprüngliche Testlauf.
Häufig gestellte Fragen zum Kauf von Graphitelektroden: CNC-Fräsmaschine für Graphitelektroden
Was unterscheidet das Fräsen von Graphitelektroden von anderen Verfahren?
Staub, empfindliche Kanten, Maserung, Werkzeugverschleiß und nachgelagerte Sauberkeit interagieren mit der Geometrie.
Ist eine hohe Geschwindigkeit ausreichend?
Nein. Auch Extraktion, Werkzeugzustand, Unterstützung, Inspektion und Übergabe steuern den Output.
Warum sollten fragile Zonen gekennzeichnet werden?
Rippen, Ecken und dünne Wände können versagen, während breite Flächen akzeptabel aussehen.
Wie sollte die Extraktion bewertet werden?
Überprüfen Sie Gehäuse, Luftstrom, Filter, abgelagerten Staub, Reinigungsöffnungen, Wartungsarbeiten und sicheren Zugang.
Beweist die Bearbeitung die Eignung für einen Reinraum?
Nein. Für kundenspezifische Partikel- oder Chemikalienanforderungen sind separate Nachweise erforderlich.
Wie misst Zhihe die Kapazitätsberechnung?
Zhihe CNC umfasst Extraktionskontrollen, Reinigung, Inspektion, Verpackung und Freigabe der Elektroden.
Was gehört in ein Staubfach?
Maschinenzustand, Teileidentität, betroffene Menge, Eindämmung, Korrektur, Nachprüfung und Eigentümer.
Warum sollte man einen Werkzeugersatz testen?
Es zeigt, ob Kanten, Versätze, Staub und Inspektionen während der normalen Produktion unter Kontrolle bleiben.
Wann sollte die Graphit-Baseline wieder geöffnet werden?
Nach Änderungen an Güteklasse, Korngröße, Rohling, Vorrichtung, Werkzeug, Extraktion, Programm oder Verpackung.
Was sollten Käufer senden?
Senden Sie die CAD-Daten der Elektrode, die Güteklasse, empfindliche Bereiche, Toleranzen, das Volumen, die Extraktionsanforderungen und die Übergaberegeln.
Wandeln Sie die Überprüfung in eine Zhihe CNC-Entscheidung um
Senden Sie Zhihe CNC die kontrollierte Zeichnung oder CAD-Datei, Material- und Lagerbestandsinformationen, kritische Merkmale, Jahresvolumen, Chargenzusammensetzung, Vorrichtungskonzept, Werkzeugbeschränkungen, Prüfmethode, Standortbedingungen und Servicegebiet. Sehen Sie sich das Produktportfolio von Zhihe CNC , das Unternehmens- und Werksprofil sowie den technischen Anfrageweg an. Für eine CNC-Fräsmaschine für Graphitelektroden fordern Sie bitte eine datierte Konfiguration, einen repräsentativen Testlauf, die Abnahmegrenzen, offene Annahmen und einen benannten Support-Ansprechpartner an.
Referenzgrenze und verantwortungsvolle Nutzung
Die erste und zweite Referenz bieten Verfahren, Sicherheits- oder Qualitätskontexte. Sie ersetzen nicht die zeichnungsspezifische Abnahme, die lokale Risikobewertung, die Produktzertifizierung, die behördliche Freigabe, die Kundenspezifikationen oder die Betriebsanweisungen des Käufers.





