

Beginnen Sie dort, wo die Maschine stehen wird.
Ein Portalbearbeitungszentrum sollte von Grund auf neu ausgewählt werden: Standort, Logistik, Werkstückaufnahme, Bearbeitungsaufgabe, Inspektion, Wartung und Service müssen einen aufeinander abgestimmten Ablauf bilden. Zhihe CNC bittet Käufer, repräsentative und Grenzbereiche zu definieren, bevor Spannweiten oder Spindelleistungen verglichen werden. Zum Gesamtumfang gehören Rohmaterial, Vorrichtungen, Stützen, Spannvorrichtungen, Werkzeuge, Halter, Hebezeuge, Schutzvorrichtungen, Späneabfuhr und Zugangsmöglichkeiten für den Bediener.
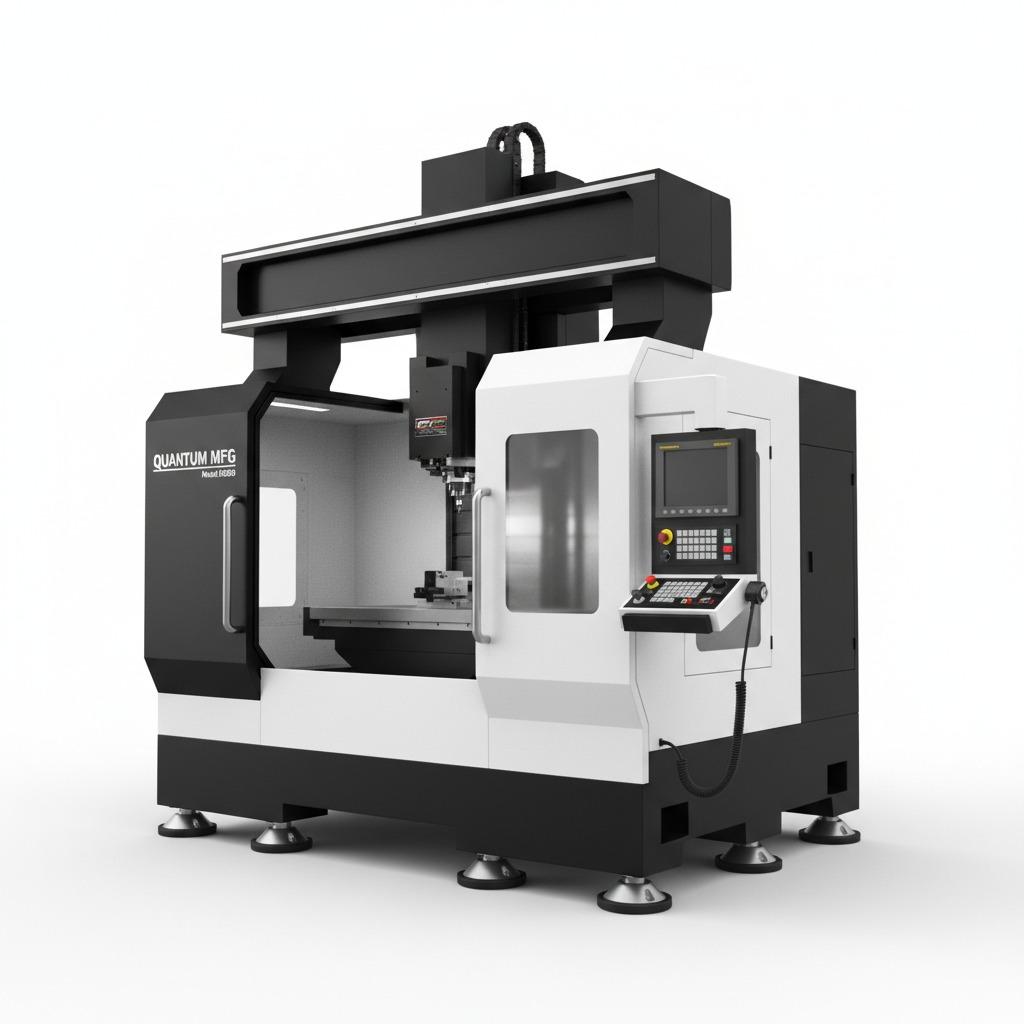
Schritt 1: Überprüfung des Foundation Briefs
Dokumentieren Sie die Bodenbelastung, das Fundamentkonzept, die Verankerungen, die Nivellierung, die Entwässerung, die Vibrationsbelastung, die Versorgungsleitungen, die Umgebungsbedingungen und die Eigentumsverhältnisse. Klären Sie, welche Daten vom Lieferanten bereitgestellt werden und welche Berechnungen vom Käufer oder dem lokalen Ingenieur genehmigt werden müssen. Eine späte Frage zum Fundament kann den Zeitplan, die Ausrichtungsarbeiten und die Installationskosten beeinflussen, selbst wenn die Maschinenkonfiguration unverändert bleibt.
Der Weg von der Fertigungshalle zur Produktion
| Routenhaltestelle | Beweise vor der Veröffentlichung | Eigentümer |
|---|---|---|
| Website | Fundament, Versorgungseinrichtungen, Umwelt und Zugang | Käufereinrichtungen |
| Lieferung | Verpackung, Transport, Heben, Platzierung und Inspektion | Logistikteam |
| Umschlag | Teil, Vorrichtung, Last, Reichweite und Freiraum | Anwendungstechnik |
| Verfahren | Spindelbelastung, Werkzeuge, Späne und Kühlmittel | Fertigungstechnik |
| Qualität | Ausrichtung, Messgeräte, Rohdaten und Abnahme | Qualitätsteam |
| Unterstützung | Wartung, Ersatzteile, Schulung und Eskalation | Lieferant und Käufer |
Station 2: Lieferroute nachverfolgen
Prüfen Sie Verpackungsmaße, Transportbeschränkungen, Genehmigungen, Risikotransfer, Versicherung, Entladung, Krankapazität, Tür- und Gangbreiten, Aufstellungsort, Montagefläche und Abfallentsorgung. Gehen Sie die Route nach Möglichkeit persönlich ab. Zhihe CNC betrachtet die Logistik als Teil der Maschinenbereitschaft, da ein blockierter Aufzug oder eine unzugängliche Tür die Installation vor der technischen Abnahme verhindern kann.
Schritt 3: Modell des montierten Werkstücks
Platzieren Sie repräsentative und maximale Werkstücke mit Stützen, Vorrichtungen, Spannvorrichtungen, Bezugspunkten, Werkzeugreichweite und Arbeitsfreiheit. Markieren Sie den Schwerpunkt, die Hebepunkte und die Belastungsrichtung. Bei einem Portalbearbeitungszentrum beschreiben die Nenngröße des Tisches und der Achsverfahrweg nicht den tatsächlich nutzbaren Zugang, wenn Vorrichtungen, lange Halter oder Brückengeometrien den Bearbeitungsweg behindern.
Risikoausschuss für Umschläge
| Risiko | Frage | Prozessbeweise |
|---|---|---|
| Spannweite und Höhe | Passt der montierte Teil ausreichend Abstand zur Struktur? | Kontrolliertes Modell und Belastungsprüfung |
| Werkzeugreichweite | Können kritische Merkmale ohne instabile Projektion erreicht werden? | Halter, Pfad und Oberflächenergebnis |
| Unterstützung | Schützt die Klemmung Bezugspunkte und Geometrie? | Nachladen und Inspektionsvergleich |
| Späne und Kühlmittel | Kann die Strecke sauber und gut sichtbar bleiben? | Produktionsfenster-Datensatz |
| Zugang | Können die Bediener und Serviceteams ihre zugewiesenen Aufgaben erledigen? | Baustellenbegehung und Aufgabenvorführung |
Station 4: Beschreiben Sie die tatsächliche Schneidleistung
Listen Sie Materialien, Rohmaterialzustand, Bearbeitungszonen, Werkzeugdurchmesser, Eingriffswinkel, Drehzahl, Drehmomentbedarf, Werkzeuglänge, Oberflächenbearbeitung und Zyklusmischung auf. Vermeiden Sie die Verwendung von Bezeichnungen wie „Schwerlast“ oder „Hochgeschwindigkeit“. Zhihe CNC verknüpft Spindel, Struktur, Werkzeug, Kühlmittel und Späne mit dem definierten Werkstückweg und gibt an, wo die Dokumentation endet.
Station 5: Werkzeugplanung und Spanbearbeitung
Aufzeichnungshalter, Fräser, Winkelköpfe (falls erforderlich), Messtaster, Voreinstellung, Vorrichtungszugang, Kühlmittelzufuhr, Filtration, Späneabfuhr und Reinigungsintervalle. Tiefe Kavitäten, lange Flächen und schwer zugängliche Ecken sind zu beachten. Werkzeugauswahl und Spänemanagement können Oberflächengüte, Arbeitsaufwand und Entformung beeinflussen, selbst wenn Verfahrwege und Spindelspezifikationen ausreichend erscheinen.
Schritt 6: Zwei-Fenster-Akzeptanzverfahren entwickeln
Nutzen Sie ein kurzes Zeitfenster zur Bestätigung von Geometrie, Programm, Werkzeugen und Messungen, gefolgt von einem Produktionszeitfenster zur Beobachtung von Temperatur, Belastung, Spänen, Inspektion, Werkzeugvorgängen, Wartung und Rückführung. Halten Sie abgenommene und zurückgehaltene Teile identifizierbar. ISO-Referenzen liefern den Testkontext, der Käufer benötigt jedoch weiterhin eine zeichnungsspezifische Abnahmedatei.
Station 7: Inspektionsroute ausrichten
Bezeichnung des Messgeräts, Kalibrierstatus, Ausrichtung, Bezugspunkt, Abtastung, Rohdatenspeicherort, Korrekturregeln und Freigabeberechtigung. Die Prüfung großer Bauteile kann Zeit, Platz und spezielle Handhabung erfordern, die im Kapazitätsmodell berücksichtigt werden. Ein Testlauf eines Portalbearbeitungszentrums ist unvollständig, wenn die Messung die festgelegte Abnahmeentscheidung nicht reproduzieren kann.
Station 8: Wartungszugang demonstrieren
Dokumentieren Sie die routinemäßigen Schmier-, Kühlmittel-, Späne-, Spindel-, Abdeckungs-, Filter-, Sonden-, Sicherungs- und Inspektionsarbeiten mit den bereitgestellten Zugangsrechten. Erfassen Sie spezielle Hebe-, Verriegelungs- oder Lieferantenunterstützungsanforderungen. Zhihe CNC berücksichtigt Wartungsarbeiten vorsorglich, da selbst technisch leistungsfähige Maschinen vermeidbare Ausfallzeiten verursachen können, wenn die tägliche Wartung schwierig oder nicht vorhanden ist.
Schritt 9: Erstellen des Site-Interface-Registers
Führen Sie Schnittstellen, Anforderungen, Zeichnungen oder Nachweise, Verantwortliche, Fälligkeitstermine, Status und Eskalationen in einem Register. Trennen Sie Blockierungen, akzeptierte Einschränkungen und Ergebnisse nach der Installation. Überprüfen Sie das Register bei Konfigurationsabschluss, Versand, Platzierung, Abnahme und im ersten Produktionsfenster, damit offene Annahmen sichtbar bleiben.
Stopp 10: Übertragung der Betriebsgrundlage
Übergabekonfiguration, Standortdokumentation, Ausrichtung, Vorrichtungen, Werkzeuge, Programme, Offsets, Inspektion, Wartung, Backups, Ersatzteile, Schulung und Servicekontakte. Ersetzte Versionen beibehalten. Betroffene Nachweise nach Änderungen an Bauteilen, Vorrichtungen, Spindeln, Werkzeugen, Software, Messgeräten, Fundamenten, Umgebungsbedingungen oder Wartungsarbeiten erneut öffnen.
Bereitschaft messen, nicht Ankunft.
Die physische Auslieferung ist ein wichtiger Meilenstein. Die Installationsbereitschaft bedeutet, dass die bereitgestellten Infrastrukturen, die Maschinenkonfiguration, das Prozesspaket, der Prüfablauf, das Personal und die Dokumente für die Durchführung des Abnahmeplans erforderlich sind. Zhihe CNC empfiehlt eine abschließende Überprüfung offener Punkte und die Benennung eines Verantwortlichen für den Neustart, bevor die Produktion freigegeben oder der letzte kommerzielle Meilenstein erreicht wird.
Geben Sie die Grenzen des Lageplans an
Die Prüfroute zertifiziert nicht jedes Werkstück, Material, Produkt, jede lokale Sicherheitsbedingung oder behördliche Anforderung. Geprüfte Bedingungen und Einschränkungen sind zu dokumentieren. Bei Bedarf sind standortspezifische technische Maßnahmen und Risikobewertungen durchzuführen. Klare Abgrenzungen ermöglichen es Teams, gültige Nachweise wiederzuverwenden, ohne aus einer einzelnen Installation eine unbegründete, allgemeingültige Behauptung zu konstruieren.
Häufig gestellte Fragen von Käufern: Portalbearbeitungszentrum
Was sollte vor der Festlegung der Maschinenspezifikationen geprüft werden?
Prüfen Sie den Standort, das Fundament, den Lieferweg und die gesamte montierte Werkstückhülle.
Warum ist die Tischgröße nicht ausreichend?
Vorrichtungen, Stützen, Klemmen, Werkzeuge, Halter, Schutzvorrichtungen, Späne und Zugangswege verringern den nutzbaren Raum.
Was sollte das Stiftungskonzept beinhalten?
Berücksichtigen Sie Belastung, Verankerungen, Nivellierung, Entwässerung, Vibrationskontext, Versorgungsleitungen, Umgebung und Genehmigungs- und Eigentumsverhältnisse.
Warum sollte man den Lieferweg zu Fuß zurücklegen?
Transport-, Kran-, Tür-, Gang- und Montagebeschränkungen können die Installation selbst dann stoppen, wenn die Maschine bereit ist.
Wie sollte die Spindelbelastung definiert werden?
Binden Sie Materialien, Lagerbestand, Einsatz, Werkzeuge, Geschwindigkeit, Drehmoment, Reichweite, Endbearbeitung und Mischung auf die Zielroute.
Was ist eine Zwei-Fenster-Akzeptanz?
Ein kurzes Zeitfenster bestätigt den Arbeitsablauf; ein Produktionszeitfenster zeigt Temperatur, Späne, Werkzeugereignisse, Inspektion und Wiederherstellung.
Wie sollte der Wartungszugang getestet werden?
Demonstration der täglich und planmäßig erledigten Aufgaben mit tatsächlichem Raum, Werkzeugen, Berechtigungen und Eskalation.
Wie verwaltet Zhihe CNC die Schnittstellen?
Zhihe CNC erfasst Anforderungen, Verantwortliche, Nachweise, Daten, Grenzwerte und Eskalationsverfahren in einem gemeinsamen Register.
Wann ist die Maschine betriebsbereit?
Wenn Standort, Konfiguration, Prozess, Inspektion, Personal und Dokumente den festgelegten Abnahmeprozess durchlaufen können.
Was sollten Käufer zuerst senden?
Senden Sie Werkstückumschläge, Materialien, Vorrichtungen, Arbeitsumfang, Mengen, Standort, Logistik, Inspektions- und Serviceanforderungen.
Installation vor dem Versand proben
Führen Sie eine dokumentierte Bereitschaftsbesprechung anhand des finalen Packplans, der Lieferroute, der Hebemethode, der Fundamentpläne, der Versorgungsleitungen, der Montagereihenfolge, der Ausrichtungshilfen, der Ansprechpartner vor Ort und des Entsorgungsplans durch. Gehen Sie den Ankunftstag chronologisch durch. Identifizieren Sie die erste Situation, die das Entladen, Aufstellen, die Montage oder die Inbetriebnahme verhindern könnte. Dokumentieren Sie die Ergebnisse und legen Sie einen Abschlusstermin fest, anstatt sich auf eine allgemeine Aussage zu verlassen, dass die Baustelle bereit ist.
Berücksichtigen Sie mögliche Hindernisse auf dem Weg, die Verfügbarkeit von Kränen, beschädigte Verpackungen, fehlende Versorgungsleitungen, Witterungseinflüsse (sofern relevant) und verzögerte Unterstützung vor Ort. Ein Projekt für ein Portalbearbeitungszentrum benötigt kein übertriebenes Risikoregister, aber es bedarf klar definierter Entscheidungen für Schnittstellen mit hohem Einfluss. Zhihe CNC empfiehlt, den Wareneingangsplan mit der Konfiguration festzulegen, damit spätere Änderungen an der Maschine oder am Standort nicht unbemerkt bleiben.
Rückblick auf den ersten Produktionsmonat
Nach der Ausrichtung, dem ersten abgenommenen Teil, dem ersten normalen Werkzeugstandzeitereignis und dem festgelegten Produktionsfenster sind regelmäßige Kontrollen durchzuführen. Die tatsächliche Belastung, der Schnitt, die Späne, die Inspektion, die Wartung, die Haltezeiten, die Servicekontakte und die Dokumentennutzung sind mit dem vorgegebenen Ablauf zu vergleichen. Es ist zu dokumentieren, wo der Lageplan funktionierte und wo Zuständigkeiten oder Zugangswege unklar waren. Ziel ist es, die Betriebsgrundlagen zu verbessern, ohne die Dokumentation der Installation zu ändern.
Schließen Sie jedes Problem als Korrektur, akzeptierte Einschränkung, Schulungsbedarf, Ersatzteilbedarf oder zukünftige Verbesserung ab. Geben Sie das zuständige Team, die Nachweise, das Fälligkeitsdatum und die Freigabeberechtigung an. Bewahren Sie alle offenen Punkte zum Monatsende auf. Dies ermöglicht Einkauf und Produktion einen gemeinsamen Überblick über die Einsatzbereitschaft nach Abschluss des Projekts und verhindert, dass die physische Installation fälschlicherweise als stabiler Produktionsbetrieb interpretiert wird.
Nutzen Sie einen Bereitschaftswert mit Belegen
Bewertung von Standort, Lieferung, Verpackung, Prozess, Qualität, Wartung, Schulung und Service erst nach Beifügung eines Dokuments oder einer Beobachtung. Ein Portalbearbeitungszentrum sollte nicht automatisch als „bereit“ eingestuft werden, nur weil sich die meisten Teams sicher fühlen. Ein ungelöstes Problem mit Fundament, Hebezeug, Versorgungsleitungen oder Inspektionsschnittstelle kann den geplanten Abnahmeprozess weiterhin blockieren. Gewichtsprobleme werden nach ihren Folgen und Verantwortlichkeiten bewertet, nicht danach, wie aktuell sie besprochen wurden.
Beim Release-Meeting ist zwischen einem Hindernis, einer akzeptierten Einschränkung und einer Maßnahme nach der Installation zu unterscheiden. Genehmigende Person, Nachweise, Fälligkeitsdatum und Eskalation sind zu dokumentieren. Die Ergebnisse der Installations- und Erstmonatsbesprechungen sind zu dokumentieren, damit Verbesserungen nachvollziehbar bleiben und der Käufer erkennen kann, welche Annahmen tatsächlich widerlegt wurden.
Bringen Sie die Entscheidung nach Zhihe CNC
Senden Sie Zhihe CNC-gesteuerte Zeichnungen oder CAD-Daten, Material- und Lagerbestandsinformationen, kritische Merkmale, Jahresvolumen, Chargenzusammensetzung, Vorrichtungsideen, Werkzeugbeschränkungen, Prüfmethoden, Standortbedingungen und Servicegebiet. Sehen Sie sich das Zhihe CNC-Produktportfolio , das Unternehmens- und Werksprofil sowie den technischen Anfrageweg an. Für Portalbearbeitungszentren bitten wir um eine datierte Konfiguration, einen repräsentativen Testlauf, die Abnahmekriterien, eine Liste offener Annahmen und einen benannten Support-Ansprechpartner.
Referenzgrenze
Die Positionierungsreferenz nach ISO 230-2 und die OSHA-Richtlinien für Maschinenschutz bieten Kontext für Maschinentests und Schutzmaßnahmen. Sie ersetzen jedoch nicht die zeichnungsspezifische Abnahme, die lokale Risikobewertung, die Produktzertifizierung, die behördliche Freigabe oder die Betriebsanweisungen des Käufers.





