

Die Antwort aus der Palettenstunde
Ein horizontales Bearbeitungszentrum sollte anhand der akzeptierten Palettenstunden verglichen werden: der Zeit, die für das Laden, Positionieren, Bearbeiten, Werkzeug- und Spänemanagement, Prüfen, Entnehmen und Auswerfen einer definierten Palette benötigt wird. Zhihe CNC geht von der Teilefamilie, den Flächen, Bezugspunkten, Bohrungsbeziehungen, der Spannvorrichtungsdichte, der Chargenmischung und den Auswurfmerkmalen aus. Die Spindelminuten allein können nicht belegen, ob die Bearbeitung mehrerer Flächen eine stabile Produktion ermöglicht.
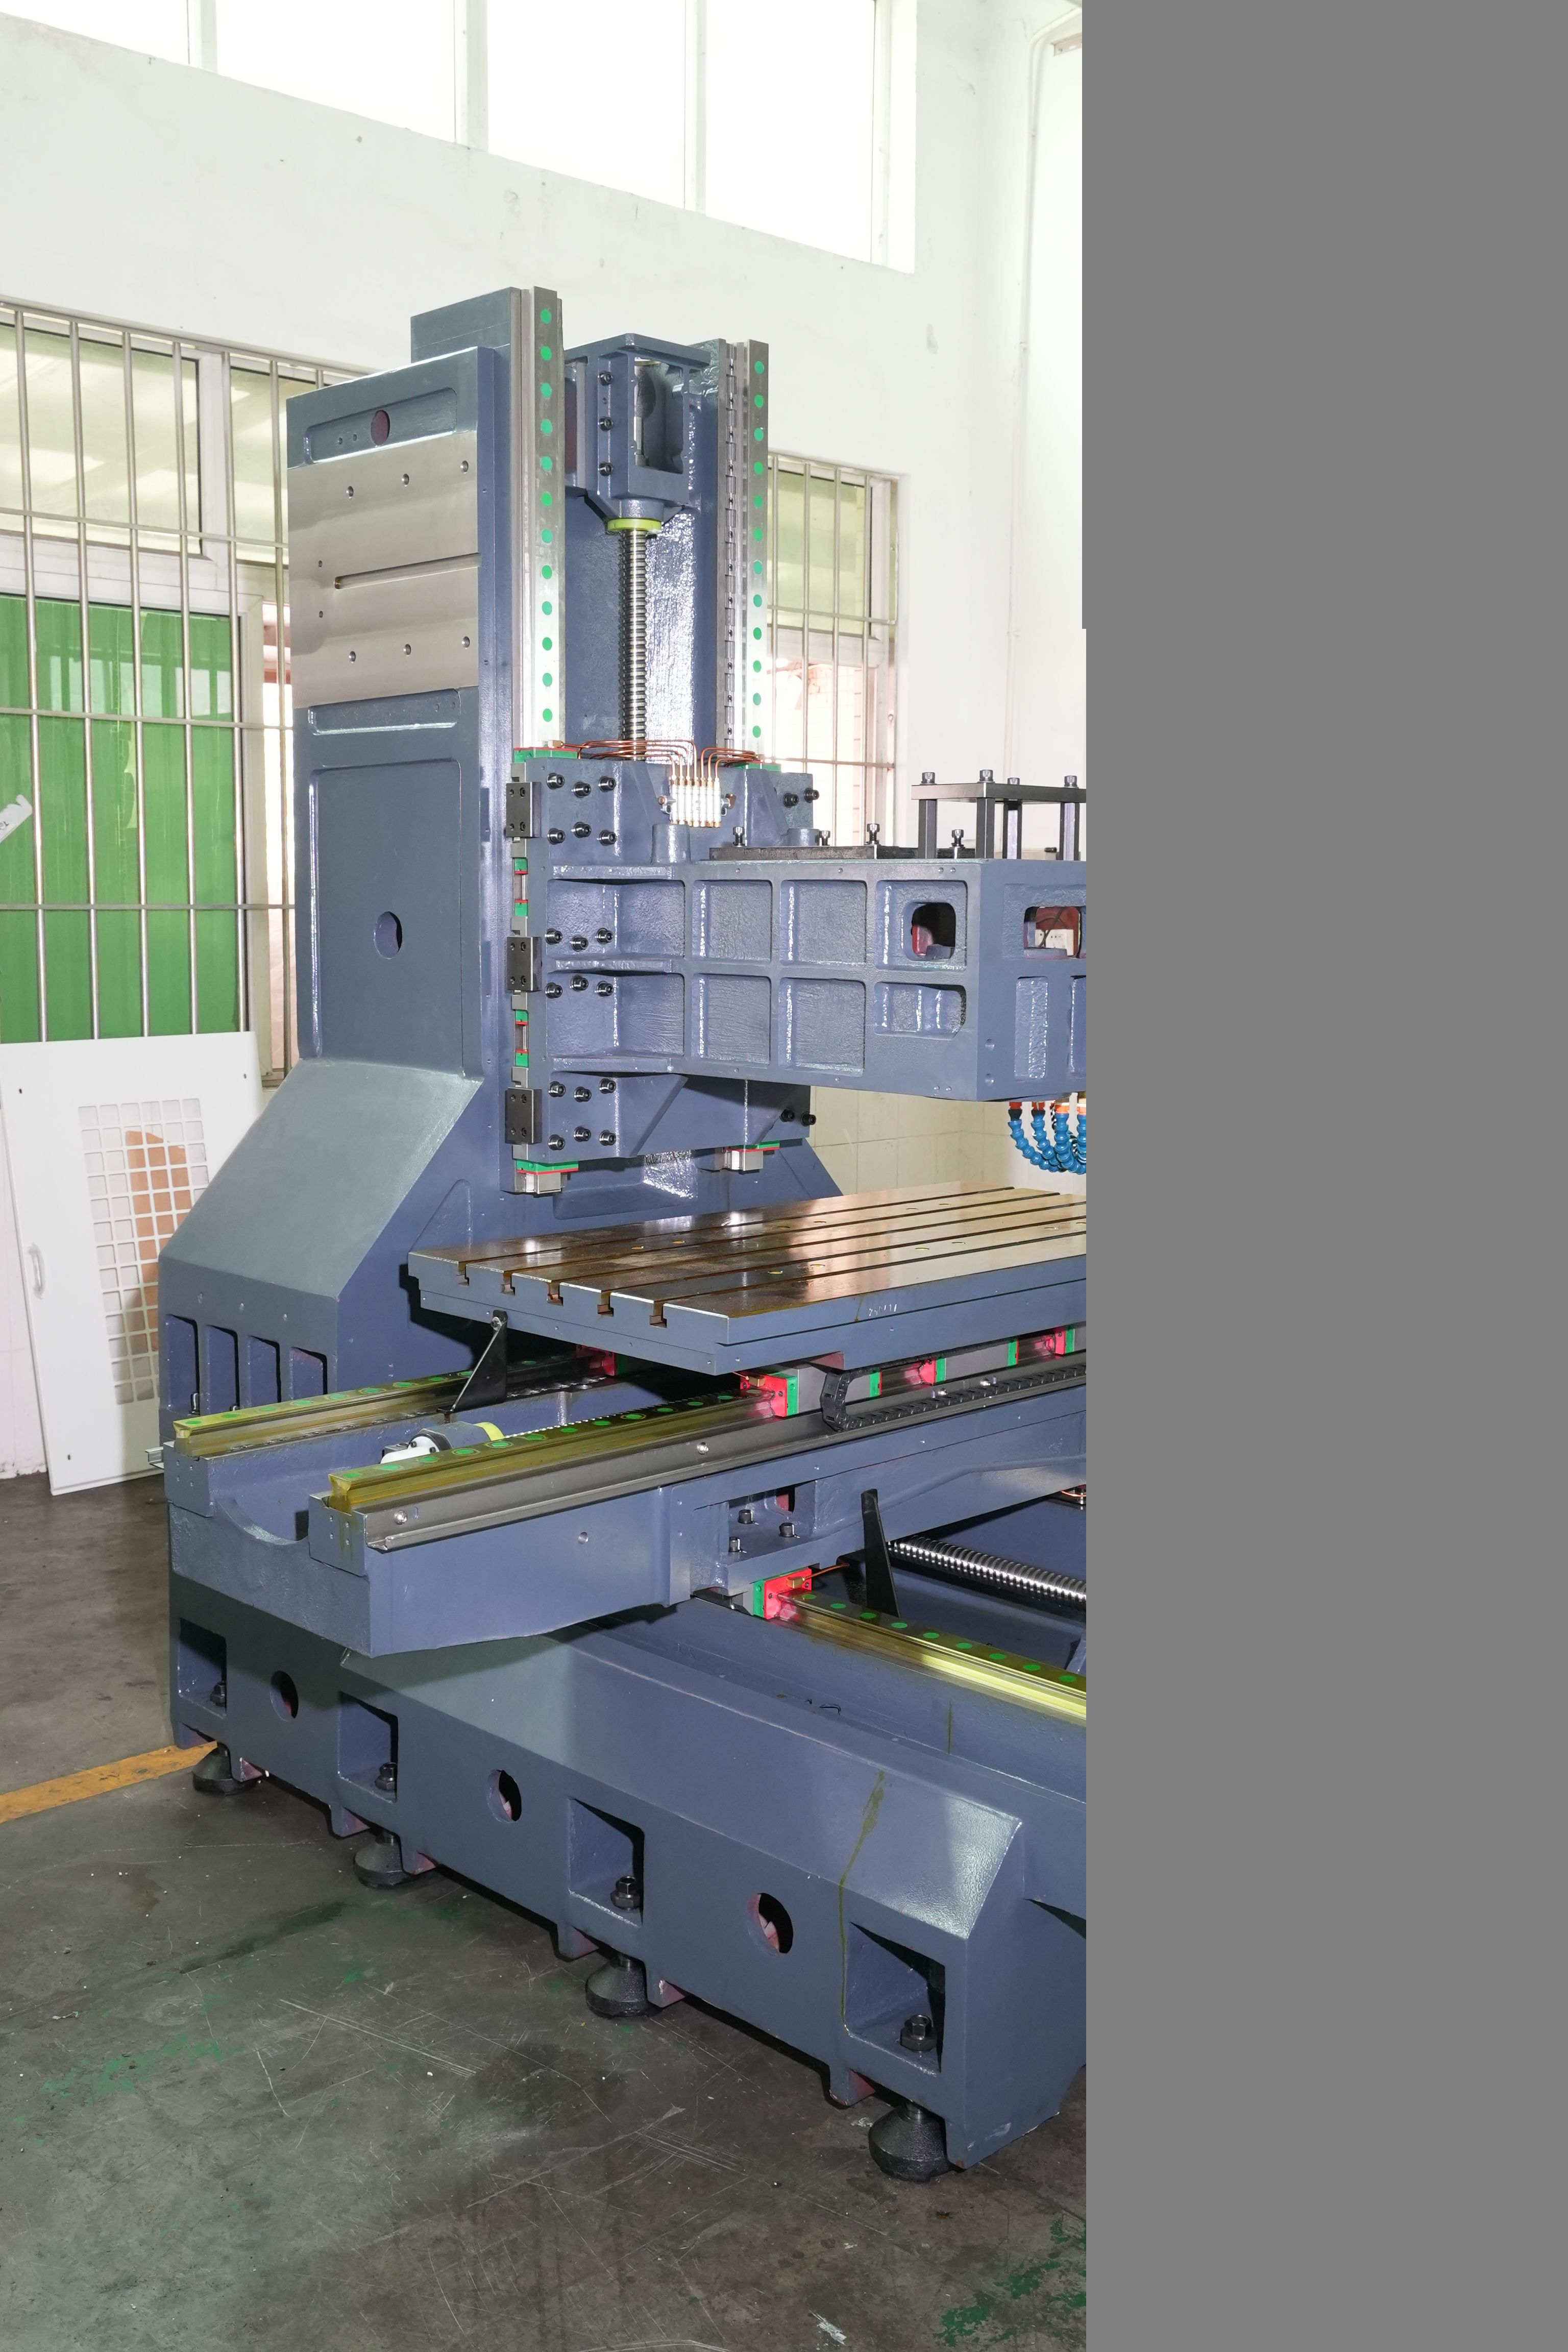
Das Palettenstunden-Hauptbuch
| Hauptbuchsegment | Aufzeichnen | Frage zur Veröffentlichung |
|---|---|---|
| Vorbereitung | Reinigung von Einrichtungsgegenständen, Werkzeuge, Material und Programm | Ist die Palette bereit? |
| Laden | Bezugspunkt, Klemme, Halterung und Kennzeichnung | Ist die Einrichtung kontrolliert? |
| Bearbeitung | Gesichter, Werkzeuge, Späne, Kühlmittel und Ereignisse | Blieb die Route stabil? |
| Inspektion | Messgeräte, Abtastung, Rohdaten und Haltepunkte | Kann die Palette freigegeben werden? |
| Erholung | Alarm, Werkzeug, Korrektur und Neustart | War die Rückverfolgbarkeit gewährleistet? |
| Weiterleiten | Akzeptierte Anzahl, offene Probleme und nächster Eigentümer | Kann die nächste Warteschlange abgearbeitet werden? |
Palettenidentität definieren
Erfassen Sie Paletten, Vorrichtungsrevisionen, Teilepositionen, Materialchargen, Bezugspunkte, Spannreihenfolge, Werkzeugprogramm und Bearbeitungsstatus. Halten Sie angenommene und zurückgehaltene Teile positionsbezogen identifizierbar. Ein horizontales Bearbeitungszentrum kann mehrere Teile oder Flächen gleichzeitig aufnehmen, daher muss die Palettenidentität auch nach Entladung, Prüfung und Korrektur erhalten bleiben.
Kartenflächen und Datumsübergaben
Gruppieren Sie Bohrungen, Flächen, Taschen, Löcher und Gewinde nach Ausrichtung und Freigabeverhältnis. Markieren Sie, welche Elemente einen gemeinsamen Bezugspunkt haben und welche vor der Bearbeitung einer weiteren Fläche abgetastet oder geprüft werden müssen. Zhihe CNC verwendet eine Flächenkarte, um zu testen, ob reduzierte Aufspannungen die relevanten Zeichnungsbeziehungen tatsächlich gewährleisten.
Routenvergleich nach Palette
| Route | Potenzielle Stärke | Erforderliche Nachweise |
|---|---|---|
| Einseitige vertikale Route | Einfache Befestigung und direkter Zugang | Rüstzeiten, Datenübertragungen und freigegebene Zeit |
| Mehrseitige horizontale Route | Weniger Übergaben und besserer Blickkontakt | Beziehung zwischen Grabstein, Index, Absplitterungen und Bohrung |
| Gemischte Route | Ordnet Funktionen dem besten Prozess zu | Warteschlange, Identifizierung und Inspektionsübergabe |
Gehen Sie nicht davon aus, dass ein Layout für alle Teile geeignet ist. Vergleichen Sie die vollständig freigegebenen Routen unter Berücksichtigung desselben Teilemixes und derselben Prüfdefinition.
Den Grabstein als Produktionssystem entwerfen
Dokumentieren Sie Basiskontakt, Unterstützung, Spannkraft, Werkstückabstand, Werkzeugfreiraum, Tastzugang, Späne, Kühlmittel und Hubvorgänge. Führen Sie Probeentladung und -beladung durch. Die Vorrichtungsdichte ist nur dann sinnvoll, wenn jede Position zugänglich, identifizierbar und überprüfbar bleibt. Eine Überladung der Palette kann das Risiko von Kollisionen, Spänen und Qualitätseinbußen erhöhen.
Langweilige Beziehungen schützen
Bei koaxialen oder ähnlichen Bohrungen werden Bezugspunkte, Indexpositionen, Vorrichtungszustand, Werkzeuganordnungen, Temperatur und Prüfausrichtung erfasst. Die Rohdaten werden positionsbezogen gespeichert. Ein horizontales Bearbeitungszentrum kann die Anzahl der Bezugspunktübergaben reduzieren, das Ergebnis bleibt jedoch abhängig von der Steuerung von Dreh-, Vorrichtungs-, Werkzeug- und Messvorgängen.
Chips durch jeden Index beobachten
Beobachten Sie die Späneansammlung an Planflächen, Aussparungen, Vorrichtungskanten, Auflageflächen und im Arbeitsbereich der Maschine. Definieren Sie Kühlmittelzufuhr, Reinigung, Filtration, Reinigung und sicheren Zugang. Späne können Auflageflächen, Werkzeuge, Oberflächenbeschaffenheit und Arbeitsaufwand beeinträchtigen. Zhihe CNC erfasst die Spänebearbeitung im Palettenstundenbuch, anstatt sie außerhalb der Zykluszeit zu verbergen.
Werkzeugkapazität im Verhältnis zum Teilemix messen
Werkzeuge nach Fläche, Funktion, Halterung, Projektion, Voreinstellung, Lebensdauer und Austauschauslöser auflisten. Verwandte Werkzeuge und Verifizierungsnachweise, falls verwendet, angeben. Ein größeres Magazin ist nur dann hilfreich, wenn es für die genehmigte Mischung, Umrüstung und Wartungsroute geeignet ist. Nicht verfügbare oder gemeinsam genutzte Werkzeuge, die zu Wartezeiten führen können, erfassen.
Maschinenzeit von Warteschlangenzeit trennen
Die Palettenvorbereitung, Wartezeiten, Beladung, das Schneiden, die Inspektion, die Überprüfung der zurückgehaltenen Arbeiten und die Weiterleitung werden verfolgt. Ein Palettenwechsler kann Leerlaufzeiten reduzieren, während eine andere Warteschlange die Ausbringungsmenge weiterhin begrenzt. Zhihe CNC fragt ab, welche Warteschlange für welche Verzögerung verantwortlich ist und ob Personal, Messgeräte, Vorrichtungen oder Entscheidungen im Modell der kommerziellen Kapazität berücksichtigt werden.
Führe eine normale Unterbrechung aus
Nutzen Sie geplante Werkzeugstandzeitereignisse, Inspektionsstopps oder programmierte Stopps. Dokumentieren Sie den Palettenzustand, betroffene Positionen, Maßnahmen zur Sicherung, Korrektur, Überprüfung und den zuständigen Wiederanlasser. Vermeiden Sie unsichere Bedingungen. Ziel ist es, aufzuzeigen, wie der Arbeitsablauf laufende Arbeiten und Daten schützt, wenn die optimale Abfolge unterbrochen wird.
Verwenden Sie ein Annahmefenster für zwei Paletten.
Sofern zutreffend, beobachten Sie die Vorbereitung und das Schneiden über mindestens zwei Palettenumdrehungen oder eine entsprechende festgelegte Abfolge. Dokumentieren Sie die Reinigung der Vorrichtung, das erneute Beladen, die Indexierung, die verwendeten Werkzeuge, die Späne, die Inspektion und die freigegebene Menge. Dies zeigt, ob die Leistung von einer sorgfältig vorbereiteten Palette oder vom vorgesehenen Arbeitsrhythmus abhängt.
Berechnung der akzeptierten Palettenstunden
Die akzeptierten Palettenstunden umfassen die gesamte angegebene Zeit von der Vorbereitung bis zur Freigabe des Werkstücks. Geben Sie Chargenmischung, Vorrichtungsbelegung, Bedienerabdeckung, Probenahme, geplante Wartung und Eskalationsverzögerung an. Die Spindellaufzeit darf nicht als Anlagenkapazität angegeben werden. Bei einem horizontalen Bearbeitungszentrum sollte das Kassenbuch sowohl den Output als auch die erforderlichen Arbeiten zu dessen Sicherung erläutern.
Wartungspläne entlang der Palettenroute
Definieren Sie Schmierung, Kühlmittel, Späne, Paletten, Rundlaufprüfungen, Vorrichtungen, Sonden, Werkzeugmagazin, Ersatzteile und Ordnung und Sauberkeit. Legen Sie Häufigkeit, Nachweis und Eskalation fest. Demonstrieren Sie ausgewählte Aufgaben mit den bereitgestellten Zugriffsrechten. Wartungszeit und Verfügbarkeit gehören zum Verantwortungsbereich, auch wenn sie nicht Teil jedes Palettenzyklus sind.
Übertragen Sie die Palettenbasislinie
Übergabe von Palettenidentität, Vorrichtungen, Werkzeugen, Programmen, Offsets, Prüfroutinen, Inspektions-, Wartungs-, Sicherungs-, Arbeitsablaufregeln und Servicekontakten. Ersetzte Versionen beibehalten. Betroffene Nachweise nach Änderungen an Teilen, Materialien, Vorrichtungen, Werkzeugen, Programmen, Messgeräten, Paletten, Standorten oder Wartungsarbeiten wieder öffnen.
Gewerbegebiet abgrenzen
Geben Sie an, was in Paletten, Vorrichtungen, Werkzeugen, Messfühlern, Messgeräten, Späneabscheidern, Schulungen, Serviceleistungen und Abnahmen enthalten ist. Produktzertifizierung, Ermüdungsprüfung, Druckverhalten und nachgelagerte Montage bleiben separat, sofern sie nicht vertraglich vereinbart und geprüft werden. Eine klare Abgrenzung stellt sicher, dass die Kapazitätszusage mit dem nachgewiesenen Verfahren verknüpft ist.
Häufig gestellte Fragen von Käufern: Horizontales Bearbeitungszentrum
Wie hoch ist die akzeptierte Palettenstunde?
Es handelt sich um die angegebene Zeit von der Vorbereitung bis zur Veröffentlichung des Werkes, einschließlich unterstützender Veranstaltungen und Wartezeiten.
Warum nicht die Spindelzeit vergleichen?
Die Spindelzeit beinhaltet nicht das Einlegen der Spindel, die Montage der Vorrichtung, den Werkzeugverbrauch, den Verbrauch von Spänen, die Inspektion, die Wartung, das Halten der Spindel und die Wiederherstellungszeit.
Wann ist ein horizontales Layout sinnvoll?
Es kann nützlich sein, wenn der Zugriff auf mehrere Seiten und die Reduzierung von Datenübergaben ein definiertes Teilefamilienproblem lösen.
Was sollte ein Prozess um die Verurteilung zu einem Grabstein beinhalten?
Einschließlich Unterstützung, Spannreihenfolge, Positionsidentifizierung, Werkzeugzugang, Späne, Sondierung, Nachladen und Inspektion.
Wie sollten zugehörige Bohrungen überprüft werden?
Datum, Index, Vorrichtung, Werkzeuge, Temperatur, Ausrichtung, Rohdaten und Palettenposition erfassen.
Warum werden zwei Palettenumdrehungen beobachtet?
Es testet die wiederholte Vorbereitung, Beladung, Späne, Werkzeuge, Inspektion und den vorgesehenen Arbeitsrhythmus.
Was gehört in ein Palettenlagerdatensatz?
Paletten- und Positionsidentität, Menge, Zustand, Ergebnis, Eindämmung, Korrektur, Nachprüfung und Eigentümer erfassen.
Wie schneidet Zhihe CNC im Kapazitätsvergleich ab?
Zhihe CNC vergleicht die freigesetzte Leistung und die gesamte Palettenstundenarbeit unter Berücksichtigung eines festgelegten Teilemixes.
Wann sollte die Baseline wieder geöffnet werden?
Nach Änderungen an Bauteilen, Materialien, Vorrichtungen, Werkzeugen, Programmen, Messgeräten, Paletten, Baustellen oder Wartungsarbeiten müssen die betroffenen Beweismittel erneut geöffnet werden.
Was sollten Käufer zuerst senden?
Senden Sie Teilefamilien, Flächen, Bezugspunkte, Volumen, Vorrichtungen, Werkzeuge, Inspektions-, Baustellen- und Serviceanforderungen.
Platzieren Sie die Maschine in der Produktionszelle.
Erfassen Sie Rohmaterial, Paletten, Palettenlager, Vorrichtungen, Voreinstellungen, Werkzeuge, Maschinenbeladung, Späne, Kühlmittel, Inspektion, Spannbereich und Fertigteilübergabe. Erfassen Sie Laufwege, Wartezeiten und Handhabung getrennt vom Schneidprozess. Ein horizontales Bearbeitungszentrum kann die Spindelstillstandszeiten reduzieren, während die Zelle durch Vorrichtungsvorbereitung, Messmittelzugang oder nachgelagerte Entscheidungen eingeschränkt bleibt. Die Zellenkarte zeigt, wo die Palette tatsächlich wartet.
Berücksichtigen Sie Bediener-, Wartungs-, Qualitäts- und Logistikaufgaben mit realistischem Zugriff. Bei geplanter Automatisierung sind Materialbereitstellung, Sensorik, Identifizierung, Ausnahmebehandlung, sichere Zustände und manuelle Wiederherstellung zu definieren. Zhihe CNC stellt sicher, dass Automatisierungsversprechen an die gelieferten Schnittstellen und die getestete Abfolge geknüpft sind. Ein Roboter oder ein Palettensystem stellt nicht automatisch einen vollständigen Betriebsablauf dar.
Den Produktmix einem Stresstest unterziehen
Erstellen Sie ein Portfolio mit Teilekennzeichnungen wie Form, Material, Flächen, Bezugspunkten, Losgröße, Vorrichtungspositionen, Werkzeugen, Prüf- und Freigabemerkmalen. Wählen Sie ein häufiges Teil, ein Grenzteil und ein Teil mit hoher Umrüsthäufigkeit. Vergleichen Sie Palettenvorbereitung, Maschinenlaufzeit, Werkzeugkapazität, Spanbildung, Messmittelbedarf und Belastung durch Spannteile. Das größte Teil kann die Passgenauigkeit bestimmen, während ein anderes Teil die Verfügbarkeit von Arbeitskräften oder Werkzeugen beeinflusst.
Führen Sie eine festgelegte Sequenz durch, die mindestens einen Werkzeugwechsel, eine Werkzeugstandzeitbegrenzung oder einen Prüfstopp beinhaltet. Erfassen Sie die akzeptierten Palettenstunden und offenen Annahmen. Bei einem horizontalen Bearbeitungszentrum zeigt dieser Belastungstest, ob die geplante Zelle die erwartete Komponentenvielfalt und nicht nur ein vorbereitetes Bauteil unterstützt. Öffnen Sie betroffene Nachweise erneut, wenn sich die Komponentenvielfalt, die Personalbesetzung, die Messgeräte, die Werkzeuge, die Vorrichtungen oder die Betriebsbedingungen ändern.
Schließen Sie die Zellenakzeptanzdatei
Die endgültige Datei sollte Maschinenkonfiguration, Paletten, Vorrichtungen, Werkzeuge, Programme, Offsets, Messroutinen, Späne- und Kühlmittelplan, Messgeräte, Rohdaten, zulässige Palettenstunden, Schulungen, Wartung, Backups, Ersatzteile und Servicekontakte enthalten. Ein horizontales Bearbeitungszentrum ist erst dann betriebsbereit, wenn die Zelle den festgelegten Freigabeweg reproduzieren kann, nicht nur, wenn sich jede Achse bewegt.
Offene Punkte nach Palette, Position oder Zellenschnittstelle (sofern möglich) auflisten. Einschränken, Nachweise, Verantwortlichen, Fälligkeitsdatum und Freigabeberechtigung angeben. Die Akte nach dem ersten regulären Werkzeugwechsel und dem ersten Werkzeuglebensdauerereignis prüfen. Dies bestätigt, dass Identifizierung, Prüfung und Rückgewinnung nach der vorbereiteten Abnahmesequenz weiterhin gewährleistet sind.
Prüfen Sie nach der ersten repräsentativen Charge die freigegebene Zellendatei gemeinsam mit Produktion, Qualitätssicherung und Instandhaltung. Dokumentieren Sie jegliche Abweichungen bei der Palettenvorbereitung, Werkzeugverfügbarkeit, Spänen, Messreihenfolge, Arbeitsaufwand oder Rückgewinnung. Schließen Sie die Abweichung mit Nachweisen, einer akzeptierten Einschränkung oder einem datierten Verantwortlichen ab. Diese kurze Prüfung sichert die ursprünglichen Kapazitätsannahmen, wenn die tägliche Arbeit die vorbereitete Abnahmesequenz ersetzt.
Bringen Sie die Entscheidung nach Zhihe CNC
Senden Sie Zhihe CNC-gesteuerte Zeichnungen oder CAD-Daten, Material- und Lagerbestandsinformationen, kritische Merkmale, Jahresvolumen, Chargenzusammensetzung, Vorrichtungsideen, Werkzeugbeschränkungen, Prüfmethoden, Standortbedingungen und Servicegebiet. Sehen Sie sich das Zhihe CNC-Produktportfolio , das Unternehmens- und Werksprofil sowie den technischen Anfrageweg an. Für horizontale Bearbeitungszentren bitten wir um eine datierte Konfiguration, einen repräsentativen Testlauf, die Abnahmekriterien, eine Liste offener Annahmen und einen benannten Support-Ansprechpartner.
Referenzgrenze
Die ISO 10791-Norm für Bearbeitungszentren und die OSHA-Richtlinien für Maschinensicherheit liefern Kontextinformationen zu Maschinentests und Sicherheitsvorkehrungen. Sie ersetzen jedoch nicht die zeichnungsspezifische Abnahme, die lokale Risikobewertung, die Produktzertifizierung, die behördliche Freigabe oder die Betriebsanweisungen des Käufers.





