

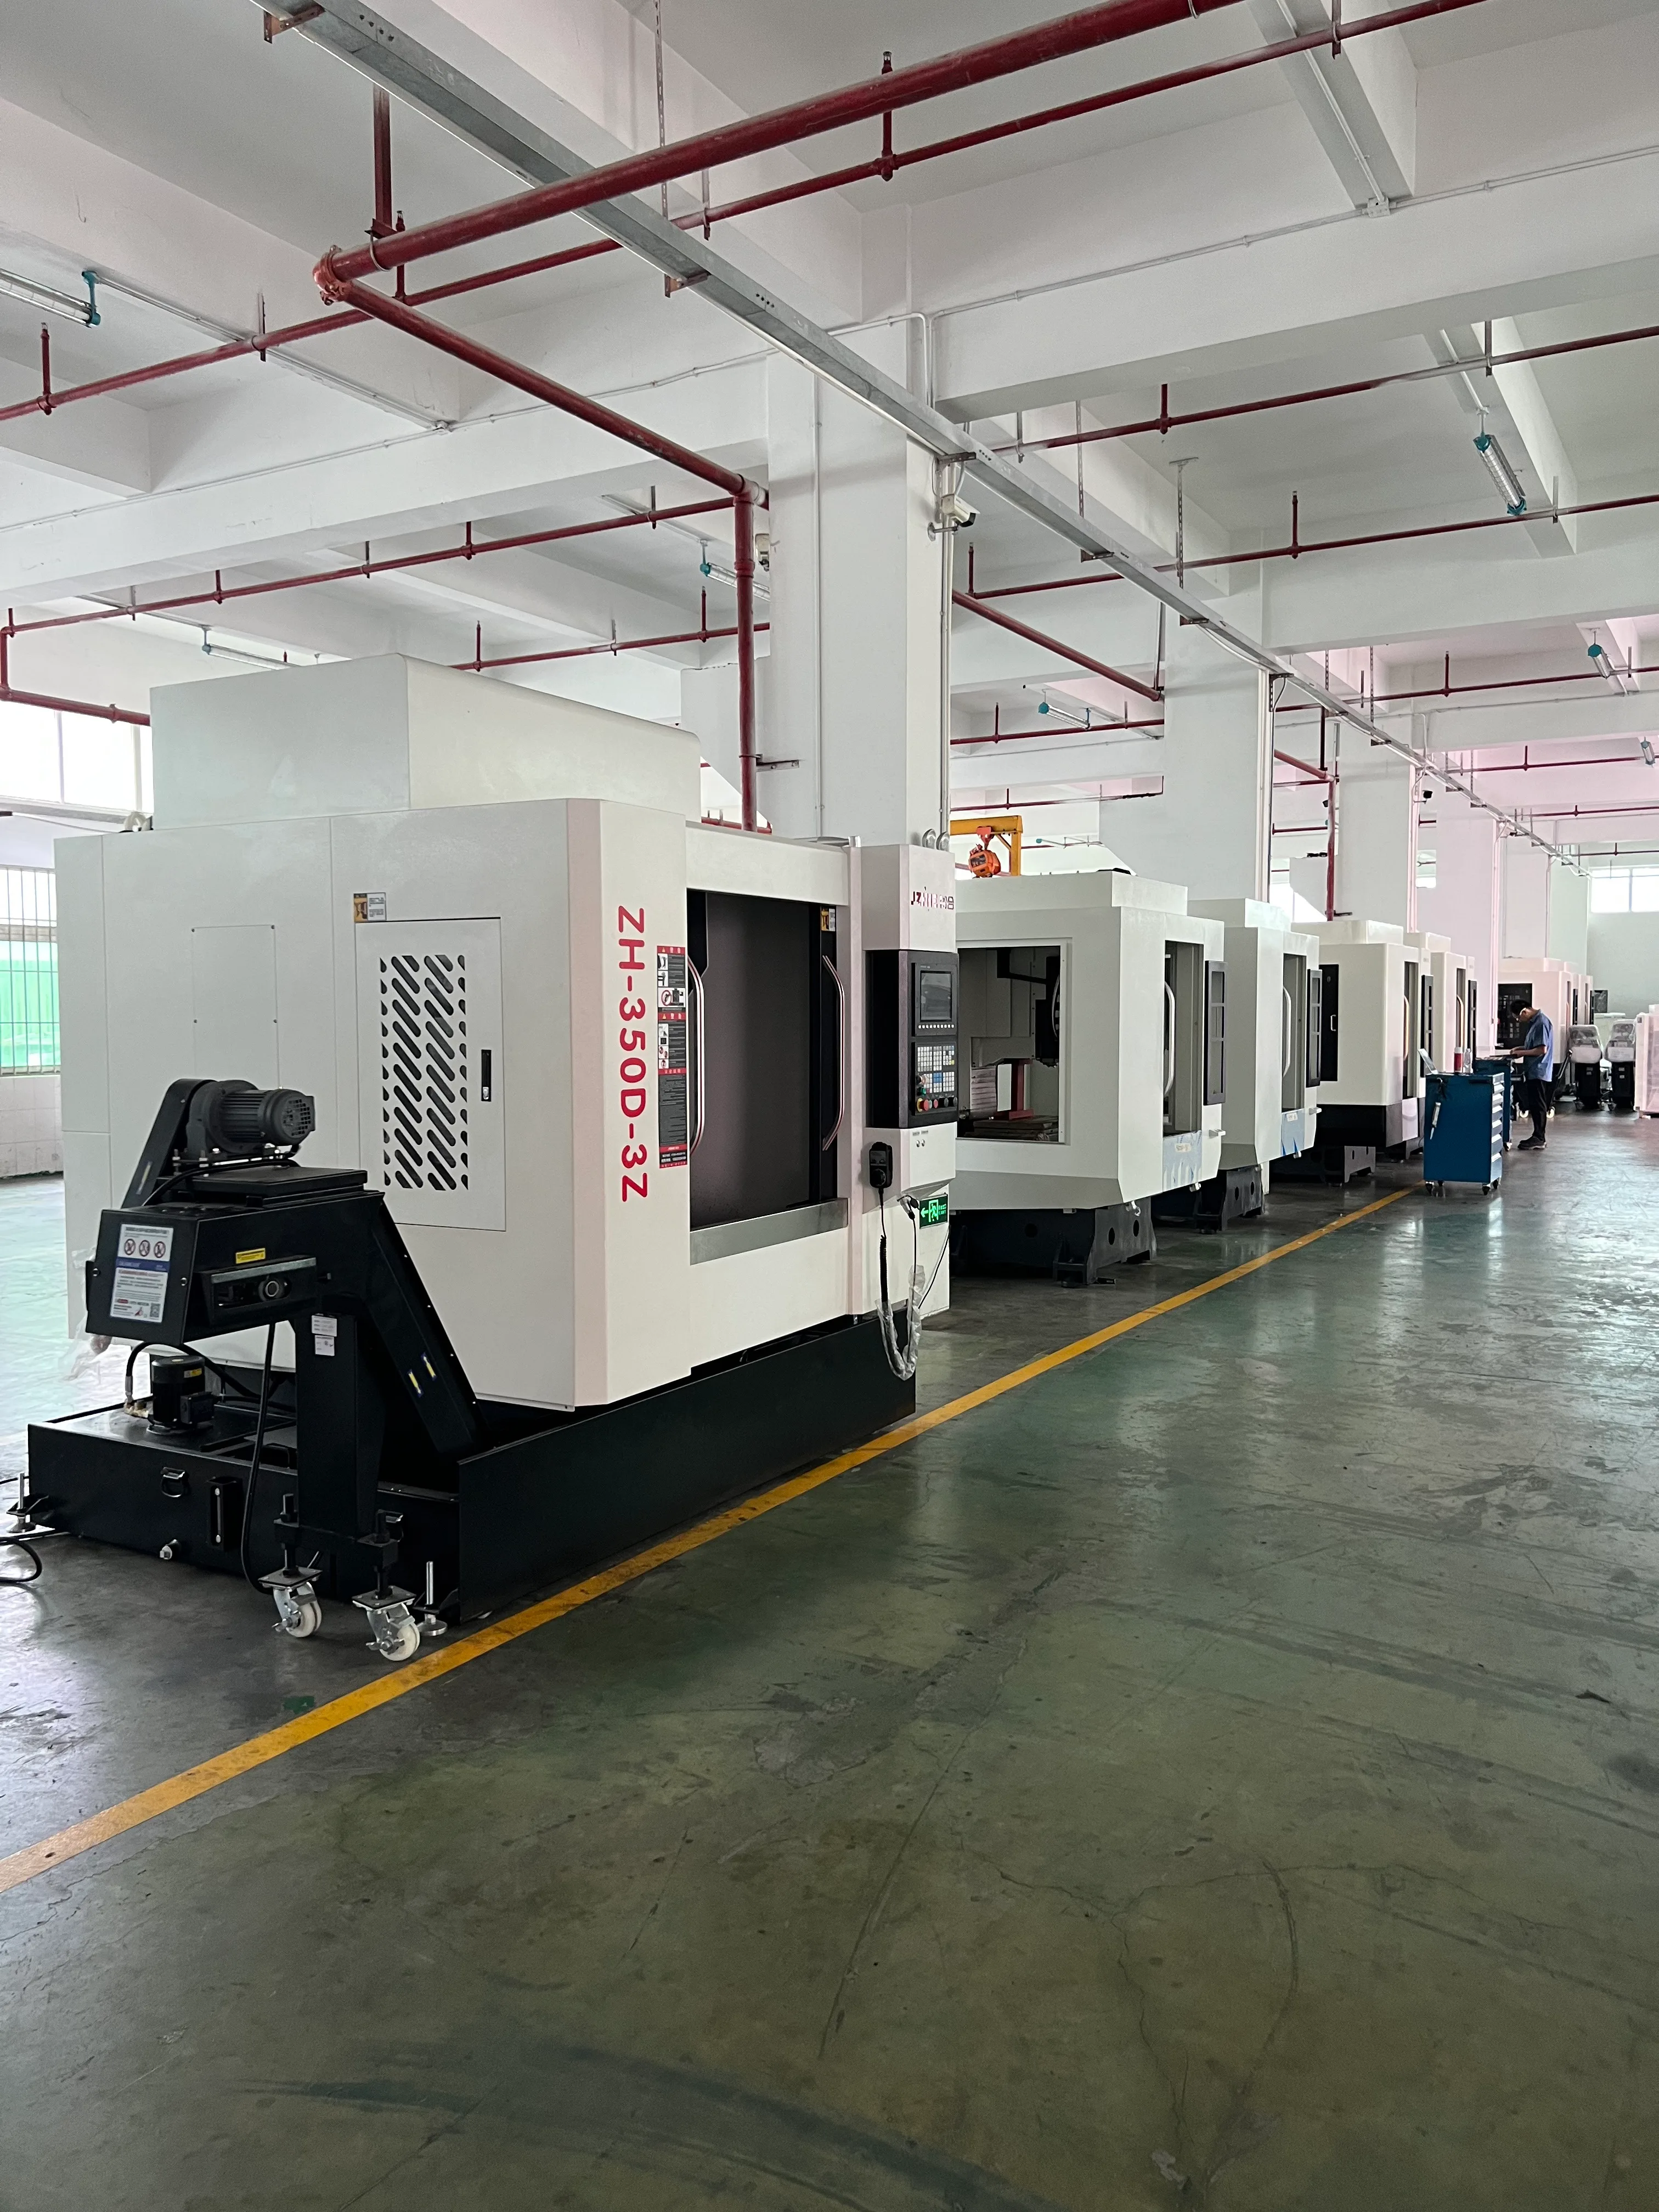
La prevención de incendios en máquinas CNC no se limita a un simple dispositivo instalado al momento del envío. Se trata de un plan operativo integral que mantiene el material combustible alejado de fuentes de ignición, detecta anomalías con anticipación, limita la propagación del fuego y proporciona al personal capacitado una respuesta clara. La máquina es importante, pero también lo son el material que se corta, el refrigerante, el contenedor de virutas, la rutina de limpieza, el edificio y el trabajo que se realiza en las cercanías.
Para un proyecto de Zhihe CNC, identifique el país de instalación, el tipo de material, el proceso, el refrigerante o aceite, el manejo y la extracción de virutas, la distribución de la sala, los requisitos locales y el responsable de la seguridad contra incendios. Zhihe CNC puede proporcionar información sobre la configuración de la máquina. Los equipos cualificados de seguridad contra incendios, medio ambiente, salud y seguridad (EHS), electricidad y procesos del comprador seguirán siendo responsables de la evaluación de riesgos del sitio, el diseño de la protección, los procedimientos, la capacitación y la autorización para operar.
Este artículo es una guía para el debate sobre adquisiciones e ingeniería. No constituye una norma de protección contra incendios, una evaluación de riesgos ni una autorización para modificar una máquina o un edificio.
Definir los límites de la revisión
Comience por los límites físicos y de proceso. ¿La revisión abarca solo la carcasa de la máquina o también el tanque de refrigerante, el transportador de virutas, el conducto de extracción, el colector de polvo, la unidad hidráulica, el depósito de aceite, el área de trabajo y el contenedor de residuos? Un peligro puede propagarse a través de un flujo de virutas o un conducto más allá del área de influencia de la máquina.
Registre la construcción del edificio, las ocupaciones cercanas, la ventilación, el acceso para servicios de emergencia y la separación de otros procesos. El especialista responsable deberá determinar los códigos, normas y la estrategia de protección aplicables. El proveedor de la maquinaria deberá facilitar la información del equipo necesaria para dicha revisión.
Defina qué incluye el alcance de entrega de Zhihe CNC y qué suministra el comprador. Un perímetro completo de protección contra incendios para la máquina CNC evita asumir que un colector externo, conducto o depósito de aceite está protegido simplemente porque la máquina tenga una alarma.
Inventario de material combustible
Enumera todos los materiales que pueden arder o contribuir a un incendio: virutas metálicas finas, metales reactivos, neblina de aceite, fluido hidráulico, lubricante, refrigerante, plástico, embalaje, material filtrante, polvo y residuos. Indica su forma, cantidad, ubicación y cómo se acumulan.
| Material o condición | Dónde puede recolectar | ¿Qué cambia el riesgo? | El propietario debe definir |
|---|---|---|---|
| Virutas de mecanizado fino | Recinto, cinta transportadora, contenedor, suelo | Material, humedad, aceite, profundidad del pelo | Producción y limpieza |
| Polvo o finos metálicos | Extracción, colector, repisas | Tamaño de partícula, reactividad, flujo de aire | Proceso y EHS |
| neblina de aceite | Recinto, conducto, filtros, superficies | Fluido, temperatura, flujo de aire, mantenimiento | Mantenimiento y EHS (Medio Ambiente, Salud y Seguridad) |
| Fuga hidráulica | Mangueras, conexiones, suelo, superficies calientes | Presión, dirección de pulverización, fuente de ignición | Mantenimiento |
| Envases y residuos | Celdas de trabajo, pasillos, almacenamiento | Retraso en la proximidad y la eliminación | Producción |
| Medio filtrante | Área de recolección y servicio | Carga, condición, método de reemplazo | Mantenimiento |
El inventario debe distinguir entre el polvo combustible común y los materiales con reactividad especial o incompatibilidad con el agua. Estos últimos requieren una evaluación especializada y pueden modificar el método de limpieza y respuesta aceptable.
Fuentes de ignición del mapa y trabajos en caliente
La ignición puede producirse por chispas de mecanizado, virutas calientes, fricción, fallos eléctricos, fallos del motor o del accionamiento, superficies calefactoras, trabajos en caliente, descargas electrostáticas, equipos de batería o cualquier otra fuente cercana. No asuma que una inundación de refrigerante elimina todas las vías de ignición.
Indica dónde puede entrar en contacto cada fuente de combustible. Un montón de virutas finas cerca de una superficie caliente es diferente de un montón de virutas húmedas en un contenedor cubierto. Una fuga hidráulica puntual dirigida hacia un colector caliente es diferente de un goteo lento sobre un suelo frío. La geometría importa.
Controle los trabajos en caliente con un permiso y un procedimiento aprobado. El esmerilado, la soldadura, el corte e incluso las pequeñas reparaciones pueden provocar la ignición de una máquina que, de otro modo, parecería limpia. El empleador debe definir los requisitos de vigilancia contra incendios, aislamiento, limpieza e inspección posterior al trabajo.
Control de virutas, partículas finas y polvo
El mantenimiento es parte de la capa de protección. Establezca dónde se permite la acumulación de virutas, quién las retira, con qué frecuencia y adónde van. Preste atención a los bordes, las bandejas portacables, la descarga de cintas transportadoras, los colectores de niebla, los conductos, las esquinas del piso y el espacio detrás de las protecciones.
No utilice el soplado incontrolado como método de limpieza general. Puede convertir el material depositado en polvo suspendido en el aire y dispersarlo en las áreas ocupadas. El método de limpieza debe ser adecuado al material y al procedimiento aprobado.
| Control de limpieza o manipulación | Punto débil común | Evidencia para conservar | Disparador de escalada |
|---|---|---|---|
| Limpieza programada de recintos | Cornisas ocultas y guardias | Verificación completada y nota de estado | Acumulación de material más allá del límite |
| Gestión de cintas transportadoras y contenedores | Desbordamiento o eliminación retardada | Hora de retirada y punto de recepción | material caliente, humeante o inusual |
| Servicio de colectores de polvo | Cambio y eliminación de filtros | Registro de servicio y método de reemplazo | Presión diferencial o daños |
| Inspección de conductos | Acumulación inaccesible | Registro de inspección y limpieza | Obstrucción, fuga o ruido anormal |
| Control de pisos y pasillos | Embalaje, aceite o patatas fritas | Auditoría de limpieza | Obstrucción o derrame repetido |
| Separación de residuos | Material reactivo mixto | Etiqueta y registro de eliminación | Residuos desconocidos o incompatibles |
Los criterios de aceptación reales dependen de la evaluación de riesgos de la planta y de los requisitos aplicables. Un intervalo genérico copiado de otra planta puede resultar demasiado largo para un proceso de polvo fino o demasiado frecuente para un chip estable.
Controlar la neblina de aceite y los aerosoles de refrigerante
La neblina de aceite y el aerosol refrigerante pueden depositarse en superficies y filtros. Un colector de neblina puede reducir la concentración en el aire, pero su conducto, ventilador, filtro, drenaje y descarga aún requieren diseño, mantenimiento y limpieza. El sistema debe evaluarse considerando el material y el proceso, y no seleccionarse únicamente en función del flujo de aire. Este es uno de los puntos donde es más fácil que las suposiciones sobre la prevención de incendios en máquinas CNC se desvinculen del sistema instalado.
Compruebe por dónde puede propagarse la niebla si se abre una puerta, hay una fuga en un conducto o se detiene la extracción. Confirme que la carcasa de la máquina, los enclavamientos de la puerta y la lógica de extracción funcionan correctamente de forma conjunta. La información de la máquina proporcionada por el proveedor y la evaluación de riesgos del proceso realizada por el comprador deben definir la respuesta ante el apagado y la alarma.
Mantenga el sistema de refrigeración en buen estado. Un cambio en la concentración, la contaminación, la formación de espuma, la temperatura o el olor pueden indicar un problema en el proceso. También puede afectar la generación de niebla y el estado del interior de la máquina. El personal de mantenimiento debe saber reconocer el estado normal y cuándo es necesario intervenir.
Tratar las fugas hidráulicas y de lubricación como vías de combustible
Una fuga no solo supone un problema de mantenimiento. Puede mojar el aislamiento, acumularse bajo los equipos, provocar resbalones y colocar fluidos cerca de superficies calientes. Inspeccione las mangueras, conexiones, cilindros, depósitos, desagües y protectores en busca de fugas o rozaduras.
Aleje las tuberías de superficies calientes y piezas móviles, sujételas correctamente y utilice las piezas de repuesto especificadas. Si detecta una fuga, aíslela y repárela siguiendo el procedimiento aprobado. No continúe operando aunque la fuga sea pequeña o porque la producción no pueda detenerse sin una decisión de riesgo autorizada.
La elección del fluido hidráulico y lubricante influye en el comportamiento ante el fuego y en la compatibilidad con sellos, recubrimientos y materiales cercanos. Los ingenieros responsables deben documentar el fluido aprobado y cualquier cambio. La sustitución de un proveedor o de un mantenimiento debería reabrir la revisión.
Cree lógica de detección y apagado con un especialista.
La detección puede incluir humo, calor, llamas, chispas, presión, temperatura, flujo o monitoreo específico del equipo. La selección depende del combustible, el recinto, el flujo de aire, el proceso, el entorno, las fuentes de ruido y la capacidad de respuesta. El especialista en seguridad contra incendios debe determinar la tecnología y el estándar de instalación adecuados. La prevención de incendios en máquinas CNC no requiere adivinar qué detector usar porque otra máquina tenga uno.
Una alarma solo es útil cuando conlleva una acción definida. Indique qué señal detiene el proceso, aísla la extracción, cierra una compuerta, libera un agente, alerta a la sala de control o activa la evacuación. Considere qué sucede si falla la detección o si una actividad de mantenimiento genera una señal falsa.
No pruebe un sistema de extinción de incendios provocando un incendio real o una liberación insegura. Utilice el procedimiento de puesta en marcha e inspección aprobado, personal cualificado y las instrucciones del fabricante.
Compartimentos separados y propagación limitada
Los cerramientos de maquinaria, armarios, conductos, salas de colectores y áreas de almacenamiento pueden ralentizar un peligro o facilitar su propagación. Un diseño responsable debe considerar aberturas, penetraciones, compuertas, sellado contra incendios, compatibilidad de materiales y efectos de presión.
Mantenga los residuos combustibles alejados de equipos calientes y vías de evacuación. No almacene bidones, embalajes ni filtros en lugares que obstruyan el acceso o generen combustible. Si se requiere una separación resistente al fuego, proteja sus aberturas y documente los cambios.
La guía de OSHA sobre polvo combustible ofrece un punto de partida general para comprender los riesgos del polvo y la necesidad de un programa específico para cada sitio. La norma NFPA 664 es una de las normas que los equipos pueden necesitar evaluar para las instalaciones de procesamiento y carpintería de madera; su aplicabilidad debe ser determinada por el especialista responsable.
Convierta la limpieza en un control de producción.
Describa la limpieza como una tarea operativa con un responsable, método, frecuencia, registro y condición de parada. Establezca un punto de control de limpieza al final del turno y después del mantenimiento. Incluya las áreas que suelen olvidarse: detrás de las protecciones, encima de las puertas, dentro de las cubiertas de las cintas transportadoras, alrededor de las entradas de cables y debajo de los tanques.
No asigne tareas de limpieza sin las herramientas y la capacitación adecuadas. Una aspiradora, un cepillo, un método con agua o un recipiente que sea seguro para un material puede no serlo para otro. Los equipos de EHS y de procesos deben aprobar el método para el polvo o las virutas específicas.
Un lugar de trabajo limpio también facilita la detección de anomalías. Una mancha nueva, una zona oscura, un olor a quemado o un cambio de color en una pieza pueden detectarse antes cuando se documenta lo que está en orden.
Controlar el mantenimiento y los cambios de proceso
Los cambios en el material, la velocidad de alimentación, las herramientas, el refrigerante, la extracción, el cerramiento, los conductos, el colector o la automatización pueden modificar el riesgo de incendio. Realice una revisión de gestión de cambios antes de implementar la modificación.
Registre quién aprueba el cambio, qué planos y procedimientos se ven afectados, qué pruebas o inspecciones son necesarias y cuándo la información anterior queda obsoleta. La capacitación debe actualizarse antes de que la nueva condición se implemente en la producción.
Conserve la información de entrega de la máquina junto con los registros del sitio. Si un cliente agrega un material o proceso diferente, la configuración original de la máquina podría no reflejar el riesgo actual. El comprador no debe asumir que una prueba de aceptación anterior seguirá siendo válida indefinidamente.
Definir las funciones y la comunicación en situaciones de emergencia.
El empleador debe establecer el plan de emergencia, los criterios de evacuación, la comunicación de alarmas, las responsabilidades en caso de cierre y la vía de contacto. Los empleados deben saber qué están autorizados a hacer y cuándo deben retirarse. La respuesta ante incendios no sustituye un procedimiento de emergencia claro.
Defina quién puede aislar la energía, el aire, la presión hidráulica, el refrigerante, la extracción o la alimentación de material durante una emergencia. Si una parada controlada pudiera generar otro peligro, el equipo responsable debe planificarla con antelación. Nunca le pida a un operador sin capacitación que tome una decisión improvisada.
Tras un incidente, conserve las pruebas y siga el proceso de investigación e informe del lugar. No reinicie la máquina, no restablezca la alarma ni vuelva a poner el material en producción hasta que las personas responsables lo autoricen.
Vincular la prevención con la selección de maquinaria y el costo del ciclo de vida.
Las medidas de prevención de incendios pueden afectar el costo inicial y el costo del ciclo de vida. El diseño del cerramiento, la extracción, la detección, el acceso para la limpieza, el consumo de filtros, las piezas de repuesto, la capacitación y el tiempo de inactividad son factores que deben considerarse en la comparación. La opción más económica y visible puede sobrecargar de trabajo a los operarios o aumentar la probabilidad de una respuesta tardía. Un plan integral de prevención de incendios para máquinas CNC deja claras estas consecuencias operativas.
| Área de decisión | Pregunta de baja fricción | Evidencia para el archivo del proyecto | Consideración del ciclo de vida |
|---|---|---|---|
| Material y proceso | ¿Qué puede arder, acumularse o reaccionar? | Inventario de riesgos aprobado | Limpieza y eliminación |
| Recinto y extracción | ¿Adónde pueden llegar la niebla o el polvo? | Revisión del diseño y el flujo de aire | Filtros, conductos y acceso |
| Detección y apagado | ¿Qué acción sigue a cada señal? | Matriz de alarma y respuesta | Pruebas y falsas alarmas |
| Gestión interna | ¿Quién limpia qué y cuándo? | Estándar de tarea y registro | Mano de obra y gestión de residuos |
| Mantenimiento | ¿Cómo se detectan las fugas y los daños? | Registro de inspección y reparación | Piezas y tiempo de inactividad |
| Preparación para emergencias | ¿Quién decide y comunica? | Registro de entrenamiento y ejercicios | Confianza y recuperación |
Para una máquina OEM o ODM, estandarice las interfaces que se puedan reutilizar, pero reevalúe el riesgo cada vez que cambien el material, el proceso o la planta. Una máquina que es adecuada para una aplicación no lo es automáticamente para otra.
Diez preguntas frecuentes de los compradores sobre la prevención de incendios en máquinas CNC
¿Puede una carcasa de máquina por sí sola prevenir un incendio?
No. El diseño del recinto es una sola capa. El combustible, el encendido, la extracción, la limpieza, la detección, el mantenimiento y la respuesta ante emergencias deben evaluarse en conjunto.
¿Qué debe incluirse en el inventario de materiales combustibles?
Incluya virutas, partículas finas, polvo, neblina de aceite, aerosol de refrigerante, fluido hidráulico, lubricante, embalaje, filtros y residuos, junto con los lugares donde se puede acumular cada uno.
¿Es suficiente con una alarma contra incendios?
Una alarma solo es útil cuando desencadena una respuesta definida. El tipo de detección, la lógica de apagado, la comunicación y la capacitación deben ajustarse al riesgo del sitio.
¿Deberíamos usar aire comprimido para limpiar la máquina?
No automáticamente. Puede esparcir polvo y crear una nube. Utilice un método aprobado para el material y el lugar.
¿Con qué frecuencia se debe eliminar el polvo y las virutas?
La evaluación de riesgos del sitio y los requisitos aplicables deben determinar la frecuencia. Registre la decisión y revísela cuando haya cambios en los materiales o la producción.
¿Puede el refrigerante eliminar el riesgo de ignición?
No. El refrigerante puede reducir ciertas condiciones, pero también puede formar niebla, tener fugas o contaminarse. Aún es necesario controlar otras vías de ignición.
¿Qué ocurre después de un pequeño incendio o un incidente de humo?
Siga el plan de emergencia, aíslese según lo autorizado, conserve las pruebas y no reinicie las actividades hasta que el equipo responsable apruebe la investigación y las medidas correctivas.
¿Un colector de polvo elimina el peligro?
Puede formar parte de la estrategia de control, pero el colector, el conducto, el filtro, el ventilador y la descarga generan sus propias necesidades de inspección y mantenimiento.
¿Cómo afecta un nuevo material al plan?
Puede modificar la carga de combustible, el comportamiento del polvo, la compatibilidad de fluidos, la limpieza, la detección y la respuesta. Reabra la revisión de riesgos antes de la producción.
¿Qué debo pedirle a Zhihe CNC?
Solicite la información pertinente sobre la carcasa, la extracción, la alarma, el mantenimiento y la documentación de la máquina seleccionada, y luego conéctela con la evaluación de riesgos del sitio del comprador.
Atribuir la responsabilidad al mismo dibujo.
Revise el catálogo de centros de mecanizado CNC de Zhihe , así como el perfil de la empresa y su proceso de fabricación . A continuación, utilice el canal de contacto de ingeniería para plantear sus preguntas sobre materiales, procesos, extracción y planificación de la planta.
Un registro fiable de prevención de incendios en máquinas CNC especifica el combustible, la vía de ignición, la respuesta de detección, el responsable de la limpieza, el rol en caso de emergencia y el desencadenante del cambio. También indica cuándo se requiere la opinión de un especialista o la intervención de la autoridad local. Por lo tanto, una revisión útil de la prevención de incendios en máquinas CNC se adapta al material, el edificio, el proceso y las personas que deben responder cuando algo falla.





