

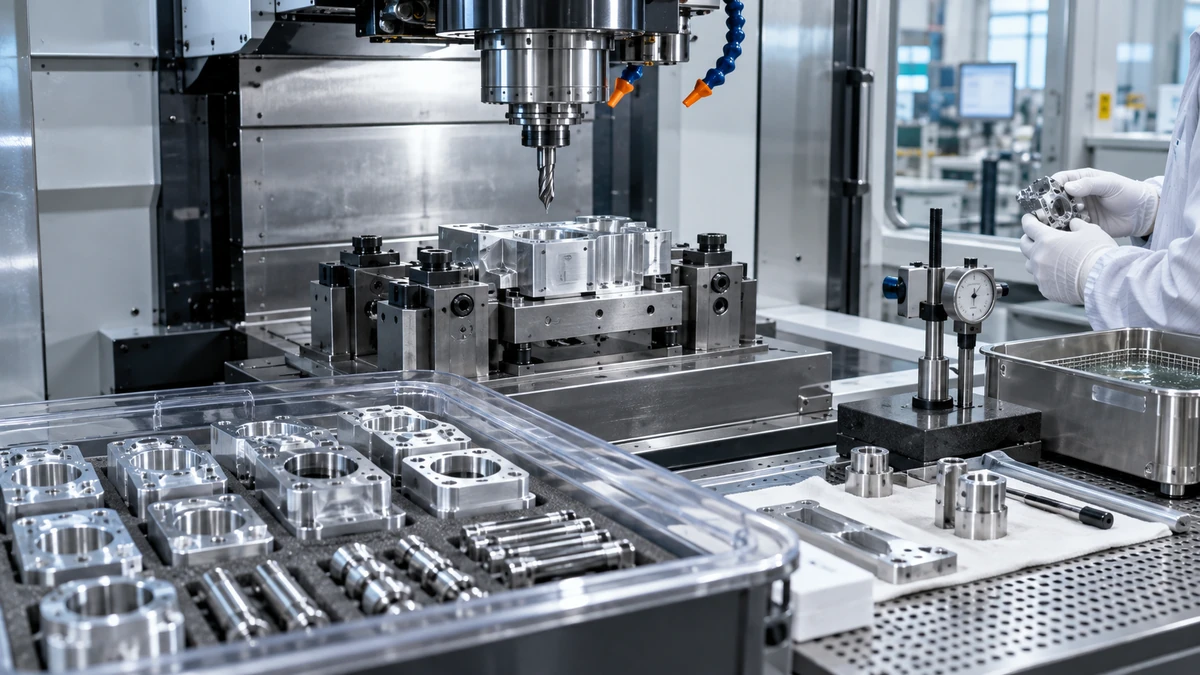
Seleccionar una máquina CNC para componentes de baterías de litio es una decisión de proceso, no una simple comparación de recorrido y husillo. Los equipos de producción de baterías suelen combinar interfaces ajustadas, sistemas de sellado o vacío sensibles, requisitos de manipulación precisa, cargas térmicas y tiempos de actividad exigentes. La máquina, la sujeción de la pieza, los fluidos de corte, el método de limpieza, el plan de inspección y los controles de liberación deben considerarse como un todo.
Comience con el mapa de interfaz del equipo.
Enumere las piezas que el equipo utiliza: soportes, bandejas, efectores finales, componentes de guía, placas de refrigeración, colectores de vacío, abrazaderas, bloques de alineación, soportes para sensores y piezas de recambio. Para cada una, marque la interfaz más importante: ubicación, planitud, sellado, ajuste deslizante, aislamiento eléctrico, contacto térmico o facilidad de limpieza.
La máquina CNC adecuada para componentes de baterías de litio depende de la relación más rígida, no de la mayor dimensión externa. Una pequeña zona de sellado puede ser más importante que una placa estructural larga. Un patrón de orificios roscados puede determinar toda una estación de mecanizado. Comience por la función que debe realizar la pieza y trabaje hacia atrás hasta obtener la evidencia de mecanizado.
Separe los riesgos de contaminación de los riesgos dimensionales.
El control de la contaminación abarca virutas, residuos abrasivos, arrastre de refrigerante, aleaciones mixtas, huellas dactilares, agentes de limpieza y partículas atrapadas en puntos ciegos. El control dimensional abarca referencias, perfil, planitud, posición de los orificios, acabado superficial y estado de las rebabas. Si bien interactúan entre sí, requieren controles diferentes.
Defina claramente los límites de limpieza. Identifique qué pasos se realizan en el área general de la máquina, cuáles requieren herramientas o fluidos específicos y cuáles requieren un lavado, secado, inspección o empaquetado controlados. No dé por sentado que una pieza de aspecto limpio cumple automáticamente con los requisitos de limpieza de la línea de baterías; defina el método de prueba y aceptación.
Para una máquina CNC de componentes para baterías de litio , este límite debe ser aprobado tanto por el fabricante de la máquina como por el responsable del equipo de procesamiento posterior. El proveedor de la máquina puede proponer controles, pero el responsable del proceso debe definir qué significa limpieza en la interfaz de ensamblaje.
| Riesgo parcial | Pregunta de proceso | Publicar pruebas |
|---|---|---|
| Sellar o aspirar el terreno | ¿Cómo se protegerán la planitud y las rebabas? | Informe de superficie y forma |
| Guía deslizante | ¿Cómo se controlarán las mellas y la rotura de los bordes? | Prueba de ajuste y registro de limpieza |
| Contacto térmico | ¿Cómo resistirá la calidad del avión el proceso de sujeción? | Comprobación de planitud y contacto |
| Característica aislante | ¿Qué herramientas, fluidos y productos de limpieza son compatibles? | Aprobación de materiales y limpieza |
| Datos del sensor | ¿Cómo se determinará e inspeccionará la ubicación? | Informe de referencia y registro de accesorios |
| Cambiar pieza | ¿Cómo evitarán la confusión la identificación y el envasado? | Etiqueta y registro de trazabilidad |
Seleccione la capacidad de la máquina en torno a la cadena de datos.
Traza la cadena de referencia desde la pieza en bruto o la pieza fundida hasta el equipo ensamblado. Identifica qué características deben permanecer en una configuración y cuáles pueden restablecerse con una referencia controlada. Para una máquina CNC de componentes de baterías de litio , el sondeo, la estabilidad térmica, el estado del husillo, la gestión de herramientas y la sujeción repetible de la pieza pueden ser más importantes que la velocidad máxima anunciada.
Revise el tamaño de la mesa, el acceso, el recorrido de los ejes, el alcance de la herramienta, la gestión del refrigerante, la evacuación de virutas, el diseño de la carcasa y la posibilidad de usar fijaciones específicas. Compruebe cómo la máquina facilita la limpieza y el mantenimiento sin introducir material no controlado en el proceso. Una máquina puede ser mecánicamente capaz, pero inadecuada si su proceso deja residuos que el montaje posterior no puede aceptar.
Tratar la sujeción de las piezas como parte de la limpieza.
Los accesorios pueden acumular virutas y fluidos en cavidades, ventilaciones, roscas y superficies de sacrificio. Diseñe para facilitar el drenaje, el acceso, la inspección y la ubicación repetible. Utilice superficies de contacto protegidas y una frecuencia de limpieza definida. Indique la revisión del accesorio y la familia de piezas a la que da soporte.
Antes de su liberación, compruebe que el dispositivo se puede cargar sin dañar una zona de sellado crítica ni retener contaminación. Realice un ciclo de prueba en seco e inspeccione el dispositivo después de un corte representativo. El resultado debe servir de base para el procedimiento operativo estándar, no como un truco personal del técnico.
Herramientas de control, fluidos y familias de materiales
La elección de la herramienta afecta a las rebabas, la integridad del filo, el calor y la generación de partículas. Separe las herramientas según la aleación o el riesgo de contaminación cuando el proceso lo requiera. Registre la identificación de la herramienta, el recubrimiento, el límite de vida útil y la regla de reemplazo. Para aluminio, acero inoxidable, cobre, plásticos de ingeniería o piezas recubiertas, valide el fluido y la ruta de limpieza con respecto al material y la interfaz posterior.
Los recursos de metrología de fabricación del NIST son un recordatorio útil de que la medición, las condiciones del proceso y la trazabilidad van de la mano. Una medición dimensional obtenida tras un cambio de herramienta no controlado no equivale a un resultado de producción estable.
Elabore un plan de inspección por etapas.
Inspeccione las características críticas después de la operación que las genera, no solo en la inspección final. Utilice sondeos en proceso o un calibre específico cuando reduzca el riesgo. Para la planitud o las interfaces térmicas, controle las condiciones de soporte y la temperatura de medición. Para orificios pequeños, inspeccione el tamaño, la posición, el estado del borde y la limpieza como características independientes.
| Escenario | Controlar | Decisión |
|---|---|---|
| Después de la precariedad | Stock, distorsión, asiento de accesorios | Continuar o volver a brindar apoyo |
| Después de la creación del datum | Tamaño de referencia, ubicación, estado de la rebaba | Lanzamiento de la siguiente configuración |
| Después de terminar el corte | Geometría crítica y acabado | Enviar a limpieza |
| Después de limpiar | Requisito de partículas o residuos | Empaquetar o rehacer |
| Antes del montaje | Ajuste, sellado, interfaz térmica o de sensor | Liberación a la estación |
Registre el estado de la máquina, la revisión de la herramienta, la identificación del dispositivo de fijación, el método de inspección y el operador. Si una pieza falla, conserve la evidencia el tiempo suficiente para determinar si la causa es el desgaste de la herramienta, el movimiento del dispositivo de fijación, la variación del material, la limpieza o la técnica de medición.
Diseñar el traspaso de limpieza y embalaje
La limpieza debe ser una operación definida con productos químicos compatibles, agua o disolventes de calidad adecuada, método de secado preciso, normas de manipulación específicas y criterios de aceptación definidos. Proteja las superficies críticas después de la limpieza. Utilice envases que impidan la recontaminación y que permitan distinguir las revisiones o familias de materiales.
No coloque una pieza limpia sobre una mesa de trabajo no verificada y dé por finalizado el proceso. Defina el punto de entrega, la persona responsable, la etiqueta y las condiciones máximas de exposición. La descripción general de las normas de salas limpias ISO 14644 puede ayudar a los equipos a abordar las discusiones sobre el control ambiental, pero el requisito específico debe provenir del responsable del equipo y del proceso de la batería.
Confirmar el comportamiento térmico y estructural
Las piezas del equipo pueden estar sometidas a calor, vacío, fuerza de sujeción o movimientos repetitivos. Es fundamental validar la interfaz ensamblada, no solo la dimensión en estado libre. Una placa de refrigeración delgada puede moverse durante el proceso de fijación; una guía puede atascarse al atornillarse a una estructura imperfecta; un colector puede tener fugas debido a que una pequeña rebaba daña un sello.
Utilice un conjunto representativo o un simulador cualificado. Mida antes y después de la fijación, los ciclos térmicos o los movimientos repetidos cuando estas condiciones sean relevantes. Limite las afirmaciones a la configuración y las condiciones probadas.
Proteja el control de cambios y la trazabilidad.
Los equipos de baterías evolucionan rápidamente. Un formato de celda, sensor, recubrimiento o diseño de estación modificados pueden alterar una pieza mecanizada. Revise cada plano, dispositivo de fijación, programa, lista de herramientas, instrucciones de limpieza y plan de inspección. Vincule la etiqueta de la pieza con el pedido, el material, la máquina y el registro de inspección.
La disciplina de gestión de la calidad de la norma ISO 9001 resulta útil en este caso: documentar el cambio, evaluar el impacto, aprobar la nueva línea base y verificar la eficacia. No se fíe de un nombre de archivo que solo difiera en la fecha.
Elija al proveedor basándose en pruebas
Al comparar una máquina CNC para la fabricación de componentes para baterías de litio , solicite una prueba que incluya una cadena de referencia representativa, un dispositivo de fijación, una estrategia de herramientas, un proceso de limpieza posterior y un informe de inspección. Pida al proveedor que especifique qué no demuestra la prueba. Los límites claros son más útiles que una afirmación grandilocuente sobre su experiencia en la industria de las baterías.
Analice cómo el proveedor gestiona la detección de partículas, la desviación dimensional, el daño en el sellado o los cambios de revisión. Un socio confiable puede explicar la contención, la preservación de la evidencia, la corrección y la redistribución. La información sobre el mecanizado de precisión de Zhihe CNC puede servir como punto de partida para esta discusión técnica.
La mejor máquina CNC para componentes de baterías de litio es aquella que ofrece al equipo un proceso controlado desde la materia prima hasta componentes limpios, trazables y listos para el ensamblaje. La capacidad solo importa cuando la transferencia de componentes se mantiene.
Para la selección de equipos, verifique la gama de centros de mecanizado CNC , la solución de mecanizado de precisión , las opciones de fresadoras CNC y el soporte de contacto de Zhihe CNC antes de definir la línea base del proceso.
Preguntas sobre el proceso de los equipos de baterías
¿Qué diferencia a una máquina CNC para piezas de equipos de baterías de litio?
El proceso suele combinar interfaces precisas, limpieza, funciones térmicas o de sellado, repetibilidad, trazabilidad y tiempo de actividad. La máquina debe soportar toda la cadena de producción, no solo la velocidad de corte.
¿Una pieza que parece limpia cumple con los requisitos de limpieza?
No necesariamente. Defina las fuentes de contaminación, los pasos de limpieza, el método de prueba, las normas de manipulación y las condiciones de embalaje con el responsable del equipo o del proceso de la batería.
¿Qué características deben inspeccionarse durante el proceso?
Inspeccione inmediatamente después de su creación los elementos que establecen puntos de referencia, sellos, contacto térmico, ubicación de sensores o ajustes deslizantes, siempre que el riesgo lo justifique.
¿Cómo se deben controlar los accesorios?
Asigne un ID y una revisión al dispositivo, defina las superficies de contacto y la limpieza, registre la familia de piezas compatibles e inspeccione el dispositivo después de un corte representativo.
¿Puede un solo refrigerante servir para todas las partes del equipo de la batería?
No dé eso por sentado. Valide la compatibilidad del fluido, los residuos, la familia de materiales, el rendimiento de la herramienta y los requisitos de limpieza posteriores para cada proceso.
¿Es suficiente la inspección final para comprobar la planitud?
Puede que no se detecte la deformación producida durante la fijación o la carga térmica. Mida en las condiciones de soporte y montaje que requiere la función.
¿Cómo deben empaquetarse las piezas limpias?
Utilice envases, etiquetas, superficies protectoras, límites de exposición y un manejo controlado. El embalaje debe evitar confusiones y la recontaminación.
¿Qué debería demostrar un recorte de prueba?
Debe demostrar las características acordadas, la relación de referencia, el concepto de herramienta y dispositivo, la transferencia de la limpieza, el método de inspección y la trazabilidad en condiciones representativas.
¿Cómo se publican los cambios en los dibujos?
Registre el motivo, la revisión del impacto, la nueva revisión, los cambios aprobados en el programa y los accesorios, la inspección actualizada y la evidencia de efectividad antes de utilizar la nueva línea de base.
¿Qué preguntas debe hacer un comprador a un proveedor de maquinaria?
Solicite pruebas representativas, controles de contaminación, gestión de herramientas y accesorios, datos de inspección, procedimientos de recuperación y los límites de cada afirmación sobre la capacidad del producto.





