

Rastrea la carcasa desde la entrada hasta la interfaz de ensamblaje liberada.
Zhihe CNC realiza el seguimiento de los orificios, caras, puertos, relaciones de referencia, virutas e inspección de la carcasa del compresor a lo largo de un conjunto de conductos de aire. La elección de un centro de mecanizado CNC para carcasas de compresores debe vincular la familia de piezas declarada con la configuración, las herramientas, el trabajo de soporte, la inspección, la recuperación y un límite comercial establecido. La evidencia más sólida es reproducible por el equipo receptor y transparente sobre lo que no se ha probado.
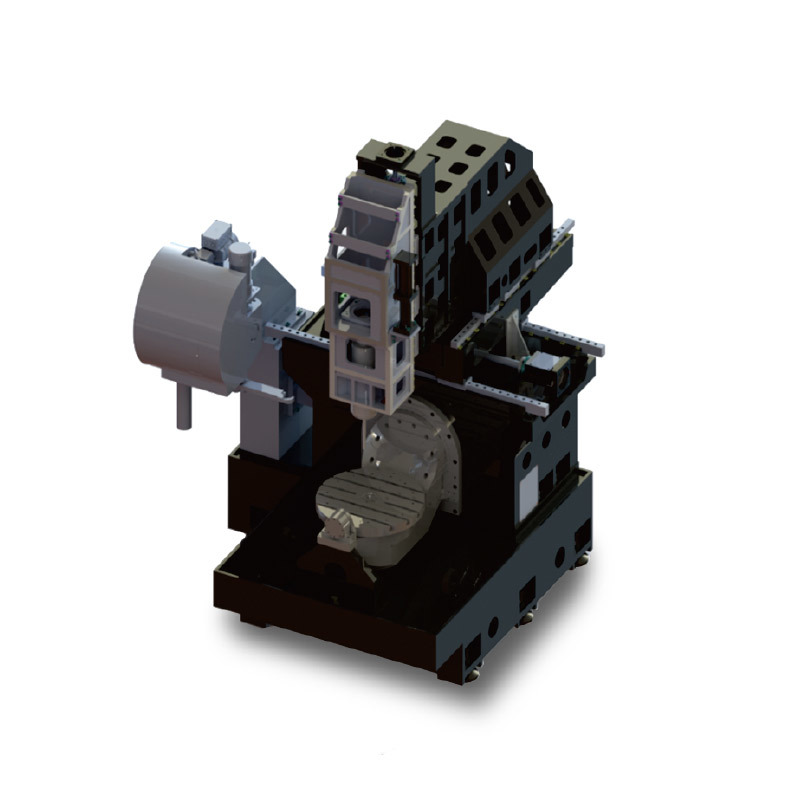
Etapa 1: Creación de viviendas y datos de referencia
Comience en la vía aérea funcional.
Mapee las entradas, salidas, familias de orificios, superficies de sellado, puertos, roscas e interfaces de montaje. Indique qué relaciones controlan el ensamblaje o el flujo de aire, manteniendo separadas las pruebas de presión, fugas y rendimiento a nivel de sistema, a menos que se especifique lo contrario en el contrato.
Un centro de mecanizado CNC para carcasas de compresores debe evaluarse en función de sus características relacionadas, no de diámetros aislados. Zhihe CNC mantiene el mapa funcional junto con la revisión del plano, de modo que un cambio de programa no puede incumplir silenciosamente un requisito transversal.
Caracterizar la vivienda entrante
Registrar el material, la revisión de la pieza fundida o en bruto, el lote, el rango de existencias, el estado de las rebabas o recortes, los defectos visibles y las superficies críticas. Definir qué se puede limpiar o corregir antes del mecanizado y quién aprueba una excepción.
Utilice datos representativos y límites en la prueba. Si el inventario o la capacidad de asientos exceden el límite declarado, deténgase y tome medidas adicionales en lugar de improvisar una ruta no documentada.
Construir la pila de datos principal
Defina los soportes, los localizadores, las abrazaderas, la limpieza, los puntos de sondeo, las compensaciones de trabajo y la secuencia de creación de referencias. Compruebe si el dispositivo de fijación hace referencia a una característica mecanizada estable o a una superficie de entrada con variación conocida.
Repita el proceso de descarga y recarga, y luego inspeccione las mismas características de referencia. Separe los efectos del asiento, la fijación, el corte y la medición antes de modificar varias variables.
La chimenea de la vía de aire
| Capa de pila | Pregunta del comprador | Evidencia |
|---|---|---|
| Fundición o material | ¿Qué variación entra en el dispositivo? | Registro de lote y recepción |
| Dato | ¿Qué elementos determinan la trayectoria del aire? | Plan de fijación y sondeo |
| Agujeros | ¿Se controlan los diámetros y ejes relacionados? | Mediciones alineadas sin procesar |
| Interfaces | ¿Cumplen las caras, los puertos y los hilos con su función? | Archivo de lanzamiento de características |
| Recuperación | ¿Puede reiniciarse la ruta sin perder la identidad? | Mantener pulsado y reiniciar la grabación. |
Proteger las relaciones aburridas
Para perforaciones relacionadas, registre el diámetro, el eje, la posición, la profundidad, el conjunto de herramientas, el contexto de temperatura y la alineación de la inspección. La primera perforación puede ser aceptable aunque falle la coaxialidad o una relación posterior.
Conserve los datos brutos según la identidad de la carcasa y el estado de la fijación. Un centro de mecanizado CNC para carcasas de compresores debe verificar la familia de orificios declarada en torno a un evento normal de la herramienta, no solo con una herramienta nueva.
Liberar caras, puertos e hilos por separado
Asigne a las superficies de sellado, de montaje, puertos, orificios y roscas sus propios registros de características. Indique la presencia de rebabas, profundidad, entrada, superficie, calibre y limpieza. Una superficie correcta no garantiza la correcta identificación del puerto o la rosca.
Mantenga separadas las evidencias de perforación y roscado. Si un puerto intersecta un orificio, defina la extracción de virutas y la inspección de dicha relación.
Rastrear los chips a través de la carcasa
Mapea las trampas de virutas en cavidades, orificios que se cruzan, repisas de accesorios y áreas de sellado. Define el refrigerante, el lavado, la filtración, el cepillado, el enjuague, el secado y el acceso seguro.
Observe la limpieza durante todo el proceso de producción. Cuente el tiempo e identifique las evidencias que confirman la limpieza antes de la medición o las pruebas posteriores.
Separar el mecanizado de las pruebas del sistema
Indique qué dimensiones, superficies, roscas y controles de limpieza se verifican durante el mecanizado. Identifique las pruebas de presión, fugas, flujo, equilibrio o ensamblaje como etapas independientes con su propio equipo y autoridad.
Zhihe CNC evita presentar una muestra mecanizada como prueba del rendimiento del sistema de compresor. Los límites claros protegen tanto al comprador como al proveedor.
Etapa de posesión de vivienda
Utilice una retención de inspección planificada o un evento de vida útil de la herramienta. Registre la identificación de la carcasa, el estado de la máquina, las características afectadas, la contención, la corrección, la nueva prueba, la disposición y el propietario del reinicio.
No cree condiciones inseguras. Demuestre la ruta de respaldo, programa, compensación, medidor y permisos necesarios para un reinicio normal.
Revisión de la vivienda Gates
| Puerta | Decisión | Dueño |
|---|---|---|
| Entrante | El producto se encuentra dentro del sobre declarado. | Ingeniería |
| Mecanizado | Pasajes e interfaces relacionados | Producción y calidad |
| Limpieza | Se han completado las pruebas de extracción de chips. | Producción |
| Manos libres | Se acepta el límite de prueba del sistema. | Comprador y proveedor |
Etapa 2: Producción y cierre comercial
Calcular las horas de alojamiento aceptadas
Indique la recepción, la configuración, el sondeo, el corte, los cambios de herramienta, las virutas, la limpieza, la inspección, las retenciones, el retrabajo, el mantenimiento y las carcasas liberadas. Indique la combinación de piezas y la cola de pruebas externas.
Compare una vivienda de uso frecuente con una vivienda de tipo límite. Identifique si la variación de entrada, el trabajo de fijación, las herramientas, la inspección o las pruebas posteriores controlan la producción.
Congelar la transferencia de la ruta aérea
Transfiera el mapa funcional, lote, accesorio, datum, herramientas, programas, compensaciones, inspección, limpieza, trabajo retenido, copias de seguridad y límite de prueba. Mantenga visibles la revisión efectiva y el propietario.
Vuelva a abrir las pruebas afectadas después de realizar cambios en la carcasa, el material, el accesorio, el orificio, la herramienta, el programa, el calibre, la limpieza o la prueba.
Crea un pasaporte para familias aburridas
Asigne a cada carcasa un enlace rastreable al lote, accesorio, punto de referencia, programa, conjuntos de herramientas, compensaciones, mediciones de perforación, limpieza y disposición. Agrupe los resultados por familia de perforación para que una retención posterior pueda identificar las características y la cantidad en riesgo sin poner en cuarentena trabajos no relacionados.
Compare las carcasas iniciales, intermedias y finales en torno a un evento de mecanizado planificado. Mantenga la misma alineación de inspección e identidad de la fijación. Esto permite comprobar si la ruta del centro de mecanizado CNC para las carcasas de compresores se mantiene estable durante un cambio de producción normal.
Revise la interfaz de la carcasa con el ensamblaje.
Invite al responsable del montaje o de la prueba posterior a revisar las superficies de sellado, los elementos de localización, los puertos y el proceso de limpieza. Confirme qué superficies se pueden tocar, proteger o volver a limpiar y qué resultados de las pruebas quedan fuera de los parámetros de aceptación del mecanizado.
Registrar la interfaz, el requisito, la evidencia, el responsable y la fecha límite. Un registro compartido impide que los equipos de mecanizado, ensamblaje y pruebas asuman que otro grupo es el responsable de una condición sin resolver.
Incluya la evidencia en la orden de compra.
Adjunte la configuración ofrecida, las condiciones representativas y límite de las piezas, las suposiciones de los accesorios, los conjuntos de herramientas críticos, la ruta de inspección, la definición del tiempo aceptado, la capacitación, los repuestos, los contactos de servicio y las exclusiones. Vincule los hitos de pago o aceptación a evidencias específicas en lugar de solo a fechas del calendario. Para la decisión sobre el centro de mecanizado CNC para carcasas de compresores, mantenga visible cada interfaz sin resolver como un obstáculo, una limitación aceptada o un entregable con fecha y un responsable de aprobación.
Programe una revisión después de la instalación, la primera pieza aceptada, un evento normal de la vida útil de la herramienta y la primera ventana de producción representativa. Compare la configuración entregada, el acceso, las virutas o la limpieza, los calibres, el mantenimiento, el trabajo retenido y la producción liberada con el archivo de compra. Resuelva cada diferencia con evidencia repetida, una limitación operativa aceptada o una acción fechada. Conserve la revisión anterior para que las mejoras posteriores sean rastreables y ningún equipo cambie silenciosamente los límites comerciales.
Registro de evidencias de familias de pozos
| carril | Registro mínimo | Reabrir cuando |
|---|---|---|
| Parte | Características representativas y de los límites | Cambios en el dibujo, el material o la mezcla |
| Configuración | Dispositivo de fijación, punto de referencia, herramientas, compensaciones y programa | Cambios en el accesorio, el soporte o el software |
| Calidad | Medición, muestreo, datos brutos y disposición | Cambios en el calibre o en las reglas de aceptación |
| Producción | Tiempo total y cantidad liberada | Cambios en las suposiciones sobre mano de obra, lotes o soporte |
Calcular el costo total de la ruta de vivienda
Cree un libro mayor para cheques entrantes, preparación de accesorios, preajuste de herramientas, sondeo, corte, limpieza, inspección de orificios, revisión de trabajos retenidos, mantenimiento y colas de pruebas posteriores. Utilice el volumen y la combinación declarados; no cree un valor de recuperación de la inversión especulativo.
Compare las horas de alojamiento aceptadas entre las entradas representativas y de límite. La mayor oportunidad podría estar en el control de la fundición, la disponibilidad del calibre o la limpieza, en lugar de un husillo más rápido.
Cierre la revisión de vivienda de 30 días
Tras el primer mes de producción, compare la variación real del stock, el asentamiento, los eventos de herramientas, las virutas, la limpieza, la inspección y la cantidad liberada con la ruta aceptada. Clasifique cada diferencia como corrección, limitación, necesidad de capacitación, requerimiento de repuestos o mejora futura.
Mantenga visibles los asuntos pendientes, indicando la evidencia, el responsable, la fecha de vencimiento y la autoridad competente. Conserve el archivo de aceptación original para que las mejoras no anulen las condiciones que justificaron la decisión de compra.
Preguntas frecuentes para compradores de carcasas de compresores: Centro de mecanizado CNC para carcasas de compresores
¿Por qué trazar primero el mapa de la ruta aérea?
Muestra qué orificios, caras, puertos y roscas deben permanecer relacionados para el ensamblaje declarado.
¿Qué variación entrante es importante?
El material, el lote, el stock, los recortes de fundición, las rebabas, los defectos y las superficies de asiento pueden afectar la ruta.
¿Por qué medir juntos orificios relacionados?
Los diámetros individuales pueden ser válidos, mientras que los ejes, las posiciones o las relaciones de referencia pueden fallar.
¿El mecanizado demuestra el rendimiento del compresor?
No. La presión, las fugas, el caudal, el equilibrio y el montaje requieren pruebas subcontratadas por separado.
¿Cómo se deben retirar los chips?
Defina refrigerante, lavado, enjuague, cepillado, secado, inspección y propiedad.
¿Cómo calcula Zhihe CNC la producción?
Zhihe CNC incluye soporte completo y entrega de carcasas bajo las condiciones declaradas.
¿Qué debe incluirse en una propiedad de vivienda?
Identidad, estado, características afectadas, contención, corrección, nueva prueba, disposición y propietario.
¿Por qué probar el reemplazo de herramientas?
Verifica que los ajustes preestablecidos, las compensaciones y la inspección del orificio puedan restablecer la ruta aprobada.
¿Cuándo debería reabrirse la presentación de pruebas?
Después de cambios en la carcasa, el material, el accesorio, las herramientas, el programa, el calibre, la limpieza o las pruebas.
¿Qué deben enviar los compradores?
Envíe el diseño CAD de la carcasa, el material, la disposición de los orificios, las caras, los puertos, el volumen, los calibres y los límites de prueba.
Revisión de la implementación
Convierta la ruta de mecanizado CNC aceptada para carcasas de compresores en una breve lista de verificación para el primer turno. Confirme la revisión del plano, el material o la materia prima, la identidad de la configuración, las herramientas, el programa, el calibre, la limpieza o la ruta de viruta, la autoridad de retención y el contacto para escalamiento. Mantenga la lista de verificación en la máquina y en el archivo de calidad compartido para que un operador capacitado pueda seguir la lógica de liberación sin tener que reconstruir la prueba a partir de mensajes dispersos.
Tras el primer lote representativo, compare la configuración real, el trabajo de soporte, los eventos de la herramienta, la cola de inspección, la cantidad retenida, el reproceso y la producción liberada con la ruta aceptada. Conserve el registro original y marque cada diferencia con la evidencia, el responsable y la fecha. Esto evita que una mejora práctica se convierta en una afirmación de capacidad no documentada y proporciona a Zhihe CNC una base sólida para el seguimiento.
Mantenga la trazabilidad de la aprobación final.
Antes del lanzamiento comercial, solicite a los departamentos de compras, ingeniería, producción, calidad y mantenimiento que confirmen la ubicación de la evidencia y cualquier inquietud pendiente. Registre el revisor final, la autoridad de aprobación, la revisión efectiva y la fecha de la próxima revisión. Este breve registro de aprobación permite que la ruta técnica siga siendo utilizable una vez finalizada la reunión inicial de abastecimiento.
Si un cambio posterior afecta solo a una característica, interfaz o supuesto de soporte, repita la prueba con la evidencia mínima suficiente y conserve los resultados no afectados. No sobrescriba el archivo original. Un enfoque de cambio proporcional reduce las pruebas repetidas innecesarias, a la vez que protege las condiciones que sustentan la decisión sobre la máquina y el proceso aceptados.
Lleva la decisión a Zhihe CNC.
Envíe los planos o CAD controlados por CNC de Zhihe, información sobre materiales y existencias, características críticas, volumen anual, composición de lotes, ideas para utillajes, limitaciones de herramientas, métodos de inspección, condiciones del sitio y región de servicio. Revise el catálogo de productos CNC de Zhihe , el perfil de la empresa y la fábrica , y el procedimiento de consulta de ingeniería . Para centros de mecanizado CNC para carcasas de compresores, solicite una configuración con fecha, una prueba representativa, los límites de aceptación, una lista de supuestos abiertos y el responsable de soporte designado.
Límite de referencia
La referencia ISO para centros de mecanizado y la guía OSHA sobre protección de maquinaria proporcionan información para las pruebas y medidas de seguridad. No sustituyen la aceptación según los planos, la evaluación de riesgos local, la certificación del producto, la autorización reglamentaria ni los procedimientos operativos del comprador.





