

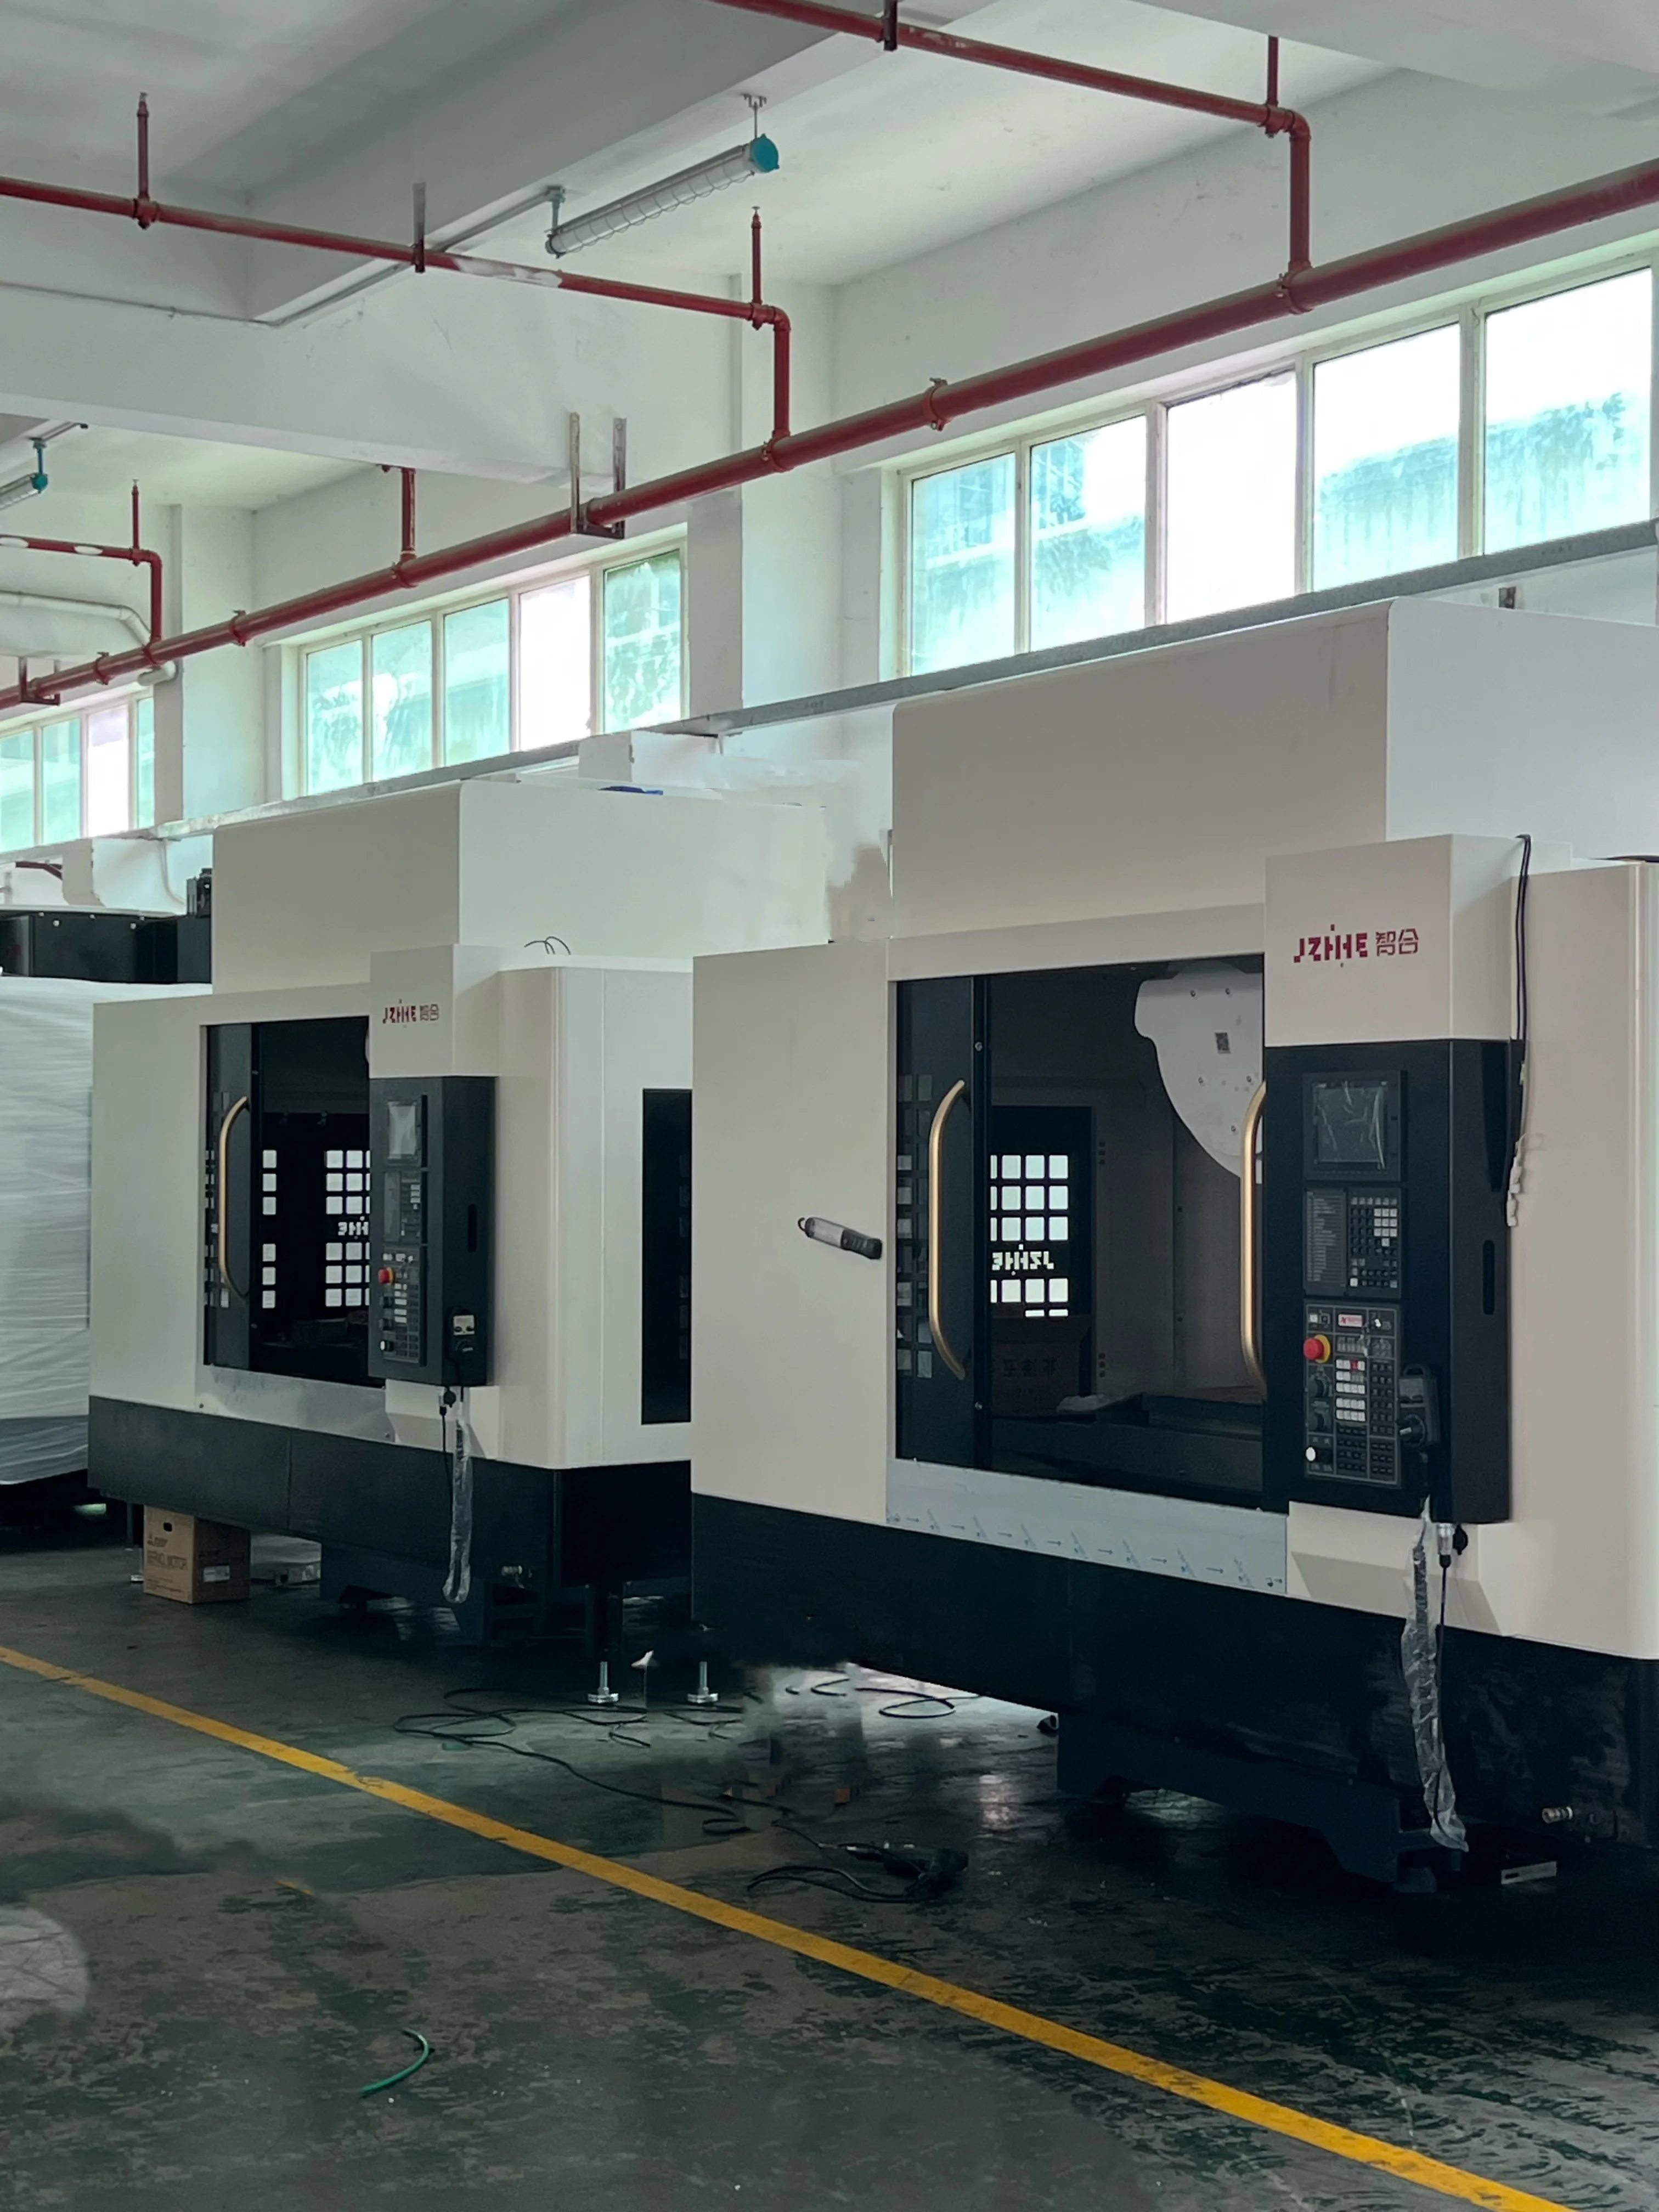
La mejor manera de probar un controlador para un centro de mecanizado CNC es mediante un proceso completo: recibir un programa controlado, preparar las herramientas, ajustar las compensaciones de trabajo, verificar la trayectoria, recuperarse de una parada programada, inspeccionar la pieza, proteger los datos y entregar la máquina al siguiente turno. Un controlador que parezca familiar en un folleto puede generar dificultades al interactuar con los programadores, operadores, el equipo de mantenimiento y las interfaces de automatización de la fábrica.
Los compradores de máquinas CNC Zhihe deben comenzar por definir las funciones y tareas, y luego confirmar qué controlador y funciones con licencia están disponibles en la máquina propuesta. La marca por sí sola no define la memoria, los ciclos, el control de ejes, el sondeo, la conectividad, la seguridad, el soporte ni la capacitación. Toda conclusión requiere la configuración de hardware y software especificada.
Entregue el mismo paquete de información para cada propuesta.
Utilice una familia de piezas representativa en lugar de un programa de demostración perfecto. El paquete debe incluir la revisión del plano, el material, el stock, las suposiciones sobre los accesorios, la lista de herramientas, el código fuente del programa, el postprocesador, la estrategia de coordinación, el método de inspección, las necesidades de automatización y el patrón de lote previsto. Elimine los datos confidenciales o utilice un archivo representativo aprobado cuando la confidencialidad lo requiera.
Solicite a cada proveedor que devuelva un mapa de tareas. Este debe mostrar lo que sucede sin conexión, en el centro de control, en el software externo y a través de las interfaces opcionales. Esto permite que las comparaciones se basen en el trabajo real en lugar de en capturas de pantalla aisladas de la interfaz.
Recorrido 1: Recibir, identificar y proteger el programa.
Observe cómo el operador identifica el archivo, la revisión y la máquina de destino correctos. Pruebe el método de transferencia permitido, la estructura de directorios, las restricciones de nomenclatura y los controles de versiones. Registre quién puede sobrescribir o eliminar datos de producción y cómo la fábrica evita que se active una revisión incorrecta.
No dé por sentado que la conexión de red equivale a un flujo de datos controlado. Los responsables de ciberseguridad y TI del comprador deben revisar los medios, las cuentas, el acceso remoto, las copias de seguridad y la segmentación de la red para el sitio previsto. La capacidad del controlador es un dato de entrada; la política del sitio determina cómo se puede utilizar.
Recorrido 2: Lea el programa antes de moverse.
Permita que el operador identifique las compensaciones de trabajo, las llamadas de herramientas, los comandos del husillo, las posiciones rotatorias, las macros y los subprogramas. Pregunte qué muestra el panel de control cuando una opción o código requerido no está disponible. Esta tarea no es un concurso de memoria, sino una prueba para determinar si el equipo actual puede inspeccionar y explicar el trabajo de forma segura.
Si se propone programación conversacional o soporte gráfico, demuéstrelo en la geometría representativa y luego muestre el programa subyacente, los datos guardados y la ruta de recuperación. Una interfaz útil debe hacer más visible el proceso, no crear una segunda fuente de información no documentada.
Paso 3: Construir la herramienta y el estado de compensación
Introduzca o importe los datos de la herramienta necesarios para el trabajo. Muestre la longitud, el diámetro, el desgaste, los campos de gestión de vida útil, las herramientas similares y las relaciones de sondeo, si las hubiera. Identifique claramente una herramienta que falte o que no cumpla con las condiciones permitidas para que el comprador pueda ver cómo el sistema de control comunica la excepción.
Las funciones exactas dependen del sistema adquirido y de la integración con la máquina. No deduzca la disponibilidad basándose únicamente en el nombre de la familia del controlador. Solicite capturas de pantalla o una demostración grabada de la configuración ofrecida.
Recorrido 4: Demuestra el camino sin hacer ninguna parte
Utilice los gráficos disponibles, el control de bloques individuales, los controles de avance, las funciones de funcionamiento seguro o el flujo de trabajo de simulación según el método aprobado por el proveedor. Registre qué modela y qué no modela la pantalla. Los portaherramientas, los dispositivos de fijación, los límites de la máquina y la automatización pueden requerir información adicional a la trayectoria NC.
El objetivo es definir un método de verificación reproducible. Una trayectoria de herramienta con colores es útil, pero no constituye una certificación de ausencia de colisiones. El procedimiento final debe incluir comprobaciones de configuración física, compensaciones y la aprobación de un responsable antes de la operación automática.
Incorpore la visita al puesto de trabajo a un cuadro de mando para la toma de decisiones.
Valora la evidencia, no la preferencia. Pondera cada tarea según la productividad y las habilidades del comprador. Un taller con un equipo de programación offline experimentado puede valorar la estabilidad del postprocesador y el control de datos. Una célula con alta variedad de procesos puede dar mayor importancia a la configuración, el sondeo y la navegación del operador.
| Carril de tareas | Demostración a solicitar | Evidencia para conservar | Comprador propietario |
|---|---|---|---|
| Flujo del programa | Transferir, identificar, activar y proteger la revisión | Nombres de archivo, método, permisos y copia de seguridad | Programación/TI |
| Configuración | Herramientas, compensaciones de trabajo, sondas y estado de la fijación | Hoja de configuración y registro de pantalla | Producción |
| Prueba de rendimiento | Gráficos, movimiento controlado y puntos de espera | Secuencia de prueba aprobada | Ingeniería de procesos |
| Recuperación | Reinicio tras interrupción programada | Alarma, estado retenido y ruta de decisión | Operaciones/mantenimiento |
| Calidad | Entrada de medición, autoridad de compensación y traza | Resultado bruto y registro de cambios | Calidad |
| Entregar | Estado del próximo turno y acciones abiertas | Nota de cambio y revisión activa | Jefe de producción |
Este sistema de puntuación convierte la selección del controlador del centro de mecanizado CNC en una decisión multifuncional en lugar de una votación de popularidad entre los operarios.
Paseo 5: Provocar una interrupción planificada
Seleccione una interrupción segura aprobada por el proveedor: una pausa de alimentación, una condición de herramienta faltante o una espera simulada de periféricos. No genere una falla peligrosa. Pida al operador que identifique el estado de parada, la herramienta afectada y la siguiente acción segura. Observe qué información persiste después de las condiciones de navegación o alimentación cubiertas por la demostración.
La calidad de la recuperación es crucial porque las fábricas reales se detienen entre ciclos perfectos. Documente el límite de reinicio aprobado, el punto que debe revisarse y la persona autorizada para reanudar la producción. Incluya la automatización y los equipos posteriores cuando compartan la secuencia. La evidencia de recuperación suele ser lo que distingue la selección de un controlador de centro de mecanizado CNC funcional de una demostración convincente.
Recorrido 6: Inspeccionar, corregir y preservar la razón.
Introduzca un resultado de medición representativo y muestre cómo se revisaría una corrección. Separe el desgaste de la herramienta, la compensación de trabajo, el cambio de programa y la compensación de la máquina. Cada cambio requiere diferente autoridad y trazabilidad.
Si se incluye el sondeo o la medición externa, identifique la ruta de datos, los límites de control, el comportamiento de la alarma y el mecanismo de respaldo cuando el dispositivo no esté disponible. La descripción del control de procesos de Renishaw muestra cómo los datos de medición pueden admitir actualizaciones de compensación en sistemas compatibles. No establece que una función determinada esté incluida en una cotización de Zhihe.
Paso 7: Respaldar lo que la fábrica necesita para recuperarse
Solicite al proveedor que demuestre el alcance aprobado de la copia de seguridad y la restauración del sistema cotizado. La fábrica podría necesitar programas, parámetros, compensaciones, macros, datos de herramientas, archivos de PLC o del fabricante de la máquina, registros de opciones e información de software externo. Algunos elementos solo deben ser manipulados por personal autorizado.
Pruebe la recuperación, la denominación, el almacenamiento y la propiedad sin sobrescribir la máquina activa. Una copia de seguridad no se considera válida solo porque exista un archivo; el equipo necesita una ruta de restauración documentada y autorizada. Proteja las credenciales y los datos confidenciales de acuerdo con la política del sitio.
Comparar familias de controladores dentro de un límite de configuración
La descripción general oficial de los controladores CNC de FANUC presenta sistemas que abarcan desde controles de mecanizado estándar hasta plataformas multitrayecto de alto rendimiento. La descripción general de SINUMERIK de Siemens describe la programación, la gestión de herramientas, las funciones de mecanizado y la integración digital en varias familias de controles. Estas fuentes explican sus respectivas carteras de productos. No demuestran qué sistema es el más adecuado para una máquina Zhihe o un comprador específico.
| Área de comparación | Pregunta para cada control citado | Brecha de evidencia común |
|---|---|---|
| Integración de máquinas | ¿Qué ejes, husillo, cambiador de herramientas y periféricos están integrados? | El folleto del controlador está separado del comportamiento de la máquina. |
| Funciones adquiridas | ¿Qué ciclos, memoria, rutas, macros y licencias están incluidos? | La capacidad familiar se confunde con la opción instalada. |
| Cadena de programación | ¿Qué versiones de CAM/post y métodos de archivo son compatibles? | El programa de demostración no representa el flujo de trabajo del comprador. |
| Medición | ¿Qué funciones de sonda/medidor y reglas de corrección están configuradas? | Hardware mostrado sin software ni capacitación. |
| Automatización | ¿Qué señales, protocolos, límites de seguridad y estados de recuperación se aplican? | Nombre de interfaz sin propiedad de secuencia |
| Apoyo | ¿Quién se encarga del control, la lógica de la máquina y la integración con terceros? | Tres proveedores sin personal de primera respuesta identificado |
| Ciclo vital | ¿Cómo se gestionan las copias de seguridad, las actualizaciones, las piezas y la formación? | Se considera la puesta en marcha inicial sin propiedad a largo plazo. |
La tabla no asigna puntuaciones porque los pesos pertenecen a la fábrica. Les plantea las mismas preguntas a todos los candidatos a controlador de centro de mecanizado CNC .
Paso 8: Añadir el protocolo de enlace de automatización real
Cuando intervienen robots, sistemas de paletización, medidores o redes de fábrica, se deben mapear los estados en lugar de enumerar los protocolos. Se define la propiedad de solicitud, permiso, listo, completado, fallo, reinicio y recuperación manual. Se indica qué sistema es el responsable de cada estado.
Pregunte qué sucede cuando un mensaje llega tarde, está duplicado o no aparece. La prueba debe detenerse de forma segura y mostrar el propietario no resuelto. La preparación para la automatización no se puede inferir a partir de un puerto Ethernet.
Paso 9: Coloca a un nuevo operador en la pantalla.
Un operador capacitado, pero sin experiencia, deberá realizar una serie de tareas controladas siguiendo la documentación propuesta: encontrar el programa activo, verificar las compensaciones, localizar el historial de alarmas, introducir una corrección permitida y crear una nota de traspaso. Registre dónde se requiere capacitación.
El alcance de la capacitación debe basarse en el rol del puesto. Programadores, operadores, personal de mantenimiento, control de calidad e informática requieren competencias diferentes. Indique el idioma, los requisitos previos, la duración, los materiales, los ejercicios y la prueba utilizada para confirmar el aprendizaje. No prometa que la familiaridad por sí sola elimina los errores; la capacitación forma parte de la selección del controlador del centro de mecanizado CNC , no es algo secundario.
Paso 10: Rastrea un caso de soporte hasta el propietario correcto.
Cree un caso hipotético que involucre el control, la lógica de la máquina y un periférico. Pregunte quién recibe el primer informe, qué datos envía el comprador, cuándo se transfiere la responsabilidad y cómo se registra la resolución. Este ensayo revela deficiencias en el soporte antes de la producción.
El paquete comercial debe distinguir entre el soporte del fabricante del controlador, el soporte del fabricante de la máquina, el servicio local y los integradores externos. Los tiempos de respuesta, el acceso remoto, los desplazamientos, las modificaciones del software y las exclusiones requieren un acuerdo por escrito para el destino. Coloque este mapa de propiedad junto a la tabla de evaluación para la selección del controlador del centro de mecanizado CNC .
Valora las habilidades y las interfaces, no solo la opción de control.
Compare licencias, procesamiento posterior, simulación, integración de red, capacitación, herramientas de respaldo, cambios de ingeniería, servicio y expansión futura. Un control familiar puede reducir el esfuerzo de capacitación, pero aún así requerirá nuevos procedimientos específicos de la máquina. Una función sofisticada no tiene valor si no está licenciada, integrada o utilizada.
Utilice un escenario a tres años basado en los trabajos y el personal previstos por el comprador, sin ahorros ficticios. Registre cada supuesto de costo y su sensibilidad. Esto garantiza la transparencia comercial en la selección del controlador del centro de mecanizado CNC .
Diez preguntas que hacer en el colgante
¿El controlador más potente es automáticamente la mejor opción?
No. La elección correcta respalda la máquina, el trabajo, las habilidades, la política de datos, la automatización y el modelo de servicio sin pagar por una complejidad innecesaria.
¿La marca del controlador define todas las funciones disponibles?
No. El hardware, la versión del software, las opciones de licencia y la integración con el fabricante de la máquina determinan la capacidad entregada. Confirme la configuración cotizada.
¿Deberíamos optar por el control que los operadores ya conocen?
La familiaridad es valiosa, pero es fundamental evaluar las necesidades reales de trabajo, recuperación y soporte. Los hábitos existentes también pueden ocultar funciones faltantes o un control de datos deficiente.
¿Cómo se debe verificar la compatibilidad de CAM?
Ejecute un programa controlado desde el CAM y el postprocesador previstos, inspeccione el resultado, compruebe la ruta y documente la revisión y el propietario compatibles.
¿Qué debe incluirse para la investigación?
Confirme el hardware, la interfaz, los ciclos autorizados, el método de calibración, las macros, la capacitación, los repuestos y la autorización para realizar correcciones automáticas o manuales.
¿Puede considerarse un puerto de red como un indicador de preparación para la Industria 4.0?
No. Defina los datos, el protocolo, la seguridad, los permisos, la propiedad del sistema, el comportamiento ante fallos y el uso empresarial de la información.
¿Quién es el responsable de una avería causada por un dispositivo de terceros?
En el contrato, asigne el responsable inicial y la vía de escalamiento. Conserve el texto de la alarma, el estado de la secuencia, los cambios y la evidencia de diagnóstico.
¿Qué debe contener una copia de seguridad?
Solicite un índice específico de configuración que abarque los datos de producción y los datos autorizados del fabricante de la máquina, con responsabilidades de almacenamiento, acceso, revisión y restauración.
¿Cómo se puede aceptar la formación?
Utilice las tareas basadas en roles del sistema proporcionado. Registre la asistencia, los ejercicios, las deficiencias de competencia, los materiales y la responsabilidad de seguimiento.
¿Qué debe incluirse en el paquete de trabajo del controlador?
Envíe la familia de piezas, los programas o el código representativo, los detalles de CAM/post, las habilidades del operador, la automatización, la medición, la política de red, los idiomas y la región de soporte.
Finaliza con un registro de trabajo firmado.
Utilice la página de contacto de Zhihe CNC para solicitar una propuesta de máquina y control basada en el paquete de información. El perfil de la empresa proporciona el contexto general de fabricación; las opciones y funciones específicas del controlador deben confirmarse para el proyecto.
Una buena selección de controlador para centro de mecanizado CNC deja como resultado un proceso reproducible, una lista de configuración, un plan de capacitación, una ruta de respaldo y un responsable de soporte. Este registro será útil para la fábrica mucho después de que todos hayan olvidado qué interfaz les pareció más impresionante en la demostración.





