

La respuesta del comprador directo
La planitud es un sistema. Zhihe CNC integra la planitud, la profundidad del canal, las superficies de sellado, el soporte de fijación, la evacuación de virutas y la inspección de placas de intercambiadores de calor. El centro de mecanizado CNC para placas de intercambiadores de calor debe seleccionarse en función de la familia de características declaradas, la ruta de soporte y la documentación de liberación, en lugar de basarse en una única especificación general.
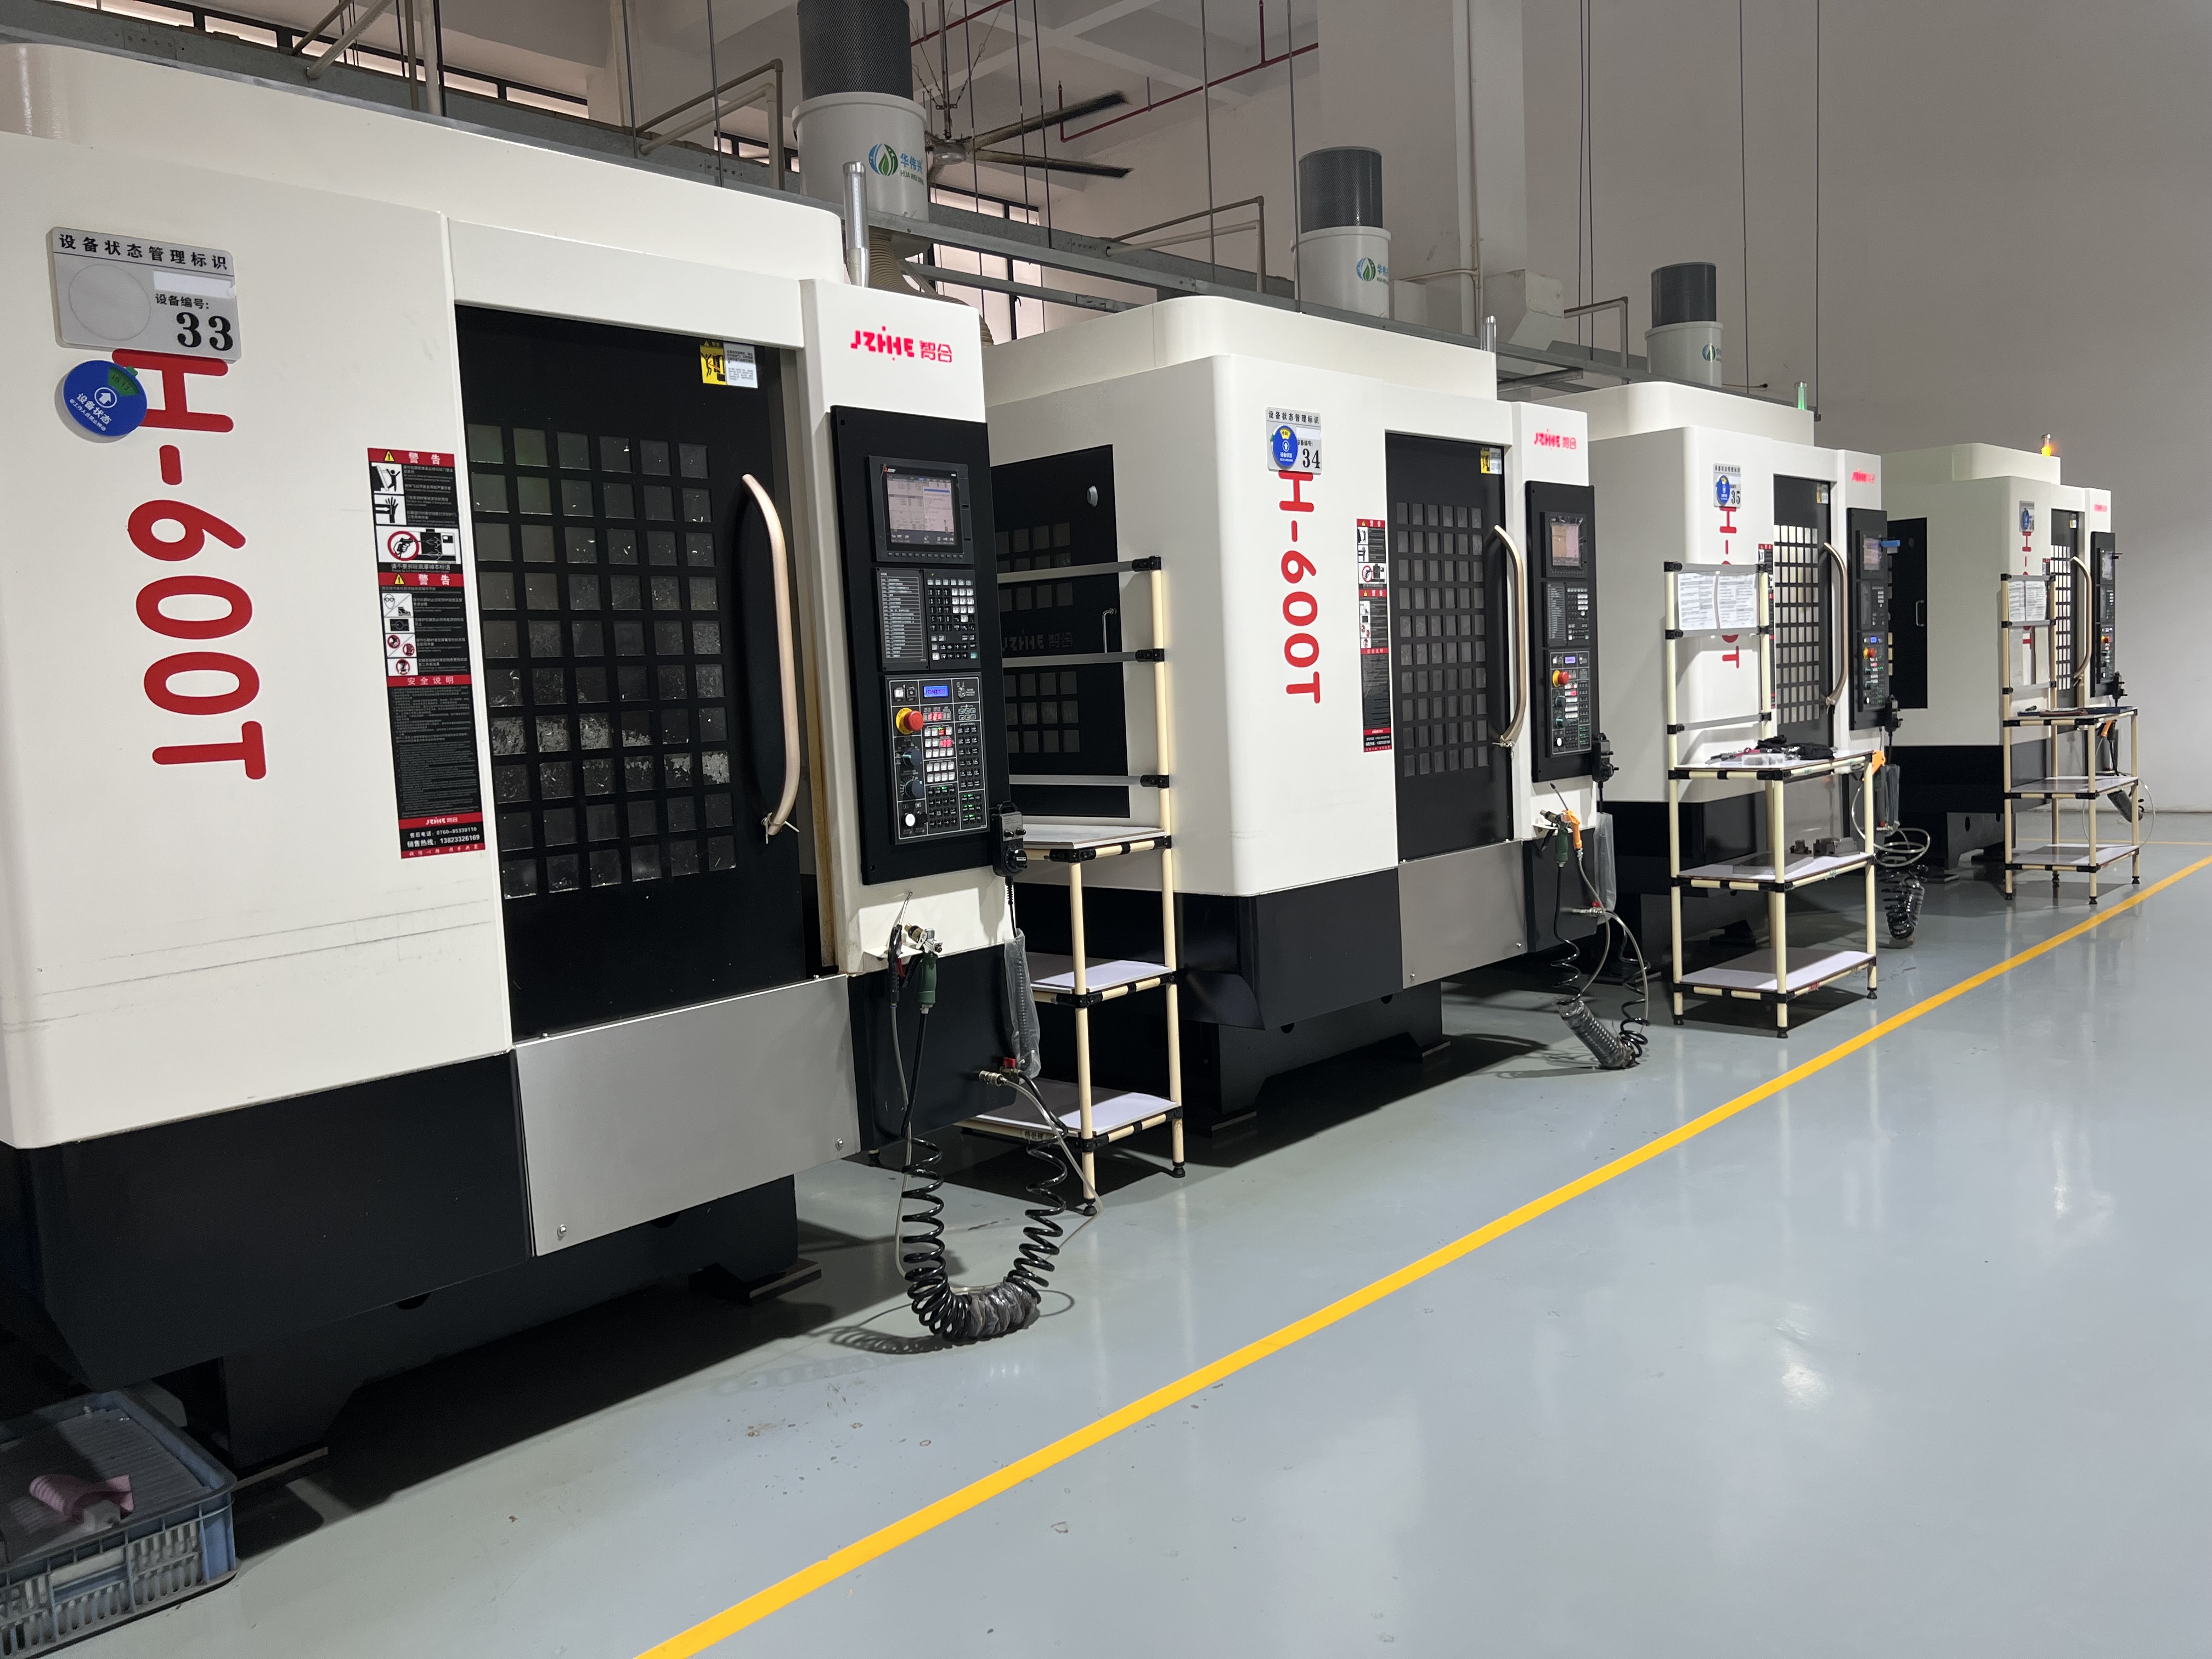
Mapa de decisiones
| Cara funcional | Planitud, canales, agujeros y límite de sellado | Mapa de características |
|---|---|---|
| Apoyo | Material base, soporte, abrazaderas y liberación | Prueba de instalación |
| Llanura | Punto de referencia, secuencia, temperatura y calibre | Medición bruta |
| Canales | Profundidad, anchura, rebabas y virutas | Informe de características |
| Caza de focas | Cara, agujeros, superficie y limpieza | Comprobación de interfaz |
| Capacidad | Tiempo completo y placa liberada | Libro mayor |
Comience con la función de sellado.
Enumere las superficies de sellado, la geometría del canal, la disposición de los orificios, la planitud, el paralelismo, el estado de la superficie y cualquier requisito posterior relacionado con la limpieza o la presión. La evidencia de mecanizado no certifica automáticamente el rendimiento en cuanto a transferencia de calor, presión o fugas; debe indicar dónde comienza y termina la aceptación del comprador.
Identifique la cara funcional que controla la liberación. Un centro de mecanizado CNC para placas de intercambiadores de calor debe evaluarse en función de las relaciones entre caras, canales y orificios que requiere el ensamblaje, y no solo en función de dimensiones aisladas.
Diseñar la estrategia de soporte
Registre el espesor del material, el soporte, los puntos de apoyo, las abrazaderas, el acceso, la limpieza y la secuencia de liberación. Las placas grandes pueden moverse al retirar el material o al aflojar las abrazaderas.
Realice observaciones de asentamiento y desacoplamiento antes de la inspección final. Si la planitud varía, separe los efectos del soporte, el proceso, la temperatura y la medición. Zhihe CNC conserva la condición inicial en el archivo de aceptación.
Eliminación de material de equilibrio
Separe el desbaste, el mecanizado de canales, el acabado de caras, el taladrado, el desbarbado y cualquier operación secundaria permitida. Indique la secuencia, el margen de tolerancia, la herramienta, el refrigerante y el acoplamiento.
Mida los puntos marcados después de cada etapa relevante, siempre que sea posible. Esto ayuda a determinar cuándo comienza a moverse la placa, en lugar de atribuir el problema a la última pasada sin pruebas.
Proteja los canales y los bordes.
Defina la profundidad, el ancho, las esquinas, las rebabas, las intersecciones, la evacuación de virutas y la limpieza del canal. Las virutas o rebabas pueden obstruir el flujo o alterar el asentamiento.
Observe el ciclo completo de limpieza e inspección. Registre el tiempo, la responsabilidad y el acceso seguro. No considere la limpieza de canales como un trabajo de apoyo gratuito.
Relaciones entre agujeros de control y caras
Para el montaje y sellado de orificios, registre el punto de referencia, el sondeo, el estado de la herramienta, la posición, la profundidad y la inspección. Un patrón de orificios correcto seguirá siendo inválido si la relación entre la superficie de sellado o el punto de referencia es incorrecta.
Conserve los datos brutos por identificación de placa y revisión. Repita las comprobaciones afectadas después de un cambio de accesorio, herramienta o programa.
Contexto de temperatura de uso
Indique el tiempo de calentamiento, el contexto ambiental, el refrigerante, el tiempo de manipulación y el momento de la medición cuando la planitud o la geometría sean factores críticos. No invente un valor de compensación sin pruebas.
Compara las partes iniciales y finales de un evento planificado. Explica qué se midió y qué queda fuera de la reclamación.
Construir una inspección de interfaz
Verifique la planitud, los canales, los orificios, la superficie de sellado, las rebabas, la limpieza y el ajuste de la interfaz o la ruta del manómetro. Las pruebas de presión externa o de fugas deben identificarse por separado.
Incluya la autorización de manejo, cola y liberación si se utiliza una máquina de medición por coordenadas (CMM) o un laboratorio externo. Una prueba de corte está incompleta cuando la liberación depende de un paso de medición que no es de su propiedad.
Ejecutar una retención planificada
Utilice una retención de inspección o un evento de vida útil de la herramienta con un estado seguro de la máquina. Registre la placa afectada, la contención, la corrección, la repetición de la prueba, la disposición y el propietario del reinicio.
Analice si el equipo puede recuperarse con las herramientas, documentos, indicadores y permisos proporcionados. Mantenga visibles las limitaciones abiertas.
Calcular las horas de uso de la placa liberadas
Contar la configuración, los soportes, el corte, los cambios de herramientas, la limpieza, el desbarbado, la inspección, las retenciones, el mantenimiento y las placas liberadas. Indicar el lote, el personal y las suposiciones sobre el calibre.
Compara una placa representativa con una placa límite. Identifica la cola que limita la producción y asígnale un responsable.
Congelar la transferencia
Transferencia de planos, revisión de planchas, método de soporte, programas, herramientas, compensaciones, inspección, limpieza, copias de seguridad y notas de interfaz posteriores.
Vuelva a abrir la evidencia afectada después de cambios en el espesor, canal, accesorio, herramienta, programa, calibre o sitio.
Proteja la interfaz de sellado después de la entrega.
Mantenga juntos la revisión de la placa, el método de soporte, los datos de planitud, el mapa de canales, la regla de limpieza y el límite de prueba aguas abajo. Un centro de mecanizado CNC para placas de intercambiadores de calor solo estará listo cuando la interfaz pueda ser reproducida e inspeccionada por los equipos que cargan la siguiente operación.
Revise la línea base después de un cambio de accesorio, espesor, canal, herramienta, calibre o medida. Repita los puntos afectados, indique la revisión efectiva y conserve el archivo anterior para que la evidencia del centro de mecanizado CNC para placas de intercambiadores de calor permanezca trazable.
Cierre comercial
Antes de que se libere el pedido, alinee compras, aplicaciones, calidad, producción, mantenimiento y servicio con las condiciones probadas. La ruta del centro de mecanizado CNC para placas de intercambiadores de calor debe mostrar la familia de piezas aceptada, el material o rango de existencias, el estado de la fijación, los conjuntos de herramientas, el método de inspección, la definición completa del tiempo y el responsable del reinicio. Si queda algún elemento pendiente, etiquételo como un bloqueo, una limitación aceptada o un entregable con fecha, en lugar de ocultarlo en una nota general.
Tras el primer lote representativo, compare la configuración real, el trabajo de soporte, los eventos de la herramienta, la cola de inspección, el trabajo retenido y la producción liberada con la prueba. Conserve la evidencia original y añada una revisión fechada. Zhihe CNC utiliza esta revisión para decidir si el centro de mecanizado CNC para placas de intercambiadores de calor de referencia está listo para su reutilización, necesita una prueba de repetición específica o debe mantenerse con la configuración probada.
Revisión operativa
Entregue al equipo receptor una breve hoja de revisión con la condición evaluada, la primera decisión a tomar cuando el resultado cambie, la persona que puede suspender el trabajo y la evidencia necesaria para reiniciarlo. Esto es especialmente importante cuando el proceso de mecanizado CNC para placas de intercambiadores de calor abarca diversas aplicaciones, producción, calidad y mantenimiento. Una transferencia de información eficaz no requiere que cada lector reconstruya la prueba a partir de archivos dispersos.
En la próxima revisión, compare la ruta declarada con lo que realmente sucedió: tiempo de preparación, trabajo de soporte, eventos de herramientas, cola de inspección, cantidad retenida, reproceso y producción liberada. Mantenga la línea base original, explique cada diferencia de material y asigne una fecha de cierre. Esto protege al comprador de un cambio implícito en las suposiciones y le brinda a Zhihe CNC una base sólida para la próxima mejora.
Nota de implementación
Convierta la ruta aceptada en una breve lista de verificación para el primer turno de producción: confirme el plano efectivo, la identidad de configuración, las herramientas, el programa, el calibre, la limpieza, la autoridad de retención y el contacto de escalamiento. La decisión del centro de mecanizado CNC para placas de intercambiadores de calor debe ser visible en la máquina y en el archivo de calidad compartido.
Después de la primera ejecución, marque cada elemento como confirmado, limitado o abierto. Registre la evidencia, el propietario y la fecha para cada elemento abierto. Esto cierra la brecha entre una guía de compra y el trabajo realizado por el equipo, al tiempo que proporciona a Zhihe CNC una base clara para un seguimiento enfocado. Revise el primer lote aceptado con el mismo mapa de características, identidad de configuración, ruta de inspección y definición de tiempo completo utilizados durante la prueba. Conserve el registro original y marque solo la suposición modificada, la evidencia afectada, el propietario responsable y la fecha de cierre. Esto facilita la auditoría de la siguiente decisión y evita que un pequeño cambio operativo se convierta en una reclamación de capacidad no documentada. Mantenga una breve nota sobre lo que el equipo aprendió, lo que queda sin verificar y cuándo vence la próxima revisión. Guarde la nota con el archivo de lanzamiento y el equipo responsable. Use el mismo lenguaje de revisión en la cotización, el pasaporte de configuración y el registro de aceptación final para que ningún equipo lea una línea base diferente. Guarde la revisión firmada con la revisión efectiva, el propietario responsable y la ubicación de la evidencia para que el siguiente lote de producción planificado comience desde la misma línea base controlada para la revisión.
Libro de registro de evidencias
| carril | Registro mínimo | Reabrir cuando |
|---|---|---|
| Parte | Características representativas y de los límites | Cambios en el dibujo, el material o la mezcla |
| Configuración | Dispositivo de fijación, punto de referencia, herramientas, compensaciones y programa | Cambios en el accesorio, el soporte o el software |
| Calidad | Medición, muestreo, datos brutos y disposición | Cambios en el calibre o en las reglas de aceptación |
| Producción | Tiempo total y cantidad liberada | Cambios en las suposiciones sobre mano de obra, lotes o soporte |
Preguntas frecuentes del comprador: Centro de mecanizado CNC para placas de intercambiadores de calor
¿Por qué la planitud es un sistema?
El material, el soporte, la secuencia, la temperatura, la sujeción y la medición influyen en el acabado final.
¿El mecanizado demuestra la eficacia contra fugas?
No. Las reclamaciones por fugas, presión y ensamblaje posterior requieren sus propias pruebas contratadas.
¿Qué debe incluir la inspección del canal?
Profundidad, anchura, esquinas, rebabas, astillas, limpieza, muestreo y datos brutos.
¿Cómo se debe investigar el movimiento de las placas?
Medir antes y después del soporte, las etapas de remoción, la liberación y la inspección.
¿Por qué incluir una placa de borde?
Revela los límites de soporte, existencias, canales y controles de inspección.
¿Cómo calcula Zhihe CNC la capacidad?
Zhihe CNC incluye un servicio de soporte completo para las placas liberadas.
¿Qué debe incluirse en el archivo de interfaz?
Caras, agujeros, canales, planitud, limpieza, calibre aguas abajo y autoridad de liberación.
¿Cuándo debería reabrirse la presentación de pruebas?
Después de realizar cambios en el espesor, los canales, el soporte, la fijación, las herramientas, el programa o el calibre.
¿Puede la limpieza visual liberar un plato?
Solo cuando la aceptación declarada define el método y la consecuencia.
¿Qué deben enviar los compradores?
Envíe el diseño CAD de la placa, el espesor, los canales, la planitud, los agujeros, el volumen, los accesorios y las pruebas.
Lleva la decisión a Zhihe CNC.
Envíe los planos o CAD controlados por CNC de Zhihe, información sobre materiales y existencias, características críticas, volumen anual, composición del lote, concepto de utillaje, limitaciones de herramientas, ruta de inspección, condiciones del sitio y región de servicio. Revise el catálogo de productos CNC de Zhihe , el perfil de la empresa y la fábrica , y el procedimiento de consulta de ingeniería . Para centros de mecanizado CNC para placas de intercambiadores de calor, solicite una configuración con fecha, una prueba representativa, los límites de aceptación, una lista de supuestos abiertos y el responsable del soporte técnico.
Límite de referencia
La referencia ISO sobre centros de mecanizado y la guía OSHA sobre protección de maquinaria proporcionan información de contexto. No sustituyen la aceptación específica de los planos, la evaluación de riesgos local, la certificación del producto, la autorización reglamentaria ni los procedimientos operativos del comprador.





