

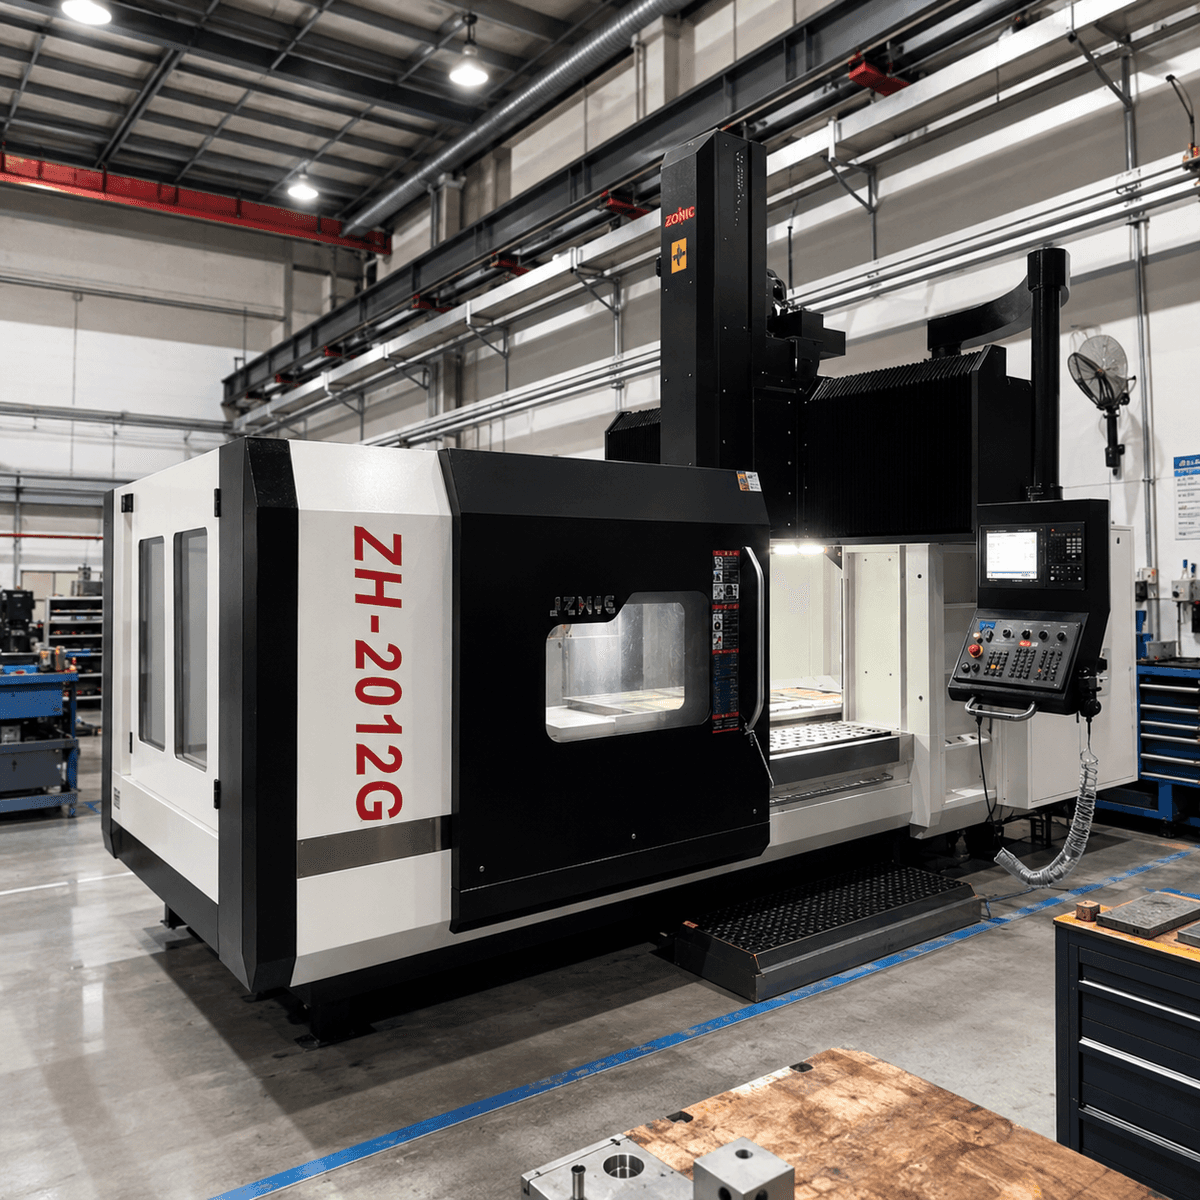
La reducción del tiempo de preparación en un centro de mecanizado CNC comienza midiendo el tiempo transcurrido entre la última pieza aceptable de un trabajo y la primera del siguiente. Este intervalo incluye la búsqueda, la preparación, los cambios de utillaje, el ajuste de referencias, el corte de prueba y la inspección necesaria para iniciar la producción. Cronometrar únicamente el cambio visible de utillaje deja gran parte del problema fuera del alcance del cronómetro.
Antes de adquirir una máquina más rápida u otro accesorio de Zhihe CNC, identifique qué actividades detienen la producción. Una opción de máquina puede solucionar una limitación física, pero no puede, por sí sola, resolver un problema con un accesorio no identificado o un programa no aprobado. Este enfoque de diagnóstico ayuda al comprador a diferenciar entre ambas situaciones.
El cambio de sesenta minutos que pareció durar diez
Consideremos esta observación hipotética. El operario cambia el dispositivo de sujeción en diez minutos. Una conversación centrada en esa actividad podría derivar inmediatamente en un nuevo sistema de sujeción. Sin embargo, el tiempo total transcurrido es de sesenta minutos, ya que el operario también busca el dispositivo correcto, reúne las herramientas, establece referencias y libera la primera pieza.
Este ejemplo es un ejercicio de planificación, no una instalación de CNC Zhihe medida ni una mejora prometida. Muestra por qué el límite de medición influye en la decisión de compra.
| Actividad observada en el ejemplo | Minutos de máquina detenida | Primera pregunta a investigar |
|---|---|---|
| Localice el accesorio aprobado | 8 | ¿Podría identificarse y prepararse antes de que finalice el trabajo anterior? |
| Ensambla y prepara las siguientes herramientas | 16 | ¿Qué preparativos pueden realizarse fuera de la máquina? |
| Retire y vuelva a colocar el accesorio. | 10 | ¿La interfaz física es la limitación real? |
| Establecer y verificar referencias | 9 | ¿Qué información y mediciones se requieren? |
| Ejecuta la primera parte de la prueba. | 10 | ¿Qué comprobaciones son necesarias para un primer uso seguro y correcto? |
| Medir y soltar la pieza | 7 | ¿Están disponibles el medidor y el revisor necesarios? |
| Cambio total transcurrido | 60 | ¿Qué causas justifican un cambio de proceso o una opción de equipamiento? |
Si los ocho minutos de búsqueda y los dieciséis de preparación se pudieran realizar antes, el cálculo arrojaría 36 minutos perdidos. Este es un escenario límite superior según las suposiciones del ejemplo, no un resultado alcanzado. La preparación externa sigue consumiendo tiempo y puede requerir equipo, información o espacio.
Por lo tanto, el primer experimento debería consistir en una transición mejor preparada, no en una afirmación inmediata de un aumento de productividad del cuarenta por ciento. Vuelva a medir todo el proceso después del cambio.
Diagnostique el retraso antes de nombrar la solución.
“Seguimos buscando cosas”
Comience con la identificación y la preparación. Asigne una identidad de trabajo coherente a la pieza, las herramientas, el calibre y los documentos aprobados. Confirme el material y la revisión del plano antes de finalizar la última pieza. La información faltante o contradictoria genera demoras, incluso cuando el hardware es adecuado.
La solución adecuada podría ser un kit de trabajo y una decisión sobre la propiedad. No es una solución atractiva, pero puede revelar si una opción de maquinaria costosa está abordando la causa real del problema. Registre el esfuerzo de preparación y la disponibilidad de la máquina para que el trabajo no se transfiera simplemente a otro departamento sin que nadie se dé cuenta.
“Sabemos qué usar, pero el montaje lleva demasiado tiempo”.
Ahora revise la interfaz física del dispositivo de fijación. Compare la accesibilidad, las características de posicionamiento, la secuencia de sujeción, la limpieza, el soporte de la pieza y las comprobaciones necesarias después del montaje. Consulte con el especialista en dispositivos de fijación y el proveedor de la máquina qué interfaces son compatibles con la aplicación.
No elimine los pasos de verificación simplemente porque consumen tiempo. Un montaje más rápido que deja la pieza mal colocada no reduce el tiempo necesario para obtener el primer componente aceptable. El dispositivo de sujeción, la mesa de la máquina, la pieza de trabajo y el procedimiento aprobado deben revisarse en conjunto.
“La primera parte necesita correcciones repetidas”
Separe las referencias inciertas, la información de herramientas no preparada, los problemas del programa y las variaciones de material. Cada una tiene un responsable distinto. Conserve el resultado inicial y la corrección para que la siguiente revisión pueda distinguir un método reproducible de un ajuste no documentado del operador.
La descripción general del sistema de palpado de máquinas herramienta de Renishaw distingue entre la medición de la herramienta y la medición de la pieza de trabajo. Estas funciones pueden ser compatibles con una configuración predefinida, pero el comprador aún debe definir qué se mide, cómo se utiliza el resultado y qué verificaciones permanecen independientes.
Comparación de cuatro enfoques para la reducción de la configuración de centros de mecanizado CNC
El objetivo de la optimización de la configuración de los centros de mecanizado CNC no es seleccionar siempre la respuesta más automatizada, sino elegir la que elimine la causa demostrada, manteniendo al mismo tiempo los controles de calidad y seguridad necesarios.
| Respuesta propuesta | El retraso que pretende abordar | Limitación de la prueba |
|---|---|---|
| Kits de trabajo y preparación externa | Búsqueda, documentos faltantes y preparación tardía de herramientas | El equipo de preparación necesita tiempo, espacio e información controlada. |
| Interfaz de fijación repetible | Trabajos repetitivos de montaje y localización física | La compatibilidad, el soporte y la verificación aún requieren revisión. |
| Opción de medición de herramientas o piezas de trabajo | Actividades de configuración y verificación definidas | Se deben incluir la integración, la calibración, los programas y la capacitación. |
| Sistema de paletización o manipulación automatizada | Carga repetida e intercambio de accesorios en trabajos adecuados | La combinación de piezas, el acceso, la recuperación y la preparación fuera de línea pueden seguir siendo factores limitantes. |
Utilice la misma familia de piezas y el mismo plazo para cada propuesta. De lo contrario, una cotización podría describir una producción meticulosamente planificada, mientras que otra incluiría todas las incertidumbres propias de un primer trabajo. Estas no serían demostraciones comparables.
Especificación para la próxima discusión sobre la configuración.
Presente pruebas de la interrupción en su consulta sobre Zhihe CNC. La tabla a continuación describe los requisitos de información, sin afirmar que una opción específica esté disponible en todos los modelos.
| Categoría de especificación | Información del comprador | Respuesta solicitada del proveedor |
|---|---|---|
| Parte de la familia | Dibujos representativos, mezcla de materiales y lotes | Enfoque adecuado de máquina y accesorio |
| Configuración física | Interfaz de fijación existente, masa y área de trabajo | Confirmación de compatibilidad y acceso específica de la configuración |
| Herramientas | Lista de montaje, método de preparación y necesidades de reemplazo | Opciones de cargadores, sistemas de medición y controladores para analizar. |
| Referencias | Esquema de referencia y comprobaciones de la primera parte | Método de configuración propuesto y responsabilidades |
| Objetivo de producción | Registro de cambios observados y programa de funcionamiento | Demostración delimitada con el mismo límite de tiempo. |
| Evidencia de calidad | Dimensiones, calibres y autoridad de liberación requeridas | Formato de informe, condiciones de aceptación y exclusiones |
El estado del material y de la pieza en bruto también deben considerarse en esta discusión. Un trabajo que implique pasar de aluminio a acero puede requerir herramientas o preparación del proceso diferentes. Un dispositivo diseñado para un tipo de pieza en bruto no debe considerarse automáticamente adecuado para otro. Estas cuestiones se resuelven mejor con la ayuda de los especialistas en procesos y herramientas antes de realizar una prueba de sincronización.
Realiza una prueba que pueda sobrevivir al próximo turno.
Prepare el siguiente trabajo utilizando el método propuesto y observe la transición desde el mismo punto de inicio hasta el mismo punto de liberación. Registre quién realizó el trabajo y qué información estaba disponible. Conserve las interrupciones en el registro en lugar de eliminarlas para que el ensayo resulte más atractivo.
Repita la secuencia correspondiente con otra variante de pieza o con un operario capacitado cuando dicho cambio refleje la producción normal. El objetivo es evidenciar la dependencia de conocimientos no documentados. Acuerde el alcance y la cantidad con las partes involucradas; este artículo no prescribe una muestra de validación universal.
El análisis del ciclo de vida de los fabricantes de maquinaria de Renishaw sitúa la puesta en marcha y el soporte a largo plazo dentro del mismo ciclo de vida del equipo. Aplique esta perspectiva a las mejoras de configuración: el método debe ser fácil de enseñar y mantener incluso después de que el equipo de demostración del proveedor se retire.
Verifique el presupuesto para trabajos que se hayan trasladado a otro lugar.
Una propuesta para la reducción del tiempo de preparación de un centro de mecanizado CNC debe identificar los dispositivos de fijación, las herramientas, los equipos de medición, las funciones del controlador, la programación y la capacitación. Enumere lo que el comprador debe proporcionar. Si el trabajo de preparación se traslada a una estación externa, incluya la preparación y la capacidad de dicha estación en la revisión.
El perfil de Zhihe CNC describe soluciones CNC personalizadas y una planificación basada en proyectos. Solicite un plan de configuración y entrega que se ajuste al alcance acordado. No dé por sentado que un accesorio personalizado o una tarea de integración tendrán la misma fecha de entrega que una máquina estándar.
Solicite los documentos y certificados de calidad necesarios por separado de la demostración de tiempos. Un cambio de formato más corto no constituye un certificado de capacidad dimensional ni de conformidad con el destino. Asimismo, mantenga bajo control los cambios de ingeniería: una modificación en el dispositivo o programa puede requerir nuevas comprobaciones, incluso si aparentemente ahorra tiempo.
Preguntas de los equipos de producción y compras
¿Qué se debe considerar como tiempo de preparación?
Para este análisis, utilice la última parte aceptable del trabajo anterior hasta la primera parte aceptable del trabajo nuevo. Registre las medidas más específicas por separado si responden a otra pregunta e indique sus exclusiones.
¿La preparación externa es tiempo libre?
No. Requiere mano de obra, espacio y, a veces, equipo adicional. Su ventaja radica en que permite completar el trabajo necesario sin detener la máquina, no en que el trabajo desaparezca.
¿Debería utilizarse el mismo accesorio en todos los trabajos?
No. Las interfaces comunes pueden ser útiles, pero la idoneidad depende de la pieza en sí, el soporte, el acceso y los requisitos de calidad. Un concepto de fijación compartida debe validarse para la familia de componentes prevista.
¿Una sonda eliminará toda la inspección de la primera pieza?
No lo dé por sentado. Defina la función de sondeo y la inspección independiente requerida por el plan de calidad. La integración de mediciones no modifica automáticamente los requisitos de liberación del comprador.
¿Es posible preparar las herramientas antes de que finalice el trabajo anterior?
En ocasiones, si se dispone de los componentes, la información y el personal necesarios, verifique si las herramientas se comparten con el trabajo en curso y si el método de preparación externa está aprobado.
¿La reducción de la configuración del centro de mecanizado CNC requiere una máquina nueva?
Primero, determine si la demora se debe a una limitación de la máquina o a problemas de preparación y flujo de información. La sustitución es una decisión importante y debe basarse en la evidencia de la limitación real.
¿Cómo influye la producción en lotes pequeños en la decisión?
Los cambios frecuentes hacen que el tiempo transcurrido sea más visible en el cronograma de producción. Utilice la mezcla real del lote en lugar de evaluar el proceso únicamente durante una larga serie de piezas idénticas.
¿Cómo se debe medir la reducción del tiempo de preparación de un centro de mecanizado CNC?
Utilice la misma definición de inicio y fin, trabajos comparables y condiciones operativas registradas. Incluya los tiempos de espera por calidad y el esfuerzo de preparación para que el ahorro aparente no se genere al cambiar el límite.
¿Quiénes deberían asistir al juicio?
Incluya a las personas que preparan las herramientas, instalan los dispositivos, controlan la calidad y brindan soporte al equipo. El departamento de compras también necesita conocer el alcance y las exclusiones acordadas para comparar las propuestas comerciales de manera justa.
¿Qué debo enviar a Zhihe CNC?
Envíe un dibujo representativo, detalles de los materiales, información sobre los accesorios y las herramientas, el registro de cambios actual y el cronograma de operación deseado. Indique el tiempo de espera que el equipo propuesto elimine.
Trae un récord de tiempo, no solo un objetivo.
La consulta más útil para la reducción de la configuración de un centro de mecanizado CNC incluye una interrupción específica y la evidencia que la respalda. Esto le brinda al proveedor algo concreto para evaluar y al comprador una base para aceptar o rechazar la propuesta.
Comparta ese registro a través de la página de contacto de Zhihe CNC . Solicite una respuesta que destaque los cambios en la preparación, las opciones de la máquina y el trabajo de validación. Así, una simple observación con cronómetro se convierte en una mejor decisión sobre el equipo.





