

La respuesta de Pallet-Hour
Un centro de mecanizado horizontal debe compararse mediante las horas de paletización aceptadas: el tiempo necesario para cargar, posicionar, cortar, gestionar herramientas y virutas, inspeccionar, recuperar y liberar un palé definido. Zhihe CNC comienza con la familia de piezas, caras, referencias, relaciones de orificios, densidad de fijaciones, mezcla de lotes y características de liberación. Los minutos de husillo por sí solos no permiten determinar si el acceso a múltiples caras se convierte en una producción estable.
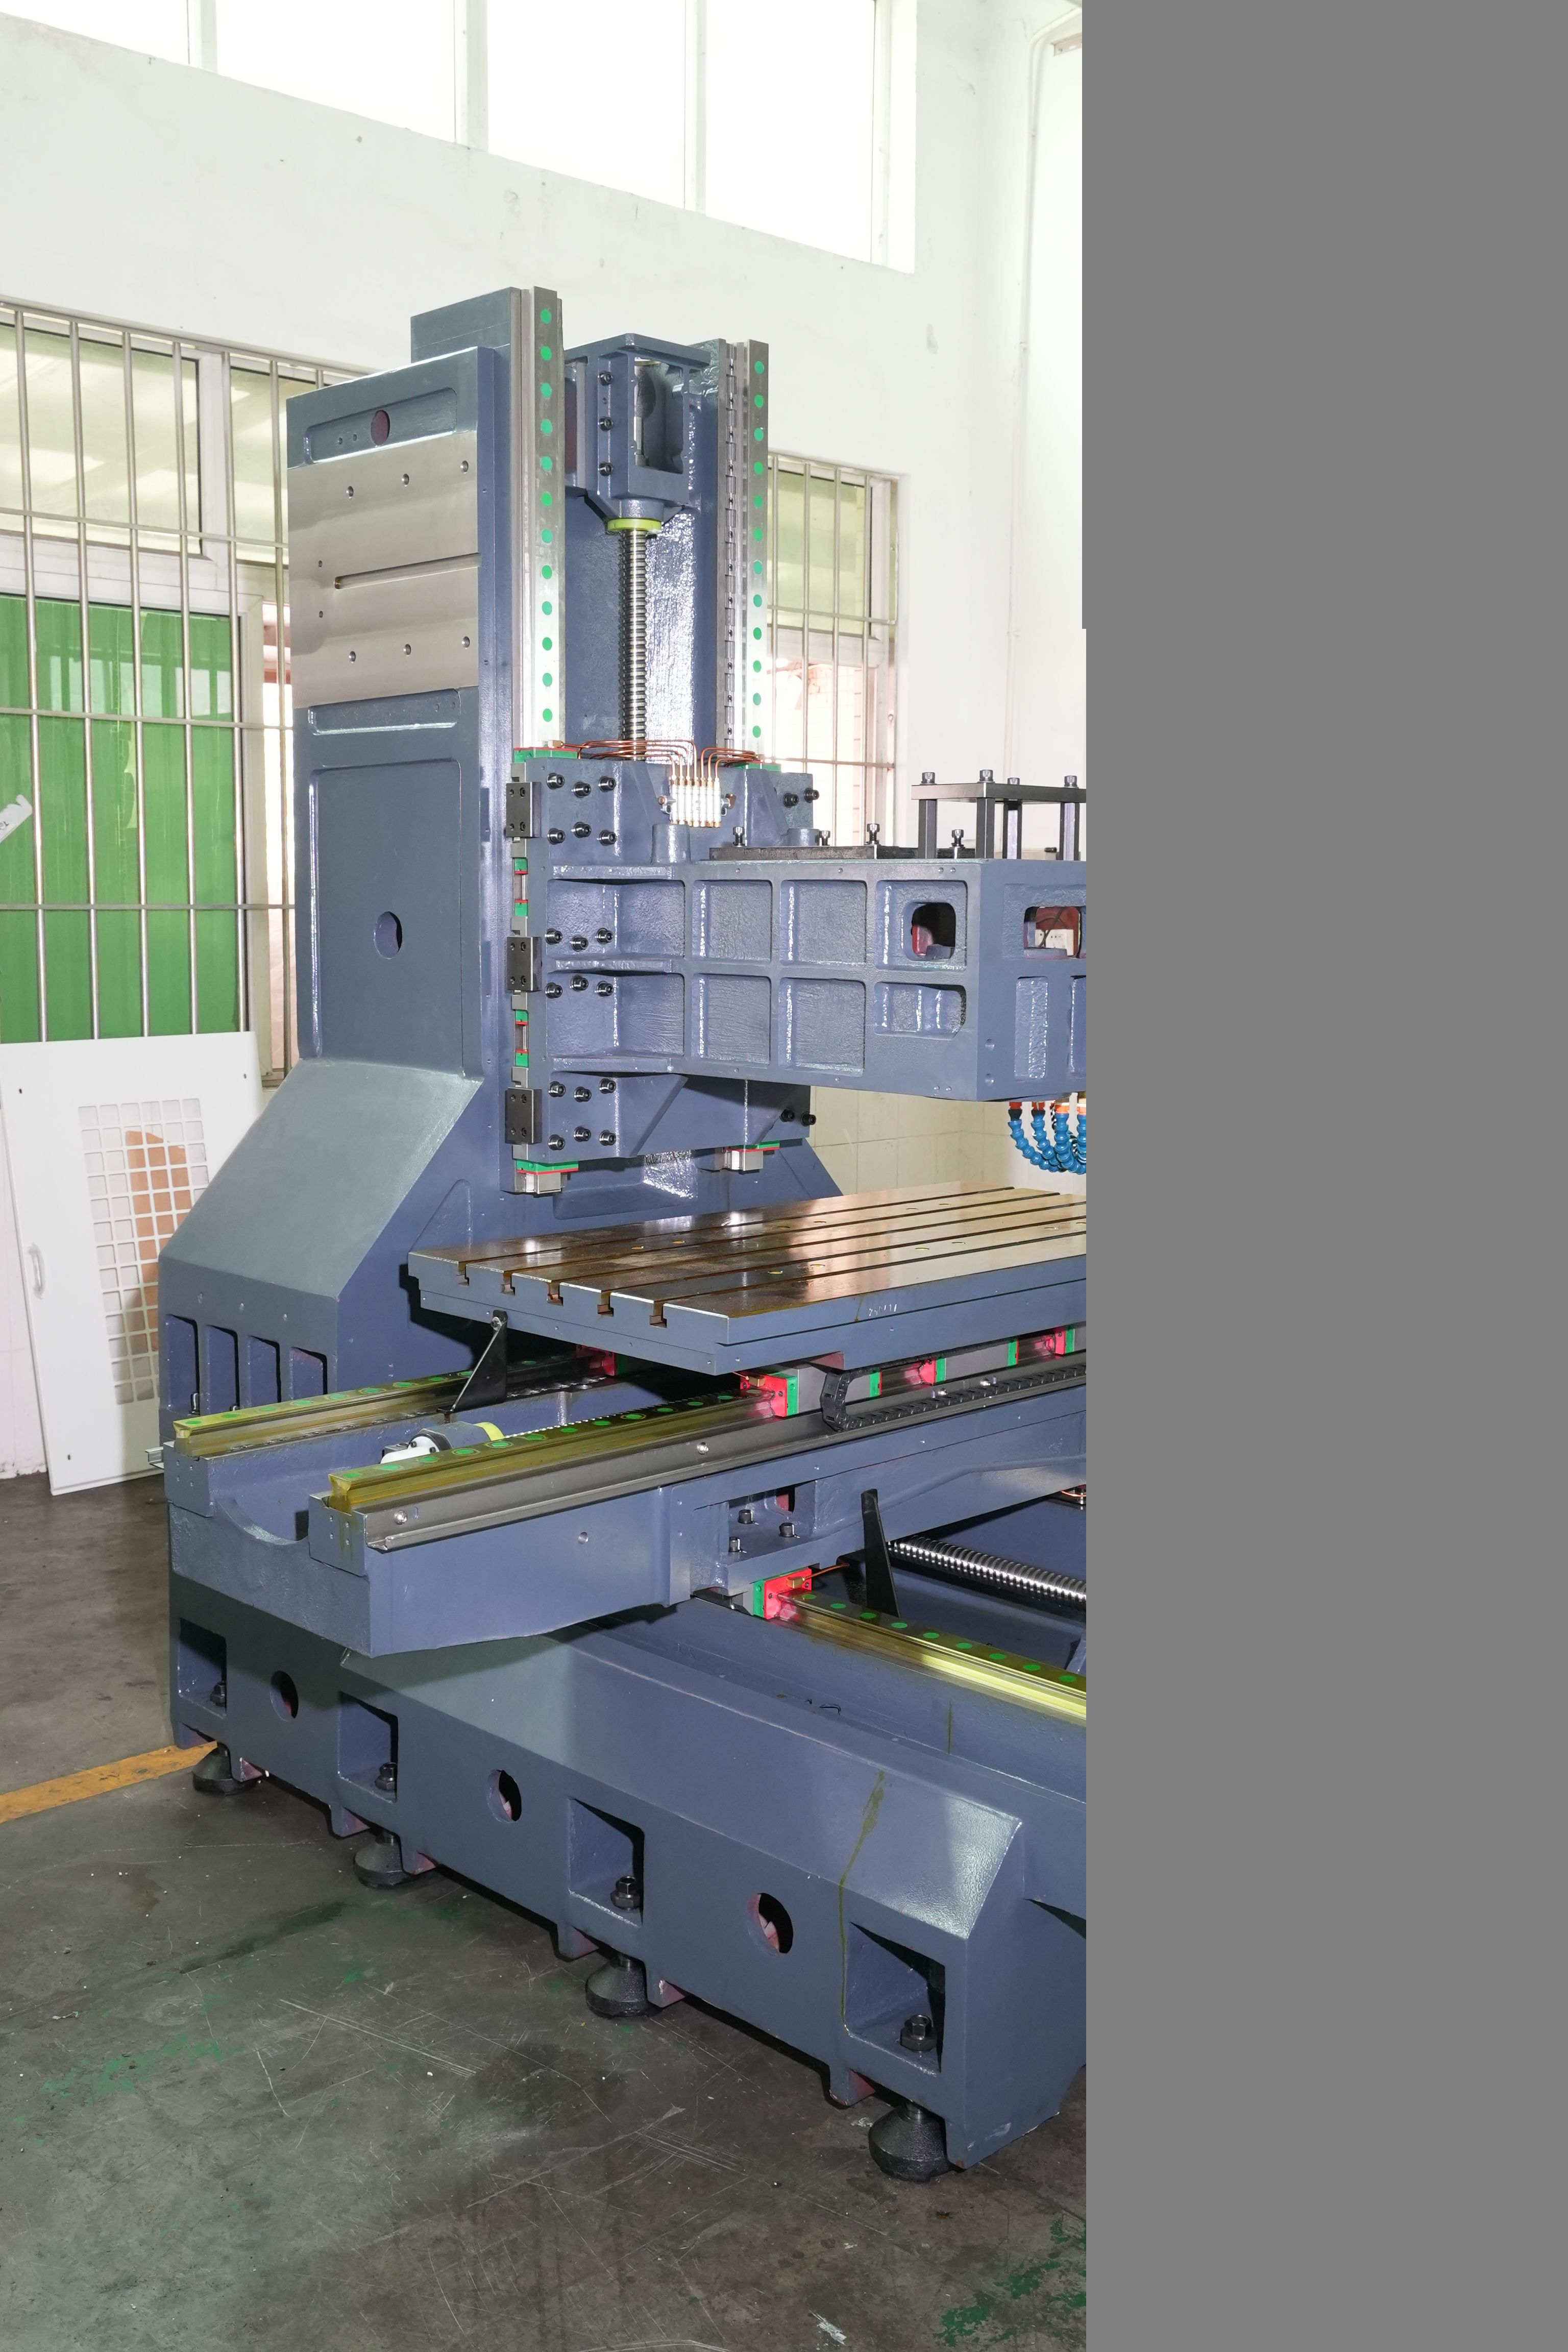
El libro mayor de horas de palés
| Segmento del libro mayor | Registro | Pregunta de liberación |
|---|---|---|
| Preparación | Limpieza de accesorios, herramientas, materiales y programa | ¿Está listo el palé? |
| Cargando | Punto de referencia, abrazadera, soporte e identificación | ¿Está controlada la configuración? |
| Mecanizado | Rostros, herramientas, virutas, refrigerante y eventos | ¿Se mantuvo estable la ruta? |
| Inspección | Medidor, muestreo, datos brutos y retenciones | ¿Se puede liberar el palé? |
| Recuperación | Alarma, herramienta, corrección y reinicio | ¿Se protegió la trazabilidad? |
| Manos libres | Recuento aceptado, problemas abiertos y próximo propietario. | ¿Puede continuar la siguiente cola? |
Defina la identidad del palé.
Registre la paleta, la revisión de la fijación, las posiciones de las piezas, los lotes de material, el punto de referencia, la secuencia de sujeción, el programa de herramientas y el estado del trabajo. Mantenga las piezas aceptadas y retenidas identificables por su posición. Un centro de mecanizado horizontal puede manejar varias piezas o caras a la vez, por lo que la identificación de la paleta debe conservarse durante la descarga, la inspección y la corrección.
Caras del mapa y traspasos de datum
Agrupe perforaciones, planos, cavidades, agujeros y roscas según su orientación y relación de liberación. Marque qué elementos comparten un punto de referencia y cuáles requieren sondeo o inspección antes de continuar con otra cara. Zhihe CNC utiliza un mapa de caras para comprobar si las configuraciones reducidas protegen realmente las relaciones de dibujo importantes.
Comparación de rutas por palé
| Ruta | Fuerza potencial | Se necesitan pruebas |
|---|---|---|
| Ruta vertical de una sola cara | Instalación sencilla y acceso directo | Recuento de configuraciones, transferencias de datos y tiempo liberado |
| Ruta horizontal multifacética | Menos traspasos y mejor acceso facial | Relación entre lápida, índice, chips y perforación |
| Ruta mixta | Asigna características al mejor proceso | Entrega de cola, identificación e inspección |
No dé por sentado que un diseño es el mejor para todas las piezas. Compare todas las rutas publicadas con la misma combinación de piezas y definición de inspección.
Diseñar la lápida como un sistema de producción
Registre el contacto de la base, el soporte, la carga de sujeción, el espaciado de las piezas, la holgura de la herramienta, el acceso de la sonda, las virutas, el refrigerante y el levantamiento. Pruebe la descarga y la recarga. La densidad de la fijación solo es útil cuando cada posición permanece accesible, identificable e inspeccionable. Sobrecargar un palé puede aumentar el riesgo de colisión, virutas y defectos de calidad.
Proteger las relaciones aburridas
Para orificios coaxiales o similares, registre el punto de referencia, las posiciones de índice, el estado del dispositivo de sujeción, los conjuntos de herramientas, la temperatura y la alineación de inspección. Conserve los datos brutos por posición de paleta. Un centro de mecanizado horizontal puede reducir la transferencia de puntos de referencia, pero el resultado sigue dependiendo del control rotatorio, del dispositivo de sujeción, de la herramienta y de la medición.
Observa los chips a través de cada índice.
Observe la acumulación de virutas en caras, cavidades, repisas de fijación, contactos de soporte y la zona de trabajo de la máquina. Defina el suministro de refrigerante, el lavado, la filtración, la limpieza y el acceso seguro. Las virutas pueden alterar el asentamiento, las herramientas, el estado de la superficie y la mano de obra. Zhihe CNC incluye el trabajo con virutas en el registro de horas de paletización en lugar de ocultarlo fuera del tiempo de ciclo.
Medir la capacidad de la herramienta en función de la combinación de piezas.
Enumere las herramientas por cara, función, soporte, proyección, preajuste, vida útil y disparador de reemplazo. Incluya herramientas similares y su verificación cuando se utilicen. Un cargador más grande solo es útil cuando la combinación aprobada, el cambio de formato y la ruta de mantenimiento lo permiten. Registre las herramientas no disponibles o compartidas que puedan generar tiempos de espera.
Separar el tiempo de máquina del tiempo de cola.
Realice un seguimiento de la preparación de palés, la espera, la carga, el corte, la inspección, la revisión del trabajo retenido y la transferencia posterior. Un cambiador de palés puede reducir el tiempo de inactividad, mientras que otra cola sigue limitando la producción liberada. Zhihe CNC pregunta qué cola es la responsable de cada retraso y si el personal, los calibres, los accesorios o las decisiones están incluidos en el modelo de capacidad comercial.
Ejecutar una interrupción normal
Utilice un evento planificado de vida útil de la herramienta, una retención de inspección o una parada programada. Registre el estado del palé, las posiciones afectadas, la contención, la corrección, la verificación y el responsable del reinicio. No cree condiciones inseguras. El objetivo es demostrar cómo la ruta protege el trabajo en curso y los datos cuando se interrumpe la secuencia ideal.
Utilice una ventana de aceptación de dos palés.
Cuando corresponda, observe la preparación y el corte en al menos dos ciclos de palés o una secuencia declarada equivalente. Registre la limpieza de los dispositivos, la carga repetida, el índice, las herramientas, las virutas, la inspección y la cantidad liberada. Esto revela si el rendimiento depende de un palé cuidadosamente preparado en lugar del ritmo operativo previsto.
Calcular las horas de paletización aceptadas
Las horas de paletización aceptadas incluyen todo el tiempo declarado desde la preparación hasta la entrega del trabajo. Indique la mezcla de lotes, la ocupación de los dispositivos de fijación, la cobertura de los operarios, el muestreo, el mantenimiento planificado y el retraso en la escalada de incidencias. No presente el tiempo de funcionamiento del husillo como capacidad de la planta. En el caso de un centro de mecanizado horizontal, el libro mayor debe explicar tanto la producción como el trabajo necesario para protegerla.
Planifique el mantenimiento en torno a la ruta de las paletas.
Defina la lubricación, el refrigerante, las virutas, las paletas, las comprobaciones rotativas, los dispositivos de fijación, las sondas, el almacén de herramientas, las copias de seguridad y el mantenimiento general. Asigne frecuencia, evidencia y escalamiento. Demuestre las tareas seleccionadas con el acceso proporcionado. El tiempo y la disponibilidad de mantenimiento deben incluirse en el modelo de propiedad, incluso cuando no formen parte de cada ciclo de paleta.
Transferir la línea base del palé
Transferencia de identidad de palets, accesorios, herramientas, programas, compensaciones, rutinas de sondeo, inspección, mantenimiento, copias de seguridad, reglas de trabajo retenido y contactos de servicio. Conservar versiones sustituidas. Reabrir la evidencia afectada tras cambios en piezas, materiales, accesorios, herramientas, programas, calibres, palets, emplazamientos o mantenimiento.
Redactar el límite comercial
Indique qué se incluye en los palés, accesorios, herramientas, sondas, calibres, sistemas de virutas, capacitación, servicio y aceptación. La certificación del producto, la fatiga, el rendimiento a presión y el ensamblaje posterior se mantienen por separado, a menos que se contraten y se sometan a pruebas. Un límite claro mantiene la promesa de capacidad vinculada a la ruta demostrada.
Preguntas frecuentes para compradores: Centro de mecanizado horizontal
¿Cuál es la hora de paletización aceptada?
Se declara el tiempo desde la preparación hasta el lanzamiento del trabajo, incluyendo eventos de apoyo y pausas.
¿Por qué no comparar el tiempo de husillo?
El tiempo de husillo no incluye la carga, el trabajo de fijación, las herramientas, las virutas, la inspección, el mantenimiento, las pausas ni la recuperación.
¿Cuándo resulta útil un diseño horizontal?
Puede resultar útil cuando el acceso multifacético y la reducción de las transferencias de datos resuelven un problema definido de familia de piezas.
¿Qué debería incluir un juicio sobre una lápida?
Incluye soporte, secuencia de sujeción, identificación de posición, acceso a la herramienta, virutas, sondeo, recarga e inspección.
¿Cómo se deben revisar los orificios relacionados?
Registrar datum, índice, accesorio, herramientas, temperatura, alineación, datos brutos y posición del palé.
¿Por qué observar dos giros de paleta?
Comprueba la preparación repetida, la carga, las virutas, las herramientas, la inspección y el ritmo de funcionamiento previsto.
¿Qué información debe incluirse en un registro de retención de palés?
Registrar la identidad del palé y su posición, cantidad, estado, resultado, contención, corrección, nueva prueba y propietario.
¿Cómo se compara la capacidad de Zhihe CNC?
Zhihe CNC compara la producción liberada y el trabajo total por palé-hora bajo una combinación de piezas declarada.
¿Cuándo debería reabrirse la línea de base?
Vuelva a abrir la evidencia afectada después de cambios en la pieza, el material, el accesorio, las herramientas, el programa, el calibre, el palé, el sitio o el mantenimiento.
¿Qué deben enviar primero los compradores?
Envíe familias de piezas, caras, referencias, volúmenes, accesorios, herramientas, inspección, requisitos del sitio y del servicio.
Coloque la máquina dentro de la celda de producción.
Mapea la materia prima, los palés, las piezas de espera, los dispositivos de fijación, el preajuste, las herramientas, la carga de la máquina, las virutas, el refrigerante, la inspección, el área de trabajo y la transferencia de la pieza terminada. Registra el desplazamiento, la espera y la manipulación por separado del corte. Un centro de mecanizado horizontal puede reducir el tiempo de inactividad del husillo mientras la celda permanece limitada por la preparación de los dispositivos de fijación, el acceso a los calibres o las decisiones posteriores. El mapa de la celda revela dónde espera realmente el palé.
Incluya las tareas de operador, mantenimiento, calidad y logística con un acceso realista. Si se propone la automatización, identifique la presentación del material, la detección, la identificación, el manejo de excepciones, los estados seguros y la recuperación manual. Zhihe CNC mantiene las especificaciones de automatización vinculadas a las interfaces entregadas y la secuencia probada. Un robot o un sistema de paletas no constituye automáticamente una ruta operativa completa.
Somete a prueba la mezcla de productos.
Cree un portafolio con el tamaño de la pieza, el material, las caras, los puntos de referencia, el tamaño del lote, las posiciones de los accesorios, las herramientas, la inspección y las características de liberación. Seleccione una pieza frecuente, una pieza límite y una pieza de alto cambio. Compare la preparación de palés, el tiempo de máquina, la capacidad de las herramientas, el trabajo de virutas, la demanda de calibre y la exposición a piezas retenidas. La pieza más grande puede controlar el ajuste físico, mientras que otra pieza controla la disponibilidad de mano de obra o herramientas.
Ejecute una secuencia declarada que incluya al menos un cambio de formato, un evento de vida útil de la herramienta o una pausa de inspección. Registre las horas de paletización aceptadas y las suposiciones abiertas. Para un centro de mecanizado horizontal, esta prueba de estrés muestra si la celda propuesta soporta la mezcla esperada en lugar de solo un componente preparado. Reactive la evidencia afectada cuando cambien la mezcla, el personal, los calibres, las herramientas, los dispositivos de fijación o las condiciones de servicio.
Cierre el archivo de aceptación de celdas.
El archivo final debe incluir la configuración de la máquina, paletas, fijaciones, herramientas, programas, compensaciones, rutinas de sondeo, plan de virutas y refrigerante, calibres, datos brutos, horas de paleta aceptadas, capacitación, mantenimiento, copias de seguridad, repuestos y contactos de servicio. Un centro de mecanizado horizontal está listo solo cuando la celda puede reproducir la ruta de liberación declarada, no simplemente cuando todos los ejes se mueven.
Enumere los problemas pendientes por palé, posición o interfaz de celda, siempre que sea posible. Indique el tipo de contención, la evidencia, el responsable, la fecha de vencimiento y la autoridad de liberación. Revise el archivo después del primer cambio de formato y del evento de vida útil de la herramienta. Esto confirma que la identificación, la inspección y la recuperación se mantienen intactas tras la secuencia de aceptación preparada.
Tras el primer lote representativo, revise el archivo de celdas aceptadas con los departamentos de producción, calidad y mantenimiento. Registre cualquier diferencia en la preparación de palés, disponibilidad de herramientas, virutas, cola de calibración, mano de obra o recuperación. Resuelva la diferencia con la evidencia correspondiente, una limitación aceptada o un responsable de la acción con fecha. Esta breve revisión protege las suposiciones de capacidad originales cuando el trabajo diario reemplaza la secuencia de aceptación preparada.
Lleva la decisión a Zhihe CNC
Envíe los planos o CAD controlados por CNC de Zhihe, información sobre materiales y existencias, características críticas, volumen anual, composición de lotes, ideas para utillajes, limitaciones de herramientas, métodos de inspección, condiciones del sitio y región de servicio. Revise el catálogo de productos CNC de Zhihe , el perfil de la empresa y la fábrica , y el procedimiento de consulta de ingeniería . Para centros de mecanizado horizontales, solicite una configuración con fecha, una prueba representativa, los límites de aceptación, la lista de supuestos abiertos y el responsable de soporte designado.
Límite de referencia
La norma ISO 10791 sobre centros de mecanizado y la guía de la OSHA sobre protección de maquinaria proporcionan información sobre las pruebas y medidas de seguridad de las máquinas. No sustituyen la aceptación según los planos, la evaluación de riesgos local, la certificación del producto, la autorización reglamentaria ni los procedimientos operativos del comprador.





