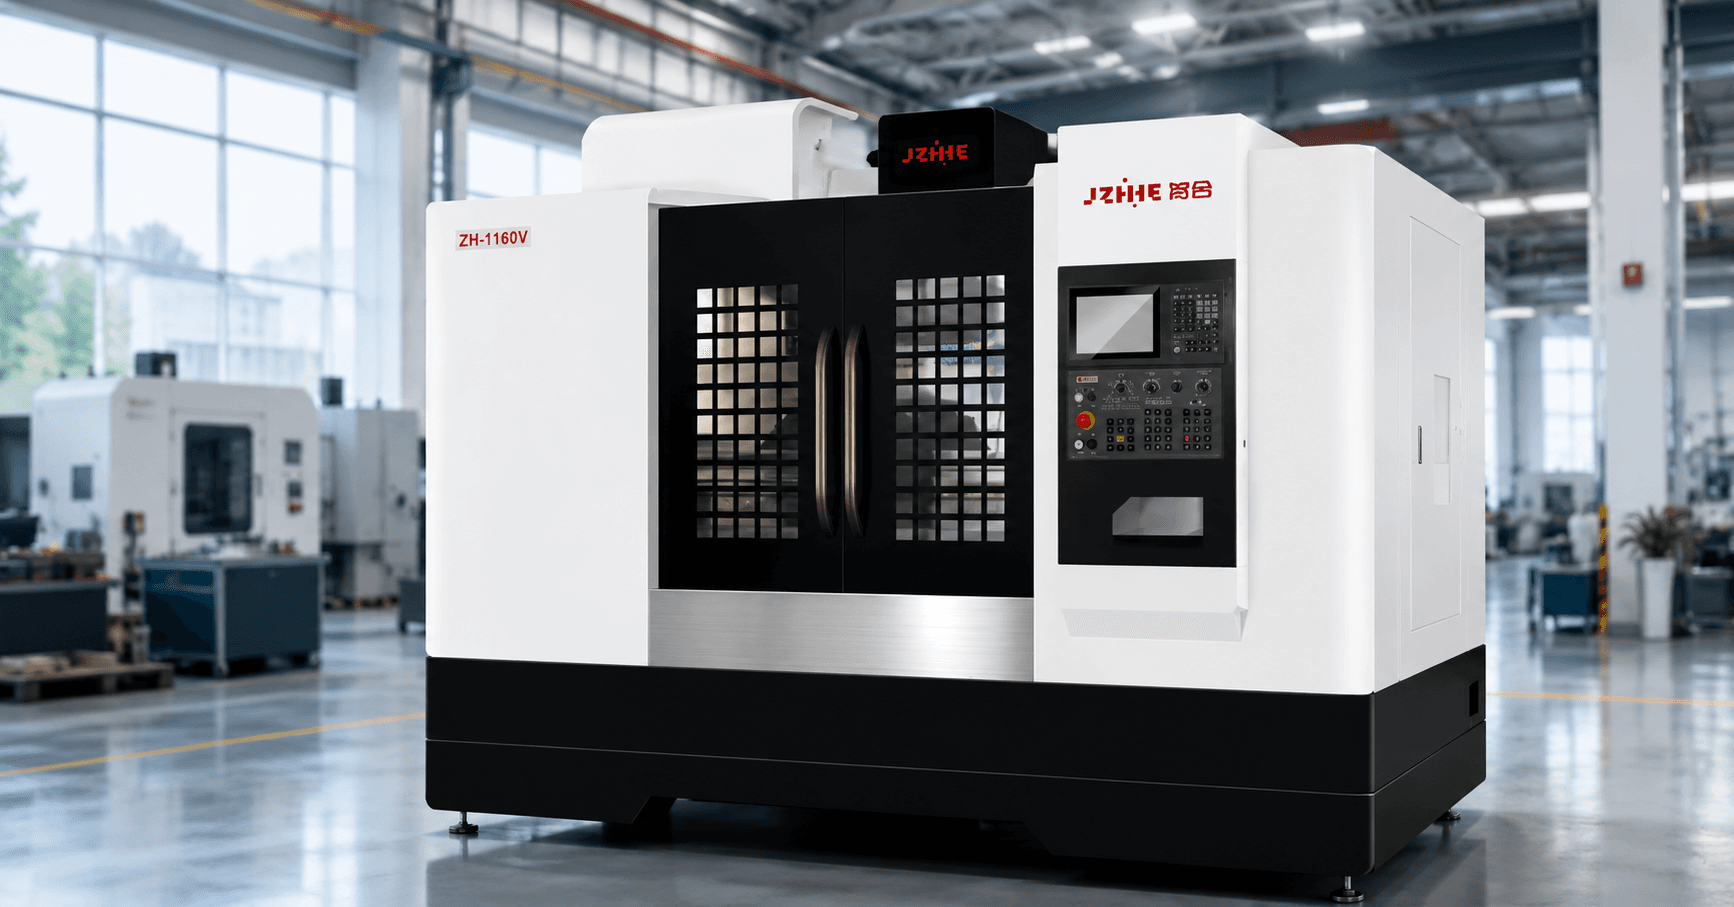
Centres d'usinage CNC chinois pour fabricants : spécifications, applications et liste de contrôle pour les demandes de devis
Question de l'acheteur : Un centre d'usinage horizontal peut-il réaliser notre pièce de type boîte en une seule opération ?
Un centre d'usinage CNC chinois peut constituer une solution de production pratique pour les fabricants, mais l'affirmation selon laquelle il peut être usiné en une seule opération ne doit jamais être prise en compte uniquement sur la base du nom de la machine. La capacité d'un centre d'usinage horizontal à réaliser une pièce de type boîte en une seule opération dépend de l'accessibilité de la pièce, des références, de la géométrie du montage et du porte-pièce, de la portée de la broche, de la longueur de l'outil, de l'évacuation des copeaux, du palpage, des tolérances et de la quantité de matière à enlever. La réponse correcte provient d'une analyse du processus basée sur les plans et d'un essai contrôlé, et non d'une simple affirmation figurant dans une brochure.
Ce guide aide les équipes d'ingénierie et d'approvisionnement à définir les spécifications à demander, à adapter l'architecture machine aux applications et à élaborer une demande de devis qui identifie rapidement les limitations. Il explique ce que signifie « une configuration », quand une machine horizontale est appropriée, quand une configuration verticale ou autre est préférable et comment planifier la réception. Les spécifications propres à chaque modèle doivent être vérifiées par rapport à la fiche technique actuelle et aux conditions de test convenues.
Demander une recommandation de machine

Ce que devrait signifier une configuration
Dans une proposition technique, une configuration correspond à un dispositif de maintien stable dans lequel la pièce est positionnée et bridée une seule fois, le temps que la machine réalise les opérations convenues, y compris le positionnement des palettes indexées. Cette définition diffère de celle de programme, de cycle de chargement ou de palette. Si l'opérateur doit desserrer, retourner, repositionner, percer manuellement une face inaccessible ou transférer la pièce sur une autre machine, le processus ne constitue pas une configuration au sens technique du terme.
Une seule configuration peut réduire la manutention, le transfert de données et les variations d'inspection, mais elle ne garantit pas la réalisation de chaque caractéristique sans changement d'outil, cycle de palpage ou indexation rotative. Une machine horizontale peut usiner quatre faces après indexation de la palette tout en conservant la pièce sur le même dispositif de fixation. Ce procédé à un seul dispositif peut s'avérer avantageux, même si la machine utilise plusieurs orientations de coordonnées. Indiquez la définition exacte dans la demande de devis afin d'éviter toute confusion entre les fournisseurs.
Réponse directe pour les pièces de type boîte
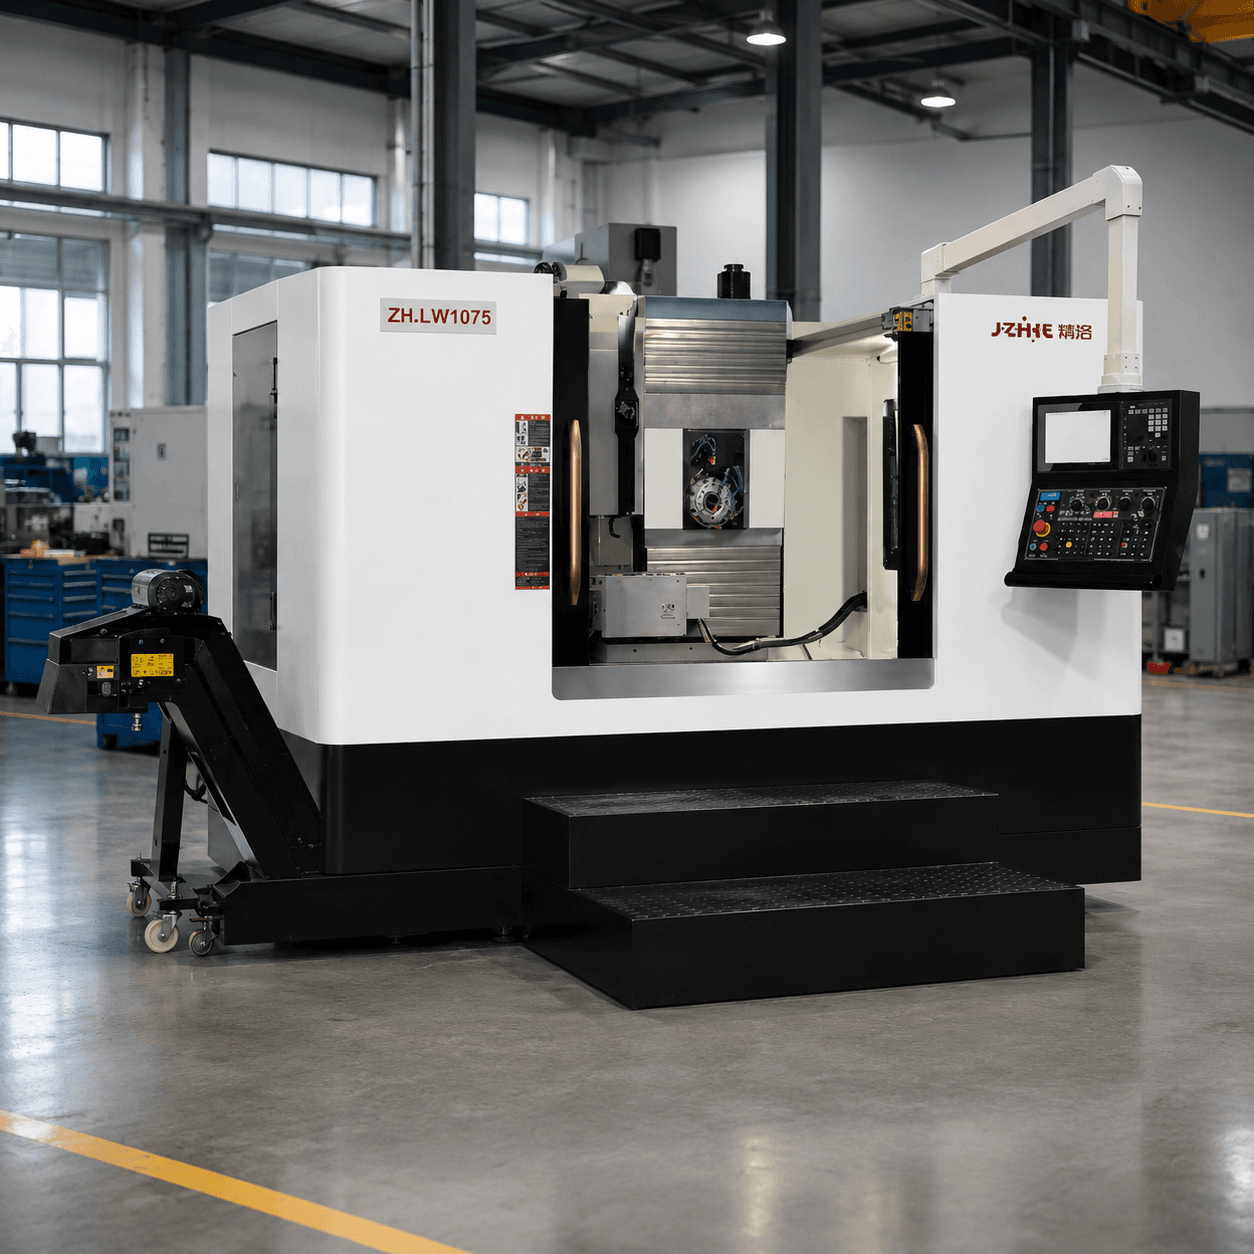
Un centre d'usinage horizontal est particulièrement adapté aux pièces cubiques présentant des faces latérales, des alésages sécants, des cavités profondes, des trous transversaux, des ports ou des motifs de boulonnage plus facilement accessibles depuis une broche horizontale. L'évacuation des copeaux est plus favorable dans les cavités profondes, et un plateau rotatif permet d'usiner plusieurs faces sans avoir à retirer la pièce. Cependant, l'usinage en une seule opération n'est possible que si chaque caractéristique critique est accessible avec un dégagement suffisant pour l'outil et le porte-outil, si le dispositif de fixation supporte les forces de coupe, si l'encombrement de la machine couvre l'ensemble pièce/plateau, et si les tolérances peuvent être maîtrisées grâce à la stratégie de référence proposée.
Demandez un dessin annoté indiquant les références de bridage, les directions d'approche des éléments, les longueurs des calibres d'outils, les diamètres des porte-outils, les angles d'indexage, les positions des palpeurs, les plans de retrait et les trajectoires des copeaux. Demandez au fournisseur d'identifier les éléments qui restent inaccessibles ou qui nécessitent une seconde opération. Si le fournisseur ne peut pas expliquer le processus de fabrication en une seule étape sur le dessin, considérez la réclamation comme non vérifiée.
Utiliser un test de faisabilité à configuration unique
| Question de faisabilité | Que vérifier | Risque en cas d'omission |
|---|---|---|
| La pièce brute peut-elle être serrée sans dispositifs de blocage ? | Enveloppe de mâchoire, de dispositif de fixation, de stèle, de palette, de serrage et d'outil | Les fonctionnalités accessibles deviennent inaccessibles une fois le système de maintien installé. |
| Peut-on atteindre chaque visage ? | Orientation de la broche, index de rotation, axe de l'outil, diamètre du porte-outil et zone de collision | Le resserrage manuel ou l'utilisation d'outils longs et instables sont nécessaires. |
| Les données peuvent-elles rester contrôlées ? | Plan de localisation primaire, secondaire et tertiaire, ainsi que plan de sondage | Les relations en face à face et les relations ennuyeuses dérivent lors d'une mise en place ultérieure |
| Les copeaux et le liquide de refroidissement peuvent-ils s'échapper de la pièce ? | Orientation des poches, conduites d'eau, convoyeur, filtration et accès pour le nettoyage | Recoupe, copeaux compactés, mauvaise finition ou intervention manuelle |
| Les forces de coupe peuvent-elles être supportées ? | Rigidité du dispositif de fixation, points d'appui, force de serrage et résistance de la paroi de la pièce | Vibrations, distorsions ou mouvements pendant l'ébauche |
| L'inspection peut-elle prouver le résultat ? | Portée de la sonde, contrôles en cours de processus, mesure externe et transfert de données | Une configuration est réalisée, mais le résultat critique ne peut être vérifié. |
Avant de comparer les prix, effectuez cette évaluation de manière définitive. Une réponse positive exige des preuves pour chaque point. Une réponse négative est un résultat technique normal ; elle indique au fournisseur quel dessin, modèle, dispositif ou essai est nécessaire pour combler l’écart.
Spécifications à demander à un fournisseur chinois de centres d'usinage CNC
enveloppe de travail et chemin de chargement
Demandez les courses X, Y et Z, la hauteur de l'axe de broche, les dimensions de la table ou de la palette, l'encombrement maximal de la pièce, la charge utile, le centre de gravité admissible, la répétabilité de la palette et la plage d'indexage rotatif. Demandez un encombrement 3D incluant le dispositif de fixation, le support, les brides, le palpeur, le changeur d'outils et le protecteur. La pièce brute peut tenir dans la zone de travail nominale, mais pas l'ensemble outil/dispositif de fixation.
Pour les pièces volumineuses, renseignez-vous sur la répartition de la charge à travers le dispositif de fixation, la palette, le plateau rotatif, les roulements du plateau et la structure de la machine. Vérifiez l'accès au chargement, les points de levage, la capacité du sol, les exigences relatives aux fondations et le trajet entre la réception et l'installation. Une charge utile nominale n'autorise pas systématiquement le placement de n'importe quelle masse, quel que soit le décalage. Le fournisseur doit préciser les hypothèses justifiant cette limite.
Broche, couple et système de coupe
Demandez les caractéristiques de la broche : conicité, plage de vitesses, puissance nominale et maximale, couple nominal et maximal, courbe de couple, maintien de l'outil, refroidissement, mesure du faux-rond, procédure de préchauffage et accessibilité pour la maintenance. Choisissez des valeurs adaptées au matériau le plus dur et à l'outil de coupe le plus grand compatible avec votre jeu de pièces. Une vitesse maximale élevée peut faciliter la finition, tandis qu'une poche profonde dans l'acier peut nécessiter un couple stable à vitesse réduite.
Demandez la liste des outils proposés, incluant les diamètres de fraise, les types de porte-outils, les longueurs de calibre, les nuances d'inserts, le système d'arrosage, les avances, les vitesses et les profondeurs de passe prévues. Vérifiez que les outils longs sont compatibles avec le magasin et que le porte-outil ne gêne pas la pièce ou le montage à chaque position. La longueur de l'outil et le diamètre du porte-outil constituent souvent la limite cachée d'une solution d'usinage en une seule opération.
Axes, palette rotative et palpage
Vérifiez les plages d'avance rapide et de coupe, l'accélération, l'interpolation, la méthode de positionnement rotatif, la séquence de serrage/desserrage, la répétabilité du changement de palette et les options de palpage. Demandez comment la commande gère les décalages de pièce en rotation, la compensation de longueur d'outil, l'identification et la reprise après un cycle interrompu. Si un axe rotatif est optionnel, indiquez son impact sur le coût et le délai de livraison.
La portée et la visibilité de la sonde sont essentielles. Une sonde capable de détecter la surface supérieure peut ne pas atteindre un alésage latéral ou un élément en retrait. Demandez une séquence de palpage avec des approches protégées, des étalons d'étalonnage, des règles de mise à jour et des enregistrements d'inspection. Le palpage en cours de production peut réduire les variations de réglage, mais il doit être intégré à un plan de mesure contrôlé.
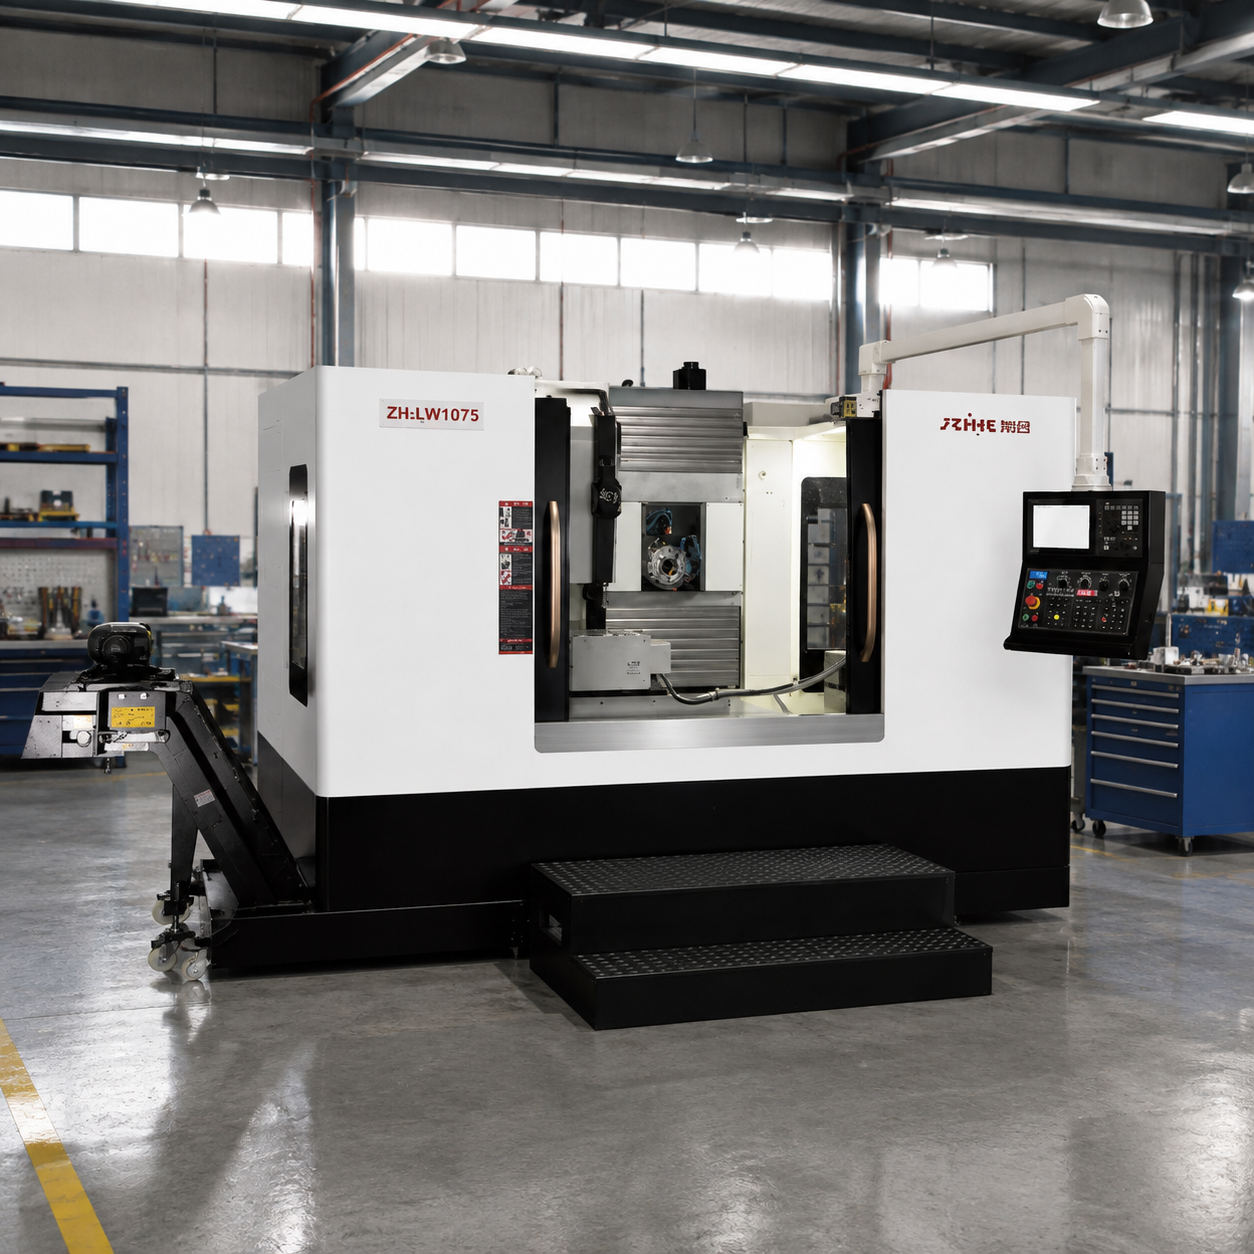
Applications qui privilégient généralement l'usinage horizontal
Carter de boîte de vitesses et de transmission
L'usinage de logements comprend souvent des alésages de paliers, des passages d'huile, des supports de montage, des trous taraudés et des faces qui doivent s'ajuster autour de la pièce moulée. Un procédé horizontal permet de réduire les resserrages et d'évacuer les copeaux des alésages profonds. Cependant, les variations de fonderie, les coupes interrompues, les parois minces et les faces d'étanchéité nécessitent un montage qui supporte la pièce sans la déformer. La demande de devis doit préciser si l'ébauche et les supports de référence sont inclus dans l'estimation du cycle.
Corps de vannes et collecteurs
Les corps de vannes peuvent comporter des alésages, des sièges, des orifices, des filetages et des surfaces limites de pression qui se chevauchent. Un processus en une seule étape peut s'avérer intéressant, mais l'accès aux éléments d'étanchéité, la longueur de l'outil, le contrôle des bavures, le nettoyage et l'inspection doivent être clairement définis. Les essais de pression constituent généralement une opération distincte, sauf indication contraire dans le plan de processus. Il ne faut jamais laisser entendre qu'une image publique de la machine prouve sa capacité à résister à la pression ; il est nécessaire d'exiger un examen et un essai spécifiques à la pièce.
composants de boîtes automobiles et industrielles
La production de composants automobiles ou industriels de taille moyenne peut tirer profit de la palettisation lorsque la gamme, le volume et les standards d'outillage sont stables. Renseignez-vous sur les hypothèses de takt, la capacité de stockage des palettes, la méthode de chargement, le jumelage des outils, la capacité du convoyeur à copeaux et la procédure à suivre en cas de palette rejetée ou incomplète. L'automatisation peut améliorer le flux, mais uniquement si le système d'identification des pièces et de contrôle des décalages est fiable.
Quand une machine verticale peut être préférable
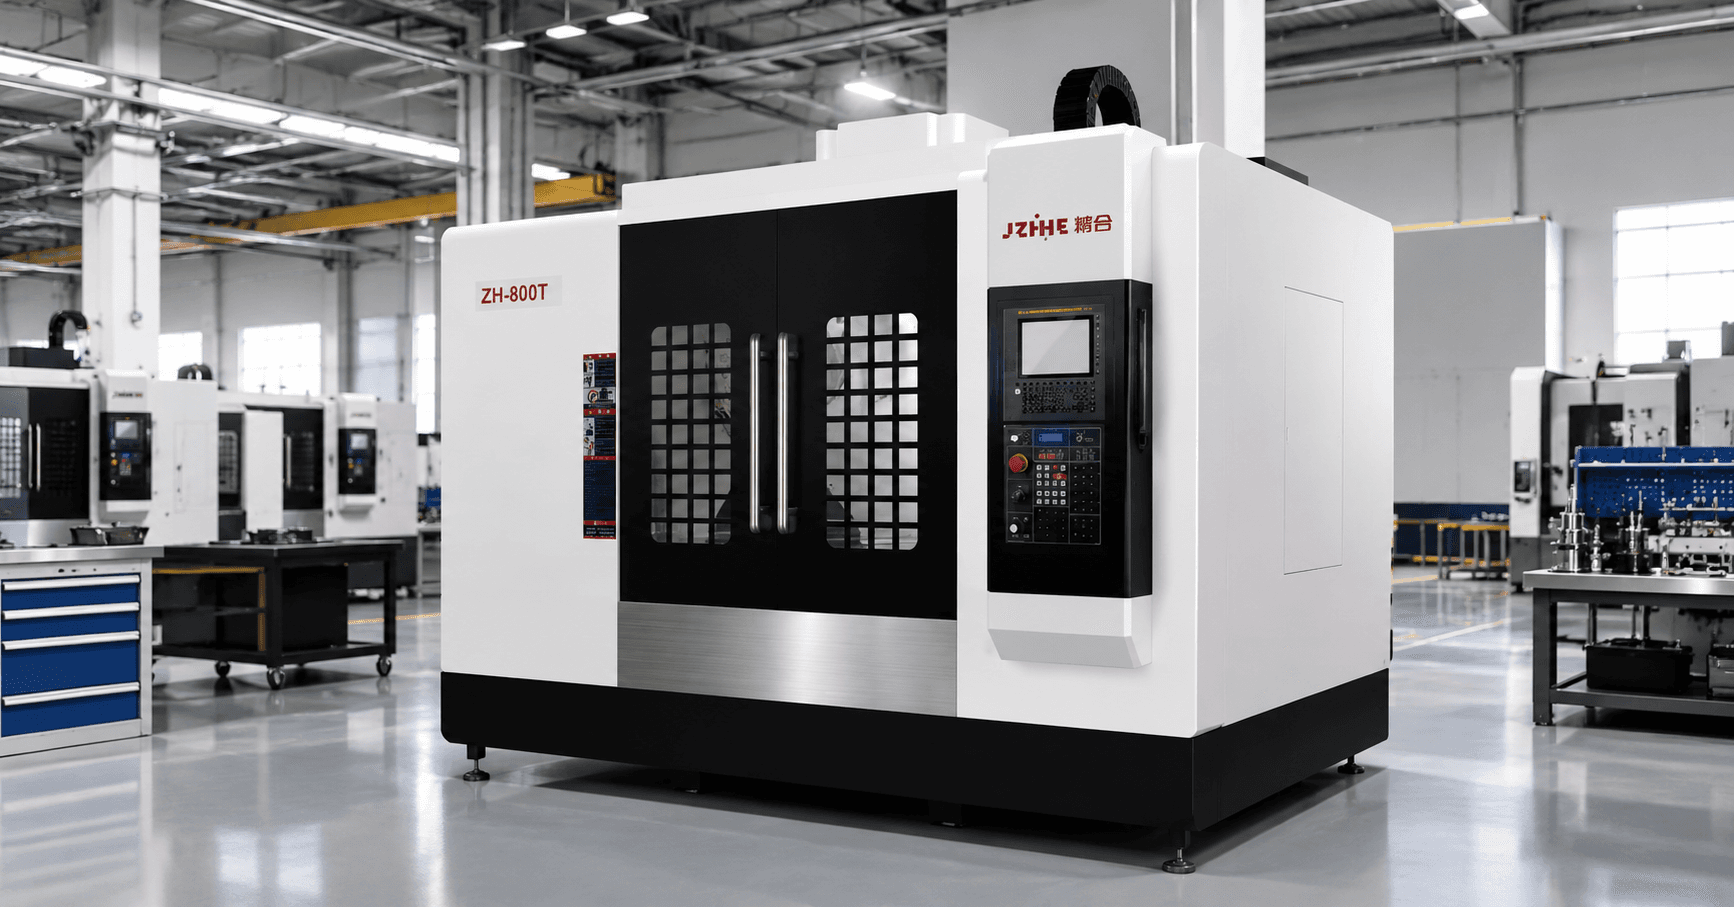
Optez pour un centre d'usinage vertical lorsque la plupart des éléments sont accessibles par le haut, lorsque les pièces sont des plaques ou des moules, lorsque la production est diversifiée et en faible à moyen volume, ou lorsque le coût et la complexité du travail horizontal sur palettes ne se justifient pas. Une machine verticale peut également être plus adaptée pour une pièce cubique présentant une face supérieure dominante et seulement quelques éléments latéraux. Laissez-vous guider par la carte d'accès aux éléments.
Précision, stratégie de données et limitation d'une configuration
Une configuration peut réduire l'erreur de transfert de données, mais elle ne garantit pas le bon fonctionnement d'une machine peu performante, d'un dispositif de fixation flexible ou d'un matériau instable. La précision dépend de la géométrie de la machine, de son état thermique, du bridage, de l'état de l'outil, de la stratégie de programmation, du palpage, du liquide de refroidissement, du matériau et du contrôle. Une même machine peut produire des résultats différents selon la charge, la portée de l'outil et les conditions ambiantes.
Discutez de la précision de positionnement, de la répétabilité, de la perpendicularité, du faux-rond de la broche, de l'interpolation circulaire, du positionnement rotatif et de la dérive thermique en utilisant des conditions de test définies. La norme ISO 230-2 constitue une référence utile pour le positionnement et la répétabilité des axes ; la série ISO 10791 fournit les conditions de test pertinentes pour les centres d'usinage. Ces références facilitent la discussion sur les mesures, mais ne remplacent pas votre plan de capabilité spécifique à la pièce.
Définissez les références du dessin et le parcours d'inspection avant l'essai. Si la pièce est contrôlée à partir d'une surface de fonderie instable, le processus d'usinage en une seule étape peut reproduire une référence erronée. Si un outil long fléchit lors de l'ébauche, la passe de finition risque d'hériter d'une erreur qui ne sera détectée que trop tard par la mesure finale. Un bon fournisseur identifiera ces limitations et proposera une solution pour les maîtriser ou les mesurer.
Liste de contrôle pour une demande de devis pour un centre d'usinage CNC en Chine
Utilisez un seul dossier de demande de devis par fournisseur. Incluez le plan le plus récent, le modèle 3D le cas échéant, le matériau, la dureté, les dimensions de l'ébauche, l'état de la pièce moulée ou forgée, la quantité annuelle, la taille du lot, le cycle de production, les tolérances critiques, la méthode d'inspection, les utilités disponibles et les contraintes d'atelier. Demandez aux fournisseurs de chiffrer la configuration souhaitée et de lister les alternatives séparément.
| Section RFQ | Demande de l'acheteur | Réponse du fournisseur |
|---|---|---|
| Définition à configuration unique | Indiquez quelles caractéristiques, faces et positions d'index doivent être complétées sans resserrage. | Séquence de dessin annoté et de mise en place |
| Configuration de la machine | Précisez les équipements de déplacement, de palette, de rotation, de broche, de commande, de magasin, de palpage et de traitement des copeaux. | Fiche technique et liste des options spécifiques au modèle |
| Portée et interférence | Inclure le dispositif de fixation, la pierre tombale, les supports, la sonde, les protections et les plans de rétraction | Étude de portée, analyse 3D ou hypothèses de collision |
| proposition de réduction | Identifier le matériau, les outils, les avances, les vitesses, l'enlèvement de matière et le liquide de refroidissement | Liste des outils et feuille de calcul du temps de cycle |
| Preuves d'exactitude | Définir les tests machine et les caractéristiques critiques des pièces | Rapports d'étalonnage, plan d'essai et limites d'acceptation |
| Maintien de la pièce | Détails de localisation, de fixation, de support, de raccordement aux réseaux et de chargement requis | Concept de fixation, répartition des forces et des responsabilités |
| Inspection | Sondage d'État, jauges, CMM ou inspection externe requis | Séquence de mesures et enregistrements |
| Site et service | Nécessitent fondations, alimentation électrique, air comprimé, livraison, formation, garantie et pièces de rechange | Liste des éléments prêts pour le site et plan de soutien |
| Portée commerciale | Équipement, options, transport, installation, outillage et exclusions séparés | Registre des devis et des hypothèses poste par poste |
Demandez au fournisseur d'identifier les fonctionnalités qui ne peuvent être réalisées en une seule opération. Une mention claire indiquant qu'une seconde opération est nécessaire est souvent plus utile qu'une promesse optimiste qui s'avère vaine lors de la mise en place du montage ou du contrôle qualité. La demande de devis doit également préciser la procédure à suivre si une pièce d'essai ne répond pas à une caractéristique convenue ou si l'outillage proposé ne permet pas d'atteindre le cycle annoncé.
Estimez le coût total, et pas seulement le prix de la machine.
L'équipement horizontal peut réduire les coûts de manutention et de préparation, mais il engendre généralement des besoins supplémentaires en palettes, dispositifs de fixation, supports de stockage, gestion des copeaux, fondations, installation et formation. Modélisez le coût total sur la durée de vie prévue. Incluez l'acquisition, le transport, les droits de douane, les services électriques et pneumatiques, les fondations, le levage, le bridage, l'outillage, les sondes, le liquide de refroidissement, le convoyeur, le logiciel, l'installation, la formation, la maintenance, les pièces de rechange, l'énergie, l'espace au sol, les temps d'arrêt et les risques de rebut.
Pour la décision d'opter pour une configuration unique, calculez le coût du procédé alternatif. Comparez une configuration horizontale à deux configurations verticales, en tenant compte du chargement, du transfert de données, du palpage, de l'inspection, du nettoyage manuel, de l'ébavurage, de la planification et des risques liés à la qualité. Une machine horizontale n'est pas systématiquement la meilleure option ; elle l'est lorsque la réduction mesurable des manipulations et des variations compense les coûts supplémentaires liés aux interfaces et aux investissements.
La productivité doit être exprimée en nombre de pièces acceptées par heure disponible. Inclure le chargement des palettes, le palpage, les changements d'outils, les déplacements d'index, l'évacuation des copeaux, l'inspection, le préréglage des outils, le changement de série et la récupération. Si la gamme de pièces n'est pas encore stable, indiquer une plage de sensibilité plutôt qu'un objectif d'utilisation unique.
Essai de découpe et d'acceptation pour les réclamations à configuration unique
Exiger un essai lorsque l'argument du « réglage unique » est déterminant, lorsque la pièce est composée de matériaux coûteux, lorsque les tolérances concernent plusieurs faces ou lorsque l'accès au montage est difficile. Définir la révision du dessin, le matériau, l'ébauche, le montage, les outils, le programme, le préchauffage, le liquide de refroidissement, l'équipement de contrôle, la quantité d'échantillons et les limites d'acceptation. Consigner les caractéristiques mesurées sur la machine et celles mesurées en externe.
La réception en usine doit inclure l'identification, l'intégralité du processus, la sécurité, la géométrie de la machine, l'étalonnage, le positionnement rotatif, le palpage, le changement d'outil, le changement de palette et l'essai de coupe déclaré. La réception sur site doit confirmer la mise à niveau, les utilités, le logiciel, le dispositif de fixation, la formation, les pièces représentatives, les rapports d'inspection et la responsabilité des actions correctives. Il convient de conserver séparément les éléments de preuve relatifs à la machine et au processus.
Preuves fournies par les fournisseurs et limitations pratiques
Un fournisseur chinois compétent de centres d'usinage CNC doit être en mesure d'assurer l'assemblage en usine, l'étalonnage, l'ingénierie des procédés, le support applicatif, l'installation, la formation et la fourniture de pièces détachées. Demandez l'identité légale du fabricant, l'adresse de l'usine, le contact technique responsable, la fiche technique à jour, le tableau des options, les besoins en services publics, le plan de fondation et le plan de service. Ne demandez que les références que le fournisseur est autorisé à fournir et rejetez les affirmations non étayées concernant les résultats clients.
Zhihe CNC décrit la sélection du modèle en fonction du matériau, des dimensions, de la précision et des exigences de production de la pièce, puis propose une offre technique, un devis, un essai de coupe (en option), la livraison, l'installation, la formation et le service après-vente. Utilisez ce processus comme point de départ et exigez un livrable précis à chaque étape. Les pages web officielles des machines sont utiles pour s'orienter, mais ne remplacent pas les spécifications du modèle, la vérification des plans ni les tests de réception.
Veuillez inclure les limitations suivantes dans l'article et dans la demande de devis : la course nominale ne correspond pas à la portée utile ; la capacité de charge d'une palette ne couvre pas tous les centres de gravité ; la précision de positionnement ne reflète pas la capacité de la pièce finie ; un processus à un seul dispositif peut nécessiter plusieurs orientations indexées ; et un échantillon concluant ne remplace pas les contrôles de production. Les affirmations concernant la précision doivent être étayées par les conditions d'essai et la documentation en vigueur.
matrice de sélection des applications
| Partie ou application | Architecture de départ probable | Les questions qui décident |
|---|---|---|
| Boîtier à quatre faces usinées | centre d'usinage horizontal | Tous les alésages et orifices sont-ils accessibles avec un dégagement suffisant pour le porte-orifices ? |
| Plaque avec des caractéristiques principalement visibles sur la face supérieure | centre d'usinage vertical | Les fonctionnalités annexes ou le volume justifient-ils un processus de palettisation ? |
| moulage à cavité profonde | Horizontal ou vertical, selon le dessin | Quelle orientation contrôle les copeaux, la portée de l'outil et le support ? |
| Plaque de moule ou de structure de grande taille | Portique ou grand vertical | Quels sont les risques liés à la portée, à la charge, aux fondations et aux outils longs ? |
| partie courbe complexe | Solution à cinq axes ou multi-axes | La programmation, la vérification, le sondage et l'inspection sont-ils prêts ? |
| petites pièces en aluminium produites en grande série | Perçage et taraudage ou centre vertical | La broche, le changement d'outils, le liquide de refroidissement et l'automatisation correspondent-ils aux exigences du cycle ? |
Commencez par définir la pièce et le procédé, puis choisissez la famille de machines. Si la gamme de pièces évolue, optez pour une configuration suffisamment flexible, sans investir dans l'automatisation ou des axes inutilisables. Si la simplicité de réglage est l'atout majeur, intégrez le montage et le plan de réception dès la décision d'investissement, et non comme une simple réflexion a posteriori.
Consultez la page consacrée aux centres d'usinage horizontaux CNC Zhihe pour les applications multifaces et de type boîte, la page consacrée aux centres d'usinage verticaux pour les plaques, les moules et les travaux flexibles, et la page d'accueil des centres d'usinage CNC Zhihe pour découvrir la gamme de machines plus étendue.
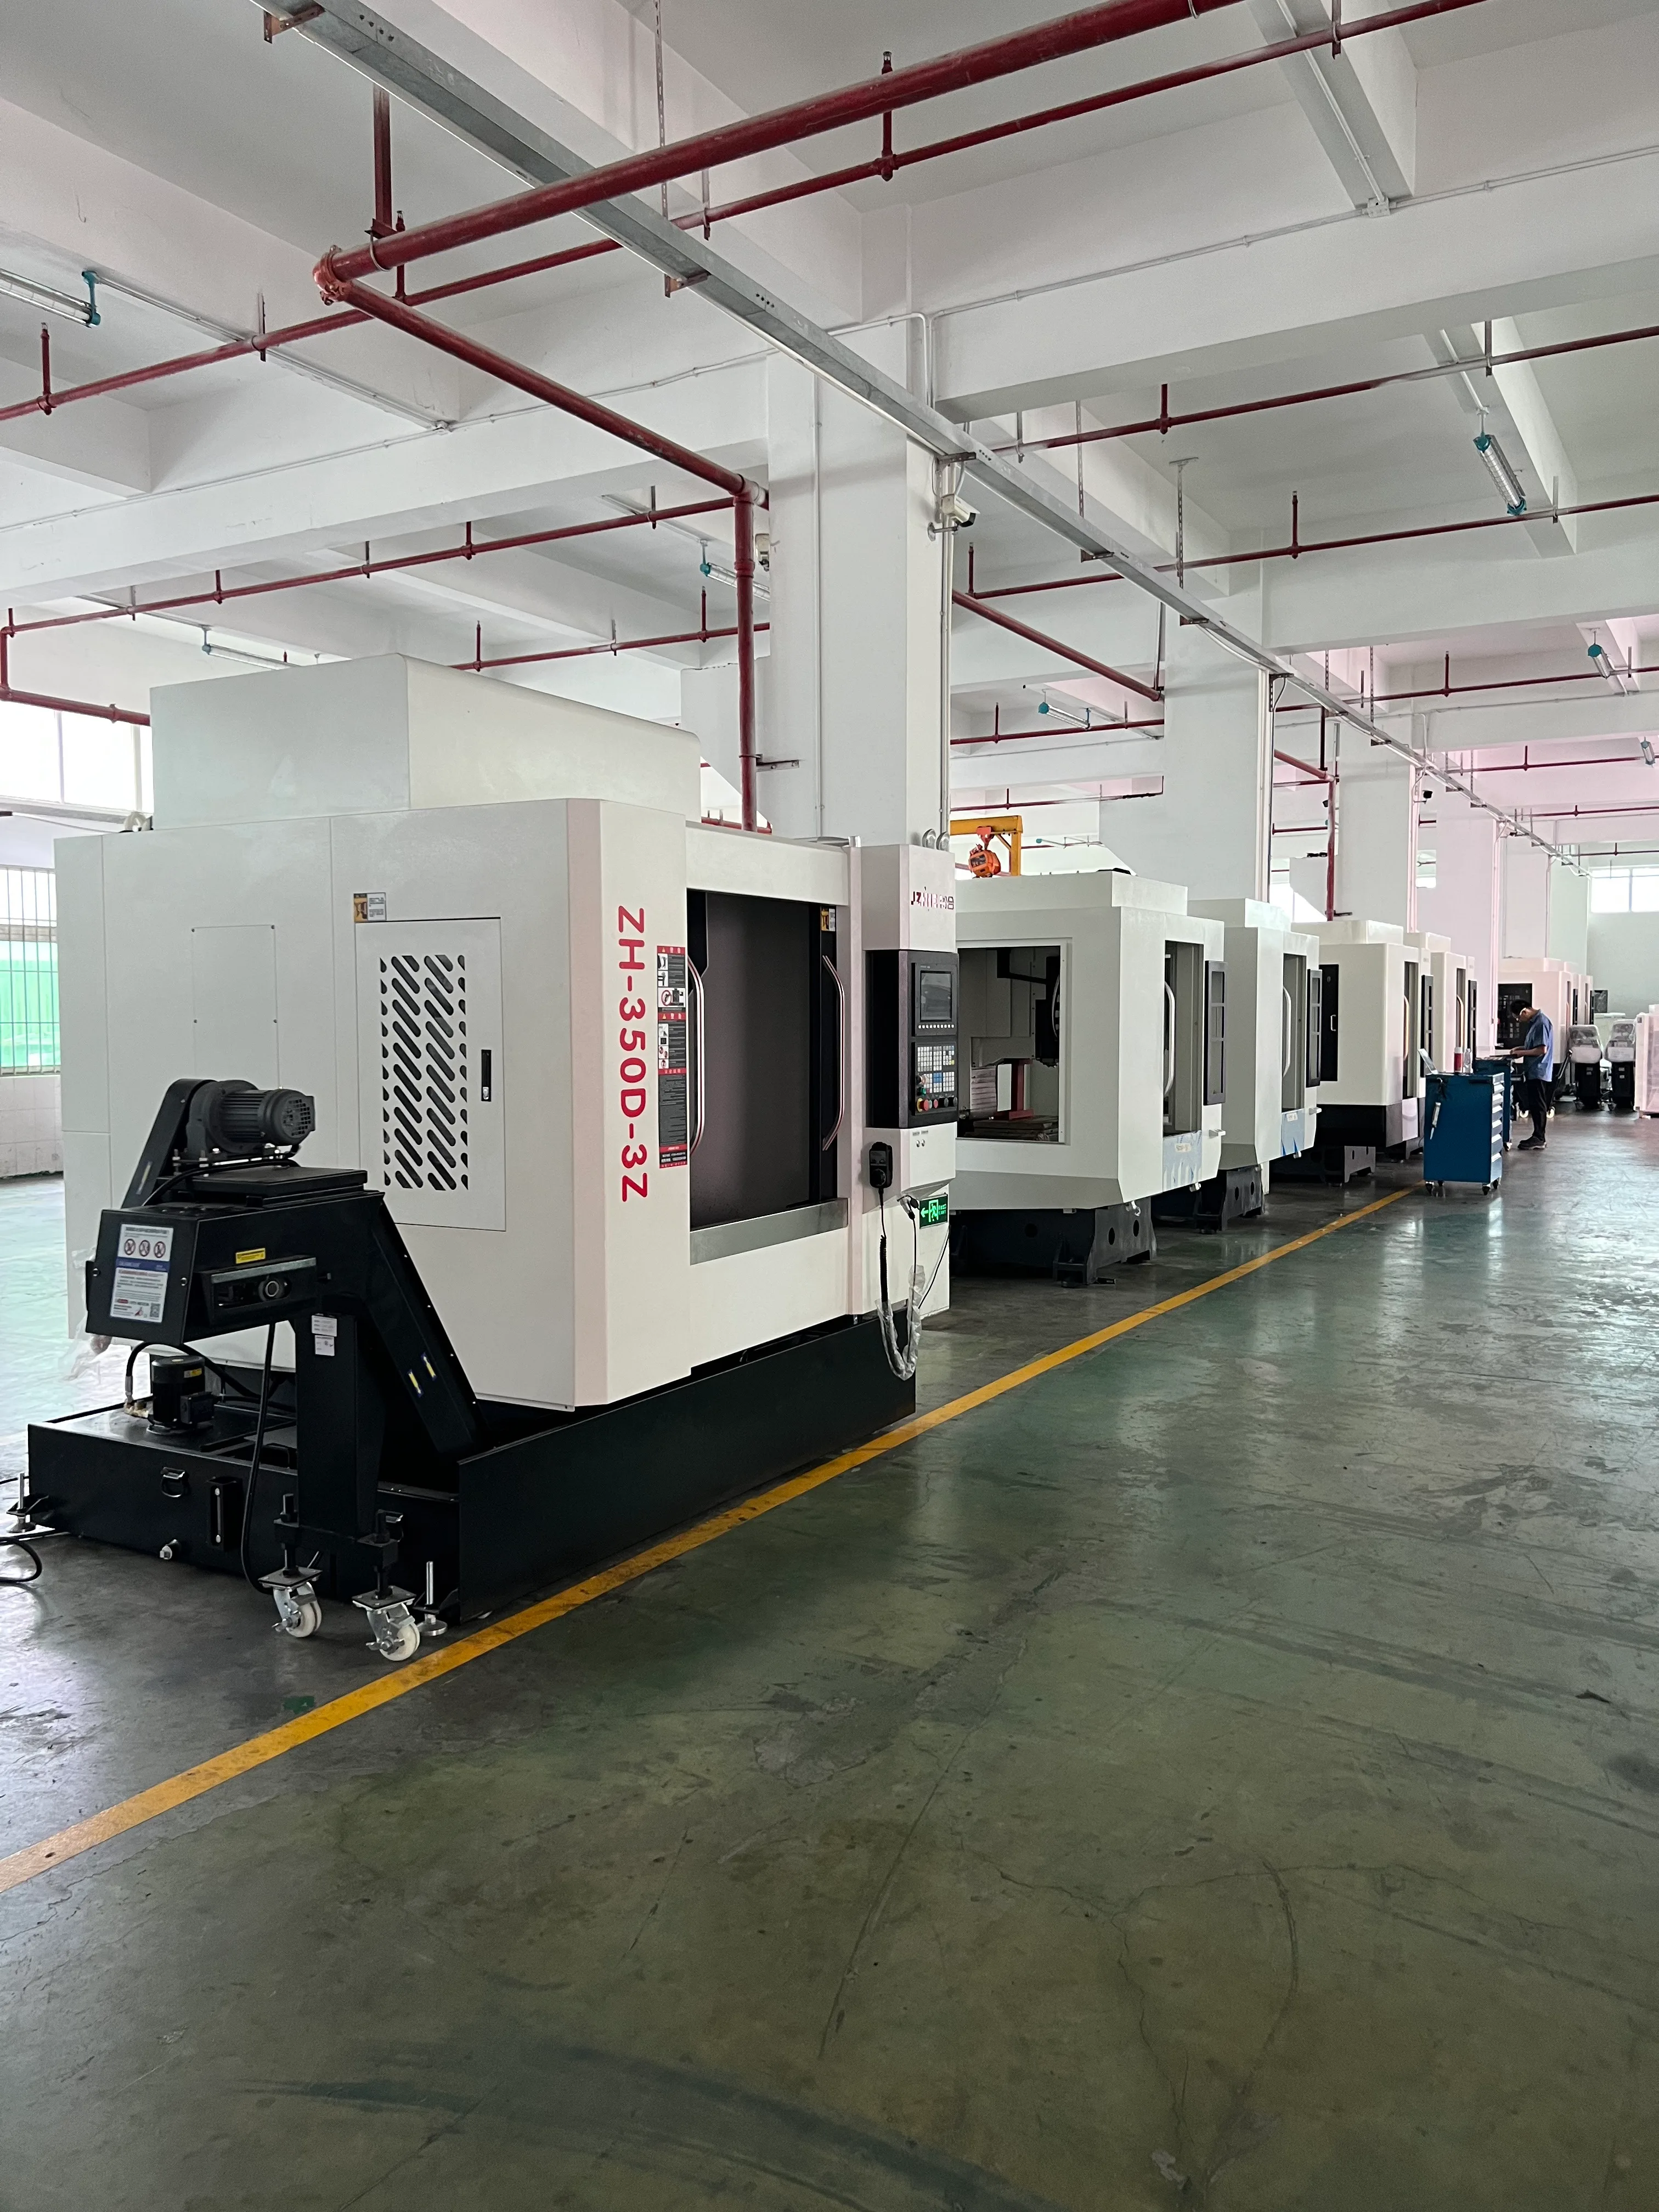
Liste de contrôle de mise en service pour le premier mois de production
Planifiez le premier mois avant la livraison de la machine. Désignez la personne responsable des enregistrements de géométrie machine, de la validation des montages, de la bibliothèque d'outils, de la sauvegarde des programmes, des contrôles du liquide de refroidissement, du nettoyage du convoyeur à copeaux et de la validation de la première pièce. Figez la révision des plans et créez un dossier sécurisé pour la fiche technique, le plan des utilités, le rapport d'étalonnage, le rapport de réception, la version du post-processeur, les plans des montages et les résultats d'inspection. Cela évitera qu'une pièce d'essai conforme ne devienne une exception non documentée.
Commencez par une procédure de préchauffage et de référence approuvée par le fournisseur. Enregistrez l'état de la broche et des axes avant l'usinage de la pièce représentative. Vérifiez l'identification des palettes, les décalages d'origine, l'étalonnage du palpeur et les données de longueur d'outil. Lors du premier lot, enregistrez l'usure de l'outil, l'état du liquide de refroidissement, le comportement des copeaux, les interventions manuelles, la résolution des alarmes et les résultats des pièces conformes. Ces enregistrements permettent de déterminer si le processus en une seule étape est réalisable en production, et pas seulement lors d'une démonstration en usine.
Lors de la réunion d'examen, classez les problèmes selon leurs causes : machine, outillage, programme, matériaux et contrôle. Ne corrigez pas systématiquement les écarts en modifiant les décalages sans en comprendre la cause. Si une caractéristique critique ne peut être mesurée en cours de production, définissez la procédure de contrôle externe et la réaction de la production en cas de résultat non conforme. Un plan de mise en service fiable fait partie intégrante de l'investissement machine, car il transforme un engagement pris lors de la demande de devis en une méthode de production reproductible.
Note de mise à jour et de réutilisation
Mettez à jour cet article en cas de modification de la série de machines, de la norme de montage, du contrôleur, de la méthode d'inspection, du volume de production ou de la révision du plan accepté. Le tableau de faisabilité peut servir de formulaire de revue de conception, le tableau de demande de prix de questionnaire fournisseur et la section relative à la réception de liste de contrôle de mise en service. Veillez à ce que les sources, les liens et la date de la revue responsable soient toujours à jour.
Sources et références faisant autorité
- ISO 230-2 , pour les essais de précision de positionnement et de répétabilité des machines-outils à commande numérique.
- Série ISO 10791 , relative aux conditions d'essai des centres d'usinage et à la planification de la réception.
- ASME Y14.5 , pour les concepts de référence, de dimensionnement et de tolérancement utilisés dans la revue des dessins.
- La norme ISO 9001 relative au management de la qualité sert à évaluer les processus contrôlés ; la certification ne prouve pas le résultat d’une machine en particulier.
- Page de contact de Zhihe CNC , pour les données sur les modèles actuels et les discussions techniques basées sur des dessins.
FAQ pour les fabricants
Un centre d'usinage horizontal peut-il réellement usiner une pièce de type boîte en une seule opération ?
Parfois, mais uniquement lorsque le dispositif de fixation, la palette, la broche, le porte-pièce, l'accès rotatif, les trajectoires d'outil, le palpage et le plan d'inspection couvrent toutes les caractéristiques convenues. Une « configuration » correspond à un seul dispositif de serrage et de positionnement, même si la palette indexe plusieurs faces. Un dessin annoté et des essais sont nécessaires.
Qu'est-ce qui fait d'une pièce cubique une bonne candidate pour l'usinage horizontal ?
Plusieurs faces critiques, alésages sécants, cavités profondes, ports latéraux, problèmes d'évacuation des copeaux ou chargements répétés à volume élevé constituent généralement des obstacles à la robustesse du boîtier. Une pièce présentant principalement des caractéristiques sur la face supérieure peut s'avérer moins coûteuse et plus simple à usiner sur une machine verticale.
Quelle spécification est la plus importante pour l'usinage en une seule étape ?
Il n'existe pas de valeur unique. L'enveloppe utile, le dégagement des dispositifs de fixation et des porte-outils, la répétabilité des palettes, le couple de la broche, la portée de l'outil, l'accessibilité pour le palpage, la rigidité et l'évacuation des copeaux doivent être optimisés conjointement. Demandez une analyse de la portée et du processus spécifique au modèle.
Une configuration donnée garantit-elle une précision accrue ?
Cela peut réduire les variations dues au repositionnement et au transfert de référence, mais ne garantit pas la précision. La géométrie de la machine, son état thermique, la rigidité du dispositif de fixation, les outils, le matériau, le palpage et le contrôle restent déterminants. Validez les caractéristiques critiques dans des conditions convenues.
Une machine horizontale doit-elle comporter un plateau rotatif ?
Cela dépend des faces et des caractéristiques du dessin. Un plateau rotatif peut réduire les resserrages, mais il soulève également des questions de charge utile, de dégagement, de répétabilité, de montage et de coût. Spécifiez les angles d'indexation et les relations de tolérance requis avant de faire votre choix.
Que doit contenir la demande de devis ?
Inclure le dessin et le modèle, le matériau, l'ébauche, le volume, les tolérances, la définition d'une configuration, la carte des caractéristiques, le concept de montage, l'enveloppe de la machine, les données de broche et d'outil, le palpage, le contrôle des copeaux, la base du temps de cycle, les tests d'acceptation, les exigences du site, le service et les exclusions.
Comment vérifier un centre d'usinage CNC chinois avant expédition ?
Utilisez un plan de réception en usine écrit comprenant des essais machines, l'étalonnage, la vérification des palettes et des systèmes rotatifs, l'outillage, le palpage, les consignes de sécurité, la documentation et un essai représentatif. Répétez ensuite le processus convenu sur site après l'installation et la formation.