

Comment choisir le bon fabricant chinois de machines CNC pour la production industrielle
Question de l'acheteur : Quel centre d'usinage CNC convient à nos plans de pièces ?
Choisir un fabricant chinois de machines CNC ne se résume pas à comparer des brochures. C'est une décision d'ingénierie des processus qui prend en compte vos plans, les matériaux, les tolérances, les dispositifs de fixation, la méthode de contrôle, le volume de production, vos attentes en matière de service et le coût total. Le centre d'usinage CNC idéal est celui qui peut fabriquer vos pièces représentatives de manière répétée dans les conditions spécifiées, et non pas simplement celui qui offre la plus grande course, la broche la plus rapide ou le devis initial le plus bas.
Ce guide offre aux équipes d'approvisionnement une méthode pratique pour comparer les fournisseurs. Il explique les éléments à joindre à une demande de devis, les spécifications machine importantes, comment distinguer les affirmations du catalogue des preuves concrètes et comment réduire le risque d'acquérir une machine adaptée physiquement à la pièce mais pas au processus. Les valeurs spécifiques au modèle doivent toujours être confirmées dans la fiche technique et le plan de réception en vigueur.
Demander une recommandation de machine

Commencez par la famille de pièces, et non par le nom de la machine.
Une demande du type « devis pour un centre d'usinage vertical » est incomplète. Un choix judicieux commence par la définition des pièces qui nécessiteront la machine durant sa première année d'utilisation. Il convient de classer les pièces par encombrement, matériau, accessibilité des éléments, classe de tolérance, nombre de réglages et nombre d'heures annuelles prévues. Une machine idéale pour les plaques d'aluminium peut s'avérer inadaptée pour l'usinage de cavités profondes en acier ; une machine verticale compacte peut être économique pour la fabrication de supports, mais inefficace pour un boîtier de type caisson nécessitant quatre faces.
Constituez un jeu de pièces représentatif. Incluez la pièce la plus grande, la plus lourde, le matériau le plus dur, la précision d'alignement (positionnement ou alésage), le porte-à-faux d'outil le plus long et les conditions d'évacuation des copeaux les plus difficiles. Ne sélectionnez pas uniquement l'échantillon le plus facile. La coupe la plus difficile détermine généralement la rigidité, le couple de broche, la hauteur de montage, le débit de liquide de refroidissement, la capacité de l'outil et le comportement thermique. La pièce produite en plus grande série détermine ensuite l'automatisation, le temps de cycle et les priorités de changement d'outillage.
Lorsqu'un fournisseur demande des plans, fournissez la dernière version, les spécifications des matériaux, les conditions de traitement thermique, les dimensions des matières premières, la quantité annuelle, la taille cible des lots, les rapports de contrôle requis et toutes les notes de processus existantes. Supprimez les informations confidentielles si nécessaire, mais conservez les dimensions qui déterminent la taille de la machine ou les capacités du processus. Un simple PDF propre est rarement suffisant pour formuler une recommandation fiable.
Que faut-il extraire de vos dessins avant de demander un devis ?
| Informations sur le dessin | Pourquoi cela modifie la sélection de la machine | Preuves à demander |
|---|---|---|
| Longueur totale, largeur, hauteur et emplacements de référence | Définit le déplacement, la taille de la table, le dégagement et l'encombrement du dispositif. | Dessin de l'enveloppe de travail avec dégagement de la broche et de l'outil |
| Matériau, dureté et marge de tolérance | Modifie le couple, la puissance, l'outillage, le liquide de refroidissement et la charge de copeaux | hypothèses d'essai de coupe et plage de broche recommandée |
| Tolérances dimensionnelles, de forme et de positionnement les plus strictes | Distingue la précision nominale de la capacité du processus | Méthode d'étalonnage, données de répétabilité et plan d'inspection des échantillons |
| Poches profondes, alésages longs et fentes étroites | Contrôle la longueur de l'outil, l'interférence, la rigidité et l'évacuation des copeaux | Liste des outils, limites des détenteurs et analyse des accès |
| Nombre de faces et transferts de données | Peut privilégier une configuration horizontale, rotative ou à cinq axes | Séquence d'installation et concept de fixation proposés |
| Quantité, mix et rythme de travail | Détermine le modèle d'automatisation, de capacité des outils et d'utilisation | Base de cycle, méthode de changement et plan de service |
Demandez au fournisseur d'indiquer sur le dessin les références proposées, les points de contact du dispositif de maintien, les directions d'approche de l'outil et toute caractéristique inaccessible avec la configuration proposée. Cela transforme une discussion commerciale en une analyse de faisabilité. Cela met également en évidence une limitation importante : une machine peut avoir une course d'axe suffisante sans que l'ensemble outil, porte-outil, dispositif de fixation et protection contre les copeaux ne permette d'atteindre une caractéristique en toute sécurité.
Choisissez l'architecture machine adaptée à l'accès et au flux de production.
Centres d'usinage verticaux pour plaques, moules et ateliers d'usinage flexibles
Un centre d'usinage vertical est souvent un excellent point de départ pour la production de plaques, moules, supports, pièces de quincaillerie de précision et composants de petite à moyenne taille. La broche étant positionnée par le haut, la programmation et le contrôle des surfaces supérieures sont aisés. Une configuration verticale offre généralement une grande flexibilité d'outillage, un accès intuitif pour l'opérateur et une large gamme d'outillage. C'est un choix judicieux lorsque la plupart des éléments sont accessibles depuis une seule position de travail, lorsque les pièces sont de taille moyenne ou lorsque la production comprend de nombreuses références.
Ne présumez pas que toute machine verticale est une machine à mouler. Comparez la rigidité de la colonne et du banc, la conception des guidages, la distance entre le nez de broche et la table, le dégagement de l'axe Z, la charge sur la table, la gestion du liquide de refroidissement et la configuration réelle de finition à grande vitesse. Pour une cavité profonde, vérifiez la longueur du porte-outil, la zone d'interférence, la plage de vitesses de broche, le comportement en accélération et si la commande proposée est compatible avec la stratégie de qualité de surface. L'appellation « grande vitesse » ne remplace pas un essai de coupe ou des conditions de test spécifiées.
Centres d'usinage horizontaux pour pièces de type boîte et accès multiface
Un centre d'usinage horizontal permet de réduire les opérations de serrage répétées sur les boîtiers, les corps de vannes, les composants automobiles et autres pièces dont les caractéristiques critiques s'étendent sur plusieurs faces. Grâce à un plateau et une table rotative adaptés, la pièce peut souvent être indexée afin d'usiner les faces latérales avec une meilleure évacuation des copeaux et un accès plus constant. Ceci permet de réduire le temps de réglage et les risques de transfert de référence, mais engendre des coûts supplémentaires et exige une planification rigoureuse de l'outillage, du plateau, du palpage et de la gestion des copeaux.
Pour répondre à la question de l'acheteur : « Quel centre d'usinage CNC convient à nos plans de pièces ? », une configuration horizontale mérite d'être sérieusement envisagée si le plan comporte plusieurs alésages sécants, des ports latéraux, des cavités profondes ou des rapports de force étroits entre les faces. Ce n'est toutefois pas systématiquement la meilleure option. Si l'usinage se limite principalement à une seule face supérieure, si les séries sont faibles ou si la pièce est trop volumineuse pour la palette disponible, une machine verticale ou à portique peut s'avérer plus économique.
alternatives pour portique, cinq axes et perçage-taraudage
Les grandes plaques, les moules surdimensionnés et les composants structurels peuvent nécessiter un centre d'usinage à portique avec la portée, la capacité de charge et le plan de fondation requis. Les surfaces courbes complexes ou les nombreuses formes angulaires peuvent justifier une capacité cinq axes, à condition que la programmation, le post-traitement, la vérification, le palpage et les compétences des opérateurs soient adéquats. Le perçage et le taraudage de l'aluminium en grande série peuvent être réalisés dans un centre dédié, notamment lorsque la rapidité de changement d'outils et les temps de cycle courts priment sur l'usinage de grande envergure.
Considérez le choix d'architecture comme une hypothèse technique. Demandez au fabricant d'expliquer quelles fonctionnalités sont implémentées dans chaque configuration, pourquoi l'agencement des axes est approprié, quelles opérations restent externes et comment la recommandation évolue en fonction du matériau, de la taille du lot ou des tolérances. Un fournisseur transparent devrait être en mesure de préciser les limites de sa recommandation.
Transformer les spécifications en preuves d'achat
Les fiches techniques comparent souvent la course, les dimensions de la table, la vitesse de broche et la puissance du moteur. Ces valeurs sont importantes, mais ne constituent pas à elles seules une preuve fiable de la capacité de production des pièces finies. Demandez le détail des conditions de chaque valeur : norme de mesure, temps de préchauffage de la machine, température ambiante, lieu d’essai, charge utile, outil et porte-outil, mode de commande, données de coupe et indication de la nature de la valeur (maximale, nominale ou garantie).
- Courses et espacement : Vérifier les courses utilisables sur les axes X, Y et Z après la mise en place du dispositif de fixation, de la table rotative, le changement d’outil et les limites de dégagement des protecteurs. Prévoir un espace pour le palpage et les rétractions de sécurité.
- Table et palette : veuillez indiquer les dimensions de la table, les détails des rainures en T ou de la palette, la masse maximale des pièces, les limites du centre de gravité et le mode de chargement. La capacité de charge d’une table ne garantit pas l’acceptabilité de toutes les charges décalées.
- Broche : Demandez la plage de vitesses, la puissance nominale et de crête, les courbes de couple nominal et de crête, la conicité, le diamètre d’outil admissible, le mode de refroidissement, les exigences de préchauffage et l’accessibilité pour la maintenance. La puissance seule ne suffit pas pour décrire une coupe intensive à basse vitesse.
- Axes : Demander séparément les plages d'avance rapide et de coupe, les hypothèses d'accélération, la conception du guidage ou du mouvement linéaire, le support de vis à billes, la méthode de lubrification et la protection contre les copeaux et le liquide de refroidissement.
- Précision : Demandez comment la précision et la répétabilité du positionnement ont été mesurées, selon quelle norme et sur quels axes. Pour la production, abordez la dérive thermique, la stratégie de palpage, la stabilité du dispositif de fixation et la capacité réelle du processus.
- Système d'outillage : Confirmer la capacité du magasin, la longueur et la masse maximales de l'outil, la définition du temps de changement d'outil, la logique des outils jumeaux, la détection des outils cassés et la gestion des outils de rechange.
- Contrôle et données : Confirmer les formats de fichiers pris en charge, la responsabilité du postprocesseur, la mémoire du programme, la mise en réseau, la sauvegarde, la politique de diagnostic à distance, les autorisations de l'opérateur et la récupération après interruption.
- Liquide de refroidissement et copeaux : Précisez le type de liquide de refroidissement traversant la broche, la capacité du réservoir, le système de filtration, le convoyeur à copeaux, le système de dépoussiérage et les opérations de maintenance prévues. Il s’agit de commandes de processus, et non d’accessoires à décider après réception.
Par exemple, les valeurs « précision de positionnement jusqu'à +/-0,005 mm et répétabilité jusqu'à +/-0,003 mm » ne sont pertinentes que si elles sont liées au modèle, à la course des axes, à la méthode de test et aux conditions environnementales. Zhihe CNC indique que ces valeurs dépendent du modèle et recommande aux acheteurs d'effectuer un étalonnage par interféromètre laser, des tests avec une barre à billes et des essais de coupe. Il convient de considérer ces méthodes comme une voie de vérification utile, et non comme un résultat automatique pour chaque machine ou chaque pièce.
Évaluer la précision en tant que système
La précision d'un dessin dépend de l'ensemble du processus : géométrie de la machine, état thermique, dispositif de fixation, force de maintien, état de l'outil, palpage, stratégie de programmation, température du liquide de refroidissement, comportement du matériau et méthode de contrôle. Une machine neuve peut présenter de bonnes performances lors d'un essai rapide, mais nécessite néanmoins une montée en température contrôlée, une méthode de correction d'outil appropriée et un environnement stable pour garantir des tolérances de production exigeantes.
Demandez un plan d'acceptation en usine précisant la pièce ou l'objet représentatif, les références, l'équipement de mesure, les limites d'acceptation, la température d'essai, l'état de la machine et les responsabilités. La norme ISO 230-2 est une référence utile pour les essais de précision et de répétabilité du positionnement des axes, mais elle ne remplace pas une étude de capabilité spécifique à la pièce. Concernant les relations géométriques, abordez la question des essais de contrôle par interpolation circulaire ou par barre à billes, de la perpendicularité, du faux-rond de la broche, de l'état de surface et d'une coupe d'essai similaire à votre pièce réelle.
N’utilisez pas l’indice de capabilité d’un autre matériau ou d’un autre dispositif comme preuve de la conformité de votre ligne. Planifiez plutôt une validation de production rapide : produisez plusieurs pièces après la phase de préchauffage, notez les écarts, inspectez les caractéristiques critiques à l’aide d’une méthode calibrée et définissez les responsabilités en cas d’actions correctives. Si le fournisseur ne fournit pas les conditions de test, considérez cela comme un risque lié à l’approvisionnement plutôt que de compenser ce manque par de l’optimisme.
Examinez le processus complet autour de la broche
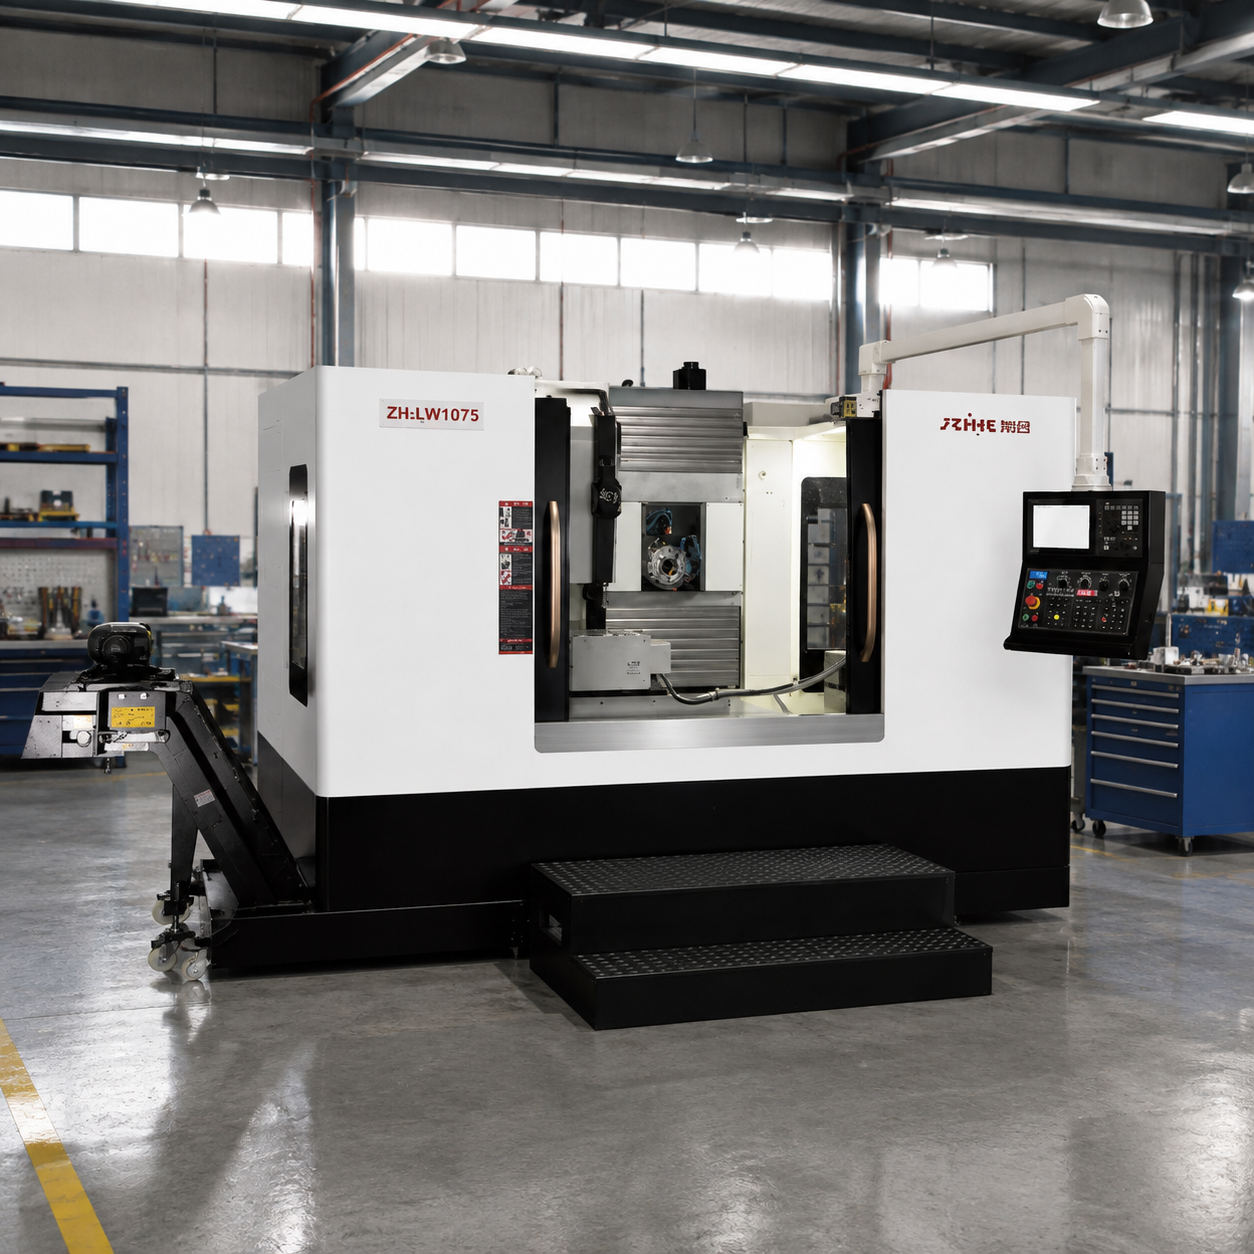
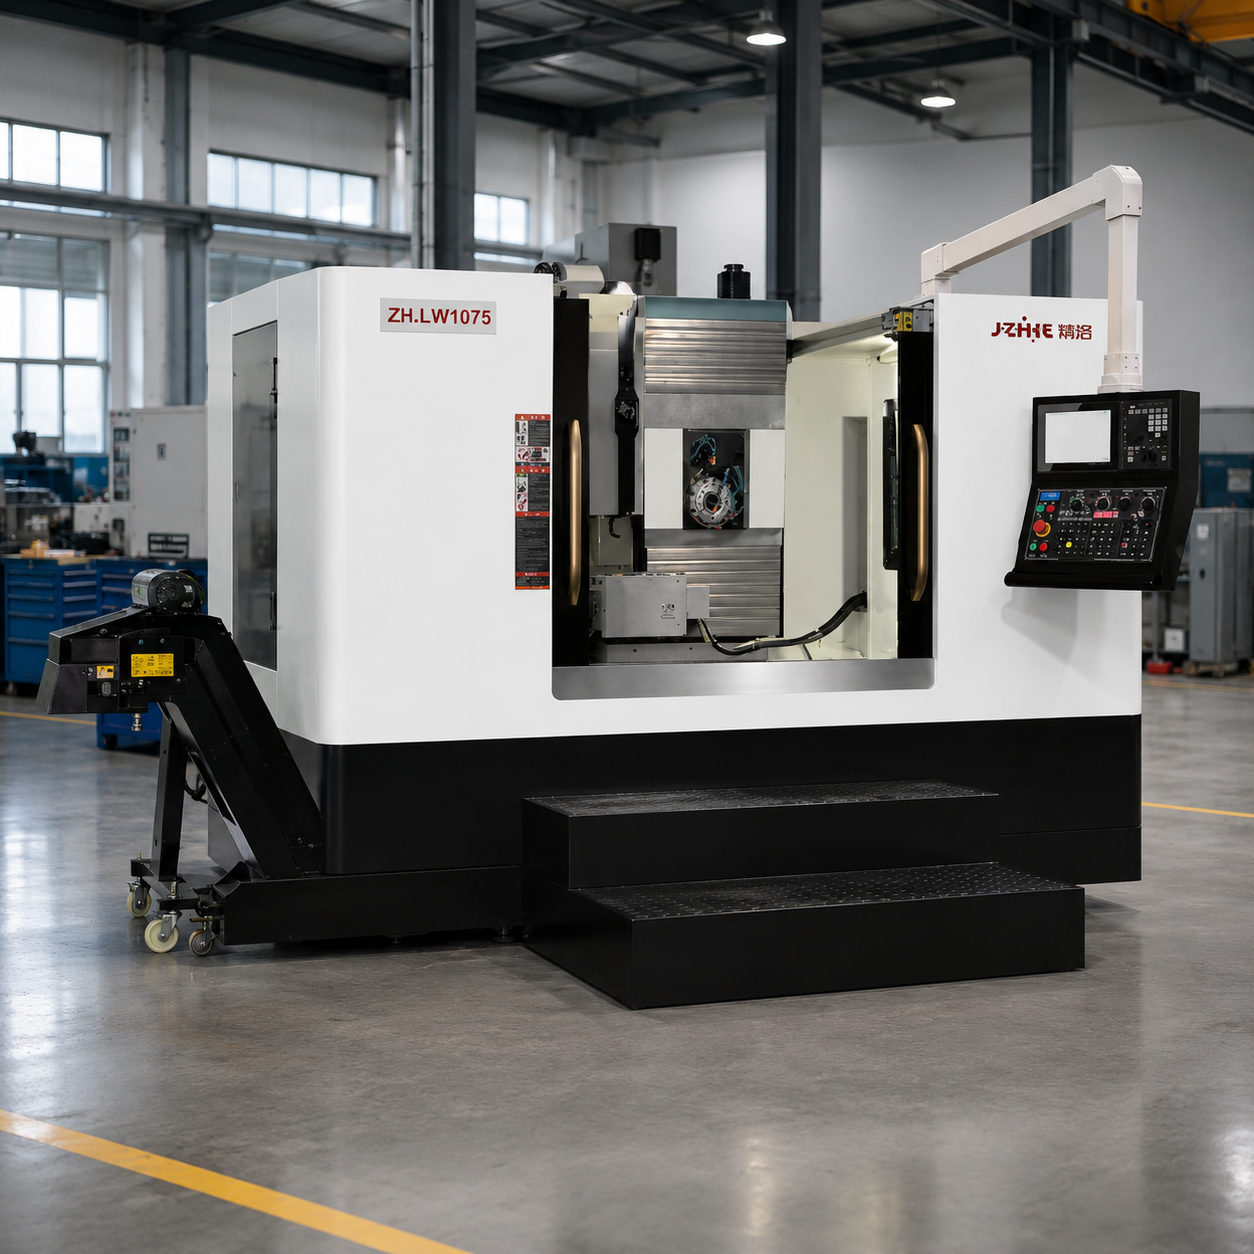
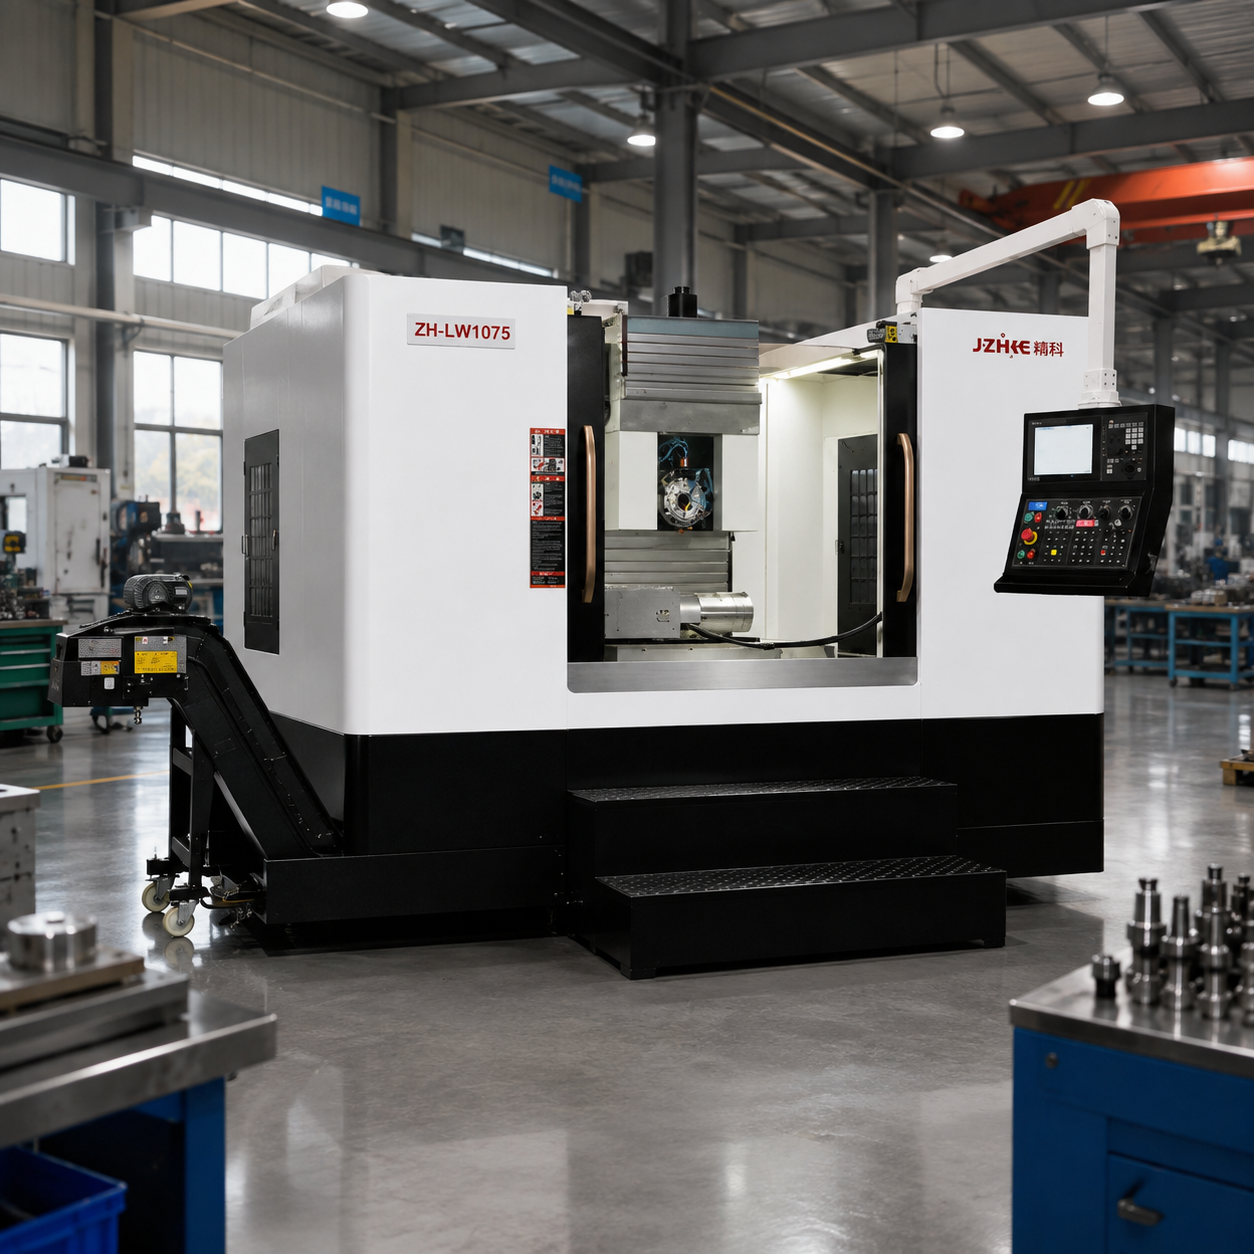
Le choix de la machine est erroné si l'on considère la broche isolément. Une cavité profonde peut nécessiter un outil long et un porte-outil rigide, ce qui réduit le dégagement en Z. L'usinage de la fonte ou de l'acier trempé peut exiger un couple plus faible à une vitesse plus basse qu'une vitesse de pointe élevée. L'usinage de l'aluminium peut nécessiter une évacuation efficace des copeaux et un système de refroidissement (liquide ou air) évitant les reprises. L'usinage de l'acier inoxydable peut être très pénalisant en cas de réglage instable, même si la puissance indiquée dans le catalogue semble suffisante.
Demandez une liste préliminaire d'outillage comprenant les types de porte-outils, les longueurs de jauge, les diamètres de fraise, les nuances d'inserts, le système d'arrosage et les estimations de durée de vie des outils. Précisez quels outils sont critiques, lesquels peuvent être utilisés par plusieurs familles et quelles positions dans le magasin doivent être réservées. Cette liste permet également de vérifier si le fournisseur a bien compris le plan. Une proposition qui néglige une grande portée, une paroi mince ou une coupe interrompue n'est pas prête pour la production.
Le bridage mérite la même attention. Il convient de vérifier l'encombrement, les exigences hydrauliques ou pneumatiques, la répétabilité du positionnement, l'ergonomie du chargement, l'accès pour le palpage et le nettoyage, ainsi que la force de réaction maximale. Pour une machine horizontale, il faut définir le point zéro de la palette, la rigidité du support, l'accès à la face et la séquence d'évacuation des copeaux. Pour une machine verticale, il faut déterminer si une table rotative est nécessaire et si elle réduit la course utile ou le dégagement de la broche.
Contrôlez le fabricant, pas seulement la machine.
Un fabricant chinois de machines CNC crédible doit être en mesure de démontrer le lien entre la conception, l'assemblage, le calibrage, les logiciels, les dossiers de qualité, les pièces détachées et l'assistance technique. L'objectif n'est pas d'obtenir des informations confidentielles, mais de vérifier si l'entreprise est capable de reproduire ce processus après la visite commerciale.
- Demandez le nom légal du fabricant, l'adresse de l'usine, le périmètre de production et le contact technique responsable.
- Demander la fiche technique actuelle de la machine, la liste des options, les besoins en services publics, le plan de fondation et les conditions d'installation.
- Demandez quels composants sont standard, lesquels sont optionnels et lesquels sont spécifiques au client. Identifiez les dépendances en matière de délais de livraison.
- Examiner les points de contrôle d'assemblage et d'inspection, les enregistrements d'étalonnage et la procédure de correction d'un test ayant échoué.
- Confirmer l'installation, la mise en service, la formation, l'assistance à distance, le délai de réponse, les canaux de fourniture de pièces détachées et les exclusions de garantie.
- Ne demandez des références ou des exemples de travaux que si le fournisseur est autorisé à les communiquer. N’acceptez pas les « résultats clients » anonymes comme preuve.
Zhihe CNC décrit un processus complet, de l'analyse de la pièce à la livraison, en passant par la recommandation du modèle, la proposition technique, le devis, l'usinage d'essai (en option), l'installation, la formation et le support après-vente. Utilisez ce processus comme une liste de contrôle et exigez les livrables à chaque étape. Un fournisseur qui fournit des documents et des rapports de tests est plus facile à gérer qu'un fournisseur qui se contente de vagues assurances.
Élaborer une demande de prix qui génère des offres comparables
Envoyez le même dossier à chaque fournisseur. Indiquez la famille de pièces, les plans, le matériau, le stock, le volume, le cycle de production, le temps de cycle cible, les tolérances critiques, la méthode de contrôle, les utilités, les contraintes d'atelier, le niveau de compétence de l'opérateur, les attentes en matière d'automatisation et la date de livraison prévue. Demandez aux fournisseurs de préciser les exclusions au lieu de les tenir pour acquises.
| Section RFQ | Questions à inclure |
|---|---|
| Configuration de la machine | Quels sont le modèle, les courses des axes, la broche, le cône, la commande, la table ou la palette, le magasin et les protections inclus ? |
| Proposition de processus | Combien de configurations, quelles données, quels outils, quel dispositif de fixation et quelle base de temps de cycle sont proposés ? |
| Preuves de qualité | Quels tests, normes, artefacts, pièces d'essai et rapports sont inclus avant l'expédition ? |
| Services publics et site | Quelles sont les limites requises en matière de puissance, d'air, de liquide de refroidissement, de fondation, d'accès pour le levage, de surface au sol et d'environnement ? |
| Portée commerciale | Qu'est-ce qui est inclus : l'emballage, le transport, les droits de douane, l'installation, la formation, les logiciels, l'outillage et la mise en service ? |
| Assistance tout au long du cycle de vie | Quelles sont les conditions de garantie, la procédure de réponse, les délais de livraison des pièces détachées, les règles d'assistance à distance et le calendrier de maintenance ? |
| Acceptation | Que se passe-t-il si la machine échoue à un test déclaré, s'il lui manque une fonctionnalité requise ou si elle arrive incomplète ? |
Demandez un devis détaillé et un registre des hypothèses. Si deux offres utilisent des définitions différentes de « précision », « temps de cycle », « temps de changement d'outil » ou « installation », harmonisez-les avant de comparer les prix. La machine la moins chère peut s'avérer la plus coûteuse si l'outillage, les montages, le transport, la mise en service, les pertes de production et les reprises d'ingénierie sont considérés comme des imprévus.
Calculer le coût total de possession
Le prix initial ne représente qu'une seule période. Élaborez un modèle simple sur cinq ans incluant l'acquisition, le transport et les droits de douane, l'installation, les fondations, les travaux électriques, l'outillage, les dispositifs de fixation, le palpage, le système de refroidissement et d'évacuation des copeaux, la formation, la maintenance, les pièces de rechange, l'énergie, la main-d'œuvre, les temps d'arrêt, le risque de rebut et la valeur résiduelle. Utilisez des fourchettes lorsque les données sont incertaines et indiquez les hypothèses qui influencent le résultat.
La productivité doit être mesurée en nombre de pièces acceptées par heure disponible, et non uniquement en vitesse de déplacement rapide ou en vitesse de broche. Une machine qui enlève rapidement du métal mais nécessite plus de réglages, de corrections ou de contrôles peut être moins performante qu'une machine plus lente dotée d'un processus stable à réglage unique. Il convient d'inclure les temps de changement d'outillage, le préréglage des outils, le chargement des palettes, la validation de la première pièce et la reprise après une interruption.
Le risque a aussi un coût. Désignez un responsable de revue pour chaque élément non résolu : enveloppe de la machine, fondation, norme électrique, post-processeur, dispositif de fixation, sonde, test de réception, intervention du service après-vente et pièce de rechange. Liez les échéances de paiement aux livrables objectifs lorsque cela est contractuellement justifié. Cela n’élimine pas le risque, mais évite que des inconnues ne se dissimulent derrière le montant global.
Planifiez l'installation et la réception avant la commande.
Vérifiez le tracé du point de déchargement jusqu'aux fondations, les dégagements pour les portes et le plafond, la capacité du chariot élévateur ou de la grue, l'ancrage, le nivellement, la qualité de l'alimentation électrique, l'air comprimé, l'évacuation du liquide de refroidissement, la ventilation, l'accès au réseau et l'espace de formation des opérateurs. Demandez une liste de contrôle de préparation du site et une matrice des responsabilités. Un retard d'installation est souvent dû à un problème de planification plutôt qu'à une panne de la machine.
La procédure de réception doit comporter trois étapes. Premièrement, vérifier l'identité, l'intégrité, les fonctions de sécurité, les utilitaires et la documentation. Deuxièmement, vérifier la géométrie de la machine, son étalonnage et ses performances déclarées dans les conditions convenues. Troisièmement, réaliser une pièce représentative ou un essai de coupe avec le matériau, les outils, le dispositif de fixation, la version du programme et la méthode d'inspection convenus. Consigner les numéros de série, les versions logicielles, les rapports de mesure, les écarts et les dates des actions correctives.
Il est essentiel de bien définir les limites : un test de réception atteste du respect des conditions convenues, et non de chaque pièce future. La mise en production exige toujours la formation des opérateurs, la validation du processus, la prise en charge de la maintenance et une méthode maîtrisée pour corriger les dérives. C’est là toute la différence entre l’acquisition d’un équipement et la mise en place d’un processus.
Une matrice de décision que vous pouvez utiliser lors d'une réunion avec un fournisseur.
Attribuez à chaque machine proposée une note de 1 à 5 selon les critères suivants : encombrement, accessibilité, rigidité, précision, compatibilité avec les outils et le liquide de refroidissement, réduction des temps de réglage, aptitude à l’automatisation, fiabilité et coût total. Pondérez ces critères en fonction de votre famille de pièces. Par exemple, un atelier de moulage privilégiera la finition de surface et le comportement thermique ; une ligne de production de boîtes privilégiera la répétabilité des palettes, l’accès latéral et la gestion des copeaux.
N'attribuez pas un score élevé à une valeur non vérifiée. Signalez-la comme « preuve requise ». Demandez ensuite au fournisseur de compléter le dossier avec un dessin, un rapport de test, un essai de fabrication, une visite de référence ou une déclaration contractuelle. La matrice est utile car elle met en évidence un compromis technique. Elle permet également de conserver une trace des raisons du choix d'une machine en cas de changement ultérieur d'équipe, de fournisseur ou de composition du projet.
Pour commencer, consultez la page d'accueil de Zhihe CNC , ainsi que les gammes de centres d'usinage verticaux et horizontaux . Ces pages vous permettront de mieux comprendre les familles de produits, puis demandez la fiche technique spécifique au modèle et une analyse des plans, plutôt que de considérer la page d'une gamme comme une offre technique définitive.
Note de mise à jour et de réutilisation
Consultez ce guide à chaque modification des plans, des matériaux, du volume annuel de production, du contrôleur, de la série de machines ou des critères de réception. Les équipes d'approvisionnement peuvent réutiliser le tableau de demande de prix comme questionnaire fournisseur, la matrice de décision comme outil d'évaluation des fournisseurs et la section relative à la réception comme liste de contrôle de mise en service. Veillez à ce que la date de publication et le nom du responsable de la révision soient visibles afin d'éviter que d'anciennes hypothèses ne deviennent des spécifications implicites.
Sources faisant autorité et références utiles
- Norme ISO 230-2 relative aux essais de précision de positionnement et de répétabilité des machines-outils à commande numérique. Vérifier l'édition applicable et les conditions d'essai.
- Norme ISO 10791 relative aux conditions d'essai des centres d'usinage. Se référer à la partie correspondante à la machine et au domaine d'essai.
- ASME Y14.5 , pour les concepts de dimensionnement et de tolérancement qui affectent l'interprétation des références et des caractéristiques.
- La norme ISO 9001 relative au management de la qualité constitue un cadre permettant d'analyser comment les processus qualité sont contrôlés ; la certification seule ne prouve pas la capacité d'une machine particulière.
- Page de contact de Zhihe CNC , pour une discussion technique, les spécifications actuelles et une recommandation basée sur un dessin.
FAQ pour les acheteurs de machines CNC
Que dois-je envoyer en premier à un fabricant chinois de machines CNC ?
Veuillez envoyer la dernière version du plan, les informations relatives au matériau et à sa dureté, aux dimensions des matières premières, à la quantité annuelle, aux tolérances critiques, à la méthode de contrôle souhaitée, ainsi que des photos ou un modèle 3D représentatifs, les problèmes de production actuels et les contraintes du site. Si le plan est confidentiel, veuillez fournir une version expurgée ainsi que les dimensions limitant l'espace et l'accès.
Un centre d'usinage vertical ou un centre d'usinage horizontal est-il préférable ?
Aucune n'est systématiquement meilleure qu'une autre. Une machine verticale est souvent efficace pour l'usinage de faces supérieures, la fabrication de plaques, de moules et la production flexible. Une machine horizontale devient intéressante lorsque l'usinage de plusieurs faces, d'alésages sécants, de cavités profondes ou le chargement répété de palettes sont prédominants. Il convient de comparer le plan de réglage et d'inspection complet, et non les caractéristiques techniques de la machine.
Comment comparer les affirmations concernant la précision des machines ?
Demandez la norme d'essai, l'état de la machine, la température, le lieu de déplacement, l'équipement de mesure, la charge utile et le format du rapport. Ajoutez ensuite une coupe d'essai représentative et votre propre validation de processus. La précision de positionnement est différente de la fiabilité à long terme des pièces finies.
Quelle spécification de broche est la plus importante ?
Adaptez la vitesse, le couple, la puissance, la conicité, le refroidissement et la portée de l'outil à votre usinage le plus exigeant. Une valeur de puissance maximale ne reflète pas nécessairement le couple disponible à bas régime pour le fraisage intensif. Demandez les courbes et les hypothèses de coupe pour votre matériau et votre gamme d'outils.
Un seul centre d'usinage CNC peut-il fabriquer plusieurs familles de pièces ?
Souvent oui, si l'enveloppe, le montage, la capacité d'outillage, la commande, le palpage et la stratégie de gestion des copeaux sont suffisamment flexibles. Confirmez la méthode de changement d'outillage et les emplacements de magasin réservés. Une machine flexible peut néanmoins s'avérer non rentable si chaque famille nécessite une longue période de validation ou un changement de montage instable.
Faut-il inclure une coupe d'essai dans la demande de devis ?
Incluez cette procédure lorsque la pièce présente un coût de rebut élevé, un matériau difficile à usiner, des contraintes dimensionnelles importantes ou une configuration inédite. Définissez la révision du dessin, le matériau, l'outillage, le montage, la quantité d'échantillons, la méthode d'inspection et les limites d'acceptation avant l'essai.
De quoi Zhihe CNC a-t-il besoin pour recommander un modèle ?
Partagez les informations relatives à votre dessin ou à votre pièce : matériau, dimensions, précision, quantité de production, accès aux fonctionnalités et flux de travail souhaité. Zhihe CNC pourra alors associer votre demande à une gamme de machines, mais le choix final devra être confirmé par rapport à la fiche technique du modèle actuel et aux essais convenus.





