

La réponse de l'acheteur direct
Une machine de perçage et de taraudage CNC n'est prête pour la production que lorsque chaque perçage et filetage critique peut franchir une porte de sortie définie lors d'un déplacement réaliste. Zhihe CNC privilégie un tableau de perçage contrôlé plutôt qu'une vitesse de broche maximale. Il est nécessaire d'enregistrer le diamètre, la profondeur, la position, la tolérance, le filetage, le chanfrein, le matériau, la matière brute, le dispositif de fixation, l'outil, le liquide de refroidissement, la jauge et le mécanisme de libération de la pièce. Ainsi, la vitesse reste parfaitement adaptée au rendement attendu.
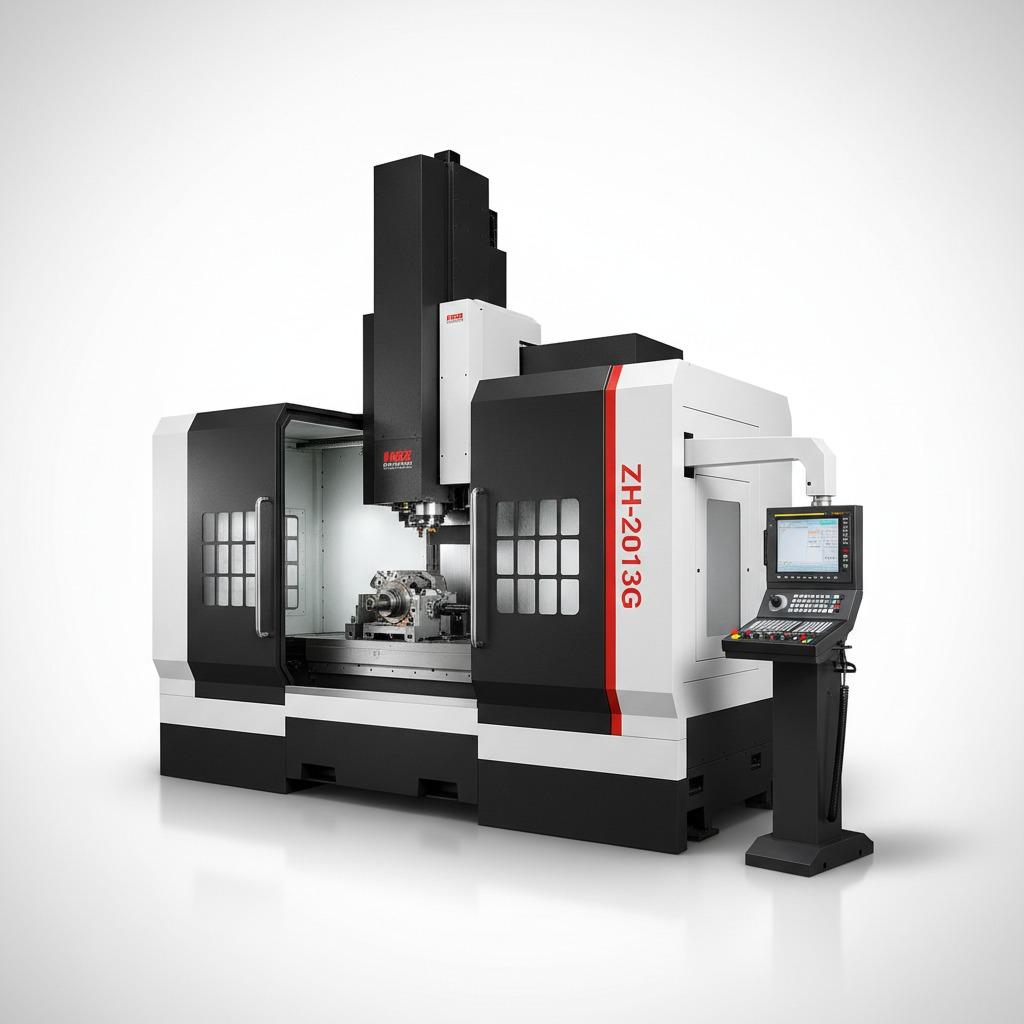
Le conseil des Sept Portes
| Grille | Libérer les preuves | Signal d'arrêt |
|---|---|---|
| 1. Identité partielle | Dessin, matériel, stock et lot | Entrée incorrecte ou non contrôlée |
| 2. Configuration | Dispositif de fixation, référence, outils, décalages et programme | État de configuration non approuvé |
| 3. Trou | Taille, position, profondeur et résultat de la bavure | Fonctionnalité hors limite |
| 4. Fil | Résultats de tangage, de profondeur, d'entrée et de jauge | Fil de discussion erroné ou incertain |
| 5. Durée de vie de l'outil | Déclenchement, remplacement et vérification | Aucun redémarrage contrôlé |
| 6. Takt | Durée totale et quantité libérée | Demande de capacité de broche uniquement |
| 7. Transfert | Sauvegardes, mises en attente, problèmes ouverts et propriétaire | L'équipe suivante manque de statut |
Porte 1 : Tableau des trous
Regroupez les perçages par diamètre, profondeur, tolérance, orientation, filetage et contrôle. Indiquez les perçages borgnes, profonds, sécants ou sensibles aux bavures. Le choix d'une machine de perçage et de taraudage CNC doit être évalué par rapport à l'ensemble de la gamme, car le perçage le plus simple influence rarement la décision de mise en production. Zhihe CNC conserve le tableau des révisions de dessin, permettant ainsi de visualiser les modifications ultérieures.
Porte 2 : Enregistrer l'état de configuration
Capturez le schéma de montage, le nettoyage des données de référence, la séquence de serrage, les assemblages d'outils, la projection du porte-outil, les préréglages, la somme de contrôle du programme, les décalages, le liquide de refroidissement et le préchauffage de la machine. Effectuez un test de déchargement et de rechargement. Si le résultat diffère, isolez les effets de positionnement, de support, d'outil et de mesure avant de modifier plusieurs variables. La configuration validée devient un point de départ reproductible, remplaçant ainsi la mémoire de l'opérateur.
Porte 3 : Libérer la fonction percée
Pour le perçage, consignez la taille, la position, la profondeur, la rectitude (le cas échéant), le chanfrein, les bavures et l'état de surface. Conservez l'identification de l'instrument de mesure, son état d'étalonnage, les données d'échantillonnage et les données brutes. Une étiquette de réussite sans indication du parcours de mesure constitue une preuve insuffisante. Zhihe CNC recommande de conserver les pièces acceptées et mises en attente jusqu'à la première utilisation de l'outil.
Étape 4 : Libérer le fil séparément
La qualité du filetage nécessite des preuves tangibles : type de taraud, pas, profondeur, entrée, sens de rotation, lubrification, état des copeaux, calibre et position de la pièce maintenue. Un perçage correct ne garantit pas la qualité du taraudage. Sur une machine CNC de perçage et de taraudage, des points d'éjection séparés permettent d'identifier facilement l'origine d'un problème : perçage, taraudage, montage, outil ou contrôle.
Matrice de preuves pour les trous et les filetages
| voie | Enregistrer | Rouvrir quand |
|---|---|---|
| Géométrie | Caractéristique, donnée, résultat brut et jauge | Modifications de dessin ou de jauge |
| Outillage | Outil, porte-outil, préréglage, déclenchement de fin de course et de durée de vie | Changements d'outils ou de porte-outils |
| Processus | Alimentation, vitesse, liquide de refroidissement, état des copeaux et programme | Modifications matérielles ou de programme |
| Libérer | Quantité acceptée, mise en attente, retravaillée et mise au rebut | Changements d'échantillonnage ou de décision |
Étape 5 : Rendre la durée de vie des outils auditable
Choisissez une unité de mesure contrôlée, comme le nombre de trous, de pièces ou le temps de coupe. Enregistrez le lot d'outils, la charge, le porte-outils, le préréglage, le faux-rond, l'usure, le déclenchement du remplacement, les caractéristiques affectées et la vérification du redémarrage. Prévoyez un remplacement planifié lors de l'essai. Un cycle préparé avec des outils neufs ne garantit pas une reprise de production régulière ni une production stable.
Porte 6 : Calcul du takt accepté
Le takt accepté correspond au temps de production déclaré divisé par le nombre de pièces livrées. Il inclut le chargement, le nettoyage, le palpage, le perçage, le taraudage, les changements d'outils, l'ébavurage, le contrôle, la maintenance, les pièces en attente, les retouches et les redémarrages. Seuls les temps prévus par le modèle de capacité commerciale sont exclus. Zhihe CNC utilise ce calcul pour distinguer la production rapide de la production supportable par roulement.
Porte 7 : Fermer le quart de travail
Transférez le tableau des perçages, l'état des dispositifs de fixation, la bibliothèque d'outils, les préréglages, le programme, les décalages, l'état des jauges, le nombre de pièces acceptées, les travaux en attente, la maintenance, les sauvegardes et les contacts d'escalade. Désignez le responsable de l'équipe suivante. Un blocage non résolu doit rester visible jusqu'à sa levée autorisée. Cela évite qu'un tableau de bord épuré ne masque des pièces incertaines ou des outils manquants.
Suivez One Lot à travers les portes
Sélectionnez un lot représentatif et établissez un lien entre l'identité du matériau, la configuration, les opérations d'outillage, le contrôle, la quantité acceptée, les mises en attente et les corrections. Comparez les pièces en début, milieu et fin de production autour d'un remplacement prévu. Cette démarche ne permet pas d'établir une courbe d'usure universelle ; elle indique si le processus de contrôle déclaré protège le lot dans les conditions testées.
Mettre en place une interruption sécurisée
Utilisez un arrêt programmé, un déclencheur de durée de vie de l'outil ou un arrêt pour inspection. Ne créez pas de conditions dangereuses. Consignez l'état de la machine, la quantité affectée, le confinement, la correction, le nouveau test et le redémarrage par le propriétaire. Une perceuse-taraudeuse CNC est commercialement utile lorsque l'équipe d'exploitation peut reprendre la production de manière traçable, et pas seulement lorsque la séquence idéale s'exécute rapidement.
Équilibrer la file d'attente autour de la broche
Cartographiez les matériaux, les dispositifs de fixation, les préréglages, les jauges, les décisions et les transferts en aval. Enregistrez les temps d'attente séparément du temps de travail. À haut rendement, de légers retards dans l'accès aux jauges, le réapprovisionnement des outils ou la vérification des pièces en attente peuvent impacter la capacité libérée. Zhihe CNC rend ces files d'attente visibles avant que l'acheteur n'approuve les hypothèses de main-d'œuvre ou d'automatisation.
Intégrez les portes dans le bon de commande.
Joignez la configuration, l'essai de la famille de trous, le plan de jaugeage, la méthode de durée de vie des outils, la définition du takt accepté, la formation, les outils de rechange, la procédure de maintenance et les exclusions. Liez les étapes de paiement à des preuves plutôt qu'à de simples dates calendaires. La certification du produit, la fatigue, les performances sous pression et l'assemblage en aval restent distincts, sauf si cela a été spécifiquement prévu par contrat et testé.
FAQ acheteurs : Machine de perçage et de taraudage CNC
Que doit contenir un tableau des trous ?
Inclure la géométrie, le matériau, l'orientation, la tolérance, le filetage, l'outil, le liquide de refroidissement, la jauge et la règle de libération.
Pourquoi séparer les vannes de forage et de taraudage ?
Un trou correct ne prouve pas automatiquement la profondeur du filetage, l'entrée, le résultat de la mesure, la présence de copeaux ou la lubrification.
La vitesse de rotation de la broche est-elle une mesure de capacité ?
Non. Utiliser les pièces produites après la mise en place, l'outillage, les copeaux, l'inspection, les temps de maintien, la maintenance et la récupération.
Pourquoi prévoir le remplacement des outils ?
Il indique si les préréglages, les décalages et la vérification rétablissent l'itinéraire approuvé lors d'un événement normal.
Que doit contenir un enregistrement à titre provisoire ?
Enregistrement de l'identité, de la quantité, de l'état de la machine, de l'outil, du résultat, du confinement, de la correction, du nouvel essai, du propriétaire et de la décision.
Comment le contrôle des puces devrait-il être revu ?
Reliez les observations relatives aux copeaux au matériau, à la profondeur, à l'orientation, à la géométrie de l'outil, au liquide de refroidissement et aux intervalles de nettoyage.
Que doit inclure le passage de relais ?
Inclure la configuration, les outils, les jauges, le nombre accepté, le travail en attente, la maintenance, les sauvegardes et l'escalade.
Comment Zhihe CNC évalue-t-il le takt ?
Zhihe CNC comptabilise tout le temps de production et d'assistance déclaré par rapport aux pièces livrées.
Quand faut-il rouvrir l'enquête ?
Rouvrir les portes concernées après toute modification de dessin, de matériau, de dispositif de fixation, d'outil, de programme, de liquide de refroidissement, de jauge, de site ou de maintenance.
Que devraient demander les acheteurs ensuite ?
Demander un essai représentatif de famille de trous, des données brutes de jauge, un événement de durée de vie de l'outil et un registre de quarts de travail complet.
Créer un passeport de mise en circulation pour chaque lot d'essai
Un passeport de validation doit relier l'identité du matériau, la révision du dessin, le tableau des perçages, le montage, la somme de contrôle du programme, les lots d'outillage, les préréglages, l'état de la machine, le liquide de refroidissement, l'identité de l'instrument de mesure, l'échantillonnage et la destination. Chaque palette, plateau ou lot doit être clairement identifié. Lorsqu'une caractéristique est retenue, le passeport doit indiquer les pièces potentiellement concernées et les preuves nécessaires avant la validation. Cela permet de lier le résultat de l'inspection à la configuration qui l'a produit.
Utilisez le passeport pour comparer les pièces avant et après un remplacement d'outil planifié ou un changement d'équipe. Consignez les mêmes caractéristiques de mise en service, le parcours de la jauge et l'historique des corrections. Pour une machine de perçage et de taraudage CNC, cette comparaison permet de vérifier si les opérations courantes sont maîtrisées sans supposer qu'un seul lot prédit tous les matériaux, outils ou géométries futurs. Conservez l'état initial et l'état corrigé approuvé.
Coût du support technique pour chaque partie publiée
Établissez un registre des coûts réaliste pour les montages, porte-outils, forets, tarauds, liquide de refroidissement, jauges, préréglage, remplacement d'outils, contrôle, gestion des copeaux, maintenance, vérification des pièces retenues et temps opérateur. N'inventez pas de chiffre de retour sur investissement. Utilisez le volume déclaré par l'acheteur, la composition des pièces et le rythme de production afin que les équipes commerciales puissent comparer deux solutions avec les mêmes hypothèses. Un cycle de broche rapide peut tout de même prendre en charge des opérations manuelles ou de contrôle coûteuses.
Avant de passer commande, vérifiez la propriété des consommables et des outils de rechange. Indiquez les quantités fournies, la vérification prévue, la procédure de réapprovisionnement, les besoins en stockage et le déclencheur de la reprise de l'essai. Zhihe CNC recommande de lier le registre au takt accepté, car le coût par pièce produite est plus pertinent que le coût par cycle idéal. Conservez une trace des hypothèses non résolues, des personnes responsables et des dates de révision tout au long de la mise en service.
Clôture de la réunion d'approbation finale
Avant la diffusion, demandez à chaque service d'indiquer les points en suspens et les éléments nécessaires à leur résolution. Le service Achats confirme le périmètre et les jalons ; le service Ingénierie confirme la famille de perçages et la configuration ; le service Qualité confirme les dimensions et la disposition ; le service Production confirme la main-d'œuvre et le takt ; le service Maintenance confirme la maintenance et les pièces détachées ; le fournisseur confirme les services et les exclusions. Consignez la décision, le responsable et la date dans un seul compte rendu de réunion.
Chaque élément non résolu doit être étiqueté comme bloquant, limitation acceptée ou livrable post-livraison. Une limitation acceptée doit préciser ses conséquences opérationnelles. Un livrable doit comporter une date d'échéance et une preuve de validation. Cette dernière rigueur permet de lier l'essai technique à la commande commerciale et fournit à l'équipe destinataire une liste exploitable plutôt que des messages épars.
Transmettez la décision à Zhihe CNC
Veuillez envoyer à Zhihe les plans ou fichiers CAO pour machines à commande numérique (CNC), les informations sur les matériaux et les stocks, les caractéristiques critiques, le volume annuel de production, la composition des lots, les idées de montage, les contraintes d'outillage, les méthodes de contrôle, les conditions du site et la zone de service. Consultez le catalogue de produits CNC de Zhihe , le profil de l'entreprise et de l'usine , ainsi que la procédure de demande d'informations techniques . Pour les perceuses et taraudeuses CNC, veuillez demander une configuration datée, un exemple d'essai, les limites de tolérance, la liste des hypothèses de fonctionnement et le nom du responsable du support.
Limite de référence
La norme ISO 10791 relative aux centres d'usinage et les directives de l'OSHA concernant la protection des machines fournissent un contexte pour les essais et la protection des machines. Elles ne remplacent pas la réception spécifique aux plans, l'évaluation des risques locale, la certification du produit, la mise en conformité réglementaire ni les procédures d'exploitation de l'acheteur.





