

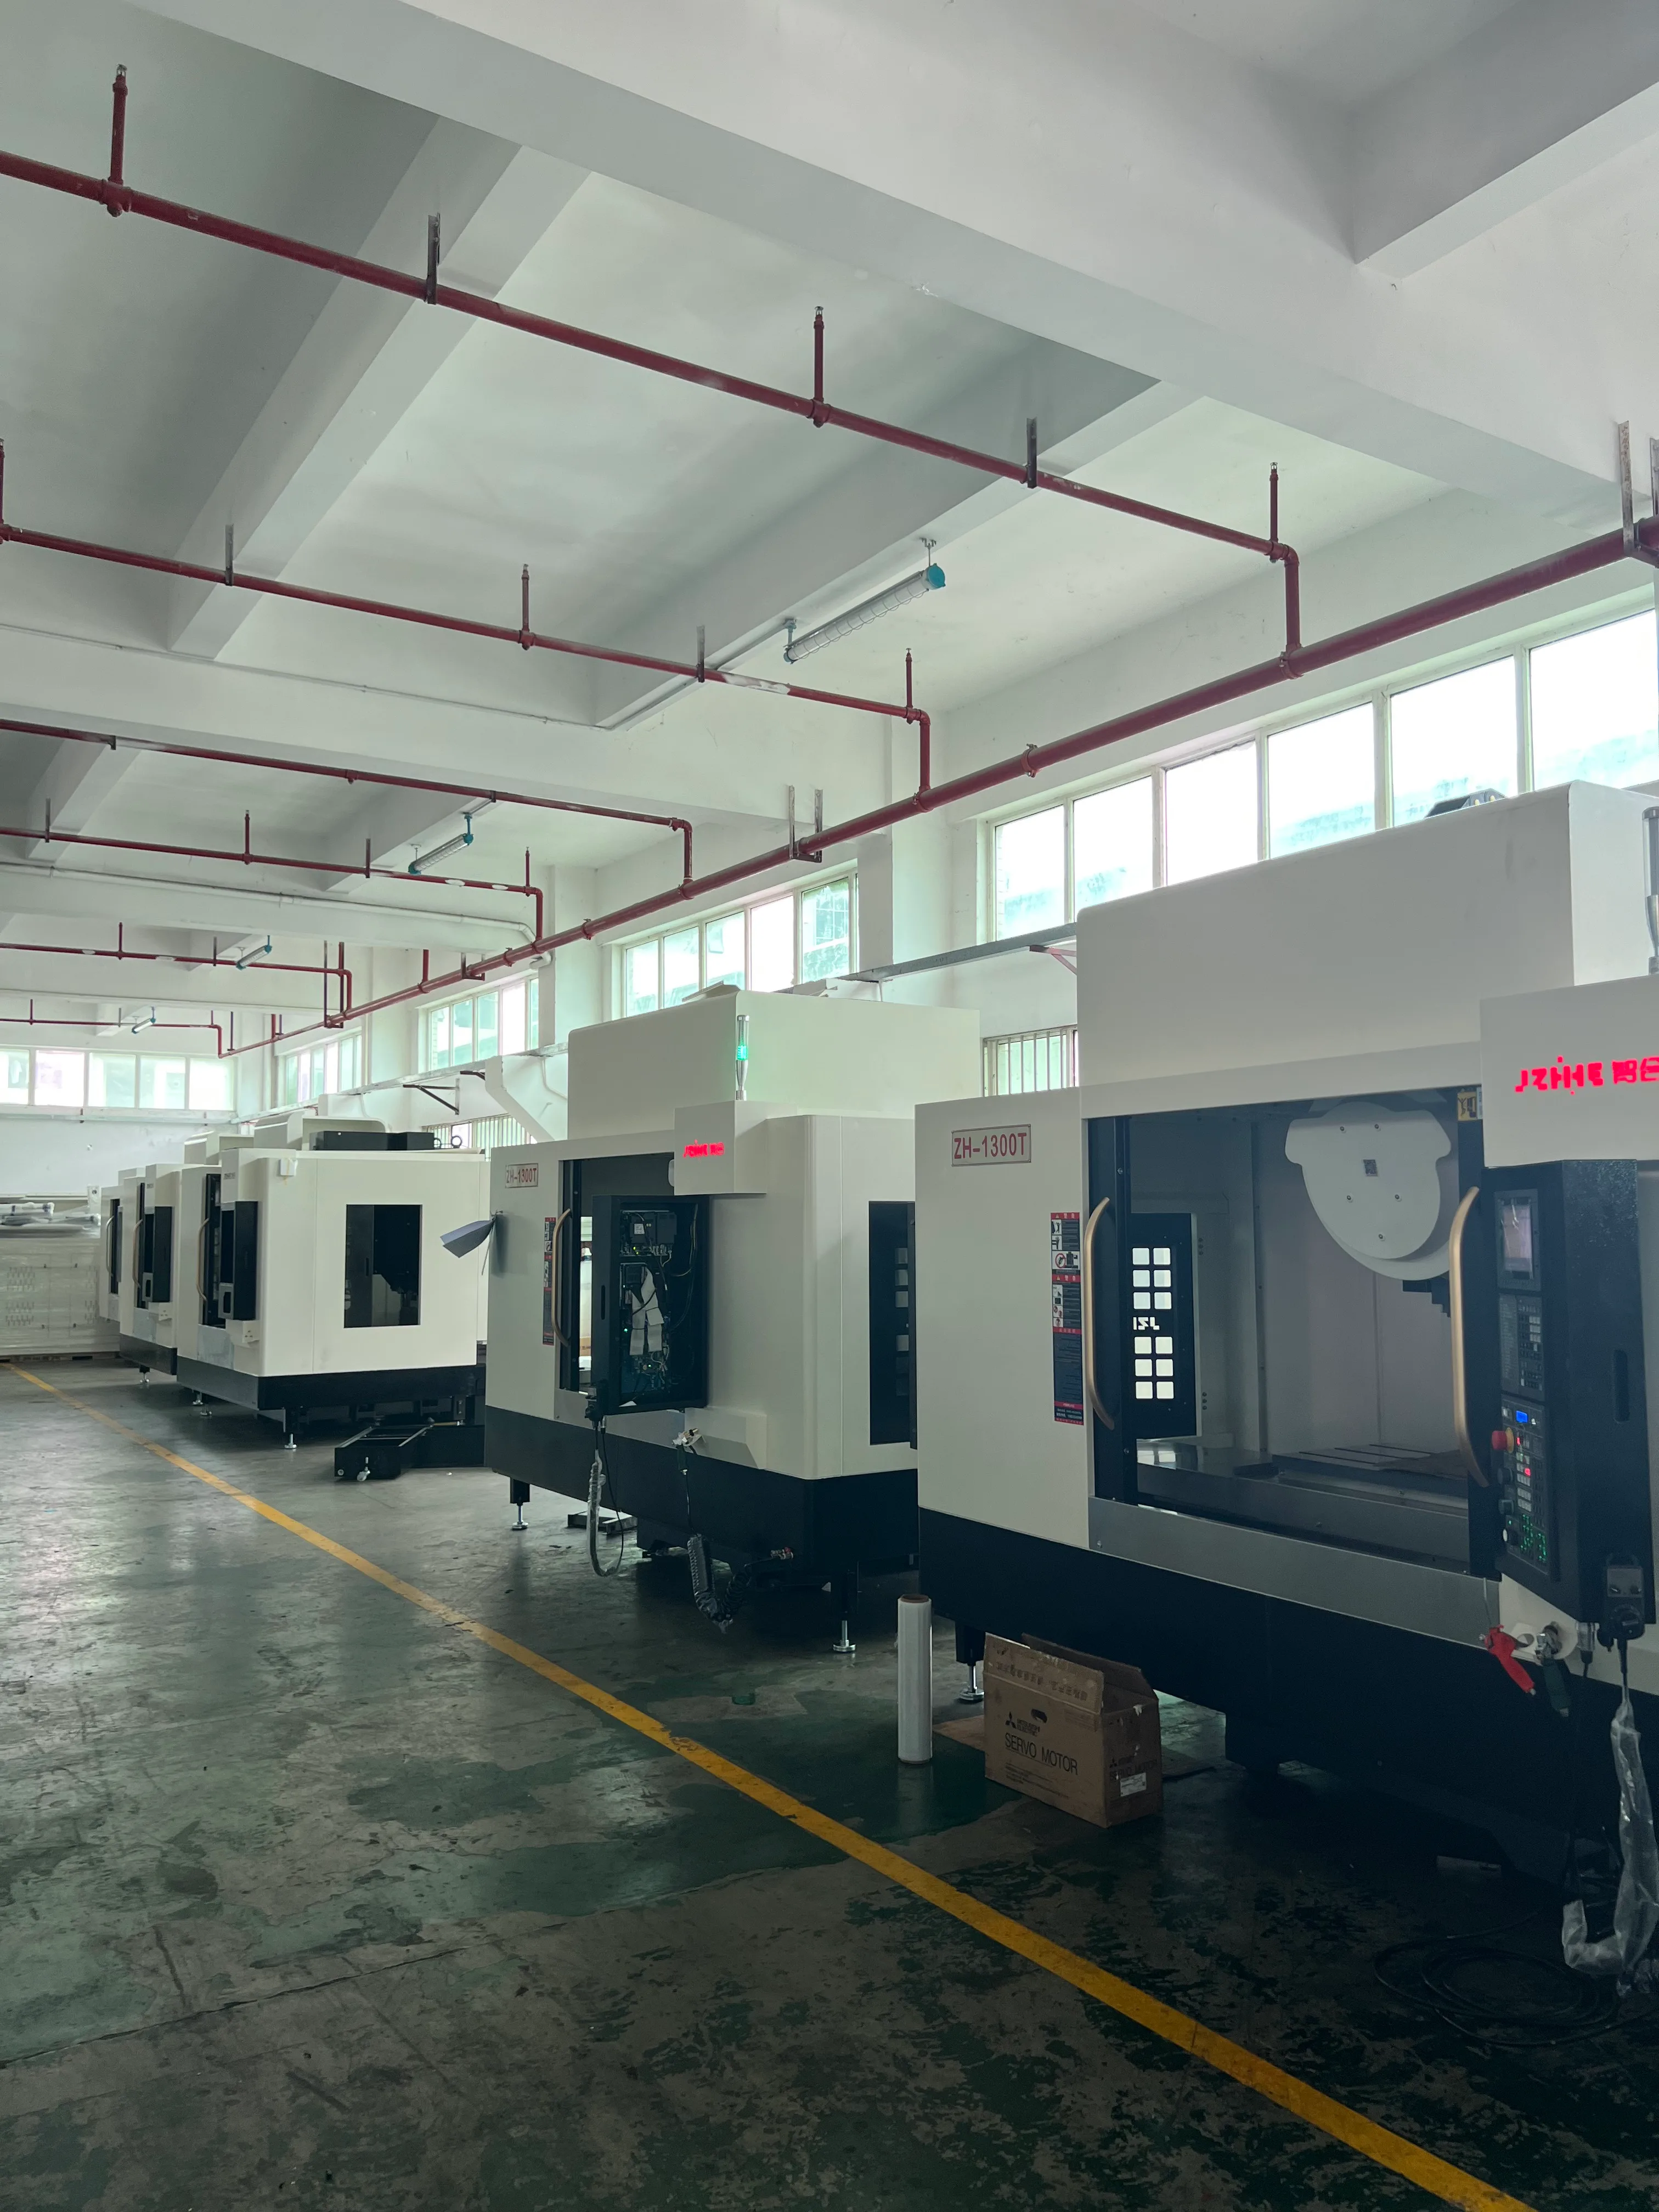
Les besoins en air comprimé des machines CNC sont souvent réduits à une simple valeur de pression. Or, cette valeur ne permet pas de savoir si une quantité suffisante d'air propre sera disponible lors d'un changement d'outil impliquant trois machines démarrées simultanément. Un bilan d'air détaillé, étape par étape, est bien plus pertinent : il indique qui utilise l'air, quand, les pertes dues à la distribution, la qualité requise pour chaque fonction et à qui appartient le réseau avant et après le raccordement de la machine.
Pour un projet Zhihe CNC, commencez par préciser le pays d'installation, la configuration machine choisie, la liste des accessoires, les conditions d'alimentation mesurées, le modèle de production prévu et l'équipe en charge de la salle des compresseurs et de la tuyauterie. Zhihe CNC peut fournir des informations spécifiques à la configuration de la machine. L'équipe qualifiée de l'acheteur reste responsable du système d'air comprimé, de la conformité aux normes locales et de la conception sécurisée du raccordement aux utilités.
Commencez au point de transfert aérien
Tracez une ligne au niveau du raccordement d'air documenté de la machine. Côté installation, notez le compresseur, le sécheur, les filtres, le réservoir, le collecteur principal, la tuyauterie de dérivation, la vanne d'isolement, le régulateur, le raccord flexible et tout purgeur local. Côté machine, notez les exigences d'entrée, le traitement interne (le cas échéant), les vannes, les vérins, les joints, les fonctions de soufflage d'air et le système de surveillance.
Cette ligne représente bien plus qu'une simple convention de dessin. Elle précise les données de pression et de qualité que l'usine doit fournir et les performances que Zhihe CNC doit documenter pour la configuration choisie. Elle évite également qu'un bon de commande n'implique que la machine inclut le séchage, le stockage ou la tuyauterie à l'échelle de l'usine, alors que ces éléments relèvent en réalité de la responsabilité de l'acheteur.
Demandez une feuille d'interface avec gestion des versions. Chaque ligne doit indiquer une valeur, un document, une exclusion ou une personne responsable. L'« air ambiant normal de l'atelier » ne constitue pas une limite technique.
Transformer la demande en un tableau d'état
Il est préférable d'équilibrer la consommation d'air en fonction des différents états de fonctionnement plutôt que d'une seule valeur maximale. La coupe normale, le positionnement rapide, les changements d'outils simultanés, les mouvements de portes ou de palettes, le nettoyage, le démarrage, la veille et une panne du compresseur peuvent engendrer des besoins différents. Les besoins en air comprimé des machines CNC doivent indiquer non seulement la quantité d'air requise pour chaque état, mais aussi les utilisations simultanées.
| État de la machine | L'air est utilisé pour identifier | Question sur l'installation | Document à conserver |
|---|---|---|---|
| Attendre | Joints, purge, positionneurs, supports d'accessoires | Qu'est-ce qui reste sous tension ou sous pression ? | Plan de configuration et d'isolation |
| cycle normal | Changements d'outils, serrage, soufflage d'air, mouvement de porte | Quels sont le cycle et le devoir de représentation ? | Hypothèses du cycle et liste des options |
| Événement simultané | Deux fonctions ou plus s'appelant simultanément | Quelle pression doit rester à l'entrée ? | Équilibre approuvé et conception locale |
| Démarrage ou reprise | Recharge du récepteur et mouvement de la vanne | Comment réagit l'en-tête ? | Test de l'installation et propriétaire |
| Isolation de service | Pression stockée et volume piégé | Quelle procédure permet d'éliminer l'énergie en toute sécurité ? | Registre de contrôle énergétique de l'employeur |
Ce tableau est un outil de planification, et non un plan de conception pneumatique. Un ingénieur d'installations qualifié doit déterminer le dimensionnement des canalisations, la commande du compresseur, le stockage, le traitement et les mesures de protection en fonction des spécificités du site et des exigences applicables.
Séparer la pression de la capacité stockée
Le manomètre d'un compresseur peut sembler stable alors que la pression dans une conduite s'effondre pendant quelques secondes. La pression dynamique dépend de la régulation du compresseur, du volume du réservoir, du diamètre des tuyaux, des raccords, des filtres, des déshydrateurs, des régulateurs, de la longueur des flexibles, des fuites et du moment de chaque impulsion de demande.
Enregistrez la pression aux points pertinents : refoulement du compresseur, post-traitement, collecteur principal, dérivation et entrée de la machine, lors de fonctionnements représentatifs. Utilisez les instruments et les méthodes validés par l’équipe responsable. Une mesure ponctuelle prise lorsque l’installation est à l’arrêt ne constitue pas une preuve de performance optimale.
L'entrée de la machine peut nécessiter une pression minimale et une pression maximale. Ces deux valeurs sont importantes. Une pression trop faible peut empêcher le bon fonctionnement d'un dispositif de serrage, d'un outil ou d'un actionneur. Une pression excessive peut accroître les fuites, l'usure, le bruit et les contraintes sur les composants. Si la configuration choisie possède une plage de valeurs admissibles, il convient de la consigner dans le document de contrôle plutôt que de se fier à une convention verbale.
Spécifier la qualité de l'air par fonction
L'air suffisamment pur pour un vérin classique peut s'avérer inadapté à un palier à air, une vanne de précision, un système de purge à proximité d'une surface sensible ou un appareil de mesure. À l'inverse, un traitement excessif de chaque goutte d'air peut engendrer une consommation d'énergie et des coûts de maintenance inutiles.
Indiquez chaque consommateur d'air et ses caractéristiques de qualité. Selon l'application, cela peut inclure les particules, l'eau, l'huile, le point de rosée sous pression, les odeurs ou toute autre exigence de propreté spécifique au client. Le fournisseur de la machine doit préciser les exigences de l'équipement sélectionné. L'équipe en charge de l'installation doit vérifier les capacités de sa salle des compresseurs et de son réseau de distribution.
La norme ISO 8573-1 est couramment utilisée pour classifier la pureté de l'air comprimé. La page de référence peut aider les équipes à identifier l'édition et le champ d'application appropriés, mais elle ne remplace pas la documentation fournie avec la machine ni une évaluation de la qualité de l'air spécifique au site.
Considérez le système pneumatique comme une chaîne.
L'air comprimé ne s'améliore pas par hasard lors de son transport. Un sécheur surchargé, un filtre monté à l'envers, un coalescent obstrué, un réservoir humide ou une branche morte peuvent compromettre le bon fonctionnement d'une salle des compresseurs par ailleurs performante.
Le service des ressources du département de l'Énergie des États-Unis sur les systèmes d'air comprimé propose des outils d'évaluation pour les utilisateurs industriels. Utilisez-les comme point de départ pour l'analyse des installations, puis intégrez les données techniques de la machine et les exigences locales.
| stade de traitement ou de stockage | Objectif : clarifier | Preuves à demander | propriétaire de l'entretien |
|---|---|---|---|
| Compresseur et commandes | Capacité d'alimentation et contrôle de la pression | Prise en charge des responsabilités et états de service | Facilité |
| Refroidisseur et sécheur | Gérer l'humidité et la température | Données sur l'air traité et limites de charge | Facilité |
| Filtration primaire | Protéger les collecteurs et les équipements en aval | Règle de spécification et de remplacement des éléments | Facilité |
| Récepteur et drains | Réduire la demande et éliminer le liquide | Volume, logique de contrôle et état de vidange | Facilité |
| Traitement au point d'utilisation | Répondre à un besoin spécifique en matière de machine ou de fonction | Configuration sélectionnée et exigences d'entrée | Défini lors du transfert |
| Distribution et tuyaux | Assurer un débit dynamique avec des pertes acceptables | Programme d'étude de pression et de détection des fuites | Facilité |
La chaîne doit être examinée dans son ensemble. Si chaque étape est en bon état, mais que la branche est sous-dimensionnée, l'entrée de la machine peut rester instable. Si la tête de coupe est robuste, mais que le filtre au point d'utilisation est négligé, une contamination peut atteindre la machine. Attribuez un responsable et définissez un intervalle d'inspection mesurable pour chaque étape.
Comportement du compresseur et du récepteur de la carte
Une installation peut comporter un compresseur à vitesse fixe, un compresseur d'appoint, des compresseurs à vitesse variable, un compresseur dédié ou plusieurs compresseurs contrôlés par un système central. Chaque configuration réagit différemment en cas de forte demande. Il convient de consigner quelle machine est prioritaire, comment démarre l'unité suivante, si les compresseurs sont fréquemment sollicités (chargement/déchargement) et les opérations de maintenance.
La capacité du réservoir n'est pas la solution miracle à chaque pic de pression. Un stockage proche du point de consommation peut s'avérer utile, mais son efficacité dépend de la tuyauterie, des réglages de contrôle, des clapets anti-retour et du temps disponible pour la recharge. Il est préférable de demander à l'ingénieur responsable de modéliser l'événement réel plutôt que d'ajouter un réservoir par habitude.
Il convient également de tenir compte de la méthode de mesure de l'air comprimé. Un débitmètre installé sur la conduite principale peut ne pas indiquer les charges individuelles des branches. Un débitmètre d'alimentation de la machine peut ne pas détecter les fuites et les pertes liées au traitement. Il est essentiel de définir les limites et l'objectif de chaque mesure avant de comparer les résultats.
Concevoir en tenant compte de l'état de défaillance
Le bilan doit indiquer le comportement de la machine en cas de chute de pression, de dégradation de la qualité ou d'arrêt du compresseur. Certaines fonctions peuvent simplement se mettre en pause, tandis que d'autres peuvent laisser une pièce, une porte ou un outil dans une position nécessitant une remise en état contrôlée. Le déroulement normal de la machine et les procédures de sécurité de l'employeur font foi.
Ne tentez pas de résoudre un problème dangereux en production. Utilisez les informations du fournisseur, l'évaluation des risques, la procédure de maintenance et le plan de mise en service approuvé. Vérifiez les éléments stockés, les systèmes surveillés, les alarmes disponibles et les personnes autorisées à redémarrer l'installation.
C’est à ce stade que les besoins en air comprimé des machines CNC deviennent opérationnels plutôt que commerciaux. L’objectif n’est pas de prévoir chaque panne, mais de rendre les responsabilités et les procédures de rétablissement clairement définies avant qu’une panne ne survienne.
Inscrire le bilan d'air dans le dossier du projet
Les besoins en air comprimé de la machine CNC terminée doivent figurer avec le devis, le plan approuvé et la liste des options. En cas de modification d'un sécheur, d'un filtre, d'un réservoir, d'un régulateur, d'un tuyau ou du fonctionnement de la machine, le bilan doit être revu et validé par les mêmes responsables.
Ce document empêche le raccordement d'un accessoire ajouté ultérieurement à une source d'air comprimé non vérifiée. Il offre également aux équipes de maintenance un point de départ pour le dépannage, sans considérer la conception initiale comme une vérité absolue. Les besoins en air comprimé des machines CNC ne sont pertinents que pour décrire le système installé.
Connecter la balance aux fonctions de la machine
Dans la configuration sélectionnée, indiquez les fonctions qui utilisent de l'air comprimé : purge de broche ou de roulement, serrage d'outils, mécanismes de changement d'outils, bridage, portes, systèmes de palettes, buses de nettoyage, jaugeage d'air et interfaces d'automatisation. Précisez lesquelles sont essentielles, lesquelles sont intermittentes et lesquelles sont optionnelles.
Pour chaque fonction, indiquez si l'air est fourni en continu, pulsé ou maintenu sous charge. Une petite purge continue et un actionneur intermittent de grande taille engendrent des tâches différentes. Si un accessoire est fourni par l'acheteur, tenez-en compte même s'il est hors du périmètre de la machine.
La même rigueur s'applique aux extensions futures. Une machine achetée aujourd'hui pour une seule pièce pourra ultérieurement gérer une cellule de palettes, un robot, un système de serrage supplémentaire ou une station de nettoyage automatique. Les capacités de réserve doivent être considérées comme des données d'entrée pour la planification, et non comme des garanties.
Plan de surveillance et d'alarmes
Une surveillance efficace permet de détecter un problème avant que la qualité de la production ou la fiabilité mécanique ne soient affectées. Les signaux pertinents peuvent inclure la pression d'entrée, le point de rosée, la pression différentielle du filtre, l'état du récepteur, le débit ou une alarme en cas de chute de pression hors des valeurs limites. Le choix des instruments dépend de la configuration sélectionnée et du niveau de risque du site.
Le texte de l'alarme doit préciser l'action à entreprendre : arrêt, suspension, changement de source, notification de maintenance ou poursuite de la production avec une limitation définie. Une alarme indiquant simplement « défaut d'air » entraîne une réaction lente. Un compte rendu détaillé précise qui reçoit l'alarme, les vérifications prioritaires et le moment où la production doit être arrêtée.
Conservez les enregistrements d'étalonnage et d'entretien avec l'instrument. Un pressostat qui a dérivé ou un manomètre illisible en position installée ne constituent pas un dispositif de contrôle fiable.
Attribuer la maintenance et la propriété
La maintenance des systèmes d'air comprimé est une responsabilité transversale. La production peut constater une chute de pression, la maintenance peut remplacer les filtres, les services techniques peuvent gérer le compresseur et le service des achats peut disposer des pièces détachées. La fiche d'interface doit indiquer le responsable de chaque équipement et la personne habilitée à autoriser toute modification.
Incluez le remplacement du filtre, l'inspection du drain, la réparation des fuites, l'inspection des tuyaux, la vérification du régulateur, l'entretien du sécheur, l'inspection du réservoir et la vérification des instruments. Suivez les instructions du fabricant et les exigences locales. Ne copiez pas les intervalles d'une autre machine.
Lorsque Zhihe CNC fournit un composant côté machine, les informations relatives à sa maintenance doivent figurer dans la documentation livrée. En revanche, si l'acheteur fournit des systèmes de traitement, de tuyauterie ou des accessoires, leur état relève de la responsabilité de l'équipe d'entretien. Les limites du périmètre pouvant évoluer au cours d'un projet, il est impératif de mettre à jour la fiche de maintenance après chaque modification.
Examen de l'installation et de la mise en service
Avant l'expédition, veuillez confirmer les dimensions finales du raccord d'air comprimé, la plage de pression, les exigences de qualité, les hypothèses de débit, la filtration, le stockage, l'isolation, le purgeur et les points de contrôle. Vérifiez que les besoins en air comprimé de la machine CNC correspondent aux options sélectionnées. Assurez-vous que l'emplacement de la machine permet un accès sécurisé pour l'inspection et que les tuyaux ne seront pas exposés à la circulation, à la chaleur ou à des risques de contamination.
Lors de la mise en service, vérifiez le raccordement et consignez l'état réel de l'entrée selon une procédure de test approuvée. Recherchez les fuites et les pertes de charge accidentelles. Assurez-vous que les alarmes et les dispositifs de verrouillage fonctionnent comme prévu et que le personnel de maintenance sait comment couper l'alimentation. Le propriétaire de l'installation doit conserver le rapport de test final.
Ne considérez pas un démarrage de production ordinaire comme un substitut à la mise en service. Un essai peut révéler le comportement réel, mais il doit avoir un objectif, un périmètre, des critères d'acceptation et un observateur responsable clairement définis.
Dix questions que se posent les acheteurs concernant les besoins en air comprimé des machines CNC
Quel est le numéro le plus important à demander ?
Indiquez la plage de pression d'entrée et précisez le ou les états d'écoulement concernés. Une valeur de pression unique, sans condition de demande, est incomplète.
La pression doit-elle être mesurée au niveau du compresseur ou de la machine ?
Effectuez des mesures à des points pertinents de part et d'autre du point de raccordement. Les pertes de pression dues au traitement, à la tuyauterie, aux filtres et aux flexibles peuvent modifier les conditions à l'entrée de la machine.
Qui décide de la qualité de l'air requise ?
Le fournisseur de la machine énonce les exigences relatives à l'équipement sélectionné, tandis que l'équipe qualifiée de l'acheteur vérifie que l'installation est capable de le livrer et d'en assurer la maintenance conformément aux règles applicables.
Un récepteur plus grand est-il toujours meilleur ?
Non. Le stockage n'est utile que s'il est correctement situé et régulé en fonction de la demande. L'ingénieur en charge des installations doit évaluer le système plutôt que d'augmenter la capacité de stockage sans discernement.
Les données de qualité de l'air d'une machine peuvent-elles être réutilisées pour un autre modèle ?
À titre indicatif seulement. L'outillage, les actionneurs, la purge, les options, l'automatisation et les cycles de service peuvent modifier le débit et la qualité requis.
Les fuites doivent-elles être prises en compte dans le bilan ?
Oui, il s'agit d'une perte d'installation qui affecte l'approvisionnement disponible. Un programme de gestion des fuites protège la pression, l'énergie et les ressources de maintenance.
Que se passe-t-il si le compresseur s'arrête ?
Cela dépend du stockage, du contrôle, des fonctions de la machine, des alarmes et des procédures de l'employeur. Documentez la procédure de récupération approuvée sans créer de règle universelle.
L'air sec signifie-t-il qu'aucun entretien n'est nécessaire ?
Non. Les sécheurs, les filtres, les drains, les régulateurs, les tuyaux, les récepteurs et les instruments nécessitent toujours une inspection et un entretien.
Comment gérer les options futures ?
Présentez-les comme des cas de planification explicites, avec les hypothèses et les responsables. Ne promettez pas de capacité supplémentaire tant que le concepteur responsable ne l'a pas vérifiée.
Que doit envoyer l'acheteur à Zhihe CNC ?
Veuillez indiquer le pays d'installation, la configuration de la machine, la liste des accessoires, les données relatives à la qualité de l'air de l'installation, les états de fonctionnement prévus, les exigences d'examen locales et le contact responsable de l'interface avec le service public.
Fermez l'interface aérienne avant que la commande ne soit gelée.
Consultez la gamme de centres d'usinage CNC Zhihe ainsi que le profil de l'entreprise et de son secteur de production . Ensuite, contactez votre service d'ingénierie pour obtenir des informations sur le bilan énergétique, les données de vos installations et la liste finale des options.
Demandez une configuration datée, les informations sur l'entrée d'air côté machine, les hypothèses de traitement et de stockage, les points de contrôle, la documentation et un registre des problèmes en cours. Des exigences précises en matière d'air comprimé pour machines CNC ne garantissent pas que chaque installation soit prête. Elles indiquent les transferts de responsabilité et les preuves nécessaires pour combler chaque écart.





