

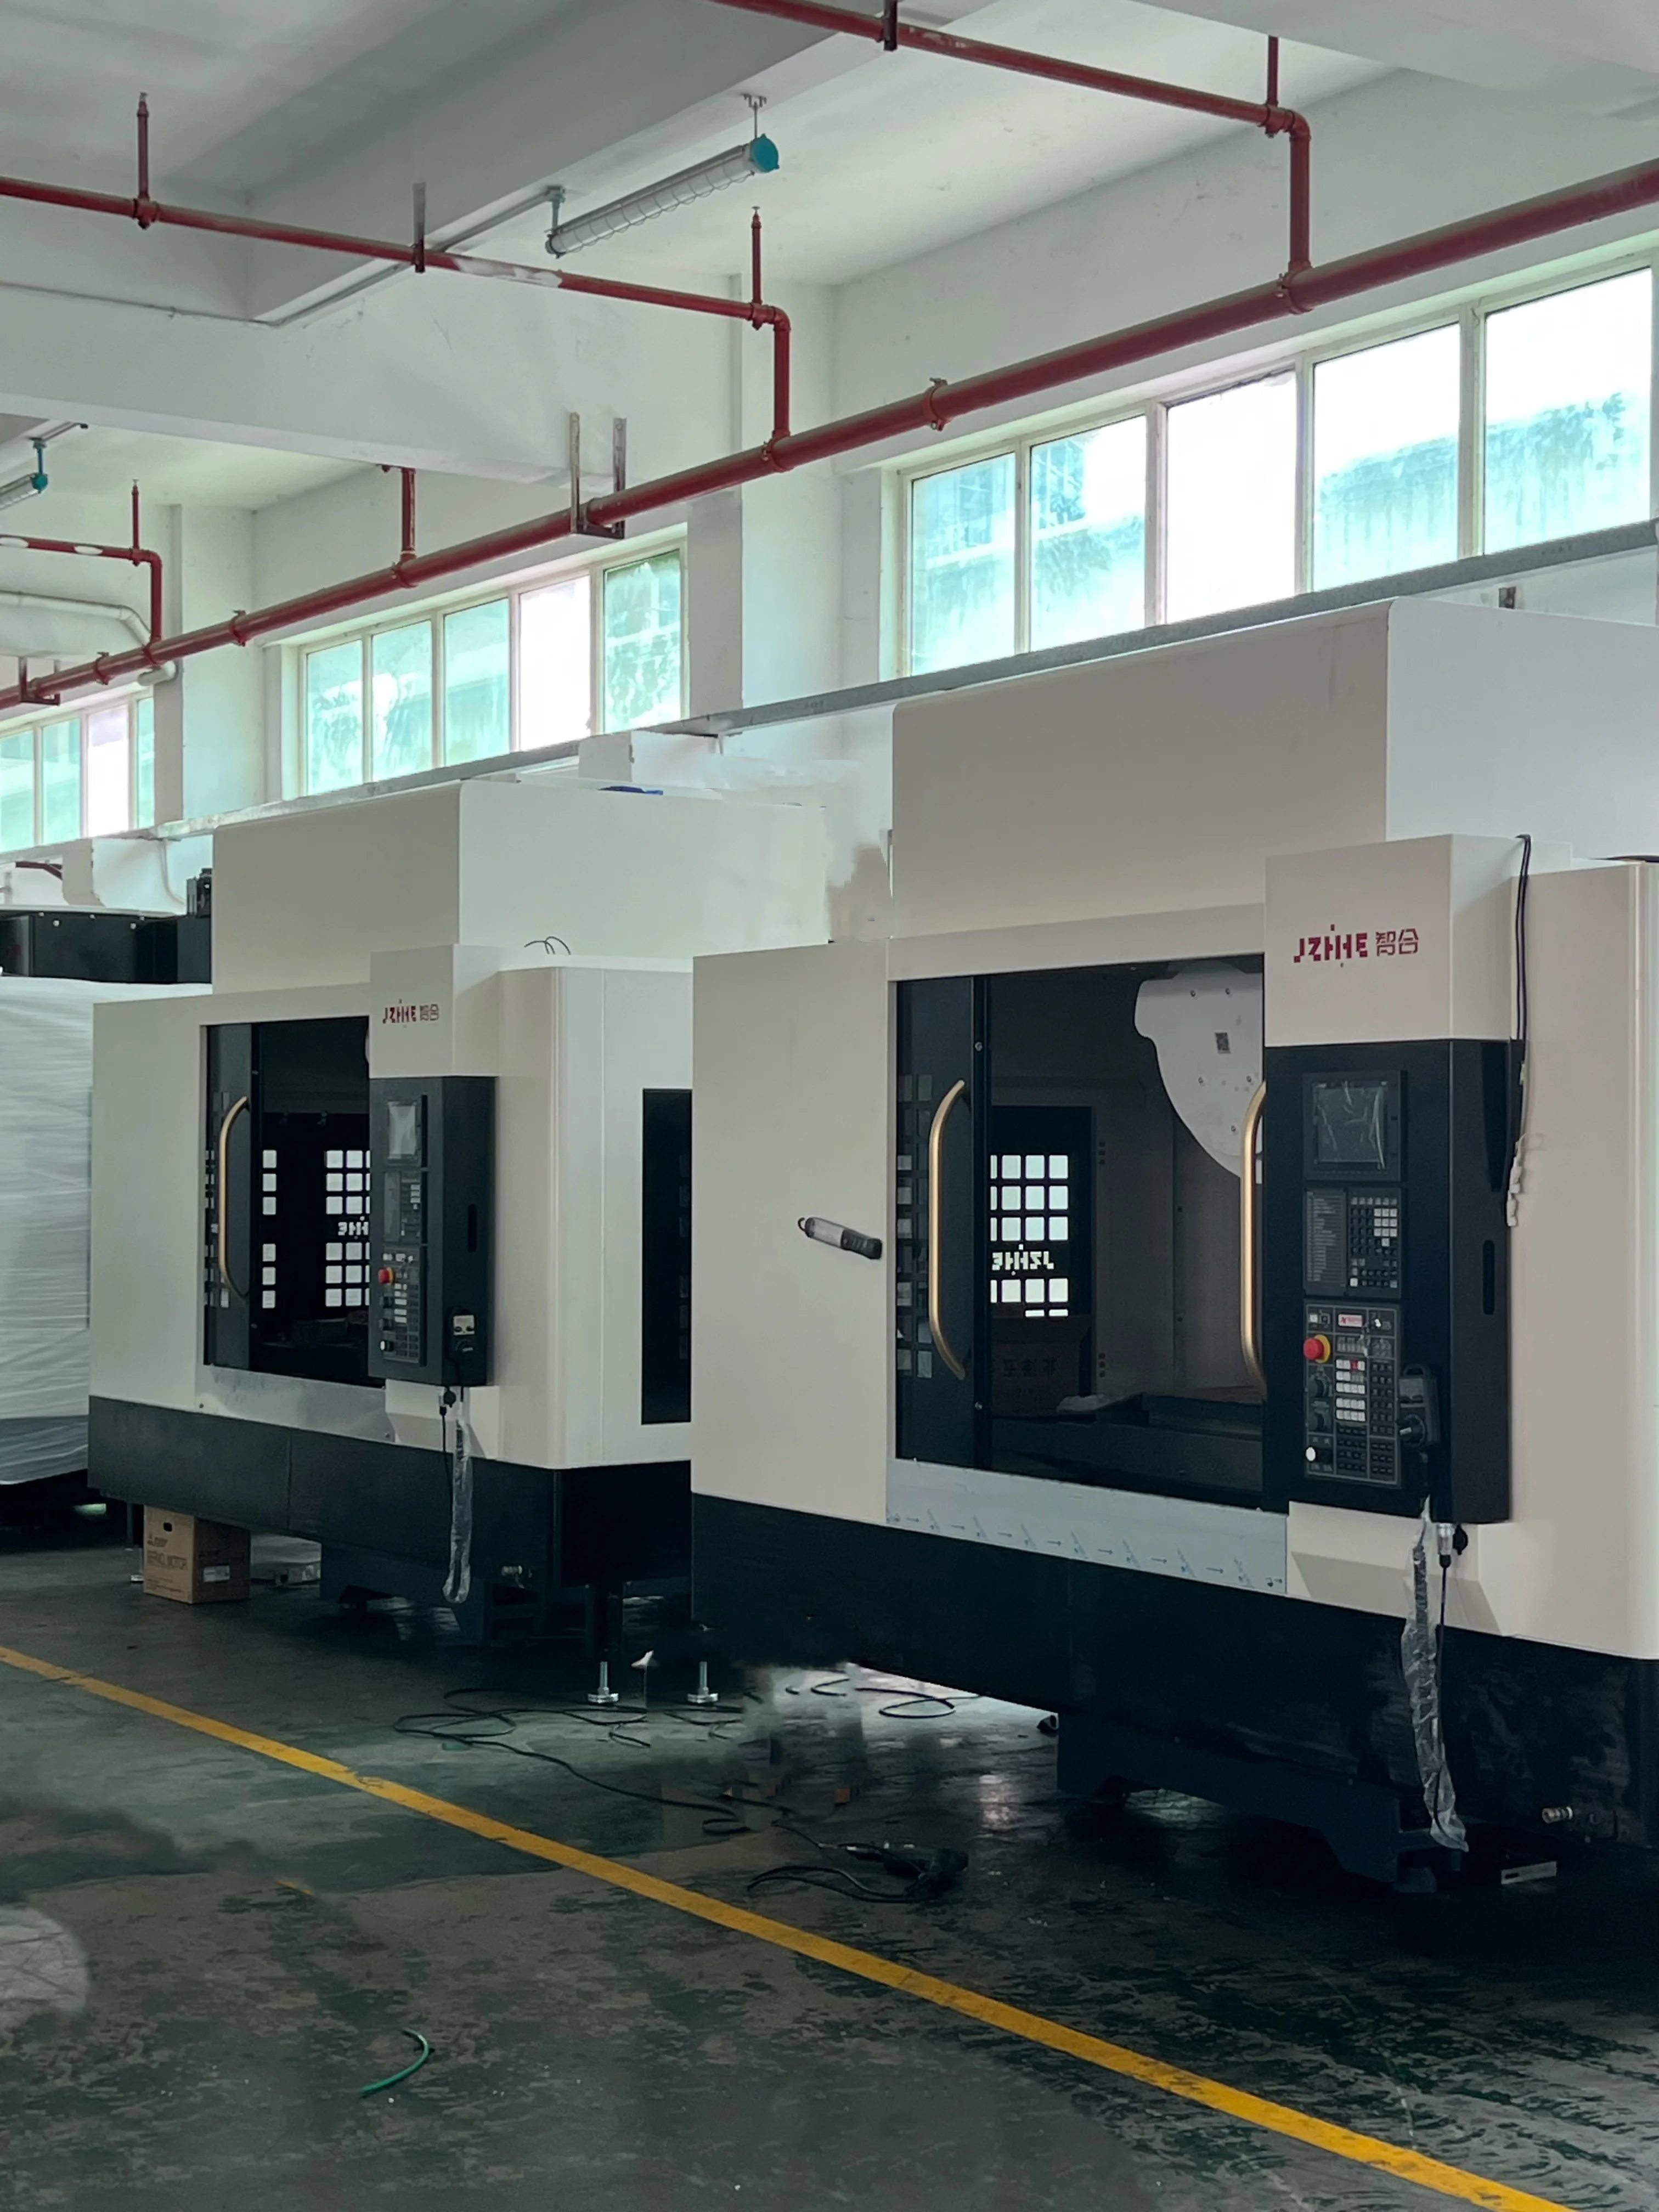
Le choix d'un dispositif de montage pour une machine CNC doit se fonder sur les données de référence de la pièce, la trajectoire de l'effort de coupe, le risque de déformation, l'accès à l'outil et le rendement requis, et non sur un étau familier ou un catalogue de dispositifs impressionnant. Pour garantir la reproductibilité de ce choix, l'acheteur peut regrouper des pièces représentatives par familles, consigner les paramètres à contrôler et tester le dispositif et la machine dans le cadre d'un processus unique.
Cet article s'adresse aux ingénieurs de fabrication, aux estimateurs, aux responsables de production et aux acheteurs de machines. Il compare les différentes options de montage sans prétendre qu'une méthode de bridage soit universelle. La conception finale, les forces de serrage, les dispositifs de protection et les procédures d'utilisation nécessitent une ingénierie compétente et une validation adaptée à la pièce.
Assemblez une carte mère compatible avec votre système avant de comparer le matériel.
Choisissez une pièce exigeante mais représentative de chaque famille. Sur une seule page, indiquez les caractéristiques de la pièce reçue : état du matériau, références importantes, caractéristiques critiques, relations de tolérance, exigences de surface, arêtes sensibles aux bavures, parois minces, taille du lot et variantes prévues. Marquez les faces nécessitant l’accès pour l’outil de coupe, le palpeur et le calibre.
Il faut tenir compte des opérations avant et après usinage. Une pièce moulée peut présenter des variations de dépouille ou d'échelle. Une ébauche sciée peut avoir une longueur variable. Une face finie peut servir de référence pour une opération ultérieure. Le lavage, l'ébavurage, le traitement thermique ou le revêtement peuvent modifier la façon dont une pièce est maintenue ou inspectée. Ces éléments sont souvent plus importants que la marque de l'outillage.
Pour la sélection des dispositifs de fixation des machines CNC, la fiche technique évite de considérer un échantillon concluant comme une preuve valable pour toute une gamme de produits. Indiquez les révisions des plans et les caractéristiques des matériaux sur la fiche, puis distinguez les faits avérés des hypothèses qui nécessitent encore des essais.
Élaborer l'histoire des données, de la page blanche à la partie publiée
Décrivez comment la première configuration crée ou hérite des références, comment les configurations suivantes s'y réfèrent et où l'inspection vient boucler la boucle. Si un alésage critique et une face de montage sont réalisés lors de configurations différentes, indiquez la relation qui doit résister au resserrage. Si une paroi mince est libérée après l'ébauche, identifiez à quel moment une déformation peut apparaître et à quel état la cote du dessin se rapporte.
Un concept de positionnement courant utilise une séquence de contraintes primaire, secondaire et tertiaire, mais la géométrie de contact proprement dite relève du concepteur du dispositif de fixation. Un contact plus important n'est pas forcément synonyme de meilleure performance. Des supports supplémentaires peuvent compenser la flexibilité d'une pièce, mais ils peuvent aussi, au contraire, surcontraindre une pièce moulée irrégulière et la déplacer lors du serrage.
Rendez le transfert des données de référence visible sur la fiche de processus. L'opérateur doit savoir quelles surfaces doivent être propres, quels contacts sont fixes, quels supports sont réglables et quel dispositif confirme le bon positionnement. Cela est plus utile qu'une photo de la configuration sans schéma de positionnement.
Faites passer les charges par les supports, pas par l'espoir.
Schéma de la direction probable des forces de coupe pour l'ébauche, le perçage, le taraudage et la finition. Indiquez où ces forces pénètrent dans la pièce et comment elles atteignent les supports fixes. Ajoutez ensuite le sens de serrage. Un serrage qui repousse la pièce de ses points de fixation modifie le processus par rapport à un serrage qui la positionne de manière prévisible.
Les pièces minces, longues ou à section ouverte nécessitent un contrôle de déformation. Le bridage peut déformer l'ébauche avant usinage ; l'enlèvement de matière peut libérer les contraintes résiduelles ; le desserrage peut révéler une dimension qui paraissait acceptable dans le dispositif de montage. Il convient de définir le lieu et le moment du contrôle, ainsi que l'éventuelle présence d'une période de repos intermédiaire ou d'un nouveau contrôle.
Le document du NIST sur un système de fixation flexible décrit la modélisation du contact, des forces de fixation, de la déformation et des contraintes. Il démontre que le maintien d'une pièce est un problème de cheminement des charges. Il ne s'agit pas d'une solution de fixation prête à l'emploi ni d'un substitut aux essais réalisés sur la pièce du client.
Utilisez une matrice d'itinéraires plutôt qu'un seul favori
Évaluez les itinéraires possibles en fonction de la fiche familiale. Utilisez une échelle simple et exigez une note pour chaque évaluation, qu'elle soit positive ou négative. Le choix des dispositifs de fixation pour machines CNC est facilité lorsque les justifications accompagnent la note.
| Itinéraire | Il est généralement judicieux d'en tenir compte lorsque | Questions qui déterminent l'adéquation |
|---|---|---|
| étau ou mandrin standard | La géométrie est régulière, l'accès est adéquat et les changements de voie sont importants. | La pièce peut-elle se positionner de manière répétée sans écraser ni bloquer les outils ? |
| Plaques modulaires et localisateurs | Les familles partagent des modèles de trous ou de référence, mais changent encore souvent. | Les modules sont-ils rigides, à l'épreuve des erreurs et nettoyables dans le flux de production réel des puces ? |
| Dispositif dédié | Le volume et la stabilité justifient l'utilisation de matériel conçu à cet effet. | Comment seront gérés l'usure, les révisions, les composants de rechange et les modifications en fin de vie ? |
| agencement de palettes ou de pierres tombales | Plusieurs processus de production ou en file d'attente bénéficient du chargement hors machine. | L'enveloppe entièrement chargée permet-elle de dégager les outils, les sondes, les portes et le mouvement des palettes ? |
| Dispositif en plusieurs parties | Les petites pièces et les cycles répétés peuvent partager une seule configuration. | Le serrage est-il uniforme, une pièce manquante est-elle détectée et chaque station peut-elle évacuer les copeaux ? |
| maintien sous vide ou autre maintien spécifique à l'application | Les surfaces larges ou les pièces délicates rendent les pinces conventionnelles difficiles à manipuler. | Quels sont le mode de défaillance, le taux de rétention des données, la limite de fuite et l'état des matériaux applicables ? |
Ne calculez pas le total des scores avant d'avoir déterminé les pondérations. La réactivité du prototype, la stabilité sans surveillance, le temps de changement de production et la protection de surface peuvent avoir une importance différente selon les usines. Une matrice de décision est un outil d'analyse structuré, et non un système qui décide à la place de l'ingénieur.
Choisissez si la flexibilité ou la répétabilité est payante.
Un gabarit flexible peut accélérer la création d'un nouveau dessin et réduire les stocks dédiés. Il peut exiger une plus grande rigueur de réglage, un contrôle plus fréquent ou un dégagement plus important. Un gabarit dédié peut réduire le temps de chargement et les choix de l'opérateur une fois stabilisé, mais les modifications techniques et une faible utilisation peuvent en engendrer un coût d'entretien élevé.
Comparez le processus de production complet : conception de l’outillage, fabrication, validation, réglage, chargement, nettoyage, palpage, découpe, contrôle, maintenance, stockage et gestion des modifications. L’outillage le moins cher d’une commande peut consommer le plus de temps de broche. L’outillage le plus sophistiqué peut ne jamais rentabiliser son coût d’ingénierie si la gamme de pièces change tous les mois.
Prévoyez au moins trois états de production dans l'estimation : premier article, lot de production normal et reprise après la mise en attente d'une pièce ou l'usure d'un composant. Cela permet d'éviter qu'un cycle optimisé ne masque le travail nécessaire au maintien du processus.
Vérification de l'accès à l'outil, à la sonde et à la puce dans le même modèle
Positionnez l'ensemble outil le plus long, le nez de broche, le palpeur, les buses de refroidissement et toute géométrie de tête ou d'axe rotatif autour du dispositif de montage chargé. Examinez les mouvements d'approche et de retrait, et pas seulement la position de coupe. Un dispositif de serrage peut dégager la surface finie tout en bloquant le porte-outil à l'entrée. Une tour haute permet d'accéder à davantage de faces, mais réduit la portée ou la longueur d'outil utilisable.
Planifiez le déplacement des copeaux lors de chaque opération. Les espaces autour des dispositifs de positionnement peuvent empêcher leur mise en place complète. L'utilisation excessive d'air comprimé peut déplacer les copeaux d'un contact à l'autre ou engendrer des problèmes de sécurité et de formation de brouillard. Privilégiez les contacts inspectables et nettoyables selon une méthode définie. En cas d'utilisation de rinçage ou d'air comprimé, intégrez-les au cycle et à l'évaluation des risques.
L'accès pour inspection doit être examiné lors de la même revue. Si le processus repose sur le palpage, il convient d'identifier la portée du stylet, l'étalonnage, les mouvements protégés et les modifications apportées au résultat. Si une caractéristique doit être mesurée hors machine, il est impératif de définir l'état de relâchement et le transfert de référence plutôt que de supposer que le résultat du montage correspondra au résultat de l'inspection.
Faire correspondre le chemin de fixation à l'architecture de la machine
La machine et le dispositif de fixation définissent un ensemble cohérent. Un centre d'usinage vertical offre un accès par le haut aisé et un chargement simplifié pour de nombreuses opérations sur plaques, moules et pièces prismatiques. Un centre d'usinage horizontal permet l'usinage multifaces et le flux de palettes lorsque la taille et le volume de la pièce le justifient. Un centre d'usinage cinq axes peut réduire les resserrages pour les orientations complexes, mais le dispositif de fixation doit préserver le dégagement de rotation et la portée de l'outil.
Pour le choix des dispositifs de fixation sur une machine CNC, comparez la course utile après l'installation du bridage, et non la course nominale uniquement. Tenez compte de la plus grande pièce brute, des butées de positionnement, des brides, des rehausses, du plateau, du palpeur et de l'outil le plus long requis. Vérifiez la charge et sa répartition sur la table à l'aide des données actuelles du fournisseur pour la configuration proposée. Ne déduisez jamais la charge admissible ou les pratiques de bridage d'une étiquette générique relative à une famille de machines.
Comparez également l'interface homme-machine. L'opérateur peut-il charger la pièce sans avoir à contourner des pièces coupantes ? Les connecteurs sont-ils détrompés et protégés ? Un dispositif lourd peut-il être changé à l'aide des équipements de manutention du site ? L'ouverture de la porte est-elle compatible avec l'automatisation prévue ? La zone de production inclut l'accès manuel, les chariots, les voies de maintenance et le mouvement des axes.
Protéger les fonctions de sécurité et les limites d'accès
Le bridage ne remplace pas la protection de la machine, et un dispositif de fixation spécifique ne doit pas désactiver les verrouillages ni créer une nouvelle voie d'éjection. Examinez les conditions de bris d'outil, de desserrage de pièce, de perte hydraulique ou pneumatique, de pièce manquante et de chargement incorrect. Déterminez comment isoler la machine avant tout nettoyage, réglage ou changement de dispositif de fixation.
L'introduction de l'OSHA sur la protection des machines distingue le point d'opération, l'équipement de transmission de puissance et les commandes, tout en précisant que les besoins en matière de protection varient selon la machine et le niveau d'implication de l'opérateur. Appliquez la législation et la méthode d'évaluation des risques du marché de destination ; cet article ne certifie pas un dispositif et ne prescrit aucune solution de protection.
Documentez toute énergie emmagasinée dans les pinces, les accumulateurs, les ressorts ou les éléments mobiles lourds. Identifiez une procédure de sécurité en cas de coupure de courant et une méthode de libération de la pièce sans improvisation. Examinez les arêtes vives, les points de pincement et les précautions de manutention manuelle lorsque les portes sont ouvertes et que la pression de production est élevée.
Effectuer un essai de luminaire à étiquette rouge
Avant l'essai, apposez une étiquette rouge sur chaque hypothèse non vérifiée : variation de stock, contact du localisateur, réglage du bridage, jeu de l'outil, évacuation des copeaux, logique de palpage, temps de cycle, méthode d'inspection et intervention de l'opérateur. L'objectif n'est pas de donner l'illusion d'un montage finalisé, mais de retirer les étiquettes contenant des preuves ou de les transformer en limitations maîtrisées.
Exécutez la séquence complète avec un matériau et un outillage représentatifs. Incluez le nettoyage, le chargement, la vérification du positionnement, la découpe, le palpage, le déchargement et l'inspection. Répétez suffisamment de cycles pour mettre en évidence les variations pertinentes à la décision convenue ; une seule pièce de démonstration ne permet pas d'établir une capacité à long terme. Consignez l'état de l'outil, les décalages, les conditions environnementales et toute intervention manuelle.
Le choix des dispositifs de fixation pour machines CNC n'est considéré comme définitif que lorsque la procédure de fabrication a été validée et que des responsables sont désignés pour la configuration, le contrôle, la maintenance et les modifications. Conservez les pièces défectueuses ou mises en attente lorsqu'elles permettent d'identifier un problème. Un échantillon final propre, sans la documentation relative à sa fabrication, constitue une preuve insuffisante.
Analysez la tendance dans son ensemble, et pas seulement un résultat.
Relevez les mesures par ordre d'usinage et par poste de montage. Ce contrôle régulier permet d'obtenir des informations supplémentaires sur le choix du montage de la machine CNC, au-delà du premier échantillon acceptable. Un décalage constant peut indiquer un changement d'outil ou un problème thermique. Une différence au niveau d'un poste peut révéler un problème de contact, de serrage ou d'encaissement local. Un saut après rechargement peut nécessiter de revoir la méthode de positionnement. Il s'agit d'indices d'investigation, et non de diagnostics automatiques.
Comparez la pièce serrée et relâchée aux endroits où la distorsion est pertinente. Indiquez l'emplacement de la mesure et la méthode de référence utilisée. Si une correction améliore une caractéristique tout en en dégradant une autre, vérifiez la référence et le chemin de la force avant d'ajouter d'autres corrections.
Clôturez chaque étiquette rouge avec l'une des quatre conclusions suivantes : validé dans la plage indiquée, contrôlé par une étape documentée, accepté comme limitation, ou rejeté nécessitant une nouvelle approche. Ce vocabulaire concis évite que les notes d'essai ne se transforment en commentaires du type « ça a l'air correct ».
Un bref exemple : Quatre moulages, un étau trompeur
Imaginez quatre corps de pompe moulés présentant les mêmes dimensions extérieures, mais différant par l'orientation des orifices et une face interne usinée. Un étau standard maintient le premier échantillon et permet un accès aisé par le dessus. Sur le second échantillon, en revanche, la dépouille du moulage modifie le point de contact, une bride traverse la trajectoire de la sonde et des copeaux s'accumulent sous une petite protubérance.
Une analyse comparative des pièces permet de distinguer deux systèmes de positionnement au lieu d'imposer une configuration unique pour les quatre pièces. L'équipe ajoute un support contrôlé pour la pièce moulée la plus fragile, intègre le contrôle de positionnement dans la séquence de l'opérateur et teste une base modulaire qui préserve les fixations standard tout en autorisant des positionnements spécifiques à chaque variante. Cet exemple est illustratif et ne constitue ni un résultat client, ni une garantie qu'un montage modulaire soit toujours la meilleure solution.
La leçon à retenir est que la similitude doit être prouvée au niveau des données de référence et du chemin de charge. Les dimensions extérieures seules peuvent masquer la caractéristique qui rend un dispositif partagé instable.
Questions qui modifient la décision concernant le calendrier
Un mandrin ou un étau à trois mors est-il suffisamment précis ?
La précision ne peut être déterminée à partir du nom de l'appareil. Elle dépend toujours des contacts entre les pièces, des variations de matière première, de l'état des mâchoires ou des plaquettes, du comportement de serrage, du transfert de données, des efforts de coupe et des résultats d'inspection lors du processus de fabrication.
Quand l'installation d'un luminaire dédié devient-elle commercialement judicieuse ?
Cette solution devient envisageable lorsque le volume de production répétitif, le temps de chargement, la stabilité ou la fiabilité permettent de rentabiliser les coûts de conception, de fabrication, de maintenance et de modification. À comparer avec une solution flexible sur la durée de vie prévue du produit.
Faut-il ajouter d'autres fixations pour empêcher tout mouvement ?
Pas automatiquement. Une force ou un nombre de contacts excessifs peuvent déformer une pièce ou contraindre excessivement une matière variable. Examinez la chaîne de charge et les conditions de support, puis validez le réglage avec des pièces représentatives.
Le sondage peut-il corriger un mauvais montage ?
Le palpage permet de déterminer la position ou de faciliter une stratégie de décalage contrôlé, mais il ne corrige pas les problèmes de jeu, de distorsion, d'accès obstrué, de contamination ou de serrage dangereux. Définissez les modifications autorisées par le résultat du palpage.
Comment vérifier la répétabilité des dispositifs de fixation ?
Utiliser une procédure de chargement, de nettoyage, de serrage et de mesure convenue pour chaque configuration répétée. Consigner le poste de montage, les étapes réalisées par l'opérateur, la méthode de mesure et l'état de la pièce afin de pouvoir retracer le résultat.
Quels éléments doivent être envoyés pour une revue de sélection de montage sur machine CNC ?
Veuillez envoyer les dessins techniques et les fichiers CAO, les conditions des matériaux et des ébauches, les volumes annuels et par lot, le processus actuel, le plan de référence et d'inspection, les caractéristiques critiques, les défauts connus, les contraintes d'outillage, les besoins d'automatisation et la configuration machine proposée.
Transformer la fiche de famille de pièces en une évaluation du fournisseur
Pour le choix des dispositifs de fixation pour machines CNC, veuillez transmettre à Zhihe CNC les fiches produits, des modèles 3D représentatifs, les révisions des plans, les états des matériaux, les relations critiques, le mix de production, le processus de contrôle et les hypothèses envisagées. Demandez une analyse de l'encombrement de la machine, une discussion sur l'interface du dispositif de fixation, la définition des limites de l'essai et les exclusions du devis. Utilisez la gamme de produits pour comparer les architectures et la page de contact pour entamer une discussion technique spécifique au modèle.





