

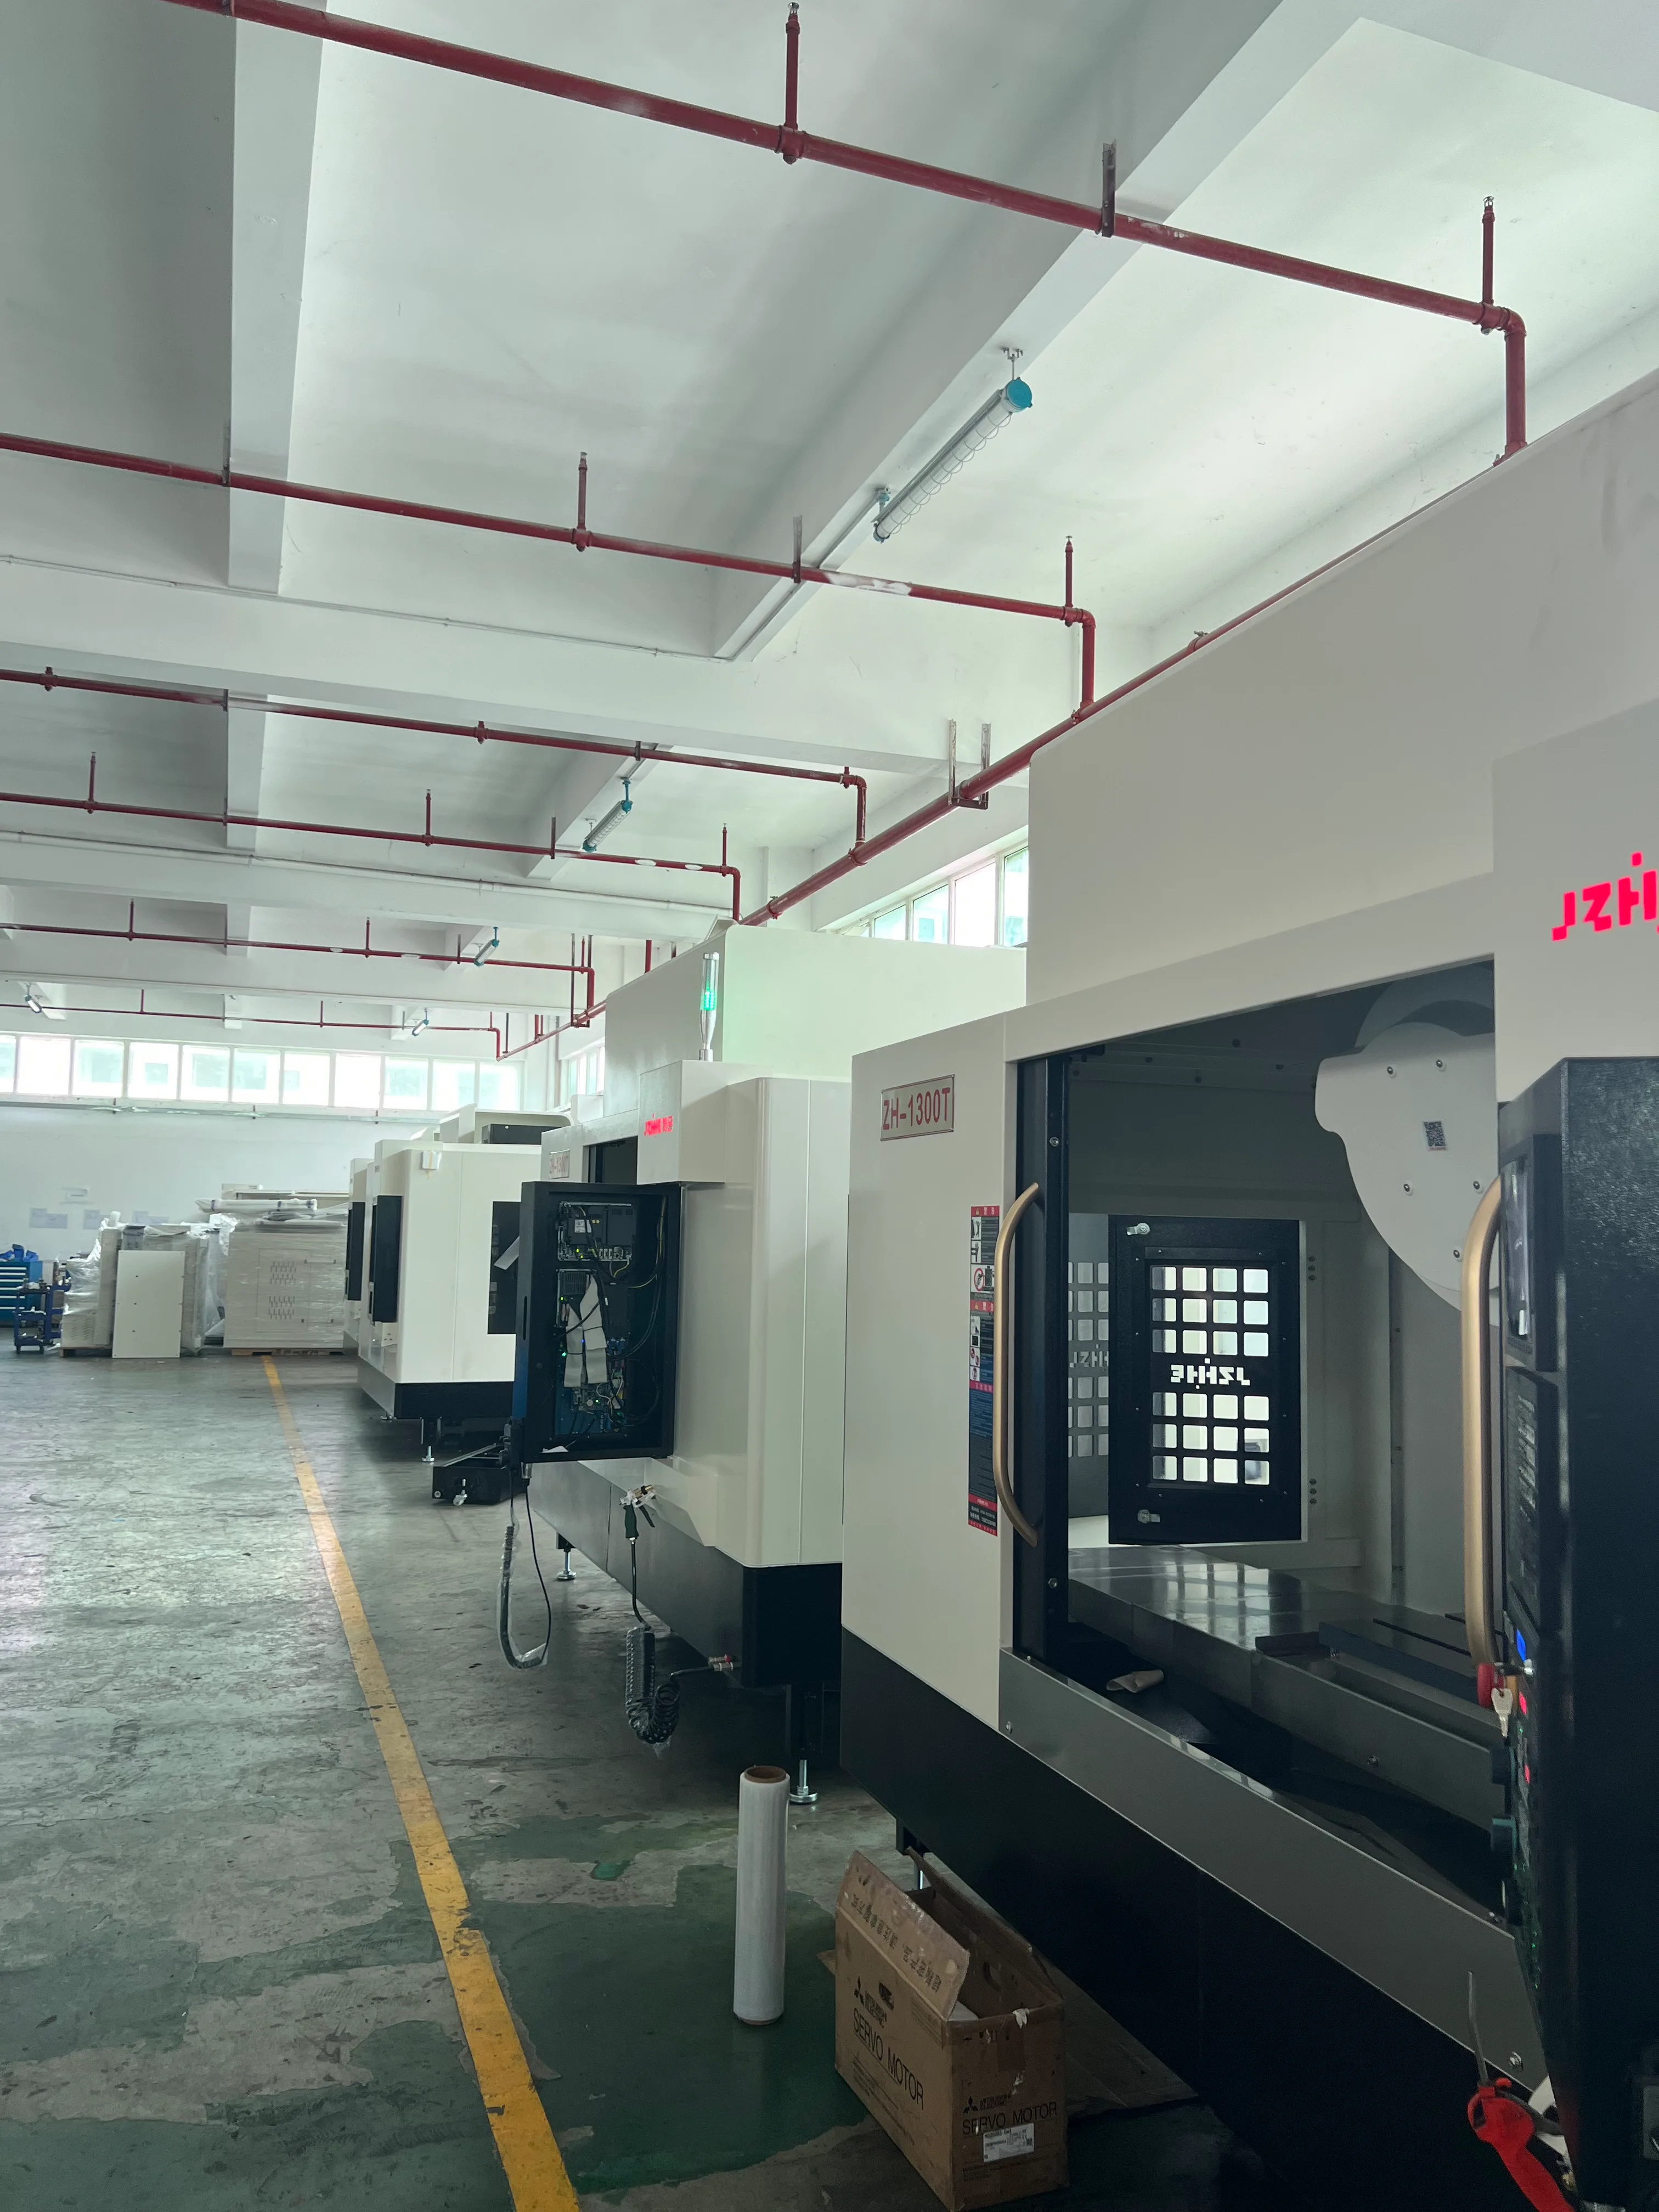
La procédure de préchauffage d'une machine CNC doit définir les éléments stabilisés, la manière dont l'usine les surveille et le moment où la production peut démarrer. La rotation de la broche n'est qu'une partie de cette opération. Les axes se déplacent, le lubrifiant circule, le liquide de refroidissement se refroidit, les dispositifs de fixation se stabilisent et les instruments de mesure sont mis en place. La procédure optimale est la routine approuvée par le constructeur de la machine, associée à un contrôle de validation spécifique à chaque pièce.
Pour un projet de commande numérique Zhihe, l'acheteur doit fournir le cycle de travail, les périodes d'inactivité, la plage de broche, les paramètres sensibles aux tolérances, les conditions ambiantes et la méthode d'inspection. Le fournisseur doit renvoyer la procédure de démarrage approuvée pour la configuration sélectionnée et identifier les conditions nécessitant une procédure différente. Une procédure de préchauffage générique copiée d'une autre machine ne constitue pas un document de réception.
06:40 — Enregistrement de l'état de démarrage à froid
Imaginez une équipe arrivant à l'atelier après un week-end frais. À 6 h 40, l'opérateur relève la température ambiante, la température affichée par la machine (le cas échéant), la durée d'inactivité, le niveau du liquide de refroidissement et les alarmes actives. À 6 h 45, les contrôles machine prévus commencent. Ceci est un exemple de planning, et non une instruction d'utilisation ou une affirmation concernant une machine Zhihe.
L'enregistrement nécessite une référence stable. « Froid » est trop vague. Notez le temps écoulé depuis la dernière opération et toute condition inhabituelle, comme une coupure de courant, une opération de maintenance, un remplacement de broche ou un changement climatique important. Ces événements peuvent nécessiter des instructions supplémentaires ; la procédure d'escalade doit donc être indiquée en complément de la liste de contrôle.
06:45 — Vérifier la sécurité et la lubrification avant la mise en mouvement
Suivez le manuel fourni et les consignes de sécurité locales. Vérifiez les protections, les portes, la zone de travail, l'état de la lubrification, le niveau de liquide de refroidissement et les conditions requises avant le déclenchement automatique. La personne effectuant la vérification doit savoir quelle alarme ou observation interrompt le cycle et qui est habilité à autoriser la poursuite de l'action.
Le préchauffage ne doit jamais servir à masquer un problème non résolu de bruit, de vibration, de fuite ou de lubrification. Consignez le symptôme et interrompez la production. La différence entre « poursuivre la stabilisation » et « arrêter pour diagnostic » doit être clairement établie.
06:50 — Exécuter la séquence machine approuvée
Haas publie un guide de rodage et de mise en température des broches spécifique à chaque machine. Ce guide distingue le rodage à l'installation, la mise en température classique et le rodage après utilisation, avec des exigences liées aux configurations Haas. Cette distinction est essentielle : les numéros de programme, les durées et les limites ne doivent pas être transposés à une machine Zhihe.
Demandez le programme ou la séquence appropriée pour la broche, le système de commande et le système de lubrification achetés. Indiquez si un porte-outil est nécessaire, les vitesses de rotation applicables, si les axes ou le liquide de refroidissement doivent être activés et les conditions qui déclenchent une procédure étendue. Mettez en place un système de contrôle des versions du programme, comme pour un programme de production.
07:05 — Observez les tendances plutôt que de rechercher une température idéale
Le comportement thermique évolue avec le temps et peut varier au niveau de la broche, des axes, du liquide de refroidissement, du dispositif de fixation et de la pièce. Une seule mesure manuelle ne permet pas de décrire l'ensemble de la machine. Il convient de sélectionner un petit nombre d'observations relatives à la caractéristique critique de la pièce.
La note d'application de Renishaw sur la chaleur et la précision des vis à billes démontre que l'accumulation de chaleur et la configuration de la boucle de rétroaction peuvent affecter le comportement des axes. Il s'agit d'une étude spécifique, et non d'une valeur de correction universelle. Elle permet d'évaluer une tendance dans des conditions définies plutôt que de supposer que chaque machine se déplace de la même amplitude.
| Point temporel | Enregistrement machine/processus | Vérification partielle ou de référence | Décision |
|---|---|---|---|
| démarrage à froid | Temps d'inactivité, état ambiant et alarmes | Artefact identifié ou premier blanc | Ne démarrer que si les conditions préalables sont remplies. |
| point médian de la séquence | Platine de broche, axes, liquide de refroidissement et observations | tendance de référence facultative | Poursuivre, suspendre ou intensifier conformément à la règle approuvée |
| Fin de la séquence | Révision du programme terminée et exceptions | Fonctionnalité de référence avant production | Libérer une partie de l'essai ou prolonger l'observation |
| Première partie | Outils, décalages, matériau et état du cycle | Caractéristiques critiques de l'état de soutien déclaré | Accepter, corriger avec autorité ou retenir |
| vérification ultérieure | Production écoulée, évolution de l'environnement et événements liés aux outils | Mêmes fonctionnalités sélectionnées | Confirmer la stabilité ou rouvrir le plan |
Le tableau permet de contrôler la procédure de préchauffage de la machine CNC sans prétendre qu'un seul programme convient à toutes les tolérances.
07:10 — Choisissez une référence qui répond à la question de production
Un artefact de référence peut indiquer une tendance sur une machine, mais ne prouve pas automatiquement le processus. Une première étape consiste à ajouter des matériaux, des dispositifs de fixation, des outils et des contrôles. Dans une usine à forte diversité de production, une référence simple peut s'avérer plus reproductible que l'usinage d'une pièce différente chaque matin. Le plan de production peut utiliser les deux approches si chacune a un objectif clair.
Identifiez la référence, la méthode de palpage ou de mesure, les conditions de support et la limite de décision acceptable. N'ajustez pas les décalages à l'aveugle tant que la mesure n'est pas satisfaisante. Consignez les corrections en précisant la caractéristique, la valeur, l'autorité compétente et la raison afin que l'équipe puisse distinguer la réponse thermique de l'usure de l'outil, des variations de matériau ou des erreurs de mesure.
07:20 — Publication de la première partie assortie de ses conditions
La première pièce validée doit comporter le contexte suivant : identification de la machine, révision du programme, état de l’outil, dispositif de fixation, matériau, enregistrement du préchauffage, équipement de contrôle et heure. Si la pièce est mesurée hors machine, consignez la procédure de transfert et de stabilisation. Un résultat sans contexte est difficilement comparable le lendemain matin et ne permet pas d’améliorer la procédure de préchauffage de la machine CNC .
Lorsqu'une caractéristique dépasse sa limite, utilisez une procédure de confinement définie. Avant de conclure à une prolongation du temps de chauffe, vérifiez la méthode de mesure, l'outil, les décalages, le support et la maintenance récente. L'objectif est d'identifier la variable déterminante, et non d'attribuer systématiquement chaque symptôme à la température.
09:00 — Revérifiez la fonctionnalité la plus susceptible de se déplacer
Une mesure ultérieure permet de vérifier si les conditions de libération restent représentatives. Choisissez un paramètre lié au risque : emplacement, longueur, hauteur, planéité de l’alésage ou référence d’outil. Le choix précis relève de l’ingénieur de procédés et se base sur le plan.
Représentez graphiquement la valeur en fonction du temps écoulé, des conditions ambiantes et des événements de production. Plusieurs matinées peuvent révéler une tendance qu'un seul essai ne permet pas d'observer. Si la tendance change après une maintenance, l'installation d'un nouvel équipement, un comportement différent du liquide de refroidissement ou un changement saisonnier, redéfinissez la ligne de base plutôt que de conserver une correction obsolète.
Comparez les polices d'assurance pour startups en fonction du risque perdu, et non des minutes.
Trois usines peuvent acquérir des machines similaires et nécessiter des procédures de mise en production différentes. Un atelier de fabrication de pièces tolérantes peut utiliser la procédure standard du constructeur, complétée par un simple contrôle de la première pièce. Une cellule de production à tolérances serrées peut exiger une courbe de référence et un environnement de mesure contrôlé. Une cellule sans surveillance peut nécessiter des contrôles automatisés et une procédure d'attente avant l'arrivée du personnel.
| Contexte de production | Preuve de libération pratique | Coût caché du décompte | Question relative à la proposition |
|---|---|---|---|
| Un seul quart de travail, pièces communes | Approbation de l'échauffement et inspection de la première pièce | Temps d'opérateur et premier cycle retardé | Quel événement relance la séquence ? |
| Travail intermittent à grande vitesse | Séquence de broche et état de l'outil approuvés par le constructeur | exigences relatives aux jeux morts et à l'équilibrage des outils | Quelles règles de broche/configuration s'appliquent ? |
| Relations étroites entre les fonctionnalités | Tendance de référence plus mesure de la partie contrôlée | Examen des jaugeages, de l'environnement et des corrections | Quelles données définissent une stabilité suffisante ? |
| horaires mixtes | Journal partagé et transfert basé sur les rôles | Démarrages incohérents et vérifications dupliquées | Qui est responsable de la libération des stocks à chaque quart de travail ? |
| Démarrage sans surveillance | État automatisé, mesure et maintien en cas de défaut | Disponibilité des capteurs, de la logique et des réponses | Comment une exception est-elle contenue ? |
Cette comparaison n'établit ni temps ni tolérance universels. Elle transforme la planification de la procédure de préchauffage des machines CNC en une décision relative aux risques de production.
Rendre visibles les événements de temps d'inactivité et de redémarrage
Le démarrage quotidien n'est pas le seul cas. Les pauses déjeuner, les week-ends, les arrêts planifiés, les coupures de courant, le transport, la maintenance des broches et les opérations de lubrification peuvent engendrer des besoins différents. Élaborez une matrice des événements à partir de la documentation fournie. Chaque ligne doit indiquer la séquence approuvée, le contrôle requis et le responsable.
Ne laissez pas les opérateurs reconstituer les instructions de mémoire. Stockez la routine contrôlée directement sur la machine, protégez la version principale et consignez les modifications. La formation doit expliquer la raison de chaque arrêt, et pas seulement les boutons à actionner. Le contrôle des versions garantit la constance de la procédure de préchauffage de la machine CNC d'un poste à l'autre.
Séparer la mise en route de la vérification des capacités et de l'étalonnage
L'exécution d'une procédure de routine ne certifie ni la géométrie, ni la capabilité du processus, ni la conformité du produit. Les preuves d'étalonnage répondent à une question de mesure précise. Une étude de capabilité nécessite un échantillon, des conditions et une analyse spécifiques. Le contrôle de la première pièce valide le travail effectué selon la méthode déclarée.
Utilisez des enregistrements distincts pour ces finalités et liez-les par date et configuration. Cette délimitation empêche qu'un contrôle de démarrage standard soit ultérieurement cité comme preuve de chaque exigence de précision.
Intégrez la routine dans la sélection et l'acceptation des machines
Lors de l'achat, renseignez-vous sur l'influence de la broche, du retour d'information des axes, du liquide de refroidissement, du boîtier, du palpage et des fonctions optionnelles liées à la température sur le démarrage. Ne présumez pas qu'une option dispense du préchauffage ou garantit la précision des résultats. Demandez le manuel spécifique à la configuration, la séquence de démarrage et le programme de formation, et indiquez la révision de la procédure de préchauffage de la machine CNC dans le rapport de réception.
L'acceptation peut inclure un exercice de démarrage à froid supervisé si cela a une incidence sur la production. Il convient de définir les conditions de fonctionnement initiales au ralenti, les références, les mesures, la durée, les actions de l'opérateur et les critères de réussite/échec. Chaque démonstration doit être clairement identifiée comme démontrant ou non ce qu'elle ne démontre pas.
Dix questions pour le premier quart de travail
Combien de temps une machine CNC doit-elle chauffer ?
Utilisez les instructions actuelles du constructeur de la machine sélectionnée et les preuves de validation du processus. Une durée universelle ne peut pas tenir compte du type de broche, de la période d'inactivité, de l'environnement et des tolérances.
Le préchauffage de la broche est-il la même chose que le préchauffage de la machine ?
Non. La rotation de la broche n'est qu'un élément parmi d'autres. Les axes, la lubrification, le liquide de refroidissement, le dispositif de fixation, l'environnement et les mesures peuvent influencer la décision de lancement de la production.
La première partie peut-elle servir de référence ?
Oui, à condition que les matériaux, les dispositifs de fixation, les outils et les mesures soient maîtrisés. Un étalon distinct peut fournir une tendance machine plus reproductible pour les productions à forte mixité.
Faut-il modifier les décalages au démarrage ?
Uniquement selon une procédure de correction approuvée, avec traçabilité et autorité compétente. Vérifier d'abord les mesures, l'outillage, le dispositif de fixation et les événements récents afin d'éviter toute explication erronée.
Que se passe-t-il après un arrêt de week-end ?
Suivez les instructions du constructeur spécifiques à l'événement. Notez la durée d'inactivité et tout changement environnemental, d'alimentation ou de maintenance qui modifie le fonctionnement normal.
Le sondage remplace-t-il le contrôle de la première pièce ?
Pas automatiquement. Une sonde mesure des caractéristiques définies dans l'environnement de la machine. La mise sur le marché du produit peut nécessiter une méthode distincte, un support technique ou une inspection indépendante.
Le liquide de refroidissement doit-il circuler pendant la séquence ?
Suivez la procédure et le plan de processus approuvés et spécifiques à la configuration. La circulation du liquide de refroidissement peut affecter la température et l'état de préparation, mais la méthode appropriée n'est pas universelle.
Comment gérer une exception de préchauffage ?
Arrêtez-vous au point de contrôle défini, notez les relevés et les symptômes, confinez les travaux affectés et transmettez le rapport au responsable technique ou de maintenance.
Une matinée stable peut-elle présager d'une stabilité tout au long de la journée ?
Non. Prévoyez des contrôles ultérieurs à intervalles réguliers, en fonction des risques liés au processus, des variations de l'environnement et des événements de production. Analysez les tendances sur plusieurs jours comparables.
Quelles informations sur le démarrage à froid Zhihe CNC devrait-il recevoir ?
Veuillez envoyer les temps de travail par poste, les périodes d'inactivité, l'utilisation de la broche, les caractéristiques critiques, les tolérances, la méthode d'inspection, la plage ambiante, les pertes de courant au démarrage et les preuves d'acceptation requises.
Clôturez la chronologie avec un responsable de version désigné
Consultez la gamme de centres d'usinage CNC Zhihe , puis soumettez les conditions réelles de démarrage via la page de contact . Demandez la séquence approuvée, les utilitaires requis et l'état de lubrification, les options disponibles, les supports de formation et les limites d'acceptation du démarrage à froid.
Une procédure de préchauffage robuste pour machine CNC indique à l'opérateur suivant ce qui s'est passé avant la première pièce, pourquoi la production a été lancée et quel événement nécessite une nouvelle collecte de données. C'est bien plus utile qu'une minuterie sans lien avec la pièce à usiner.





