

Suivre le boîtier depuis l'entrée jusqu'à l'interface de l'assemblage libéré
Zhihe CNC assure le suivi des alésages, faces, orifices, relations de référence, copeaux et inspections des carters de compresseur tout au long du circuit d'air. Le choix d'un centre d'usinage CNC pour les carters de compresseur doit garantir la cohérence entre la famille de pièces déclarée, la configuration, l'outillage, les opérations de support, l'inspection, la récupération et un périmètre commercial clairement défini. La preuve la plus convaincante est la reproductibilité par l'équipe de réception et la transparence quant aux éléments non testés.
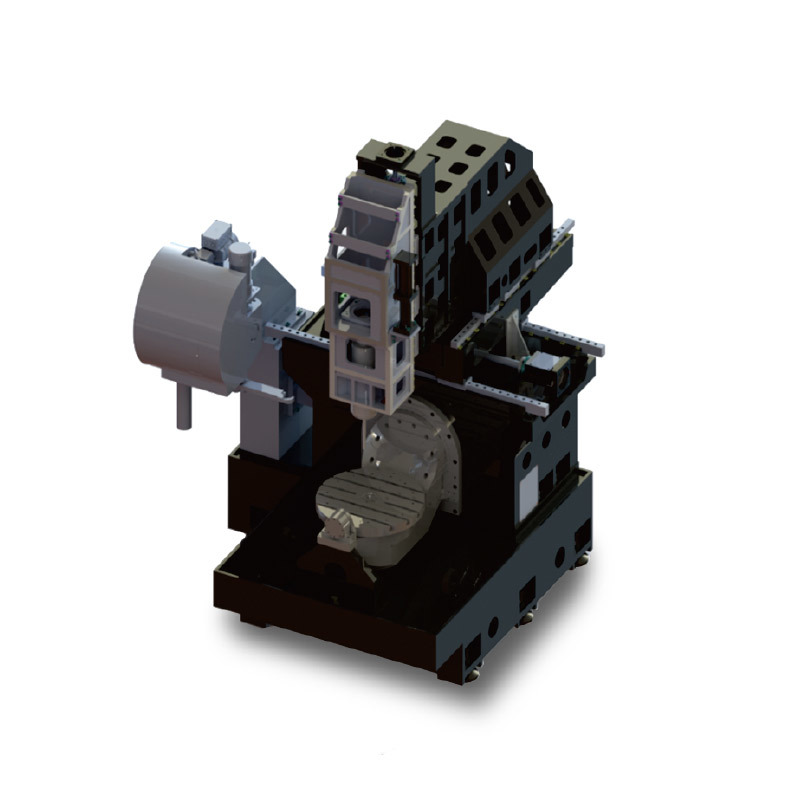
Étape 1 : Création des logements entrants et du système de données
Commencez par le circuit d'air fonctionnel
Cartographiez les entrées, sorties, familles d'alésages, faces d'étanchéité, ports, filetages et interfaces de montage. Indiquez les relations qui régissent l'assemblage ou le flux d'air, en distinguant les tests de pression, d'étanchéité et de performance au niveau du système, sauf accord contraire.
Un centre d'usinage CNC pour carters de compresseur doit être évalué en fonction de ses caractéristiques communes, et non de ses seuls diamètres. Zhihe CNC conserve la cartographie fonctionnelle associée à chaque révision de dessin, ce qui évite qu'une modification de programme n'entraîne une rupture involontaire des exigences relatives aux caractéristiques communes.
Caractériser les logements entrants
Consignez les informations relatives au matériau, à la pièce moulée ou à la billette (révision, lot, gamme de stock, état de finition, défauts visibles et surfaces critiques). Précisez les opérations de nettoyage ou de correction avant usinage et l'autorité compétente pour autoriser toute exception.
Utilisez des données représentatives et des limites précises lors de l'essai. Si le nombre de places ou de sièges dépasse la capacité déclarée, arrêtez-vous et adaptez la situation plutôt que d'improviser un itinéraire non documenté.
Construire la pile de données primaires
Définissez les supports, les dispositifs de positionnement, les brides, le nettoyage, les points de palpage, les décalages d'origine et la séquence de création des références. Vérifiez si le dispositif de fixation se réfère à une pièce usinée stable ou à une surface d'entrée présentant des variations connues.
Répétez les opérations de déchargement et de rechargement, puis examinez les mêmes caractéristiques de référence. Distinguez les effets de positionnement, de fixation, de découpe et de mesure avant de modifier plusieurs variables.
La pile à air
| Couche de pile | Question de l'acheteur | Preuve |
|---|---|---|
| Fonderie ou stock | Quelle variante entre en jeu ? | Lot et registre de réception |
| Données | Quels éléments déterminent le trajet de l'air ? | Plan de montage et de sondage |
| Alésage | Les diamètres et les axes liés sont-ils contrôlés ? | mesures alignées brutes |
| Interfaces | Les interfaces, les ports et les fils de discussion remplissent-ils leur rôle ? | Fichier de version de la fonctionnalité |
| Récupération | L'itinéraire peut-il redémarrer sans perte d'identité ? | Maintenir et redémarrer l'enregistrement |
Protéger les relations ennuyeuses
Pour les alésages connexes, consignez le diamètre, l'axe, la position, la profondeur, l'outillage, le contexte de température et l'alignement d'inspection. Le premier alésage peut être validé même si la coaxialité ou une relation en aval est défaillante.
Conserver les données brutes en fonction de l'identité du carter et de l'état du montage. Un centre d'usinage CNC pour carters de compresseur doit garantir l'alésage déclaré lors d'un cycle d'usinage normal, et pas seulement avec un outil neuf.
Détacher séparément les faces, les ports et les filetages
Attribuez à chaque face d'étanchéité, de montage, orifice, perçage et filetage une fiche technique distincte. Indiquez les bavures, la profondeur, l'entrée, l'état de surface, le calibre et le nettoyage. Une face correcte ne garantit pas la qualité de l'orifice ou du filetage.
Conserver les traces de perçage et de taraudage séparément. Si un orifice croise un alésage, définir la procédure d'évacuation des copeaux et d'inspection de la jonction.
Tracer les puces à travers le boîtier
Repérer les zones de rétention des copeaux dans les cavités, les trous d'intersection, les rebords des fixations et les zones d'étanchéité. Définir les procédures de refroidissement, de lavage, de filtration, de brossage, de rinçage, de séchage et d'accès sécurisé.
Observer le nettoyage tout au long du cycle de production. Chronométrer le temps et identifier les éléments qui attestent de la propreté avant toute mesure ou analyse ultérieure.
Séparer l'usinage des tests système
Précisez les dimensions, surfaces, filetages et contrôles de propreté que l'usinage autorise. Identifiez les essais de pression, d'étanchéité, de débit, d'équilibrage ou d'assemblage comme des étapes distinctes nécessitant un équipement et une autorité spécifiques.
Zhihe CNC évite de présenter un échantillon usiné comme preuve de performance d'un système de compresseur. Des limites clairement définies protègent à la fois l'acheteur et le fournisseur.
Mettre en place une réserve de logement
Utiliser une procédure d'arrêt d'inspection planifiée ou un événement lié à la durée de vie de l'outil. Consigner l'identité du carter, l'état de la machine, les caractéristiques affectées, le confinement, la correction, le nouvel essai, la disposition et le propriétaire du redémarrage.
Ne créez pas de conditions dangereuses. Démontrez la procédure de sauvegarde, de programmation, de décalage, de mesure et d'autorisation nécessaire pour un redémarrage normal.
Revue du logement Gates
| Grille | Décision | Propriétaire |
|---|---|---|
| Entrant | Le stock se trouve à l'intérieur de l'enveloppe déclarée. | Ingénierie |
| Usinage | Les alésages et interfaces associés passent | Production et qualité |
| Nettoyage | Les preuves de l'enlèvement des copeaux sont complètes. | Production |
| Remettre | La limite du système de test est acceptée | Acheteur et fournisseur |
Étape 2 : Production et fermeture commerciale
Calculer les heures de logement acceptées
Comptez les opérations de réception, de préparation, de palpage, de découpe, de changement d'outil, de traitement des copeaux, de nettoyage, d'inspection, de maintien en attente, de retouche, de maintenance et de libération des boîtiers. Indiquez la composition des pièces et la file d'attente des tests externes.
Comparez un logement à fréquence élevée et un logement à fréquence faible. Déterminez si la variation des entrées, les travaux de fixation, les outils, l'inspection ou les tests en aval influencent la sortie.
Geler le transfert de flux d'air
Transférez le plan fonctionnel, le lot, le dispositif de fixation, le système de référence, les outils, les programmes, les décalages, l'inspection, le nettoyage, les travaux en attente, les sauvegardes et le périmètre de test. Assurez-vous que la version effective et le responsable sont visibles.
Rouvrir les preuves concernées après toute modification apportée au boîtier, au matériau, au dispositif, à l'alésage, à l'outil, au programme, à la jauge, au nettoyage ou à l'essai.
Construisez un passeport familial Bore
Attribuez à chaque logement un lien de traçabilité avec le lot, le dispositif, la référence, le programme, les outillages, les décalages, les mesures d'alésage, le nettoyage et la mise au rebut. Regroupez les résultats par famille d'alésage afin qu'une mise en quarantaine ultérieure puisse identifier les caractéristiques et la quantité concernées sans isoler les travaux non liés.
Comparer les carters en début, milieu et fin de cycle autour d'une opération d'usinage planifiée. Conserver le même alignement d'inspection et la même identification de montage. Ceci permet de vérifier si la chaîne d'usinage CNC des carters de compresseur reste stable lors d'une modification de production normale.
Examinez l'interface du boîtier avec l'assemblage
Invitez le responsable de l'assemblage ou des essais en aval à examiner les surfaces d'étanchéité, les dispositifs de positionnement, les orifices et la procédure de nettoyage. Confirmez quelles surfaces peuvent être touchées, protégées ou nettoyées à nouveau et quels résultats d'essai restent hors tolérance d'usinage.
L'interface, l'exigence, la preuve, le responsable et la date d'échéance sont consignés. Un registre partagé empêche les équipes d'usinage, d'assemblage et de test de présumer qu'un problème non résolu relève d'un autre groupe.
Intégrez les preuves dans le bon de commande.
Joignez la configuration proposée, les conditions des pièces représentatives et limites, les hypothèses de montage, les outillages critiques, la procédure d'inspection, la définition des délais acceptables, la formation, les pièces de rechange, les contacts de service et les exclusions. Liez les échéances de paiement ou de réception à des preuves tangibles plutôt qu'à de simples dates calendaires. Pour la décision concernant le centre d'usinage CNC des carters de compresseur, indiquez clairement chaque interface non résolue comme un blocage, une limitation acceptée ou un livrable daté avec un responsable d'approbation.
Planifiez une revue après l'installation, la première pièce acceptée, un événement normal lié à la durée de vie de l'outillage et la première période de production représentative. Comparez la configuration, l'accès, les copeaux ou le nettoyage, les jauges, la maintenance, les travaux en attente et la production lancée avec le fichier d'achat. Corrigez chaque écart par des preuves répétées, une limitation de fonctionnement acceptée ou une action datée. Conservez la révision précédente afin que les améliorations ultérieures restent traçables et qu'aucune équipe ne modifie discrètement le cadre commercial.
Registre des preuves de la famille Bore
| voie | Enregistrement minimum | Rouvrir quand |
|---|---|---|
| Partie | Caractéristiques représentatives et limites | Modifications du dessin, du matériau ou du mélange |
| Installation | Dispositif de fixation, référence, outils, décalages et programme | modifications de fixation, de support ou de logiciel |
| Qualité | Jauge, échantillonnage, données brutes et disposition | modifications des règles de jauge ou d'acceptation |
| Sortir | Durée totale et quantité libérée | Les hypothèses relatives à la main-d'œuvre, aux lots ou au support changent |
Coût du parcours complet du logement
Créez un registre pour les contrôles entrants, la préparation des montages, le préréglage des outils, le palpage, la découpe, le nettoyage, l'inspection des alésages, le contrôle des pièces en attente, la maintenance et les files d'attente des tests en aval. Utilisez le volume et le mélange déclarés ; ne calculez pas de délai de récupération hypothétique.
Comparer les durées de logement acceptées en fonction des données d'entrée représentatives et des limites. Le principal levier d'amélioration réside peut-être dans le contrôle du moulage, la disponibilité des jauges ou le nettoyage, plutôt que dans une broche plus rapide.
Clôturer l'examen du logement de 30 jours
Après le premier mois de production, comparez les variations de stock réelles, l'ajustement des outils, les incidents d'outillage, les copeaux, le nettoyage, le contrôle et la quantité libérée avec les prévisions. Classez chaque écart comme correction, limitation, besoin de formation, besoin de pièces de rechange ou amélioration future.
Conservez les dossiers en cours de traitement de manière visible, en indiquant les justificatifs, le responsable, la date d'échéance et l'autorité de validation. Préservez le dossier d'acceptation original afin que les améliorations apportées ne modifient pas les conditions ayant motivé la décision d'achat.
FAQ pour les acheteurs de carters de compresseur : Centre d'usinage CNC pour carters de compresseur
Pourquoi cartographier d'abord la trajectoire de l'air ?
Il indique quels alésages, faces, ports et filetages doivent rester en relation pour l'assemblage déclaré.
Quelles variations entrantes sont importantes ?
Le matériau, le lot, le stock, les finitions de fonderie, les bavures, les défauts et les surfaces d'appui peuvent affecter le tracé.
Pourquoi mesurer simultanément des alésages similaires ?
Les diamètres individuels peuvent être valides tandis que les axes, les positions ou les relations de référence ne le sont pas.
L'usinage permet-il de prouver les performances du compresseur ?
Non. La pression, l'étanchéité, le débit, l'équilibrage et l'assemblage nécessitent des essais sous contrat distincts.
Comment faut-il retirer les copeaux ?
Définir les termes suivants : liquide de refroidissement, lavage, rinçage, brossage, séchage, inspection et propriété.
Comment Zhihe CNC calcule-t-il sa production ?
Zhihe CNC inclut un support complet et des boîtiers livrés sous conditions déclarées.
Qu'est-ce qui doit figurer dans un dossier de réservation de logement ?
Identité, état, caractéristiques affectées, confinement, correction, nouveau test, disposition et propriétaire.
Pourquoi tester le remplacement des outils ?
Il vérifie que les préréglages, les décalages et l'inspection du forage permettent de rétablir le tracé approuvé.
Quand faut-il rouvrir le dossier d'instruction ?
Après toute modification apportée au boîtier, aux matériaux, aux dispositifs, aux outils, au programme, à la jauge, au nettoyage ou aux tests.
Que doivent envoyer les acheteurs ?
Envoyez le fichier CAO du boîtier, le matériau, l'empilement des alésages, les faces, les ports, le volume, les jauges et les limites de test.
Examen de mise en œuvre
Convertissez la procédure d'usinage CNC validée pour les carters de compresseur en une checklist concise pour le premier poste. Vérifiez la révision du dessin, le matériau ou le stock, l'identifiant de la configuration, les outils, le programme, le calibre, le circuit de nettoyage ou d'évacuation des copeaux, l'autorité de blocage et le contact en cas d'escalade. Conservez cette checklist sur la machine et dans le dossier qualité partagé afin qu'un opérateur formé puisse suivre la logique de validation sans avoir à reconstituer l'essai à partir d'informations éparses.
Après la première série représentative, comparez la configuration réelle, les interventions de support, les opérations d'outillage, la file d'attente d'inspection, les quantités en attente, les retouches et la production validée avec le processus attendu. Conservez le document original et consignez chaque différence en indiquant la preuve, le responsable et la date. Cela permet d'éviter qu'une amélioration concrète ne se transforme en simple revendication de capacité non documentée et offre à Zhihe CNC une base de suivi précise.
Conserver la traçabilité de l'approbation finale
Avant la mise sur le marché, demandez aux services des achats, de l'ingénierie, de la production, de la qualité et de la maintenance de confirmer l'emplacement des preuves et les éventuelles préoccupations restantes. Consignez le nom du relecteur final, l'autorité compétente, la version applicable et la date de la prochaine révision. Ce bref compte rendu d'approbation permet de conserver la trace de la procédure technique après la fin de la réunion initiale d'approvisionnement.
Si une modification ultérieure n'affecte qu'une seule fonctionnalité, interface ou hypothèse de support, répétez les tests les plus simples et conservez les résultats non affectés. Ne remplacez pas le fichier d'origine. Une approche proportionnelle des modifications réduit les tests inutiles tout en préservant les conditions sous-jacentes à la décision de validation de la machine et du processus.
Transmettez la décision à Zhihe CNC
Veuillez envoyer à Zhihe les plans ou fichiers CAO pour commande numérique, les informations sur les matériaux et les stocks, les caractéristiques critiques, le volume annuel de production, la composition des lots, les idées de montage, les contraintes d'outillage, les méthodes de contrôle, les conditions de site et la zone de service. Consultez le catalogue de produits Zhihe CNC , le profil de l'entreprise et de l'usine , ainsi que la procédure de demande d'informations techniques . Pour les centres d'usinage CNC destinés aux carters de compresseur, veuillez demander une configuration datée, un essai représentatif, les limites d'acceptation, une liste des hypothèses acceptées et le nom du responsable du support.
Limite de référence
La norme ISO relative aux centres d'usinage et les directives OSHA sur la protection des machines fournissent un contexte pour les essais et la protection. Elles ne remplacent pas la réception spécifique aux plans, l'évaluation des risques locale, la certification du produit, la mise en conformité réglementaire ni les procédures d'exploitation de l'acheteur.





