

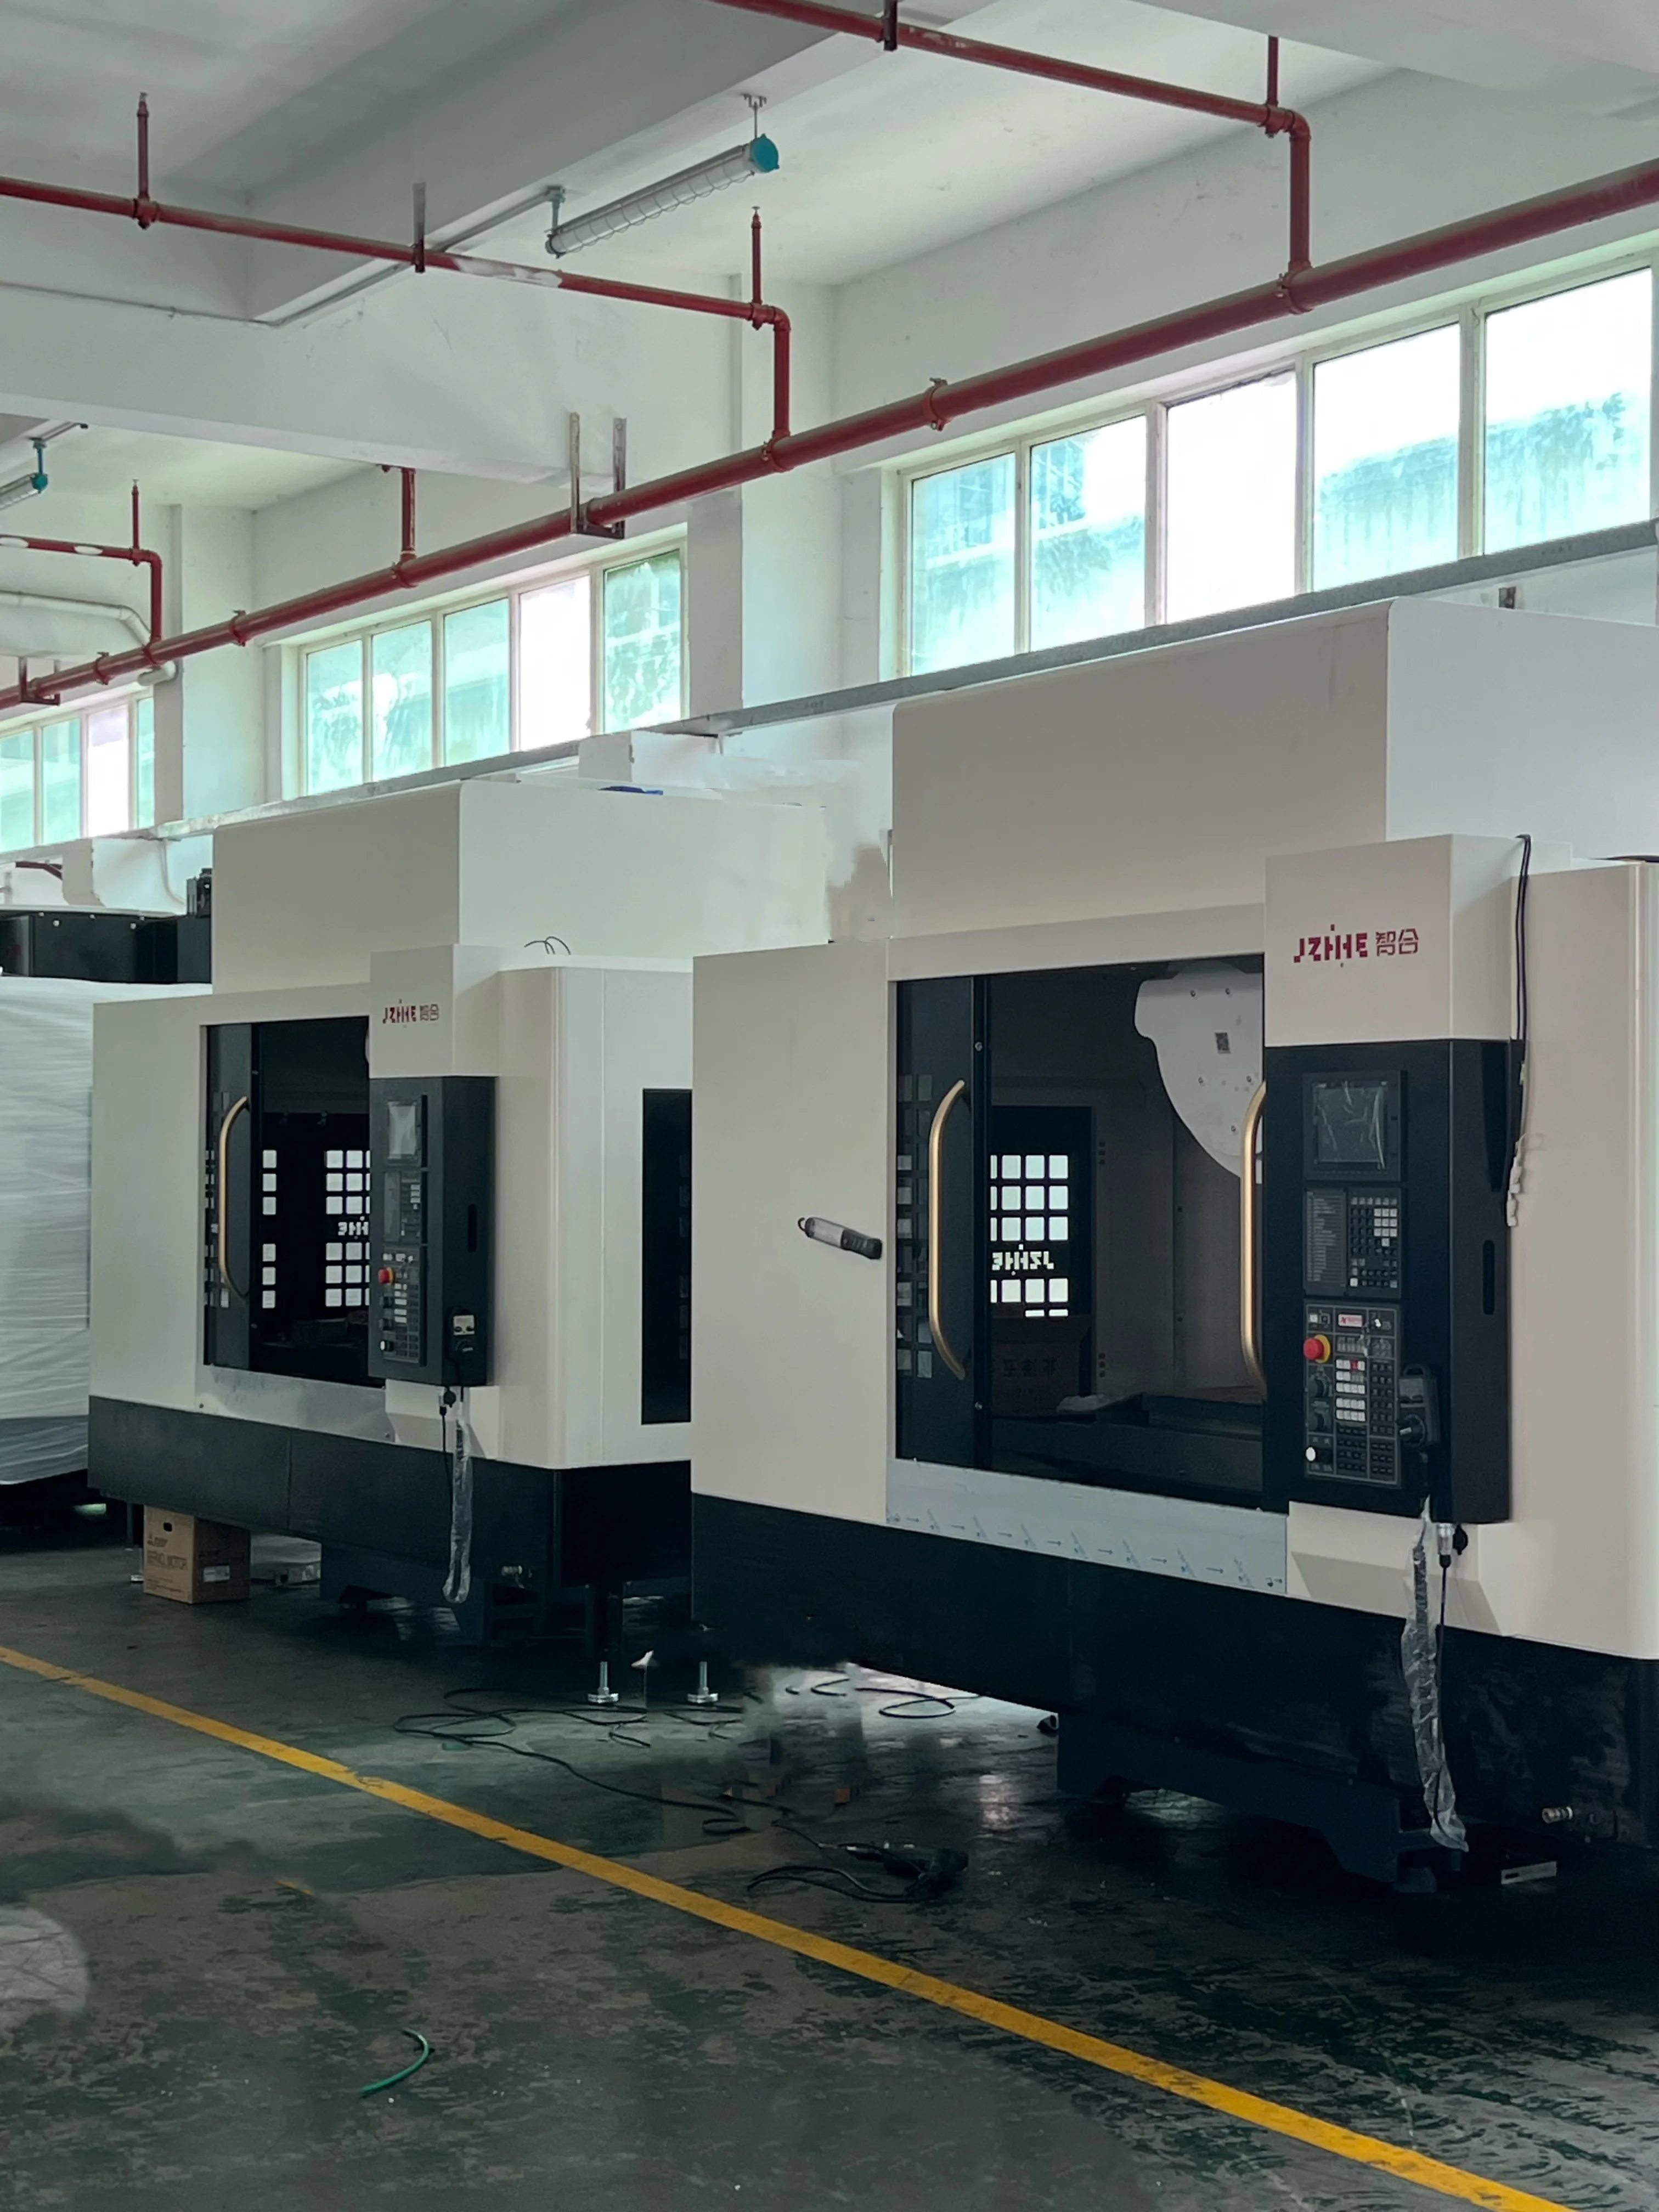
Le choix d'une commande numérique pour un centre d'usinage CNC s'effectue idéalement sur une production complète : réception du programme, préparation des outils, réglage des corrections d'usinage, validation de la trajectoire, reprise après un arrêt programmé, contrôle de la pièce, sauvegarde des données et remise de la machine à l'équipe suivante. Une commande numérique qui semble familière sur le papier peut engendrer des difficultés d'intégration pour les programmeurs, les opérateurs, l'équipe de maintenance et les interfaces d'automatisation de l'usine.
Les acheteurs de machines CNC Zhihe doivent commencer par définir leurs rôles et tâches, puis vérifier les fonctions de contrôle et les licences disponibles sur la machine envisagée. La marque seule ne garantit pas la mémoire, le nombre de cycles, le contrôle des axes, le palpage, la connectivité, la sécurité, le support ou la formation. Toute conclusion doit être étayée par la configuration matérielle et logicielle mentionnée.
Remettez le même dossier de candidature à chaque proposition.
Utilisez une famille de pièces représentative plutôt qu'un programme de démonstration parfait. Le dossier doit inclure la révision du dessin, le matériau, le stock, les hypothèses de montage, la liste des outils, le code source du programme, le post-processeur, la stratégie de coordonnées, la méthode de contrôle, les besoins d'automatisation et le cycle de production prévu. Supprimez les données sensibles ou utilisez un fichier représentatif approuvé lorsque la confidentialité l'exige.
Demandez à chaque fournisseur de vous fournir un schéma des tâches. Celui-ci doit indiquer les opérations hors ligne, au niveau du poste de contrôle, dans les logiciels externes et via les interfaces optionnelles. Cela permet de baser les comparaisons sur des opérations concrètes plutôt que sur des captures d'écran d'interfaces isolées.
Étape 1 : Recevoir, identifier et protéger le programme
Observez comment l'opérateur identifie le fichier, la révision et la machine de destination. Testez la méthode de transfert autorisée, la structure des répertoires, les contraintes de nommage et le contrôle de version. Notez qui peut écraser ou supprimer des données de production et comment l'usine empêche l'activation d'une révision incorrecte.
Ne présumez pas qu'une connexion réseau garantit un flux de données contrôlé. Les responsables de la cybersécurité et de l'informatique de l'acheteur doivent examiner les supports de stockage, les comptes, l'accès à distance, les sauvegardes et la segmentation du réseau du site concerné. La capacité du contrôleur est un paramètre parmi d'autres ; la politique du site détermine son utilisation.
Promenade 2 : Lisez le programme avant de commencer.
Donnez à l'opérateur l'occasion de trouver les décalages d'origine, les appels d'outils, les commandes de broche, les positions rotatives, les macros et les sous-programmes. Demandez-lui ce que la commande affiche lorsqu'une option ou un code requis est indisponible. Il ne s'agit pas d'un test de mémoire, mais d'un test permettant de vérifier si l'équipe actuelle est capable d'inspecter et d'expliquer la tâche en toute sécurité.
Si une interface conversationnelle ou graphique est proposée, il convient d'en faire la démonstration sur une géométrie représentative, puis d'afficher le programme sous-jacent, les données enregistrées et la procédure de récupération. Une interface utile doit rendre le processus plus transparent, et non créer une seconde source d'information non documentée.
Étape 3 : Créer l’outil et l’état de décalage
Saisissez ou importez les données d'outillage nécessaires à l'opération. Indiquez la longueur, le diamètre, l'usure, les champs de gestion de la durée de vie, les outils associés et les relations de palpage, le cas échéant. Identifiez délibérément un outil manquant ou hors condition afin que l'acheteur puisse constater comment le système de contrôle signale l'exception.
Les fonctionnalités exactes dépendent du système acheté et de son intégration à la machine. Ne vous fiez pas au nom de la famille de contrôleurs pour déterminer la disponibilité. Demandez des captures d'écran ou une démonstration enregistrée de la configuration proposée.
Étape 4 : Prouver le chemin sans faire partie
Utilisez les fonctions graphiques disponibles (bloc unique, commandes d'avance, sécurité ou flux de travail de simulation) conformément à la méthode approuvée par le fournisseur. Notez ce que l'affichage modélise et ce qu'il ne modélise pas. Les porte-outils, les dispositifs de fixation, les limites de la machine et l'automatisation peuvent nécessiter des informations supplémentaires par rapport à la trajectoire CN.
L'objectif est de définir une méthode de validation reproductible. Un parcours d'outil coloré est utile, mais ne constitue pas une certification d'absence de collision. La procédure finale doit inclure des vérifications de configuration physique, des corrections et une validation par un responsable avant le fonctionnement automatique.
Intégrez l'évaluation des déplacements professionnels dans un tableau de bord décisionnel
Évaluez les données, pas les préférences. Pondérez chaque tâche en fonction de la production et des compétences de l'acheteur. Un atelier doté d'une équipe de programmation hors ligne expérimentée privilégiera la stabilité du post-processeur et le contrôle des données. Un atelier à forte mixité accordera plus d'importance à la configuration, au palpage et à la navigation de l'opérateur.
| Voie des tâches | Démonstration à demander | Preuves à conserver | Acheteur propriétaire |
|---|---|---|---|
| Déroulement du programme | Transférer, identifier, activer et protéger la révision | Noms de fichiers, méthode, permissions et sauvegarde | Programmation/Informatique |
| Installation | Outils, décalages d'origine, sondes et état du dispositif de fixation | Feuille de configuration et enregistrement d'écran | Production |
| Prouver | Graphiques, mouvements contrôlés et points de maintien | Séquence de validation approuvée | Ingénierie des procédés |
| Récupération | Redémarrage après interruption planifiée | Alarme, état conservé et chemin de décision | Opérations/maintenance |
| Qualité | Entrée de mesure, autorité de décalage et traçage | Résultat brut et enregistrement des modifications | Qualité |
| Remettre | Statut du prochain quart de travail et actions en cours | Note de changement et révision active | Responsable de production |
Ce tableau de bord transforme le choix du contrôleur de centre d'usinage CNC en une décision transversale plutôt qu'en un vote de popularité auprès des opérateurs.
Marche 5 : Déclencher une interruption planifiée
Choisissez une interruption de sécurité approuvée par le fournisseur : arrêt de l’avance, absence d’outil ou simulation d’attente périphérique. Évitez de créer un défaut dangereux. Demandez à l’opérateur d’identifier l’état d’arrêt, l’outil concerné et la prochaine action de sécurité. Observez les informations qui restent affichées après les conditions de navigation ou d’alimentation présentées lors de la démonstration.
La qualité de la reprise est essentielle car les usines s'arrêtent entre deux cycles parfaits. Documentez la limite de redémarrage approuvée, le point à revérifier et la personne autorisée à reprendre la production. Incluez les équipements d'automatisation et les équipements en aval lorsqu'ils participent à la séquence. Les preuves de reprise permettent souvent de distinguer un contrôleur de centre d'usinage CNC utilisable d'une simple démonstration convaincante.
Promenade 6 : Inspecter, corriger et préserver la raison
Saisissez un résultat de mesure représentatif et indiquez comment une correction serait examinée. Distinguez l'usure de l'outil, le décalage d'origine, le changement de programme et la compensation machine. Chaque modification requiert une autorité et une traçabilité différentes.
Si le palpage ou la mesure externe est inclus, précisez le chemin des données, les limites de contrôle, le comportement des alarmes et le système de repli en cas d'indisponibilité de l'appareil. La description du contrôle de processus de Renishaw montre comment les données de mesure peuvent prendre en charge les mises à jour de décalage dans les systèmes compatibles. Elle ne garantit pas qu'une fonction donnée soit incluse dans un devis Zhihe.
Étape 7 : Sauvegarder ce dont l’usine a besoin pour se remettre
Demandez au fournisseur de démontrer l'étendue des procédures de sauvegarde et de restauration approuvées pour le système proposé. L'usine peut avoir besoin de programmes, de paramètres, de corrections, de macros, de données d'outillage, de fichiers d'automate programmable ou de constructeur de machines, d'enregistrements d'options et d'informations sur les logiciels externes. Certains éléments ne doivent être manipulés que par du personnel autorisé.
Testez la récupération, le nommage, le stockage et la propriété des données sans écraser la machine active. L'existence d'un fichier de sauvegarde ne suffit pas à prouver son utilité ; l'équipe a besoin d'une procédure de restauration documentée et autorisée. Protégez les identifiants et les données confidentielles conformément à la politique du site.
Comparer les familles de contrôleurs au sein d'une limite de configuration
Le catalogue officiel des commandes numériques de FANUC présente des systèmes allant des commandes d'usinage standard aux plateformes multi-trajectoires hautes performances. Le catalogue SINUMERIK de Siemens décrit la programmation, la gestion des outils, les fonctions d'usinage et l'intégration numérique au sein de plusieurs familles de commandes. Ces sources présentent leurs gammes respectives. Elles ne permettent pas de déterminer quel système est le mieux adapté à une machine Zhihe ou à un client donné.
| Zone de comparaison | Question pour chaque contrôle cité | Lacune commune en matière de preuves |
|---|---|---|
| Intégration machine | Quels axes, broche, changeur d'outils et périphériques sont intégrés ? | La brochure du contrôleur est séparée du comportement de la machine. |
| Fonctions achetées | Quels cycles, quelle mémoire, quels chemins, quelles macros et quelles licences sont inclus ? | Fonctionnalité familiale confondue avec une option installée |
| Chaîne de programmation | Quelles versions de CAM/post-production et quelles méthodes de fichiers sont prises en charge ? | Le programme de démonstration n'est pas représentatif du flux de travail de l'acheteur. |
| Mesures | Quelles fonctions de sonde/jauge et quelles règles de correction sont configurées ? | Matériel présenté sans logiciel ni formation |
| Automation | Quels signaux, protocoles, limites de sécurité et états de récupération s'appliquent ? | Nom de l'interface sans propriétaire de la séquence |
| Soutien | Qui prend en charge le contrôle, la logique machine et l'intégration tierce ? | Trois fournisseurs sans secouriste désigné |
| Cycle de vie | Comment sont gérés les sauvegardes, les mises à jour, les pièces détachées et la formation ? | Création d'entreprise envisagée sans participation à long terme |
Le tableau n'attribue pas de scores car la pondération est du ressort du fabricant. Il soumet les mêmes questions à tous les candidats à la sélection d'un contrôleur de centre d'usinage CNC .
Étape 8 : Ajouter la poignée de main Real Automation
Lorsqu'un robot, un système de palettes, un instrument de mesure ou un réseau d'usine est impliqué, il convient de décrire les états plutôt que de lister les protocoles. Définissez la propriété des états suivants : requête, autorisation, prêt, achèvement, défaut, réinitialisation et récupération manuelle. Indiquez quel système fait autorité pour chaque état.
Demandez ce qui se passe lorsqu'un message est en retard, dupliqué ou absent. Le test doit s'arrêter en toute sécurité et afficher le propriétaire non identifié. La disponibilité pour l'automatisation ne peut être déduite d'un port Ethernet.
Étape 9 : Placer un nouvel opérateur à l’écran
Demandez à un opérateur formé mais non expert d'effectuer une série de tâches contrôlées à l'aide de la documentation fournie : trouver le programme actif, vérifier les décalages, localiser l'historique des alarmes, saisir une correction autorisée et rédiger une note de passation de consignes. Notez les moments où un accompagnement est nécessaire.
Le contenu de la formation doit être adapté aux rôles. Programmeurs, opérateurs, maintenance, assurance qualité et informatique requièrent des compétences différentes. Précisez la langue, les prérequis, la durée, le matériel pédagogique, les exercices et l'évaluation des acquis. Ne promettez pas que la simple familiarisation suffise à éliminer les erreurs ; la formation fait partie intégrante du choix d'une commande numérique pour centre d'usinage , et non une simple formalité.
Étape 10 : Identifier le responsable d’un dossier d’assistance.
Créez un cas hypothétique impliquant le contrôle, la logique machine et un périphérique. Demandez-vous qui reçoit le premier rapport, quelles données l'acheteur envoie, à quel moment la responsabilité est transférée et comment la résolution est consignée. Cette simulation permet de mettre en évidence les lacunes du support avant la production.
L'offre commerciale doit clairement distinguer le support du fabricant du contrôleur, celui du constructeur de la machine, le service local et les intégrateurs tiers. Les délais d'intervention, l'accès à distance, les déplacements, les modifications logicielles et les exclusions doivent faire l'objet d'un accord écrit pour la destination. Ce document doit être joint au tableau de bord de sélection du contrôleur du centre d'usinage CNC .
Évaluez les compétences et les interfaces, pas seulement l'option de contrôle.
Comparez les licences, le post-traitement, la simulation, l'intégration réseau, la formation, les outils de sauvegarde, les modifications techniques, le service et les extensions futures. Une commande familière peut réduire l'effort de formation, mais nécessitera tout de même de nouvelles procédures spécifiques à la machine. Une fonction sophistiquée est inutile si elle n'est pas sous licence, intégrée ou utilisée.
Utilisez un scénario sur trois ans basé sur les besoins et les effectifs prévus par l'acheteur, sans tenir compte des économies fictives. Consignez chaque hypothèse de coût et son analyse de sensibilité. Cela garantit une transparence commerciale totale dans le choix du contrôleur de centre d'usinage CNC .
Dix questions à se poser au pendentif
La manette la plus puissante est-elle automatiquement le meilleur choix ?
Non. Le bon choix prend en charge la machine, le travail, les compétences, la politique de données, l'automatisation et le modèle de service sans payer pour une complexité inutile.
La marque du contrôleur définit-elle toutes les fonctions disponibles ?
Non. Les capacités livrées dépendent du matériel, de la version du logiciel, des options sous licence et de l'intégration avec le constructeur de machines. Veuillez confirmer la configuration indiquée.
Devrions-nous choisir les commandes que les opérateurs connaissent déjà ?
La familiarité est précieuse, mais il est essentiel de tester les besoins réels en matière de travail, de récupération et de support. Les habitudes établies peuvent également masquer des fonctionnalités manquantes ou un contrôle des données insuffisant.
Comment vérifier la compatibilité CAM ?
Exécutez un programme contrôlé à partir du logiciel de FAO et du post-processeur prévus, inspectez le résultat, prouvez le chemin d'accès et documentez la révision prise en charge et le propriétaire.
Quels éléments doivent être inclus dans le sondage ?
Vérifier le matériel, l'interface, les cycles sous licence, la méthode d'étalonnage, les macros, la formation, les pièces de rechange et l'autorisation pour les corrections automatiques ou manuelles.
Un port réseau peut-il être considéré comme un indicateur de préparation à l'Industrie 4.0 ?
Non. Définissez les données, le protocole, la sécurité, les autorisations, la propriété du système, le comportement en cas de défaillance et l'utilisation commerciale des informations.
À qui incombe la responsabilité d'une panne impliquant un appareil tiers ?
Désignez l'intervenant initial et la procédure d'escalade dans le contrat. Conservez le texte de l'alarme, l'état de la séquence, les modifications et les éléments de diagnostic.
Que doit contenir une sauvegarde ?
Demander un index spécifique à la configuration couvrant les données de production et les données autorisées des constructeurs de machines, avec les responsabilités en matière de stockage, d'accès, de révision et de restauration.
Comment la formation peut-elle être acceptée ?
Utilisez les tâches basées sur les rôles dans le système fourni. Enregistrez les présences, les exercices, les lacunes en compétences, les supports utilisés et les responsabilités de suivi.
Que doit contenir le paquet de tâches du contrôleur ?
Veuillez envoyer la famille de pièces, les programmes ou le code représentatif, les détails CAM/post, les compétences de l'opérateur, l'automatisation, la mesure, la politique réseau, les langues et la région de support.
Terminer avec un rapport de fin de chantier signé
Utilisez la page de contact de Zhihe CNC pour demander une proposition de machine et de commande basée sur le dossier de présentation. Le profil de l'entreprise fournit le contexte général de production ; les choix et fonctionnalités précis de la commande doivent être confirmés pour le projet.
Le choix judicieux d'une commande numérique pour centre d'usinage CNC permet de conserver une documentation détaillée sur les processus de fabrication, la configuration requise, la formation nécessaire, les procédures de secours et l'identification du responsable du support. Ces informations resteront précieuses pour l'usine bien après que chacun aura oublié quelle interface avait impressionné lors de la démonstration.





