

Identifier les peaux dures et les stocks variables
Le choix d'un centre d'usinage CNC pour les pièces moulées en acier doit se faire en fonction de l'aspect de la fonderie, des variations de stock et de la durée de vie des outils, et non en fonction d'une référence catalogue. Zhihe CNC centralise toutes les étapes, du dessin technique à la réception des commandes, en passant par les matériaux, les ébauches, les dispositifs de fixation, les outils, l'état de la machine, le contrôle qualité, la gestion des exceptions et la validation des produits.
Ce guide facilite la sélection de familles de composants et de machines industrielles. Il ne garantit pas les performances du produit, l'homologation, la durée de vie, le temps de cycle, le rendement ni le retour sur investissement en dehors des conditions spécifiées.
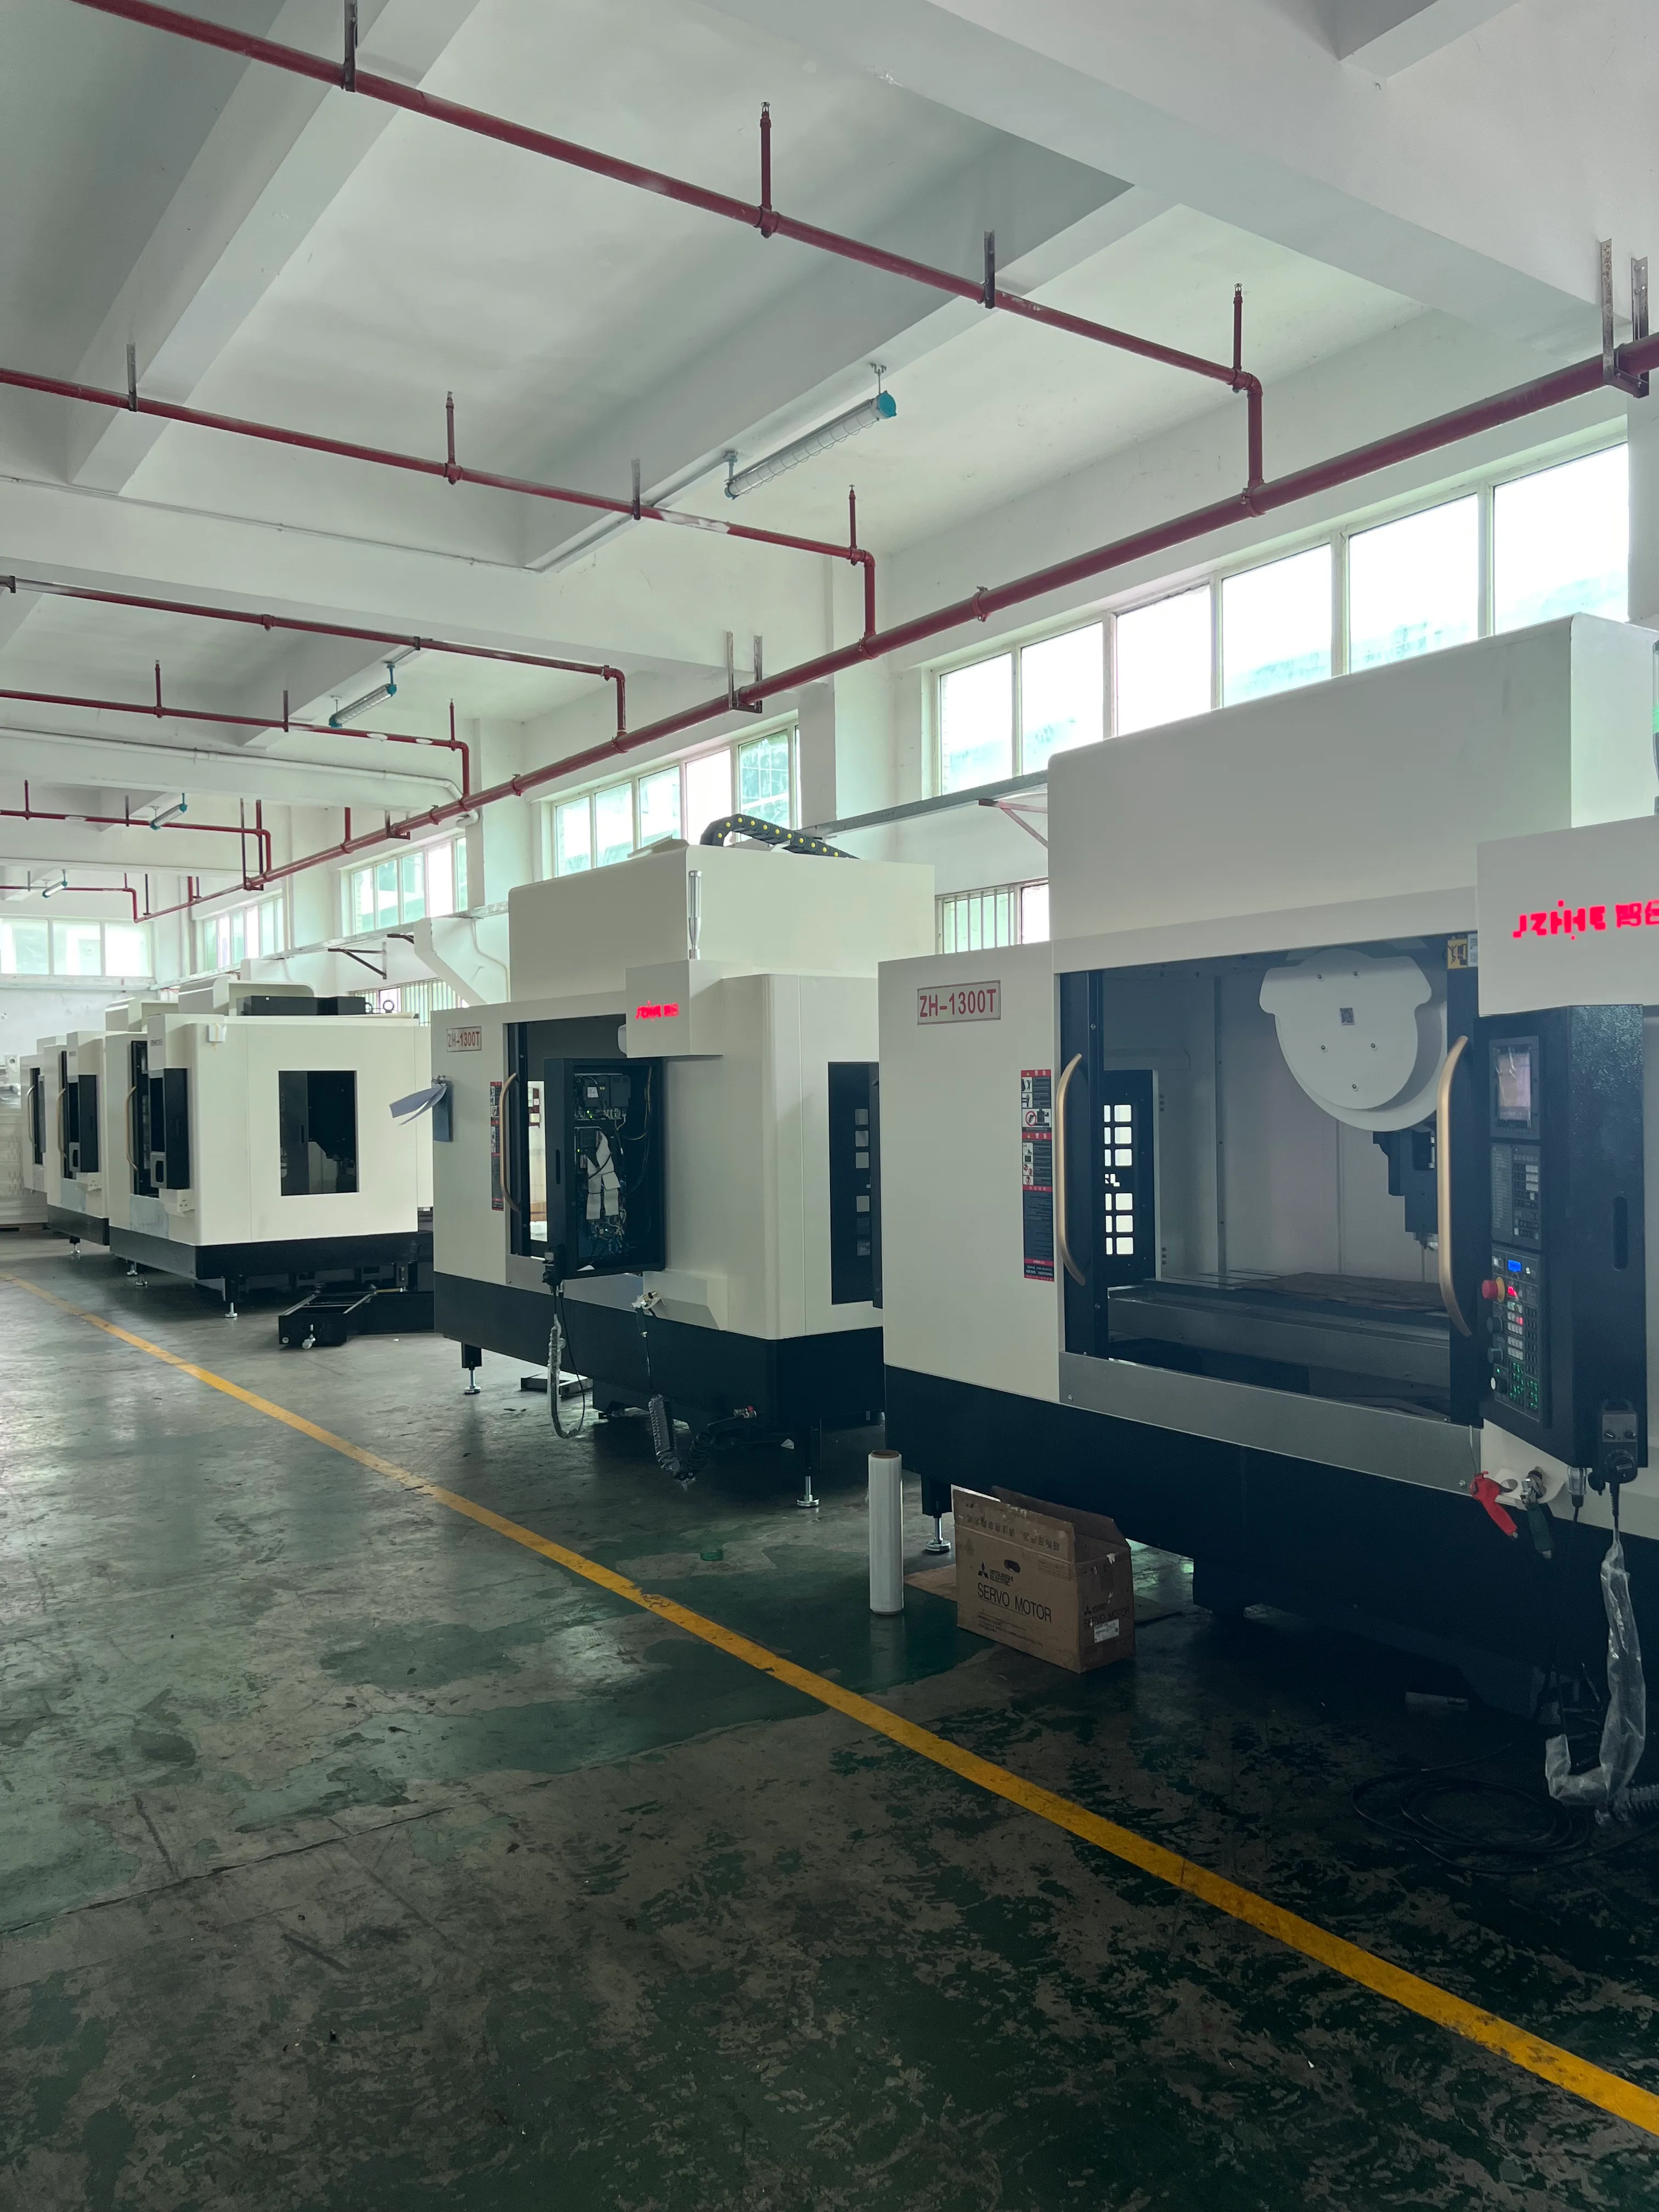
Intégrez le terrain de la fonderie au plan.
Les pièces moulées en acier présentent une surface dure, une épaisseur variable, des inclusions et une entrée de passe irrégulière. Il est nécessaire de figer le lot de fonderie, le circuit thermique, le dessin, les faces de référence, les tolérances, le nettoyage, le relevage et le contrôle. Zhihe CNC recommande de dissocier les risques liés à l'ébauche de ceux liés à la finition afin qu'une bonne dimension finale ne masque pas une usure incontrôlée de l'outil.
Choisissez un visage avec une marge suffisante
Cartographiez les zones d'épaisseur de peau, les zones de faible épaisseur et les points d'engagement possibles d'un noyau ou d'une masselotte. Notez la nuance d'outil, le porte-outil, la projection, la charge de broche, l'avance, le liquide de refroidissement, les copeaux, le seuil d'usure et la fréquence de remplacement. Un centre d'usinage CNC pour pièces moulées en acier doit être évalué sur la base d'une production conforme aux attentes sur des lots représentatifs, et non sur une seule pièce sans défaut.
Séparer l'ébauche de l'épreuve de finition
Utilisez une fiche de contrôle pour les centres d'usinage CNC de pièces moulées en acier : peau de fonderie, variations de matière première et durée de vie de l'outil, identification de l'ébauche, point de contact de référence, portée de l'outil, parcours des copeaux, accès pour l'inspection, maintenance et responsabilité du redémarrage. Chaque ligne doit être documentée par un dossier et une date de révision.
Protéger les outils en cas d'entrée interrompue
Comparer deux lots approuvés sans lisser la différence par une moyenne. Conserver la pièce défectueuse ou mise en attente, déterminer la cause du défaut, modifier la gamme de fabrication uniquement avec le responsable et effectuer un nouvel essai. Prévoir un accès sécurisé pour l'évacuation des copeaux et le changement d'outils, car les résidus de fonderie peuvent impacter la qualité et allonger les délais de maintenance.
Éloignez les copeaux de la zone de coulée
La norme ISO 10791 fournit le contexte des essais sur centres d'usinage. La norme ISO 230 apporte un éclairage supplémentaire ; les responsables de site doivent néanmoins évaluer la machine livrée, les dispositifs de fixation, les outils, l'accès, les protections, les copeaux, le liquide de refroidissement, la maintenance et les exigences locales.
Utilisez l'inspection pour mettre à jour l'itinéraire
Complétez la base de référence avec un graphique d'usure et de rendement, un plan d'inspection, une liste d'outils de rechange, une méthode de nettoyage et les limites de stock exactes utilisées pour l'acceptation.
Comparez les lots sans éliminer le risque de moyenne
Conservez ensemble le programme, la liste des outils, le schéma de montage, la procédure de palpage, la méthode d'inspection, la fiche de maintenance et les limitations. Zhihe CNC recommande de conserver les preuves des défaillances et des corrections apportées afin de pouvoir discuter des modifications ultérieures plutôt que de les deviner.
Élaborer une vue d'usure et de rendement
Exécutez une exception contrôlée, telle qu'un événement planifié de durée de vie de l'outil, une suspension d'inspection, un remplacement de dispositif de fixation ou une mise à jour de révision. Conservez l'identité de la pièce, les opérations terminées, les décalages, la position du programme, l'état de l'outil, les mesures et la quantité concernée avant d'autoriser la reprise.
Définir un redémarrage en toute sécurité
Une décision de mise en circulation doit distinguer les conditions démontrées des hypothèses. Elle doit préciser le lot de matière, la plage de stock, l'état du montage, la configuration de la machine, les outillages, la température, la couverture des opérateurs, la fenêtre de production et tout processus externe non encore testé.
Archiver la ligne de base de casting
| Voie des preuves | Enregistrer | Propriétaire |
|---|---|---|
| Pièces et stock | Révision, lot, allocation | Ingénierie |
| Installation | Dispositif de fixation, de levage et de support | Production |
| Coupe | Outils, déports, liquide de refroidissement, copeaux | Processus |
| Inspection | Méthode, données brutes, disposition | Qualité |
| Récupération | Maintien, correction, redémarrage | Équipe interfonctionnelle |
Délimiter la zone de fonderie d'acier
Pour obtenir un devis, comparez la puissance de coupe réelle et acceptée plutôt que la seule puissance de la broche. Incluez le chargement, le réglage, le contrôle qualité, la coupe, les changements d'outils, l'évacuation des copeaux, le contrôle, la maintenance, la récupération, la retouche, les rebuts et la conservation. L'acheteur doit recevoir une liste d'hypothèses maîtrisées et un plan d'essais ultérieurs clair.
Lisez le guide du voyageur avec l'opérateur
Les pièces moulées en acier présentent une surface dure, une épaisseur variable, des inclusions et des irrégularités d'entrée dans la passe. Le processus comprend la congélation du lot de fonderie, le contrôle du flux thermique, le traçage, les faces de référence, les tolérances, le nettoyage, le relevage et l'inspection. Zhihe CNC recommande de dissocier l'ébauche de l'épreuve de finition afin qu'une bonne dimension finale ne masque pas une usure incontrôlée de l'outil. Pour les centres d'usinage CNC de pièces moulées en acier, ce rapport doit comporter la révision exacte et le nom du propriétaire.
Rendre la configuration observable
Cartographiez les zones d'épaisseur de peau, les zones de faible épaisseur et les points d'engagement possibles d'un noyau ou d'une masselotte. Notez la nuance d'outil, le porte-outil, la projection, la charge de broche, l'avance, le liquide de refroidissement, les copeaux, le seuil d'usure et la fréquence de remplacement. Un centre d'usinage CNC pour pièces moulées en acier doit être évalué sur la base d'une production conforme aux attentes sur des lots représentatifs, et non sur une seule pièce sans défaut.
Afficher l'état de la mesure
Comparer deux lots approuvés sans lisser la différence par une moyenne. Conserver la pièce défectueuse ou mise en attente, déterminer la cause du défaut, modifier la gamme de fabrication uniquement avec le responsable et effectuer un nouvel essai. Prévoir un accès sécurisé pour l'évacuation des copeaux et le changement d'outils, car les résidus de fonderie peuvent impacter la qualité et allonger les délais de maintenance.
Comparer le travail accepté et le travail détenu
Complétez la base de référence avec un graphique d'usure et de rendement, un plan d'inspection, une liste d'outils de rechange, une méthode de nettoyage et les limites de stock exactes utilisées pour l'acceptation.
Donnez un déclencheur à la maintenance
Les pièces moulées en acier présentent une surface dure, une épaisseur variable, des inclusions et une entrée de passe irrégulière. Il est nécessaire de figer le lot de fonderie, le circuit thermique, le dessin, les faces de référence, les tolérances, le nettoyage, le relevage et le contrôle. Zhihe CNC recommande de dissocier les risques liés à l'ébauche de ceux liés à la finition afin qu'une bonne dimension finale ne masque pas une usure incontrôlée de l'outil.
Rédigez le rapport de passation de service pour un nouveau quart de travail.
Cartographiez les zones d'épaisseur de peau, les zones de faible épaisseur et les points d'engagement possibles d'un noyau ou d'une masselotte. Notez la nuance d'outil, le porte-outil, la projection, la charge de broche, l'avance, le liquide de refroidissement, les copeaux, le seuil d'usure et la fréquence de remplacement. Un centre d'usinage CNC pour pièces moulées en acier doit être évalué sur la base d'une production conforme aux attentes sur des lots représentatifs, et non sur une seule pièce sans défaut.
Examinez la famille de composants suivante
Comparer deux lots approuvés sans lisser la différence par une moyenne. Conserver la pièce défectueuse ou mise en attente, déterminer la cause du défaut, modifier la gamme de fabrication uniquement avec le responsable et effectuer un nouvel essai. Prévoir un accès sécurisé pour l'évacuation des copeaux et le changement d'outils, car les résidus de fonderie peuvent impacter la qualité et allonger les délais de maintenance.
Conservez la limitation à côté de la réclamation
Complétez la base de référence avec un graphique d'usure et de rendement, un plan d'inspection, une liste d'outils de rechange, une méthode de nettoyage et les limites de stock exactes utilisées pour l'acceptation.
Distinguer une démonstration d'une version
Les pièces moulées en acier présentent une surface dure, une épaisseur variable, des inclusions et une entrée de passe irrégulière. Il est nécessaire de figer le lot de fonderie, le circuit thermique, le dessin, les faces de référence, les tolérances, le nettoyage, le relevage et le contrôle. Zhihe CNC recommande de dissocier les risques liés à l'ébauche de ceux liés à la finition afin qu'une bonne dimension finale ne masque pas une usure incontrôlée de l'outil.
Utilisez les mêmes termes dans tous les départements
Cartographiez les zones d'épaisseur de peau, les zones de faible épaisseur et les points d'engagement possibles d'un noyau ou d'une masselotte. Notez la nuance d'outil, le porte-outil, la projection, la charge de broche, l'avance, le liquide de refroidissement, les copeaux, le seuil d'usure et la fréquence de remplacement. Un centre d'usinage CNC pour pièces moulées en acier doit être évalué sur la base d'une production conforme aux attentes sur des lots représentatifs, et non sur une seule pièce sans défaut.
Examinez les preuves après une pause
Comparer deux lots approuvés sans lisser la différence par une moyenne. Conserver la pièce défectueuse ou mise en attente, déterminer la cause du défaut, modifier la gamme de fabrication uniquement avec le responsable et effectuer un nouvel essai. Prévoir un accès sécurisé pour l'évacuation des copeaux et le changement d'outils, car les résidus de fonderie peuvent impacter la qualité et allonger les délais de maintenance.
Bouclez la boucle avec le fournisseur
Complétez la base de référence avec un graphique d'usure et de rendement, un plan d'inspection, une liste d'outils de rechange, une méthode de nettoyage et les limites de stock exactes utilisées pour l'acceptation.
Rendre les preuves transférables
Utilisez le même vocabulaire dans la revue des plans, le bon de suivi, les notes de programme, le rapport d'inspection, la fiche de maintenance et le devis. Chaque donnée doit avoir un nom et un responsable uniques. Un indicateur de durée de vie d'outillage doit préciser l'observation effectuée, la personne qui interrompt la production, la méthode de confinement de la quantité affectée, la mesure répétée et la personne qui autorise le redémarrage. L'état d'un dispositif de fixation doit décrire le contact, le support, le serrage, l'usure et le nettoyage, plutôt qu'une simple vérification de la configuration. L'état d'une machine doit identifier la configuration, le préchauffage, la température, la révision du contrôleur et les alarmes activées. Cette rigueur permet aux services d'ingénierie, de production, de qualité, de maintenance, de logistique et au fournisseur d'accéder aux mêmes informations sans avoir à déchiffrer des abréviations personnelles. Elle limite également les surestimations : un résultat stable pour un lot de stock donné le reste jusqu'à ce que le prochain essai déclaré élargisse la plage de valeurs. Conservez une référence datée, un fichier obsolète, la raison de la modification et le résultat du nouvel essai. Lors d'une décision commerciale, joignez les hypothèses et les exclusions afin que l'achat puisse être réexaminé sans perdre le contexte initial. Zhihe CNC utilise cette étape de transfert pour rendre la conversion de la machine pratique pour le prochain quart de travail, la prochaine famille de pièces et la prochaine visite de maintenance.
Tableau des preuves d'acceptation
| Contrôle | Enregistrement minimum | Rouvrir quand |
|---|---|---|
| Dessin | Révision et limites approuvées | Modifications apportées à la révision |
| Vide | Lot, allocation et identité | Changements de fournisseur ou de matériel |
| Fixation | Contact, assistance et vêtements | modifications de fixation ou de serrage |
| Outils | État d'assemblage, de vie et de compensation | Changements d'outils ou de porte-outils |
| Inspection | Méthode, données brutes et disposition | Changements de jauge ou de méthode |
Questions que se posent les acheteurs à propos des centres d'usinage CNC pour les pièces moulées en acier
Quels éléments doivent être congelés avant le procès ?
Figez le dessin contrôlé, le matériau, l'ébauche, les références, le dispositif de fixation, les outils, le programme, la méthode d'inspection et les conditions d'acceptation.
Une seule pièce réussie suffit-elle à prouver la capacité ?
Non. Des preuves de chargement répété, de variation représentative, de temps d'inspection et de récupération sont requises.
Pourquoi mesurer la manutention et le nettoyage ?
Elles consomment des capacités et peuvent avoir une incidence sur la sécurité, la contamination, la durée de vie des outils et le rendement accepté.
Que doit contenir le passeport des outils ?
Porte-disque, projection, fin de course, poche, état de vie, déclencheur de remplacement et caractéristiques affectées.
Comment gérer une participation détenue ?
Préserver l'identité et l'état, contenir le travail affecté, désigner un propriétaire, corriger une variable et effectuer un nouveau test.
La précision des machines peut-elle prouver la performance des produits ?
Non. Il s'agit d'une preuve dans les conditions déclarées ; les décisions relatives aux produits et aux réglementations restent distinctes.
Quand les admissions devraient-elles être rouvertes ?
Après toute modification pertinente de pièce, de matériau, de dispositif de fixation, d'outil, de programme, de logiciel, d'inspection, de site ou de maintenance.
Quelles informations un fournisseur doit-il divulguer ?
Configuration, options, conditions testées, limitations, interfaces, itinéraire de service, sauvegardes et preuves d'acceptation.
Comment faut-il calculer la capacité ?
Inclure la préparation, les essais, la découpe, les opérations sur les outils, les copeaux, l'inspection, les retouches, les rebuts, la maintenance et la quantité libérée.
Que doivent envoyer les acheteurs à Zhihe CNC ?
Envoyer les plans contrôlés, les fichiers CAO, les matériaux, les stocks, les références, les dispositifs de fixation, les outils, les volumes, les plans d'inspection et les modes de défaillance connus.
De la peau de fonderie à la découpe stable avec Zhihe CNC
Pour évaluer un centre d'usinage CNC pour pièces moulées en acier, transmettez à Zhihe CNC vos plans de contrôle, fichiers CAO, matériaux, stocks, références, outillage, volumes, contrôle qualité, conditions de chantier et attentes de récupération. Discutez avec les ingénieurs de Zhihe CNC ; le profil de Zhihe CNC et les modalités de contact définiront la prochaine étape de l'évaluation.





