

Commencez par les coordonnées de la grille de trous
Le choix d'un centre d'usinage CNC pour les plaques d'outillage doit se faire en fonction du contrat de coordonnées de la grille de perçage et de la planéité, et non d'une référence catalogue. Zhihe CNC centralise toutes les étapes, du dessin technique à la livraison, en passant par le matériau, l'ébauche, le montage, l'outillage, l'état de la machine, le contrôle, la gestion des exceptions et la livraison conforme, au sein d'un processus client unique.
Ce guide facilite la sélection de familles de composants et de machines industrielles. Il ne garantit pas les performances du produit, l'homologation, la durée de vie, le temps de cycle, le rendement ni le retour sur investissement en dehors des conditions spécifiées.
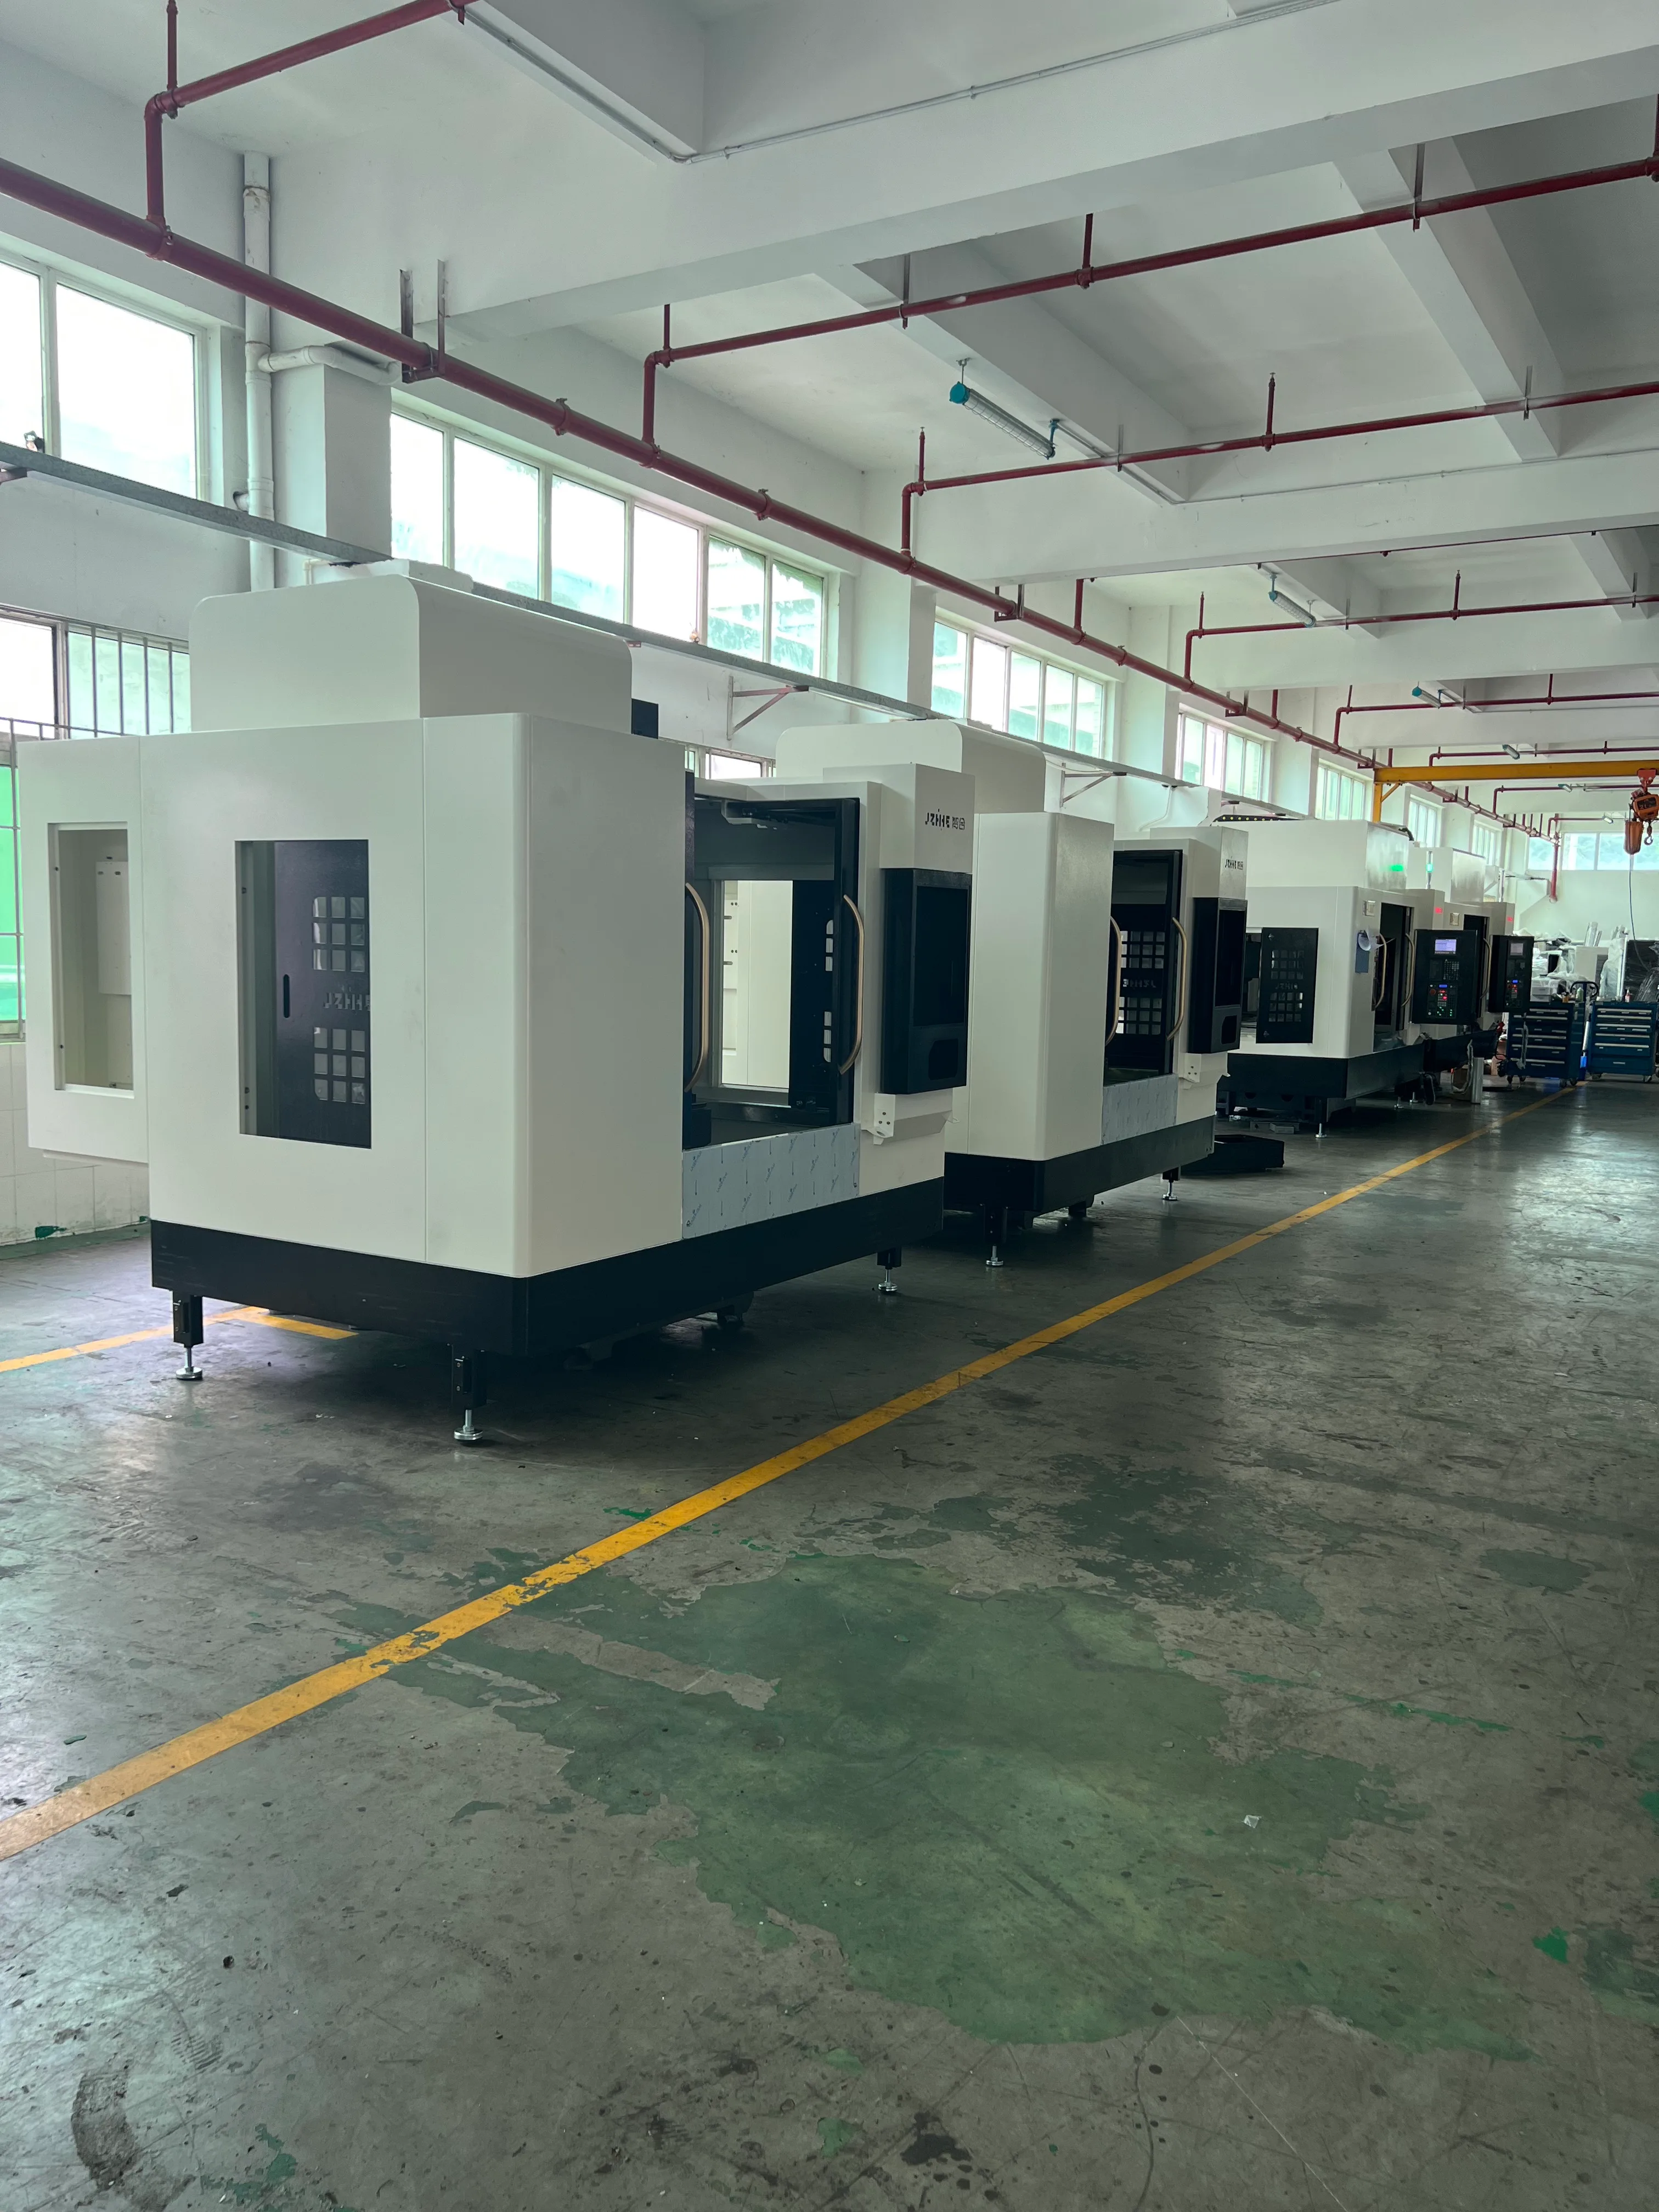
Préserver la planéité lors du serrage
Une plaque d'outillage est un contrat de coordonnées, et non un simple rectangle plat. Elle définit précisément le diamètre des trous, le pas, la tolérance de positionnement, la planéité des faces, les références des bords, les spécifications du filetage, le matériau, l'épaisseur de la plaque et le plan de montage en aval. Zhihe CNC dissocie la grille de référence des surfaces d'aspect afin que la machine effectue des essais conformes à l'installation réelle du client.
Rendre le sondage répétable
Effectuez une étude de configuration incluant les trous périphériques, les filetages profonds, les goujons, les brides et un dispositif d'accès par palpage. Enregistrez la projection de l'outil, le faux-rond, la stratégie d'usinage par à-coups, l'évacuation des copeaux, le liquide de refroidissement, le palpage et le temps d'attente entre l'usinage et la mesure. Un centre d'usinage CNC pour plaques d'outillage est fiable lorsqu'un autre opérateur peut retrouver la même origine de coordonnées.
Séquence Trous profonds et peu profonds
Utilisez une fiche de contrôle pour les centres d'usinage CNC destinés à l'usinage des plaques d'outillage : correspondance des coordonnées de la grille de perçage et de la planéité, identification de l'ébauche, contact de référence, portée de l'outil, cheminement des copeaux, accès pour l'inspection, maintenance et responsabilité du redémarrage. Chaque ligne doit être documentée et une date de révision doit être indiquée.
Évitez d'inclure des pinces dans le programme.
Comparez les tracés à configuration unique et à relais de référence en utilisant les résultats de perçage, la planéité, la file d'attente d'inspection, le temps de réglage et les retouches. Conservez un plan physique ou numérique de la plaque afin d'éviter toute confusion entre un pas modifié ou un trou ajouté et le tracé validé.
Comparaison des itinéraires à configuration unique et par relais
La norme ISO 10791 fournit le contexte des essais sur centres d'usinage. La norme ISO 230 apporte un éclairage supplémentaire ; les responsables de site doivent néanmoins évaluer la machine livrée, les dispositifs de fixation, les outils, l'accès, les protections, les copeaux, le liquide de refroidissement, la maintenance et les exigences locales.
Audit d'une modification de révision
Lors du transfert, inclure le contrat de coordination, la procédure de sondage, le plan de montage, la révision du programme, la méthode de mesure, le passeport de l'outil et les conditions exactes qui rouvrent la procédure d'acceptation.
Libérez les plaques selon un modèle, pas selon l'espoir.
Conservez ensemble le programme, la liste des outils, le schéma de montage, la procédure de palpage, la méthode d'inspection, la fiche de maintenance et les limitations. Zhihe CNC recommande de conserver les preuves des défaillances et des corrections apportées afin de pouvoir discuter des modifications ultérieures plutôt que de les deviner.
Temps d'attente pour l'inspection du comptage
Exécutez une exception contrôlée, telle qu'un événement planifié de durée de vie de l'outil, une suspension d'inspection, un remplacement de dispositif de fixation ou une mise à jour de révision. Conservez l'identité de la pièce, les opérations terminées, les décalages, la position du programme, l'état de l'outil, les mesures et la quantité concernée avant d'autoriser la reprise.
Emballage du contrat de coordination
Une décision de mise en circulation doit distinguer les conditions démontrées des hypothèses. Elle doit préciser le lot de matière, la plage de stock, l'état du montage, la configuration de la machine, les outillages, la température, la couverture des opérateurs, la fenêtre de production et tout processus externe non encore testé.
Liste des hypothèses ouvertes
| Voie des preuves | Enregistrer | Propriétaire |
|---|---|---|
| Pièces et stock | Révision, lot, allocation | Ingénierie |
| Installation | Dispositif de fixation, de levage et de support | Production |
| Coupe | Outils, déports, liquide de refroidissement, copeaux | Processus |
| Inspection | Méthode, données brutes, disposition | Qualité |
| Récupération | Maintien, correction, redémarrage | Équipe interfonctionnelle |
Indiquez la limite entre l'outillage et la plaque.
Pour obtenir un devis, comparez la puissance de coupe réelle et acceptée plutôt que la seule puissance de la broche. Incluez le chargement, le réglage, le contrôle qualité, la coupe, les changements d'outils, l'évacuation des copeaux, le contrôle, la maintenance, la récupération, la retouche, les rebuts et la conservation. L'acheteur doit recevoir une liste d'hypothèses maîtrisées et un plan d'essais ultérieurs clair.
Lisez le guide du voyageur avec l'opérateur
Une plaque d'outillage est un contrat de coordonnées, et non un simple rectangle plat. Elle doit comporter des informations précises sur le diamètre des trous, le pas, la tolérance de positionnement, la planéité des faces, les références des bords, les spécifications du filetage, le matériau, l'épaisseur de la plaque et le plan de montage en aval. Zhihe CNC sépare la grille de référence des surfaces de finition afin que les essais machine correspondent exactement à ce que le client installe. Pour les centres d'usinage CNC de plaques d'outillage, ce document doit mentionner la révision exacte et le nom du responsable.
Rendre la configuration observable
Effectuez une étude de configuration incluant les trous périphériques, les filetages profonds, les goujons, les brides et un dispositif d'accès par palpage. Enregistrez la projection de l'outil, le faux-rond, la stratégie d'usinage par à-coups, l'évacuation des copeaux, le liquide de refroidissement, le palpage et le temps d'attente entre l'usinage et la mesure. Un centre d'usinage CNC pour plaques d'outillage est fiable lorsqu'un autre opérateur peut retrouver la même origine de coordonnées.
Afficher l'état de la mesure
Comparez les tracés à configuration unique et à relais de référence en utilisant les résultats de perçage, la planéité, la file d'attente d'inspection, le temps de réglage et les retouches. Conservez un plan physique ou numérique de la plaque afin d'éviter toute confusion entre un pas modifié ou un trou ajouté et le tracé validé.
Comparer le travail accepté et le travail détenu
Lors du transfert, inclure le contrat de coordination, la procédure de sondage, le plan de montage, la révision du programme, la méthode de mesure, le passeport de l'outil et les conditions exactes qui rouvrent la procédure d'acceptation.
Donnez un déclencheur à la maintenance
Une plaque d'outillage est un contrat de coordonnées, et non un simple rectangle plat. Elle définit précisément le diamètre des trous, le pas, la tolérance de positionnement, la planéité des faces, les références des bords, les spécifications du filetage, le matériau, l'épaisseur de la plaque et le plan de montage en aval. Zhihe CNC dissocie la grille de référence des surfaces d'aspect afin que la machine effectue des essais conformes à l'installation réelle du client.
Rédigez le rapport de passation de service pour un nouveau quart de travail.
Effectuez une étude de configuration incluant les trous périphériques, les filetages profonds, les goujons, les brides et un dispositif d'accès par palpage. Enregistrez la projection de l'outil, le faux-rond, la stratégie d'usinage par à-coups, l'évacuation des copeaux, le liquide de refroidissement, le palpage et le temps d'attente entre l'usinage et la mesure. Un centre d'usinage CNC pour plaques d'outillage est fiable lorsqu'un autre opérateur peut retrouver la même origine de coordonnées.
Examinez la famille de composants suivante
Comparez les tracés à configuration unique et à relais de référence en utilisant les résultats de perçage, la planéité, la file d'attente d'inspection, le temps de réglage et les retouches. Conservez un plan physique ou numérique de la plaque afin d'éviter toute confusion entre un pas modifié ou un trou ajouté et le tracé validé.
Conservez la limitation à côté de la réclamation
Lors du transfert, inclure le contrat de coordination, la procédure de sondage, le plan de montage, la révision du programme, la méthode de mesure, le passeport de l'outil et les conditions exactes qui rouvrent la procédure d'acceptation.
Distinguer une démonstration d'une version
Une plaque d'outillage est un contrat de coordonnées, et non un simple rectangle plat. Elle définit précisément le diamètre des trous, le pas, la tolérance de positionnement, la planéité des faces, les références des bords, les spécifications du filetage, le matériau, l'épaisseur de la plaque et le plan de montage en aval. Zhihe CNC dissocie la grille de référence des surfaces d'aspect afin que la machine effectue des essais conformes à l'installation réelle du client.
Utilisez les mêmes termes dans tous les départements
Effectuez une étude de configuration incluant les trous périphériques, les filetages profonds, les goujons, les brides et un dispositif d'accès par palpage. Enregistrez la projection de l'outil, le faux-rond, la stratégie d'usinage par à-coups, l'évacuation des copeaux, le liquide de refroidissement, le palpage et le temps d'attente entre l'usinage et la mesure. Un centre d'usinage CNC pour plaques d'outillage est fiable lorsqu'un autre opérateur peut retrouver la même origine de coordonnées.
Examinez les preuves après une pause
Comparez les tracés à configuration unique et à relais de référence en utilisant les résultats de perçage, la planéité, la file d'attente d'inspection, le temps de réglage et les retouches. Conservez un plan physique ou numérique de la plaque afin d'éviter toute confusion entre un pas modifié ou un trou ajouté et le tracé validé.
Bouclez la boucle avec le fournisseur
Lors du transfert, inclure le contrat de coordination, la procédure de sondage, le plan de montage, la révision du programme, la méthode de mesure, le passeport de l'outil et les conditions exactes qui rouvrent la procédure d'acceptation.
Rendre les preuves transférables
Utilisez le même vocabulaire dans la revue des plans, le bon de suivi, les notes de programme, le rapport d'inspection, la fiche de maintenance et le devis. Chaque donnée doit avoir un nom et un responsable uniques. Un indicateur de durée de vie d'outillage doit préciser l'observation effectuée, la personne qui interrompt la production, la méthode de confinement de la quantité affectée, la mesure répétée et la personne qui autorise le redémarrage. L'état d'un dispositif de fixation doit décrire le contact, le support, le serrage, l'usure et le nettoyage, plutôt qu'une simple vérification de la configuration. L'état d'une machine doit identifier la configuration, le préchauffage, la température, la révision du contrôleur et les alarmes activées. Cette rigueur permet aux services d'ingénierie, de production, de qualité, de maintenance, de logistique et au fournisseur d'accéder aux mêmes informations sans avoir à déchiffrer des abréviations personnelles. Elle limite également les surestimations : un résultat stable pour un lot de stock donné le reste jusqu'à ce que le prochain essai déclaré élargisse la plage de valeurs. Conservez une référence datée, un fichier obsolète, la raison de la modification et le résultat du nouvel essai. Lors d'une décision commerciale, joignez les hypothèses et les exclusions afin que l'achat puisse être réexaminé sans perdre le contexte initial. Zhihe CNC utilise cette étape de transfert pour rendre la conversion de la machine pratique pour le prochain quart de travail, la prochaine famille de pièces et la prochaine visite de maintenance.
Tableau des preuves d'acceptation
| Contrôle | Enregistrement minimum | Rouvrir quand |
|---|---|---|
| Dessin | Révision et limites approuvées | Modifications apportées à la révision |
| Vide | Lot, allocation et identité | Changements de fournisseur ou de matériel |
| Fixation | Contact, assistance et vêtements | modifications de fixation ou de serrage |
| Outils | État d'assemblage, de vie et de compensation | Changements d'outils ou de porte-outils |
| Inspection | Méthode, données brutes et disposition | Changements de jauge ou de méthode |
Questions que se posent les acheteurs à propos des centres d'usinage CNC pour plaques d'outillage
Quels éléments doivent être congelés avant le procès ?
Figez le dessin contrôlé, le matériau, l'ébauche, les références, le dispositif de fixation, les outils, le programme, la méthode d'inspection et les conditions d'acceptation.
Une seule pièce réussie suffit-elle à prouver la capacité ?
Non. Des preuves de chargement répété, de variation représentative, de temps d'inspection et de récupération sont requises.
Pourquoi mesurer la manutention et le nettoyage ?
Elles consomment des capacités et peuvent avoir une incidence sur la sécurité, la contamination, la durée de vie des outils et le rendement accepté.
Que doit contenir le passeport des outils ?
Porte-disque, projection, fin de course, poche, état de vie, déclencheur de remplacement et caractéristiques affectées.
Comment gérer une participation détenue ?
Préserver l'identité et l'état, contenir le travail affecté, désigner un propriétaire, corriger une variable et effectuer un nouveau test.
La précision des machines peut-elle prouver la performance des produits ?
Non. Il s'agit d'une preuve dans les conditions déclarées ; les décisions relatives aux produits et aux réglementations restent distinctes.
Quand les admissions devraient-elles être rouvertes ?
Après toute modification pertinente de pièce, de matériau, de dispositif de fixation, d'outil, de programme, de logiciel, d'inspection, de site ou de maintenance.
Quelles informations un fournisseur doit-il divulguer ?
Configuration, options, conditions testées, limitations, interfaces, itinéraire de service, sauvegardes et preuves d'acceptation.
Comment faut-il calculer la capacité ?
Inclure la préparation, les essais, la découpe, les opérations sur les outils, les copeaux, l'inspection, les retouches, les rebuts, la maintenance et la quantité libérée.
Que doivent envoyer les acheteurs à Zhihe CNC ?
Envoyer les plans contrôlés, les fichiers CAO, les matériaux, les stocks, les références, les dispositifs de fixation, les outils, les volumes, les plans d'inspection et les modes de défaillance connus.
La grille perforée est le contrat avec Zhihe CNC
Pour évaluer un centre d'usinage CNC destiné à la fabrication de plaques d'outillage, transmettez à Zhihe CNC vos plans contrôlés, fichiers CAO, matériaux, stocks, références, dispositifs de fixation, outils, volumes, inspection, conditions de chantier et attentes de récupération. Découvrez les options de machines Zhihe CNC , le profil de Zhihe CNC et les modalités de contact pour définir la prochaine étape de l'évaluation.





