

La réponse de l'acheteur direct
La planéité est un système. Zhihe CNC intègre la planéité, la profondeur des canaux, les faces d'étanchéité, le support de montage, l'évacuation des copeaux et le contrôle qualité des plaques d'échangeurs de chaleur. Le choix d'un centre d'usinage CNC pour plaques d'échangeurs de chaleur doit se faire en fonction des caractéristiques déclarées, de la méthode de fabrication et des preuves de validation, et non pas uniquement sur la base d'une spécification de base.
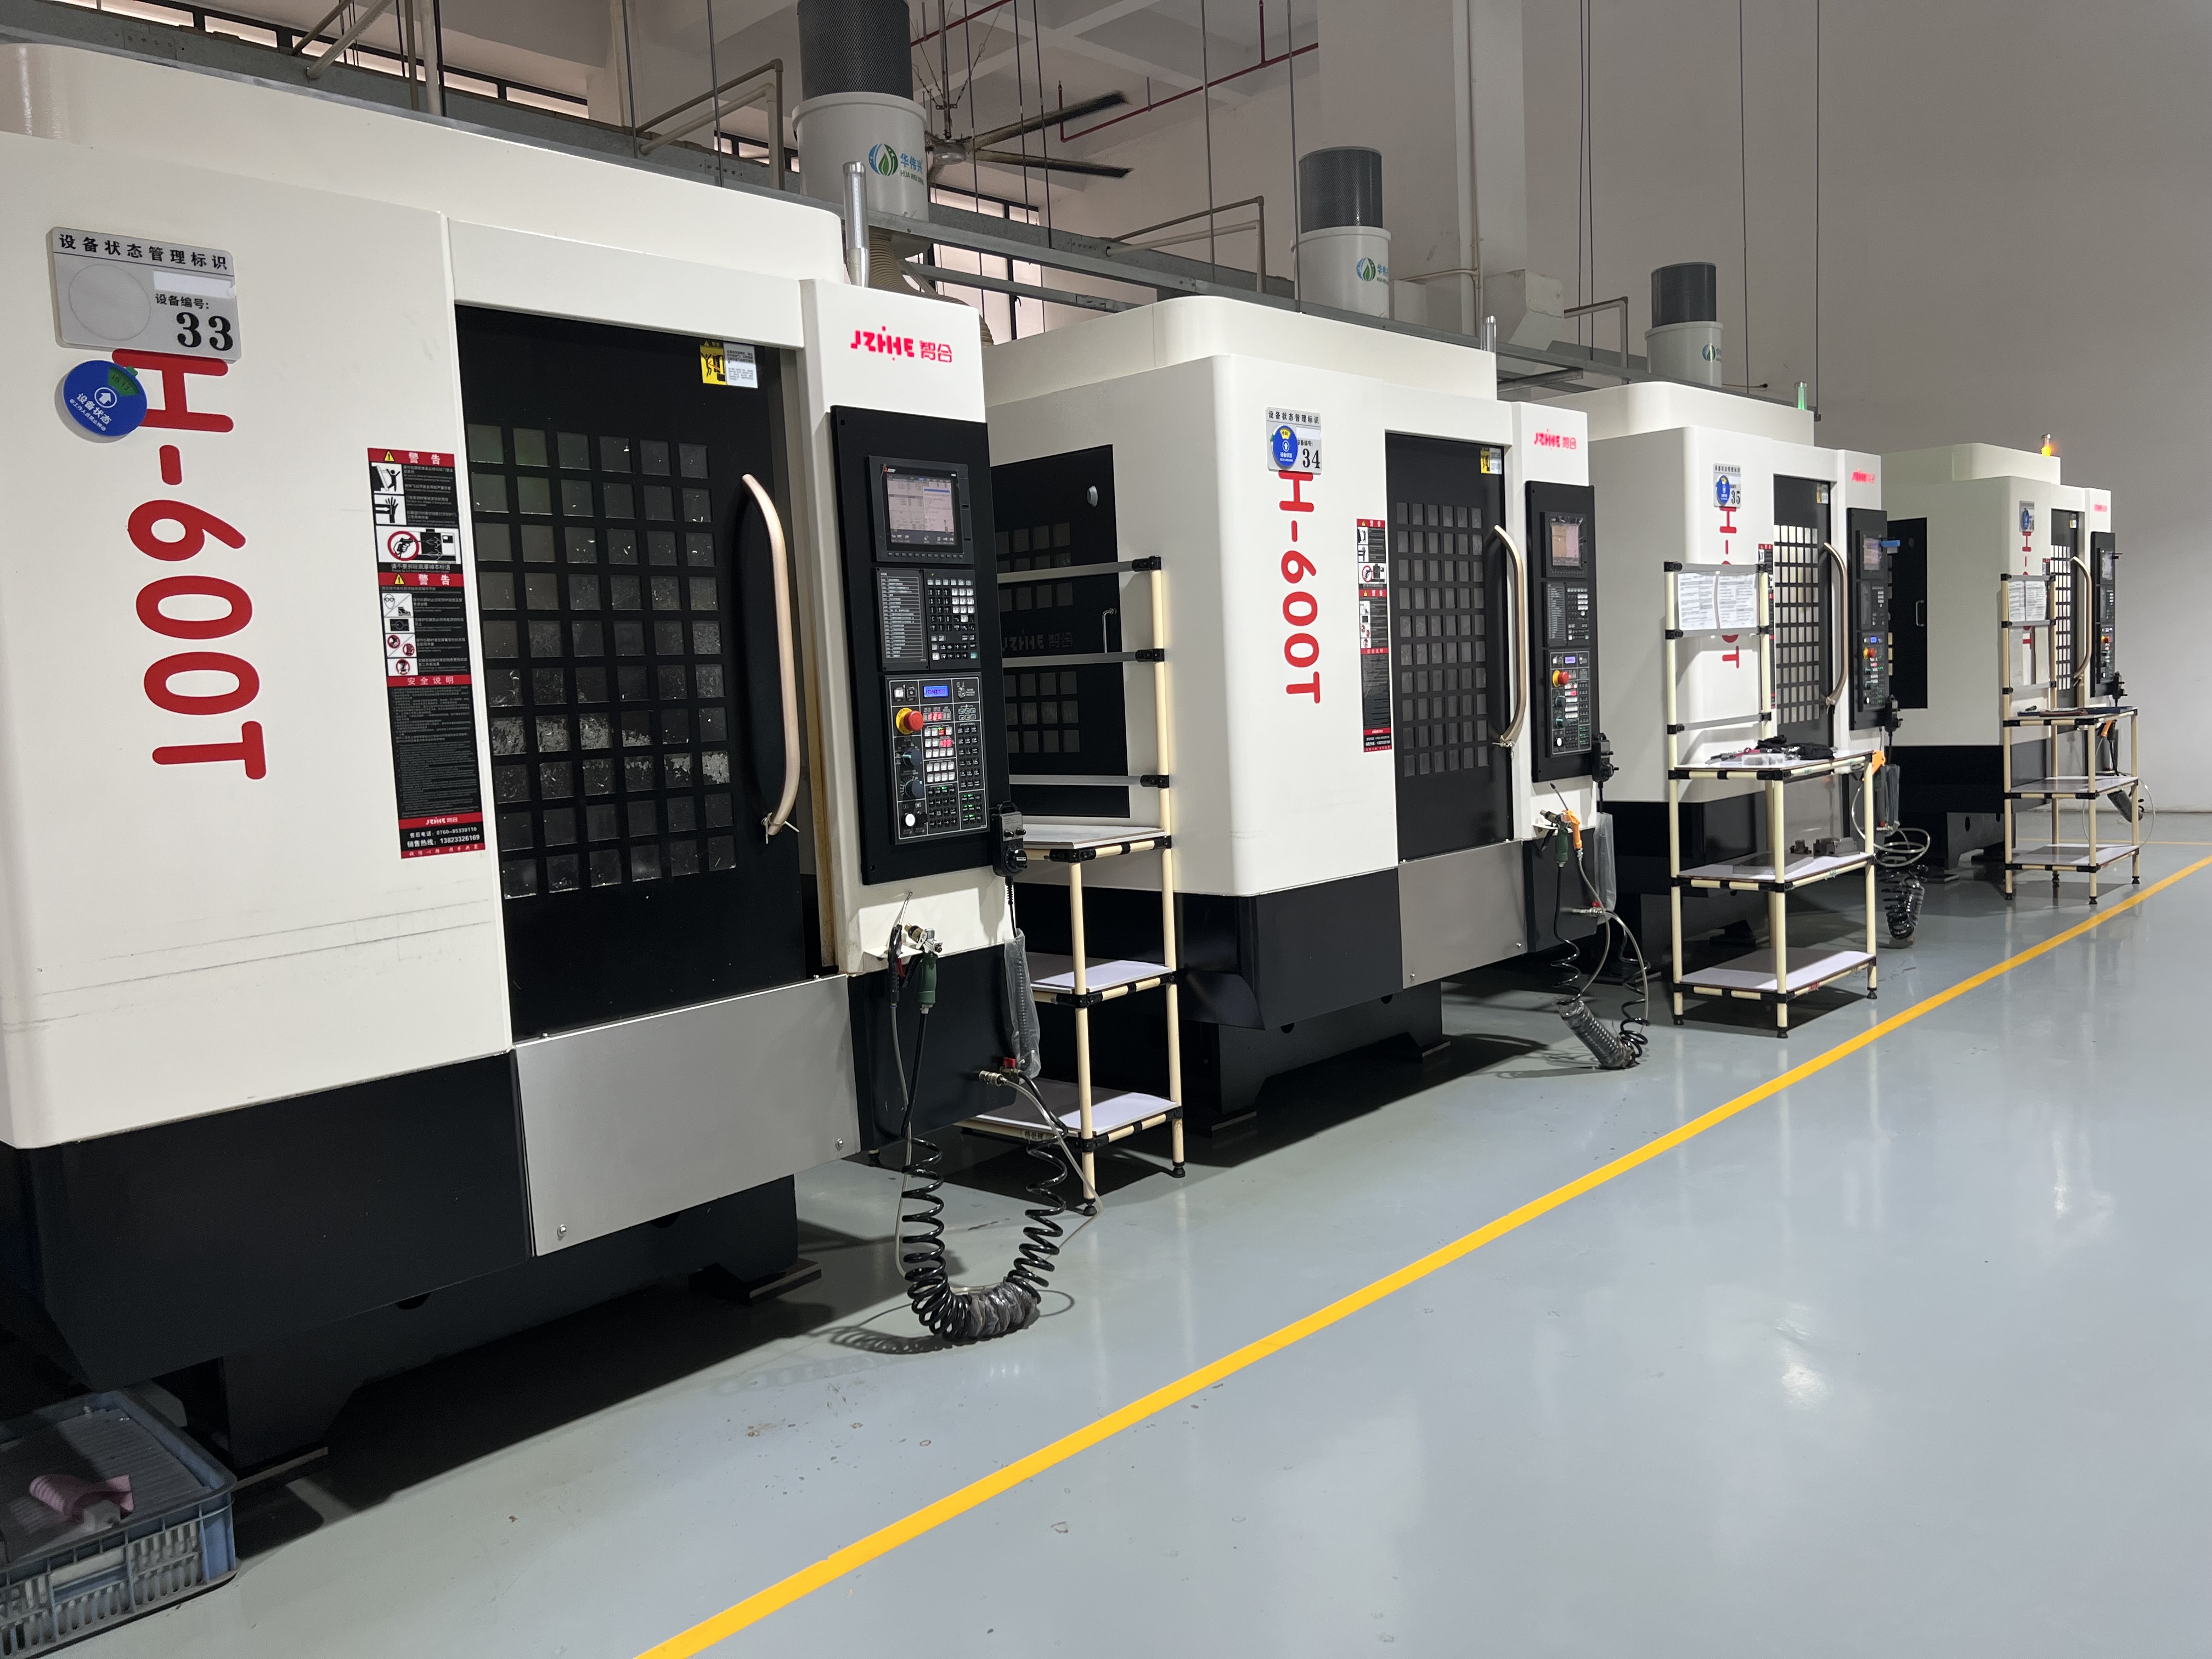
Carte de décision
| Visage fonctionnel | Planéité, canaux, trous et limite d'étanchéité | Carte des fonctionnalités |
|---|---|---|
| Soutien | Stock, support, pinces et libération | Essai de fixation |
| Platitude | Datum, séquence, température et jauge | Mesure brute |
| Chaînes | Profondeur, largeur, bavures et éclats | Reportage |
| Scellage | Visage, trous, surface et propreté | Vérification de l'interface |
| Capacité | Temps écoulé et plaque libérée | Grand livre |
Commencez par la fonction d'étanchéité
Indiquez les faces d'étanchéité, la géométrie des canaux, la configuration des perçages, la planéité, le parallélisme, l'état de surface et toute exigence de nettoyage ou de pression en aval. Les preuves d'usinage ne garantissent pas automatiquement les performances en matière de transfert thermique, de pression et d'étanchéité ; elles doivent préciser les limites de la zone d'acceptation par l'acheteur.
Identifiez la face fonctionnelle qui contrôle le déverrouillage. Le choix d'un centre d'usinage CNC pour les plaques d'échangeur de chaleur doit se faire en fonction des relations entre la face, le canal et les trous nécessaires à l'assemblage, et non uniquement en fonction de dimensions isolées.
Concevoir la stratégie de soutien
Consignez l'épaisseur du matériau, le support, les points d'appui, les brides, l'accès, le nettoyage et la séquence de desserrage. Les grandes plaques peuvent bouger lors du retrait du matériau ou du relâchement des brides.
Effectuer des observations de positionnement et de desserrage avant l'inspection finale. En cas de modification de la planéité, identifier les facteurs liés au support, au processus, à la température et aux mesures. Zhihe CNC conserve les conditions initiales dans le dossier de réception.
Élimination des matériaux d'équilibrage
Séparez les opérations d'ébauche, de rainurage, de finition de surface, de perçage, d'ébavurage et toute opération secondaire autorisée. Indiquez la séquence, la tolérance, l'outil, le liquide de refroidissement et l'engagement.
Mesurez les points marqués après chaque étape importante, lorsque cela est possible. Cela permet de repérer le début du mouvement de la plaque au lieu d'incriminer la dernière passe sans preuve.
Protéger les canaux et les bords
Définir la profondeur, la largeur, les angles, les bavures, les intersections, l'évacuation des copeaux et le nettoyage du canal. Les copeaux ou les bavures peuvent obstruer l'écoulement ou modifier l'assise.
Respectez le cycle complet de nettoyage et d'inspection. Notez la durée, le responsable et les points d'accès sécurisés. Le nettoyage des canalisations n'est pas considéré comme un travail gratuit.
Relations entre le trou de contrôle et la face
Pour le montage et l'étanchéité des trous, consignez le point de référence, le palpage, l'état de l'outil, la position, la profondeur et l'inspection. Un perçage correct ne sera pas viable si la surface d'étanchéité ou le rapport de référence sont incorrects.
Conservez les données brutes par identifiant de plaque et révision. Répétez les contrôles concernés après toute modification d'un dispositif de fixation, d'un outil ou d'un programme.
Utiliser le contexte de température
Indiquez le temps de préchauffage, le contexte ambiant, le liquide de refroidissement, le temps de manipulation et le moment de la mesure lorsque la planéité ou la géométrie est sensible. Ne définissez pas de valeur de compensation sans preuve.
Comparez les éléments prélevés au début et à la fin d'un événement planifié. Expliquez ce qui a été mesuré et ce qui reste hors du champ d'application de l'affirmation.
Construire une inspection d'interface
Vérifier la planéité, les canaux, les trous, la surface d'étanchéité, les bavures, la propreté et l'ajustement de l'interface ou le chemin de la jauge. Les tests de pression externe ou d'étanchéité doivent être identifiés séparément.
Inclure la gestion, la file d'attente et l'autorisation de validation si une machine à mesurer tridimensionnelle (MMT) ou un laboratoire externe est utilisé. Un essai de coupe est incomplet si la validation dépend d'une étape de mesure non prise en charge.
Exécuter une suspension planifiée
Utiliser une procédure d'arrêt pour inspection ou un événement de durée de vie de l'outil avec un état machine sûr. Consigner la plaque concernée, le confinement, la correction, le nouvel essai, la disposition et le redémarrage par le propriétaire.
Vérifiez si l'équipe peut se rétablir avec les outils, documents, indicateurs et autorisations fournis. Maintenez la visibilité des limitations non résolues.
Calculer les heures de service des plaques libérées
Comptez les opérations de préparation, de supports, de découpe, de changement d'outils, de nettoyage, d'ébavurage, d'inspection, de maintien, de maintenance et de livraison des plaques. Indiquez les hypothèses relatives au lot, au personnel et aux dimensions.
Comparez une plaque représentative et une plaque limite. Identifiez la file d'attente qui limite la production et désignez-en un responsable.
Geler le transfert
Dessin de transfert, révision de la plaque, méthode de support, programmes, outils, décalages, inspection, nettoyage, sauvegardes et notes d'interface en aval.
Rouvrir les preuves concernées après toute modification d'épaisseur, de canal, de dispositif de fixation, d'outil, de programme, de jauge ou de site.
Protéger l'interface d'étanchéité après livraison
Conservez ensemble la révision de la plaque, la méthode de support, les données de planéité, le schéma des canaux, la règle de nettoyage et les limites de test en aval. Un centre d'usinage CNC pour plaques d'échangeur de chaleur n'est opérationnel que lorsque l'interface peut être reproduite et inspectée par les équipes chargées de l'opération suivante.
Après toute modification d'un dispositif de fixation, d'épaisseur, de canal, d'outil, de calibre ou de mesure, vérifiez la configuration de référence. Reprenez les points concernés, nommez la révision effective et conservez le fichier précédent afin de garantir la traçabilité des données relatives à l'usinage CNC des plaques d'échangeur de chaleur.
Fermeture commerciale
Avant la validation de la commande, assurez-vous que les services achats, applications, qualité, production, maintenance et service après-vente soient alignés sur les conditions testées. Le parcours d'usinage CNC des plaques d'échangeur de chaleur doit indiquer la famille de pièces acceptée, la gamme de matériaux ou de stocks, l'état du montage, les outillages, la méthode de contrôle, la définition du délai de réalisation et le responsable de la reprise. Si un élément reste en suspens, signalez-le comme bloquant, limitation acceptée ou date de livraison prévue, plutôt que de le dissimuler dans une note générale.
Après la première série représentative, comparez la configuration réelle, les opérations de support, les événements liés aux outils, la file d'attente d'inspection, les opérations en attente et la production avec les données de l'essai. Conservez les preuves originales et ajoutez un compte rendu daté. Zhihe CNC utilise ce compte rendu pour déterminer si la configuration de base du centre d'usinage CNC pour plaques d'échangeur de chaleur est prête à être réutilisée, nécessite un test de répétition ciblé ou doit rester limitée à la configuration testée.
Revue opérationnelle
Fournissez à l'équipe de réception une fiche récapitulative concise reprenant les conditions testées, la première décision à prendre en cas de résultat non conforme, la personne habilitée à suspendre la production et les éléments nécessaires à la reprise du travail. Ceci est particulièrement important lorsque le processus d'usinage des plaques d'échangeur de chaleur par centre CNC concerne diverses applications, la production, le contrôle qualité et la maintenance. Une transmission efficace des informations évite à chaque utilisateur de devoir reconstituer l'essai à partir de fichiers épars.
Lors du prochain contrôle, comparez le déroulement prévu avec le déroulement réel : temps de préparation, interventions de support, opérations sur les outils, file d’attente pour le contrôle qualité, quantités en attente, retouches et production validée. Conservez la configuration de référence initiale, expliquez chaque écart significatif et fixez une date de clôture. Cela protège l’acheteur contre tout changement d’hypothèse non dissimulé et fournit à Zhihe CNC une base concrète pour les améliorations futures.
Note d'implémentation
Convertissez la procédure validée en une liste de contrôle succincte pour le premier poste de production : vérifiez le plan, l’identification du montage, les outils, le programme, les instruments de mesure, le nettoyage, l’autorisation de mise en attente et le contact en cas d’escalade. La décision concernant le centre d’usinage CNC pour les plaques d’échangeur de chaleur doit être visible sur la machine et dans le dossier qualité partagé.
Après la première production, indiquez si chaque élément est confirmé, limité ou en cours. Pour chaque élément en cours, consignez les preuves, le responsable et la date. Cela permet de faire le lien entre le guide d'achat et le travail effectué par l'équipe, tout en fournissant à Zhihe CNC une base claire pour un suivi ciblé. Examinez le premier lot accepté en utilisant la même configuration, le même parcours d'inspection et la même définition du temps de réalisation que lors de l'essai. Conservez le document original et indiquez uniquement les hypothèses modifiées, les preuves concernées, le responsable et la date de clôture. Cela facilite l'audit des décisions suivantes et évite qu'une petite modification opérationnelle ne devienne une revendication de capacité non documentée. Prenez des notes sur les enseignements tirés par l'équipe, les points restant à vérifier et la date de la prochaine revue. Conservez ces notes avec le dossier de validation et l'équipe responsable. Utilisez la même terminologie pour la revue dans le devis, le passeport de configuration et le rapport d'acceptation finale afin d'éviter toute confusion entre les équipes. Conservez la revue signée avec la révision effective, le responsable et l'emplacement des preuves afin que le prochain lot de production planifié soit basé sur la même référence contrôlée pour la revue.
Registre des preuves
| voie | Enregistrement minimum | Rouvrir quand |
|---|---|---|
| Partie | Caractéristiques représentatives et limites | Modifications du dessin, du matériau ou du mélange |
| Installation | Dispositif de fixation, référence, outils, décalages et programme | modifications de fixation, de support ou de logiciel |
| Qualité | Jauge, échantillonnage, données brutes et disposition | modifications des règles de jauge ou d'acceptation |
| Sortir | Durée totale et quantité libérée | Les hypothèses relatives à la main-d'œuvre, aux lots ou au support changent |
FAQ acheteurs : Centre d'usinage CNC pour plaques d'échangeur de chaleur
Pourquoi la planéité est-elle un système ?
Le matériau d'origine, le support, la séquence, la température, le serrage et la mesure influencent tous l'aspect final.
L'usinage permet-il de prouver l'étanchéité ?
Non. Les affirmations concernant les fuites, la pression et l'assemblage en aval nécessitent des tests sous contrat spécifiques.
Que doit comprendre l'inspection des canaux ?
Profondeur, largeur, angles, bavures, éclats, propreté, échantillonnage et données brutes.
Comment faut-il étudier le mouvement des plaques ?
Mesurer avant et après les étapes de support, de retrait, de libération et d'inspection.
Pourquoi inclure une plaque de délimitation ?
Il expose les limites de support, de stock, de canal et d'inspection.
Comment Zhihe CNC compte-t-il les capacités ?
Zhihe CNC inclut un support complet pour les plaques détachées.
Que doit contenir le fichier d'interface ?
Faces, trous, canaux, planéité, propreté, jauge aval et autorisation de rejet.
Quand faut-il rouvrir le dossier d'instruction ?
Après modification de l'épaisseur, des canaux, du support, du dispositif de fixation, des outils, du programme ou de la jauge.
La propreté visuelle peut-elle libérer une assiette ?
Uniquement lorsque l'acceptation déclarée définit la méthode et la conséquence.
Que doivent envoyer les acheteurs ?
Envoyez le fichier CAO de la plaque, l'épaisseur, les canaux, la planéité, les trous, le volume, les fixations et les tests.
Transmettez la décision à Zhihe CNC
Veuillez envoyer à Zhihe les plans ou fichiers CAO pour commande numérique, les informations sur les matériaux et les stocks, les caractéristiques critiques, le volume annuel de production, la composition des lots, le concept de montage, les contraintes d'outillage, la procédure d'inspection, les conditions du site et la zone de service. Consultez le catalogue de produits Zhihe CNC , le profil de l'entreprise et de l'usine , ainsi que la procédure de demande d'informations techniques . Pour les centres d'usinage CNC destinés aux plaques d'échangeurs de chaleur, veuillez demander une configuration datée, un essai représentatif, les limites de réception, la liste des hypothèses acceptées et le nom du responsable du support.
Limite de référence
Les normes ISO relatives aux centres d'usinage et les recommandations de l'OSHA concernant la protection des machines fournissent un contexte. Elles ne remplacent pas la réception spécifique aux plans, l'évaluation des risques locale, la certification du produit, la mise en conformité réglementaire ni les procédures d'exploitation de l'acheteur.





