

Fabricant de centres d'usinage CNC : Guide d'achat sur la précision, la productivité et le coût total
Question de l'acheteur : Devons-nous choisir un centre d'usinage vertical ou horizontal pour les plaques, les moules et les pièces de taille moyenne ?
Comparer les fabricants de centres d'usinage CNC ne se limite pas à classer la vitesse de broche, la course des axes ou le prix d'achat. La précision est une donnée mesurable, la productivité correspond au rendement attendu et non à une simple démonstration technique, et le coût total inclut les montages, l'outillage, la mise en service, la formation, la maintenance et les pertes de temps dues à l'instabilité du processus. Le choix entre un centre d'usinage vertical et horizontal dépend de l'accès aux pièces, de la stratégie de référence, du bridage, du volume de production et des informations fournies par le fournisseur.
Ce guide d'achat offre aux ingénieurs en approvisionnement et en production un cadre de référence commun. Il propose une réponse directe, puis explique comment comparer les spécifications de précision, modéliser la productivité, choisir une architecture verticale ou horizontale pour différentes familles de pièces et rédiger une demande de devis permettant de comparer les offres des fournisseurs. Les valeurs de chaque modèle de fraiseuse CNC Zhihe doivent être confirmées dans la fiche technique, la proposition technique et le plan de réception en vigueur.
Demander une recommandation de machine

Réponse directe : vertical ou horizontal ?
Optez pour un centre d'usinage vertical lorsque la plupart des éléments sont accessibles par le haut, que les pièces sont des plaques, des moules, des supports ou des composants de petite à moyenne taille, que la diversité des productions est importante et que la flexibilité des montages et l'accessibilité pour l'opérateur priment sur la production automatisée multifaces. Une configuration verticale est particulièrement adaptée à la fabrication d'inserts de moules, de plaques d'aluminium, de pièces de quincaillerie de précision et à la production générale lorsqu'un ou deux montages suffisent.
Choisissez un centre d'usinage horizontal lorsque la pièce est de forme parallélépipédique ou présente des caractéristiques importantes sur plusieurs faces, lorsque des alésages sécants ou des cavités profondes rendent les repositionnements répétés risqués, lorsque les palettes et l'indexage rotatif peuvent réduire les temps de réglage, ou lorsqu'un flux de production multiface stable est plus important qu'un prix d'entrée de gamme. Une machine horizontale n'est pas automatiquement plus précise ; elle permet simplement une stratégie de réglage plus reproductible pour une famille de pièces donnée.
Pour les plaques, une machine verticale est souvent efficace, sauf si la plaque présente de nombreuses caractéristiques latérales, des perçages profonds ou un volume de production élevé justifiant un accès par palettes. Pour les moules, les machines verticales sont courantes car l'accès par le haut et la flexibilité des outils de finition sont utiles, tandis que les grands moules peuvent nécessiter un portique ou une machine 5 axes. Pour les pièces de taille moyenne, le choix se porte sur le nombre de faces, le poids de la pièce, la chaîne de tolérance et le nombre d'heures annuelles. Le choix du dessin et du processus doit primer sur l'architecture.
Définissez la précision avant de la comparer.
La précision ne se résume pas à un seul chiffre. Un devis peut mentionner la précision de positionnement, la répétabilité, le faux-rond de la broche, la perpendicularité de la table ou la précision d'interpolation, mais chaque paramètre décrit un aspect différent du comportement de la machine. La question à se poser lors de l'achat n'est pas : « Quel fournisseur propose le prix le plus bas ? » mais plutôt : « Quel fournisseur définit la valeur, la mesure de manière cohérente et peut l'associer aux caractéristiques essentielles de nos pièces ? »
- La précision de positionnement décrit comment un axe atteint les positions commandées lors d'un test défini. Demandez la norme, la température, les points de déplacement et la méthode de mesure.
- La répétabilité décrit la dispersion lorsque la machine revient à une position dans les conditions de test. Elle ne prouve pas en soi la forme, la perpendicularité ou la stabilité thermique à long terme.
- La précision géométrique comprend l'alignement, la rectitude, l'équerrage, le niveau et les relations entre les axes de rotation. Ces éléments influent sur les rapports entre alésages et sur les rapports face à face.
- La capacité du procédé comprend la machine, le dispositif de fixation, l'outil, le matériau, le programme, l'opérateur, le fluide de refroidissement et le contrôle. Elle doit être validée sur un procédé représentatif plutôt que déduite d'un essai sur machine vide.
- Le comportement thermique décrit la dérive en fonction des variations des conditions de la broche, des axes, du fluide de refroidissement et de l'environnement ambiant. Une séquence de préchauffage et une stratégie de compensation peuvent contribuer à la stabilité du processus.
La norme ISO 230-2 constitue une référence utile pour les essais de précision et de répétabilité du positionnement des axes. La série ISO 10791 définit les conditions d'essai pour les centres d'usinage. Aucune de ces normes ne dispense d'une étude spécifique à la pièce. Le fournisseur doit indiquer si le résultat annoncé est une valeur nominale, typique ou garantie, et préciser les conséquences d'un non-respect des conditions d'essai déclarées.
Mesurer la productivité en nombre de pièces acceptées par heure
La vitesse de déplacement rapide et le temps de changement d'outil sont des données utiles, mais la productivité de production correspond au rendement attendu divisé par le temps et les ressources nécessaires à sa réalisation. Une machine avec une vitesse de déplacement rapide plus lente peut être plus performante qu'une machine plus rapide si elle élimine deux réglages, réduit les cycles d'inspection, assure la stabilité des outils et redémarre rapidement après une interruption. Il est donc essentiel d'établir le calcul en fonction de votre planning de production plutôt que de se baser sur un seul cycle optimal.
| Facteur de productivité | Questions pour le fabricant | Pourquoi les acheteurs passent à côté |
|---|---|---|
| Nombre de configurations | Quelles faces et données de référence sont complétées dans chaque configuration ? | Les catalogues décrivent les axes, pas votre séquence de serrage. |
| Base de temps de cycle | Quels matériaux, outils, avances, vitesses, déplacements rapides et pauses d'inspection sont inclus ? | Le cycle indiqué peut exclure le chargement et le démoulage de la première pièce. |
| Capacité de l'outil | Combien d'outils sont nécessaires, partagés ou détenus comme des sœurs ? | Le nombre nominal de chargeurs peut ne pas correspondre au nombre de positions utilisables. |
| Passage | Comment prépare-t-on les dispositifs, les palettes, les programmes et les compensations ? | Un taux de mixage élevé transforme les minutes de réglage cachées en capacité perdue. |
| Contrôle de la puce et du liquide de refroidissement | Que se passe-t-il lors de longues poches, de trous profonds ou avec des matériaux filandreux ? | Le recoupe et le nettoyage manuel n'apparaissent pas dans le temps de broche. |
| Récupération | Comment sont gérés les bris d'outils, la reprise des alarmes et les coupures de courant ? | Une récupération imprévue peut annuler le taux d'utilisation nominal. |
Demandez un tableau des temps de cycle détaillant chaque étape. Incluez le chargement, le palpage, le préréglage des outils, l'ébavurage, le contrôle et le changement de palette. Si l'estimation repose sur une simulation, précisez-le et définissez les hypothèses. Ne considérez pas l'estimation du fournisseur comme une garantie de production tant qu'un essai de coupe et une méthode de réception n'ont pas été convenus.
Quand un centre d'usinage vertical représente un meilleur investissement
Plaques et pièces à accès supérieur
Les machines verticales simplifient le perçage, le fraisage, le contournage et le contrôle des faces supérieures. Un montage de plaque est souvent simple, visible et rapide à changer. Si les faces latérales présentent peu d'éléments, un second montage peut s'avérer plus économique qu'un montage horizontal sur palette et support. Une machine verticale offre également à l'atelier une grande flexibilité pour le traitement de différentes dimensions de plaques et de familles de pièces, à condition que la table, la course et le dégagement de la broche soient suffisants.
Vérifiez l'espace utile global, et pas seulement les déplacements X, Y et Z. La hauteur du dispositif de fixation, la longueur de l'outil de mesure, le corps du palpeur, le pare-copeaux et la distance entre le nez de broche et la table peuvent réduire le dégagement pratique. Pour les tôles minces, renseignez-vous sur les supports permettant de limiter les vibrations et les déformations. Pour les tôles de grande taille, vérifiez la charge admissible sur la table, l'accessibilité pour le levage et assurez-vous que la pièce peut être supportée en toute sécurité sans obstruer la trajectoire de l'outil.
Travaux de moulage et de finition de surface
Le choix du moule nécessite généralement d'aborder la rigidité, la plage de vitesses de broche, le faux-rond des petits outils, la prédictibilité des opérations de contrôle, l'accélération, le lissage, l'arrosage (liquide ou air comprimé) et la stabilité thermique. Une vitesse de broche élevée peut faciliter l'utilisation de petits outils de coupe, mais elle ne garantit pas une bonne finition. L'outil, le porte-outil, la stratégie de programmation, la structure de la machine et le matériau sont autant d'éléments qui contribuent à la qualité de l'usinage.
Demandez au fournisseur d'examiner une cavité ou un insert représentatif. Précisez l'état de surface requis, les diamètres d'outils, la portée de l'outil, la surépaisseur pour la finition, les tolérances sur les surfaces d'obturation et la méthode de contrôle. Si le moule est trop grand ou si les surfaces sont complexes, comparez une machine verticale avec une solution à portique ou à cinq axes. Une machine plus compacte, avec une trajectoire d'outil courte et rigide, peut s'avérer plus avantageuse qu'une machine plus imposante nécessitant de longues extensions.
Production flexible de taille moyenne
Les machines verticales sont souvent utiles lorsque les références des pièces changent fréquemment. Les opérateurs peuvent visualiser le dispositif de maintien, accéder facilement à la table et reconfigurer un montage sans avoir à modifier l'ensemble du système de palettes. Cette flexibilité est précieuse lorsque la demande est incertaine, que les plans changent souvent ou que la machine doit assurer la maintenance, le prototypage et la production.
Cet avantage peut disparaître si chaque pièce nécessite un nouveau montage, un palpage manuel et une longue phase de validation. Exigez un plan de standardisation : perçages de montage communs, bridage modulaire, bibliothèques d’outils, nomenclature des décalages, gestion des versions de programme et un processus de production reproductible pour la première pièce. La productivité dépend du système global autour de la machine verticale, et pas seulement de ses axes.
Quand un centre d'usinage horizontal mérite sa prime
Pièces de type boîte et fonctionnalités multifaces
Les machines horizontales sont conçues pour un accès latéral. Un indexeur à palette ou rotatif permet de présenter plusieurs faces sans retirer la pièce du dispositif de fixation. Ceci réduit les erreurs de transfert de référence, améliore l'évacuation des copeaux des cavités profondes et simplifie la planification de la production en série de carters. L'avantage est maximal lorsque le dessin comporte plusieurs alésages, ports latéraux, passages sécants, configurations de boulonnage ou faces usinées qui doivent être alignées.
Examinez le dispositif de fixation et la palette avec autant d'attention que la machine. Un processus horizontal peut nécessiter un support de fixation, des conduites hydrauliques, un dégagement de serrage, un circuit de refroidissement, un espace pour les copeaux et une approche de palpage pour chaque face. Une pièce adaptée à la table peut néanmoins gêner la palette ou bloquer un élément latéral. Demandez une analyse de portée 3D ou un schéma de processus annoté lorsque l'accès n'est pas évident.
Familles à volume élevé avec chargement répétable
Les centres d'usinage horizontaux peuvent gérer la mise en commun des palettes et les chargements répétés, mais l'automatisation n'est rentable que si les familles de pièces, les montages, les programmes et les règles de contrôle sont suffisamment stables. Il convient de calculer le nombre de palettes nécessaires, le temps de changement de montage, la politique de gestion des stocks, le trajet de l'opérateur et la procédure à suivre en cas de palette bloquée ou incomplète. L'ajout d'une deuxième palette ne dispense pas d'un processus fiable de bridage et de contrôle des décalages.
Limites à reconnaître
Les machines horizontales sont généralement plus coûteuses à l'achat, à l'installation et à la maintenance. Elles peuvent nécessiter des dispositifs de fixation plus complexes, une gestion des palettes, des convoyeurs à copeaux, des plateformes d'accès et une formation des opérateurs. Certaines pièces petites ou fines peuvent ne pas tirer profit de cette architecture. Si la pièce est principalement une plaque supérieure et que le volume annuel de production est faible, une machine verticale peut s'avérer plus économique et nécessiter moins d'interfaces à gérer.
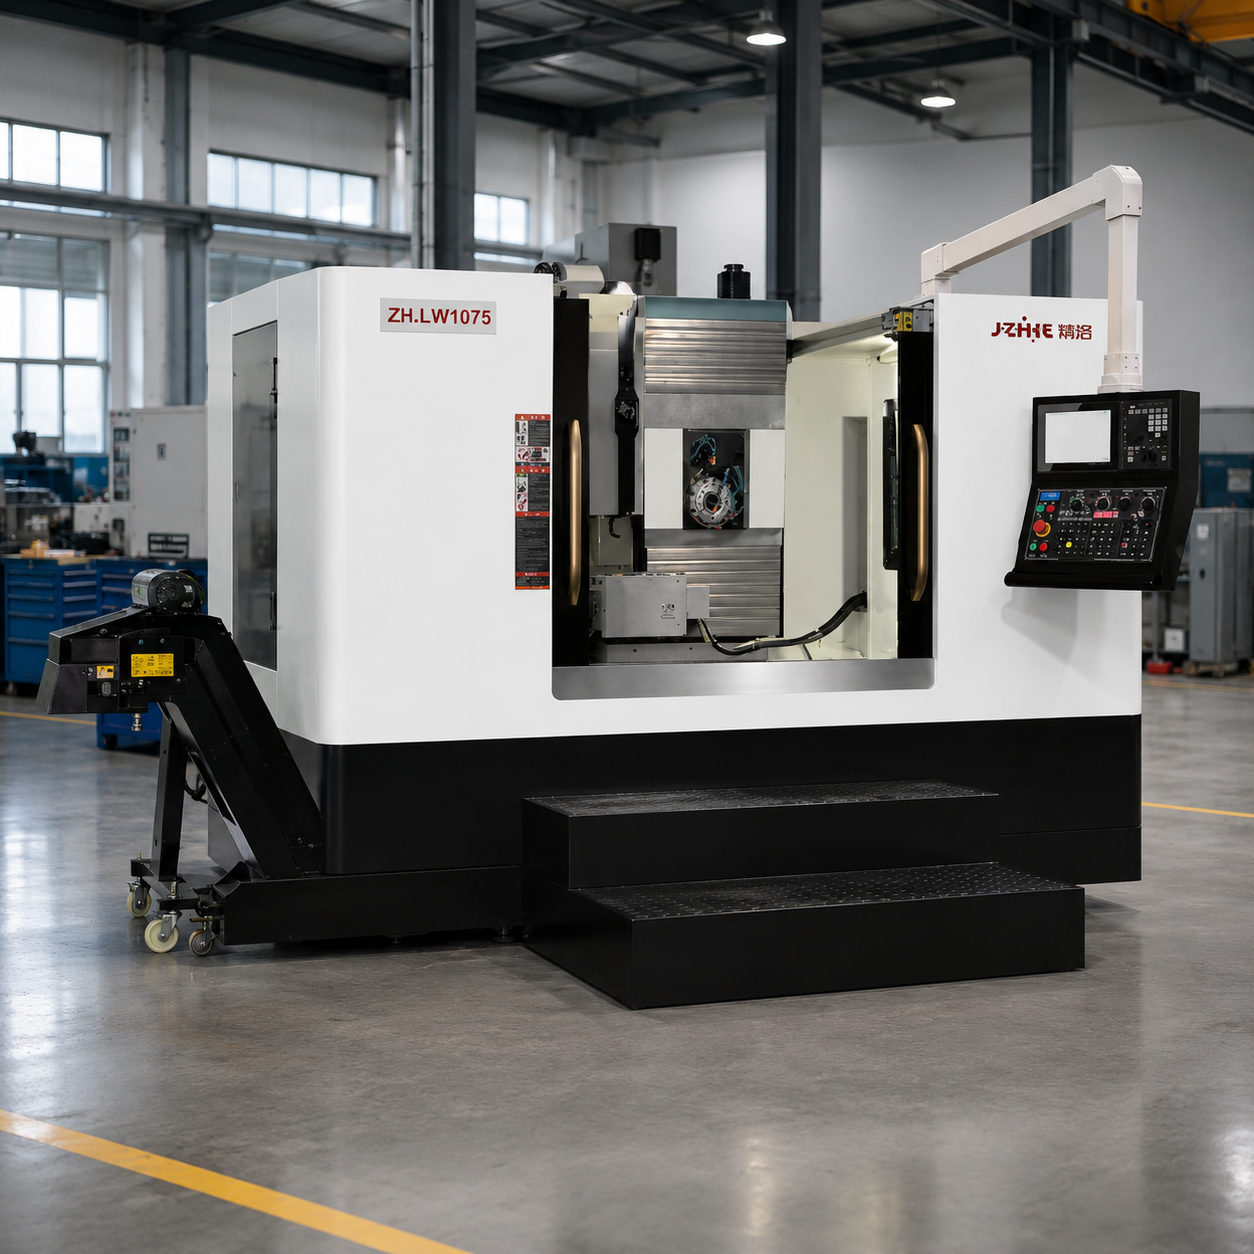
Comparez les spécifications qui affectent votre processus
Demandez la documentation spécifique au modèle et exigez du fournisseur qu'il distingue les équipements de série des équipements optionnels. Un tableau comparatif complet comprend les informations suivantes.
- Encombrement : course des axes, distance entre le nez de broche et la table, dimensions de la table ou de la palette, charge utile, plage de rotation, hauteur du dispositif de fixation et dégagement pour le changement d'outil.
- Structure : construction du lit et des colonnes, conception du guidage, support de vis à billes, compensation thermique, exigences de nivellement et de fondation.
- Broche : conicité, plage de vitesse, puissance nominale et de crête, couple nominal et de crête, refroidissement, mesure du faux-rond, rétention de l'outil et préchauffage.
- Système d'avance : plages d'avance rapide et de coupe, accélération, comportement d'interpolation, lubrification et protection contre les copeaux.
- Contrôle : mémoire du programme, anticipation, lissage, interface de sondage, gestion des outils, sauvegarde, autorisations réseau et politique d'assistance à distance.
- Outillage : capacité du magasin, limites de longueur et de masse des outils, outils jumeaux, détection des outils cassés, préréglage et gestion de la durée de vie des outils.
- Dispositifs de maintien de la pièce : encombrement du dispositif, utilités hydrauliques ou pneumatiques, répétabilité de positionnement, options de fixation par vis ou rotatives et ergonomie de chargement.
- Liquide de refroidissement et copeaux : dimensions du réservoir, filtration, alimentation par la broche, convoyeur à copeaux, contrôle du brouillard, accès pour le lavage et la maintenance.
- Qualité et assistance : dossiers d'étalonnage, équipements d'inspection, tests de réception, installation, formation, garantie, procédure d'intervention et plan de pièces détachées.
Soyez prudent face aux garanties non étayées. Un fournisseur peut affirmer que certains modèles offrent une précision de positionnement jusqu'à +/-0,005 mm et une répétabilité jusqu'à +/-0,003 mm, mais ces valeurs dépendent du modèle, de la course, de la méthode de mesure, de l'environnement et de l'état de la machine. Considérez ces chiffres comme un point de départ pour un test documenté, et non comme une garantie que chaque pièce finie présentera les mêmes caractéristiques.
Afficher le coût total
Utilisez un modèle de coûts sur cinq ans. Incluez le prix de la machine, les options, le transport, les droits de douane, les fondations, l'alimentation électrique, l'air comprimé, le liquide de refroidissement, la gestion des copeaux, les dispositifs de fixation, l'outillage, les sondes, le logiciel, l'installation, la formation, la maintenance, l'énergie, les pièces de rechange, les temps d'arrêt et le coût d'opportunité lié à l'espace au sol. Distinguez les coûts ponctuels des coûts récurrents. Demandez aux fournisseurs de vous fournir un devis pour une prestation identique et d'indiquer les éléments exclus.
Comparez le coût par pièce acceptée, et non seulement le coût par heure de broche. Une machine verticale à deux réglages peut engendrer des coûts supplémentaires de main-d'œuvre, d'inspection et de retouche. Une machine horizontale peut augmenter les coûts liés aux palettes et aux outillages, mais réduit les risques de manutention et de transfert de données. Pour la fabrication de moules, une configuration verticale avec un processus de finition performant peut s'avérer plus avantageuse, même si une machine horizontale semble plus productive sur le cas d'une pièce de type boîte.
Intégrez le coût du temps d'ingénierie. Une machine nécessitant un post-processeur personnalisé, de nouvelles normes de fixation, une formation complexe des opérateurs ou un approvisionnement difficile en pièces détachées peut retarder la production. À l'inverse, un fournisseur qui prend en charge la revue des plans, les essais de découpe, l'installation et la documentation des processus peut réduire le délai entre la livraison et la réception de la première pièce. Intégrez ces éléments dans la comparaison commerciale plutôt que de les considérer comme un simple geste commercial.
Évaluer le fabricant à l'aide des données EEAT
L'expérience se manifeste lorsqu'un fabricant s'enquiert de votre fonctionnalité complexe au lieu de se contenter de répéter un paragraphe du catalogue. L'expertise se révèle lorsque la proposition établit un lien clair entre les matériaux, l'outil de coupe, le dispositif de fixation, la structure de la machine, le contrôle et l'inspection. L'autorité est étayée par des rapports de tests précis, des responsabilités d'ingénierie clairement définies et une usine traçable. La confiance s'instaure lorsque les limitations, les exclusions et les procédures de gestion des défaillances sont consignées par écrit.
Demandez l'identité légale du fabricant, l'adresse de l'usine, le périmètre de production, le contact technique, la fiche technique à jour, le tableau des options, le plan de fondation, la liste des utilités et le processus qualité. Assurez-vous que la personne qui établit le devis puisse obtenir des réponses des équipes de conception, d'assemblage, d'étalonnage et de maintenance. Demandez des références d'application autorisées, le cas échéant ; ne vous fiez pas à des témoignages anonymes ou à des affirmations de résultats clients sans réserve.
Zhihe CNC décrit un processus de sélection basé sur le matériau, les dimensions, la précision et les exigences de production de la pièce. Ce processus comprend ensuite une recommandation, une proposition technique, un devis, un essai de coupe (en option), la livraison, l'installation, la formation et le support après-vente. Utilisez ce processus comme guide et demandez au fournisseur de formaliser chaque étape par un document, un test ou une attribution de responsabilité. Un processus auditable est plus facile à gérer qu'une promesse reposant sur un seul vendeur.
Rédiger une demande de prix verticale par rapport à une demande de prix horizontale
Votre demande de devis doit exiger de chaque fournisseur qu'il réponde aux mêmes questions et utilise le même ensemble de pièces. Incluez au moins un exemple de plaque ou de moule et une pièce multifaces de taille moyenne si les deux sont concernés. Précisez les caractéristiques critiques, le nombre de pièces attendues, la fréquence de modification des modèles et les rapports de contrôle obligatoires.
| Sujet de la demande de prix | Réponse requise |
|---|---|
| Pièce et processus | Architecture machine proposée, séquence de configuration, références, concept de montage et opérations conservées en interne |
| Précision | Norme d'essai, conditions, équipement de mesure, plan de pièce représentatif et limites d'acceptation |
| Productivité | Fiche de temps de cycle par fonctionnalité, incluant le chargement, le palpage, les changements d'outils, le changement de palettes et l'inspection |
| Broche et outillage | Hypothèses de couple et de puissance, liste d'outils, portée du porte-outils, utilisation du magasin de copeaux, stratégie de refroidissement et d'évacuation des copeaux |
| Automation | Portée de la palette, du robot ou du chargeur, taille de la zone tampon, norme de fixation, itinéraire de l'opérateur et procédure de récupération |
| Site et livraison | Fondation, itinéraire de levage, réseaux, surface au sol, séquence d'installation et plan de formation |
| Risque commercial | Options, exclusions, délais de livraison, limites de garantie, pièces détachées et délais de réponse |
| Acceptation | Essais machine, pièce d'essai, méthode d'inspection, documentation et processus d'actions correctives |
Demandez un registre des hypothèses. Si l'estimation du cycle repose sur un matériau, un outil ou un dispositif différent, cela doit être clairement indiqué. Si une fonction de contrôle est optionnelle, précisez-le. Si la précision annoncée est typique et non garantie, indiquez-le également. Des devis comparables reposent sur des définitions comparables.
Utiliser la méthode d'essai et d'acceptation pour réduire l'incertitude
L'usinage d'essai est particulièrement utile lorsque la pièce est composée de matériaux coûteux, présente des zones difficiles d'accès, des alésages précis, des parois fines complexes, un coût de rebut élevé ou nécessite un nouveau procédé de fabrication. Définissez la révision du dessin, le matériau, les dimensions de l'ébauche, le montage, l'outillage, le programme, le liquide de refroidissement, le temps de préchauffage, l'équipement de contrôle, le nombre d'échantillons et les limites d'acceptation. Si un fournisseur refuse un essai, demandez-lui quelle autre preuve peut le remplacer et consignez l'écart.
La réception en usine doit vérifier l'identité de la machine, son intégrité, ses fonctions de sécurité, ses utilités, son étalonnage et le test de performance convenu. La réception sur site doit vérifier l'installation, la mise à niveau, les versions logicielles, le réglage des outils et des dispositifs de fixation, la formation et une pièce représentative. Conservez des enregistrements distincts pour la géométrie de la machine, les résultats de processus et les actions correctives en cours. Un rapport de géométrie ne certifie pas automatiquement votre pièce finie, et un échantillon conforme ne dispense pas du contrôle de la production.
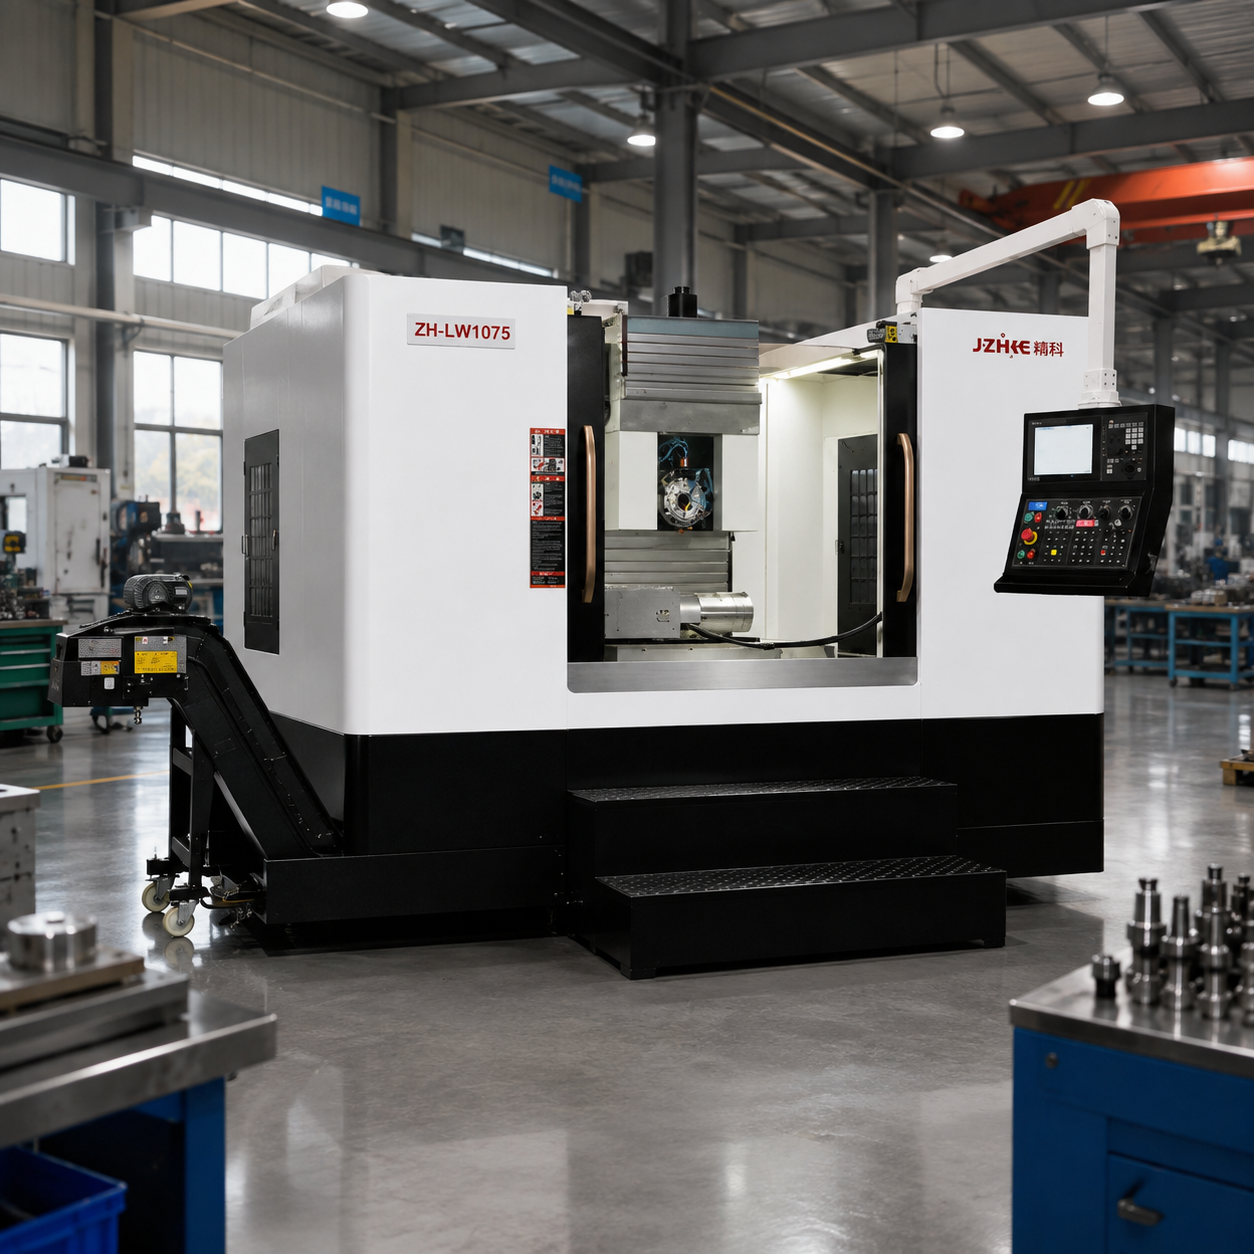
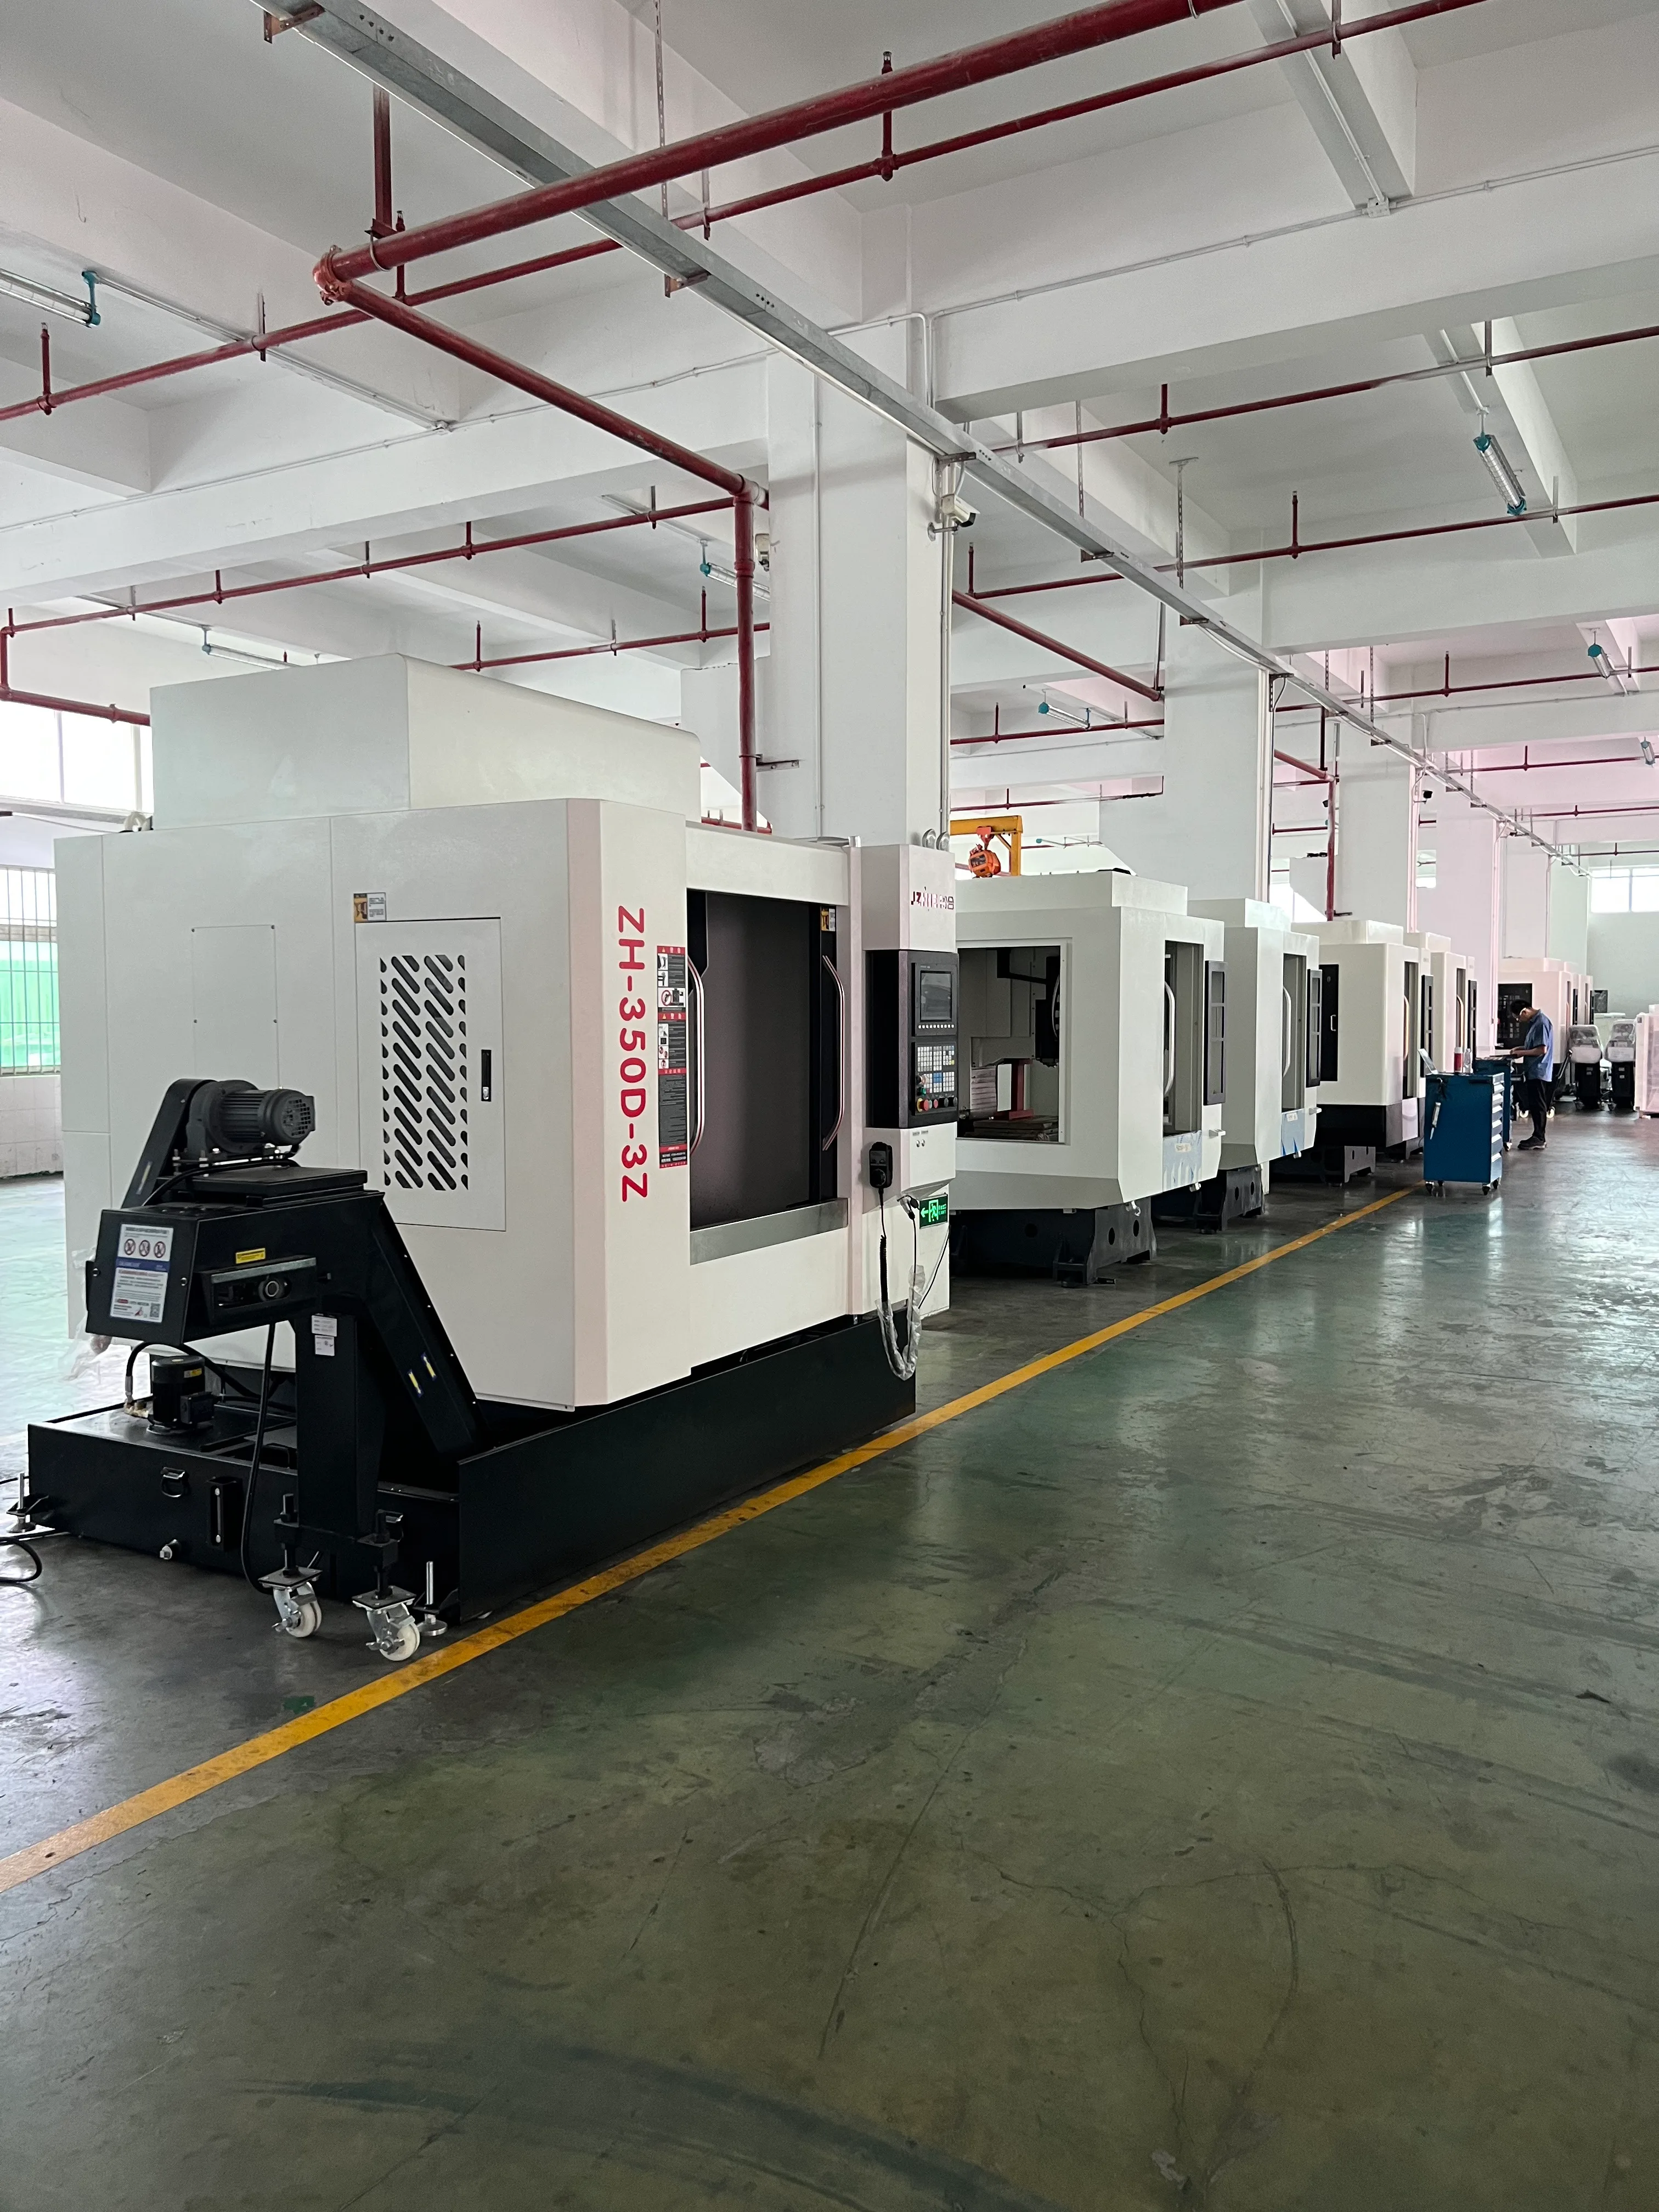
Planifier les opérateurs, la maintenance et les données
La machine fait partie d'un système de production. Il est essentiel de déterminer qui sera responsable de la programmation, du réglage des outils, du chargement des dispositifs de fixation, de la validation des premières pièces, de l'entretien du liquide de refroidissement, du nettoyage des copeaux, de la sauvegarde des programmes et de la gestion des alarmes. Demandez des modules de formation et les intervalles de maintenance. Une machine haut de gamme utilisée sans réglage précis de la compensation, de la durée de vie des outils et des procédures de sauvegarde peut produire un rendement moins fiable qu'une machine plus simple dont l'utilisation est rigoureusement encadrée.
Clarifiez les droits d'accès aux données et le support. Demandez comment les programmes et les paramètres sont sauvegardés, si les diagnostics à distance nécessitent une autorisation, comment les modifications logicielles sont enregistrées et quelles pièces de rechange sont recommandées pour les deux premières années. Pour la production horizontale, prévoyez l'identification des palettes et le contrôle des révisions des outillages. Pour la production verticale, prévoyez des normes d'outillage modulaires et une méthode claire pour rétablir les décalages d'usinage après un changement de série.
Tableau de bord décisionnel pour les équipes d'approvisionnement
Créez un score pondéré avec des catégories pour l'accessibilité des pièces, l'encombrement, la rigidité, la précision, la productivité, la réduction des temps de réglage, l'outillage, l'automatisation, le support et le coût total. Attribuez la note « ouverte » à une affirmation non vérifiée, et non la note maximale. Utilisez des lignes distinctes pour les plaques, les moules et les pièces de taille moyenne si la gamme est diversifiée. Cela évite qu'un échantillon performant ne masque une mauvaise adéquation au reste du planning.
Avant toute négociation commerciale, effectuez une revue technique. Invitez les ingénieurs de production, les responsables qualité, maintenance, les opérateurs et les acheteurs. Demandez à chaque participant d'identifier l'hypothèse la plus susceptible d'être erronée. Demandez ensuite au fournisseur de justifier ces hypothèses par un schéma, un calcul, un prototype, un rapport d'essai ou une clause contractuelle. La meilleure machine est celle qui, après cette revue, présente le moins de dépendances non expliquées.
Consultez la page d'accueil de Zhihe CNC pour découvrir les différentes gammes de machines, la page dédiée aux centres d'usinage verticaux pour les plaques, les moules et la production flexible, et celle des centres d'usinage horizontaux pour les applications multifaces et de type caisson. Ces pages serviront de point de départ à une discussion, puis vous pourrez demander une proposition personnalisée pour le modèle souhaité.
Note de mise à jour et de réutilisation
Mettez à jour ce guide en cas de modification des séries de machines, des contrôleurs, des normes d'outillage, des exigences d'inspection ou des volumes de production. Le tableau comparatif peut servir de modèle de demande de devis ; la section relative aux coûts, de feuille de calcul pour une demande d'investissement ; et la grille d'évaluation, de compte rendu d'évaluation des fournisseurs. Veillez à ce que la date de révision et les liens vers la source soient toujours à jour afin que cet article reste utile aux acheteurs qui le consultent ultérieurement.
Sources et références faisant autorité
- ISO 230-2 , pour les essais de précision de positionnement et de répétabilité des machines-outils à commande numérique.
- Série ISO 10791 , relative aux conditions d'essai des centres d'usinage et aux discussions d'acceptation associées.
- ASME Y14.5 , pour le langage de dimensionnement et de tolérancement qui affecte la planification des références.
- La norme ISO 9001 relative au management de la qualité s'applique aux questions concernant les processus de contrôle qualité ; la certification ne remplace pas les preuves spécifiques à la machine.
- Page de contact de Zhihe CNC , pour les spécifications actuelles, la description technique et l'étendue du support.
FAQ pour les acheteurs comparant les fabricants de centres d'usinage
Un centre d'usinage vertical est-il plus adapté aux moules ?
Il s'agit souvent d'un choix judicieux pour les inserts et les cavités de moules, car l'accès par le haut, la flexibilité des dispositifs de fixation et l'accès aux outils de finition sont des atouts. Le choix dépend toutefois de la taille du moule, des exigences de surface, de la portée des outils, du comportement thermique, de la programmation et du contrôle. Les moules de grande taille ou complexes peuvent nécessiter un portique ou une solution à cinq axes.
Quand un centre d'usinage horizontal justifie-t-il un prix plus élevé ?
Le surcoût se justifie lorsque la présence de multiples faces, d'alésages sécants, de cavités profondes ou de volumes importants de production sur palettes rend les resserrages répétés coûteux ou risqués. Comparez les coûts des outillages et des palettes aux coûts de main-d'œuvre, d'inspection et de transfert de données que le procédé horizontal permet d'éliminer.
Comment comparer la précision de deux fabricants de centres d'usinage CNC ?
Normalisez la norme, la température, l'état de la machine, la position de déplacement, la charge utile, l'équipement de mesure et le rapport. Exigez ensuite un essai représentatif ou une validation de processus pour vos caractéristiques critiques. Ne comparez pas des valeurs isolées obtenues dans des conditions différentes.
Quel chiffre de productivité doit figurer dans une demande de devis ?
Demandez le nombre de pièces acceptées par heure disponible et le détail complet des opérations. Incluez le chargement, le palpage, les changements d'outils, le changement de montage ou de palette, l'inspection, l'évacuation des copeaux, le changement de série et la récupération. Un cycle de broche seule ne constitue pas un taux de production.
Les plaques doivent-elles être usinées horizontalement ?
Généralement, un usinage vertical n'apporte un avantage significatif que lorsque l'accès latéral, les opérations transversales profondes, le traitement de nombreuses faces ou un flux de palettes important sont nécessaires. Pour les opérations principalement sur les faces supérieures, une machine verticale peut utiliser des dispositifs de fixation plus simples et offrir un coût total inférieur.
Quelles preuves un fournisseur doit-il fournir avant l'achat ?
Demandez une fiche technique à jour, une liste des options, une proposition de processus, un délai de cycle, une revue des plans, un plan d'étalonnage et de réception, les exigences du site, le périmètre des services, un plan de pièces de rechange et tout rapport d'essai convenu. Demandez au fournisseur d'identifier les limitations et les exclusions.
Zhihe CNC peut-il recommander une orientation verticale ou horizontale en se basant sur les plans ?
Oui, une analyse basée sur un dessin technique permet de comparer le matériau, les dimensions, la précision, l'accessibilité des éléments et les exigences de production de la pièce à usiner avec la famille de machines correspondante. La recommandation finale doit être confirmée par la fiche technique du modèle, le concept de montage et les essais convenus.





