

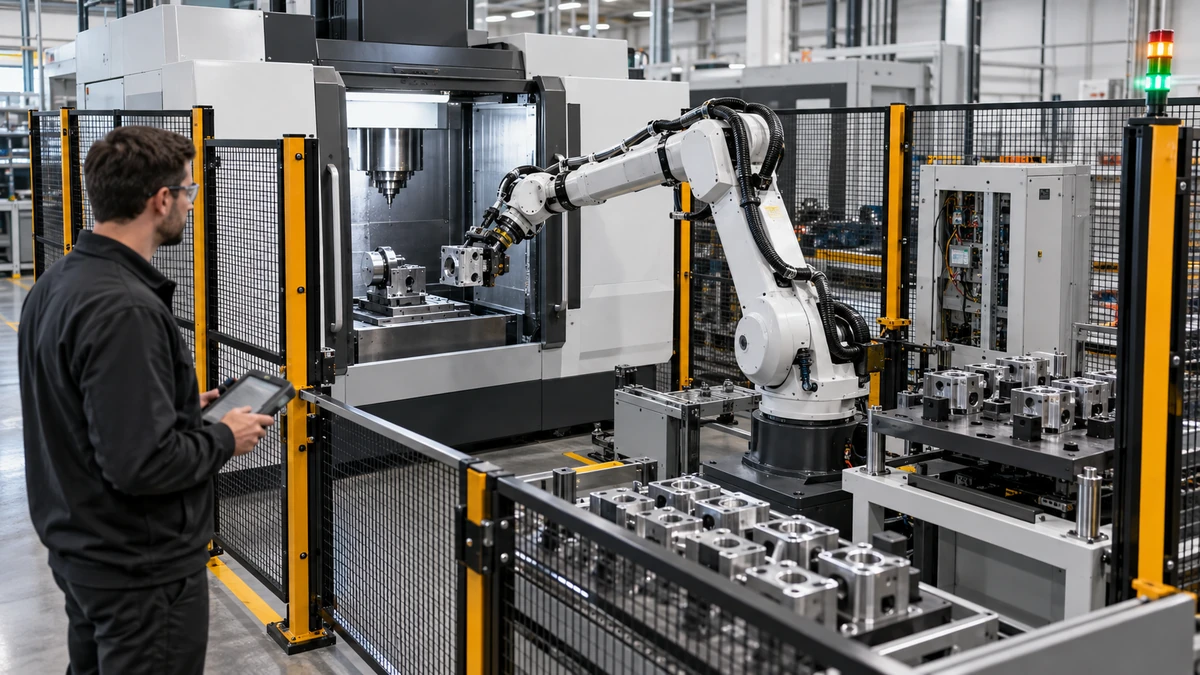
Une solution d'automatisation CNC personnalisée est réussie lorsque la machine, le robot, le dispositif de fixation, le système de sécurité, le programme et les données de production sont parfaitement coordonnés quant aux actions à entreprendre. De nombreux projets rencontrent des difficultés car chaque fournisseur livre un composant performant, mais sans accord préalable sur la communication, la reprise après sinistre, l'identification des pièces, les changements d'outillage ou les responsabilités. Cet article explique comment définir cette interface avant même de commander l'équipement.
Décrivez d'abord le scénario de production.
Décrivez la séquence de travail plutôt que la marque du robot. Présentez les pièces, le chargement, le positionnement, l'usinage, le contrôle, le déchargement, la gestion des rebuts, la capacité tampon, le changement d'outillage et l'intervention de l'opérateur. Précisez les hypothèses de temps de cycle, la taille des lots, l'organisation des équipes, la variabilité des pièces et les décisions relatives à la qualité à prendre avant chaque étape.
L'expression « solution d'automatisation CNC personnalisée » n'est pertinente que lorsqu'elle désigne un résultat maîtrisé. Une cellule dédiée à une pièce stable diffère d'une cellule flexible desservant plusieurs familles de pièces. Une aspiration automatisée diffère d'un chargement supervisé avec inspection automatique. Définissez clairement le scénario avant de choisir le matériel.
Établir le contrat d'interface
Décrivez les signaux, les états et leur attribution en langage clair. Définissez les états suivants : prêt, occupé, terminé, défaut, accès sécurisé, pièce présente, blocage confirmé, programme sélectionné et résultat d’inspection. Pour chaque signal, indiquez sa source, sa destination, son état normal, son délai d’expiration, son comportement de réinitialisation et les preuves associées.
| Élément d'interface | Côté machine | Côté automatisation | Question d'acceptation |
|---|---|---|---|
| Cellule prête | Les conditions signalées sont remplies | Début du cycle des requêtes | Tous les prérequis sont-ils visibles ? |
| Partie présente | Confirme la position de chargement | Confirmation du transfert terminé | Un faux positif peut-il être détecté ? |
| Identité du programme | Valide la révision approuvée | Envoie l'identifiant de la tâche ou de la recette | Les deux parties rejettent-elles une inadéquation ? |
| État de serrage | Lecture des capteurs de l'appareil | Commandes de chargement et de déchargement | Une perte de pression est-elle gérée en toute sécurité ? |
| Cycle complet | Publie les résultats d'usinage | Récupère les données et les parties | Que se passe-t-il après un délai d'attente ? |
| Défaut et réinitialisation | Décrit la cause et l'état sûr | Les demandes ou les autorisations sont réinitialisées | À qui appartient le pouvoir de recouvrement ? |
Considérez ce tableau comme un contrat, et non comme une simple suggestion. Une solution d'automatisation CNC sur mesure ne doit pas reposer sur la connaissance, par un opérateur, de trois significations différentes selon le quart de travail, pour un même voyant.
Définir le modèle d'état et le comportement de délai d'attente
Utilisez un modèle d'états partagés et simplifié : inactif, préparation, chargement, positionnement, serrage, usinage, inspection, déchargement, terminé, bloqué, défaut et arrêt sécurisé. Documentez les transitions automatiques, celles nécessitant une intervention opérateur et celles exigeant une réinitialisation du niveau de service. Définissez les données conservées lors d'une interruption d'état.
Les délais d'attente requièrent la même attention. Si un robot attend un signal de confirmation de serrage, doit-il réessayer, se positionner en sécurité, maintenir la pièce ou appeler l'opérateur ? Si la machine signale la fin du cycle mais que le serveur d'inspection est indisponible, la pièce peut-elle être libérée ? Ces décisions doivent être prises lors de la revue de conception, et non en fin de mise en service.
Concevoir le dispositif autour de la récupération
Le dispositif de fixation est le point de rencontre physique entre la machine et l'automatisation. Il doit positionner les pièces de manière répétable, tolérer les variations prévues, exposer les capteurs de confirmation, évacuer les copeaux et le liquide de refroidissement, et permettre une reprise en toute sécurité après un cycle partiel. Il doit également prévoir un accès pour le nettoyage, l'inspection, le déchargement manuel et la maintenance.
Pour une solution d'automatisation CNC personnalisée , définissez un état connu après chaque interruption. Le dispositif de fixation doit permettre d'identifier si une pièce est brute, en cours de fabrication, acceptée, rejetée ou d'état inconnu. Une simple étiquette d'état ou un support sérialisé peut éviter le mélange de lots après une coupure de courant.
Coordonner les données de référence du robot, de la machine et de l'inspection
Alignez les systèmes de coordonnées utilisés par le robot, le dispositif de fixation, la commande numérique, la caméra, la sonde et l'appareil d'inspection. Indiquez le système de référence et la méthode de vérification des modifications. Ne corrigez pas un décalage de coordonnées en modifiant discrètement un point du robot ou le décalage de la commande numérique sans consigner la modification.
Effectuez une étude de corrélation avec une pièce représentative ou un artefact de référence. Vérifiez l'emplacement de prélèvement, le positionnement du dispositif de fixation, la caractéristique usinée, le résultat du palpage, le résultat de l'inspection et la position de déchargement comme une chaîne de contrôle. Conservez les preuves et définissez le processus de réapprentissage autorisé.
Expliciter les comportements de sécurité
La sécurité en automatisation est une propriété du système. Il convient de vérifier les protections, les portiques d'accès, les barrières immatérielles, les scanners, les arrêts d'urgence, les dispositifs d'activation, les vitesses de sécurité, le comportement du couple en toute sécurité, les dispositifs de sécurité en cas de clé piégée et les mesures anti-redémarrage. La norme ISO 10218 relative à la sécurité en robotique et les ressources de l'OSHA en la matière fournissent des points de référence, mais l'intégrateur doit évaluer la cellule réelle.
Définissez les actions qui se produisent lorsqu'une personne entre, qu'un portail s'ouvre, qu'un capteur tombe en panne, que la pression atmosphérique chute ou que le robot perd une pièce. Spécifiez l'emplacement de réinitialisation et les personnes autorisées à l'effectuer. Ne laissez jamais un cycle redémarrer simplement parce qu'un signal réseau a été reçu.
Planifier l'identité et le transfert de données
Une solution d'automatisation CNC personnalisée et flexible nécessite une gestion des identités. Choisissez l'identifiant : code-barres, code QR, RFID, identifiant du transporteur ou numéro de tâche contrôlé. Définissez les modalités de lecture, de validation, d'enregistrement et de liaison de cet identifiant aux révisions de programme, aux données d'outillage, aux résultats d'inspection, aux interventions de l'opérateur et à la disposition finale.
Utilisez une procédure d'exception pour les identités illisibles ou dupliquées. Empêchez le système de revenir à la dernière recette par défaut sans décision visible et autorisée. La durée de conservation des données doit être adaptée aux exigences de qualité, de satisfaction client et de service. Consignez quel système est propriétaire de la base de données principale et la procédure de correction des résultats.
Le changement d'ingénieur est une opération de première classe.
Le changement de série est l'étape cruciale pour la mise à l'épreuve des promesses d'automatisation. Répertoriez l'outillage, les inserts de montage, les préhenseurs de robot, les recettes, les programmes, les jauges, les étiquettes et les caractéristiques d'inspection qui varient d'une famille de pièces à l'autre. Définissez la vérification de la configuration et la validation de la première pièce.
| Contrôle de commutation | Décision requise | Preuve |
|---|---|---|
| dispositif de fixation et pince | Quelles pièces et révisions sont compatibles ? | Matrice de compatibilité approuvée |
| Programme CNC | Qui publie la version révisée ? | Programme et dossier professionnel |
| Recette du robot | Quels points et vitesses changent ? | Vérification de recette |
| Plan d'inspection | Quelles sont les fonctionnalités et les limites applicables ? | Rapport de première partie |
| Outillage | Quelles durées de vie et quels décalages sont réinitialisés ? | Liste de vérification de la configuration des outils |
| Étiquettes et données | Quelles règles d'identité s'appliquent ? | Enregistrement de trace d'échantillon |
Effectuez un test de changement avec les équipes de production. Mesurez le temps, notez les éventuelles difficultés et revoyez le contrat d'interface. Une cellule techniquement sophistiquée, mais reposant sur un savoir-faire interne, n'est pas prête.
Commission en couches
Concevez votre solution d'automatisation CNC sur mesure, de l'intérieur vers l'extérieur. Commencez par valider la sécurité et la reprise après intervention manuelle. Ensuite, testez l'usinage en mode machine seule, les cycles à vide du robot, les capteurs de fixation, la communication sans fil, le transfert de pièces sans découpe, et enfin, la production intégrée. Ajoutez l'inspection et la validation des données une fois le processus stabilisé.
À chaque niveau, conservez la configuration testée, le programme, la recette, le câblage ou la liste des signaux, ainsi que la liste des problèmes ouverts. N'acceptez pas une démonstration à pleine vitesse comme preuve de récupération ou de basculement. Demandez à l'intégrateur de démontrer un délai d'attente, une pièce manquante, une recette incorrecte, une porte ouverte et une coupure de courant dans des conditions contrôlées.
Attribuer la propriété après la mise en production
Le contrat d'interface doit préciser qui est responsable de la logique PLC, des paramètres CNC, des programmes robots, des dispositifs de fixation, de la validation de sécurité, des logiciels d'inspection, de l'accès réseau, des sauvegardes et des pièces de rechange. Il convient également de définir les procédures de réponse et les règles d'assistance à distance. La page dédiée aux solutions d'automatisation CNC de Zhihe peut servir de support pour une première discussion sur le périmètre du projet, mais l'acheteur doit tenir à jour une matrice de responsabilité spécifique à chaque cellule.
Effectuez un bilan à 30 et 90 jours. Analysez les arrêts intempestifs, les interventions manuelles répétées, les rejets erronés, les erreurs d'identification, le temps de récupération et les variations de changement de format. Transformez les tendances en améliorations maîtrisées. Conservez la base de référence initiale afin que l'équipe puisse distinguer une amélioration planifiée d'une dérive inexpliquée.
La meilleure solution d'automatisation CNC personnalisée n'est pas celle qui possède le plus de matériel. C'est celle dont les interfaces sont explicites, la récupération est sécurisée, l'identité est traçable et la responsabilité reste clairement définie lorsque la cellule se comporte différemment du scénario nominal.
Utilisez la gamme de centres d'usinage CNC , la présentation des solutions d'automatisation , le flux de travail d'usinage de précision et le support technique de Zhihe CNC comme points de départ pour le cahier des charges du projet.
questions sur l'intégration de l'automatisation
Qu'est-ce qu'une solution d'automatisation CNC personnalisée ?
Il s'agit d'une cellule intégrée dans laquelle les équipements CNC, les robots, les dispositifs de fixation, les commandes, la sécurité, l'inspection et les flux de données sont conçus autour d'un scénario de production et d'une famille de pièces définis.
Que doit contenir un contrat d'interface ?
Incluez les signaux, les états, les sources, les destinations, les valeurs normales, les délais d'attente, les réinitialisations, le comportement sécurisé, la propriété, la conservation des données et les tests d'acceptation pour chaque interaction importante.
Pourquoi les délais d'attente sont-ils importants ?
Elles définissent la réponse sûre et utile en cas d'échec de la prise de contact. Sans elles, la cellule risque d'attendre indéfiniment, de réessayer de manière incorrecte ou de laisser une partie dans un état inconnu.
Comment les dispositifs de fixation doivent-ils prendre en charge la reprise après automatisation ?
Ils doivent permettre une localisation et une confirmation reproductibles, éliminer la contamination, permettre un accès manuel et rendre distinguables les états brut, en cours de traitement, accepté, rejeté et inconnu.
À qui appartient l'alignement des coordonnées ?
L'équipe de projet doit désigner une donnée de référence faisant autorité et vérifier la relation entre le robot, la commande numérique, le dispositif de fixation, la sonde, la caméra et les coordonnées d'inspection à l'aide d'une étude documentée.
Quelles normes de sécurité doivent être prises en compte ?
Évaluer la cellule réelle au regard des exigences locales applicables et des normes pertinentes telles que l'ISO 10218. Utiliser une évaluation des risques documentée et valider chaque fonction de protection.
Comment gérer l'identité des pièces ?
Lire un identifiant contrôlé, le valider par rapport à la tâche et à la recette approuvée, le lier aux enregistrements de processus et d'inspection, et fournir un chemin d'exception pour les identifiants illisibles ou en double.
Qu'est-ce qui rend un système de conversion prêt pour la production ?
Les opérateurs désignés peuvent modifier les dispositifs, les recettes, les outils, les programmes, les étiquettes et les exigences d'inspection à l'aide d'une liste de contrôle et livrer une première pièce vérifiée sans intervention d'expert cachée.
Quels tests de mise en service doivent être effectués au-delà du cycle normal ?
Tester les recettes erronées, les pièces manquantes, les délais d'attente de connexion, les portes ouvertes, les défauts de capteurs, les coupures de courant, les arrêts de sécurité, la récupération manuelle et l'autorisation de redémarrage.
Que devrait-il se passer après la mise en service ?
Examiner les arrêts intempestifs, les interventions manuelles, les signaux de qualité, les erreurs d'identification, le temps de récupération et la variation de changement à intervalles définis, puis approuver les améliorations par le biais du contrôle des changements.





