

Un centre d'usinage horizontal robuste crée de la valeur lorsque l'ensemble du processus de charge (pièce, palette, dispositif de fixation, outil, force de coupe, évacuation des copeaux, contrôle et récupération) est validé au sein d'un système de production unique. Zhihe CNC utilise quatre cas de charge représentatifs pour aider les acheteurs à comparer les architectures en fonction du rendement garanti plutôt que de la masse de la machine ou des performances annoncées de la broche.
Les exemples ci-dessous constituent des modèles d'ingénierie et non des garanties de performance. Il appartient aux acheteurs de remplacer chaque valeur de poids, de force, de cycle et de condition de qualité supposée par leurs propres plans, dispositifs, outils, programmes, matériaux et protocoles de mesure.
Définir l'enveloppe de charge avant l'enveloppe de pièce
Consignez les dimensions de la pièce brute et finie, sa masse, son centre de gravité, les points de levage, la présence d'une palette, d'un dispositif de fixation ou d'un montage, de brides, de supports, de la position de rotation, de la portée de l'outil, du liquide de refroidissement, du volume de copeaux et des accès pour la maintenance. La charge totale installée et sa répartition sont plus importantes que la masse de la pièce finie.
Zhihe CNC recommande d'examiner toutes les orientations, et pas seulement la position de chargement. La rotation peut déplacer le centre de gravité et amener des dispositifs de serrage, des outils longs, des portes, des palpeurs ou des équipements d'usinage dans l'espace disponible.
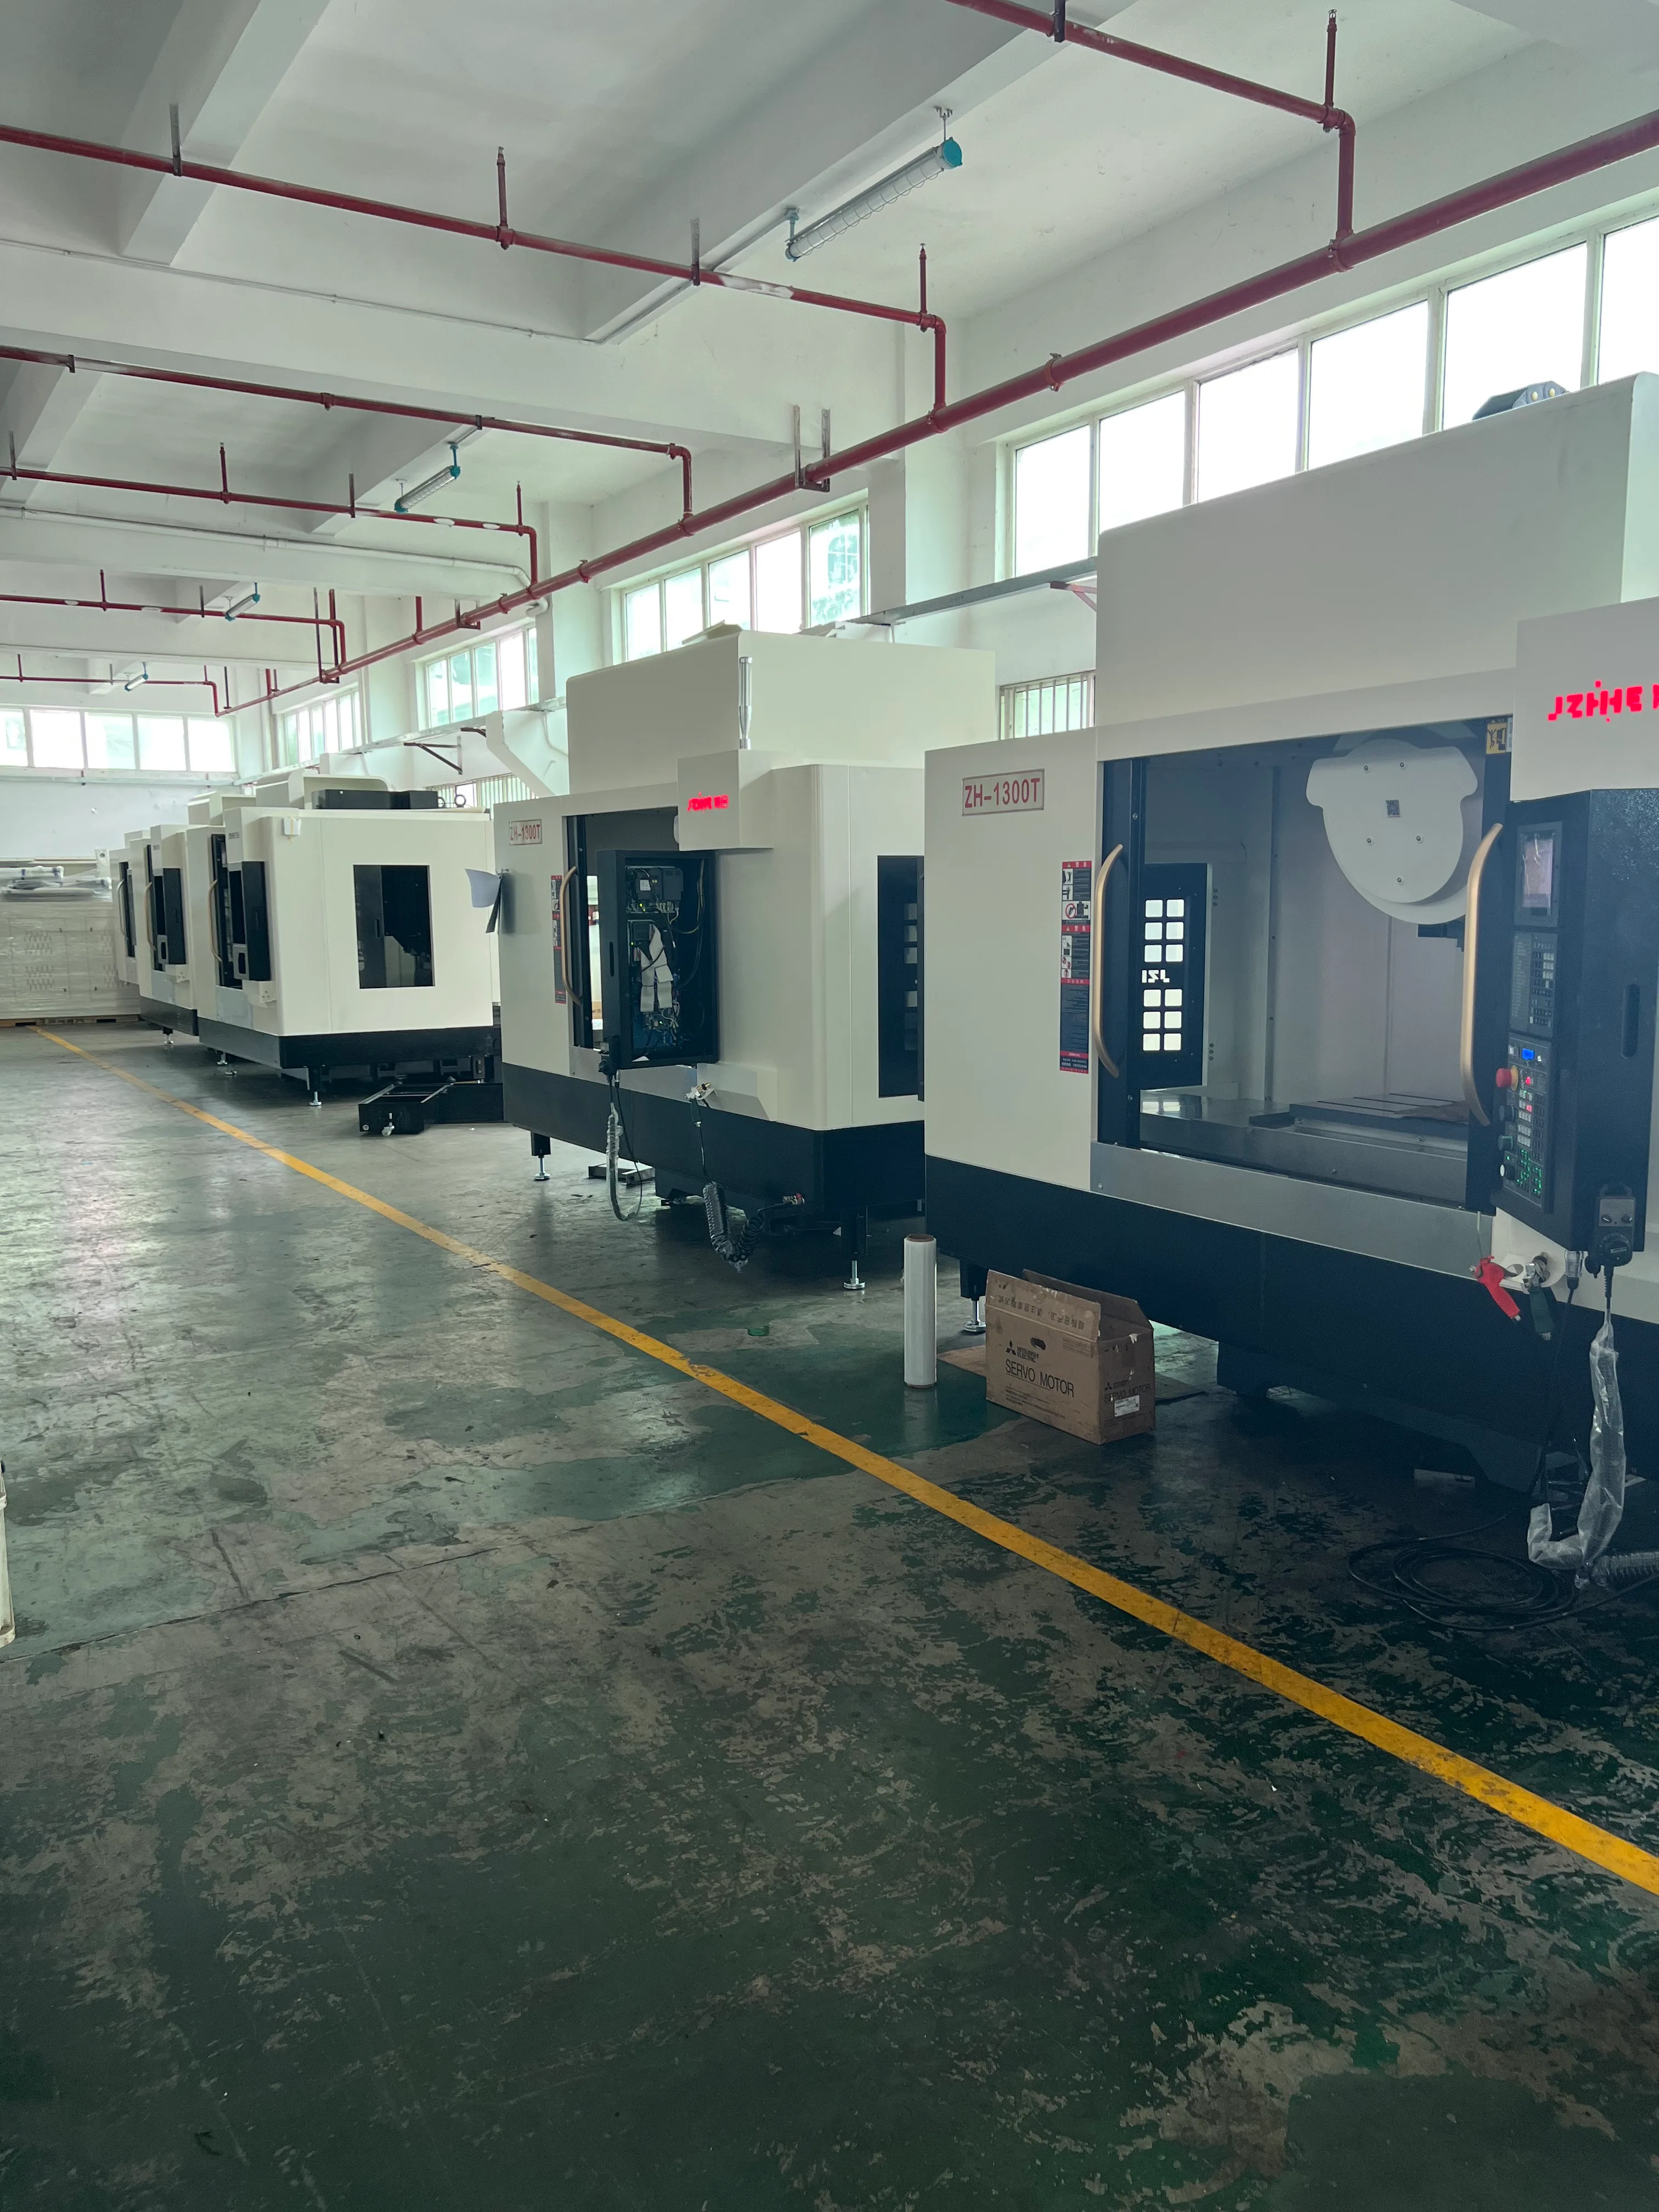
Cas de charge A : Le moulage en caisson profond
Une pièce moulée profonde peut nécessiter l'usinage de plusieurs faces, les copeaux s'accumulant dans les cavités, les nervures et les passages internes. Il convient de définir l'angle d'entrée, la projection de l'outil, le sens d'arrosage, les pauses d'évacuation, l'accès pour l'inspection et la procédure de nettoyage de la pièce avant une nouvelle orientation.
Un centre d'usinage horizontal robuste peut réduire les resserrages pour les pièces cubiques, à condition que le dispositif de fixation expose les faces requises sans supports fragiles ni zones de récupération des copeaux inaccessibles. Il est recommandé de réaliser un essai sur la cavité la plus complexe avec des outils de production et une charge de copeaux réaliste.
Cas de charge B : Collecteur en acier décalé
Les trous décalés, les orifices, les surfaces d'étanchéité et les coupes interrompues peuvent éloigner les contraintes de couple et de flexion des supports de montage. Représentez le trajet de la force depuis l'arête de coupe à travers l'outil, la broche, la pièce, les brides, les dispositifs de positionnement, le montage, la palette et la structure de la machine.
Zhihe CNC doit recevoir les spécifications suivantes : matériau, dureté, dimensions et profondeurs des alésages, filetages, surface de frappe, outillage, engagement et capacité de service. L’acheteur doit définir les critères d’acceptation : bavures, intersection, propreté, étanchéité, test de pression et positionnement.
Cas de charge C : La pierre tombale à plusieurs parties
Un dispositif de regroupement de pièces peut optimiser l'utilisation des broches en présentant plusieurs pièces, mais il multiplie également les opérations de chargement, de serrage, d'outillage, d'inspection et les risques d'erreur. Il est important de consigner la composition des pièces, leur orientation, les références communes, la portée de l'opérateur, les procédures de prévention des erreurs, l'identification de l'ordre de fabrication et la libération de la palette.
Optimisez le montage en fonction du nombre de pièces et du stock réels. Une configuration théorique complète peut dépasser les capacités de chargement (temps de chargement admissible, charge sur la table, capacité d'outillage, dégagement des copeaux) ou d'échantillonnage de qualité.
Cas de charge D : Le boîtier lourd à cycle long
Les cycles longs permettent d'évaluer le comportement thermique, la durée de vie de l'outil, la logique de l'outil associé, l'accumulation de copeaux, l'état du liquide de refroidissement, la reprise après alarme, les décisions automatiques et le délai de mesure. L'essai doit comprendre au moins un événement planifié et une interruption contrôlée.
Un centre d'usinage horizontal de grande capacité doit être évalué en fonction du nombre de boîtiers conformes produits par période de travail, et non uniquement du temps de broche ininterrompu. Il convient d'inclure le temps de réglage, l'attente des palettes, la file d'attente pour le contrôle qualité, les corrections, la maintenance et les retouches.
Tracer le chemin de charge du dispositif
| Élément | Question | Signal de défaillance |
|---|---|---|
| Contact partiel | Le support est-il situé sous la zone de coupe ? | Déviation ou bavardage |
| Localisateur | La position est-elle reproductible ? | Changement de position après rechargement |
| Serrer | La force est-elle stable et accessible ? | Déformation ou relâchement |
| Corps de fixation | La voie de force est-elle courte ? | torsion ou flexibilité locale |
| Interface de palette | Les sièges sont-ils propres et leur accès contrôlé ? | Variation en face à face |
Vérifier la séquence et la force de serrage de la pièce dans chaque orientation. Prendre en compte l'influence des variations de matière première, des supports de fonderie, de la calamine, du nettoyage, de l'usure et de l'accessibilité pour l'opérateur. Conserver un registre des modifications et de la maintenance des dispositifs de fixation.
Adapter la charge de broche au portefeuille d'opérations
Séparer les opérations d'ébauche, de fraisage en bout, de perçage, de taraudage, d'interpolation, de finition et de coupe interrompue. Noter le diamètre de l'outil, l'engagement, le matériau, la vitesse, l'avance, le couple requis, la durée de fonctionnement, le porte-outil, la projection, le liquide de refroidissement et l'état des copeaux.
Le couple ou la vitesse de pointe ne peuvent définir une production continue. Utilisez la courbe de broche et la configuration indiquées, puis testez les opérations qui influencent le plus la charge thermique, l'usure de l'outil, l'état de surface ou le risque de cycle.
La taille du magazine est axée sur le rétablissement, pas sur un seul programme.
Comptez les outils de production, les sondes, les outils redondants, les outils similaires, les restrictions relatives aux outils longs, les outils de grand diamètre adjacents, les emplacements de rechange et les outils partagés dans la file d'attente des palettes. Associez chaque outil à des données prédéfinies, une règle de durée de vie, un responsable du remplacement et une action de récupération.
Zhihe CNC peut examiner les options de gestion des magasins et des outils, tandis que l'usine confirme la capacité de l'atelier d'outillage, la norme des porte-outils, le stockage, le préréglage, l'identification et la logistique de remplacement.
Ingénierie du flux de puces par cavité et orientation
Cartographiez la formation des copeaux, leur transport par gravité, l'arrivée du liquide de refroidissement, leur compaction et leur évacuation de l'enceinte. Incluez les copeaux filandreux, chauds, abrasifs, fins et lourds provenant du matériau et des outils.
Une architecture horizontale facilite souvent l'évacuation des copeaux, mais les cavités profondes, les butées, les protections et les interfaces palettes peuvent néanmoins retenir des matériaux. Il convient de définir les pauses de nettoyage, les méthodes de vérification, la capacité du convoyeur, la filtration et les accès sécurisés pour la maintenance.
Gérer la file d'attente des palettes comme un stock de production
Pour chaque état de palette, définissez l'identité, la révision de la pièce, le lot de matériau, le dispositif de fixation, l'état des brides, les outils, le programme, les décalages, l'état du contrôle, l'action suivante, la priorité et le responsable. Une palette en attente de contrôle qualité ou d'informations est considérée comme un en-cours de production et n'occupe pas de capacité disponible.
Un centre d'usinage horizontal de grande capacité ne tire profit de la préparation hors machine que si la file d'attente des machines prêtes est rigoureusement gérée. Mesurez séparément les temps de préparation, d'arrêt, d'exécution, d'inspection, de réparation et de libération.
Synchroniser l'inspection avec la sortie multiface
Définir les contrôles de première pièce, de face, en cours de production, de patrouille, finaux, de propreté et fonctionnels. Déterminer quelles mesures sont effectuées sur la machine, à un poste de mesure ou sur une machine à mesurer tridimensionnelle (MMT). Inclure le refroidissement, le nettoyage, le montage, la mise en file d'attente, l'analyse des données et la mise au rebut des pièces.
Évitez qu'un cycle de palettisation rapide n'entraîne un retard d'inspection caché. Utilisez le débit accepté et la traçabilité du dernier produit conforme comme mesures de libération.
Vérifier les conditions de test et le bon fonctionnement
La série ISO 10791 fournit un cadre pour les conditions d'essai des centres d'usinage. Les acheteurs ont toujours besoin d'un protocole spécifique au projet concernant la géométrie, le positionnement, le comportement rotatif ou du plateau, les pièces d'essai, l'état thermique, les instruments, les limites et les exceptions.
Le guide de l'OSHA sur la protection des machines fournit un contexte général pour la protection des lieux de travail relevant de sa compétence. Les responsables doivent examiner la machine livrée, la législation locale, l'évaluation des risques, les dispositifs de verrouillage, l'accès aux copeaux, la méthode de chargement, les procédures de levage et de maintenance.
Utilisez la matrice de décision pour centres d'usinage horizontaux robustes
| Question | Force horizontale | Limite à prouver |
|---|---|---|
| Plusieurs visages ? | Moins de repositionnements | Exposition des luminaires |
| Actions lourdes ? | Processus de palettes robuste | Répartition totale de la charge |
| Cycle long ? | File d'attente et outils associés | discipline de rétablissement |
| Caries profondes ? | Puces à gravité | Zones de piégeage réelles |
| Mélange élevé ? | Palettes préparées | Complexité du programme et des outils |
Identifier les arrêts de cellule à point unique
Liste des pannes bloquant chaque palette : broche, changeur de palettes, palpeur, dispositif de fixation commun, outil clé, convoyeur, liquide de refroidissement, air comprimé, alimentation électrique, réseau, serveur de programme, MMT, pont roulant, certification de l’opérateur ou autorisation de mise en service. Précisez les besoins en pièces de rechange, solutions de contournement, procédures d’escalade et preuves.
Le support CNC de Zhihe peut répondre plus efficacement lorsque l'historique des alarmes, l'état, l'étape du programme, l'outil, la palette, les photos, la vidéo, les paramètres, les modifications récentes et le confinement sont fournis simultanément.
Évaluez le centre d'usinage horizontal robuste par équipe
Établissez un registre de production qui distingue les palettes prêtes, les palettes bloquées, les opérations de découpe, les interventions sur les outils, le nettoyage des copeaux, l'inspection, la correction, la maintenance, la résolution des alarmes, l'attente de matériaux et l'attente des opérateurs. Comparez la production planifiée et la production réalisée, puis analysez la principale cause de perte récurrente. Un centre d'usinage horizontal haute performance doit démontrer sa valeur par la stabilité des pièces produites, et non par un simple pourcentage d'utilisation qui masque les files d'attente et les retouches.
Examiner le profil de fabrication CNC de Zhihe pour le contexte du fournisseur et exiger des preuves spécifiques au modèle pour la broche, la palette, le magasin, le dispositif de fixation et le plan d'acceptation proposés.
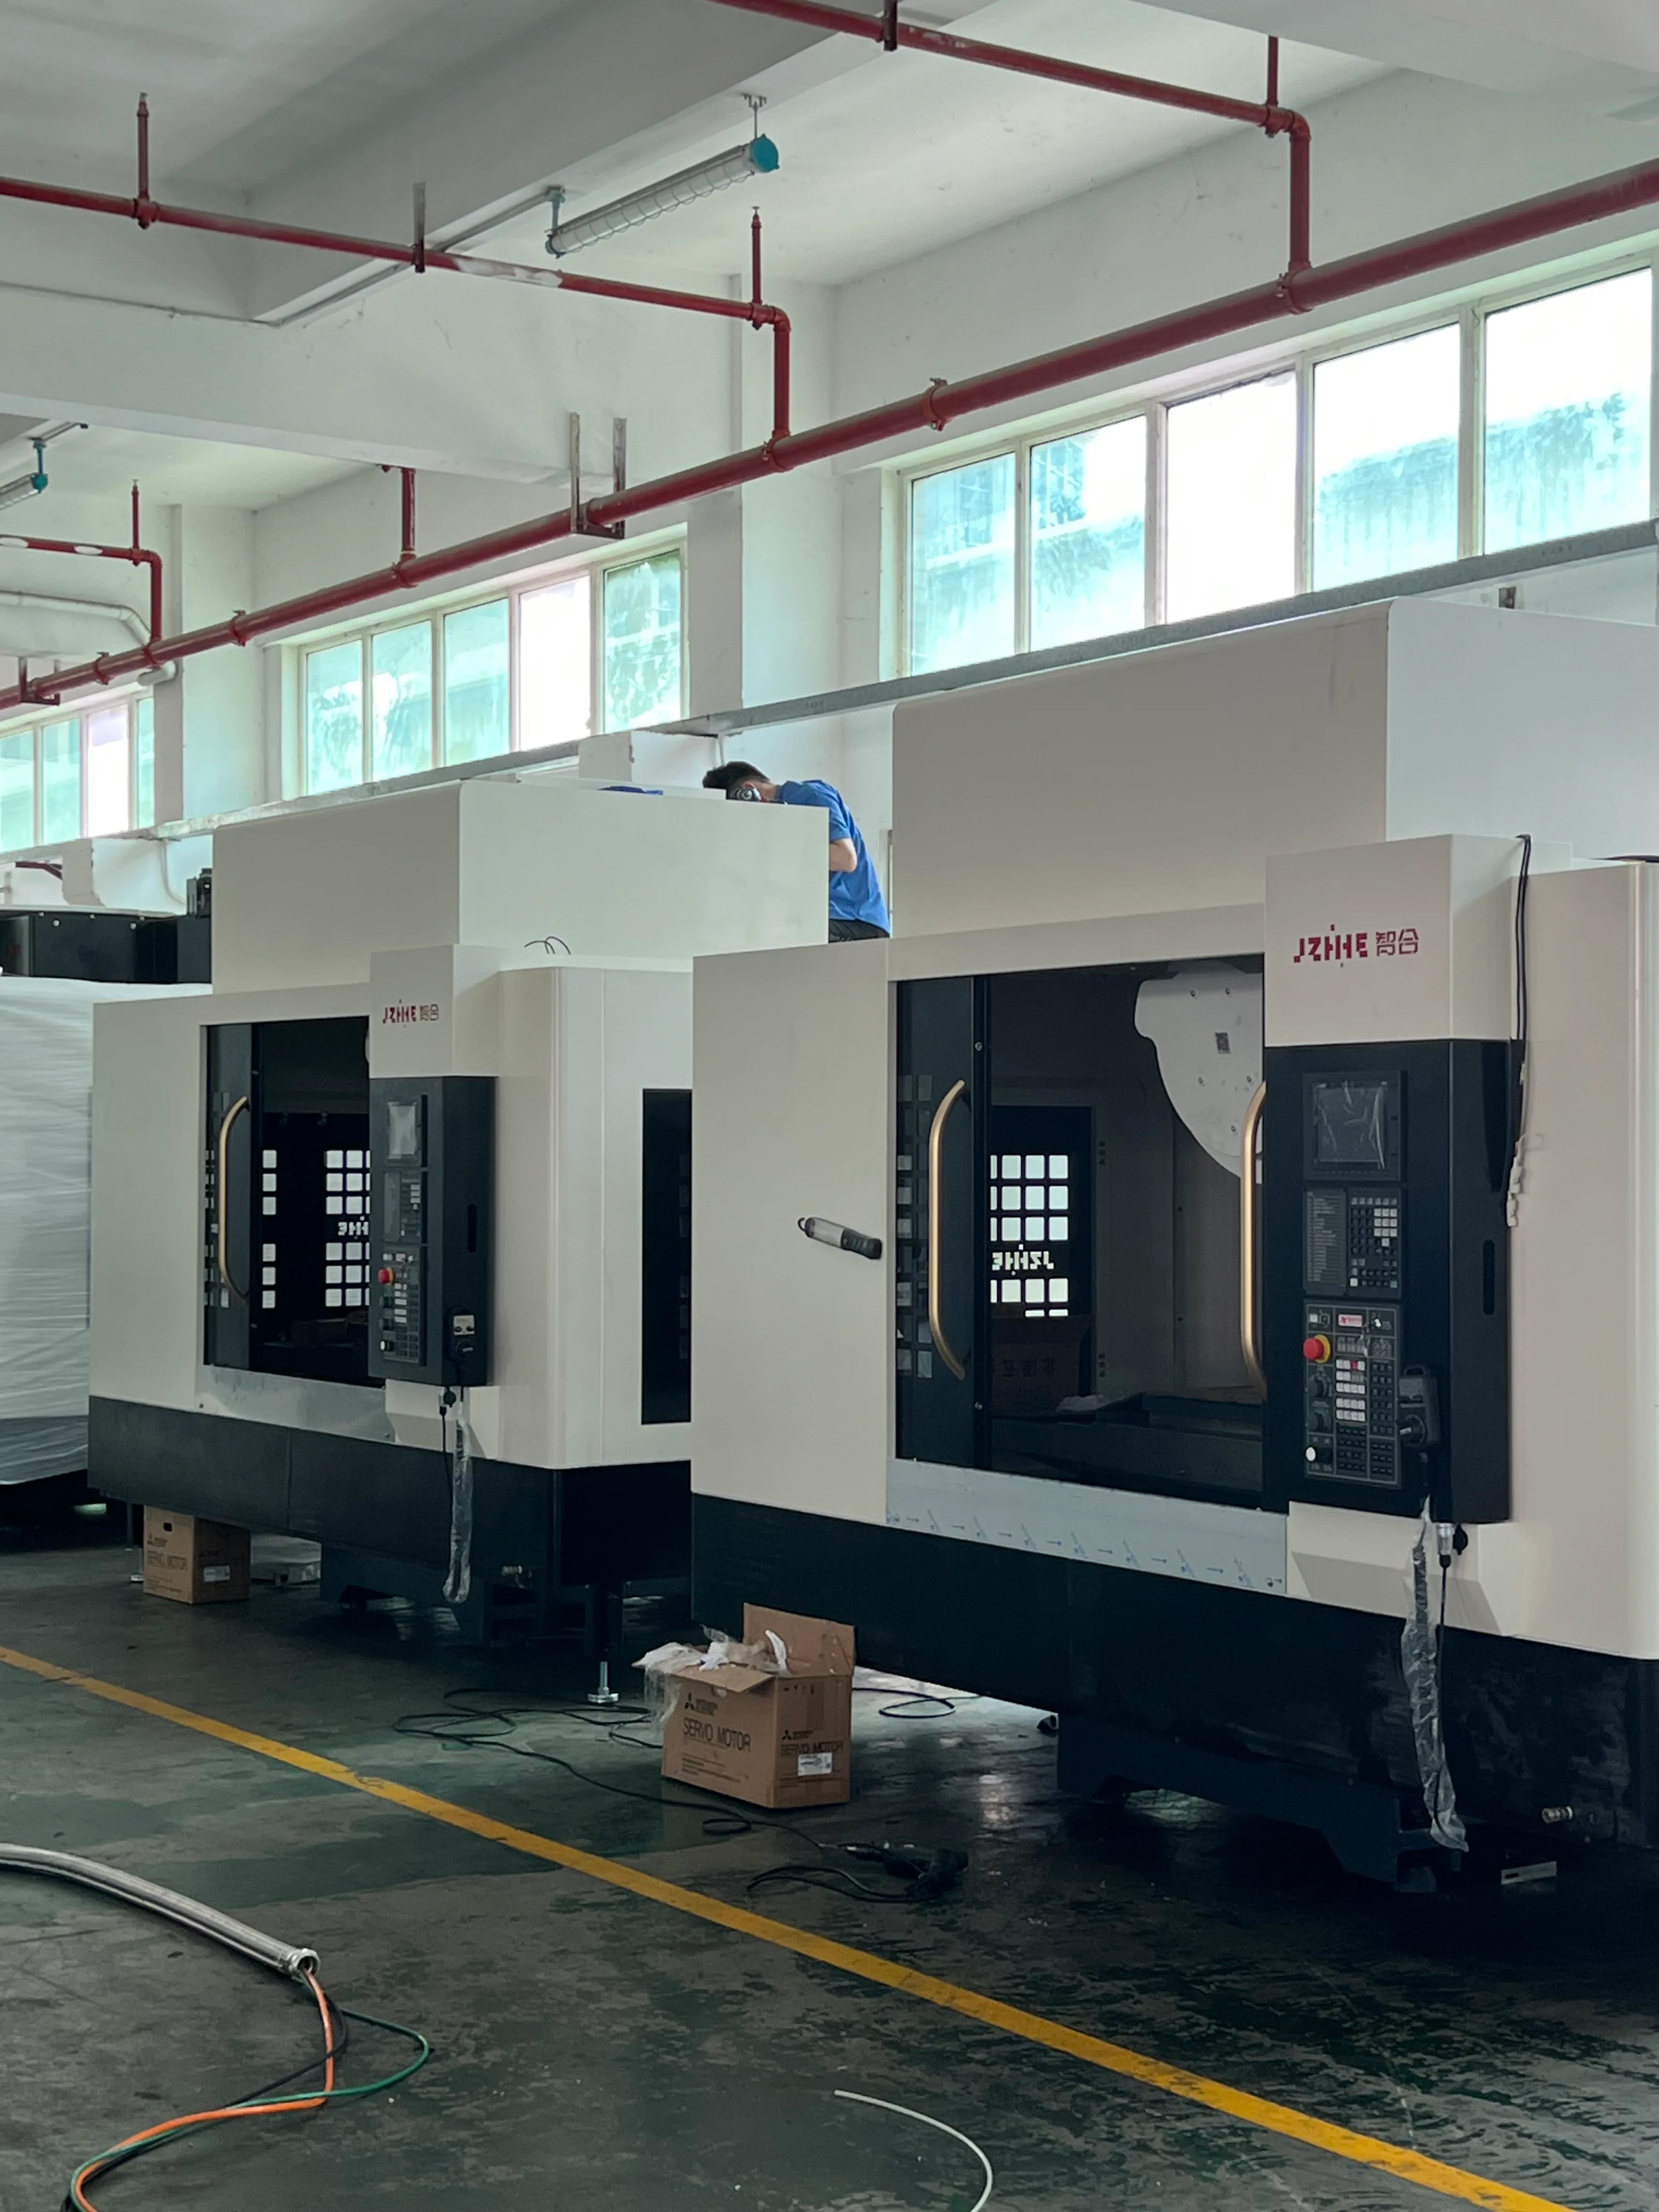
Respectez ce que les cas de charge ne peuvent pas garantir
Les cas représentatifs ne garantissent pas les résultats pour des pièces, matériaux, outillages, programmes, environnements, maintenance ou effectifs différents. Ils mettent en évidence les principaux risques et définissent les essais. La capacité finale relève du périmètre de production approuvé.
FAQ
Une machine plus lourde coupe-t-elle toujours mieux ?
Non. La structure, les guides, la broche, le dispositif de fixation, l'outil, la commande, le comportement thermique, l'installation et les conditions de processus déterminent le résultat.
Comment est calculée la charge totale des palettes ?
Inclure la palette, la stèle, le dispositif de fixation, les pinces, les pièces vierges, les accessoires, les sondes et la répartition de la charge dans toutes les orientations.
Pourquoi analyser le centre de gravité ?
La rotation et le décalage de la masse peuvent modifier les conditions de roulement, de fixation, de jeu, de charge et de stabilité.
Quand une pierre tombale nuit-elle à la productivité ?
Cela peut s'avérer préjudiciable lorsque le chargement, les erreurs, la capacité des outils, les pièges à copeaux, l'inspection ou le contrôle des pièces mixtes dépassent le gain en temps de broche.
Les convoyeurs à copeaux peuvent-ils résoudre tous les problèmes d'évacuation ?
Non. Les copeaux doivent d'abord quitter la coupe et la cavité ; la direction du liquide de refroidissement, son orientation, la trajectoire de l'outil, le nettoyage et les pièges locaux restent importants.
Qu’est-ce qui rend un plan d’outils jumeaux fiable ?
Définir les données prédéfinies, les déclencheurs de durée de vie, la logique de changement, les positions disponibles, la propriété du remplacement, la vérification et la réponse à l'usure anormale.
Comment mesurer l'état de préparation des palettes ?
Vérifier que le matériel, les dispositifs, le programme, les outils, les décalages, l'état d'inspection, les documents et les opérateurs sont prêts avant l'entrée dans la file d'attente.
Quelle opération devrait prédominer lors du procès ?
Choisissez les opérations présentant les risques les plus élevés en termes de charge, de portée, de copeaux, de température, de durée de vie des outils, de tolérance, de surface ou de récupération.
Le palpage sur machine permet-il de libérer la pièce entière ?
Uniquement si la méthode convenue, l'incertitude, l'indépendance, la couverture des fonctionnalités et le système qualité permettent cette décision.
Quelles informations doivent être envoyées pour examen par HMC ?
Envoyez les plans, la masse, le matériau, les faces, le stock, le concept de montage, les outils, le cycle, le volume, l'inspection, les palettes, les utilités et les objectifs de récupération.
Cartographiez le portefeuille de chargements avec Zhihe CNC
Pour évaluer un centre d'usinage horizontal haute performance, veuillez transmettre à Zhihe CNC les informations suivantes : famille de pièces, fichier CAO, masse de l'ébauche, centre de gravité, plan de face, concept de montage, matériau, outils, capacité de coupe, type de copeaux, stratégie de palettisation, contrôle qualité, volume de production et planning d'équipe. Avant de demander un devis, veuillez consulter la page dédiée aux plateformes horizontales , la gamme de produits et les exigences du projet.





