

La réponse de l'heure de palette
Il convient de comparer un centre d'usinage horizontal en fonction des heures-palettes acceptées : le temps nécessaire pour charger, positionner, usiner, gérer les outils et les copeaux, inspecter, récupérer et libérer une palette définie. Zhihe CNC prend en compte la famille de pièces, les faces, les références, les relations d'alésage, la densité de montage, la composition des lots et les fonctionnalités de libération. Le temps de broche seul ne permet pas de déterminer si l'accès multifaces garantit une production stable.
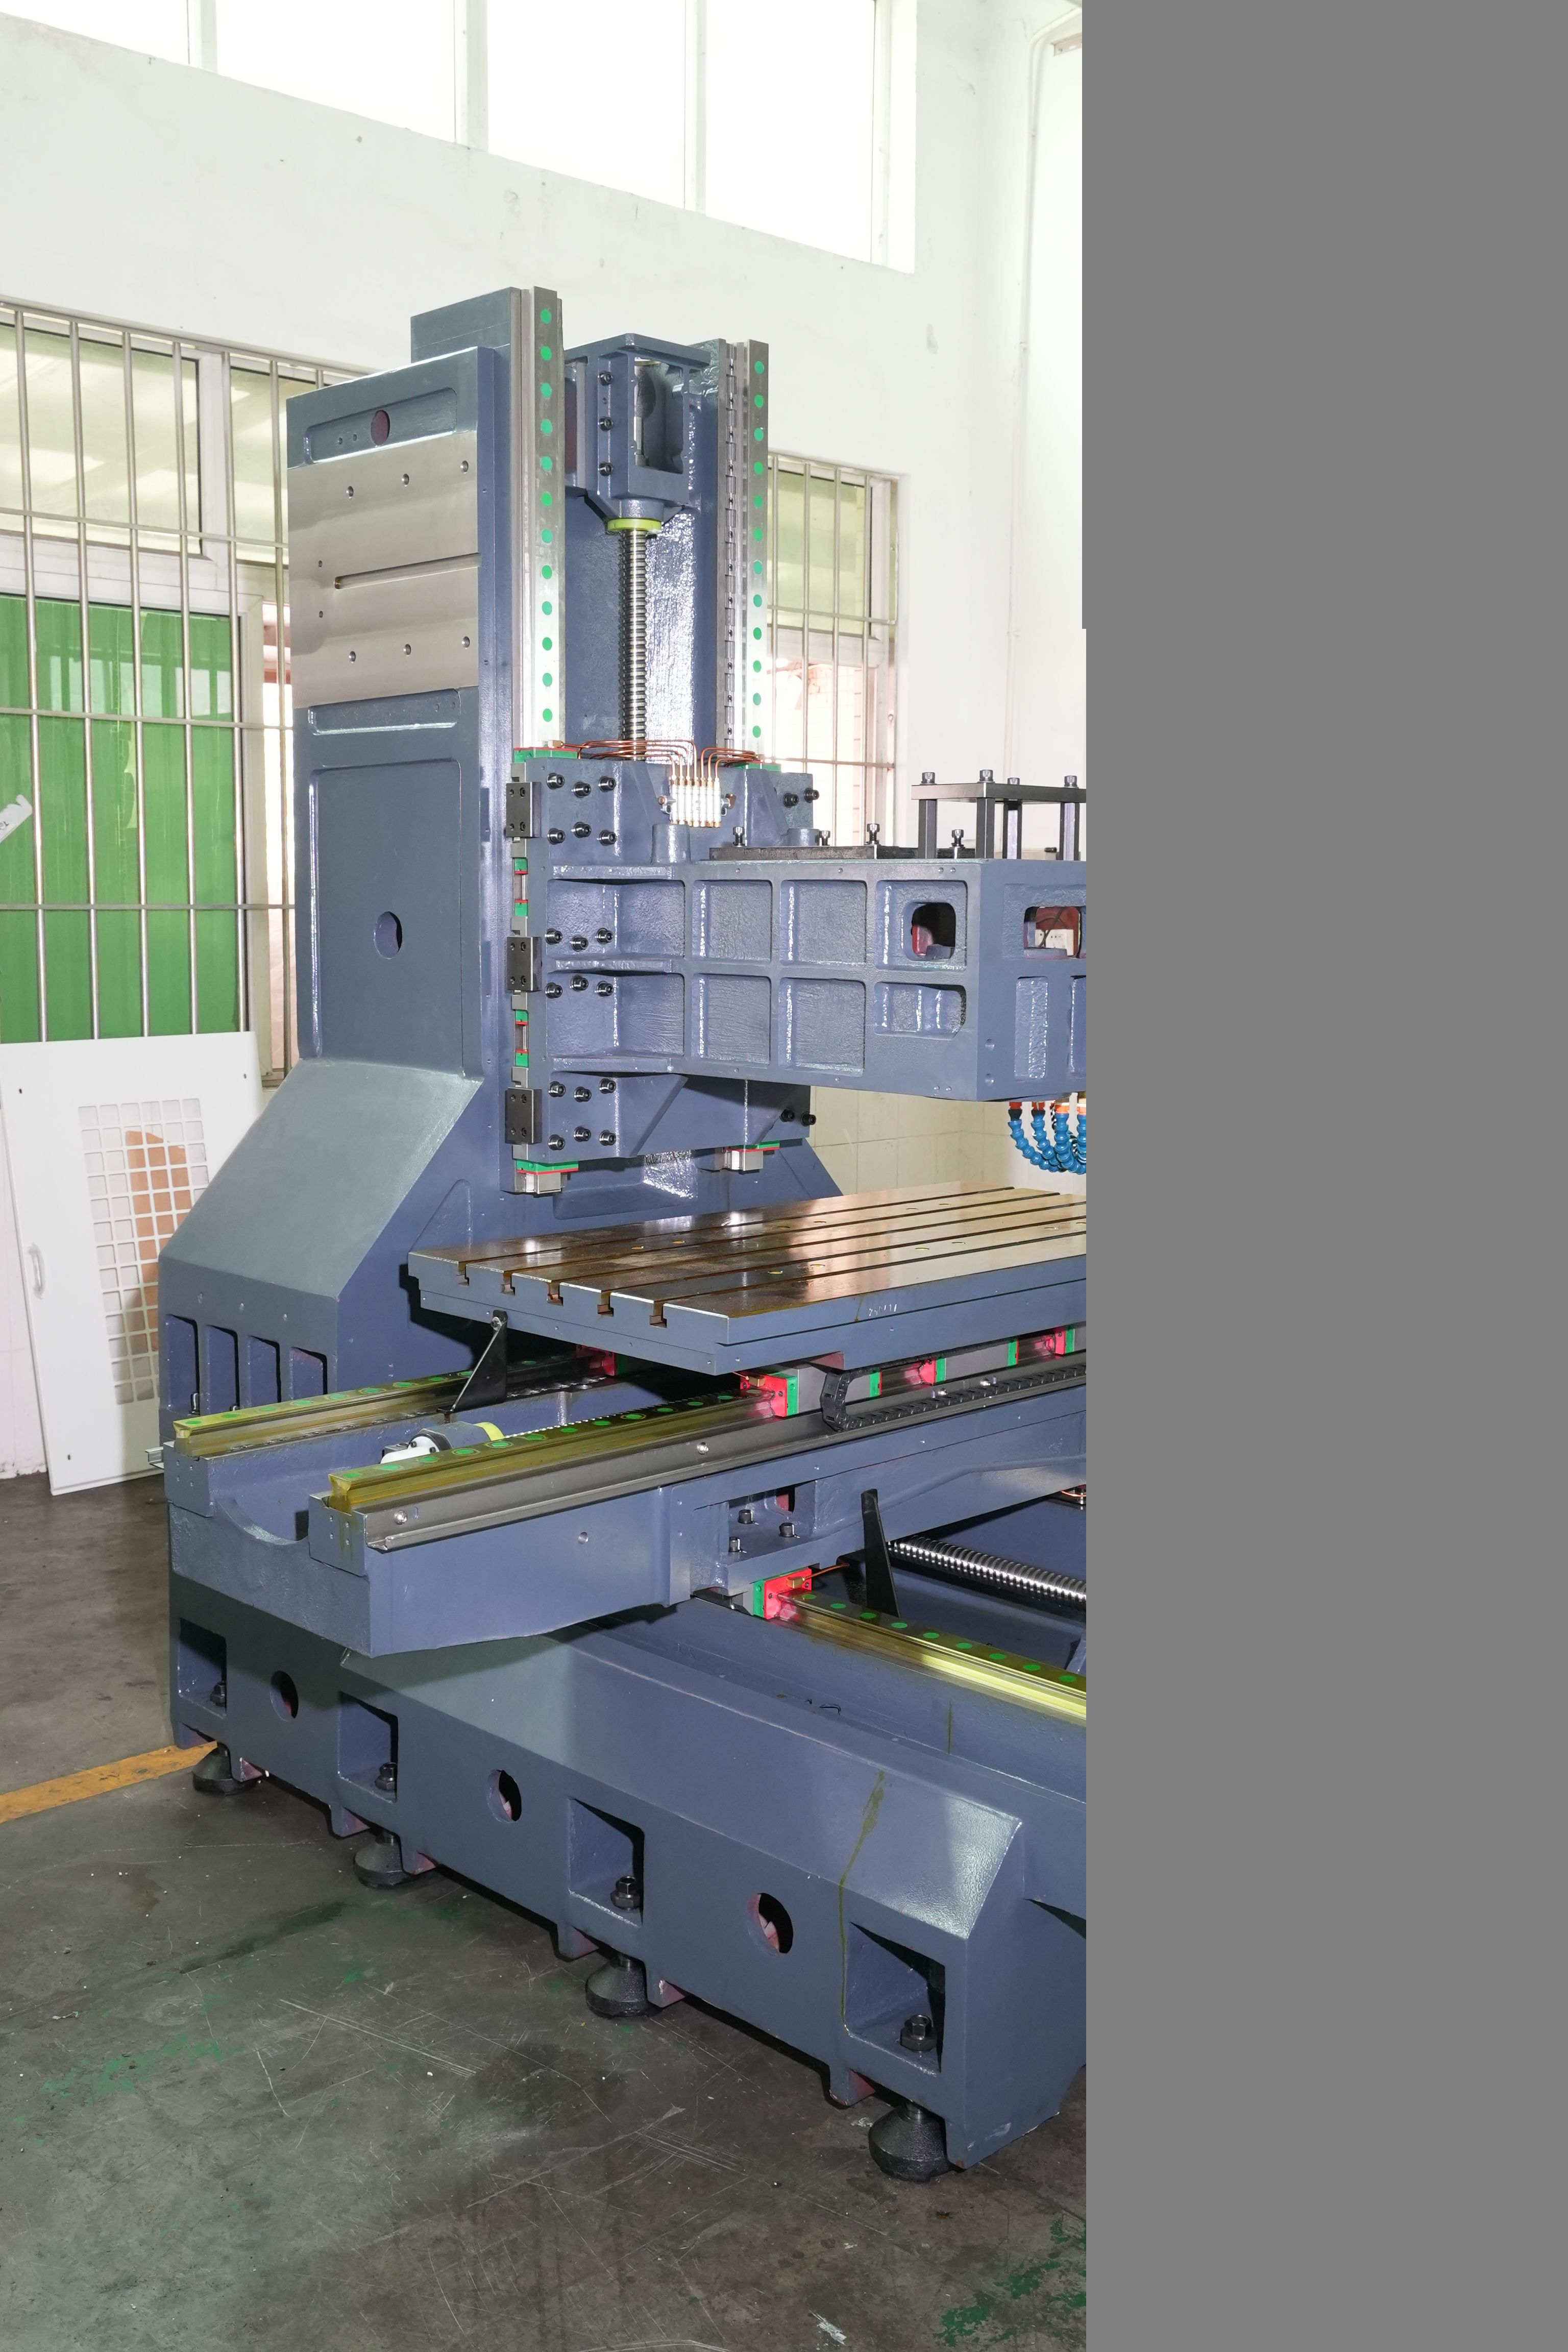
Le registre des heures de palette
| Segment du grand livre | Enregistrer | Question sur la libération |
|---|---|---|
| Préparation | Nettoyage des installations, outils, matériel et programme | La palette est-elle prête ? |
| Chargement | Référence, pince, support et identification | La configuration est-elle contrôlée ? |
| Usinage | Visages, outils, copeaux, liquide de refroidissement et événements | La route est-elle restée stable ? |
| Inspection | Jauge, échantillonnage, données brutes et maintien | La palette peut-elle être libérée ? |
| Récupération | Alarme, outil, correction et redémarrage | La traçabilité était-elle protégée ? |
| Remettre | Nombre d'acceptations, problèmes ouverts et prochain propriétaire | La file d'attente suivante peut-elle avancer ? |
Définir l'identité de la palette
Consignez la palette, la révision du montage, les positions des pièces, les lots de matériaux, la référence, la séquence de serrage, le programme d'outillage et l'état d'avancement. Conservez l'identification des pièces acceptées et en attente par leur position. Un centre d'usinage horizontal peut traiter plusieurs pièces ou faces simultanément ; l'identification de la palette doit donc être conservée lors du déchargement, du contrôle et des corrections.
Transferts de faces cartographiques et de données de référence
Regroupez les alésages, les plans, les poches, les trous et les filetages par orientation et relation de dégagement. Indiquez les éléments partageant une référence et ceux nécessitant un palpage ou une inspection avant le passage à la face suivante. Zhihe CNC utilise une cartographie des faces pour vérifier si les réglages réduits préservent effectivement les relations de dessin importantes.
Comparaison des itinéraires par palette
| Itinéraire | Force potentielle | Preuves nécessaires |
|---|---|---|
| Voie verticale à face unique | Installation simple et accès direct | Nombre de configurations, transferts de données et temps de libération |
| Route horizontale à plusieurs faces | Moins de transferts et un meilleur accès au visage | Pierre tombale, index, jetons et relation d'ennui |
| Parcours mixte | Attribue des fonctionnalités au meilleur processus | Gestion des files d'attente, identification et transfert pour l'inspection |
Ne présumez pas qu'une seule configuration soit la meilleure pour toutes les pièces. Comparez l'ensemble des itinéraires publiés avec la même composition de pièces et les mêmes critères d'inspection.
Concevoir la pierre tombale comme un système de production
Enregistrez le contact avec la base, le support, la force de serrage, l'espacement des pièces, le dégagement de l'outil, l'accès à la sonde, les copeaux, le liquide de refroidissement et le levage. Effectuez des essais de déchargement et de rechargement. La densité de montage n'est pertinente que si chaque position reste accessible, identifiable et inspectable. La surcharge d'une palette peut accroître les risques de collision, d'écaillage et de défauts de qualité.
Protéger les relations ennuyeuses
Pour les alésages coaxiaux ou similaires, consignez les données de référence, les positions d'index, l'état du montage, les outillages, la température et l'alignement lors du contrôle. Conservez les données brutes par position de palette. Un centre d'usinage horizontal peut réduire les transferts de données de référence, mais le résultat reste tributaire de la rotation, du montage, de l'outil et de la commande de mesure.
Regardez les puces à travers chaque index
Surveillez l'accumulation de copeaux sur les faces, les cavités, les rebords de fixation, les contacts des meules et la zone de travail de la machine. Définissez les procédures d'alimentation en liquide de refroidissement, de lavage, de filtration, de nettoyage et d'accès sécurisé. Les copeaux peuvent altérer l'ajustement des outils, l'état de surface et engendrer des coûts de main-d'œuvre. Zhihe CNC intègre le travail d'usinage dans le registre des heures-palette au lieu de le masquer en dehors du temps de cycle.
Mesurer la capacité de l'outil en fonction du type de pièces
Classez les outils par face, caractéristique, support, projection, préréglage, durée de vie et déclencheur de remplacement. Indiquez les outils similaires et leur utilisation. Un magasin plus grand n'est utile que s'il est compatible avec les procédures approuvées de mixage, de changement de format et de maintenance. Consignez les outils indisponibles ou partagés susceptibles d'entraîner des temps d'attente.
Distinguer le temps machine du temps d'attente
Suivi de la préparation des palettes, de l'attente, du chargement, de la découpe, du contrôle, de la vérification des travaux en attente et du transfert en aval. Un changeur de palettes peut réduire les temps d'arrêt, tandis qu'une autre file d'attente limite encore la production. Zhihe CNC demande quelle file d'attente est responsable de chaque délai et si le modèle de capacité commerciale inclut le personnel, les jauges, les outillages ou les décisions.
Exécuter une interruption normale
Utilisez un événement planifié de durée de vie de l'outil, un arrêt pour inspection ou un arrêt programmé. Consignez l'état de la palette, les positions concernées, le confinement, la correction, la vérification et le redémarrage par le responsable. Ne créez pas de conditions dangereuses. L'objectif est de démontrer comment la voie protège les encours de production et les données en cas d'interruption de la séquence idéale.
Utilisez une fenêtre d'acceptation à deux palettes
Le cas échéant, observer la préparation et la découpe sur au moins deux rotations de palettes ou une séquence équivalente déclarée. Consigner le nettoyage des dispositifs, les rechargements répétés, l'indexation, les outils, les copeaux, l'inspection et la quantité distribuée. Ceci permet de déterminer si la performance dépend d'une palette soigneusement préparée plutôt que du rythme de production prévu.
Calculer les heures de palettes acceptées
Les heures de production acceptées comprennent tout le temps déclaré, de la préparation à la livraison. Indiquez la composition du lot, l'occupation des outillages, la couverture des opérateurs, l'échantillonnage, la maintenance planifiée et le délai d'intervention. Ne présentez pas le temps de fonctionnement de la broche comme la capacité de l'usine. Pour un centre d'usinage horizontal, le registre doit détailler à la fois la production et les travaux nécessaires à sa protection.
Planifiez la maintenance autour du circuit des palettes
Définir la lubrification, le liquide de refroidissement, les copeaux, les palettes, les contrôles rotatifs, les dispositifs de fixation, les sondes, le magasin d'outils, les pièces de rechange et le nettoyage. Attribuer la fréquence, les preuves et la procédure d'escalade. Démontrer les tâches sélectionnées avec accès fourni. Le temps de maintenance et la disponibilité font partie intégrante du modèle de responsabilité, même s'ils ne sont pas inclus dans chaque cycle de palette.
Transférer la ligne de base de la palette
Transférer l'identité des palettes, les dispositifs de fixation, les outils, les programmes, les décalages, les routines de palpage, l'inspection, la maintenance, les sauvegardes, les règles de travail en attente et les contacts de service. Conserver les versions obsolètes. Rouvrir les éléments de preuve concernés après toute modification de pièce, de matériau, de dispositif de fixation, d'outil, de programme, de calibre, de palette, de site ou de maintenance.
Délimiter la zone commerciale
Précisez ce qui est inclus dans les palettes, les dispositifs de fixation, l'outillage, le palpage, les jauges, les systèmes de gestion des copeaux, la formation, le service et la réception. La certification du produit, les tests de fatigue et de pression, ainsi que l'assemblage en aval restent distincts, sauf s'ils sont contractuellement et testés. Une délimitation claire garantit que la capacité promise correspond à la méthode de production démontrée.
FAQ acheteurs : Centre d'usinage horizontal
Quelle est la durée acceptable d'une palette horaire ?
Il s'agit du temps déclaré depuis la préparation jusqu'à la publication des travaux, y compris les événements de soutien et les mises en attente.
Pourquoi ne pas comparer le temps de broche ?
Le temps de rotation de la broche exclut le chargement, le montage, l'outillage, les copeaux, l'inspection, la maintenance, les temps d'arrêt et la récupération.
Quand une mise en page horizontale est-elle utile ?
Cela peut s'avérer utile lorsque l'accès multiface et la réduction des transferts de données permettent de résoudre un problème de famille de pièces défini.
Que doit comprendre un procès pour pierre tombale ?
Inclure le support, la séquence de serrage, l'identification de la position, l'accès à l'outil, les copeaux, le palpage, le rechargement et l'inspection.
Comment faut-il vérifier les alésages connexes ?
Enregistrement des données, de l'index, du dispositif de fixation, des outils, de la température, de l'alignement, des données brutes et de la position de la palette.
Pourquoi observer deux rotations de palettes ?
Il permet de tester la préparation, le chargement, les copeaux, les outils, l'inspection et le rythme de fonctionnement prévu.
Que doit contenir un enregistrement de mise en attente de palette ?
Consigner l'identité de la palette et de sa position, la quantité, l'état, le résultat, le confinement, la correction, le nouveau test et le propriétaire.
Comment Zhihe CNC se compare-t-il en termes de capacité ?
Zhihe CNC compare le rendement de production et le travail total en heures-palettes selon une composition de pièces déclarée.
Quand faut-il rouvrir la base de référence ?
Rouvrir les preuves concernées après toute modification apportée à une pièce, un matériau, un dispositif, des outils, un programme, une jauge, une palette, un site ou une opération de maintenance.
Que doivent envoyer les acheteurs en premier ?
Envoyer les familles de pièces, les faces, les références, les volumes, les dispositifs de fixation, les outils, les exigences d'inspection, de site et de service.
Placer la machine à l'intérieur de la cellule de production
Cartographiez les matières premières, les palettes, les supports, les outillages, le préréglage, les outils, le chargement machine, les copeaux, le liquide de refroidissement, le contrôle, la zone de travail suspendue et le transfert des pièces finies. Enregistrez les déplacements, les temps d'attente et la manutention séparément de l'usinage. Un centre d'usinage horizontal peut réduire le temps d'inactivité de la broche, tandis que la cellule reste contrainte par la préparation des outillages, l'accès aux instruments de mesure ou les décisions prises en aval. La cartographie de la cellule indique où la palette est réellement en attente.
Incluez les tâches d'opérateur, de maintenance, de contrôle qualité et de logistique avec un accès réaliste. Si l'automatisation est envisagée, précisez la présentation des matériaux, la détection, l'identification, la gestion des exceptions, les états de sécurité et la reprise manuelle. Zhihe CNC garantit que ses affirmations en matière d'automatisation sont liées aux interfaces fournies et à la séquence testée. Un robot ou un système de palettes ne constitue pas automatiquement un processus opérationnel complet.
Tester la résistance du mix produit
Constituez un portefeuille de pièces comprenant l'encombrement, le matériau, les faces, les références, la taille des lots, les positions des montages, les outils, ainsi que les caractéristiques d'inspection et de libération. Sélectionnez une pièce fréquente, une pièce limite et une pièce à fort taux de changement d'outillage. Comparez la préparation des palettes, le temps machine, la capacité des outils, l'écaillage, les exigences en matière de calibres et l'exposition aux pièces immobilisées. La pièce la plus volumineuse peut limiter l'ajustement physique, tandis qu'une autre peut limiter la main-d'œuvre ou la disponibilité des outils.
Exécutez une séquence déclarée comprenant au moins un changement d'outillage, un arrêt pour maintenance ou une inspection. Enregistrez les heures de palettes acceptées et les hypothèses ouvertes. Pour un centre d'usinage horizontal, ce test de contrainte permet de vérifier si la cellule proposée supporte la gamme de produits attendue et non une seule pièce préparée. Rouvrez les données concernées en cas de modification de la gamme de produits, des effectifs, des gabarits, des outils, des dispositifs de fixation ou des conditions de service.
Fermer le fichier d'acceptation des cellules
Le dossier final doit inclure la configuration machine, les palettes, les dispositifs de fixation, les outils, les programmes, les décalages, les routines de palpage, le plan d'évacuation des copeaux et du liquide de refroidissement, les jauges, les données brutes, les heures de palettes acceptées, la formation, la maintenance, les sauvegardes, les pièces de rechange et les contacts de service. Un centre d'usinage horizontal est opérationnel uniquement lorsque la cellule peut reproduire la trajectoire de production déclarée, et non pas simplement lorsque tous les axes sont en mouvement.
Listez les problèmes ouverts par palette, position ou interface de cellule, si possible. Indiquez le confinement, les preuves, le responsable, la date d'échéance et l'autorité de validation. Examinez le dossier après le premier changement normal d'outillage et le premier événement de fin de vie de l'outil. Cela confirme que l'identification, l'inspection et la récupération restent intactes après la procédure de réception prévue.
Après le premier lot représentatif, examinez le fichier de cellules validé avec les services production, qualité et maintenance. Consignez toute différence concernant la préparation des palettes, la disponibilité des outils, les copeaux, la file d'attente des jauges, la main-d'œuvre ou la récupération. Justifiez chaque différence par une preuve, une limitation acceptée ou une action datée attribuée à un responsable. Cet examen succinct préserve les hypothèses de capacité initiales lorsque le travail quotidien remplace la séquence de validation établie.
Transmettez la décision à Zhihe CNC
Veuillez envoyer à Zhihe les plans ou fichiers CAO pour la commande numérique, les informations sur les matériaux et les stocks, les caractéristiques critiques, le volume annuel de production, la composition des lots, les idées de montage, les contraintes d'outillage, les méthodes de contrôle, les conditions du site et la zone de service. Consultez le catalogue de produits Zhihe , le profil de l'entreprise et de l'usine , ainsi que la procédure de demande d'informations techniques . Pour un centre d'usinage horizontal, veuillez demander une configuration datée, un exemple d'essai représentatif, les limites de réception, la liste des hypothèses de fonctionnement et le nom du responsable du support.
Limite de référence
La norme ISO 10791 relative aux centres d'usinage et les directives de l'OSHA concernant la protection des machines fournissent un contexte pour les essais et la protection des machines. Elles ne remplacent pas la réception spécifique aux plans, l'évaluation des risques locale, la certification du produit, la mise en conformité réglementaire ni les procédures d'exploitation de l'acheteur.





