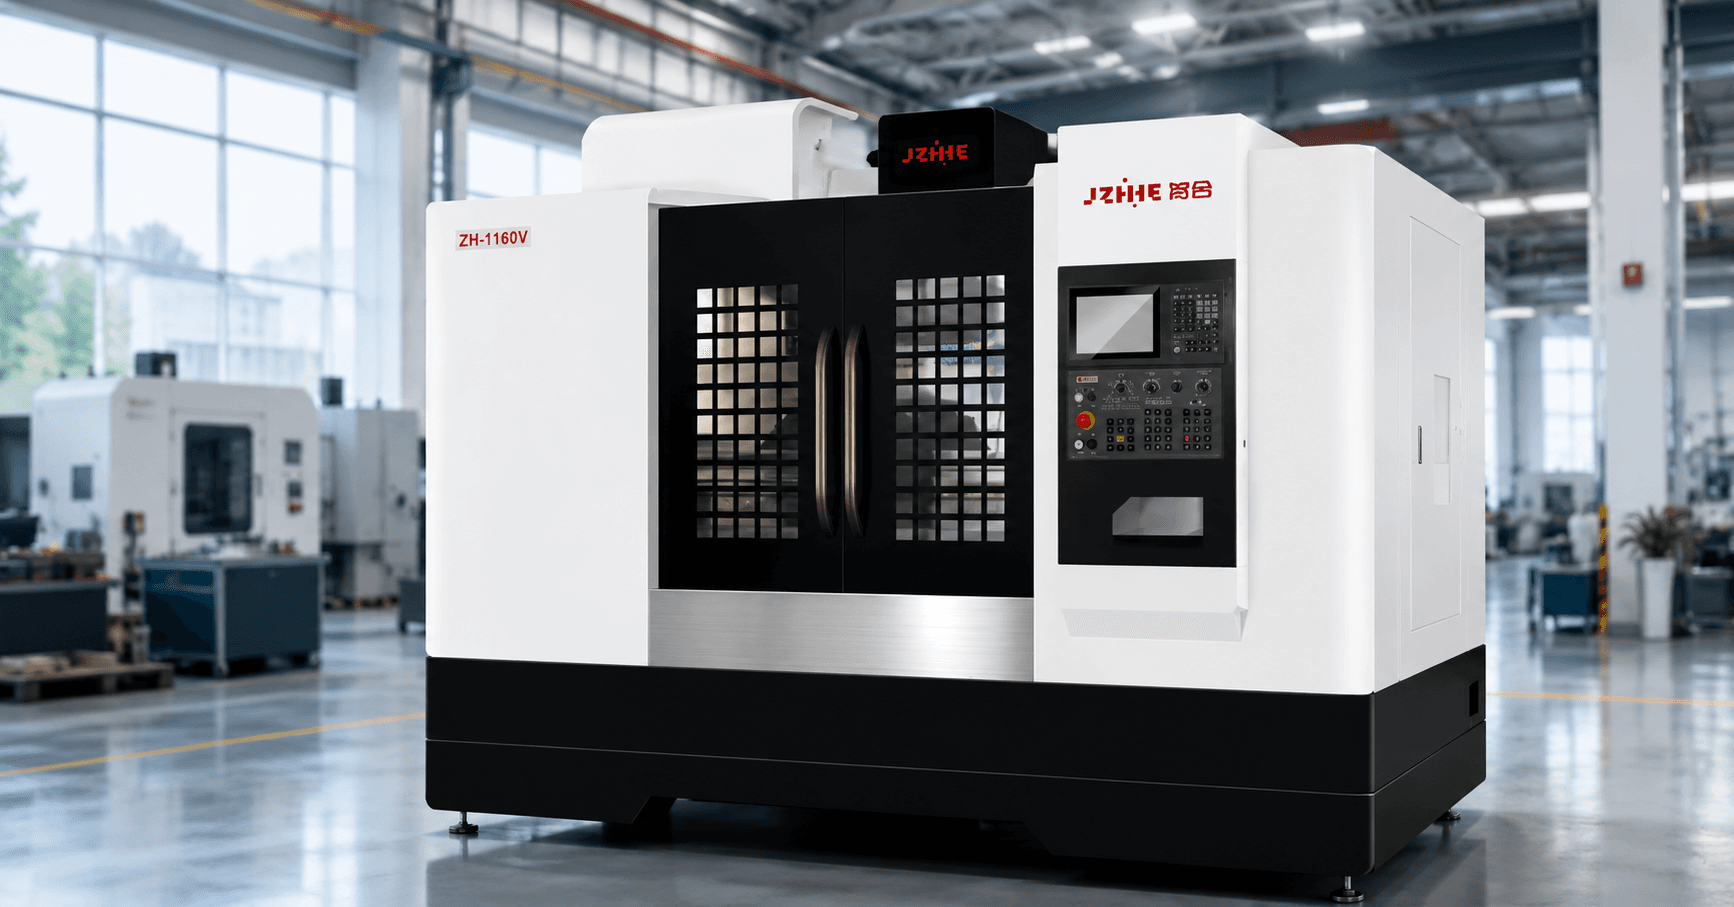
Centri di lavoro CNC in Cina per produttori: specifiche, applicazioni e lista di controllo per la richiesta di offerta
Domanda dell'acquirente: Un centro di lavoro orizzontale può completare il nostro pezzo a forma di scatola in un'unica lavorazione?
Un centro di lavoro CNC cinese può rappresentare una soluzione di produzione pratica per i produttori, ma l'affermazione di un'operazione in un'unica fase non dovrebbe mai essere accettata basandosi solo sul nome della macchina. La capacità di un centro di lavoro orizzontale di completare un pezzo a forma di scatola in un'unica fase dipende da diversi fattori, tra cui l'accessibilità delle caratteristiche, i riferimenti, la geometria delle attrezzature e del pallet, la portata del mandrino, la lunghezza dell'utensile, l'evacuazione dei trucioli, la tastatura, le tolleranze e la quantità di materiale da asportare. La risposta corretta si ottiene da un'analisi del processo basata sui disegni e da una prova controllata, non da una generica affermazione presente in una brochure.
Questa guida aiuta i team di ingegneria e approvvigionamento a definire le specifiche da richiedere, ad abbinare l'architettura della macchina alle applicazioni e a creare una richiesta di offerta (RFQ) che metta in evidenza i limiti fin dalle prime fasi. Spiega cosa si intende per "configurazione unica", quando è appropriata una macchina orizzontale, quando una configurazione verticale o di altro tipo potrebbe essere preferibile e come pianificare l'accettazione. Le specifiche specifiche del modello devono essere verificate rispetto alla scheda tecnica corrente e alle condizioni di prova concordate.
Richiedi un consiglio su una macchina

Cosa dovrebbe significare una configurazione
In una proposta tecnica, si definisce "setup" un'unica configurazione di bloccaggio stabile in cui il pezzo viene posizionato e bloccato una sola volta mentre la macchina esegue le operazioni concordate, comprese le posizioni del pallet indicizzate. Questa definizione è diversa da "programma", "ciclo di carico" o "pallet". Se l'operatore deve sbloccare, capovolgere, riposizionare, forare manualmente una superficie inaccessibile o trasferire il pezzo su un'altra macchina, il processo non costituisce un unico setup in senso ingegneristico.
Un'unica configurazione può ridurre la movimentazione, il trasferimento dei dati e le variazioni di ispezione, ma non garantisce che ogni caratteristica possa essere realizzata senza cambio utensile, ciclo di tastatura o indicizzazione rotativa. Una macchina orizzontale può completare quattro facce dopo l'indicizzazione del pallet mantenendo il pezzo sulla stessa attrezzatura. Questo può rappresentare un processo a singola attrezzatura molto vantaggioso, anche se la macchina utilizza più orientamenti di coordinate. Specificare la definizione esatta nella richiesta di offerta in modo che i fornitori non riportino significati diversi.
Risposta diretta per componenti a forma di scatola
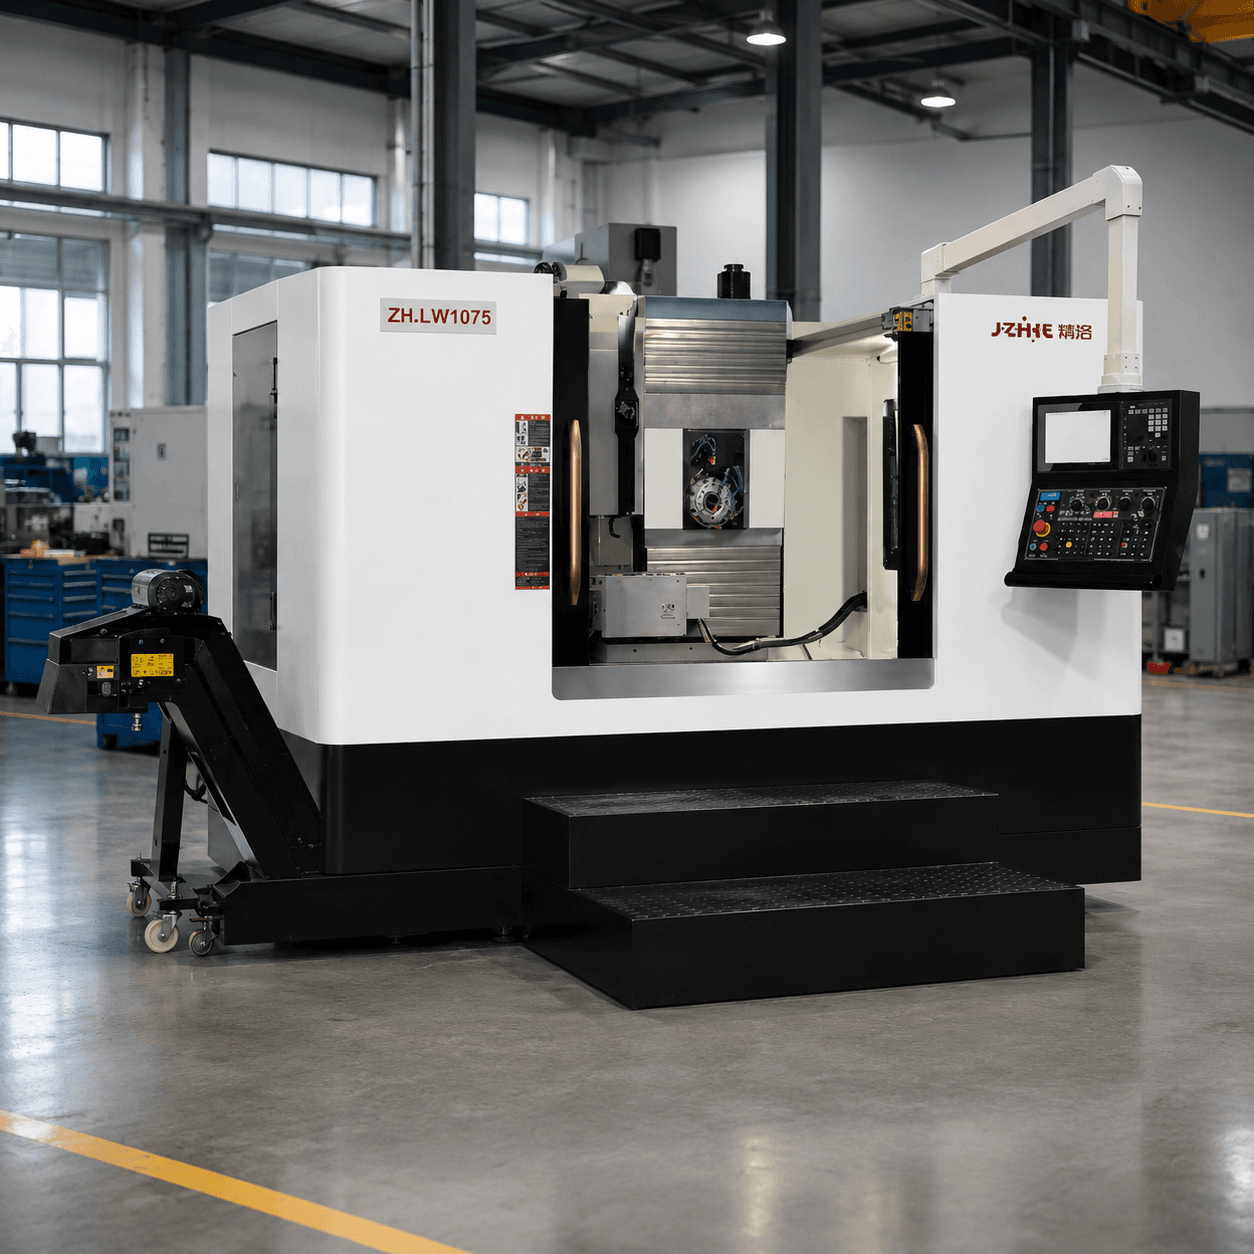
Un centro di lavoro orizzontale è un'ottima soluzione quando il pezzo a forma di scatola presenta superfici laterali, fori intersecanti, cavità profonde, fori trasversali, porte o schemi di foratura più facilmente raggiungibili da un mandrino orizzontale. La caduta dei trucioli può essere più favorevole nelle cavità profonde e un pallet rotante può presentare diverse superfici senza rimuovere il pezzo. Tuttavia, il completamento in un'unica fase è fattibile solo se ogni caratteristica critica è raggiungibile con un'adeguata distanza tra utensile e portautensili, il dispositivo di fissaggio supporta le forze di taglio, l'ingombro della macchina copre la combinazione pezzo-pallet e le tolleranze possono essere controllate tramite la strategia di riferimento proposta.
Richiedete un disegno dettagliato che mostri i riferimenti di bloccaggio del pezzo, le direzioni di avvicinamento alle caratteristiche, le lunghezze di riferimento dell'utensile, i diametri del portautensili, gli angoli di indicizzazione, le posizioni della sonda, i piani di retrazione e i percorsi del truciolo. Chiedete al fornitore di identificare le caratteristiche che rimangono inaccessibili o che richiedono una seconda operazione. Se il fornitore non è in grado di spiegare il percorso a singola impostazione sul disegno, considerate la richiesta come non verificata.
Utilizzare un test di fattibilità con una sola configurazione
| Domanda di fattibilità | Cosa verificare | Rischio in caso di omissione |
|---|---|---|
| È possibile serrare il pezzo grezzo senza ostruire le altre parti? | Mascella, dispositivo di fissaggio, lapide, pallet, morsetto e ingombro degli utensili | Le funzionalità accessibili diventano inaccessibili dopo l'installazione del sistema di fissaggio. |
| È possibile raggiungere ogni volto? | Orientamento del mandrino, indice di rotazione, asse dell'utensile, diametro del portautensili e inviluppo di collisione | È necessario un serraggio manuale o l'utilizzo di utensili lunghi e instabili. |
| È possibile mantenere sotto controllo i dati di riferimento? | Superfici di localizzazione primaria, secondaria e terziaria, oltre al piano di sondaggio. | Le relazioni faccia a faccia e noiose si allontanano durante una fase successiva |
| È possibile che trucioli e liquido di raffreddamento fuoriescano dal componente? | Orientamento delle tasche, linee di lavaggio, nastro trasportatore, filtrazione e accesso per la pulizia | Ritaglio, trucioli compattati, finitura scadente o intervento manuale |
| È possibile sostenere le forze di taglio? | Rigidità del dispositivo di fissaggio, punti di supporto, forza di serraggio e resistenza della parete del componente | Vibrazioni, distorsioni o movimenti durante la sgrossatura |
| L'ispezione può confermare il risultato? | Portata della sonda, controlli in corso di processo, misurazione esterna e trasferimento dei dati | È stata eseguita una configurazione, ma il risultato critico non può essere verificato. |
Prima di confrontare i prezzi, effettuate una valutazione definitiva, valida o non valida. Un "sì" richiede prove a supporto di ogni punto. Un "non ancora" è un risultato tipico dell'ingegneria e indica al fornitore quale disegno, modello, attrezzatura o prova è necessario per colmare la lacuna.
Specifiche da richiedere a un fornitore cinese di centri di lavoro CNC
Ingombro di lavoro e percorso di carico
Richiedere le dimensioni di corsa sugli assi X, Y e Z, l'altezza dell'asse del mandrino, le dimensioni del tavolo o del pallet, l'ingombro massimo del pezzo, il carico utile, il baricentro consentito, la ripetibilità del pallet e il campo di indicizzazione rotativa. Richiedere un ingombro 3D che includa l'attrezzatura, la piastra di fissaggio, i morsetti, la sonda, il cambio utensili e la protezione. Il pezzo grezzo potrebbe rientrare nella zona di lavoro nominale, mentre la combinazione effettiva di utensile e attrezzatura potrebbe non rientrarvi.
Per i componenti pesanti in scatola, chiedete come il carico si distribuisce attraverso l'attrezzatura, il pallet, la tavola rotante, i cuscinetti della tavola e la struttura della macchina. Verificate l'accesso per il carico, i punti di sollevamento, la capacità del pavimento, i requisiti di fondazione e il percorso dal ricevimento all'installazione. Un valore di carico utile non è un'autorizzazione universale per posizionare qualsiasi massa in qualsiasi posizione. Il fornitore deve specificare le ipotesi alla base del limite.
Mandrino, coppia e sistema di taglio
Richiedere informazioni su conicità del mandrino, intervallo di velocità, potenza nominale e di picco, coppia nominale e di picco, curva di coppia, ritenzione dell'utensile, raffreddamento, misurazione dell'eccentricità, sequenza di riscaldamento e accessibilità per la manutenzione. Abbinare i valori al materiale più duro e all'utensile di taglio più grande e affidabile nel set di lavoro. Un'elevata velocità massima può essere utile per la finitura, mentre una profonda cavità nell'acciaio potrebbe richiedere una coppia stabile a velocità inferiori.
Richiedete l'elenco degli utensili proposti, con indicazione dei diametri delle frese, dei tipi di portautensili, delle lunghezze di riferimento, delle qualità degli inserti, dell'alimentazione del refrigerante, degli avanzamenti, delle velocità e delle ipotesi di profondità di taglio. Verificate che gli utensili lunghi entrino nel magazzino e che il portautensili non interferisca con il pezzo o il dispositivo di fissaggio in ogni posizione. La lunghezza dell'utensile e il diametro del portautensili sono spesso il limite nascosto in una proposta di lavorazione a un solo set.
Assi, pallet rotante e sonda
Confermare le gamme di avanzamento rapido e di taglio, l'accelerazione, l'interpolazione, il metodo di posizionamento rotativo, la sequenza di bloccaggio o sbloccaggio, la ripetibilità del cambio pallet e le opzioni di tastatura. Chiedere come il controllo gestisce gli offset di lavoro ruotati, la compensazione della lunghezza dell'utensile, l'identificazione del pallet e il recupero dopo un ciclo interrotto. Se l'asse rotante è opzionale, illustrarne il costo e i tempi di consegna.
La portata e la visibilità della sonda sono fondamentali. Una sonda in grado di individuare il punto di riferimento superiore potrebbe non raggiungere un foro laterale o una rientranza. Richiedete una sequenza di tastatura con procedure protette, dati di calibrazione, regole di aggiornamento e registri di ispezione. La tastatura in corso di processo può ridurre la variabilità di impostazione, ma deve essere integrata in un piano di misurazione controllato.
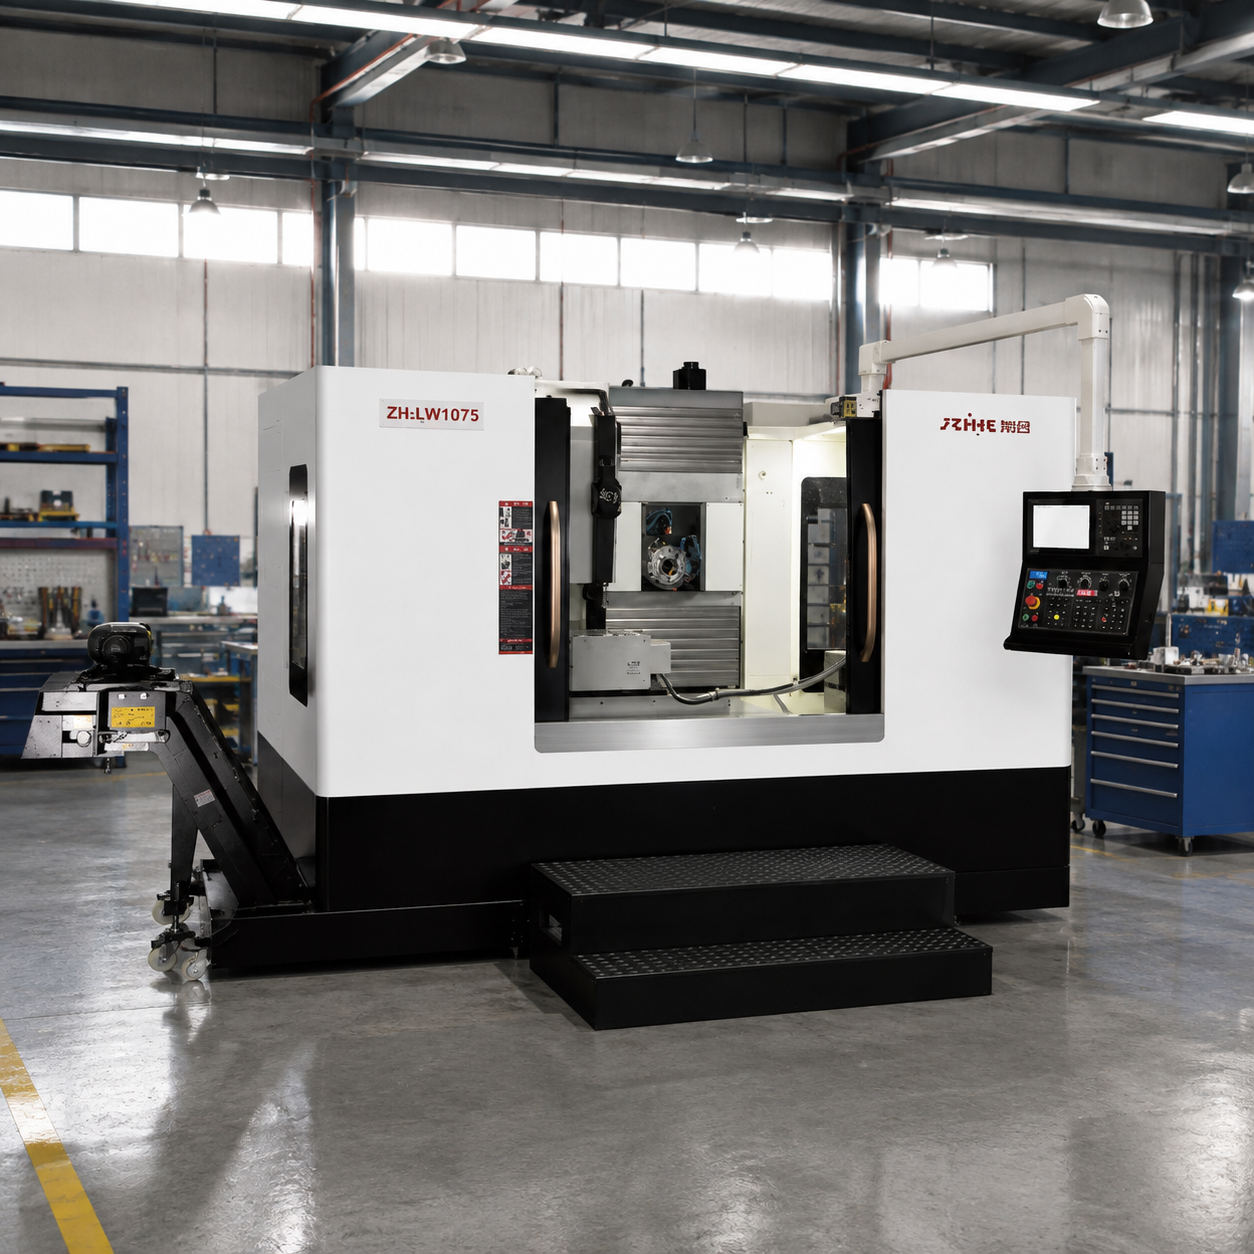
Applicazioni che generalmente prediligono la lavorazione orizzontale
Carter del cambio e della trasmissione
Le lavorazioni di alloggiamento spesso includono fori per cuscinetti, passaggi dell'olio, basi di montaggio, fori filettati e superfici che devono adattarsi alla fusione. Un processo orizzontale può ridurre il riposizionamento dei morsetti e consentire ai trucioli di cadere dai fori profondi. Tuttavia, le variazioni di fusione, i tagli interrotti, le pareti sottili e le superfici di tenuta richiedono un dispositivo di fissaggio che supporti il pezzo senza deformarlo. La richiesta di offerta (RFQ) dovrebbe specificare se il materiale grezzo di fusione e le basi di riferimento sono inclusi nella stima del ciclo.
Corpi valvola e collettori
I corpi valvola possono contenere fori, sedi, porte, filettature e superfici di contatto con la pressione che si intersecano. Un processo con un'unica attrezzatura può sembrare vantaggioso, ma l'accesso alle caratteristiche di tenuta, la lunghezza dell'utensile, il controllo delle bave, la pulizia e l'ispezione devono essere specificati chiaramente. Il collaudo in pressione di solito rimane un'operazione separata, a meno che il piano di processo non preveda diversamente. Non bisogna mai dare per scontato che un'immagine pubblica di una macchina dimostri la capacità di contatto con la pressione; è necessario richiedere una verifica e una prova specifiche per il componente in questione.
Componenti per scatole automobilistiche e industriali
La produzione di componenti automobilistici o industriali di medie dimensioni può trarre vantaggio dalla produzione su pallet quando la famiglia di componenti, il volume e lo standard di fissaggio sono stabili. È opportuno informarsi sui cicli di produzione previsti, sul buffer per i pallet, sul metodo di carico, sul raggruppamento degli utensili, sulla capacità del trasportatore di trucioli e sulla gestione di pallet rifiutati o incompleti. L'automazione può migliorare il flusso, ma solo se il sistema di identificazione dei pezzi e di controllo degli offset è affidabile.
Quando una macchina verticale potrebbe essere migliore
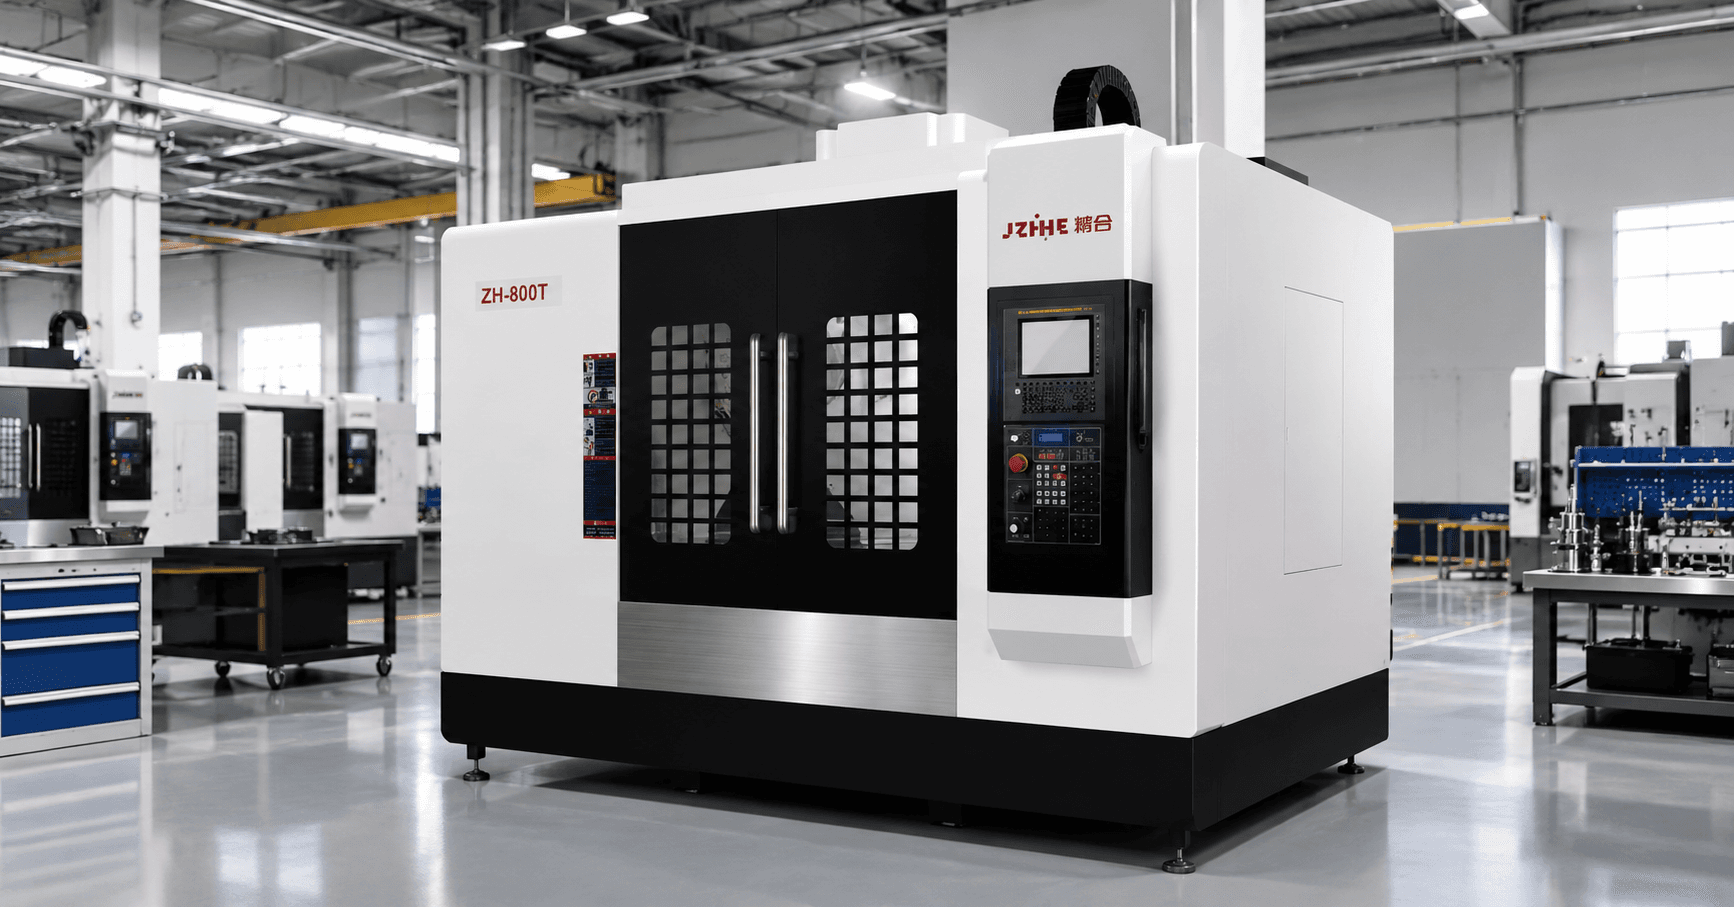
Scegliete un centro di lavoro verticale quando la maggior parte delle lavorazioni sono accessibili dall'alto, quando i pezzi sono piastre o stampi, quando la produzione è varia e i volumi sono medio-bassi, oppure quando i costi e la complessità della lavorazione orizzontale su pallet non sono giustificabili. Una macchina verticale può essere più adatta anche per un pezzo a forma di scatola con una faccia superiore dominante e solo un numero limitato di elementi laterali. Lasciate che sia la mappa di accesso alle lavorazioni a decidere.
Precisione, strategia di riferimento e limitazione di una configurazione
Una determinata configurazione può ridurre l'errore di trasferimento del riferimento, ma non garantisce la precisione di una macchina debole, di un dispositivo di fissaggio flessibile o di un materiale instabile. La precisione dipende dalla geometria della macchina, dallo stato termico, dal sistema di bloccaggio del pezzo, dalle condizioni dell'utensile, dalla strategia di programmazione, dalla tastatura, dal liquido di raffreddamento, dal materiale e dal controllo qualità. La stessa macchina può produrre risultati diversi con carichi, lunghezze dell'utensile e condizioni ambientali differenti.
Discutere la precisione di posizionamento, la ripetibilità, la perpendicolarità, l'eccentricità del mandrino, l'interpolazione circolare, il posizionamento rotativo e la deriva termica utilizzando condizioni di prova definite. La norma ISO 230-2 è un utile riferimento per il posizionamento degli assi e la ripetibilità; la serie ISO 10791 fornisce condizioni di prova pertinenti per i centri di lavoro. Questi riferimenti supportano una discussione sulle misurazioni, ma non sostituiscono il piano di capacità specifico del pezzo.
Definire i riferimenti di disegno e il percorso di ispezione prima della prova. Se il pezzo viene sondato da una superficie di fusione instabile, il processo a impostazione unica può ripetere il riferimento errato. Se un utensile lungo si flette durante la sgrossatura, la passata di finitura può ereditare un errore che una misurazione finale rileverà troppo tardi. Un buon fornitore individuerà questi limiti e proporrà un modo per controllarli o misurarli.
Lista di controllo per la richiesta di offerta (RFQ) di un centro di lavorazione CNC in Cina.
Utilizzate un unico pacchetto di richiesta di offerta (RFQ) per ogni fornitore. Includete il disegno più recente, il modello 3D (ove appropriato), il materiale, la durezza, le dimensioni del grezzo, lo stato di fusione o forgiatura, la quantità annua, la dimensione del lotto, il turno di lavoro, le tolleranze critiche, il metodo di ispezione, le utenze disponibili e i vincoli di spazio. Chiedete ai fornitori di quotare la configurazione richiesta ed elencate separatamente le alternative.
| Sezione RFQ | Richiesta dell'acquirente | Risposta del fornitore |
|---|---|---|
| Definizione di configurazione singola | Indicare quali caratteristiche, facce e posizioni indice devono essere completate senza riposizionamento | Disegno annotato e sequenza di impostazione |
| Configurazione della macchina | Specificare le attrezzature di traslazione, pallet, rotazione, mandrino, controllo, magazzino, sonda e trucioli | Scheda tecnica specifica del modello ed elenco delle opzioni |
| Portata e interferenza | Includere dispositivo di fissaggio, lapide, supporti, sonda, protezioni e piani di retrazione | Studio della portata, revisione 3D o ipotesi di collisione |
| Proposta di taglio | Identificare materiale, utensili, avanzamenti, velocità, asportazione di materiale e refrigerante | Elenco degli strumenti e foglio di calcolo dei tempi di ciclo |
| prove di accuratezza | Definire i test della macchina e le caratteristiche critiche dei componenti. | Rapporti di calibrazione, piano di prova e limiti di accettazione |
| Supporto per il lavoro | Sono necessari dettagli relativi a posizionamento, fissaggio, supporto, utenze e carico. | Concetto di fissaggio, forze e ripartizione delle responsabilità |
| Ispezione | È richiesto l'utilizzo di sonde, calibri, CMM o un'ispezione esterna. | Sequenza e registrazioni delle misurazioni |
| Sito e servizio | Sono necessari fondazioni, alimentazione elettrica, aria compressa, consegna, formazione, garanzia e pezzi di ricambio. | Elenco dei requisiti di idoneità del sito e piano di supporto |
| ambito commerciale | Attrezzature, opzioni, trasporto, installazione, utensili ed esclusioni separati. | Registro delle voci di preventivo e delle ipotesi |
Chiedete al fornitore di identificare le caratteristiche che non possono essere completate in un'unica fase di lavorazione. Una chiara indicazione della necessità di una seconda operazione può essere più utile di una promessa ottimistica che in seguito si rivela inefficace nella fase di fissaggio o di collaudo. La richiesta di offerta (RFQ) dovrebbe inoltre definire cosa accade quando un pezzo di prova non soddisfa una caratteristica concordata o quando l'attrezzatura proposta non consente di raggiungere il ciclo di produzione dichiarato.
Calcola il costo totale, non solo il prezzo della macchina.
Le attrezzature orizzontali possono ridurre i costi di movimentazione e di configurazione secondaria, ma in genere comportano costi aggiuntivi per pallet, dispositivi di fissaggio, basamenti, gestione dei trucioli, fondazioni, installazione e formazione. Calcola il costo totale per l'intera durata di vita prevista. Includi acquisizione, trasporto, dazi doganali, servizi elettrici e pneumatici, fondazioni, sollevamento, dispositivi di bloccaggio, utensili, sonde, refrigerante, trasportatore, software, installazione, formazione, manutenzione, pezzi di ricambio, energia, spazio occupato, tempi di inattività e rischio di scarti.
Per la decisione relativa a un'unica configurazione, calcolare il costo del processo alternativo. Confrontare una configurazione orizzontale con due configurazioni verticali, includendo carico, trasferimento dei dati, misurazione, ispezione, pulizia manuale, sbavatura, programmazione e rischio di qualità. Una macchina orizzontale non è automaticamente vincente; lo è quando la riduzione misurabile della movimentazione e della variabilità compensa le interfacce aggiuntive e il capitale investito.
La produttività deve essere espressa come numero di pezzi accettati per ora disponibile. Includere il carico del pallet, la misurazione, il cambio utensile, gli spostamenti di indicizzazione, la rimozione dei trucioli, l'ispezione, la preimpostazione degli utensili, il cambio formato e il recupero. Se la famiglia di pezzi non è ancora stabile, indicare un intervallo di sensibilità anziché una singola promessa di utilizzo.
Taglio di prova e accettazione per reclami relativi a un'unica configurazione
Richiedere una prova quando l'affermazione di un'unica impostazione è determinante per la redditività dell'azienda, quando il pezzo è realizzato con materiale costoso, quando le tolleranze riguardano più superfici o quando l'accesso all'attrezzatura è difficoltoso. Concordare la revisione del disegno, il materiale, il grezzo, l'attrezzatura, gli utensili, il programma, il riscaldamento, il liquido di raffreddamento, l'attrezzatura di controllo, la quantità del campione e i limiti di accettazione. Registrare quali caratteristiche vengono misurate sulla macchina e quali esternamente.
L'accettazione in fabbrica deve includere identità, completezza, sicurezza, geometria della macchina, calibrazione, posizionamento rotativo, tastatura, cambio utensile, cambio pallet e la prova di taglio dichiarata. L'accettazione in loco deve confermare livellamento, utenze, software, attrezzature, formazione, parti rappresentative, registri di ispezione e responsabilità delle azioni correttive. Conservare separatamente le prove a livello di macchina e a livello di processo.
Prove fornite dal fornitore e limitazioni pratiche
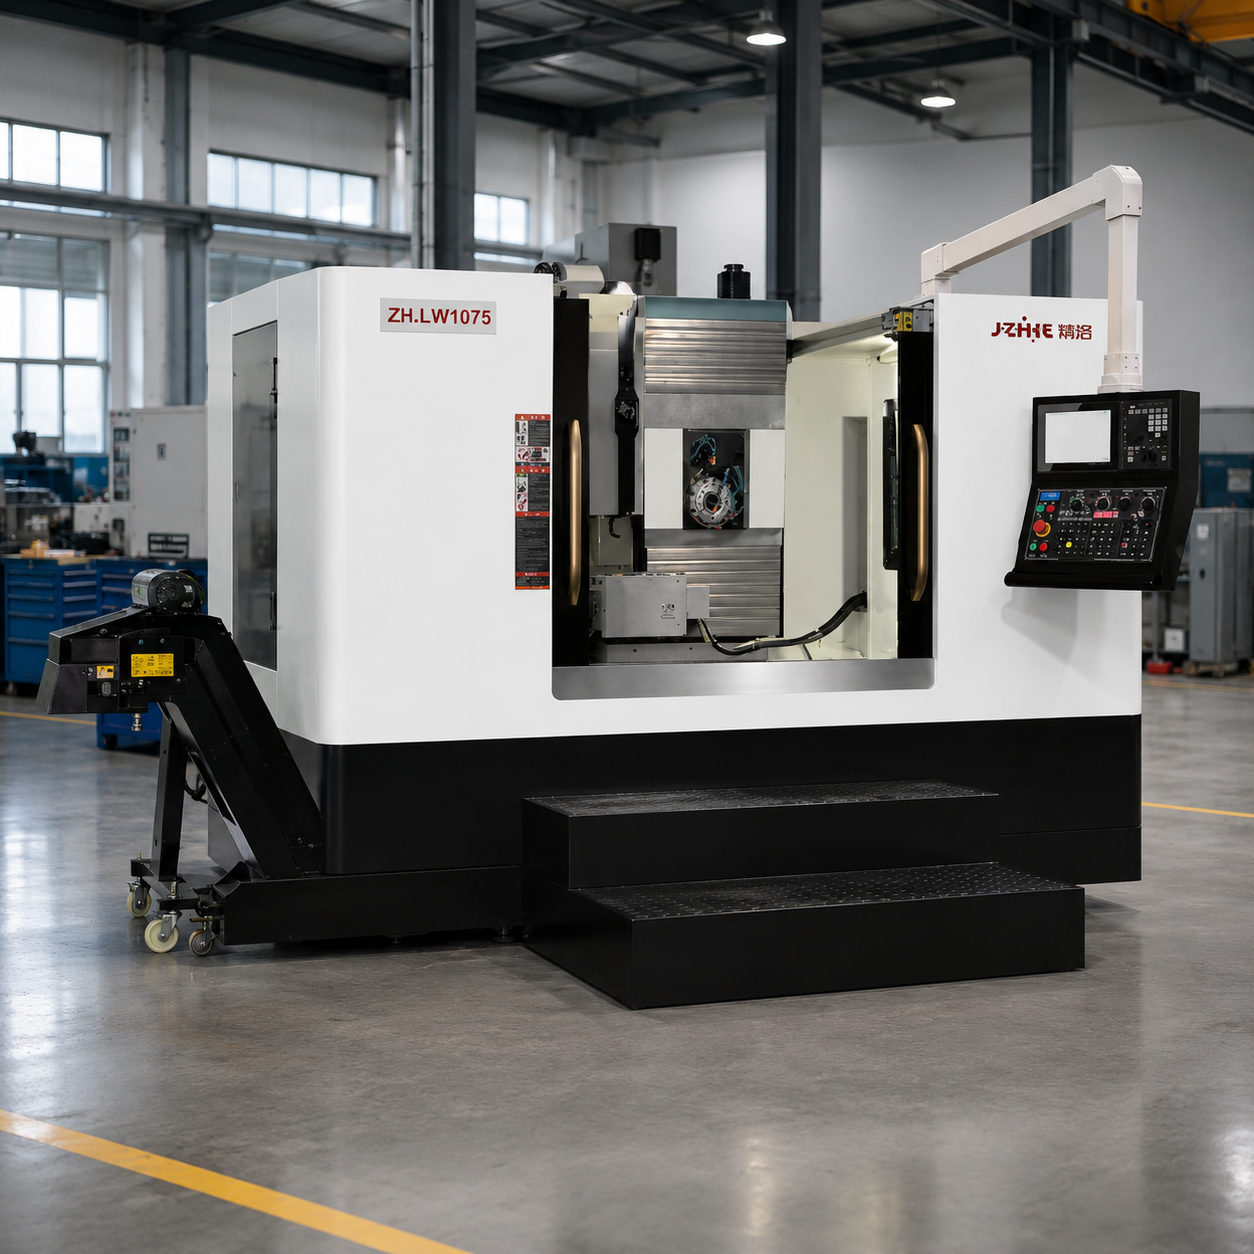
Un fornitore cinese affidabile di centri di lavoro CNC dovrebbe essere in grado di fornire servizi completi, dall'assemblaggio in fabbrica alla calibrazione, dall'ingegneria di processo all'assistenza applicativa, dall'installazione alla formazione e alla fornitura di pezzi di ricambio. Richiedete informazioni sull'identità legale del produttore, l'ubicazione dello stabilimento, il referente tecnico, la scheda tecnica aggiornata, la matrice delle opzioni, i requisiti di utenza, i disegni di base e le modalità di assistenza. Richiedete solo referenze che il fornitore sia autorizzato a condividere e rifiutate affermazioni di clienti non supportate da prove.
Zhihe CNC descrive la selezione del modello in base al materiale del pezzo, alle dimensioni, alla precisione e ai requisiti di produzione, seguita da proposta tecnica, preventivo, taglio di prova opzionale, consegna, installazione, formazione e assistenza post-vendita. Utilizzate questo come flusso di lavoro iniziale e richiedete un documento specifico per ogni fase. Le pagine ufficiali delle macchine sono utili per orientarsi, ma non sostituiscono le specifiche del modello, la revisione dei disegni o i test di accettazione.
Mantenete queste limitazioni nell'articolo e nella richiesta di offerta: la corsa nominale non corrisponde alla portata utile; la valutazione di un pallet non copre ogni centro di gravità; la precisione di posizionamento non equivale alla capacità di produzione del pezzo finito; un processo con un'unica attrezzatura può comunque richiedere orientamenti multipli indicizzati; e un campione riuscito non sostituisce i controlli di produzione. Le dichiarazioni di precisione devono essere qualificate dalle condizioni di prova e dalla documentazione aggiornata.
Matrice di selezione delle applicazioni
| Parte o applicazione | Probabilmente inizierò con l'architettura | Domande che decidono |
|---|---|---|
| Alloggiamento a scatola con quattro facce lavorate | Centro di lavoro orizzontale | È possibile raggiungere tutti i fori e le porte con lo spazio di sicurezza necessario? |
| Piastra con elementi prevalentemente sulla superficie superiore | Centro di lavoro verticale | Le caratteristiche laterali o il volume giustificano un processo su pallet? |
| Fusione a cavità profonda | Orizzontale o verticale, a seconda del disegno | Quale orientamento controlla i trucioli, la portata dell'utensile e il supporto? |
| Stampo di grandi dimensioni o piastra strutturale | Portale o grande verticale | Quali sono i rischi relativi a campata, carico, fondazioni e attrezzature di grandi dimensioni? |
| Parte curva complessa | Soluzione a cinque assi o multi-asse | La programmazione, la verifica, la calibrazione e l'ispezione sono pronte? |
| Componenti in alluminio di piccole dimensioni prodotti in grandi volumi | Foratura e filettatura o centro verticale | Il mandrino, il cambio utensile, il refrigerante e l'automazione sono adeguati alle esigenze del ciclo di lavoro? |
Partite dal pezzo e dal processo, quindi scegliete la famiglia di macchine. Se la tipologia di pezzi varia, optate per una configurazione sufficientemente flessibile senza dover pagare per automazioni o assi che non possono essere utilizzati. Se il vantaggio principale risiede in una specifica configurazione, includete il piano di attrezzaggio e collaudo nella decisione di investimento, anziché considerarlo un ripensamento.
Consulta la pagina del centro di lavoro orizzontale CNC di Zhihe per applicazioni su più superfici e a forma di parallelepipedo, la pagina del centro di lavoro verticale per lamiere, stampi e lavorazioni flessibili e la homepage di Zhihe CNC per la gamma completa di macchine.
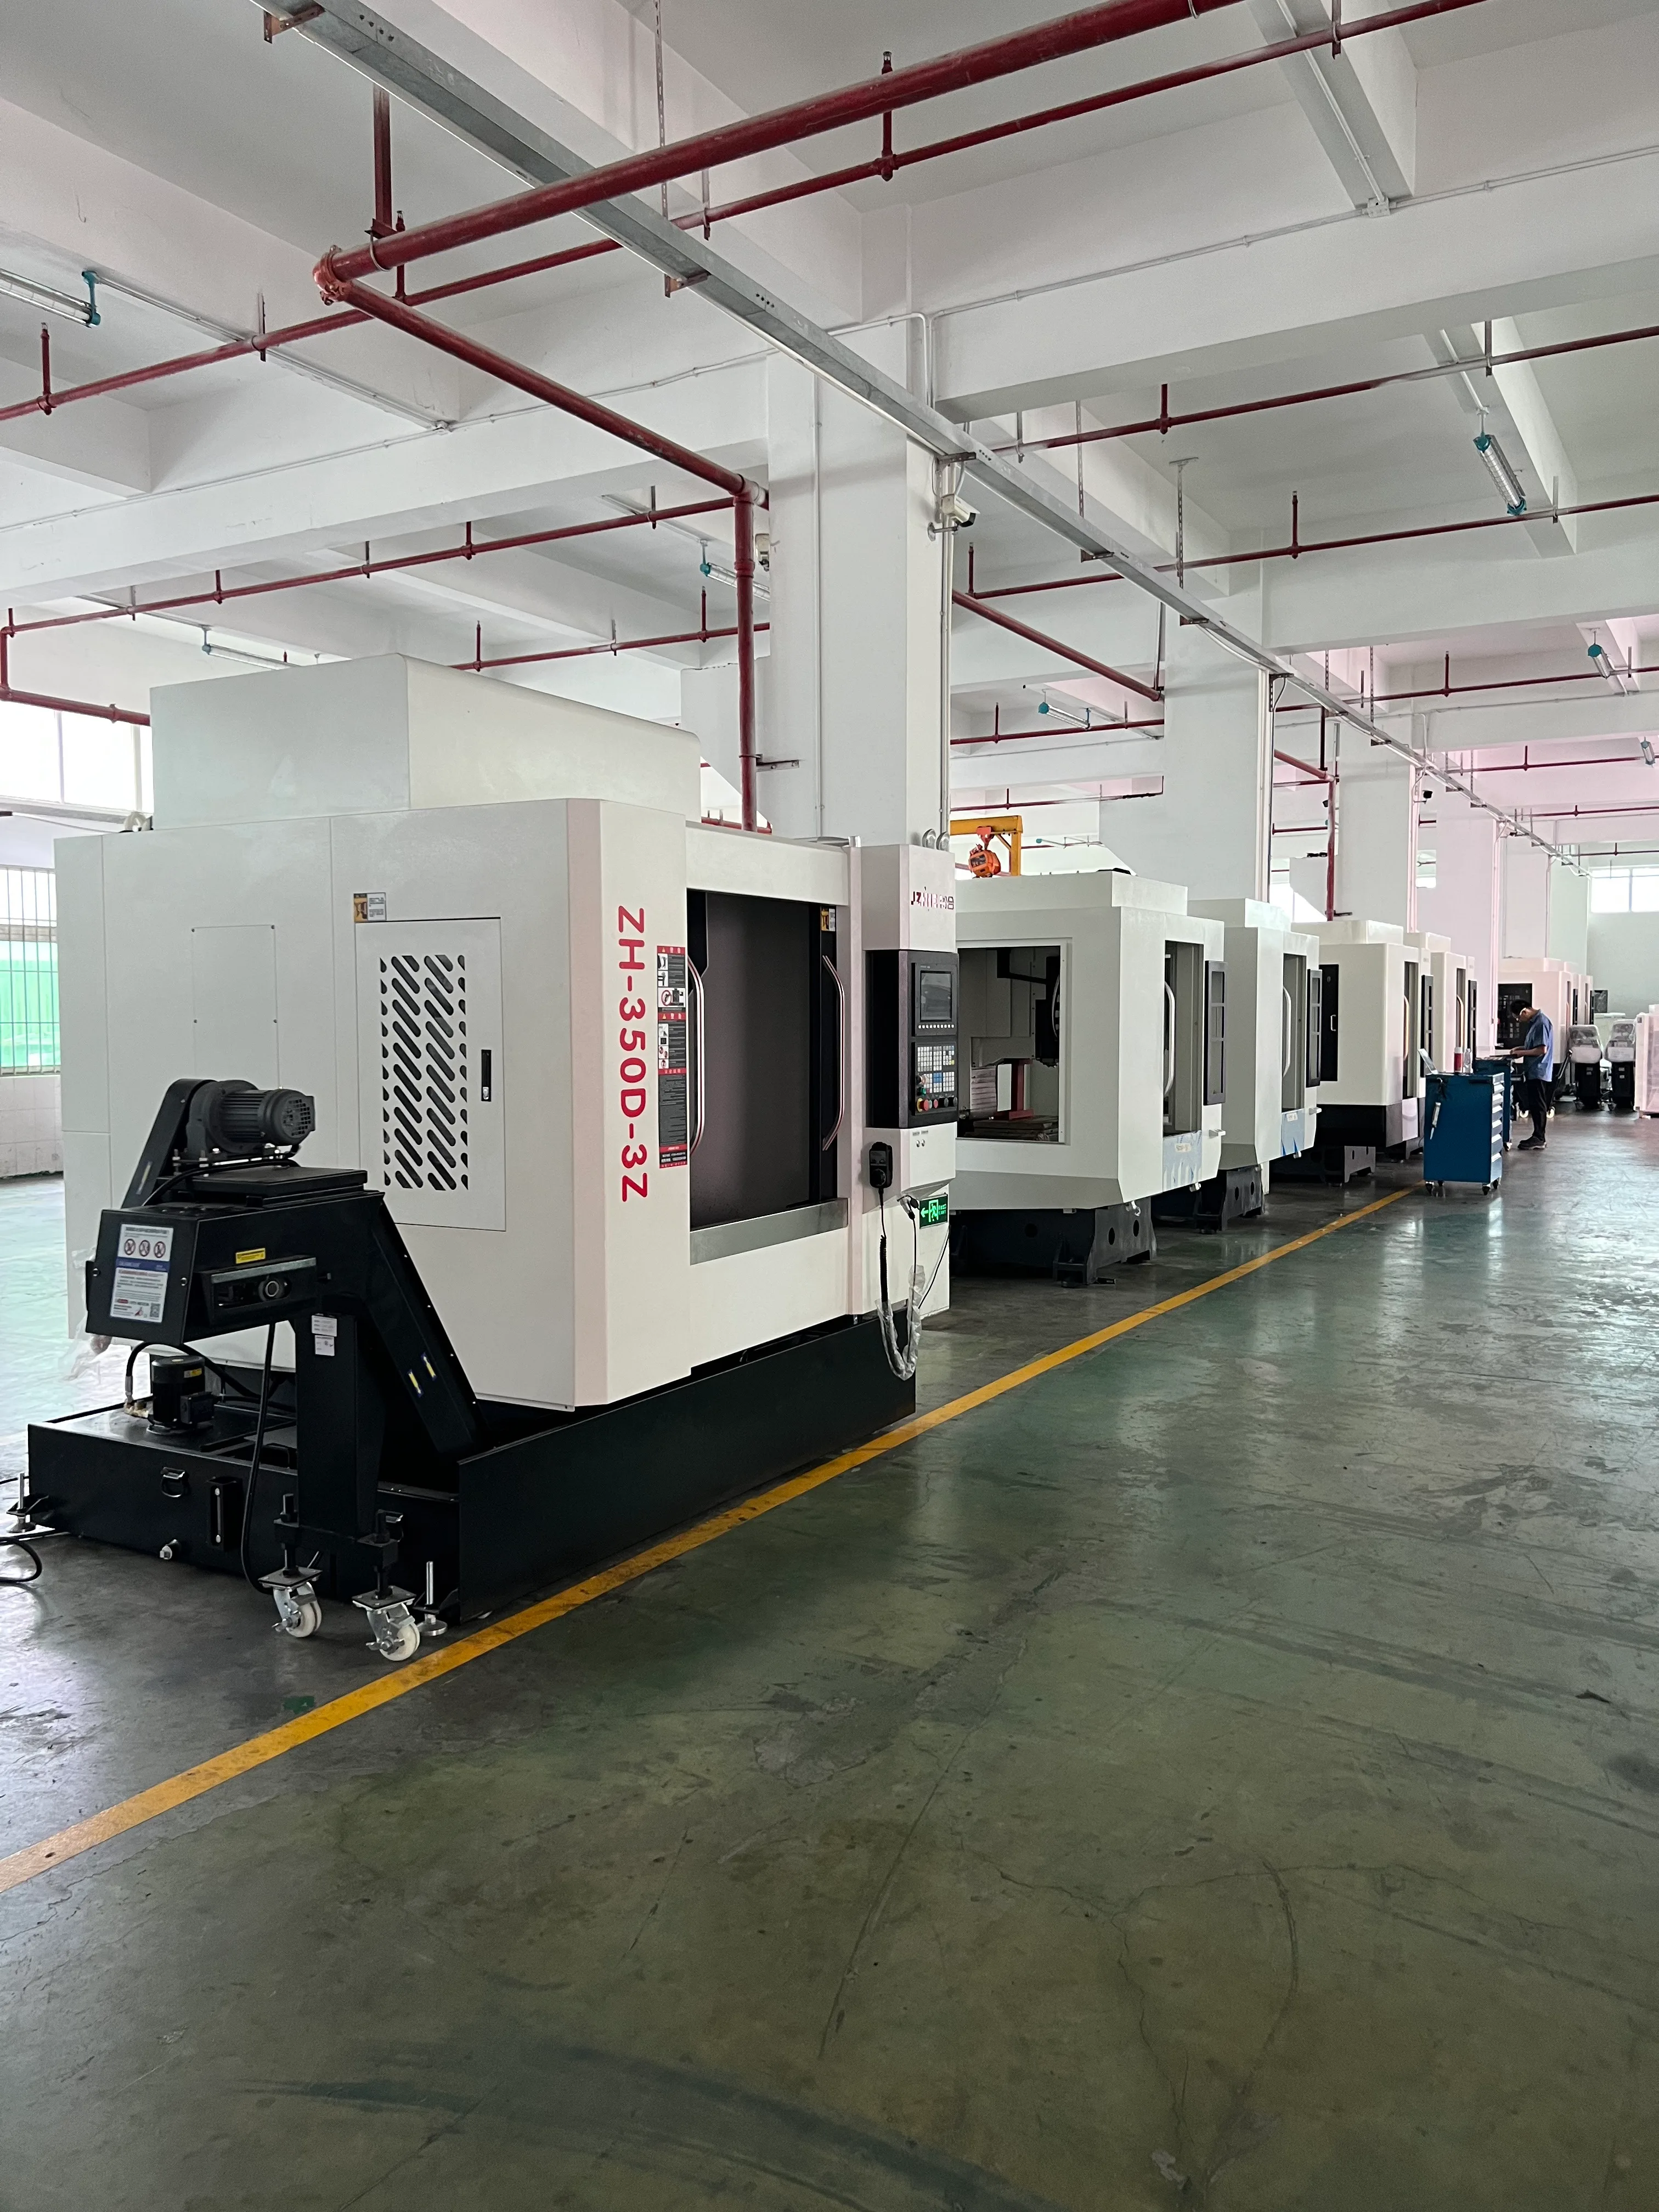
Lista di controllo per la messa in servizio nel primo mese di produzione
Pianifica il primo mese prima dell'arrivo della macchina. Nomina la persona responsabile della documentazione geometrica della macchina, del rilascio delle attrezzature, della libreria degli utensili, del backup del programma, dei controlli del liquido di raffreddamento, della pulizia del trasportatore di trucioli e dell'approvazione del primo pezzo. Blocca la revisione del disegno e crea una cartella controllata per la scheda tecnica, il piano delle utenze, il rapporto di calibrazione, il verbale di accettazione, la versione del post-processore, i disegni delle attrezzature e i risultati dell'ispezione. Questo impedisce che un pezzo di prova ben riuscito si trasformi in un'eccezione non documentata.
Iniziate con una procedura di riscaldamento e di riferimento approvata dal fornitore. Registrate le condizioni del mandrino e degli assi prima di avviare la lavorazione del pezzo rappresentativo. Verificate l'identificazione del pallet, gli offset di lavoro, la calibrazione della sonda e i dati relativi alla lunghezza dell'utensile. Durante il primo lotto, registrate l'usura dell'utensile, le condizioni del liquido di raffreddamento, il comportamento del truciolo, gli interventi manuali, il ripristino degli allarmi e i risultati dei pezzi accettati. Queste registrazioni dimostrano se il processo a impostazione unica è praticabile su un turno di lavoro, e non solo possibile una sola volta durante una dimostrazione in fabbrica.
Durante la riunione di revisione, suddividere i problemi in cause relative a macchina, attrezzatura, utensili, programma, materiale e ispezione. Non risolvere ogni deviazione modificando gli offset senza comprenderne la causa. Se una caratteristica critica non può essere misurata in corso di produzione, definire il percorso di ispezione esterna e come la produzione reagirà a un risultato negativo. Un piano di messa in servizio stabile è parte integrante dell'investimento nella macchina, perché trasforma una promessa di preventivo in un metodo di produzione ripetibile.
Nota di aggiornamento e riutilizzo
Aggiornare questo articolo in caso di modifiche alla serie della macchina, allo standard di fissaggio, al controllore, al metodo di ispezione, al volume di produzione o alla revisione del disegno approvato. La tabella di fattibilità può diventare un modulo di revisione del progetto, la tabella della richiesta di offerta (RFQ) può diventare un questionario per i fornitori e la sezione di accettazione può diventare una checklist di messa in servizio. Mantenere aggiornate le fonti, i link e la data di revisione del responsabile.
Fonti e riferimenti autorevoli
- Norma ISO 230-2 , relativa alle prove di precisione e ripetibilità del posizionamento per macchine utensili a controllo numerico.
- Serie ISO 10791 , per le condizioni di prova dei centri di lavoro e la pianificazione dell'accettazione.
- ASME Y14.5 , per i concetti di riferimento, quotatura e tolleranza utilizzati nella revisione dei disegni.
- La norma ISO 9001 per la gestione della qualità serve a valutare i processi controllati; la certificazione non attesta un risultato specifico ottenuto da una determinata macchina.
- Per informazioni aggiornate sui modelli e per discutere di questioni tecniche basate sui disegni, visitate la pagina dei contatti di Zhihe CNC .
Domande frequenti per i produttori
È davvero possibile per un centro di lavoro orizzontale completare la lavorazione di un pezzo a forma di scatola in un'unica operazione?
A volte, ma solo quando l'attrezzatura, il pallet, il mandrino, il supporto, l'accesso rotante, i percorsi utensile, la sonda e il piano di ispezione raggiungono ogni caratteristica concordata. Per "un setup" si intende un'unica disposizione di bloccaggio e posizionamento, anche se il pallet indicizza più facce. Richiedere un disegno annotato e la documentazione di prova.
Quali sono le caratteristiche che rendono un componente a forma di scatola un buon candidato per la lavorazione orizzontale?
Diverse superfici critiche, fori intersecanti, cavità profonde, porte laterali, problemi di gestione dei trucioli o carichi ripetuti ad alto volume solitamente rinforzano l'involucro. Un pezzo con caratteristiche prevalentemente sulla superficie superiore può risultare più economico e semplice da realizzare su una macchina verticale.
Qual è la specifica più importante per la lavorazione in un'unica fase?
Non esiste un singolo valore. L'ingombro utile, lo spazio libero tra l'utensile e il supporto, la ripetibilità del pallet, la coppia del mandrino, la portata dell'utensile, l'accesso per la tastatura, la rigidità e l'evacuazione dei trucioli devono funzionare in sinergia. Richiedete una valutazione specifica del modello e del processo di lavorazione.
Una determinata configurazione garantisce una maggiore precisione?
Può ridurre le variazioni di riposizionamento e di trasferimento del riferimento, ma non garantisce la precisione. La geometria della macchina, lo stato termico, la rigidità del dispositivo di fissaggio, gli utensili, il materiale, la misurazione e l'ispezione continuano a influenzare il risultato. Convalidare le caratteristiche critiche in condizioni concordate.
Una macchina orizzontale dovrebbe includere un pallet rotante?
Dipende dalle superfici e dalle caratteristiche del disegno. Un pallet rotante può ridurre i riagganci, ma solleva anche questioni relative al carico utile, all'ingombro, alla ripetibilità, al fissaggio e ai costi. Specificare gli angoli di indicizzazione richiesti e le tolleranze prima di selezionarlo.
Cosa dovrebbe essere incluso nella richiesta di offerta (RFQ)?
Includere il disegno e il modello, il materiale, il grezzo, il volume, le tolleranze, la definizione di un'impostazione, la mappa delle caratteristiche, il concetto di attrezzatura, l'ingombro della macchina, i dati del mandrino e dell'utensile, la misurazione, il controllo dei trucioli, la base del tempo di ciclo, le prove di accettazione, i requisiti del sito, l'assistenza e le esclusioni.
Come possiamo verificare un centro di lavoro CNC cinese prima della spedizione?
Utilizzare un piano di accettazione in fabbrica scritto che includa prove della macchina, calibrazione, controlli del pallet e della rotazione, utensili, sonde, sicurezza, documentazione e una prova rappresentativa. Quindi ripetere il processo concordato in loco dopo l'installazione e la formazione.