

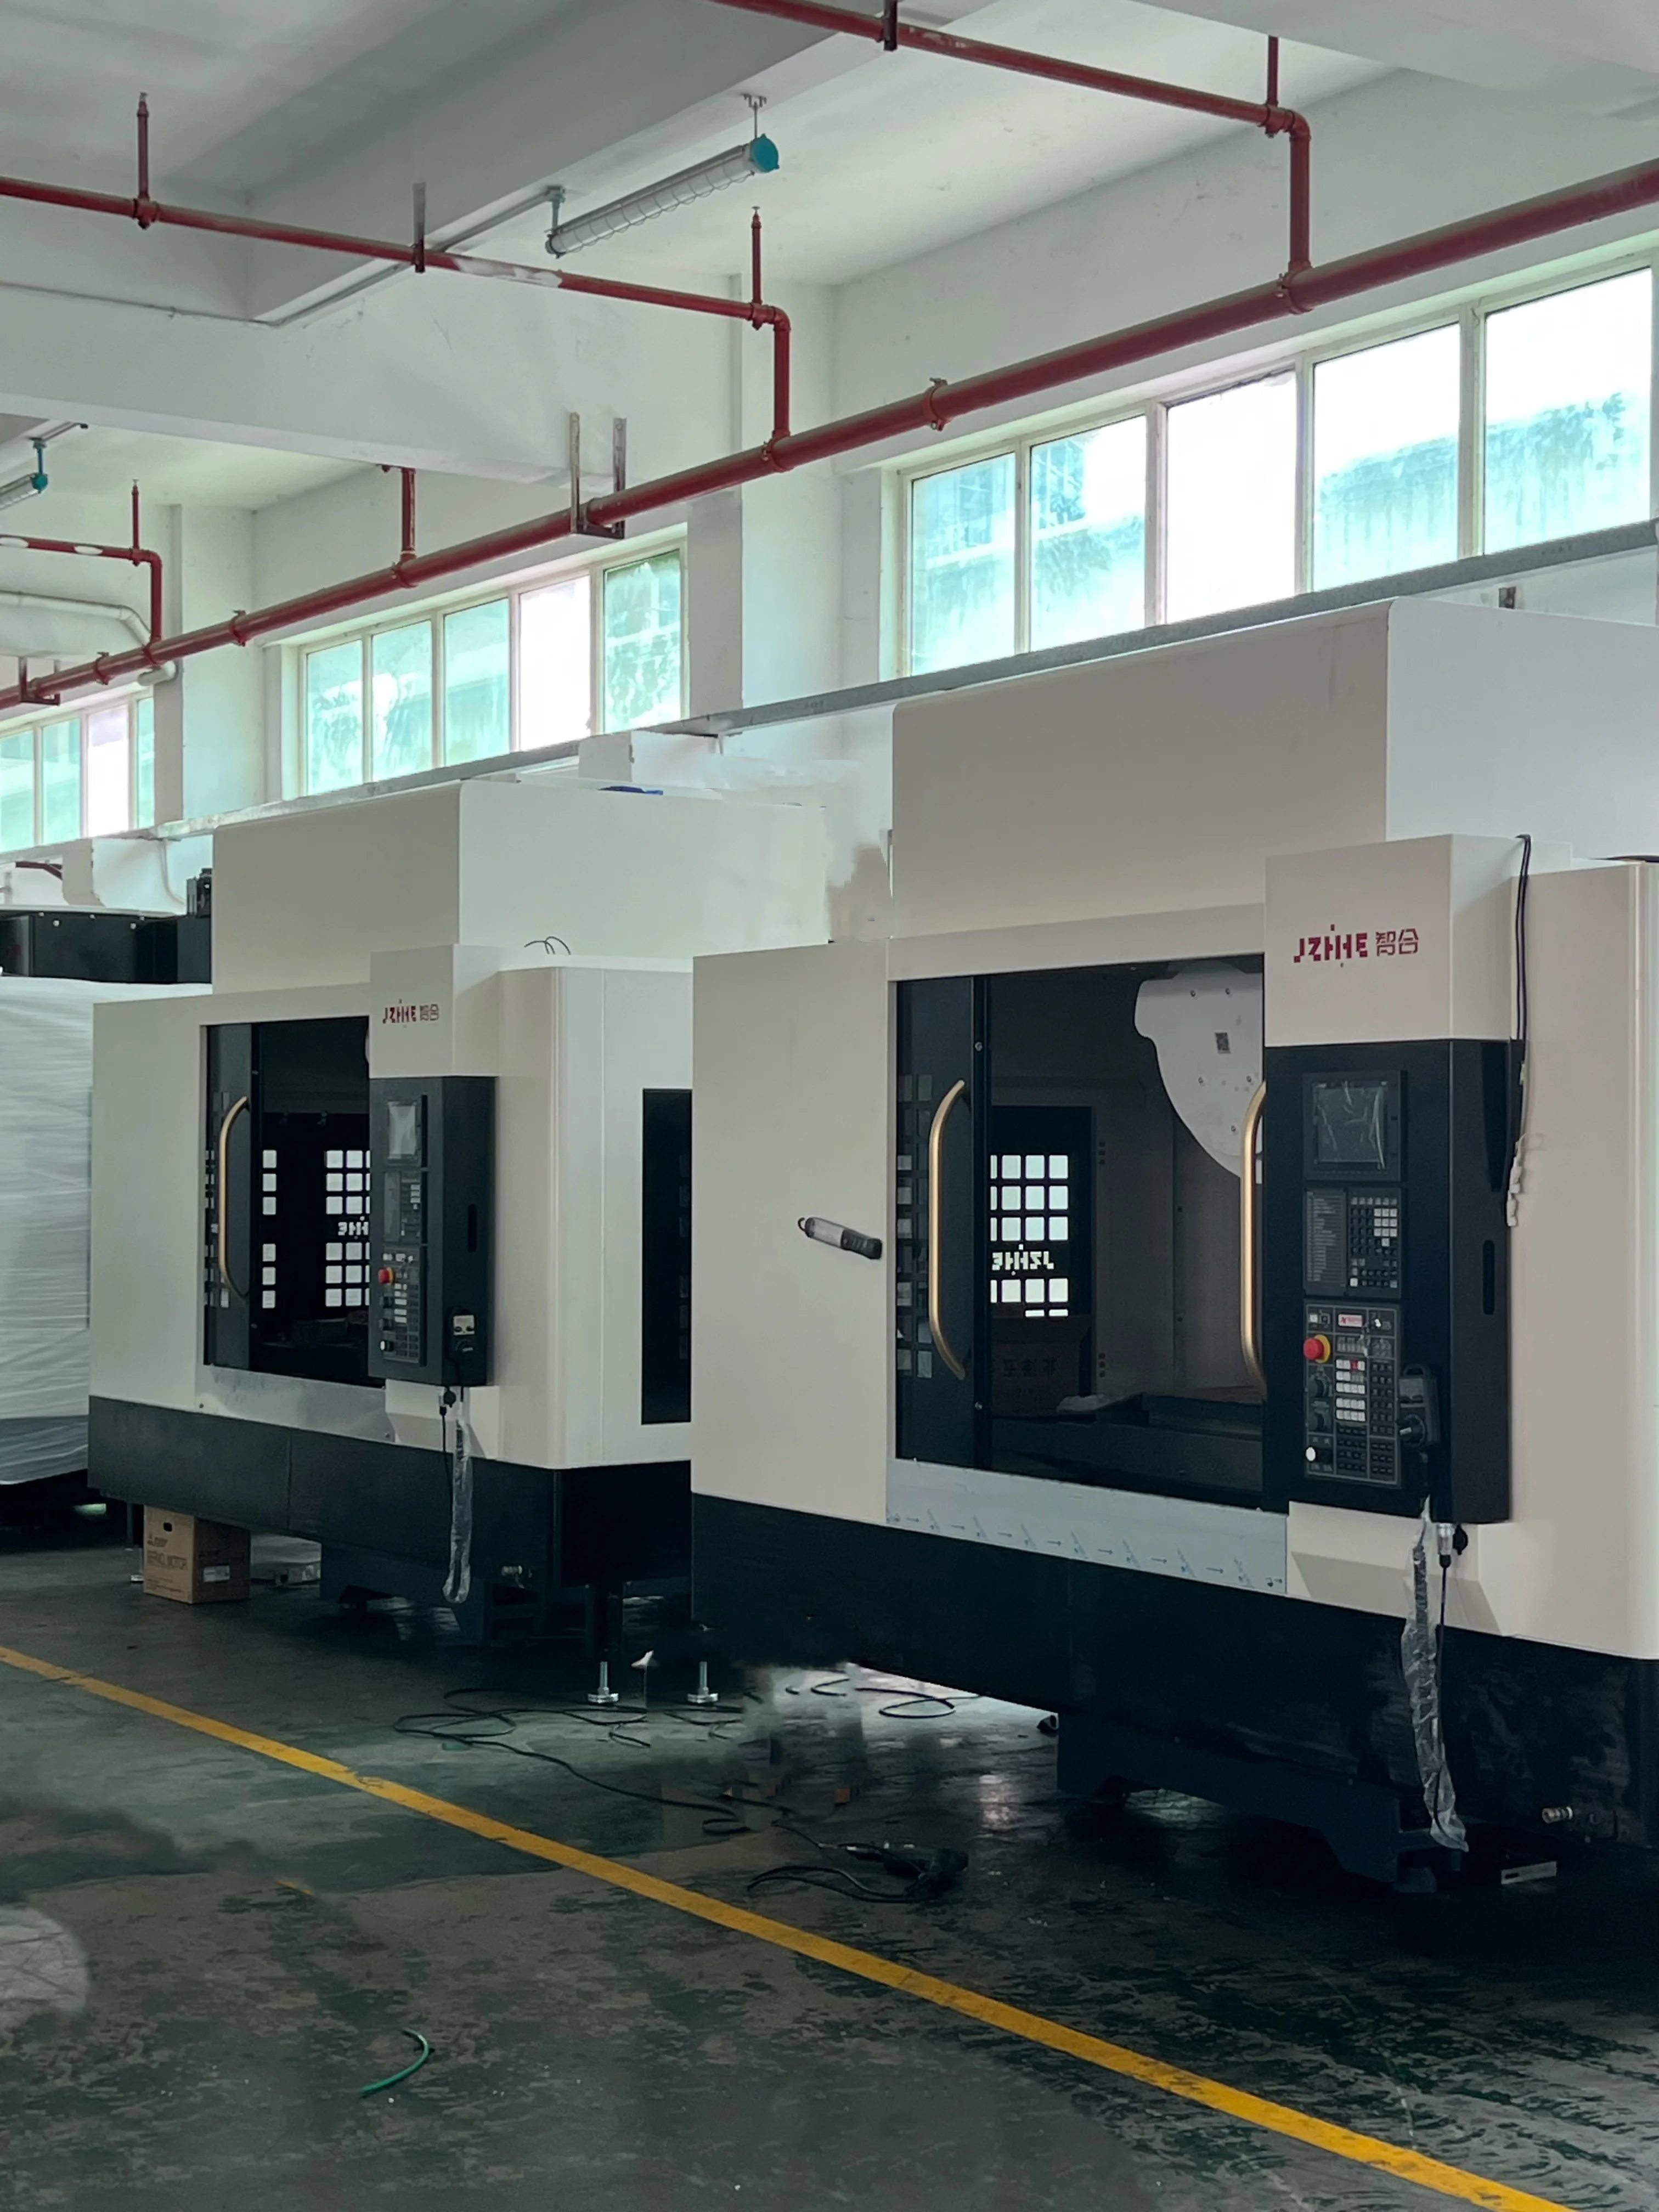
La scelta del dispositivo di fissaggio per macchine CNC dovrebbe partire dai riferimenti del pezzo, dal percorso della forza di taglio, dal rischio di distorsione, dall'accessibilità dell'utensile e dalla produttività richiesta, non da una morsa familiare o da un catalogo di dispositivi di fissaggio di grande pregio. Un acquirente può rendere il processo decisionale ripetibile raggruppando i pezzi rappresentativi in famiglie, registrando ciò che deve rimanere sotto controllo e testando il dispositivo di fissaggio e la macchina come un unico processo.
Questo articolo è rivolto a ingegneri di produzione, addetti alla preventivazione, supervisori di produzione e acquirenti di macchinari. Confronta diverse tecniche di fissaggio senza pretendere che un unico metodo di bloccaggio sia adatto a ogni materiale o tolleranza. La progettazione definitiva, le forze di serraggio, le protezioni e le procedure operative richiedono una progettazione competente e una validazione specifica per il pezzo in questione.
Crea una scheda di famiglia di componenti prima di confrontare l'hardware
Scegliete un componente impegnativo ma rappresentativo per ogni famiglia. Su una pagina, indicate il materiale in entrata, le condizioni del materiale, i riferimenti importanti, le caratteristiche critiche, le tolleranze, i requisiti di superficie, i bordi sensibili alle bave, le pareti sottili, la dimensione del lotto e le varianti previste. Contrassegnate le superfici che necessitano di accesso per l'utensile, la sonda e il calibro.
Aggiungiamo ciò che accade prima e dopo la lavorazione. Un getto può arrivare con inclinazione o scala variabili. Un pezzo grezzo tagliato può variare in lunghezza. Una superficie finita può diventare il punto di riferimento per un'operazione successiva. Lavaggio, sbavatura, trattamento termico o rivestimento possono modificare il modo in cui un pezzo può essere tenuto o ispezionato. Questi fattori spesso contano più della marca dell'attrezzatura.
Nella selezione delle attrezzature per macchine CNC, la scheda impedisce che un singolo campione riuscito venga considerato valido come prova per un'intera gamma di prodotti. Annotate sulla scheda le revisioni del disegno e le condizioni del materiale, quindi separate i dati confermati dalle ipotesi che necessitano ancora di una verifica.
Disegna la storia dei dati da zero alla parte rilasciata
Descrivi come la prima impostazione crea o eredita i riferimenti, come le impostazioni successive li ricavano e dove l'ispezione chiude il ciclo. Se un foro critico e una superficie di montaggio vengono realizzati in impostazioni diverse, mostra la relazione che deve rimanere invariata dopo il serraggio. Se una parete sottile viene rilasciata dopo la sgrossatura, identifica quando può verificarsi una distorsione e quale stato descrive la quota nel disegno.
Un concetto di posizionamento comune utilizza una sequenza di vincoli primari, secondari e terziari, ma la geometria di contatto effettiva è di competenza del progettista del dispositivo di fissaggio. Un maggior numero di punti di contatto non è automaticamente sinonimo di migliore. Supporti aggiuntivi possono essere d'aiuto per un pezzo flessibile, oppure possono vincolare eccessivamente una fusione non uniforme e spostare il pezzo quando i morsetti si chiudono.
Rendere visibile il trasferimento dei dati sul foglio di processo. L'operatore deve sapere quali superfici devono essere pulite, quali contatti sono fissi, quali supporti sono regolabili e quale elemento conferma il corretto posizionamento. Questo è più utile di una fotografia della configurazione senza uno schema di posizionamento.
Fai passare i carichi attraverso i supporti, non attraverso la speranza
Disegna la probabile direzione della forza di taglio per la sgrossatura, la foratura, la maschiatura e la finitura. Indica dove questi carichi entrano nel pezzo e come raggiungono i supporti fissi. Quindi aggiungi le direzioni di serraggio. Un morsetto che spinge il pezzo lontano dai suoi supporti crea un processo diverso da un morsetto che lo fissa in modo prevedibile.
I pezzi sottili, lunghi o a sezione aperta richiedono un controllo delle distorsioni. Il serraggio può piegare il grezzo prima della lavorazione; la rimozione del materiale può rilasciare le tensioni residue; lo smontaggio può rivelare una dimensione che sembrava accettabile nel dispositivo di fissaggio. Definire dove avviene l'ispezione, quando il pezzo viene rilasciato e se un periodo di riposo intermedio o una nuova verifica fanno parte del processo.
Il documento del NIST su un sistema di fissaggio flessibile descrive la modellazione del contatto, delle forze di fissaggio, della deformazione e delle sollecitazioni. Fornisce una prova utile del fatto che il bloccaggio del pezzo è un problema di percorso di carico. Non si tratta di un progetto di fissaggio preconfezionato né di un sostituto per i dati di prova sul pezzo dell'acquirente.
Utilizzare una matrice di percorsi anziché un singolo preferito
Valuta i percorsi plausibili in base alla scheda familiare. Mantieni la scala semplice e richiedi una nota per ogni valutazione alta o bassa. La selezione degli accessori per le macchine CNC diventa più facile da verificare quando le motivazioni sono indicate accanto al punteggio.
| Itinerario | Di solito vale la pena considerarlo quando | Domande che determinano l'idoneità |
|---|---|---|
| Morsa o mandrino standard | La geometria è regolare, l'accesso è adeguato e i cambi di produzione sono importanti. | Il pezzo può essere inserito in modo ripetibile senza schiacciare o bloccare gli utensili? |
| Piastra modulare e elementi di posizionamento | Le famiglie condividono schemi di fori o di riferimento, ma cambiano spesso | I moduli sono rigidi, a prova di errore e pulibili durante il flusso di produzione effettivo del chip? |
| Apparecchio dedicato | Volume e stabilità giustificano l'utilizzo di hardware progettato appositamente. | Come verranno gestiti l'usura, le revisioni, i componenti di ricambio e le modifiche a fine ciclo di vita? |
| Composizione di pallet o lapidi | La produzione su più fronti o in coda trae vantaggio dal caricamento fuori macchina | L'involucro completamente carico consente il passaggio di utensili, sonde, porte e pallet? |
| Dispositivo composto da più parti | Le piccole parti e i cicli ripetuti possono condividere un unico setup | Il serraggio è uniforme? Viene rilevato un componente mancante? Tutte le stazioni sono in grado di evacuare i trucioli? |
| Vuoto o altro sistema di mantenimento specifico per l'applicazione | Le superfici ampie o le parti delicate rendono difficile l'uso di morsetti convenzionali. | Quali sono le modalità di guasto, i requisiti di conservazione del backup, i limiti di perdita e le condizioni del materiale applicabili? |
Non sommare i punteggi prima di aver stabilito i pesi. La reattività del prototipo, la stabilità senza presidio, i tempi di cambio formato e la protezione delle superfici possono avere un'importanza diversa in stabilimenti diversi. Una matrice decisionale è un ragionamento strutturato, non una macchina che sceglie al posto dell'ingegnere.
Decidi se conviene la flessibilità o la ripetibilità.
Un dispositivo di fissaggio flessibile può abbreviare i tempi di realizzazione di un nuovo disegno e ridurre le scorte dedicate. Potrebbe richiedere una maggiore disciplina nella fase di impostazione, un maggior numero di misurazioni o uno spazio di manovra più ampio. Un dispositivo di fissaggio dedicato può abbreviare i tempi di caricamento e ridurre le opzioni a disposizione dell'operatore una volta stabilizzato, ma le modifiche ingegneristiche e il basso utilizzo possono renderne l'acquisto costoso.
Confrontiamo l'intero ciclo produttivo: progettazione dell'attrezzatura, fabbricazione, collaudo, impostazione, carico, pulizia, misurazione, taglio, ispezione, manutenzione, stoccaggio e gestione delle modifiche. L'attrezzatura più economica in un ordine di acquisto potrebbe richiedere il maggior tempo di lavorazione del mandrino. L'attrezzatura più complessa potrebbe non recuperare mai il suo costo di progettazione se la famiglia di pezzi cambia ogni mese.
Nella stima, utilizzare almeno tre stati di produzione: primo articolo, lotto di ripetizione normale e recupero dopo un pezzo bloccato o un componente usurato. In questo modo, un ciclo ottimale, apparentemente semplice, non nasconde il lavoro necessario per mantenere il processo in funzione.
Verifica l'accesso a utensili, sonde e chip nello stesso modello
Posizionare l'insieme utensile più lungo, il naso del mandrino, la sonda, gli ugelli del refrigerante e qualsiasi geometria della testa o dell'asse rotante attorno al dispositivo di fissaggio caricato. Esaminare i movimenti di avvicinamento e di retrazione, non solo la posizione di taglio. Un morsetto può liberare la superficie finita ma bloccare il portautensili in fase di ingresso. Una torre alta può aprire più facce ma ridurre la portata o la lunghezza utile dell'utensile.
Pianificare la posizione dei chip durante ogni operazione. Gli spazi vuoti intorno ai contatti possono impedire il loro corretto posizionamento. L'uso di aria compressa può spostare i chip da un contatto all'altro o creare problemi di sicurezza e di nebulizzazione. Preferire contatti che possano essere ispezionati e puliti con un metodo definito. Qualora si utilizzi il lavaggio o l'aria compressa, includerli nel ciclo effettivo e nella valutazione dei rischi.
L'accesso per l'ispezione deve essere incluso nella stessa revisione. Se il processo dipende dalla misurazione con sonda, identificare la portata dello stilo, la calibrazione, i movimenti protetti e le modifiche che il risultato comporta. Se una caratteristica deve essere misurata fuori dalla macchina, definire lo stato di rilascio e il trasferimento del riferimento, anziché presumere che il risultato del dispositivo di fissaggio corrisponda al risultato dell'ispezione.
Adattare il percorso del dispositivo all'architettura della macchina
La macchina e l'attrezzatura definiscono un unico ingombro. Un centro di lavoro verticale può offrire un accesso dall'alto agevole e un carico familiare per molte lavorazioni di lamiere, stampi e prismi. Un centro di lavoro orizzontale può supportare lavorazioni su più facce e flussi di pallet laddove il pezzo e il volume lo giustifichino. Un centro di lavoro a cinque assi può ridurre i riposizionamenti per orientamenti complessi, ma l'attrezzatura deve preservare lo spazio di rotazione e la portata dell'utensile.
Per la selezione delle attrezzature per macchine CNC, confrontare la corsa utile dopo l'installazione del sistema di bloccaggio, non solo la corsa nominale. Considerare il grezzo più grande, i distanziatori, i morsetti, i rialzi, il pallet, la sonda e l'utensile più lungo necessario. Verificare il carico e la distribuzione del piano di lavoro utilizzando i dati aggiornati del fornitore per la configurazione proposta. Non dedurre mai il carico ammissibile o la pratica di bloccaggio da un'etichetta generica della famiglia di macchine.
È inoltre necessario valutare l'interfaccia uomo-macchina. L'operatore può caricare il pezzo senza dover aggirare oggetti taglienti? I connettori sono dotati di sistema di bloccaggio e protezione? È possibile sostituire un dispositivo pesante utilizzando le attrezzature di movimentazione presenti in loco? L'apertura della porta è compatibile con l'automazione prevista? L'area di lavoro produttiva comprende le mani, i carrelli e l'accesso per la manutenzione, oltre al movimento degli assi.
Proteggere le funzioni di sicurezza e i limiti di accesso
Il bloccaggio del pezzo non sostituisce le protezioni della macchina e un dispositivo di fissaggio personalizzato non deve compromettere i dispositivi di interblocco né creare un nuovo percorso di espulsione. Verificare la presenza di utensili rotti, parti allentate, perdite idrauliche o pneumatiche, parti mancanti e condizioni di carico errate. Decidere come isolare la macchina prima della pulizia, della regolazione o della sostituzione del dispositivo di fissaggio.
La normativa OSHA in materia di protezione delle macchine distingue tra punto operativo, apparecchiature di trasmissione di potenza e comandi, precisando che le esigenze di protezione variano a seconda della macchina e del ruolo dell'operatore. È necessario applicare le leggi e le procedure di valutazione del rischio del mercato di destinazione; il presente articolo non certifica un'apparecchiatura né prescrive una soluzione di protezione specifica.
Documentare l'energia immagazzinata in morsetti, accumulatori, molle o elementi mobili pesanti. Identificare una condizione di sicurezza in caso di interruzione di corrente e un metodo per rilasciare un componente senza improvvisare. Esaminare i bordi taglienti, i punti di schiacciamento e la movimentazione manuale durante le fasi in cui le porte sono aperte e la pressione di produzione è elevata.
Eseguire una prova con dispositivo di marcatura rossa
Prima della prova, apporre un'etichetta rossa a ogni ipotesi non dimostrata: variazione del materiale, contatto del localizzatore, impostazione del morsetto, spazio libero dell'utensile, rimozione dei trucioli, logica della sonda, tempo di ciclo, metodo di ispezione e fase dell'operatore. Lo scopo non è quello di dare all'attrezzatura un aspetto finito, ma di rimuovere le etichette con prove concrete o di trasformarle in limitazioni controllate.
Eseguire la sequenza completa con materiale e utensili rappresentativi. Includere pulizia, caricamento, conferma di posizionamento, taglio, tastatura, scarico e ispezione. Ripetere un numero sufficiente di cicli per evidenziare le variazioni rilevanti per la decisione concordata; un singolo pezzo dimostrativo non è sufficiente a stabilire la capacità a lungo termine. Registrare lo stato dell'utensile, gli offset, le condizioni ambientali e qualsiasi intervento manuale.
La selezione delle attrezzature per macchine CNC è completa solo quando il percorso accettato ha dei responsabili per l'impostazione, l'ispezione, la manutenzione e la modifica. Conservare i pezzi difettosi o bloccati se spiegano un problema. Un campione finale pulito senza il percorso che lo ha prodotto è una prova debole.
Analizza lo schema in tutte le parti, non solo in un singolo risultato.
Tracciare le misurazioni nell'ordine di lavorazione e per stazione di fissaggio. Questo controllo del modello fornisce elementi utili per la selezione delle attrezzature della macchina CNC, oltre al primo campione accettabile. Uno spostamento costante può suggerire un cambio di utensile o un problema termico. Una stazione che presenta una differenza può indicare un problema di contatto, di serraggio o di truciolo locale. Un salto dopo il riavvio può riaprire il metodo di fissaggio. Questi sono indizi per l'indagine, non diagnosi automatiche.
Confrontare il pezzo nelle sue condizioni di bloccaggio e di rilascio laddove la distorsione sia rilevante. Indicare il punto in cui è stata effettuata la misurazione e la struttura di riferimento utilizzata. Se una correzione migliora una caratteristica mentre un'altra la peggiora, rivedere la struttura di riferimento e il percorso della forza prima di aggiungere ulteriori offset.
Ogni etichetta rossa va chiusa con uno dei quattro possibili esiti: confermato nell'intervallo indicato, controllato da una procedura documentata, accettato come limitazione o respinto con necessità di un nuovo percorso. Questa breve terminologia impedisce che le note della sperimentazione si riducano a commenti generici come "sembra a posto".
Un breve esempio: quattro fusioni, una morsa ingannevole
Immaginiamo quattro corpi pompa fusi che condividono le dimensioni esterne ma differiscono per la direzione delle luci e per la superficie interna lavorata. Una morsa standard tiene fermo il primo campione e consente un buon accesso dall'alto. Nella seconda variante, tuttavia, la sformo della fusione modifica il punto di contatto, un morsetto interseca il percorso della sonda e i trucioli si accumulano sotto una sporgenza bassa.
Una revisione della famiglia di componenti separa due schemi di posizionamento anziché forzare tutti e quattro i componenti in un'unica configurazione. Il team aggiunge un supporto controllato per la fusione più debole, sposta il controllo di alloggiamento nella sequenza dell'operatore e testa una base modulare che preserva il montaggio comune consentendo al contempo posizionamenti specifici per le varianti. L'esempio è illustrativo e non rappresenta un risultato per un cliente né una promessa che un dispositivo modulare sia sempre la soluzione migliore.
La lezione da imparare è che la similarità dovrebbe essere dimostrata a livello di riferimento e di percorso di carico. Le sole dimensioni esterne possono nascondere la caratteristica che rende instabile un vincolo condiviso.
Domande che modificano la decisione sulla programmazione degli incontri
Un mandrino o una morsa a tre griffe sono sufficientemente precisi?
L'accuratezza non può essere dedotta dal nome del dispositivo. La risposta dipende ancora dal contatto con il pezzo, dalla variabilità del materiale, dalle condizioni delle ganasce o degli inserti, dal comportamento di serraggio, dal trasferimento dei dati, dai carichi di taglio e dai risultati dell'ispezione durante il processo effettivo.
Quando un apparecchio dedicato ha senso dal punto di vista commerciale?
Diventa una soluzione valida quando il volume di ripetizione, i tempi di caricamento, la stabilità o la prevenzione degli errori possono compensare i costi di progettazione, produzione, manutenzione e modifica. Confrontatela con un percorso flessibile lungo l'intero ciclo di vita previsto del prodotto.
Bisogna aggiungere altri morsetti per bloccare il movimento?
Non automaticamente. Una forza maggiore o un numero maggiore di contatti possono deformare un pezzo o vincolare eccessivamente il materiale variabile. Esaminare il percorso di carico e le condizioni di supporto, quindi convalidare l'impostazione con pezzi rappresentativi.
È possibile correggere un impianto difettoso tramite sonda?
La sonda può identificare la posizione o supportare una strategia di offset controllato, ma non elimina sedi allentate, distorsioni, accessi bloccati, contaminazione o condizioni di serraggio non sicure. Definire cosa può modificare il risultato della sonda.
Come si dovrebbe verificare la ripetibilità dell'attrezzatura?
Utilizzare una procedura concordata di carico, pulizia, serraggio e misurazione per le configurazioni ripetute. Registrare la stazione di fissaggio, le fasi rilevanti per l'operatore, il metodo di misurazione e lo stato del pezzo in modo che il risultato possa essere tracciato.
Quali informazioni è necessario inviare per una revisione della selezione degli accessori per macchine CNC?
Inviare disegni controllati e CAD, condizioni del materiale e del grezzo, volumi annuali e di lotto, processo attuale, piano di riferimento e di ispezione, caratteristiche critiche, difetti noti, vincoli di attrezzaggio, esigenze di automazione e configurazione della macchina proposta.
Trasforma la scheda Parte-Famiglia in una recensione del fornitore
Per la selezione delle attrezzature per macchine CNC, inviate a Zhihe CNC le schede prodotto, i modelli 3D rappresentativi, le revisioni dei disegni, gli stati dei materiali, le relazioni critiche, il mix di produzione, il percorso di ispezione e le ipotesi aperte. Richiedete una revisione dell'ingombro della macchina, una discussione sull'interfaccia con le attrezzature, i limiti di prova e le esclusioni dal preventivo. Utilizzate la gamma di prodotti per confrontare le architetture e la pagina dei contatti per avviare una conversazione tecnica specifica per il modello.





