

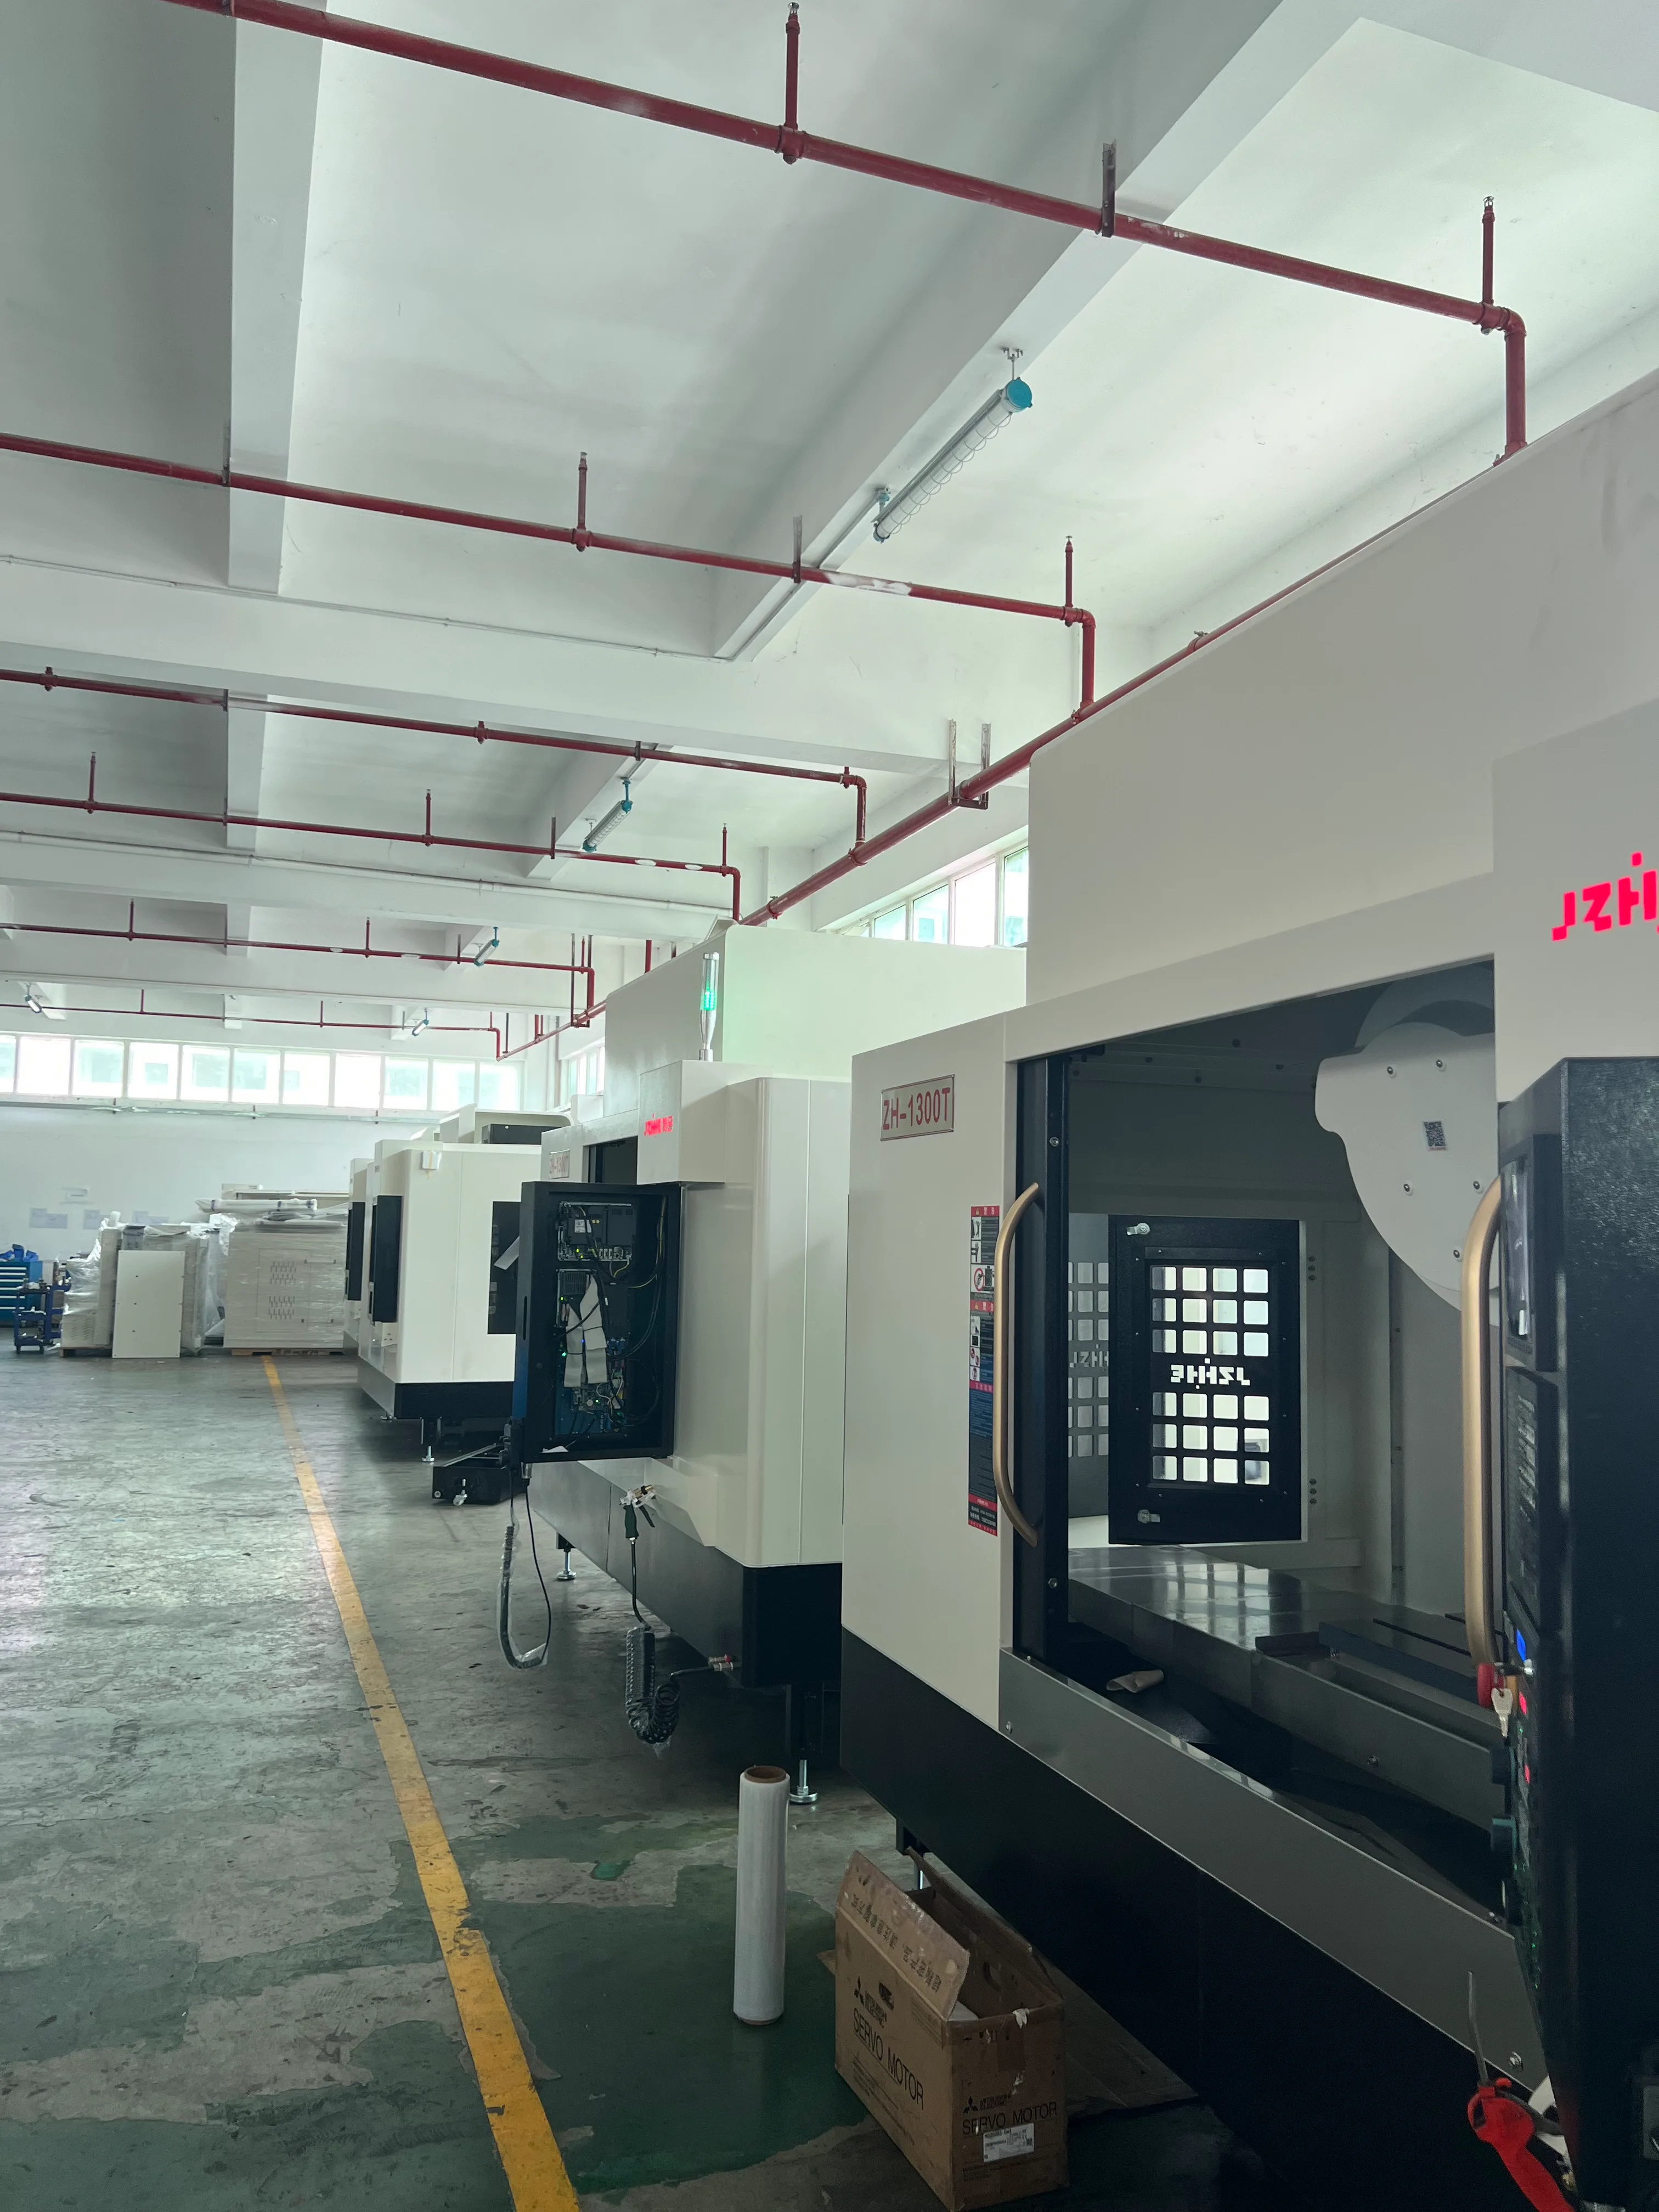
La procedura di riscaldamento di una macchina CNC dovrebbe definire cosa viene stabilizzato, come la fabbrica lo monitora e quando può iniziare la produzione. La rotazione del mandrino è solo una parte della mattinata. Gli assi si muovono, il lubrificante circola, il liquido di raffreddamento cambia temperatura, le attrezzature si assestano e gli strumenti di misura entrano nello stesso ambiente. La procedura corretta è quella approvata dal costruttore della macchina, integrata da un controllo di rilascio specifico per il pezzo.
Per un progetto CNC Zhihe, l'acquirente deve fornire lo schema di lavoro, i periodi di inattività, la gamma del mandrino, le caratteristiche sensibili alle tolleranze, le condizioni ambientali e il metodo di ispezione. Il fornitore deve restituire le fasi di avvio approvate per la configurazione selezionata e indicare le condizioni che richiedono una procedura diversa. Un riscaldamento generico copiato da un'altra macchina non costituisce un documento di accettazione.
06:40 — Registrazione dello stato di avviamento a freddo
Immaginate un turno mattutino che entra in officina dopo un fine settimana fresco. Alle 06:40, l'operatore registra la temperatura ambiente, la temperatura visualizzata sul display della macchina (se disponibile), la durata del periodo di inattività, lo stato del liquido di raffreddamento e gli eventuali allarmi attivi. Alle 06:45, iniziano i controlli di routine della macchina. Questa è una sequenza temporale di esempio per la pianificazione, non un'istruzione operativa né una dichiarazione di conformità alle specifiche di una macchina Zhihe.
La registrazione necessita di un riferimento stabile. "Freddo" è troppo vago. Annotare il tempo trascorso dall'ultima operazione e qualsiasi condizione anomala, come un'interruzione di corrente, un intervento di manutenzione, la sostituzione del mandrino o un cambiamento climatico significativo. Tali eventi potrebbero richiedere istruzioni che vanno oltre la routine quotidiana, pertanto il percorso di escalation deve essere indicato accanto alla checklist.
06:45 — Verificare la sicurezza e la lubrificazione prima della messa in movimento
Attenersi al manuale fornito e alle procedure di sicurezza locali. Verificare protezioni, porte, area di lavoro, stato di lubrificazione, livello del liquido di raffreddamento e condizioni necessarie prima dell'avvio automatico. La persona che esegue il controllo deve sapere quale allarme o anomalia interrompe la sequenza e chi può autorizzare ulteriori azioni.
Il riscaldamento non deve mai essere utilizzato per mascherare un problema irrisolto di rumore, vibrazione, perdita o lubrificazione. Registra il sintomo e interrompi la produzione. La differenza tra "continuare a stabilizzare" e "arrestare per diagnosi" deve essere esplicita.
06:50 — Eseguire la sequenza macchina approvata
Haas pubblica un manuale di riferimento specifico per la macchina, relativo al rodaggio e al riscaldamento del mandrino . Tale manuale distingue tra rodaggio di installazione, riscaldamento ordinario e rodaggio dopo la lavorazione del mandrino, con requisiti legati alle configurazioni Haas. Questa distinzione è fondamentale; i numeri di programma, le durate e i limiti indicati non devono essere trasferiti a una macchina Zhihe.
Richiedere il programma o la sequenza corretti per il mandrino, il sistema di controllo e di lubrificazione acquistati. Annotare se è necessario un portautensili, quali velocità di rotazione si applicano, se devono essere azionati gli assi o il sistema di raffreddamento e quali condizioni attivano una procedura estesa. Mantenere il controllo delle revisioni del programma, proprio come si farebbe per un programma di produzione.
07:05 — Osserva le tendenze invece di inseguire una temperatura magica
Il comportamento termico si sviluppa nel tempo e può manifestarsi in modo diverso a livello del mandrino, degli assi, del liquido di raffreddamento, del dispositivo di fissaggio e del pezzo in lavorazione. Una singola misurazione manuale non è sufficiente a descrivere l'intera macchina. Scegliete un piccolo insieme di osservazioni relative alla caratteristica critica del pezzo in lavorazione.
La nota applicativa di Renishaw sul calore e la precisione delle viti a ricircolo di sfere dimostra che l'accumulo di calore e la configurazione del feedback possono influenzare il comportamento degli assi. Si tratta di uno studio specifico, non di un valore di correzione universale. Supporta la misurazione di un trend in condizioni dichiarate, anziché presumere che ogni macchina si muova della stessa quantità.
| Punto temporale | Registrazione della macchina/del processo | Controllo della parte o del riferimento | Decisione |
|---|---|---|---|
| Avviamento a freddo | Tempo di inattività, stato ambientale e allarmi | Artefatto identificato o primo spazio vuoto | Avviare solo se le precondizioni sono soddisfatte |
| Punto medio della sequenza | Stadio del mandrino, assi, refrigerante e osservazioni | Tendenza di riferimento opzionale | Continuare, sospendere o intensificare secondo le regole approvate |
| Fine della sequenza | Revisione del programma completata ed eccezioni | Funzione di riferimento prima della produzione | Rilasciare la parte sperimentale o estendere il periodo di osservazione |
| Prima parte | Utensili, offset, materiale e stato del ciclo | Funzionalità critiche nello stato di supporto dichiarato | Accettare, correggere con autorità o trattenere |
| Controllo successivo | Produzione trascorsa, variazione ambientale ed eventi relativi agli utensili | Stesse caratteristiche selezionate | Verificare la stabilità o riaprire il progetto |
La tabella rende verificabile la procedura di riscaldamento della macchina CNC senza fingere che un unico programma si adatti a tutte le tolleranze.
07:10 — Scegli un riferimento che risponda alla domanda sulla produzione
Un artefatto di riferimento può mostrare l'andamento di una macchina, ma non dimostra automaticamente la validità del processo. Una prima parte richiede materiale, attrezzature, utensili e controlli. Per una fabbrica con un'elevata varietà di prodotti, un semplice riferimento può essere più ripetibile rispetto alla lavorazione di un diverso pezzo di produzione ogni mattina. Il piano di rilascio può utilizzare entrambi, purché ciascuno abbia uno scopo ben definito.
Identificare il punto di riferimento, il metodo di misurazione o di sondaggio, la condizione di supporto e il limite di decisione accettabile. Non regolare silenziosamente gli offset fino a quando una lettura non appare corretta. Registrare le correzioni con la caratteristica, l'entità, l'autorità e la motivazione in modo che il team possa distinguere la risposta termica dall'usura dell'utensile, dalla variazione del materiale o dall'errore di misurazione.
07:20 — Pubblicazione della prima parte con le relative condizioni
Il primo pezzo accettato deve contenere informazioni contestuali: identificazione della macchina, revisione del programma, stato dell'utensile, dispositivo di fissaggio, materiale, registrazione del riscaldamento, attrezzatura di controllo e tempo. Se il pezzo viene misurato lontano dalla macchina, registrare la procedura di trasferimento e stabilizzazione. Un risultato senza informazioni contestuali è difficile da confrontare il mattino seguente o da utilizzare per migliorare la procedura di riscaldamento della macchina CNC .
Quando una caratteristica non raggiunge il suo limite, utilizzare un percorso di contenimento definito. Verificare il metodo di misurazione, lo strumento, gli offset, il supporto e la manutenzione recente prima di decidere che un ulteriore riscaldamento sia la soluzione. L'obiettivo è trovare la variabile di controllo, non forzare ogni sintomo in una storia di temperatura.
09:00 — Ricontrolla la funzionalità che ha maggiori probabilità di spostarsi
Una misurazione successiva aiuta a dimostrare se le condizioni di rilascio rimangono rappresentative. Scegliere una caratteristica correlata al rischio: posizione del foro, lunghezza, altezza, rapporto di planarità o riferimento dell'utensile. La scelta precisa spetta all'ingegnere di processo e al disegno.
Traccia il valore in funzione del tempo trascorso, delle condizioni ambientali e degli eventi di produzione. Diverse mattine possono rivelare uno schema che una singola prova non può evidenziare. Se l'andamento cambia dopo la manutenzione, l'installazione di un nuovo apparecchio, un diverso comportamento del refrigerante o un cambiamento stagionale, riapri la linea di base anziché conservare una correzione obsoleta.
Confronta le politiche per le startup in base al rischio perso, non ai minuti
Tre fabbriche possono acquistare macchinari simili e necessitare di politiche di rilascio differenti. Un'officina che produce pezzi con tolleranze ristrette potrebbe utilizzare la routine di produzione standard più un semplice controllo del primo pezzo. Una cella di produzione con tolleranze ristrette potrebbe richiedere un trend di riferimento e un ambiente di misurazione controllato. Una cella non presidiata potrebbe richiedere controlli automatizzati e un percorso di attesa prima dell'arrivo del personale.
| contesto di produzione | Prove concrete di rilascio | Costo nascosto da contare | Domanda per la proposta |
|---|---|---|---|
| Un turno, parti comuni | Riscaldamento approvato e ispezione del primo pezzo | Tempo dell'operatore e primo ciclo ritardato | Quale evento riavvia la sequenza? |
| lavoro intermittente ad alta velocità | Sequenza del mandrino e condizioni dell'utensile approvate dal costruttore. | Spazi vuoti e requisiti di bilanciamento degli utensili | Quali regole relative al mandrino/alla configurazione si applicano? |
| Relazioni strette tra le caratteristiche | Andamento di riferimento più misurazione controllata della parte | Revisione della misurazione, dell'ambiente e della correzione | Quali dati definiscono un livello di stabilità sufficiente? |
| turni misti | Registro condiviso e passaggio di consegne basato sui ruoli | Avvii incoerenti e controlli duplicati | Chi è responsabile del rilascio dei permessi per ogni turno? |
| Avvio automatico | Stato, misurazione e blocco automatico dei guasti | Sensori, logica e disponibilità di risposta | Come viene gestita un'eccezione? |
Questo confronto non assegna un tempo o una tolleranza universali. Trasforma la pianificazione della procedura di riscaldamento della macchina CNC in una decisione che comporta un rischio per la produzione.
Rendi visibili gli eventi di inattività e di riavvio.
L'avvio giornaliero non è l'unico caso. Pause pranzo, fine settimana, arresti programmati, interruzioni di corrente, trasporto, manutenzione del mandrino e lavori di lubrificazione possono creare esigenze diverse. Crea una matrice degli eventi a partire dalla documentazione fornita. Ogni riga deve indicare la sequenza approvata, il controllo richiesto e il ruolo responsabile.
Non permettete agli operatori di ricostruire le istruzioni a memoria. Memorizzate la routine controllata sulla macchina, proteggete la versione principale e registrate le modifiche. La formazione dovrebbe includere la motivazione di ogni condizione di arresto, non solo i pulsanti da premere. Il controllo delle revisioni mantiene la procedura di riscaldamento della macchina CNC coerente tra i turni.
Separare il riscaldamento dalla capacità e dalla calibrazione.
Il completamento di una procedura di routine non certifica la geometria, la capacità del processo o la conformità del prodotto. Le prove di calibrazione rispondono a una specifica domanda di misurazione. Uno studio di capacità richiede un campione, condizioni e analisi specifici. L'ispezione del primo pezzo convalida il lavoro eseguito secondo il metodo dichiarato.
Utilizzate record diversi per questi scopi e collegateli per data e configurazione. Tale distinzione impedisce che un normale controllo di avvio venga successivamente citato come prova di ogni requisito di accuratezza.
Rendere la selezione e l'accettazione delle macchine una procedura standardizzata.
Al momento dell'acquisto, chiedete come il mandrino, il feedback degli assi, il liquido di raffreddamento, la protezione, la sonda e le funzioni opzionali relative alla temperatura influiscono sull'avvio. Non date per scontato che un'opzione elimini la fase di riscaldamento o garantisca un risultato di precisione. Richiedete il manuale specifico per la configurazione, la sequenza e il programma di formazione, e indicate la revisione della procedura di riscaldamento della macchina CNC nel verbale di collaudo.
L'accettazione può includere una prova di avviamento a freddo con presenza di testimoni, se rilevante per la produzione. Concordare le condizioni di inattività precedenti, i riferimenti, le misurazioni, la durata, le azioni dell'operatore e le decisioni di superamento/non superamento. Ogni singola dimostrazione deve essere etichettata specificando cosa dimostra e cosa non dimostra.
Dieci domande per il primo turno
Quanto tempo deve impiegare una macchina CNC a riscaldarsi?
Utilizzare le istruzioni aggiornate del costruttore della macchina selezionata e la documentazione di rilascio del processo. Una durata universale non può tenere conto del tipo di mandrino, del periodo di inattività, dell'ambiente e delle tolleranze.
Il riscaldamento del mandrino è lo stesso del riscaldamento della macchina?
No. La rotazione del mandrino può essere un elemento. Assi, lubrificazione, liquido di raffreddamento, dispositivi di fissaggio, ambiente e misurazione possono influenzare la decisione di rilascio della produzione.
La prima parte può essere utilizzata come riferimento?
Sì, quando il materiale, l'attrezzatura, gli strumenti e la misurazione sono controllati. Un artefatto separato può fornire un andamento della macchina più ripetibile per lavorazioni ad alta varietà.
È necessario modificare gli offset durante l'avvio?
Solo in presenza di una regola di correzione approvata, con tracciabilità e autorità. Verificare innanzitutto la misurazione, gli utensili, le attrezzature e gli eventi recenti, in modo da escludere una causa diversa.
Cosa succede dopo una chiusura del fine settimana?
Segui le istruzioni specifiche del costruttore per l'evento. Registra la durata del periodo di inattività e qualsiasi modifica ambientale, di alimentazione o di manutenzione che alteri la normale routine.
La palpazione sostituisce l'ispezione del primo pezzo?
Non automaticamente. Una sonda misura caratteristiche definite nell'ambiente della macchina. Il rilascio del prodotto potrebbe richiedere un metodo separato, uno stato di supporto o un'ispezione indipendente.
Il liquido di raffreddamento deve circolare durante la sequenza?
Utilizzare la procedura e il piano di processo approvati specifici per la configurazione. La circolazione del liquido di raffreddamento può influire sulla temperatura e sulla prontezza operativa, ma il metodo corretto non è universale.
Come si dovrebbe gestire un'eccezione relativa al riscaldamento?
Fermarsi al punto prestabilito, registrare i valori rilevati e i sintomi, isolare l'area interessata e inviare la documentazione al responsabile tecnico o addetto alla manutenzione.
Una mattinata serena può garantire stabilità per tutta la giornata?
No. Aggiungere controlli successivi a intervalli correlati al rischio di processo, alle variazioni ambientali e agli eventi di produzione. Analizzare le tendenze su diversi giorni comparabili.
Quali informazioni sull'avviamento a freddo dovrebbero essere comunicate a Zhihe CNC?
Inviare i tempi di turno, i periodi di inattività, l'utilizzo del mandrino, le caratteristiche critiche, le tolleranze, il metodo di ispezione, l'intervallo di temperatura ambiente, le perdite di avviamento correnti e la documentazione di accettazione richiesta.
Chiudi la cronologia con un responsabile della release nominato
Esaminate la gamma di centri di lavoro CNC Zhihe , quindi inviate le vostre richieste relative alle effettive condizioni di avviamento tramite la pagina dei contatti . Richiedete la sequenza approvata, le utenze e lo stato di lubrificazione necessari, le opzioni applicabili, i materiali di formazione e i limiti di accettazione per l'avviamento a freddo.
Una procedura di riscaldamento affidabile per macchine CNC comunica all'operatore successivo cosa è successo prima della prima lavorazione, perché la produzione è stata interrotta e quale evento richiede una nuova raccolta di dati. Questo è molto più utile di un timer non collegato al pezzo in lavorazione.





