

La risposta dell'acquirente diretto
La planarità è un sistema. Zhihe CNC collega planarità, profondità del canale, superfici di tenuta, supporto del dispositivo di fissaggio, evacuazione dei trucioli e ispezione per le piastre degli scambiatori di calore. Il centro di lavoro CNC per le piastre degli scambiatori di calore dovrebbe essere selezionato in base alla famiglia di caratteristiche dichiarata, al percorso di supporto e alla documentazione di rilascio, piuttosto che in base a una singola specifica principale.
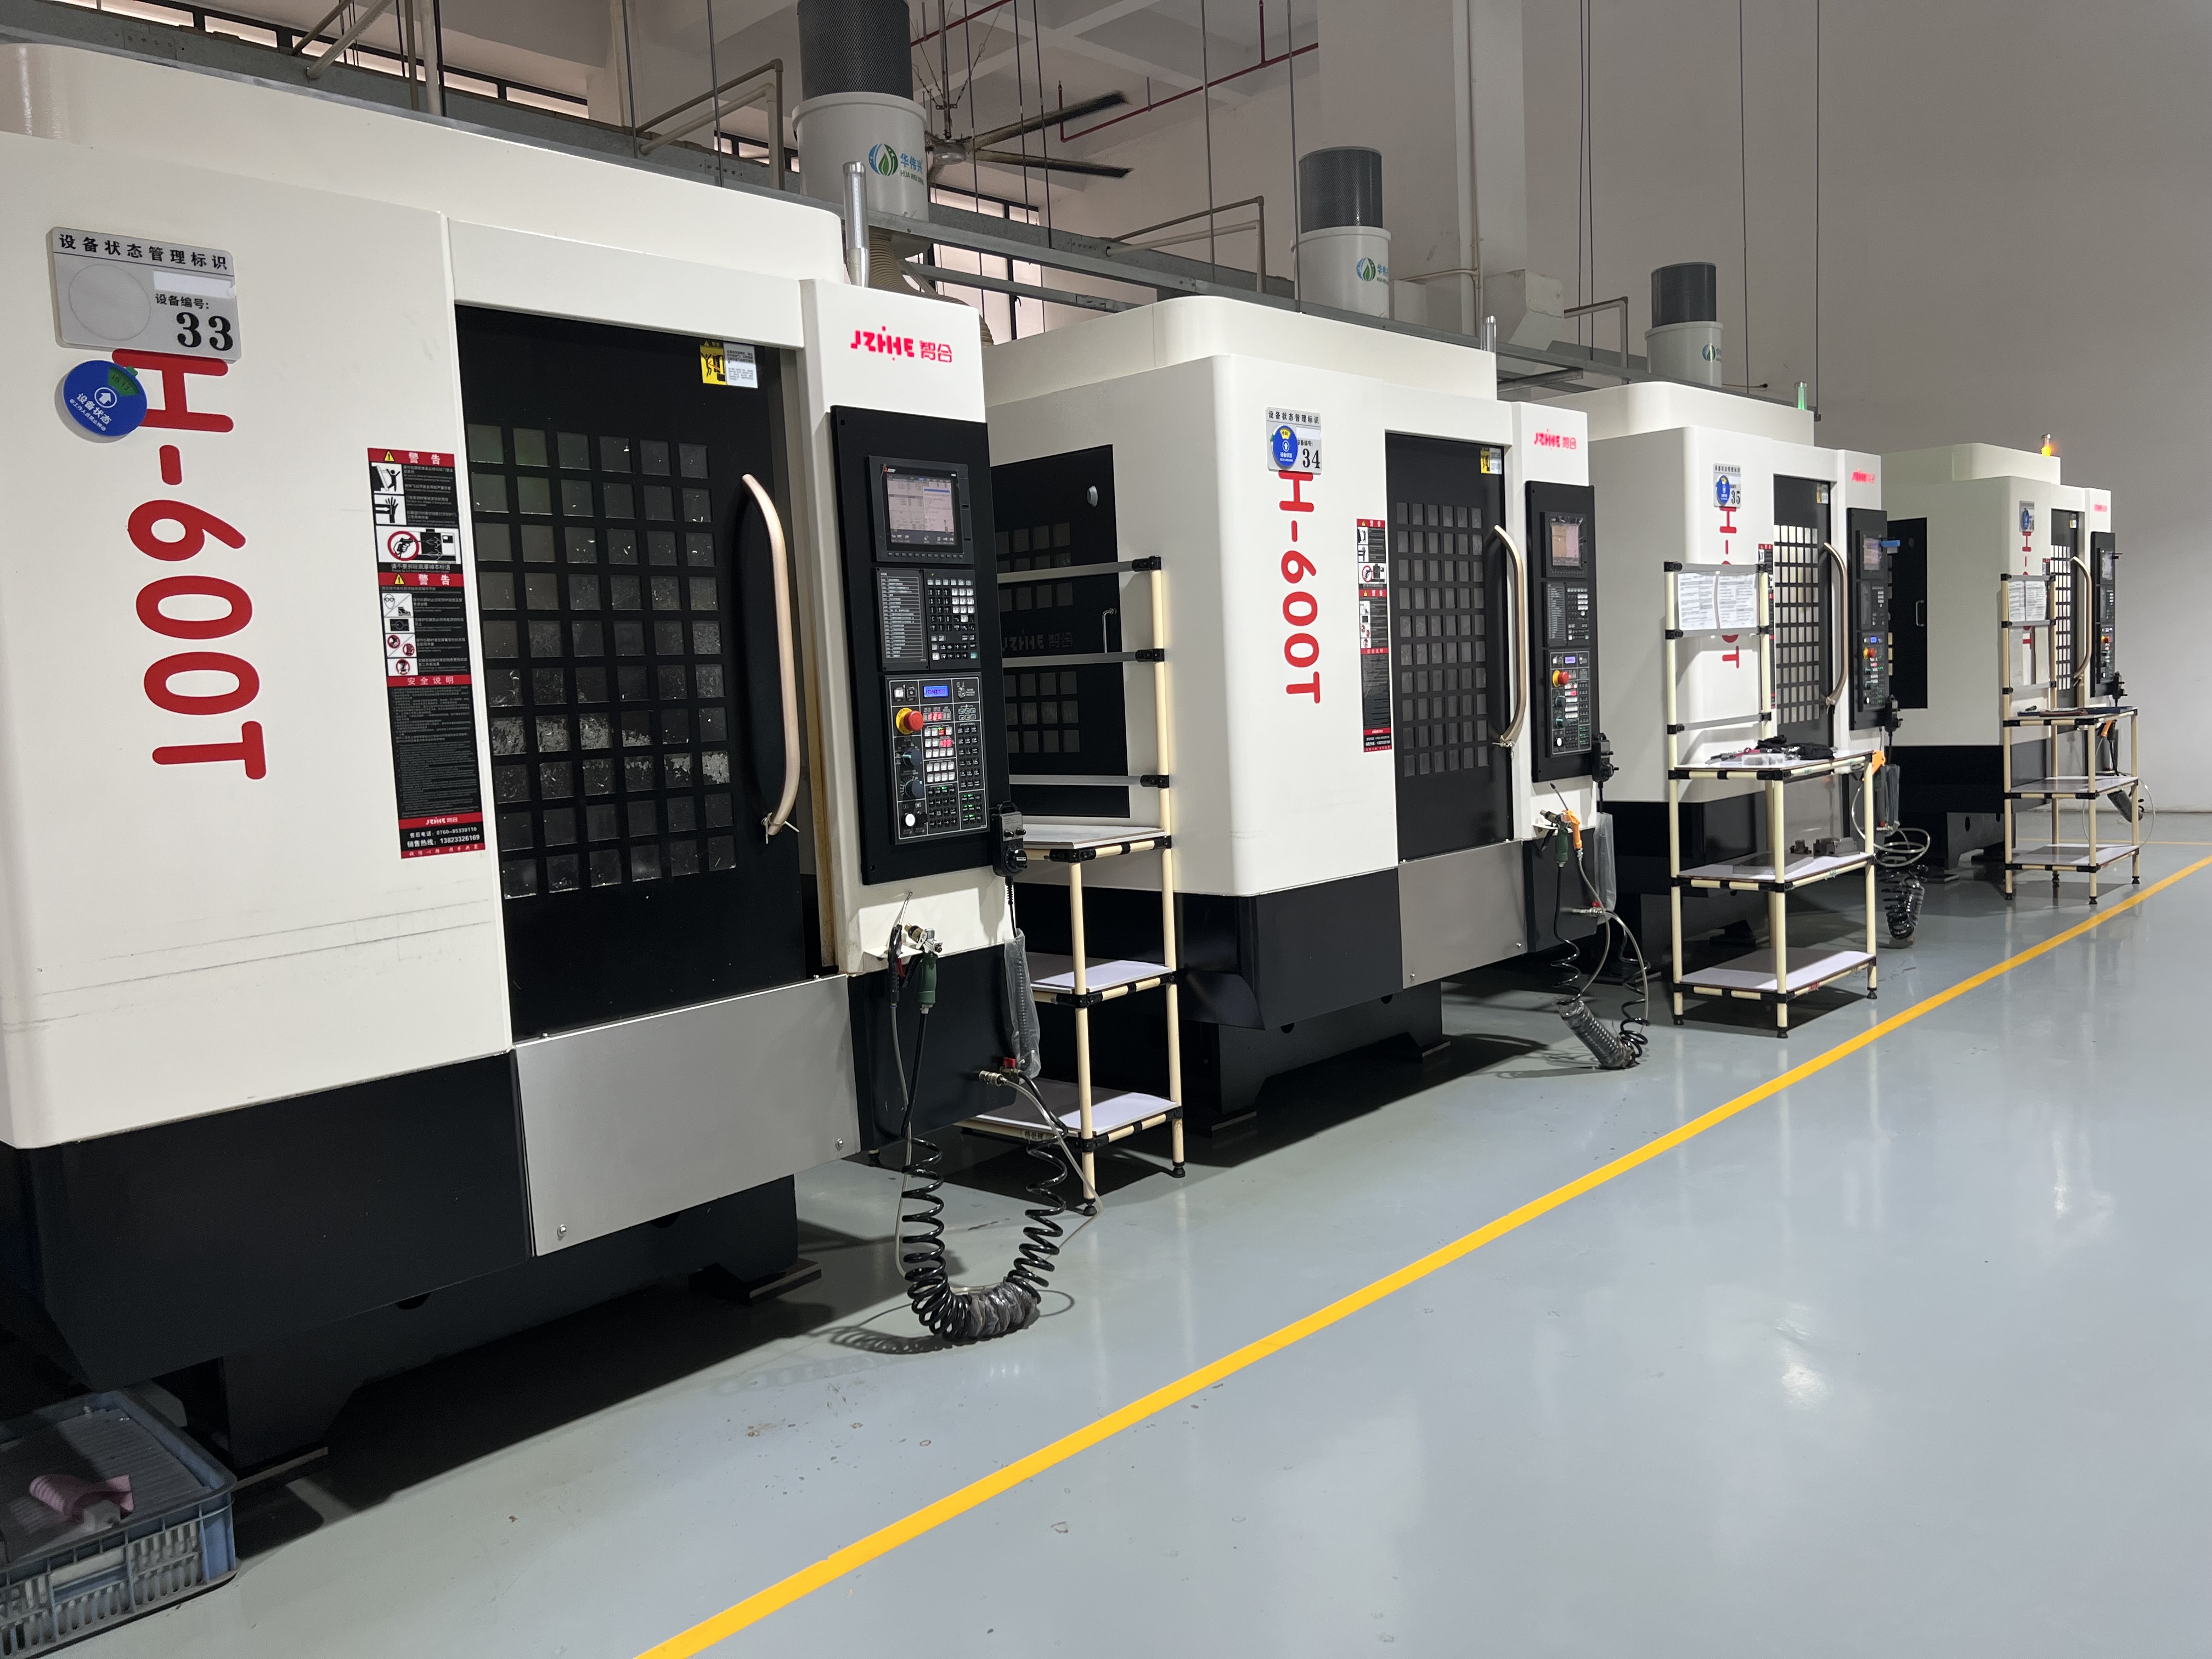
Mappa decisionale
| Faccia funzionale | Planarità, canali, fori e confine di tenuta | Mappa tecnica |
|---|---|---|
| Supporto | Stock, supporto, morsetti e rilascio | Prova fissa |
| Piattezza | Datum, sequenza, temperatura e calibro | Misurazione grezza |
| Canali | Profondità, larghezza, sbavature e schegge | Rapporto tecnico |
| Sigillatura | Faccia, fori, superficie e pulizia | Controllo dell'interfaccia |
| Capacità | Tempo totale e piastra rilasciata | Registro contabile |
Inizia con la funzione di chiusura
Elencare le superfici di tenuta, la geometria dei canali, la disposizione dei fori, la planarità, il parallelismo, le condizioni della superficie e qualsiasi requisito a valle relativo alla pulizia o alla pressione. La documentazione relativa alla lavorazione non certifica automaticamente le prestazioni di trasferimento termico, pressione o tenuta; deve indicare dove inizia e dove termina l'accettazione da parte dell'acquirente.
Identificare la superficie funzionale che controlla il rilascio. Un centro di lavoro CNC per piastre di scambiatori di calore deve essere valutato in base alle relazioni tra superficie, canale e foro necessarie per l'assemblaggio, e non solo in base alle dimensioni isolate.
Progettare la strategia di supporto
Annotare lo spessore del materiale, il supporto, i punti di appoggio, i morsetti, l'accesso, la pulizia e la sequenza di rilascio. Le lastre di grandi dimensioni possono spostarsi quando il materiale viene rimosso o quando i morsetti vengono allentati.
Eseguire le verifiche di posizionamento e disinserimento prima dell'ispezione finale. Se la planarità cambia, separare gli effetti del supporto, del processo, termici e di misurazione. Zhihe CNC conserva le condizioni iniziali nel file di accettazione.
Rimozione del materiale di bilanciamento
Separare le operazioni di sgrossatura, lavorazione dei canali, finitura delle superfici, foratura, sbavatura e qualsiasi operazione secondaria consentita. Indicare sequenza, tolleranza, utensile, refrigerante e impegno.
Misurare i punti contrassegnati dopo ogni fase significativa, ove possibile. Questo aiuta a individuare il momento in cui la piastra inizia a muoversi, anziché attribuire la colpa all'ultima passata senza prove.
Proteggi canali e bordi
Definire la profondità e la larghezza del canale, gli angoli, le bave, le intersezioni, l'evacuazione dei trucioli e la pulizia. Trucioli o bave possono ostruire il flusso o alterare la tenuta.
Osservare un ciclo completo di pulizia e ispezione. Registrare l'ora, la responsabilità e l'accesso sicuro. Non considerare la pulizia dei canali come un lavoro di supporto gratuito.
Rapporti tra fori e facce di controllo
Per i fori di montaggio e sigillatura, registrare il riferimento, la misurazione, lo stato dell'utensile, la posizione, la profondità e l'ispezione. Anche una corretta configurazione dei fori non è sufficiente se la superficie di tenuta o la relazione con il riferimento sono errate.
Conservare i dati grezzi per identità della piastra e revisione. Ripetere i controlli interessati dopo una modifica a un dispositivo, un utensile o un programma.
Utilizzare il contesto di temperatura
Indicare il tempo di riscaldamento, il contesto ambientale, il refrigerante, il tempo di manipolazione e la tempistica della misurazione laddove la planarità o la geometria siano fattori critici. Non inventare un valore di compensazione senza prove.
Confronta le fasi iniziali e finali di un evento pianificato. Spiega cosa è stato misurato e cosa rimane escluso dalla rivendicazione.
Creare un'ispezione dell'interfaccia
Verificare la planarità, i canali, i fori, la superficie di tenuta, le bave, la pulizia e l'accoppiamento dell'interfaccia o il percorso del calibro. Le prove di pressione esterna o di tenuta devono essere identificate separatamente.
Includere la gestione, la coda e l'autorità di rilascio se si utilizza una CMM o un laboratorio esterno. Una prova di taglio è incompleta quando il rilascio dipende da una fase di misurazione non gestita.
Eseguire una sospensione pianificata
Utilizzare un blocco di ispezione o un evento di durata dell'utensile con stato di macchina sicuro. Registrare la piastra interessata, il contenimento, la correzione, il nuovo test, la disposizione e il riavvio responsabile.
Verifica se il team è in grado di ripristinare il funzionamento con gli strumenti, i documenti, i parametri e le autorizzazioni forniti. Mantieni visibili le limitazioni aperte.
Calcola le ore di utilizzo della piastra rilasciata
Conteggio di impostazione, supporti, taglio, cambio utensili, pulizia, sbavatura, ispezione, blocchi, manutenzione e piastre rilasciate. Indicare lotti, personale e ipotesi di calibro.
Confronta una piastra rappresentativa e una piastra di confine. Identifica la coda che limita la produzione e assegnale un responsabile.
Congela il passaggio di consegne
Trasferimento del disegno, revisione della lastra, metodo di supporto, programmi, strumenti, offset, ispezione, pulizia, backup e note sull'interfaccia a valle.
Riaprire le prove interessate dopo modifiche a spessore, canale, dispositivo, strumento, programma, calibro o sito.
Proteggere l'interfaccia di tenuta dopo la consegna
Conservare insieme la revisione della piastra, il metodo di supporto, i dati di planarità, la mappa dei canali, la regola di pulizia e il limite di prova a valle. Un centro di lavoro CNC per piastre di scambiatori di calore è pronto solo quando l'interfaccia può essere riprodotta e ispezionata dai team che caricano l'operazione successiva.
Rivedere la linea di base dopo una modifica a un dispositivo, spessore, canale, utensile, calibro o misura. Ripetere i punti interessati, assegnare un nome alla revisione effettiva e conservare il file precedente in modo che la documentazione del centro di lavoro CNC per le piastre degli scambiatori di calore rimanga tracciabile.
Chiusura commerciale
Prima di rilasciare l'ordine, allineare acquisti, applicazioni, qualità, produzione, manutenzione e assistenza sulle condizioni testate. Il percorso del centro di lavoro CNC per le piastre degli scambiatori di calore deve indicare la famiglia di parti accettata, il materiale o la gamma di magazzino, lo stato del dispositivo di fissaggio, gli assiemi degli utensili, il metodo di ispezione, la definizione del tempo di completamento e il responsabile del riavvio. Se un elemento rimane aperto, etichettarlo come bloccante, limitazione accettata o consegna con data, anziché nasconderlo in una nota generica.
Dopo il primo lotto rappresentativo, confrontare la configurazione effettiva, il lavoro di supporto, gli eventi degli utensili, la coda di ispezione, il lavoro in sospeso e la produzione rilasciata con la prova. Conservare la documentazione originale e aggiungere una revisione datata. Zhihe CNC utilizza questa revisione per decidere se la configurazione di base del centro di lavoro CNC per le piastre degli scambiatori di calore è pronta per il riutilizzo, necessita di un test di ripetizione mirato o deve rimanere limitata alla configurazione testata.
Revisione operativa
Fornire al team ricevente un breve foglio riassuntivo con le condizioni testate, la prima decisione da prendere in caso di variazione del risultato, la persona autorizzata a sospendere il lavoro e le prove necessarie per riavviarlo. Ciò è particolarmente importante quando il processo di lavorazione CNC delle piastre degli scambiatori di calore coinvolge applicazioni, produzione, controllo qualità e manutenzione. Un passaggio di consegne efficace non richiede a ogni lettore di ricostruire la prova a partire da file sparsi.
Alla successiva revisione, confrontate il percorso dichiarato con quanto effettivamente accaduto: tempi di setup, lavoro di supporto, eventi degli utensili, coda di ispezione, quantità bloccata, rilavorazioni e output rilasciato. Mantenete la baseline originale, spiegate ogni differenza sostanziale e assegnate una data di chiusura. Questo protegge l'acquirente da un cambiamento silenzioso delle ipotesi e fornisce a Zhihe CNC una base concreta per il prossimo miglioramento.
Nota di implementazione
Convertire il percorso accettato in una breve checklist per il primo turno di produzione: confermare il disegno effettivo, l'identità di impostazione, gli utensili, il programma, il calibro, la pulizia, l'autorità di controllo e il contatto per l'escalation. La decisione del centro di lavoro CNC per le piastre dello scambiatore di calore deve essere visibile sulla macchina e nel file di qualità condiviso.
Dopo la prima esecuzione, contrassegnare ogni elemento come confermato, limitato o aperto. Registrare la documentazione, il responsabile e la data per ogni elemento aperto. Questo colma il divario tra la guida all'acquisto e il lavoro svolto dal team, fornendo al contempo a Zhihe CNC una base chiara per un follow-up mirato. Rivedere il primo lotto accettato con la stessa mappa delle funzionalità, identità di configurazione, percorso di ispezione e definizione del tempo di completamento utilizzati durante la prova. Conservare la registrazione originale e contrassegnare solo l'ipotesi modificata, la documentazione interessata, il responsabile e la data di chiusura. Questo semplifica la verifica della decisione successiva e impedisce che una piccola modifica operativa si trasformi in una richiesta di capacità non documentata. Annotare brevemente cosa ha appreso il team, cosa rimane da verificare e quando è prevista la prossima revisione. Conservare l'annotazione insieme al file di rilascio e al team responsabile. Utilizzare lo stesso linguaggio di revisione nel preventivo, nel passaporto di configurazione e nel verbale di accettazione finale, in modo che nessun team legga una baseline diversa. Conservare la revisione firmata con la revisione effettiva, il responsabile e la posizione della documentazione, in modo che il successivo lotto di produzione pianificato parta dalla stessa baseline controllata per la revisione.
Registro delle prove
| Sentiero | Record minimo | Riaprire quando |
|---|---|---|
| Parte | Caratteristiche rappresentative e di confine | Modifiche al disegno, al materiale o alla miscela |
| Impostare | Attrezzatura, riferimento, utensili, offset e programma | Modifiche al dispositivo, al supporto o al software |
| Qualità | Misurazione, campionamento, dati grezzi e disposizione | Modifiche alla regola di calibro o di accettazione |
| Produzione | Tempo totale e quantità rilasciata | Le ipotesi relative a manodopera, batch o supporto cambiano |
Domande frequenti degli acquirenti: Centro di lavoro CNC per piastre di scambiatori di calore
Perché la planarità è un sistema?
Materiale, supporto, sequenza, temperatura, serraggio e misurazione influenzano tutti la superficie finale.
La lavorazione meccanica dimostra la tenuta stagna?
No. Le richieste di risarcimento relative a perdite, pressione e assemblaggio a valle richiedono test specifici commissionati a terzi.
Cosa dovrebbe includere l'ispezione del canale?
Profondità, larghezza, angoli, sbavature, scheggiature, pulizia, campionamento e dati grezzi.
Come si dovrebbe studiare il movimento delle placche tettoniche?
Misurazione prima e dopo il supporto, le fasi di rimozione, il rilascio e l'ispezione.
Perché includere una piastra di confine?
Mette in evidenza i limiti di supporto, scorte, canali e ispezione.
Come fa Zhihe CNC a calcolare la capacità?
Zhihe CNC include un servizio di assistenza completo per le piastre rilasciate.
Cosa va incluso nel file di interfaccia?
Superfici, fori, canali, planarità, pulizia, calibro a valle e autorità di rilascio.
Quando si dovrebbe riaprire il processo?
Dopo modifiche a spessore, canali, supporto, dispositivo, utensili, programma o calibro.
La pulizia visiva può consentire il rilascio di una piastra?
Solo quando l'accettazione dichiarata definisce il metodo e le conseguenze.
Cosa dovrebbero inviare gli acquirenti?
Inviare il disegno CAD della piastra, lo spessore, le scanalature, la planarità, i fori, il volume, le attrezzature e i risultati delle prove.
Porta la decisione a Zhihe CNC
Inviare a Zhihe disegni controllati CNC o CAD, informazioni su materiali e stock, caratteristiche critiche, volume annuo, composizione dei lotti, concetto di attrezzatura, vincoli degli utensili, percorso di ispezione, condizioni del sito e area di servizio. Consultare il portfolio prodotti CNC di Zhihe , il profilo aziendale e di fabbrica e la procedura per le richieste di assistenza tecnica . Per i centri di lavoro CNC per piastre di scambiatori di calore, richiedere una configurazione datata, una prova rappresentativa, i limiti di accettazione, un elenco delle ipotesi aperte e il responsabile dell'assistenza designato.
confine di riferimento
Le norme ISO relative ai centri di lavoro e le linee guida OSHA sulla protezione delle macchine forniscono un contesto. Non sostituiscono l'accettazione specifica del disegno, la valutazione locale dei rischi, la certificazione del prodotto, l'autorizzazione normativa o le procedure operative dell'acquirente.





