

Produttore di centri di lavoro CNC: Guida all'acquisto per precisione, produttività e costo totale
Domanda dell'acquirente: per la produzione di piastre, stampi e pezzi di medie dimensioni, è meglio scegliere un centro di lavoro verticale o orizzontale?
Confrontare i produttori di centri di lavoro CNC richiede ben più che una semplice valutazione della velocità del mandrino, della corsa degli assi o del prezzo di acquisto. La precisione è un parametro misurabile, la produttività è data dai risultati effettivamente ottenuti, non da semplici promesse, e il costo totale comprende attrezzature, utensili, messa in servizio, formazione, assistenza e le ore perse a causa di processi instabili. La scelta corretta tra un centro di lavoro verticale e uno orizzontale dipende dall'accessibilità dei pezzi, dalla strategia di riferimento, dal sistema di bloccaggio, dal volume di produzione e dalle prove che il fornitore è in grado di fornire.
Questa guida per gli acquirenti offre agli ingegneri addetti agli acquisti e alla produzione un quadro di riferimento comune. Inizia con una risposta diretta, per poi spiegare come confrontare le dichiarazioni di precisione, modellare la produttività, selezionare l'architettura verticale o orizzontale per diverse famiglie di componenti e redigere una richiesta di offerta (RFQ) che renda comparabili le offerte dei fornitori. I valori relativi a qualsiasi modello CNC Zhihe specifico devono essere confermati nella scheda tecnica, nella proposta tecnica e nel piano di collaudo aggiornati.
Richiedi un consiglio su una macchina

Risposta diretta: verticale o orizzontale?
Scegliete un centro di lavoro verticale quando la maggior parte delle funzioni sono accessibili dall'alto, i pezzi sono piastre, stampi, staffe o componenti di piccole e medie dimensioni, il mix di lavorazioni è ampio e la flessibilità di fissaggio e l'accesso dell'operatore sono più importanti della produzione automatica multifaccia. Una configurazione verticale può essere ideale per inserti per stampi, piastre in alluminio, componenti di precisione e produzione generica quando uno o due attrezzaggi sono sufficienti.
Scegliete un centro di lavoro orizzontale quando il pezzo ha una forma squadrata o presenta caratteristiche importanti su più facce, quando fori intersecanti o cavità profonde rendono rischioso il riposizionamento ripetuto, quando i pallet e l'indicizzazione rotativa possono ridurre i tempi di attrezzaggio, o quando un flusso di produzione stabile su più lati è più vantaggioso del prezzo di ingresso più basso. Una macchina orizzontale non è automaticamente più precisa; può semplicemente consentire una strategia di attrezzaggio più ripetibile per una particolare famiglia di pezzi.
Per le piastre, una macchina verticale è spesso efficiente a meno che la piastra non presenti molte caratteristiche laterali, fori trasversali profondi o un elevato volume di produzione che giustifichi l'accesso tramite pallet. Per gli stampi, le macchine verticali sono comuni perché l'accesso dall'alto e gli utensili di finitura flessibili sono utili, mentre gli stampi di grandi dimensioni possono richiedere una macchina a portale o a cinque assi. Per i pezzi di medie dimensioni, lasciate che siano il numero di facce, il peso del pezzo, la catena di tolleranza e le ore di lavoro annuali a determinare la scelta. Il disegno e il processo produttivo dovrebbero prevalere, non l'etichetta architettonica.
Definisci l'accuratezza prima di confrontarla
La precisione non si misura con un singolo valore numerico. Un preventivo può elencare la precisione di posizionamento, la ripetibilità, l'eccentricità del mandrino, la perpendicolarità del piano di lavoro o la precisione di interpolazione, ma ognuno di questi parametri descrive un aspetto diverso del comportamento della macchina. La domanda cruciale in fase di acquisto non è "Quale fornitore dichiara il valore più basso?", bensì "Quale fornitore definisce il valore, lo misura in modo coerente ed è in grado di collegarlo alle caratteristiche che contano per i nostri pezzi?".
- La precisione di posizionamento descrive come un asse raggiunge le posizioni impostate in base a un test definito. Richiedere informazioni sullo standard, la temperatura, i punti di corsa e il metodo di misurazione.
- La ripetibilità descrive la dispersione quando la macchina ritorna in una posizione nelle condizioni di prova. Di per sé non dimostra la forma, la perpendicolarità o la stabilità termica a lungo termine.
- La precisione geometrica comprende allineamento, rettilineità, perpendicolarità, livellamento e rapporti con gli assi di rotazione. Questi elementi influenzano i rapporti tra foro e tra faccia a faccia.
- La capacità di processo comprende macchina, attrezzatura, utensile, materiale, programma, operatore, refrigerante e ispezione. Dovrebbe essere convalidata su un processo rappresentativo piuttosto che dedotta da una prova a macchina vuota.
- Il comportamento termico descrive la deriva al variare del mandrino, degli assi, del liquido di raffreddamento e delle condizioni ambientali. Una sequenza di riscaldamento e una strategia di compensazione possono essere parte di un processo stabile.
La norma ISO 230-2 è un utile riferimento per i test di precisione e ripetibilità del posizionamento degli assi. La serie ISO 10791 fornisce le condizioni di prova per i centri di lavoro. Nessuna delle due norme elimina la necessità di uno studio specifico per il pezzo. Un fornitore dovrebbe specificare se il risultato pubblicizzato è un valore nominale, tipico o garantito e cosa accade se un test dichiarato non viene superato.
Misurare la produttività in base al numero di pezzi accettati all'ora.
La velocità di traslazione rapida e il tempo di cambio utensile sono parametri utili, ma la produttività della produzione si calcola dividendo la produzione effettiva per il tempo e le risorse necessarie per realizzarla. Una macchina con una velocità di traslazione rapida inferiore può superare in prestazioni una macchina più veloce se elimina due tempi di setup, riduce i cicli di ispezione, mantiene gli utensili stabili e si riavvia senza problemi dopo un'interruzione. Il calcolo deve essere basato sulla pianificazione del lavoro, piuttosto che su un singolo ciclo ottimale.
| fattore di produttività | Domande per il produttore | Perché gli acquirenti non lo notano |
|---|---|---|
| Conteggio delle impostazioni | Quali facce e punti di riferimento vengono completati in ciascuna configurazione? | I cataloghi descrivono gli assi, non la sequenza di serraggio. |
| in base al tempo di ciclo | Quali materiali, utensili, avanzamenti, velocità, rapide e pause di ispezione sono inclusi? | Il ciclo indicato potrebbe non includere le fasi di carico e scarico del primo pezzo. |
| Capacità degli utensili | Quanti strumenti sono necessari, condivisi o custoditi dalle sorelle? | Il numero nominale di caricatori potrebbe non corrispondere al numero di posizioni utilizzabili. |
| Cambio | Come vengono preparati gli accessori, i pallet, i programmi e gli offset? | Un mix elevato trasforma minuti di configurazione nascosti in capacità persa. |
| Controllo del chip e del liquido di raffreddamento | Cosa succede in presenza di tasche lunghe, buchi profondi o materiale fibroso? | Le operazioni di ritaglio e pulizia manuale non vengono conteggiate nel tempo di lavorazione del mandrino. |
| Recupero | Come vengono gestiti i casi di rottura degli utensili, ripristino degli allarmi e interruzione di corrente? | Un recupero non pianificato può annullare l'utilizzo nominale. |
Richiedete un foglio di calcolo dei tempi di ciclo con la sequenza dettagliata di ogni singola fase di lavorazione. Includete il caricamento, la misurazione, la preimpostazione degli utensili, la sbavatura, l'ispezione e lo scambio dei pallet. Se una stima si basa su una simulazione, indicatela come tale e specificate le ipotesi su cui si basa. Non considerate la stima del fornitore come una garanzia di produzione finché non saranno concordati un taglio di prova e un metodo di accettazione.
Quando un centro di lavoro verticale rappresenta il miglior investimento
Piastre e parti ad accesso dall'alto
Le macchine verticali semplificano le operazioni di foratura, svuotamento, contornatura e ispezione della superficie superiore. Un dispositivo di fissaggio della piastra può spesso essere semplice, visibile e di rapida sostituzione. Se le superfici laterali presentano poche caratteristiche, una seconda configurazione può risultare più economica rispetto a un sistema orizzontale con pallet e piastra di supporto. Una macchina verticale offre inoltre all'officina la flessibilità necessaria per lavorare con diverse dimensioni di piastre e famiglie di pezzi, a condizione che il piano di lavoro, la corsa e lo spazio libero del mandrino rimangano adeguati.
Verificare l'ingombro utile, non solo la corsa sugli assi X, Y e Z. L'altezza del dispositivo di fissaggio, la lunghezza del calibro dell'utensile, il corpo della sonda, la protezione dei trucioli e la distanza tra la punta del mandrino e il piano di lavoro possono ridurre lo spazio utile. Per le lamiere sottili, informarsi sul supporto contro vibrazioni e deformazioni. Per le lamiere di grandi dimensioni, verificare il carico sul piano di lavoro, l'accessibilità per il sollevamento e se il pezzo può essere supportato in sicurezza senza ostruire il percorso dell'utensile.
Stampi e lavori di finitura superficiale
La scelta dello stampo richiede in genere una valutazione di rigidità, intervallo di velocità del mandrino, eccentricità degli utensili di piccole dimensioni, capacità di controllo predittivo, accelerazione, levigatura, alimentazione del refrigerante o dell'aria e stabilità termica. Un'elevata velocità del mandrino può essere utile per utensili di piccole dimensioni, ma un valore elevato non garantisce una buona finitura. L'utensile, il portautensili, la strategia di programmazione, la struttura della macchina e il materiale contribuiscono tutti al risultato finale.
Richiedete al fornitore di visionare una cavità o un inserto rappresentativo. Definite la finitura superficiale richiesta, i diametri degli utensili, la portata della fresa, il materiale residuo per la finitura, la tolleranza sulle superfici di chiusura e il metodo di ispezione. Se lo stampo è troppo grande o le superfici sono complesse, confrontate una macchina verticale con una soluzione a portale o a cinque assi. Una macchina più piccola con un percorso utensile rigido e corto potrebbe essere più adatta di una macchina più grande che impone lunghe estensioni.
Produzione flessibile di medie dimensioni
Le macchine verticali sono spesso utili quando i codici dei pezzi cambiano frequentemente. Gli operatori possono visualizzare il sistema di fissaggio del pezzo, raggiungere facilmente il piano di lavoro e riconfigurare un dispositivo di fissaggio senza dover cambiare l'intero sistema di pallettizzazione. Questa flessibilità è preziosa quando la domanda è incerta, i disegni cambiano spesso o la macchina deve supportare sia la manutenzione e la prototipazione che la produzione.
Questo vantaggio può svanire se ogni pezzo richiede un nuovo dispositivo di fissaggio, misurazioni manuali e una lunga fase di collaudo. Richiedete un piano di standardizzazione: fori di fissaggio comuni, bloccaggio modulare, librerie di utensili, denominazione degli offset, controllo delle revisioni del programma e un flusso di lavoro ripetibile per il primo pezzo. La produttività deriva dal sistema che circonda la macchina verticale, non solo dai suoi assi.
Quando un centro di lavoro orizzontale guadagna il suo premio
Componenti a forma di scatola e caratteristiche multifacciali
Le macchine orizzontali sono progettate per l'accesso laterale. Un indicizzatore a pallet o rotante può presentare diverse superfici senza rimuovere il pezzo dal dispositivo di fissaggio. Ciò può ridurre gli errori di trasferimento del riferimento, migliorare la caduta dei trucioli da cavità profonde e semplificare la programmazione di famiglie di alloggiamenti ripetitivi. Il vantaggio è massimo quando il disegno contiene più fori, porte laterali, passaggi intersecanti, schemi di foratura o superfici lavorate che devono essere correlate tra loro.
Esaminate l'attrezzatura e il pallet con la stessa attenzione riservata alla macchina. Un processo orizzontale può richiedere un basamento, linee idrauliche, spazio di serraggio, percorso del liquido di raffreddamento, spazio per i trucioli e un approccio con sonda per ogni faccia. Un pezzo che si adatta al tavolo potrebbe comunque interferire con il pallet o bloccare una caratteristica laterale. Richiedete un'analisi di portata 3D o uno schizzo del processo con annotazioni quando l'accesso non è ovvio.
Famiglie ad alto volume con caricamento ripetibile
I centri di lavoro orizzontali possono supportare il raggruppamento dei pallet e il carico ripetuto, ma l'automazione è conveniente solo quando le famiglie di pezzi, le attrezzature, i programmi e le regole di ispezione sono sufficientemente stabili. Calcola il numero di pallet necessari, il tempo di cambio attrezzatura, la politica di buffer, il percorso dell'operatore e la risposta a un pallet bloccato o incompleto. Un secondo pallet non elimina la necessità di un processo affidabile di bloccaggio dei pezzi e di controllo dell'offset.
Limiti da riconoscere
Le macchine orizzontali in genere hanno costi di acquisto, installazione e manutenzione più elevati. Possono richiedere attrezzature più complesse, sistemi di gestione dei pallet, trasportatori di trucioli, piattaforme di accesso e formazione degli operatori. Alcuni pezzi piccoli o sottili potrebbero non trarre vantaggio da questa architettura. Se il pezzo è principalmente una piastra superiore e la quantità annua è bassa, una macchina verticale può produrre un costo totale inferiore con un minor numero di interfacce da gestire.
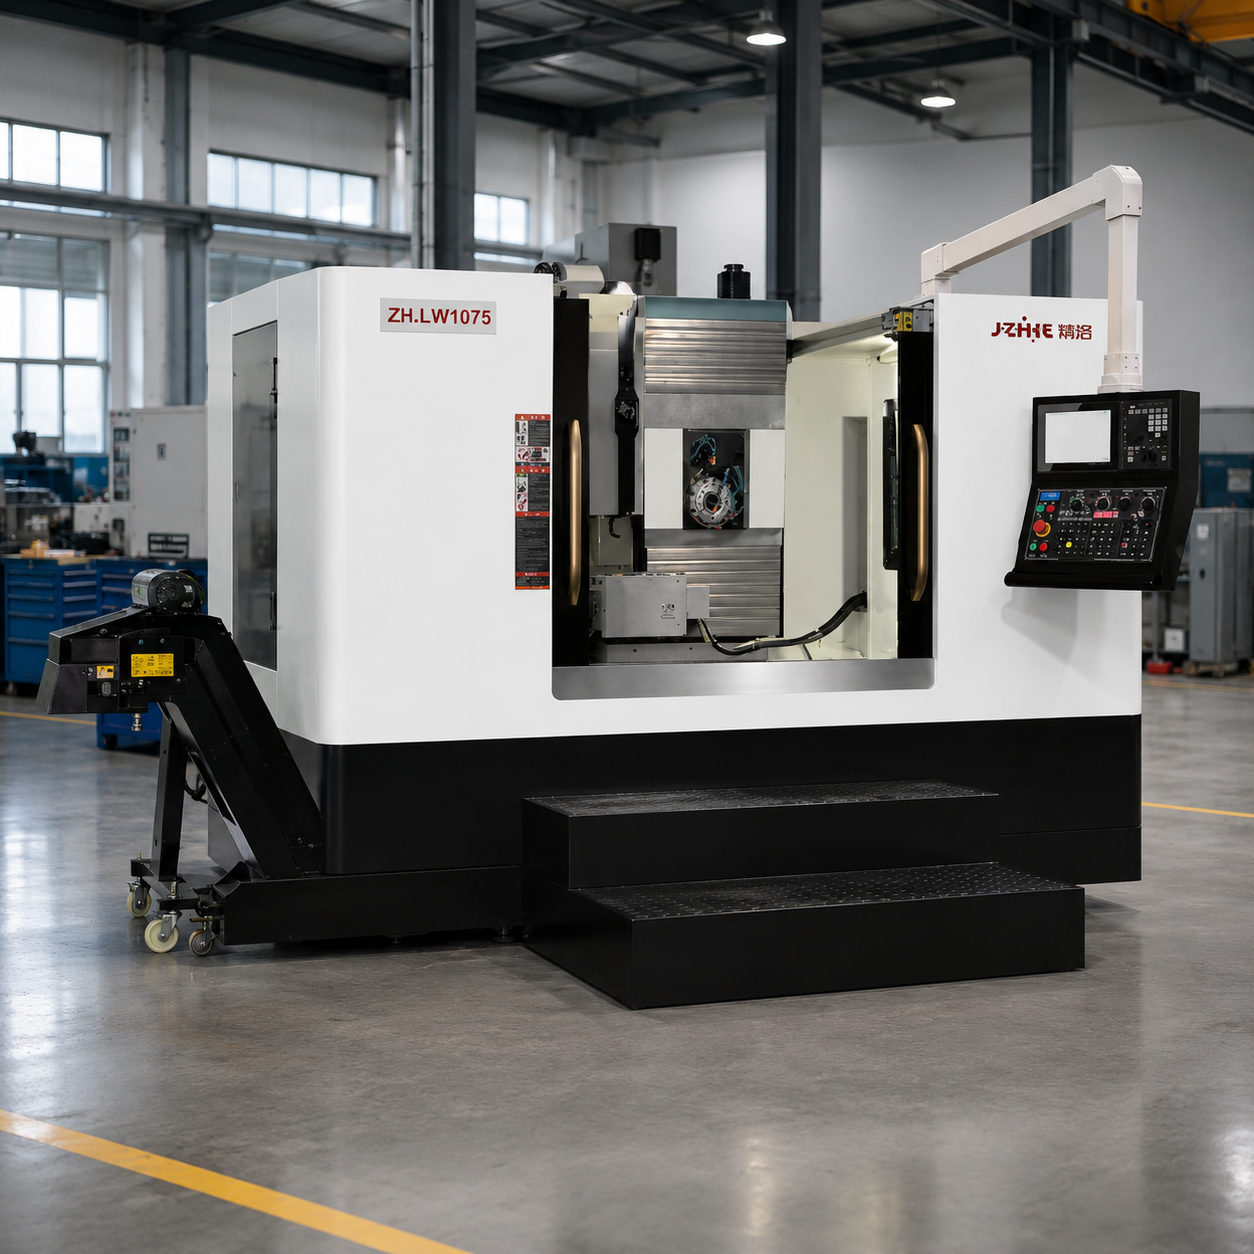
Confronta le specifiche che influenzano il tuo processo
Richiedete la documentazione specifica per il modello e chiedete al fornitore di distinguere tra equipaggiamento standard e optional. Un foglio comparativo completo include i seguenti dettagli.
- Inviluppo: corsa dell'asse, distanza tra la punta del mandrino e il piano di lavoro, dimensioni del piano o del pallet, carico utile, campo di rotazione, altezza del dispositivo di fissaggio e spazio per il cambio utensile.
- Struttura: costruzione del basamento e delle colonne, progettazione delle guide, supporto della vite a ricircolo di sfere, compensazione termica, livellamento e requisiti per le fondazioni.
- Mandrino: conicità, intervallo di velocità, potenza nominale e di picco, coppia nominale e di picco, raffreddamento, misurazione dell'eccentricità, ritenzione dell'utensile e riscaldamento.
- Sistema di alimentazione: gamme di avanzamento rapido e di taglio, accelerazione, comportamento di interpolazione, lubrificazione e protezione dai trucioli.
- Controllo: memoria di programma, previsione, smussatura, interfaccia di sondaggio, gestione degli strumenti, backup, autorizzazioni di rete e politica di supporto remoto.
- Attrezzatura: capacità del magazzino, limiti di lunghezza e massa dell'utensile, utensili gemelli, rilevamento di utensili rotti, preimpostazione e gestione della durata dell'utensile.
- Sistema di fissaggio: ingombro del dispositivo di fissaggio, servizi idraulici o pneumatici, ripetibilità del posizionamento, opzioni di fissaggio a pietra o rotante ed ergonomia di carico.
- Liquido refrigerante e trucioli: dimensioni del serbatoio, filtrazione, alimentazione attraverso il mandrino, trasportatore di trucioli, controllo della nebulizzazione, lavaggio e accesso per la manutenzione.
- Qualità e supporto: registri di calibrazione, apparecchiature di ispezione, prove di accettazione, installazione, formazione, garanzia, modalità di risposta e piano ricambi.
Siate cauti con le garanzie non supportate da prove. Un fornitore potrebbe dichiarare che determinati modelli garantiscono una precisione di posizionamento fino a +/-0,005 mm e una ripetibilità fino a +/-0,003 mm, ma il valore dipende dal modello, dalla corsa, dal metodo di misurazione, dall'ambiente e dalle condizioni della macchina. Considerate questi valori come un punto di partenza per un test documentato, non come una promessa che ogni pezzo finito avrà lo stesso valore.
Rendere visibile il costo totale
Utilizzate un modello di costo quinquennale. Includete il prezzo della macchina, le opzioni, il trasporto, i dazi doganali, le fondamenta, l'alimentazione elettrica, l'aria compressa, il refrigerante, la movimentazione dei trucioli, le attrezzature, gli utensili, le sonde, il software, l'installazione, la formazione, la manutenzione, l'energia, i pezzi di ricambio, i tempi di inattività e il costo opportunità dello spazio occupato. Separate i costi una tantum dai costi ricorrenti. Chiedete ai fornitori di quotare lo stesso ambito di lavoro ed elencate ciò che escludono.
Confrontate il costo per pezzo accettato, non solo il costo per ora di utilizzo del mandrino. Una macchina verticale con due configurazioni può comportare costi aggiuntivi per manodopera, ispezioni e rilavorazioni. Una macchina orizzontale può aumentare le spese per pallet e attrezzature, ma riduce la movimentazione e i rischi di trasferimento dei dati. Per una lavorazione di stampaggio, una configurazione verticale con un processo di finitura efficiente potrebbe risultare più vantaggiosa, anche se una macchina orizzontale appare più produttiva in un esempio di pezzo a forma di scatola.
Considera anche il costo del tempo di progettazione. Una macchina che necessita di un post-processore personalizzato, di nuovi standard di fissaggio, di una formazione complessa per gli operatori o di un difficile approvvigionamento di pezzi di ricambio può ritardare la produzione. Al contrario, un fornitore che offre supporto per la revisione dei disegni, il taglio di prova, l'installazione e la documentazione del processo può ridurre i tempi tra la consegna e l'accettazione del primo pezzo. Includi questi servizi nel confronto commerciale, anziché considerarli come una semplice formalità.
Valutare il produttore con prove EEAT
L'esperienza si manifesta quando un produttore chiede informazioni sulla vostra caratteristica più complessa, invece di ripetere un paragrafo del catalogo. La competenza si rivela quando la proposta collega materiale, utensile, attrezzatura, struttura della macchina, controllo e ispezione. L'autorevolezza è supportata da registri di prova chiari, responsabilità ingegneristiche definite e una fabbrica tracciabile. La fiducia si costruisce quando limitazioni, esclusioni e risposte ai guasti sono messe per iscritto.
Richiedete l'identità legale del produttore, l'ubicazione dello stabilimento, l'ambito di produzione, il contatto tecnico, la scheda tecnica aggiornata, la matrice delle opzioni, il progetto di fondazione, l'elenco delle utenze e il processo di qualità. Verificate che la persona che redige il preventivo possa ottenere informazioni dai team di progettazione, assemblaggio, calibrazione e assistenza. Richiedete, ove opportuno, referenze di applicazioni autorizzate; non affidatevi a resoconti anonimi sulle prestazioni o a dichiarazioni di clienti senza le dovute garanzie.
Zhihe CNC descrive un flusso di lavoro di selezione basato sul materiale del pezzo, sulle dimensioni, sulla precisione e sui requisiti di produzione, seguito da raccomandazioni, proposta tecnica, preventivo, taglio di prova opzionale, consegna, installazione, formazione e assistenza post-vendita. Utilizzate questo schema come guida utile e chiedete al fornitore di tradurre ogni fase in un documento, un test o una responsabilità specifici. Un processo verificabile è più facile da gestire rispetto a una promessa che dipende da un singolo venditore.
Scrivi una richiesta di offerta (RFQ) verticale o orizzontale.
La tua richiesta di offerta (RFQ) dovrebbe prevedere che ogni fornitore risponda alle stesse domande e utilizzi lo stesso pacchetto di componenti. Includi almeno un esempio di piastra o stampo e un componente multifacciale di medie dimensioni, se entrambi rientrano nell'ambito della richiesta. Specifica quali caratteristiche sono critiche, quanti pezzi sono previsti, con quale frequenza cambiano i modelli e quali registrazioni di ispezione sono obbligatorie.
| Argomento della richiesta di offerta | Risposta richiesta |
|---|---|
| Parte e processo | Architettura della macchina proposta, sequenza di impostazione, riferimenti, concetto di attrezzatura e operazioni gestite internamente |
| Precisione | Norma di prova, condizioni, apparecchiatura di misura, schema rappresentativo del componente e limiti di accettazione |
| Produttività | Foglio dei tempi di ciclo a livello di funzionalità, comprensivo di carico, tastatura, cambio utensili, scambio pallet e ispezione. |
| Mandrino e utensili | Presupposti di coppia e potenza, elenco degli strumenti, portata del portautensili, utilizzo del caricatore, strategia di raffreddamento e gestione dei trucioli |
| Automazione | Area di lavoro di pallet, robot o caricatore, dimensione del buffer, standard di fissaggio, percorso dell'operatore e procedura di recupero |
| Sito e consegna | Fondazioni, percorso di sollevamento, utenze, superficie, sequenza di installazione e piano di formazione |
| rischio commerciale | Opzioni, esclusioni, dipendenze dai tempi di consegna, limiti di garanzia, pezzi di ricambio e tempi di risposta |
| Accettazione | Prove meccaniche, pezzo di prova, metodo di ispezione, documentazione e processo di azioni correttive |
Richiedete un registro delle ipotesi. Se la stima del ciclo si basa su un materiale, un utensile o un'attrezzatura diversi, ciò deve essere chiaramente indicato. Se una funzione di controllo è opzionale, mostratela come tale. Se l'accuratezza dichiarata è tipica e non garantita, specificatelo. La comparabilità dei preventivi dipende dalla comparabilità delle definizioni.
Utilizzare prove di taglio e accettazione per ridurre l'incertezza
La prova di taglio è particolarmente utile quando il pezzo è realizzato con materiali costosi, presenta caratteristiche difficili da raggiungere, rapporti di foratura ristretti, pareti sottili complesse, elevati costi di scarto o richiede un nuovo processo produttivo. Definire la revisione del disegno, il materiale, le dimensioni del grezzo, l'attrezzatura, gli utensili, il programma, il refrigerante, il riscaldamento, le apparecchiature di ispezione, il numero di campioni e i limiti di accettazione. Se un fornitore rifiuta la prova, chiedere quali altre prove la sostituiranno e registrare la lacuna.
L'accettazione in fabbrica deve verificare l'identità della macchina, la sua completezza, le funzioni di sicurezza, le utenze, la calibrazione e il test di prestazione concordato. L'accettazione in loco deve verificare l'installazione, il livellamento, le versioni del software, la configurazione degli utensili e delle attrezzature, la formazione del personale e la presenza di un pezzo rappresentativo. Conservare registrazioni separate per la geometria della macchina, i risultati del processo e le azioni correttive in corso. Un rapporto sulla geometria non certifica automaticamente il pezzo finito e un campione conforme non elimina la necessità di un controllo di produzione.
Pianifica operatori, manutenzione e dati
La macchina fa parte di un sistema di lavoro. Conferma chi si occuperà della programmazione, dell'impostazione degli utensili, del caricamento delle attrezzature, dell'approvazione dei primi pezzi, della manutenzione del liquido di raffreddamento, della pulizia dei trucioli, del backup dei programmi e della gestione degli allarmi. Richiedi informazioni su moduli di formazione e intervalli di manutenzione. Una macchina di alta gamma, utilizzata senza una routine stabile di offset, durata degli utensili e backup, potrebbe produrre risultati meno affidabili rispetto a una macchina più semplice gestita con disciplina.
Chiarire i diritti sui dati e l'assistenza. Chiedere come vengono eseguiti i backup di programmi e parametri, se la diagnostica remota richiede un'autorizzazione, come vengono registrate le modifiche al software e quali pezzi di ricambio sono consigliati per i primi due anni. Per la produzione orizzontale, includere l'identificazione dei pallet e il controllo delle revisioni delle attrezzature. Per la produzione verticale, includere gli standard delle attrezzature modulari e un metodo chiaro per ripristinare gli offset di lavoro dopo il cambio di formato.
Scheda di valutazione decisionale per i team di approvvigionamento
Crea un punteggio ponderato con categorie per accesso ai componenti, ingombro, rigidità, prove di accuratezza, produttività, riduzione dei tempi di setup, attrezzature, automazione, supporto e costo totale. Assegna un punteggio "aperto" a una richiesta non verificata, non a cinque. Utilizza righe separate per piastre, stampi e componenti di medie dimensioni se la gamma è ampia. Questo impedisce che un singolo campione eccezionale mascheri una scarsa conformità per il resto del programma.
Prima di avviare le trattative commerciali, effettuate una revisione tecnica. Invitate l'ingegneria di produzione, il controllo qualità, la manutenzione, gli operatori e l'ufficio acquisti. Chiedete a ciascun revisore di indicare l'ipotesi con la maggiore probabilità di fallimento. Quindi, chiedete al fornitore di convalidare tali ipotesi con un disegno, un calcolo, una prova di taglio, un rapporto di collaudo o una clausola contrattuale. La macchina migliore è quella che supera questa revisione con il minor numero di dipendenze non spiegate.
Consultate la homepage di Zhihe CNC per una panoramica generale delle famiglie di macchine, la pagina dedicata ai centri di lavoro verticali per la lavorazione di piastre, stampi e componenti flessibili, e la pagina dedicata ai centri di lavoro orizzontali per applicazioni multifacciali e a forma di scatola. Utilizzate queste pagine per avviare una discussione, quindi richiedete un preventivo specifico per il modello desiderato.
Nota di aggiornamento e riutilizzo
Aggiornate questa guida quando cambiano la serie di macchine, il controller, gli standard degli utensili, i requisiti di ispezione o i volumi di produzione. La tabella comparativa può diventare un modello di richiesta di offerta (RFQ); la sezione sui costi può diventare un foglio di lavoro per la richiesta di capitale; e la scheda di valutazione può diventare un registro di valutazione dei fornitori. Mantenete aggiornate la data di revisione e i link alle fonti in modo che l'articolo rimanga utile agli acquirenti che lo consulteranno in un progetto successivo.
Fonti e riferimenti autorevoli
- Norma ISO 230-2 per la verifica della precisione di posizionamento e della ripetibilità delle macchine utensili a controllo numerico.
- Serie ISO 10791 , relativa alle condizioni di prova per i centri di lavoro e alle relative discussioni di accettazione.
- ASME Y14.5 , per la terminologia relativa a dimensionamento e tolleranze che influisce sulla pianificazione dei riferimenti.
- Per domande relative ai processi di qualità controllati, fare riferimento alla norma ISO 9001 ; la certificazione non sostituisce le prove specifiche della macchina.
- Per informazioni su specifiche aggiornate, analisi tecnica e assistenza, consultare la pagina dei contatti di Zhihe CNC .
Domande frequenti per gli acquirenti che confrontano i produttori di centri di lavoro
Un centro di lavoro verticale è più adatto per gli stampi?
Spesso rappresenta una scelta pratica per inserti e cavità degli stampi, grazie all'accesso dall'alto, alla flessibilità di fissaggio e alla facilità di accesso agli utensili di finitura. La decisione dipende comunque dalle dimensioni dello stampo, dai requisiti di superficie, dalla portata degli utensili, dal comportamento termico, dalla programmazione e dal controllo qualità. Stampi di grandi dimensioni o complessi possono richiedere una soluzione a portale o a cinque assi.
Quando un centro di lavoro orizzontale giustifica un prezzo più elevato?
Il sovrapprezzo può essere giustificato quando la presenza di più superfici, fori intersecanti, cavità profonde o lavorazioni su pallet ad alto volume rende il riposizionamento ripetuto costoso o rischioso. Confrontate i costi delle attrezzature e dei pallet con i costi di manodopera, ispezione e trasferimento dei dati che il processo orizzontale elimina.
Come posso confrontare la precisione di due produttori di centri di lavoro CNC?
Normalizza lo standard, la temperatura, lo stato della macchina, la posizione di traslazione, il carico utile, l'apparecchiatura di misurazione e il report. Quindi richiedi un taglio di prova rappresentativo o una convalida del processo per le tue caratteristiche critiche. Non confrontare valori isolati con condizioni diverse.
Quale dato relativo alla produttività dovrebbe essere incluso in una richiesta di offerta (RFQ)?
Richiedere il numero di pezzi accettati per ora disponibile e l'intera sequenza di operazioni. Includere il carico, la tastatura, il cambio utensile, la sostituzione di dispositivi di fissaggio o pallet, l'ispezione, la rimozione dei trucioli, il cambio formato e il recupero. Un ciclo del solo mandrino non rappresenta una velocità di produzione.
Le piastre devono essere lavorate orizzontalmente?
Solitamente, l'accesso laterale, le profonde scanalature trasversali, le numerose superfici lavorabili o l'elevato flusso di pallet offrono un vantaggio misurabile. Per lavorazioni prevalentemente sulla superficie superiore, una macchina verticale può utilizzare attrezzature più semplici e garantire un costo totale inferiore.
Quali prove dovrebbe fornire un fornitore prima dell'acquisto?
Richiedere una scheda tecnica aggiornata, un elenco delle opzioni, una proposta di processo, una stima dei tempi di ciclo, una revisione dei disegni, un piano di calibrazione e collaudo, i requisiti del sito, l'ambito del servizio, il piano dei pezzi di ricambio e qualsiasi rapporto di prova concordato. Chiedere al fornitore di identificare limitazioni ed esclusioni.
In base ai disegni, Zhihe CNC può consigliare l'orientamento verticale o orizzontale?
Sì, una revisione basata sui disegni può confrontare il materiale del pezzo, le dimensioni, la precisione, l'accessibilità alle caratteristiche e le esigenze di produzione con la famiglia di macchine di riferimento. La raccomandazione finale deve essere confermata dalla scheda tecnica del modello, dal concetto di attrezzatura e dai test concordati.





