

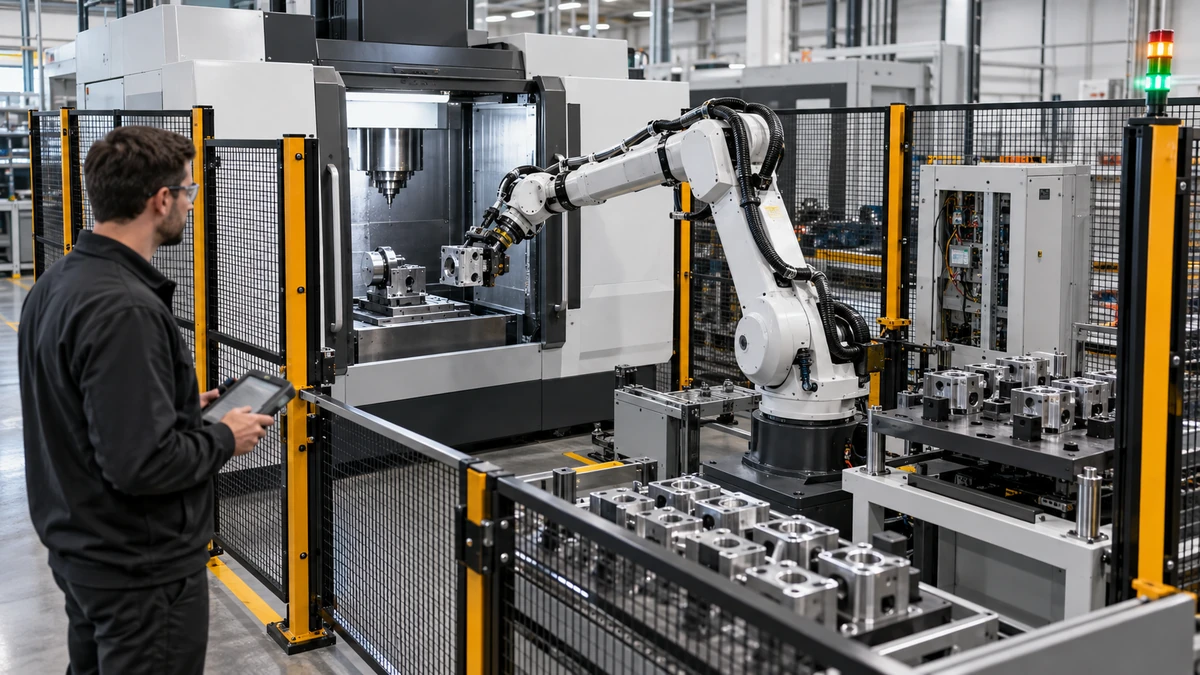
Una soluzione di automazione CNC personalizzata ha successo quando macchina, robot, attrezzatura, sistema di sicurezza, programma e dati di produzione concordano su cosa fare successivamente. Molti progetti falliscono perché ogni fornitore fornisce un componente valido, ma non esiste un contratto condiviso per la gestione, il ripristino, l'identificazione dei pezzi, il cambio formato o la responsabilità. Questo articolo mostra come definire l'interfaccia prima di ordinare le apparecchiature.
Descrivi prima lo scenario di produzione
Iniziate dalla sequenza di lavoro piuttosto che dalla marca del robot. Descrivete la presentazione dei pezzi, il carico, il posizionamento, la lavorazione, l'ispezione, lo scarico, la gestione degli scarti, la capacità del buffer, il cambio formato e l'intervento dell'operatore. Indicate le ipotesi sui tempi di ciclo, la dimensione del lotto, lo schema dei turni, la variabilità dei pezzi e le decisioni di qualità che devono essere prese prima della fase successiva.
L'espressione " soluzione di automazione CNC personalizzata" è utile solo quando si riferisce a un risultato controllato. Una cella per un singolo pezzo è diversa da una cella flessibile che serve diverse famiglie di pezzi. Un sistema di aspirazione completamente automatizzato è diverso da un sistema di carico assistito con ispezione automatica. Definite chiaramente lo scenario prima di selezionare l'hardware.
Stabilire il contratto di interfaccia
Descrivi i segnali, gli stati e la proprietà in linguaggio semplice. Definisci gli stati pronto, occupato, completo, guasto, accesso sicuro, parzialmente presente, confermato da pinza, selezionato dal programma e risultato dell'ispezione. Per ogni segnale, indica la sua origine, destinazione, stato normale, timeout, comportamento di reset e la relativa documentazione.
| Elemento dell'interfaccia | Lato macchina | lato automazione | Domanda di accettazione |
|---|---|---|---|
| Cella pronta | Le condizioni segnalate sono soddisfatte. | inizio del ciclo delle richieste | Sono visibili tutti i prerequisiti? |
| Parte presente | Conferma la posizione del carico | Conferma il completamento del trasferimento | È possibile rilevare un falso positivo? |
| Identità del programma | Convalida la revisione approvata | Invia l'ID del lavoro o della ricetta | Entrambe le parti rifiutano un'eventuale disparità di prestazioni? |
| stato di morsetto | Legge i sensori dei dispositivi | Comandi di caricamento e scaricamento | Una perdita di pressione viene gestita in modo sicuro? |
| Ciclo completato | Pubblica il risultato della lavorazione | Recupera parte e dati | Cosa succede dopo un timeout? |
| Guasto e ripristino | Descrive la causa e lo stato di sicurezza | Richieste o permessi reimpostati | A chi spetta l'autorità di recupero crediti? |
Considerate la tabella come un contratto, non come un suggerimento. Una soluzione di automazione CNC personalizzata non dovrebbe basarsi sulla capacità dell'operatore di interpretare una singola spia luminosa in tre modi diversi a seconda del turno.
Definire il modello di stato e il comportamento di timeout
Utilizzare un modello di stato condiviso e di piccole dimensioni: inattivo, preparazione, caricamento, localizzazione, bloccato, lavorazione, ispezione, scarico, completato, bloccato, guasto e arresto sicuro. Documentare quali transizioni sono automatiche, quali richiedono un operatore e quali richiedono un ripristino del livello di servizio. Definire quali dati vengono conservati quando uno stato viene interrotto.
Anche i timeout richiedono la stessa attenzione. Se un robot attende un segnale di conferma del bloccaggio, deve riprovare, spostarsi in una posizione sicura, tenere fermo il pezzo o chiamare l'operatore? Se la macchina segnala il completamento del ciclo ma il server di ispezione non è disponibile, il pezzo può essere rilasciato? Decisioni come queste vanno prese in fase di revisione del progetto, non in fase di collaudo avanzata.
Progettare l'impianto attorno al recupero
Il dispositivo di fissaggio è il punto d'incontro fisico tra macchina e automazione. Deve posizionare i pezzi in modo ripetibile, tollerare le variazioni previste, esporre i sensori di conferma, drenare i trucioli e il liquido di raffreddamento e consentire un recupero sicuro dopo un ciclo parziale. Deve inoltre prevedere l'accesso per la pulizia, l'ispezione, lo scarico manuale e la manutenzione.
Per una soluzione di automazione CNC personalizzata , è fondamentale definire uno stato noto dopo ogni interruzione. Il dispositivo di fissaggio dovrebbe consentire di identificare se un pezzo è grezzo, in lavorazione, accettato, rifiutato o sconosciuto. Una semplice etichetta di stato o un supporto serializzato possono impedire la creazione di lotti misti dopo un'interruzione di corrente.
Coordinare i punti di riferimento del robot, della macchina e dell'ispezione.
Allineare i sistemi di coordinate utilizzati dal robot, dal dispositivo di fissaggio, dal CNC, dalla telecamera, dalla sonda e dal dispositivo di ispezione. Specificare quale datum è autorevole e come viene verificata una modifica. Non risolvere un disallineamento delle coordinate modificando silenziosamente un punto del robot o un offset del CNC senza registrare la modifica.
Eseguire uno studio di correlazione con un pezzo rappresentativo o un manufatto di riferimento. Verificare la posizione di prelievo, il posizionamento del dispositivo di fissaggio, la caratteristica lavorata, il risultato della sonda, il risultato dell'ispezione e la posizione di scarico come un'unica catena. Conservare le prove e definire il processo di riapprendimento consentito.
Esplicitare i comportamenti di sicurezza
La sicurezza dell'automazione è una proprietà del sistema. È necessario esaminare protezioni, cancelli di accesso, barriere fotoelettriche, scanner, arresti di emergenza, dispositivi di abilitazione, velocità di sicurezza, comportamento sicuro della coppia, disposizioni relative ai tasti bloccati e prevenzione del riavvio. Lo standard ISO 10218 per la sicurezza robotica e le risorse OSHA in materia di sicurezza robotica forniscono punti di riferimento, ma l'integratore deve valutare la cella effettiva.
Definisci cosa succede quando una persona entra, un cancello si apre, un sensore si guasta, la pressione dell'aria diminuisce o il robot perde un componente. Specifica la posizione del punto di ripristino e chi è autorizzato a eseguirlo. Non permettere mai che un ciclo si riavvii semplicemente perché è tornato un segnale di rete.
Piano di trasferimento di identità e dati
Una soluzione di automazione CNC flessibile e personalizzata richiede la gestione delle identità. Scegli l'identificativo: codice a barre, codice QR, RFID, ID del vettore o numero di lavoro controllato. Definisci quando viene letto, convalidato, memorizzato e collegato alla revisione del programma, ai dati dell'utensile, al risultato dell'ispezione, all'intervento dell'operatore e alla destinazione.
Utilizzare un percorso di eccezione per le identità illeggibili o duplicate. Non consentire al sistema di ripristinare l'ultima ricetta predefinita senza una decisione visibile e autorizzata. La conservazione dei dati deve essere adeguata alle esigenze di qualità, del cliente e del servizio. Registrare quale sistema possiede il master e come viene emesso un risultato corretto.
Il cambio di ingegnere come operazione di prima classe
Il cambio formato è il momento in cui vengono messe alla prova molte promesse dell'automazione. Elencare utensili, inserti per dispositivi di fissaggio, pinze robotizzate, ricette, programmi, calibri, etichette e caratteristiche di ispezione che cambiano tra le diverse famiglie di pezzi. Definire la verifica della configurazione e il rilascio del primo pezzo.
| Controllo di commutazione | Decisione richiesta | Prova |
|---|---|---|
| Dispositivo di fissaggio e pinza | Quali parti e revisioni sono compatibili? | Matrice di compatibilità approvata |
| Programma CNC | Chi pubblica la revisione? | Programma e registro delle mansioni |
| Ricetta per robot | Quali punti e velocità cambiano? | Elaborazione delle ricette |
| Piano di ispezione | Quali funzionalità e limitazioni si applicano? | Rapporto del primo pezzo |
| Utensili | Quali durate e offset vengono azzerati? | Lista di controllo per la configurazione degli strumenti |
| Etichette e dati | Quali regole di identità si applicano? | Registrazione della traccia del campione |
Eseguite un cambio formato con il personale che lo effettuerà in produzione. Misurate i tempi, registrate eventuali difficoltà e rivedete il protocollo di interfaccia. Una cella tecnicamente elegante che richiede conoscenze specifiche del settore non è ancora pronta.
Commissione a strati
Affidare la soluzione di automazione CNC personalizzata partendo da zero. Innanzitutto, dimostrare la sicurezza e il ripristino manuale. Quindi, testare la lavorazione esclusivamente meccanica, i cicli a secco del robot, i sensori di fissaggio, i segnali di handshake, il trasferimento dei pezzi senza taglio e, infine, la produzione integrata. Aggiungere l'ispezione e il rilascio dei dati una volta che la sequenza fisica è stabile.
Per ogni livello, conservare la configurazione testata, il programma, la ricetta, l'elenco dei cablaggi o dei segnali e l'elenco dei problemi aperti. Non accettare una dimostrazione a piena velocità come prova di ripristino o cambio di formato. Chiedere all'integratore di dimostrare un timeout, un componente mancante, una ricetta errata, un gate aperto e un'interruzione di corrente in condizioni controllate.
Assegnare la proprietà dopo la messa in produzione
Il contratto di interfaccia deve specificare chi è responsabile della logica PLC, dei parametri CNC, dei programmi robot, delle attrezzature, della convalida della sicurezza, del software di ispezione, dell'accesso alla rete, dei backup e dei pezzi di ricambio. Definire i percorsi di risposta e le regole di supporto remoto. La pagina delle soluzioni di automazione CNC di Zhihe può essere utile per una discussione iniziale sull'ambito del progetto, ma l'acquirente deve mantenere una matrice di responsabilità specifica per ogni cella.
Effettuare una revisione a 30 e 90 giorni. Analizzare i fermi non necessari, gli interventi manuali ripetuti, i falsi rifiuti, le mancate identificazioni, i tempi di recupero e le variazioni di cambio formato. Trasformare i modelli in miglioramenti controllati. Mantenere la linea di base originale in modo che il team possa distinguere un miglioramento pianificato da una deviazione inspiegabile.
La migliore soluzione di automazione CNC personalizzata non è quella con più hardware. È quella le cui interfacce sono chiare, il ripristino è sicuro, l'identità è tracciabile e la responsabilità rimane evidente quando la cella si comporta in modo diverso dal caso ideale.
Utilizzate la gamma di centri di lavoro CNC , la panoramica delle soluzioni di automazione , il flusso di lavoro per la lavorazione di precisione e il supporto clienti di Zhihe CNC come punti di partenza per la stesura del brief di progetto.
Domande sull'integrazione dell'automazione
Che cos'è una soluzione di automazione CNC personalizzata?
Si tratta di una cella integrata in cui macchine a controllo numerico (CNC), robot, attrezzature, sistemi di controllo, dispositivi di sicurezza, sistemi di ispezione e flussi di dati sono progettati in funzione di uno scenario di produzione e di una famiglia di componenti ben definiti.
Cosa dovrebbe contenere un contratto di interfaccia?
Per ogni interazione importante, includi segnali, stati, sorgenti, destinazioni, valori normali, timeout, ripristini, comportamento sicuro, proprietà, conservazione dei dati e test di accettazione.
Perché i timeout sono importanti?
Definiscono la risposta sicura e utile quando non arriva un handshake. Senza di essi, la cella potrebbe attendere indefinitamente, riprovare in modo errato o lasciare una parte in uno stato sconosciuto.
In che modo gli impianti dovrebbero supportare il ripristino automatico?
Dovrebbero esporre la posizione e la conferma ripetibili, eliminare la contaminazione, consentire l'accesso manuale e rendere distinguibili gli stati grezzo, in lavorazione, accettato, rifiutato e sconosciuto.
A chi appartiene l'allineamento delle coordinate?
Il team di progetto deve definire un sistema di riferimento autorevole e verificare la relazione tra le coordinate del robot, del CNC, del dispositivo di fissaggio, della sonda, della telecamera e del sistema di ispezione mediante uno studio registrato.
Quali standard di sicurezza dovrebbero essere presi in considerazione?
Valutare la cella in questione rispetto ai requisiti locali applicabili e agli standard pertinenti, come ad esempio la norma ISO 10218. Utilizzare una valutazione del rischio documentata e convalidare ogni funzione di protezione.
Come deve essere gestita l'identità dei componenti?
Leggere un identificatore controllato, convalidarlo rispetto al lavoro e alla ricetta approvata, collegarlo ai registri di processo e di ispezione e fornire un percorso di eccezione per gli ID illeggibili o duplicati.
Cosa rende un cambio di produzione pronto?
Gli operatori incaricati possono modificare attrezzature, ricette, strumenti, programmi, etichette e requisiti di ispezione utilizzando una checklist e rilasciare un primo pezzo verificato senza l'intervento di esperti nascosti.
Quali test di collaudo dovrebbero essere eseguiti al di là del normale ciclo?
Verifica ricette errate, componenti mancanti, timeout di handshake, cancelli aperti, guasti ai sensori, interruzioni di corrente, arresti di sicurezza, ripristino manuale e autorizzazione al riavvio.
Cosa dovrebbe succedere dopo la messa in produzione?
Esaminare a intervalli definiti gli arresti non necessari, gli interventi manuali, i segnali di qualità, gli errori di identificazione, i tempi di recupero e le variazioni di cambio formato, quindi approvare i miglioramenti tramite il controllo delle modifiche.





