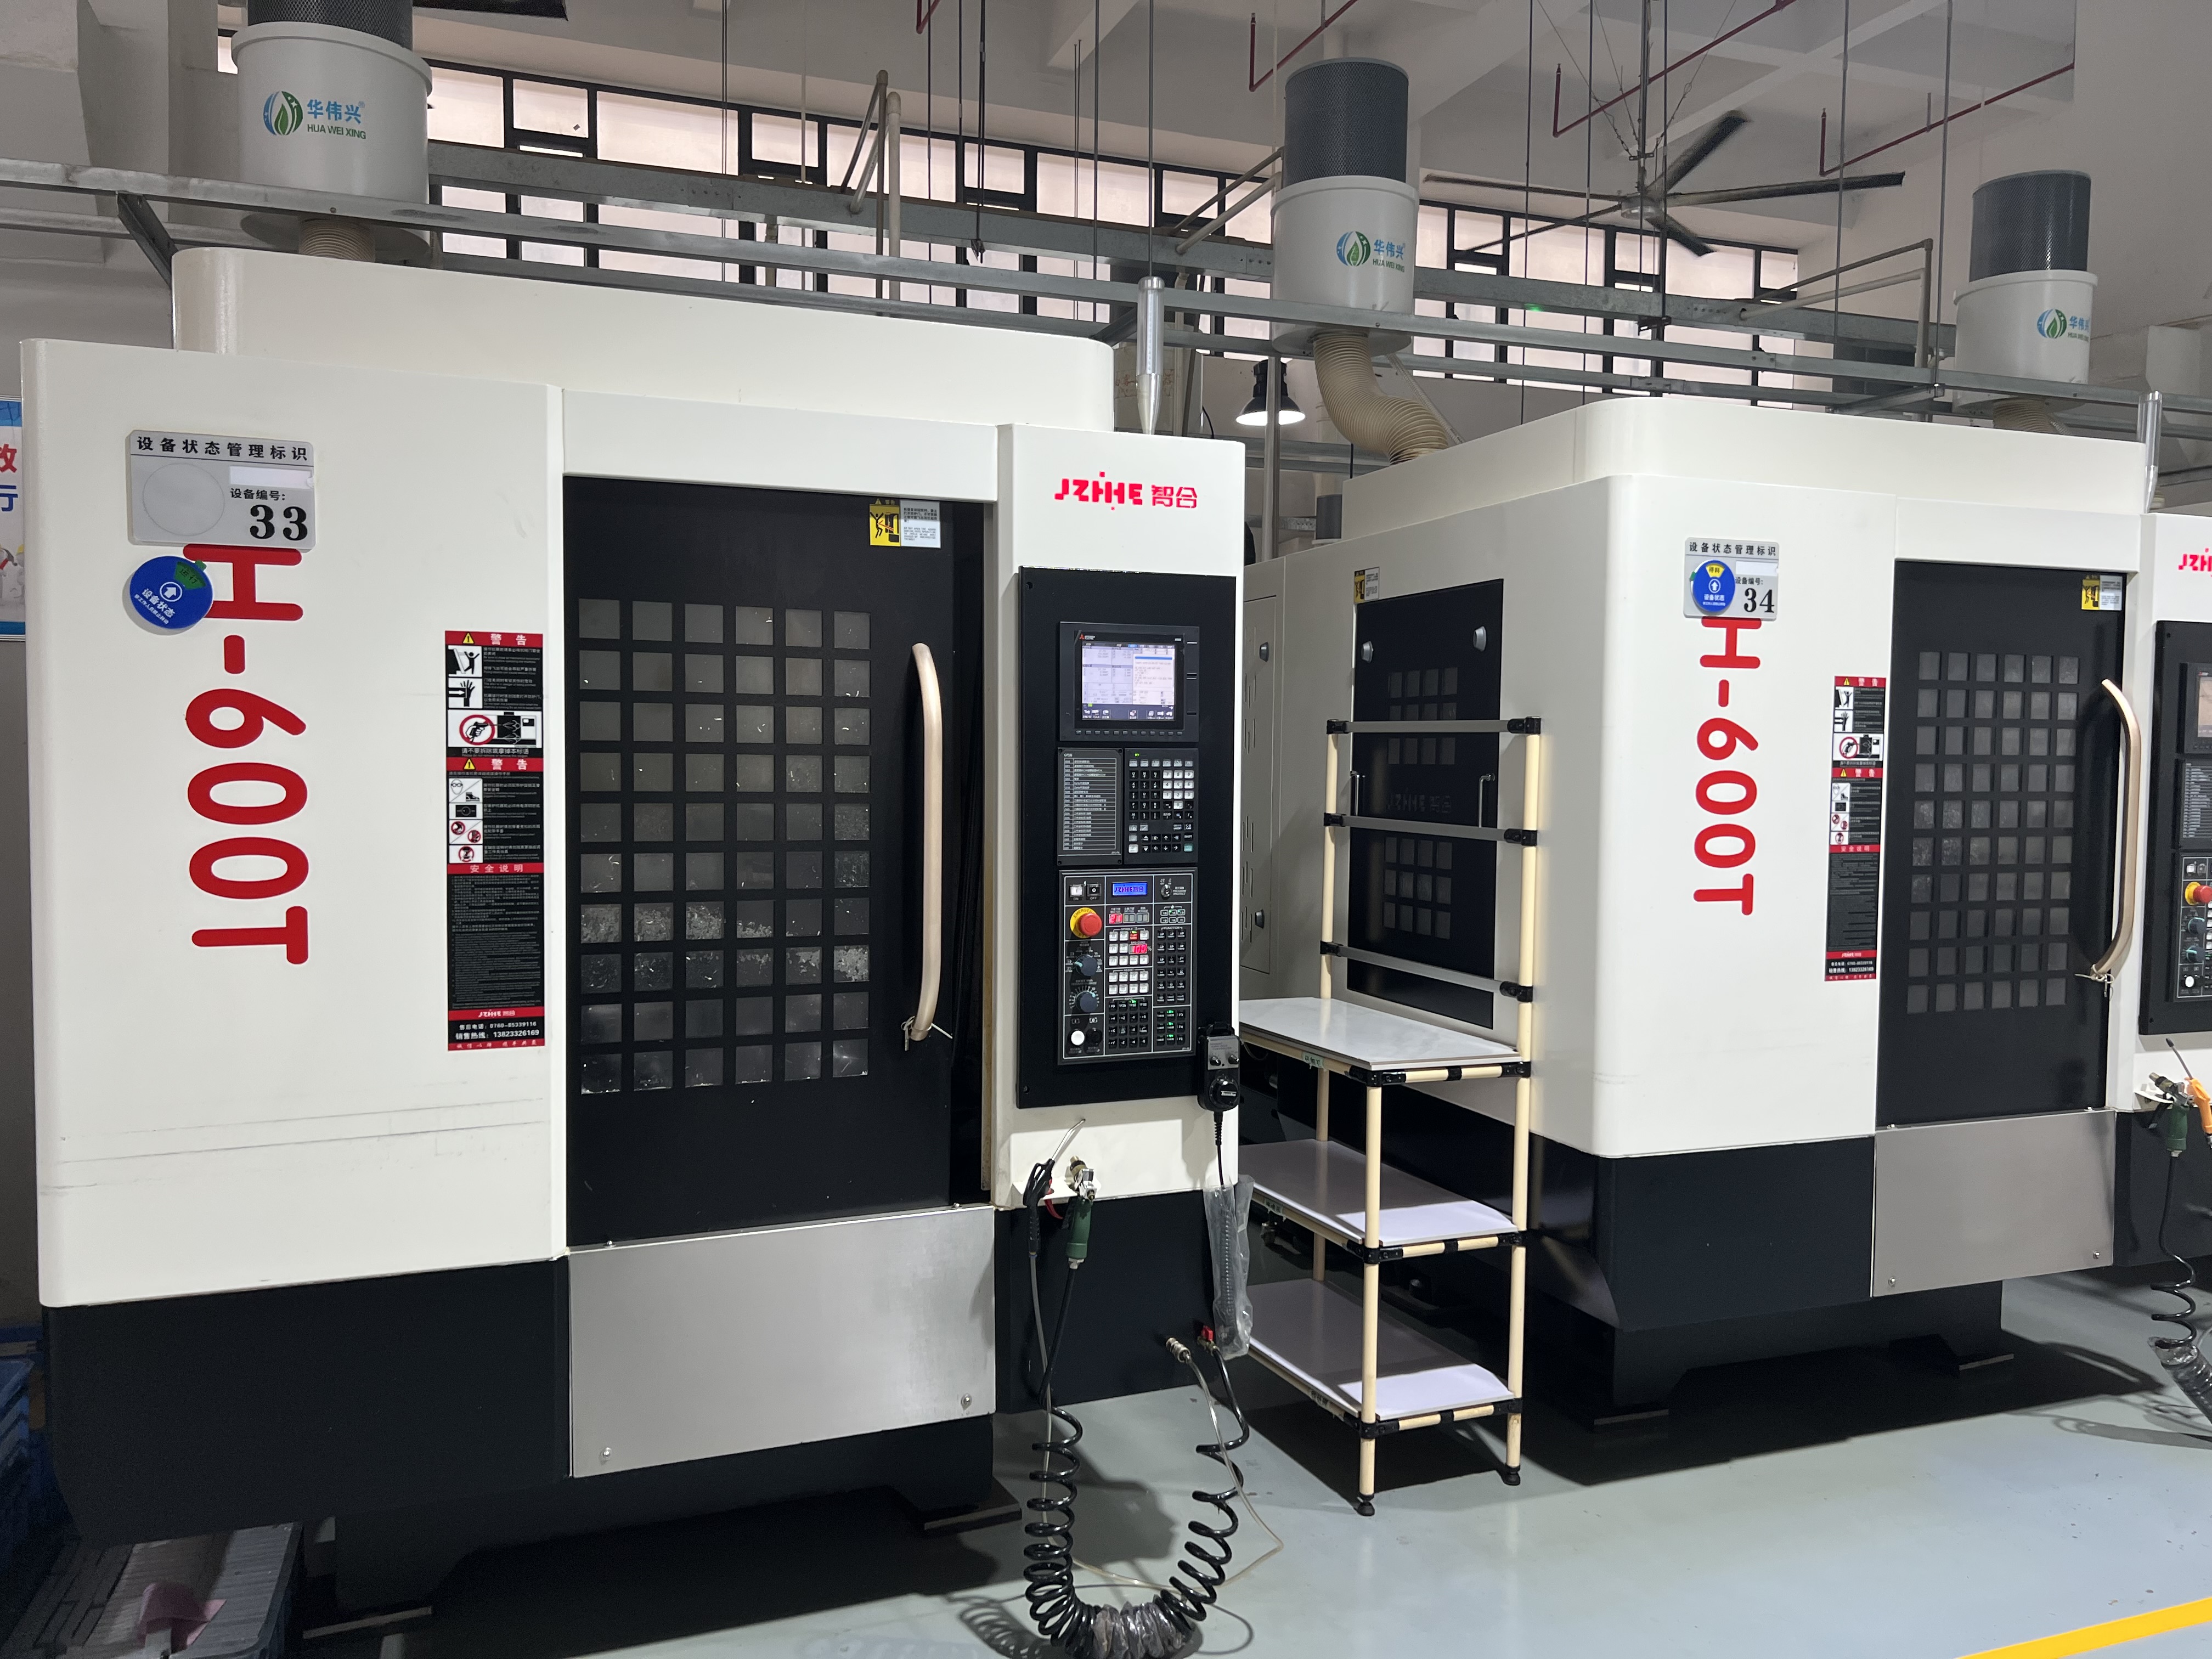
Centro di foratura e filettatura per 3C Electronics: come migliorare la produzione di telai in alluminio
Un centro di foratura e maschiatura per componenti elettronici 3C deve essere veloce, ma anche delicato nel modo giusto. Sembra una contraddizione. Tuttavia, nei telai sottili in alluminio, una lavorazione aggressiva può facilmente causare vibrazioni, segni superficiali o deviazioni dimensionali.
I componenti 3C sono spesso leggeri, sottili e ricchi di piccole caratteristiche. Fori, filettature, bordi fresati lateralmente, cavità e superfici delicate possono trovarsi molto vicini tra loro. Un'impostazione errata può compromettere l'aspetto estetico. Una condizione di taglio instabile può rallentare l'intera linea di produzione.
Ecco perché molti fornitori di macchine 3C non si limitano a chiedere: "Quale macchina è veloce?", ma chiedono: "Quale macchina è in grado di mantenere stabili i pezzi sottili in alluminio in lotti ripetuti?".
Il centro di foratura e maschiatura ZH-600T è progettato per la foratura, la maschiatura e la fresatura leggera ad alta velocità di componenti di precisione di piccole e medie dimensioni, con una corsa di 600/400/300 mm , un mandrino a trasmissione diretta BT30 da 20.000 giri/min e un controllore MITSUBISHI M80VB . Queste specifiche corrispondono alle esigenze tipiche dei componenti compatti in alluminio, inclusi i telai per dispositivi elettronici 3C.
Perché i telai in alluminio 3C sono difficili da lavorare
Da lontano, un telaio in alluminio 3C può sembrare semplice. Ma una volta posizionato su un banco di lavoro, la situazione cambia completamente.
Le pareti sottili possono vibrare. I fori piccoli richiedono un posizionamento preciso. La qualità della filettatura deve rimanere stabile. L'aspetto della superficie è importante perché molti componenti 3C vengono successivamente assemblati in strutture di prodotto visibili o semivisibili. Se il processo utilizza troppi passaggi di serraggio, i piccoli errori possono accumularsi.
Un normale centro di lavoro può spesso completare il lavoro, ma non sempre in modo efficiente. Il vero problema è il consolidamento del processo. Minore è il numero di movimentazioni effettuate sul pezzo, più facile diventa mantenere la coerenza.
Per un centro di maschiatura CNC per la produzione di telai in alluminio , è qui che la scelta della macchina diventa fondamentale. La macchina deve avere una velocità sufficiente per gestire elevati volumi di lavoro, una rigidità adeguata per ridurre le vibrazioni e una capacità di utensili sufficiente per evitare continue interruzioni.
Come ZH-600T supporta la produzione di elettronica 3C
La pagina del prodotto ZH-600T include un case mid-frame in alluminio di 3C Electronics, realizzato in lega di alluminio 6063 con dimensioni di 280 × 160 × 12 mm . Le problematiche riscontrate dai clienti includevano processi complessi che prevedevano foratura, filettatura e fresatura laterale, una rigidità insufficiente che causava segni di vibrazione e un collo di bottiglia nella produzione che limitava l'evasione degli ordini.
La soluzione è stata il centro di foratura e maschiatura ZH-600T, con una corsa di 600 × 400 × 300 mm , elevata potenza degli assi e capacità di quarto asse per la lavorazione multifaccia in un'unica configurazione. La pagina riporta che foratura, maschiatura e fresatura laterale sono state completate in un'unica configurazione, gli errori di riposizionamento sono stati eliminati, i segni di vibrazione sono stati rimossi e la produzione giornaliera è aumentata da 180 a 320 pezzi .
Per gli acquirenti B2B, questo caso è utile perché non si limita a parlare di velocità, ma collega la macchina a problemi di produzione concreti: complessità del processo, rigidità, riposizionamento, qualità della superficie e produttività.
Perché una singola impostazione può cambiare l'intero processo
Nella lavorazione di telai 3C, il tempo di setup non è solo una questione di manodopera. Influisce sulla geometria.
Quando lo stesso pezzo viene bloccato più volte, ogni fase di bloccaggio introduce un rischio. Il punto di riferimento potrebbe spostarsi leggermente. Le pareti sottili potrebbero deformarsi. La fresatura laterale potrebbe non allinearsi più perfettamente con i fori filettati. L'ispezione potrebbe individuare il problema, ma a quel punto il tempo è già stato perso.
Un centro di foratura e maschiatura con supporto opzionale per il 4° asse può contribuire a ridurre questi rischi quando la progettazione del pezzo richiede l'accesso a più facce. Il modello ZH-600T include un'interfaccia standard per il 4° asse, con supporto opzionale per indicizzatore o tavola rotante.
Per gli acquirenti, questo non significa che ogni pezzo 3C necessiti di un quarto asse. Significa piuttosto che la piattaforma della macchina lascia spazio a una pianificazione del processo più efficiente quando la geometria del pezzo diventa più complessa.
Cosa dovrebbero confrontare gli acquirenti B2B
Quando si sceglie un centro di foratura e maschiatura per l'elettronica 3C , gli acquirenti dovrebbero confrontare più del semplice modello della macchina. Un confronto pratico dovrebbe includere:
| Preoccupazione dell'acquirente | Cosa controllare |
|---|---|
| Dimensione del componente | Se il telaio si adatta all'area di viaggio e di fissaggio |
| Spessore della parete | Se il processo di lavorazione può evitare le vibrazioni |
| Numero di fori e filettature | Se la velocità di cambio utensile e la capacità del magazzino utensili sono sufficienti |
| Requisiti di superficie | Se il mandrino e il processo possono supportare una finitura stabile |
| Volume del batch | Se i miglioramenti dei tempi di ciclo giustifichino l'investimento |
| Caratteristiche multifacciali | Se è necessario il supporto del quarto asse |
| Metodo di ispezione | Se il posizionamento e la ripetibilità vengono verificati |
Il modello ZH-600T dichiara una precisione di posizionamento di ±0,005 mm e una ripetibilità di ±0,003 mm , con apparecchiature di ispezione a interferometro laser. Per i fornitori di componenti elettronici di precisione che lavorano con piccole caratteristiche ripetute, tale ripetibilità può essere più importante della precisione singola.
Non trascurare il cambio utensile e il controllo dei trucioli.
La lavorazione dei telai in alluminio 3C spesso richiede diverse operazioni: foratura, maschiatura, fresatura laterale, smussatura e talvolta leggera lavorazione di tasche. Se la macchina attende troppo a lungo tra un utensile e l'altro, il tempo di ciclo ne risente.
Le specifiche standard della ZH-600T includono un magazzino utensili a 21 bracci e un trasportatore di trucioli a catena con carrello. Questi dettagli possono sembrare ordinari, ma influiscono sulla produzione quotidiana. Una movimentazione più rapida degli utensili mantiene il processo in movimento. Una migliore evacuazione dei trucioli aiuta a prevenire accumuli, graffi e interruzioni durante la pulizia.
Nella produzione 3C, anche piccoli difetti superficiali possono comportare ulteriori ispezioni o lavori di finitura. Una lavorazione precisa non riguarda solo l'aspetto estetico, ma anche la produttività.
FAQ
Il modello ZH-600T è adatto solo a telai in alluminio?
No. La pagina del prodotto elenca leghe di alluminio, leghe di rame, acciaio al carbonio e acciaio legato a basso tenore di carbonio come materiali applicabili. Tuttavia, la sua velocità e la gamma di lavorazione compatta lo rendono particolarmente adatto per componenti in alluminio 3C.
È in grado di gestire contemporaneamente foratura, maschiatura e fresatura laterale?
Sì, il caso 3C presente nella pagina del prodotto descrive la foratura, la maschiatura e la fresatura laterale eseguite in un'unica operazione.
Perché la rigidità è importante per i componenti 3C a parete sottile?
Una rigidità insufficiente può generare vibrazioni e segni di oscillazione, soprattutto su strutture sottili in alluminio. Una lavorazione stabile contribuisce a ridurre le rilavorazioni e a migliorare la uniformità della superficie.
Gli acquirenti dovrebbero richiedere una prova di taglio?
Sì. La prova di taglio è uno dei metodi più pratici per verificare che la macchina, l'attrezzatura, l'utensile e i parametri corrispondano al pezzo reale. La pagina relativa alla ZH-600T descrive anche la prova di taglio pre-accettazione presso lo stabilimento del fornitore e la prova di taglio di accettazione finale dopo la consegna e la messa in servizio.
Consiglio finale
Un centro di foratura e filettatura per componenti elettronici 3C dovrebbe essere valutato in base alla sua capacità di gestire la produzione reale di telai in alluminio: pareti sottili, fori ripetuti, qualità della filettatura, fresatura laterale, stabilità delle attrezzature e produttività giornaliera.
La ZH-600T offre agli acquirenti una soluzione specifica per questo tipo di lavorazione. Il suo mandrino a trasmissione diretta BT30 ad alta velocità, la corsa compatta, il supporto opzionale per il 4° asse e la verifica della precisione la rendono adatta alle aziende che necessitano di una produzione stabile piuttosto che di lavorazioni occasionali di prototipi.
Per ottenere il risultato migliore, inviate al fornitore i disegni effettivi, il tipo di materiale, i requisiti di tolleranza, le aspettative relative alla finitura superficiale e la produzione giornaliera target. La scelta della macchina giusta inizia dal pezzo, non dal catalogo.