

La risposta dell'ora di pallet
Un centro di lavoro orizzontale dovrebbe essere confrontato in base alle ore di pallet accettabili: il tempo necessario per caricare, posizionare, tagliare, gestire utensili e trucioli, ispezionare, recuperare e rilasciare un pallet definito. Zhihe CNC parte dalla famiglia di pezzi, dalle facce, dai riferimenti, dalle relazioni di foratura, dalla densità di fissaggio, dalla miscelazione dei lotti e dalle caratteristiche di rilascio. I soli minuti di mandrino non sono sufficienti per dimostrare se l'accesso multifaccia si traduce in una produzione stabile.
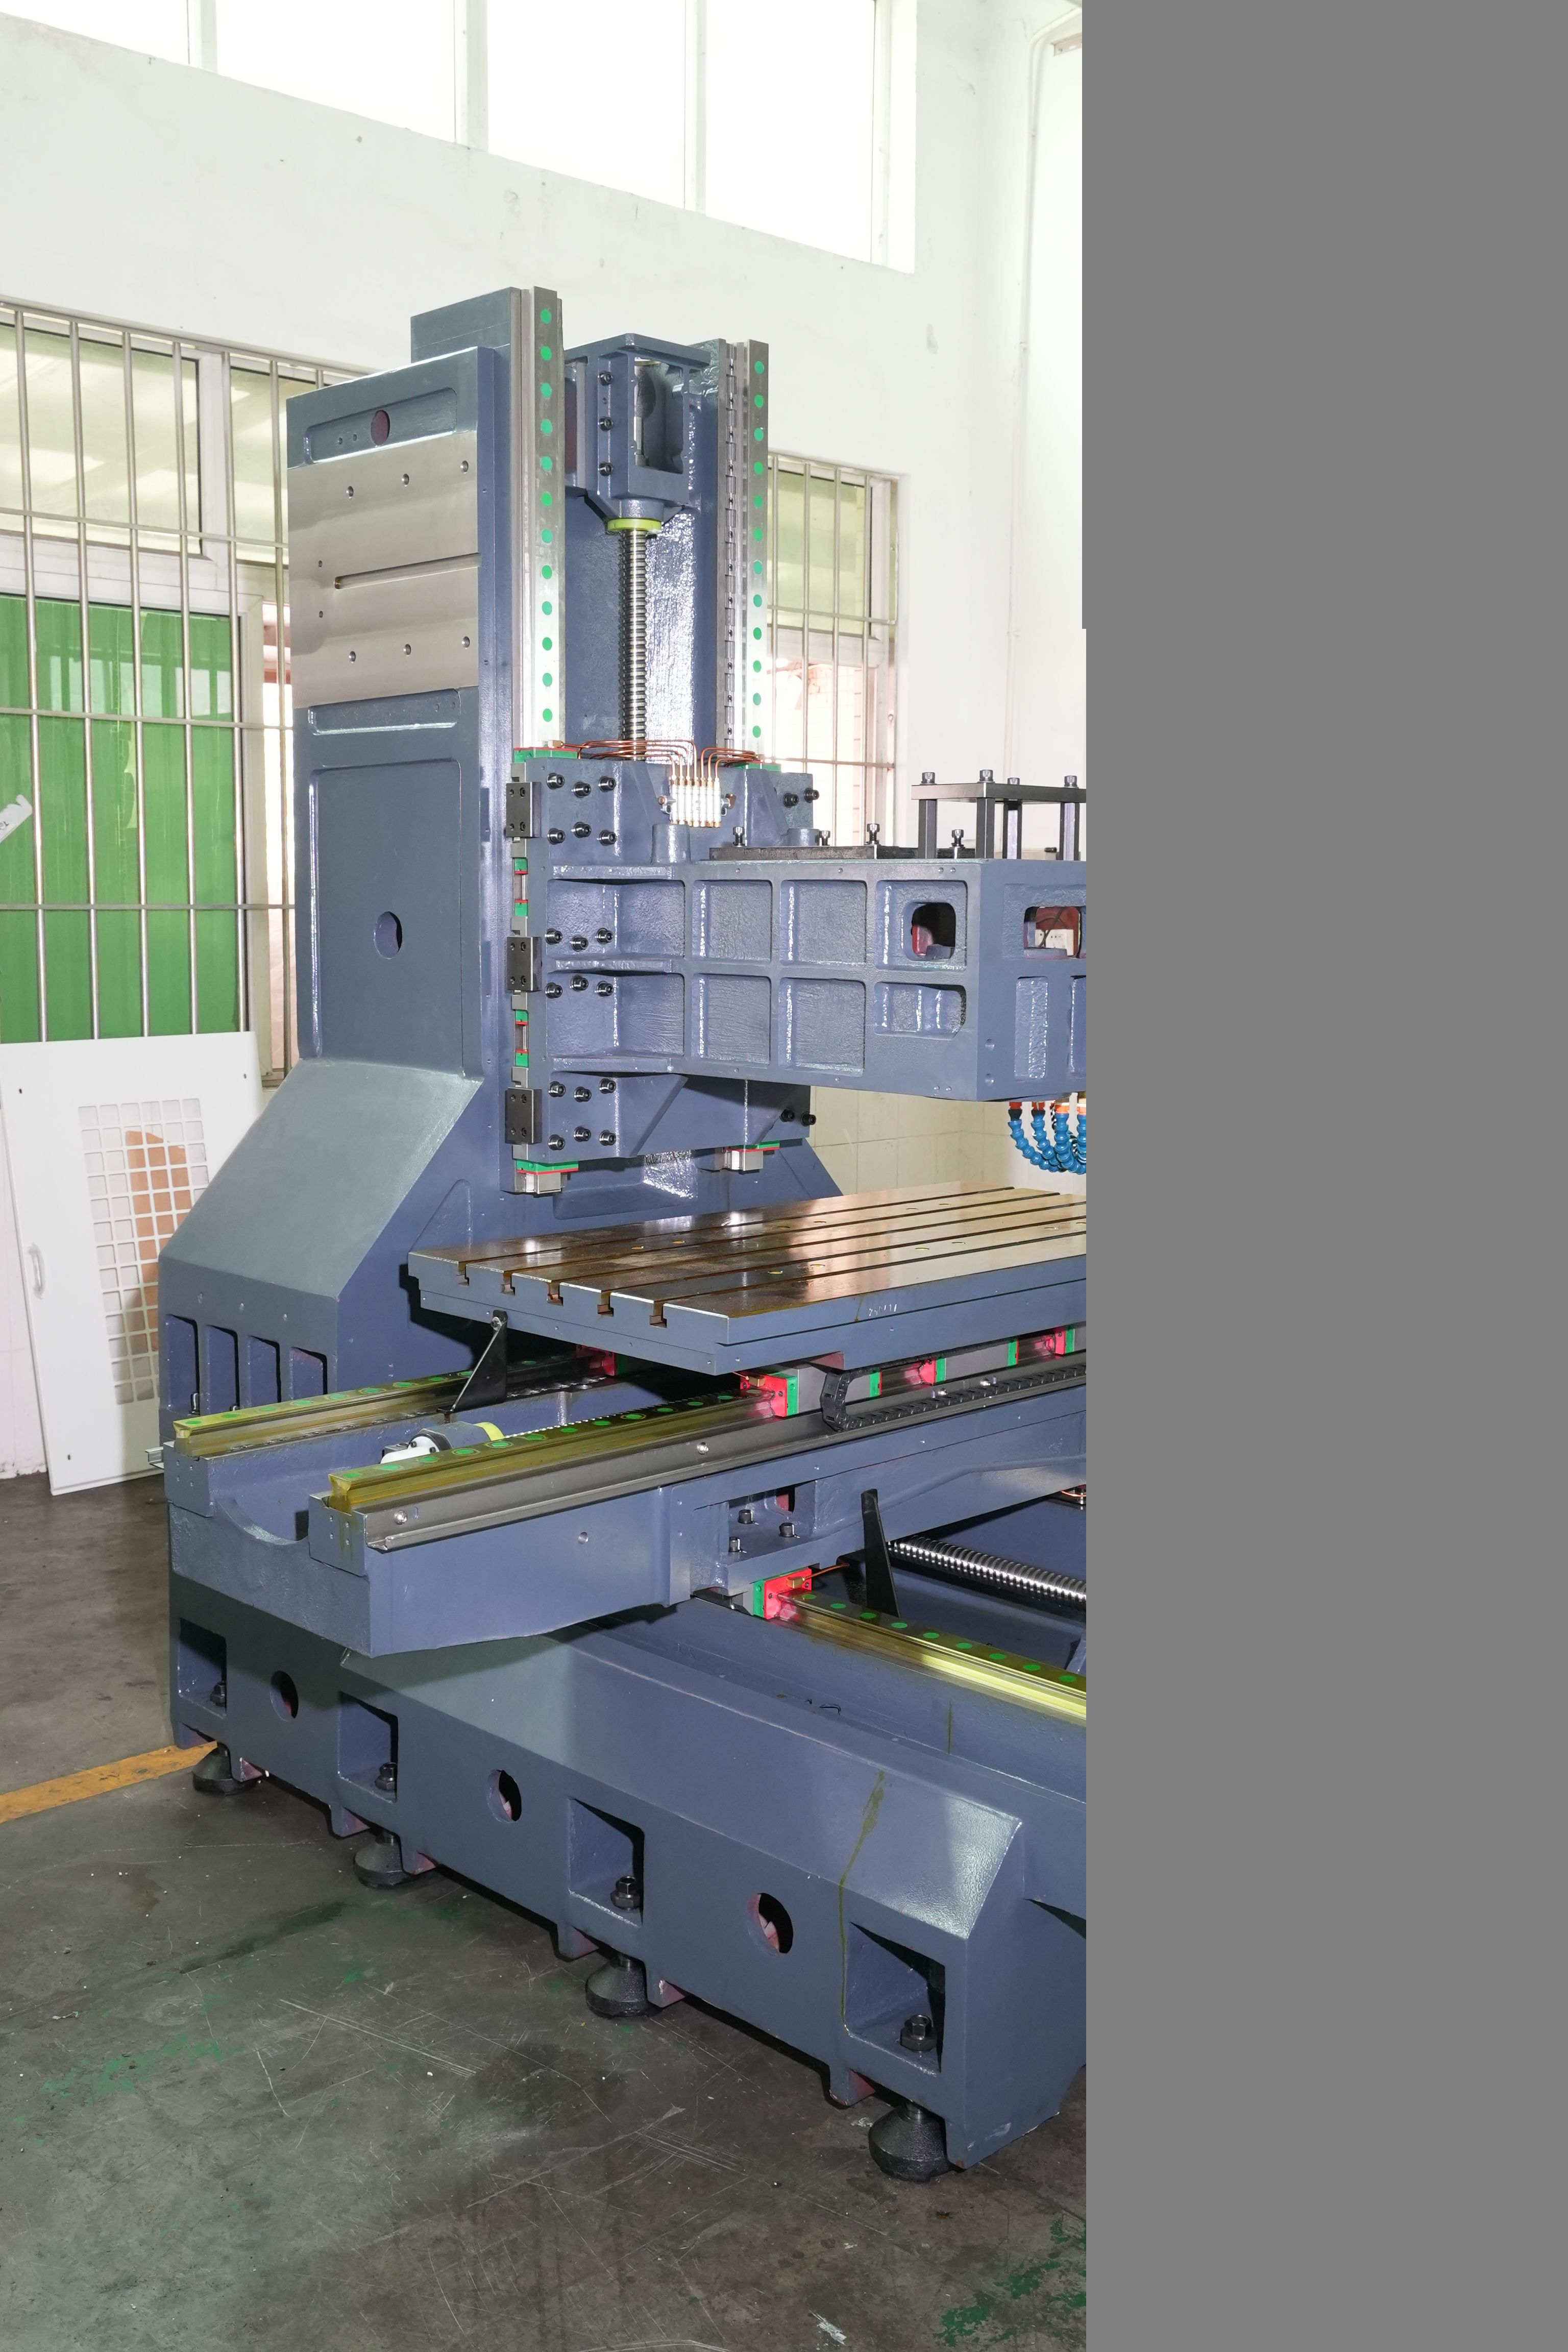
Il registro delle ore di pallet
| Segmento di registro | Documentazione | Domanda di rilascio |
|---|---|---|
| Preparazione | Pulizia degli apparecchi, strumenti, materiali e programma | Il pallet è pronto? |
| Caricamento | Punto di riferimento, morsetto, supporto e identificazione | L'impianto è controllato? |
| Lavorazione meccanica | Volti, strumenti, chip, refrigerante ed eventi | Il percorso è rimasto stabile? |
| Ispezione | Misuratore, campionamento, dati grezzi e mantenuti | È possibile sganciare il pallet? |
| Recupero | Allarme, strumento, correzione e riavvio | La tracciabilità è stata garantita? |
| Giù le mani | Conteggio accettato, problemi aperti e prossimo proprietario | La coda successiva può procedere? |
Definire l'identità del pallet
Registrare il pallet, la revisione dell'attrezzatura, le posizioni dei pezzi, i lotti di materiale, il riferimento, la sequenza di serraggio, il programma utensile e lo stato di lavoro. Mantenere i pezzi accettati e quelli in attesa identificabili in base alla posizione. Un centro di lavoro orizzontale può lavorare più pezzi o superfici contemporaneamente, quindi l'identità del pallet deve rimanere invariata durante lo scarico, l'ispezione e la correzione.
Trasferimenti di mappe e sistemi di riferimento geodetici
Raggruppa fori, piani, tasche, fori e filettature in base all'orientamento e alla relazione di rilascio. Contrassegna quali elementi condividono un riferimento e quali richiedono una campionatura o un'ispezione prima che un'altra faccia proceda. Zhihe CNC utilizza una mappa delle facce per verificare se le impostazioni ridotte proteggono effettivamente le relazioni di disegno importanti.
Confronto dei percorsi per pallet
| Itinerario | Potenziale forza | Sono necessarie prove |
|---|---|---|
| Percorso verticale monofacciale | Installazione semplice e accesso diretto | Conteggio setup, trasferimenti di dati e tempo di rilascio |
| percorso orizzontale multifacciale | Meno passaggi e un migliore accesso al volto | Relazione tra lapide, indice, schegge e foro |
| Percorso misto | Assegna le funzionalità al processo migliore | Gestione della coda, identificazione e passaggio di consegne per l'ispezione. |
Non dare per scontato che un layout sia migliore in assoluto. Confronta i percorsi completi rilasciati con la stessa combinazione di componenti e la stessa definizione di ispezione.
Progettare la lapide come sistema di produzione
Registrare il contatto della base, il supporto, il carico del morsetto, la spaziatura dei pezzi, lo spazio libero dell'utensile, l'accesso della sonda, i trucioli, il liquido di raffreddamento e il sollevamento. Eseguire prove di scarico e ricaricamento. La densità del dispositivo di fissaggio ha valore solo quando ogni posizione rimane accessibile, identificabile e ispezionabile. Il sovraccarico di un pallet può aumentare il rischio di collisioni, trucioli e danni alla qualità.
Proteggere le relazioni noiose
Per fori coassiali o simili, registrare i dati di riferimento, le posizioni degli indici, lo stato del dispositivo di fissaggio, gli assiemi degli utensili, la temperatura e l'allineamento di ispezione. Conservare i dati grezzi in base alla posizione del pallet. Un centro di lavoro orizzontale può ridurre i trasferimenti di dati, ma il risultato rimane comunque condizionato dal controllo rotativo, del dispositivo di fissaggio, dell'utensile e della misurazione.
Guarda i chip attraverso ogni indice
Osservare l'accumulo di trucioli su superfici, cavità, sporgenze di fissaggio, contatti a pietra e zona di lavoro della macchina. Definire l'erogazione del liquido di raffreddamento, il lavaggio, la filtrazione, la pulizia e l'accesso sicuro. I trucioli possono alterare l'alloggiamento, gli utensili, le condizioni della superficie e la manodopera. Zhihe CNC include la lavorazione dei trucioli nel registro delle ore di lavorazione anziché nasconderla al di fuori del tempo di ciclo.
Misurare la capacità degli utensili in base al mix di pezzi
Elencare gli utensili per tipo, caratteristica, supporto, proiezione, preimpostazione, durata e attivazione della sostituzione. Includere utensili correlati e la relativa verifica, ove utilizzati. Un caricatore più grande è utile solo se può essere utilizzato secondo le procedure approvate di miscelazione, cambio e manutenzione. Registrare gli utensili non disponibili o condivisi che potrebbero causare tempi di attesa.
Separare il tempo di utilizzo della macchina dal tempo di attesa in coda.
Traccia la preparazione dei pallet, l'attesa, il carico, il taglio, l'ispezione, la revisione dei lavori in sospeso e il trasferimento a valle. Un cambiapallet può ridurre i tempi di inattività, mentre un'altra coda limita ancora la produzione rilasciata. Zhihe CNC chiede a quale coda appartiene ciascun ritardo e se il personale, i calibri, le attrezzature o le decisioni sono inclusi nel modello di capacità commerciale.
Eseguire un'interruzione normale
Utilizzare un evento pianificato di fine vita dell'utensile, un blocco per ispezione o un arresto programmato. Registrare lo stato del pallet, le posizioni interessate, il contenimento, la correzione, la verifica e il responsabile del riavvio. Non creare condizioni di pericolo. L'obiettivo è mostrare come il percorso protegge il lavoro in corso e i dati quando la sequenza ideale viene interrotta.
Utilizzare una finestra di accettazione a due pallet
Quando applicabile, osservare la preparazione e il taglio su almeno due cicli di pallet o una sequenza equivalente dichiarata. Registrare la pulizia dell'attrezzatura, il caricamento ripetuto, l'indice, gli utensili, i trucioli, l'ispezione e la quantità rilasciata. Ciò rivela se le prestazioni dipendono da un pallet preparato con cura piuttosto che dal ritmo operativo previsto.
Calcola le ore di utilizzo dei pallet accettati
Le ore di pallet accettate includono tutto il tempo dichiarato, dalla preparazione al rilascio del lavoro. Indicare la composizione del lotto, l'occupazione delle attrezzature, la copertura degli operatori, il campionamento, la manutenzione programmata e il ritardo di escalation. Non presentare il tempo di funzionamento del mandrino come capacità produttiva dell'impianto. Per un centro di lavoro orizzontale, il registro contabile deve indicare sia la produzione che il lavoro necessario per garantirla.
Pianificare la manutenzione lungo il percorso dei pallet.
Definire lubrificazione, refrigerante, trucioli, pallet, controlli rotativi, dispositivi di fissaggio, sonde, magazzino utensili, backup e pulizia. Assegnare frequenza, documentazione e procedura di escalation. Dimostrare le attività selezionate con accesso fornito. Il tempo di manutenzione e la disponibilità sono inclusi nel modello di proprietà anche quando non fanno parte di ogni ciclo di pallettizzazione.
Trasferire la linea di base del pallet
Trasferire l'identità del pallet, le attrezzature, gli utensili, i programmi, gli offset, le routine di sonda, l'ispezione, la manutenzione, i backup, le regole di lavoro sospeso e i contatti di assistenza. Conservare le versioni obsolete. Riaprire le prove interessate dopo modifiche a parte, materiale, attrezzatura, utensile, programma, calibro, pallet, sito o manutenzione.
Scrivere il confine commerciale
Specificare cosa è incluso in pallet, attrezzature, utensili, sonde, calibri, sistemi di chip, formazione, assistenza e collaudo. La certificazione del prodotto, la fatica, le prestazioni in pressione e l'assemblaggio a valle rimangono separati, a meno che non siano contrattualizzati e testati. Un confine chiaro mantiene la promessa di capacità collegata al percorso dimostrato.
Domande frequenti degli acquirenti: Centro di lavoro orizzontale
Qual è l'ora di pallet accettata?
Si tratta del tempo dichiarato che va dalla fase di preparazione fino al completamento del lavoro, inclusi gli eventi di supporto e le sospensioni.
Perché non confrontare i tempi di rotazione del mandrino?
Il tempo di lavorazione del mandrino non include il carico, le operazioni di fissaggio, gli utensili, i trucioli, l'ispezione, la manutenzione, i fermi e il recupero.
Quando è utile un layout orizzontale?
Può risultare utile quando l'accesso multifaccia e i passaggi di riferimento ridotti risolvono un problema definito relativo a una famiglia di parti.
Cosa dovrebbe includere un processo per lapide?
Includere supporto, sequenza di serraggio, identificazione della posizione, accesso all'utensile, trucioli, sonda, ricarica e ispezione.
Come si dovrebbero controllare i fori correlati?
Registrare i dati di riferimento, l'indice, il dispositivo di fissaggio, gli utensili, la temperatura, l'allineamento, i dati grezzi e la posizione del pallet.
Perché osservare due rotazioni del pallet?
Verifica la ripetizione delle fasi di preparazione, caricamento, utilizzo dei chip, degli utensili, ispezione e del ritmo operativo previsto.
Cosa va incluso nel registro di blocco pallet?
Registrare l'identità del pallet e della posizione, la quantità, lo stato, il risultato, il contenimento, la correzione, il ritest e il proprietario.
Come confronta la capacità Zhihe CNC?
Zhihe CNC confronta la produzione rilasciata e le ore di lavoro effettive per pallet completo in base a una composizione di pezzi dichiarata.
Quando si dovrebbe riaprire la fase di riferimento?
Riaprire le prove interessate dopo modifiche a parte, materiale, attrezzatura, utensili, programma, calibro, pallet, sito o manutenzione.
Cosa dovrebbero inviare per prima gli acquirenti?
Inviare famiglie di parti, facce, riferimenti, volumi, attrezzature, utensili, requisiti di ispezione, sito e assistenza.
Posizionare la macchina all'interno della cella di produzione
Mappare le materie prime, i pallet, i supporti, le attrezzature, la preimpostazione, gli utensili, il caricamento della macchina, i trucioli, il liquido di raffreddamento, l'ispezione, l'area di lavoro in attesa e il trasferimento dei pezzi finiti. Registrare separatamente gli spostamenti, i tempi di attesa e la movimentazione dal taglio. Un centro di lavoro orizzontale può ridurre i tempi di inattività del mandrino mentre la cella rimane vincolata dalla preparazione delle attrezzature, dall'accesso ai calibri o dalle decisioni a valle. La mappa della cella rivela dove effettivamente si trova il pallet in attesa.
Includere le attività operative, di manutenzione, di controllo qualità e logistiche con un accesso realistico. Se si propone l'automazione, identificare la presentazione del materiale, il rilevamento, l'identificazione, la gestione delle eccezioni, gli stati di sicurezza e il ripristino manuale. Zhihe CNC mantiene le dichiarazioni di automazione legate alle interfacce fornite e alla sequenza testata. Un robot o un sistema di pallettizzazione non costituiscono automaticamente un percorso operativo completo.
Eseguire un test di stress sulla miscela di prodotti
Crea un portfolio con l'ingombro del pezzo, il materiale, le superfici, i riferimenti, la dimensione del lotto, le posizioni delle attrezzature, gli utensili, le caratteristiche di ispezione e rilascio. Seleziona un pezzo frequente, un pezzo limite e un pezzo ad alto tasso di cambio. Confronta la preparazione del pallet, il tempo macchina, la capacità degli utensili, la lavorazione dei trucioli, la richiesta di calibro e l'esposizione al lavoro in sospeso. Il pezzo più grande può influenzare l'accoppiamento fisico, mentre un altro pezzo influenza la manodopera o la disponibilità degli utensili.
Eseguire una sequenza dichiarata che includa almeno un cambio formato, un evento di fine vita dell'utensile o un blocco per ispezione. Registrare le ore di pallet accettate e le ipotesi aperte. Per un centro di lavoro orizzontale, questo stress test mostra se la cella proposta supporta il mix previsto anziché un solo componente preparato. Riaprire le prove interessate quando cambiano il mix, il personale, i calibri, gli utensili, le attrezzature o le condizioni di servizio.
Chiudere il file di accettazione della cella
Il file finale deve includere la configurazione della macchina, i pallet, le attrezzature, gli utensili, i programmi, gli offset, le routine di sonda, il piano di trucioli e refrigerante, i calibri, i dati grezzi, le ore di pallet accettate, la formazione, la manutenzione, i backup, i pezzi di ricambio e i contatti di assistenza. Un centro di lavoro orizzontale è pronto solo quando la cella è in grado di riprodurre il percorso di rilascio dichiarato, non semplicemente quando tutti gli assi si muovono.
Elencare i problemi aperti per pallet, posizione o interfaccia di cella, ove possibile. Indicare il contenitore, la documentazione, il responsabile, la data di scadenza e l'autorità di rilascio. Rivedere il file dopo il primo cambio di formato normale e il primo evento di vita utile dell'utensile. Ciò conferma che l'identificazione, l'ispezione e il recupero rimangono intatti dopo la sequenza di accettazione predisposta.
Dopo il primo lotto rappresentativo, rivedere il file di cella accettato con la produzione, il controllo qualità e la manutenzione. Registrare eventuali differenze nella preparazione dei pallet, nella disponibilità degli utensili, nei trucioli, nella coda di calibrazione, nella manodopera o nel recupero. Chiudere la differenza con prove, una limitazione accettata o un'azione datata assegnata al responsabile. Questa breve revisione protegge le ipotesi di capacità originarie quando il lavoro quotidiano sostituisce la sequenza di accettazione predisposta.
Porta la decisione a Zhihe CNC
Inviare a Zhihe disegni controllati CNC o CAD, informazioni su materiali e magazzino, caratteristiche critiche, volume annuo, composizione dei lotti, idee per le attrezzature, vincoli degli utensili, metodi di ispezione, condizioni del sito e area di assistenza. Esaminare il portfolio prodotti CNC di Zhihe , il profilo aziendale e dello stabilimento e la procedura per le richieste di informazioni tecniche . Per i centri di lavoro orizzontali, richiedere una configurazione datata, una prova rappresentativa, i limiti di accettazione, un elenco delle ipotesi aperte e il responsabile dell'assistenza designato.
confine di riferimento
La norma ISO 10791 relativa ai centri di lavoro e le linee guida OSHA sulla protezione delle macchine forniscono un contesto per le prove o le misure di sicurezza delle macchine. Non sostituiscono l'accettazione specifica del disegno, la valutazione locale dei rischi, la certificazione del prodotto, l'autorizzazione normativa o le procedure operative dell'acquirente.





