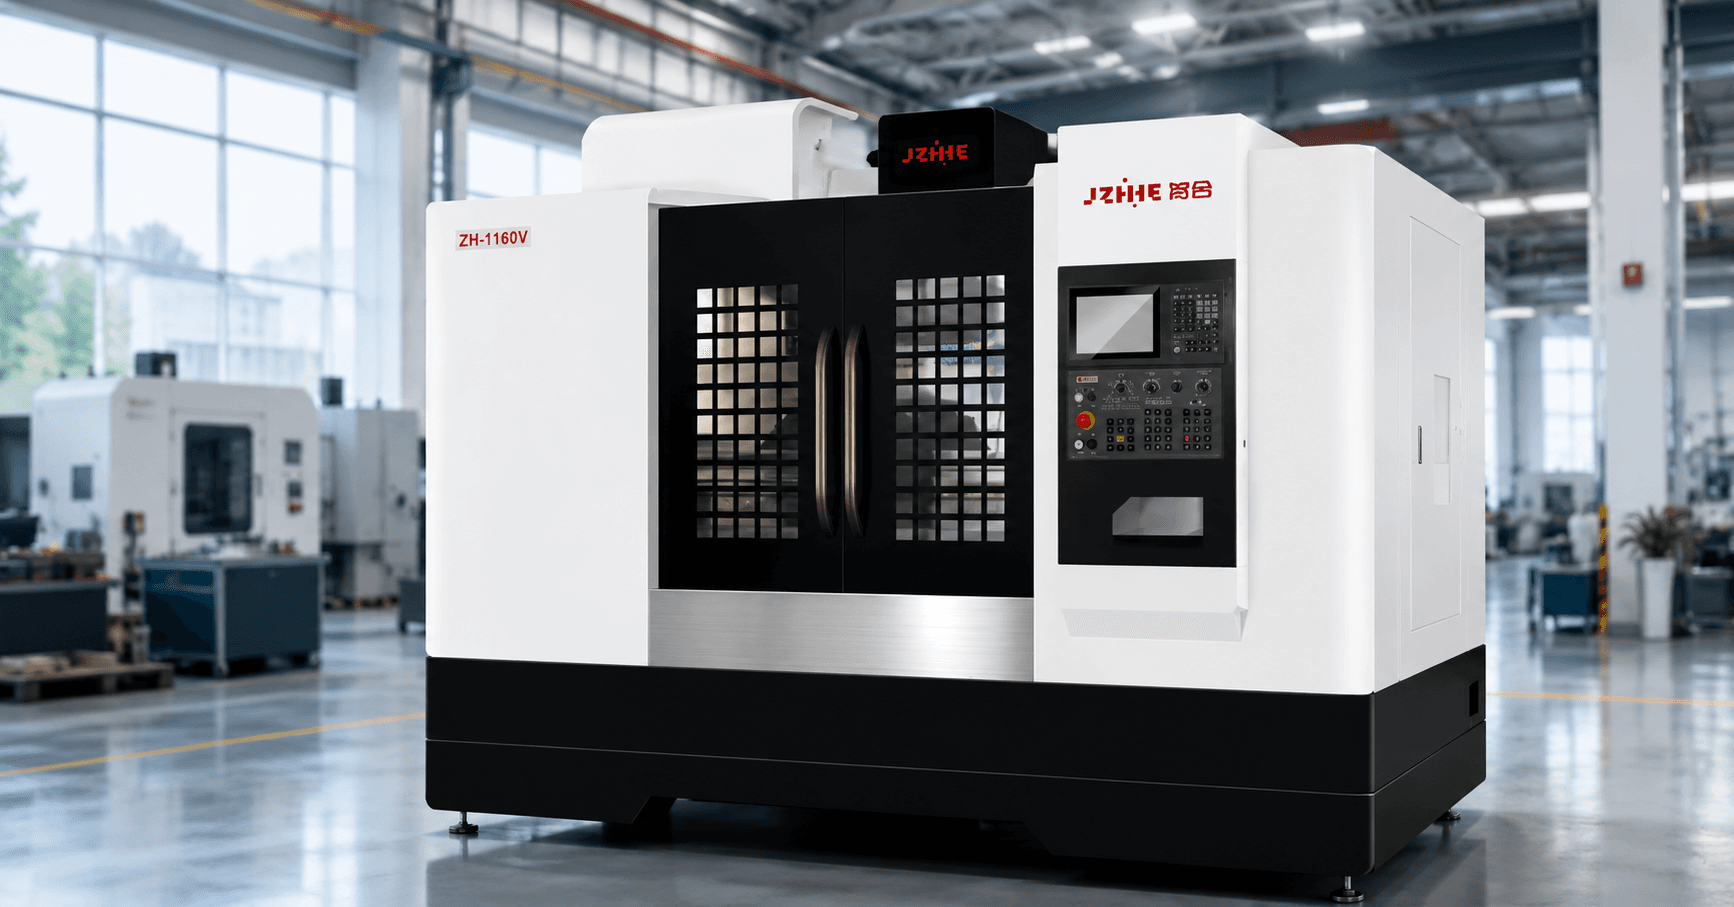
Centro de Usinagem CNC na China para Fabricantes: Especificações, Aplicações e Lista de Verificação para Solicitação de Cotação
Pergunta do comprador: Um centro de usinagem horizontal consegue usinar nossa peça tipo caixa em uma única configuração?
Um centro de usinagem CNC chinês pode ser uma solução prática de produção para fabricantes, mas a afirmação de "uma única configuração" nunca deve ser aceita apenas com base no nome da máquina. A capacidade de um centro de usinagem horizontal concluir sua peça tipo caixa em uma única configuração depende do acesso aos detalhes, dos pontos de referência, da geometria da fixação e do palete, do alcance do fuso, do comprimento da ferramenta, da evacuação de cavacos, da medição por apalpamento, das relações de tolerância e da quantidade de material a ser removida. A resposta correta vem de uma análise do processo baseada em desenhos técnicos e de um teste controlado, não de uma afirmação genérica em um folheto informativo.
Este guia auxilia as equipes de engenharia e compras a definir as especificações a serem solicitadas, adequar a arquitetura da máquina às aplicações e elaborar uma solicitação de cotação (RFQ) que revele as limitações desde o início. Ele explica o que significa "uma configuração", quando uma máquina horizontal é apropriada, quando uma configuração vertical ou outra pode ser mais adequada e como planejar a aceitação. As especificações específicas do modelo devem ser verificadas em relação à ficha técnica atual e às condições de teste acordadas.
Solicite uma recomendação de máquina

O que uma configuração deve significar
Em uma proposta técnica, defina uma configuração como um arranjo estável de fixação da peça, no qual a peça é posicionada e fixada uma única vez enquanto a máquina executa as características acordadas, incluindo quaisquer posições indexadas do palete. Essa definição é diferente de um programa, um ciclo de carregamento ou um palete. Se o operador precisar soltar, virar, reposicionar, furar manualmente uma face inacessível ou transferir a peça para outra máquina, o processo não se enquadra na definição de uma única configuração em termos de engenharia.
Uma única configuração pode reduzir o manuseio, a transferência de dados e a variação na inspeção, mas não garante que todas as características possam ser fabricadas sem troca de ferramenta, ciclo de apalpamento ou indexação rotativa. Uma máquina horizontal pode usinar quatro faces após indexar a palete, mantendo a peça no mesmo dispositivo de fixação. Isso pode representar um processo valioso de fixação única, mesmo que a máquina utilize múltiplas orientações de coordenadas. Indique a definição exata na solicitação de cotação para que os fornecedores não apresentem significados diferentes.
Resposta direta para peças do tipo caixa
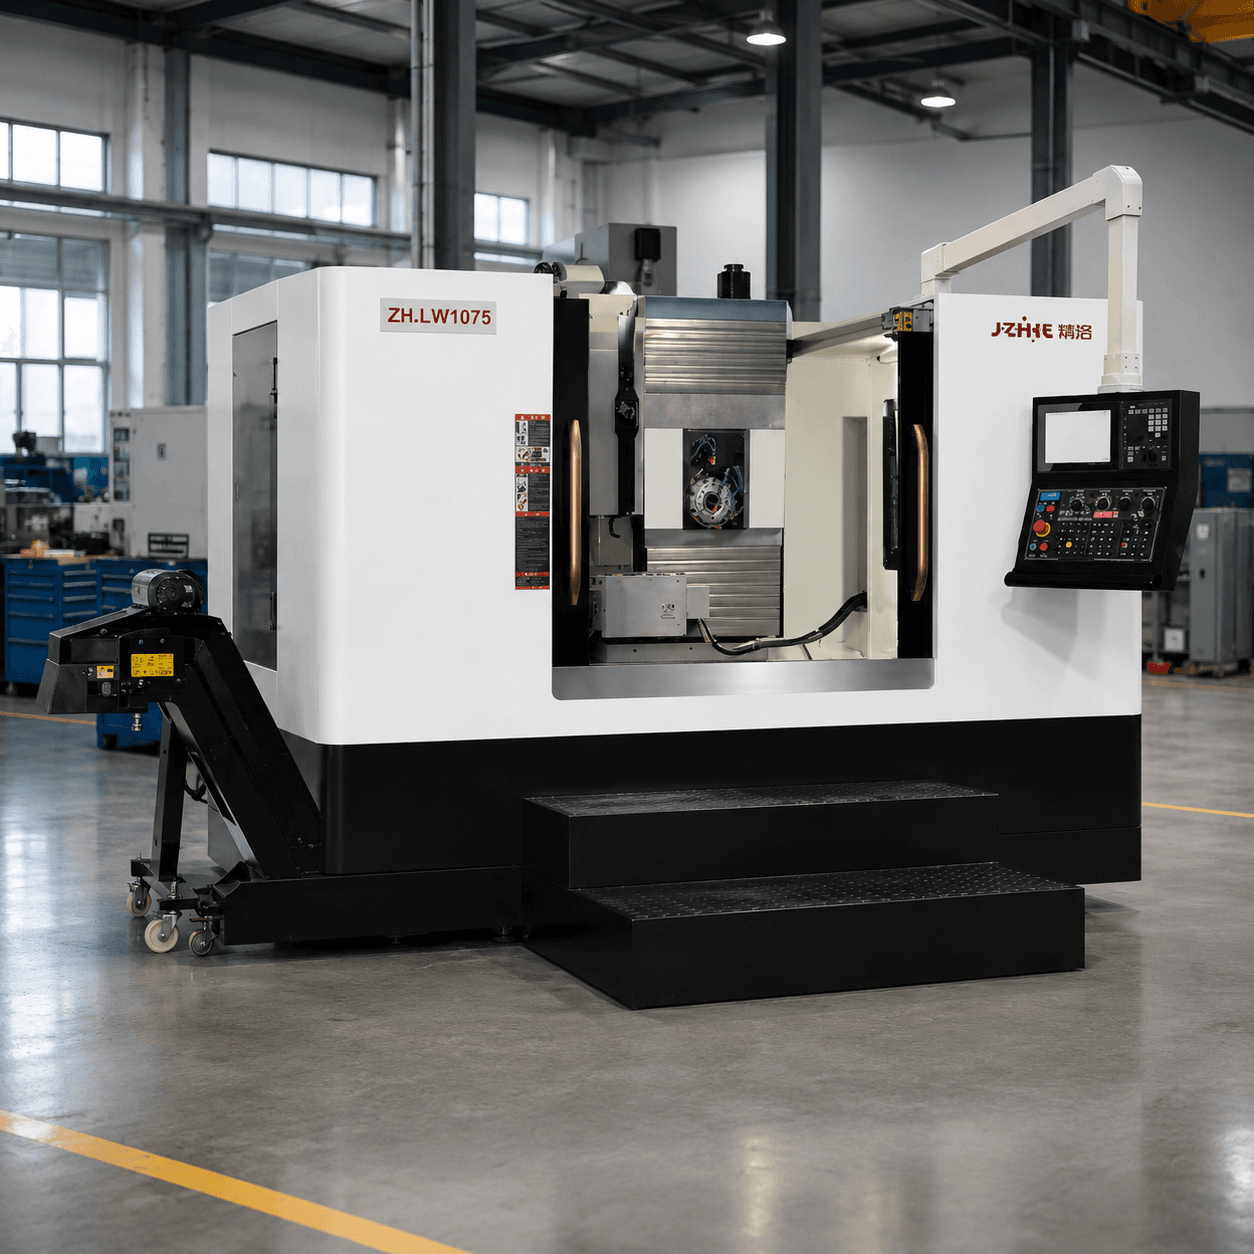
Um centro de usinagem horizontal é uma excelente opção quando a peça tipo caixa possui faces laterais, furos que se cruzam, cavidades profundas, furos transversais, entradas ou padrões de parafusos que são mais fáceis de alcançar a partir de um fuso horizontal. A queda de cavacos pode ser mais favorável em cavidades profundas, e uma mesa rotativa pode apresentar várias faces sem a necessidade de remover a peça. No entanto, a conclusão em uma única configuração só é viável se todos os detalhes críticos forem alcançáveis com folga segura para a ferramenta e o porta-ferramentas, se o dispositivo de fixação suportar as forças de corte, se o espaço da máquina abranger a combinação peça-mesa e mesa rotativa, e se as tolerâncias puderem ser controladas por meio da estratégia de referência proposta.
Solicite um desenho com anotações mostrando os pontos de referência da fixação da peça, as direções de aproximação dos recursos, os comprimentos de medição da ferramenta, os diâmetros do porta-ferramentas, os ângulos de indexação, as posições da ponta de prova, os planos de retração e os percursos dos cavacos. Peça ao fornecedor que identifique os recursos que permanecem inacessíveis ou que exigem uma segunda operação. Se o fornecedor não puder explicar o percurso de usinagem em uma única configuração no desenho, considere a reclamação como não verificada.
Utilize um teste de viabilidade de configuração única.
| Questão de viabilidade | O que verificar | Risco se omitido |
|---|---|---|
| É possível fixar a peça bruta sem bloquear as características do processo? | Garra, dispositivo de fixação, lápide, palete, grampo e envelope de folga da ferramenta | Os recursos de acessibilidade tornam-se inacessíveis após a instalação do sistema de retenção de trabalho. |
| É possível alcançar todos os rostos? | Orientação do fuso, índice rotativo, eixo da ferramenta, diâmetro do porta-ferramentas e envelope de colisão | É necessário o reaperto manual ou o uso de ferramentas longas e instáveis. |
| É possível manter o controle dos dados de referência? | Superfícies de localização primária, secundária e terciária, além do plano de sondagem. | As relações presenciais e de contato direto se alteram durante uma configuração posterior. |
| Podem sair fragmentos e líquido refrigerante da peça? | Orientação dos compartimentos, linhas de descarga, esteira transportadora, filtragem e acesso para limpeza. | Recorte, lascas compactadas, acabamento ruim ou intervenção manual |
| As forças de corte podem ser suportadas? | Rigidez da fixação, pontos de apoio, força de fixação e resistência da parede parcial | Vibração, distorção ou movimento durante o desbaste. |
| A inspeção pode comprovar o resultado? | Alcance da sonda, verificações em processo, medição externa e transferência de dados. | Uma configuração foi obtida, mas o resultado crítico não pôde ser verificado. |
Faça desta avaliação uma decisão definitiva antes de comparar preços. Um "sim" requer comprovação para cada item. Um "ainda não" é um resultado normal de engenharia; indica ao fornecedor qual desenho, modelo, dispositivo ou teste deve ser feito para solucionar o problema.
Especificações a solicitar a um fornecedor de centros de usinagem CNC na China.
Envelope de trabalho e caminho de carga
Solicite os seguintes dados: deslocamento nos eixos X, Y e Z, altura da linha de centro do fuso, dimensões da mesa ou palete, área máxima de trabalho da peça, carga útil, centro de gravidade permitido, repetibilidade do palete e faixa de indexação rotativa. Solicite um envelope 3D que inclua o dispositivo de fixação, a placa de fixação, as braçadeiras, a sonda, o trocador de ferramentas e a proteção. A peça bruta pode caber dentro da área de trabalho nominal, enquanto a combinação real de ferramenta e dispositivo de fixação não.
Para peças de grande porte, pergunte como a carga se desloca através do dispositivo de fixação, palete, mesa rotativa, mancais da mesa e estrutura da máquina. Verifique o acesso para carga, pontos de içamento, capacidade do piso, requisitos de fundação e o trajeto desde o recebimento até a instalação. Uma classificação de carga útil não é uma permissão universal para colocar qualquer massa em qualquer posição. O fornecedor deve explicar as premissas que justificam o limite.
Sistema de fuso, torque e corte
Solicite informações sobre o cone do fuso, faixa de velocidade, potência nominal e de pico, torque nominal e de pico, curva de torque, retenção da ferramenta, refrigeração, medição de excentricidade, sequência de aquecimento e acesso para manutenção. Compare os valores com o material mais duro e a maior ferramenta de corte viável para o seu conjunto de peças. Uma alta velocidade máxima pode auxiliar no acabamento, enquanto um rebaixo profundo em aço pode exigir torque estável em velocidades mais baixas.
Solicite a lista de ferramentas propostas, incluindo diâmetros de fresa, tipos de porta-ferramentas, comprimentos de referência, classes de insertos, sistema de refrigeração, avanços, velocidades e profundidades de corte estimadas. Verifique se as ferramentas longas cabem no magazine e se o porta-ferramentas interfere com a peça ou dispositivo de fixação em cada indexação. O comprimento da ferramenta e o diâmetro do porta-ferramentas são frequentemente as limitações ocultas em uma proposta de usinagem com uma única configuração.
Eixos, palete rotativo e sondagem
Confirme as faixas de avanço rápido e de corte, aceleração, interpolação, método de posicionamento rotativo, sequência de fixação e desfixação, repetibilidade da troca de paletes e opções de apalpamento. Pergunte como o controle gerencia os deslocamentos da peça rotacionada, a compensação do comprimento da ferramenta, a identificação do palete e a recuperação após um ciclo interrompido. Se um eixo rotativo for opcional, mostre o impacto no custo e no prazo de entrega.
O alcance e a visibilidade da sonda são importantes. Uma sonda que consegue encontrar a referência superior pode não alcançar um furo lateral ou um rebaixo. Solicite uma sequência de sondagem com aproximações protegidas, artefatos de calibração, regras de atualização e registros de inspeção. A sondagem em processo pode reduzir a variação de configuração, mas deve ser integrada a um plano de medição controlado.
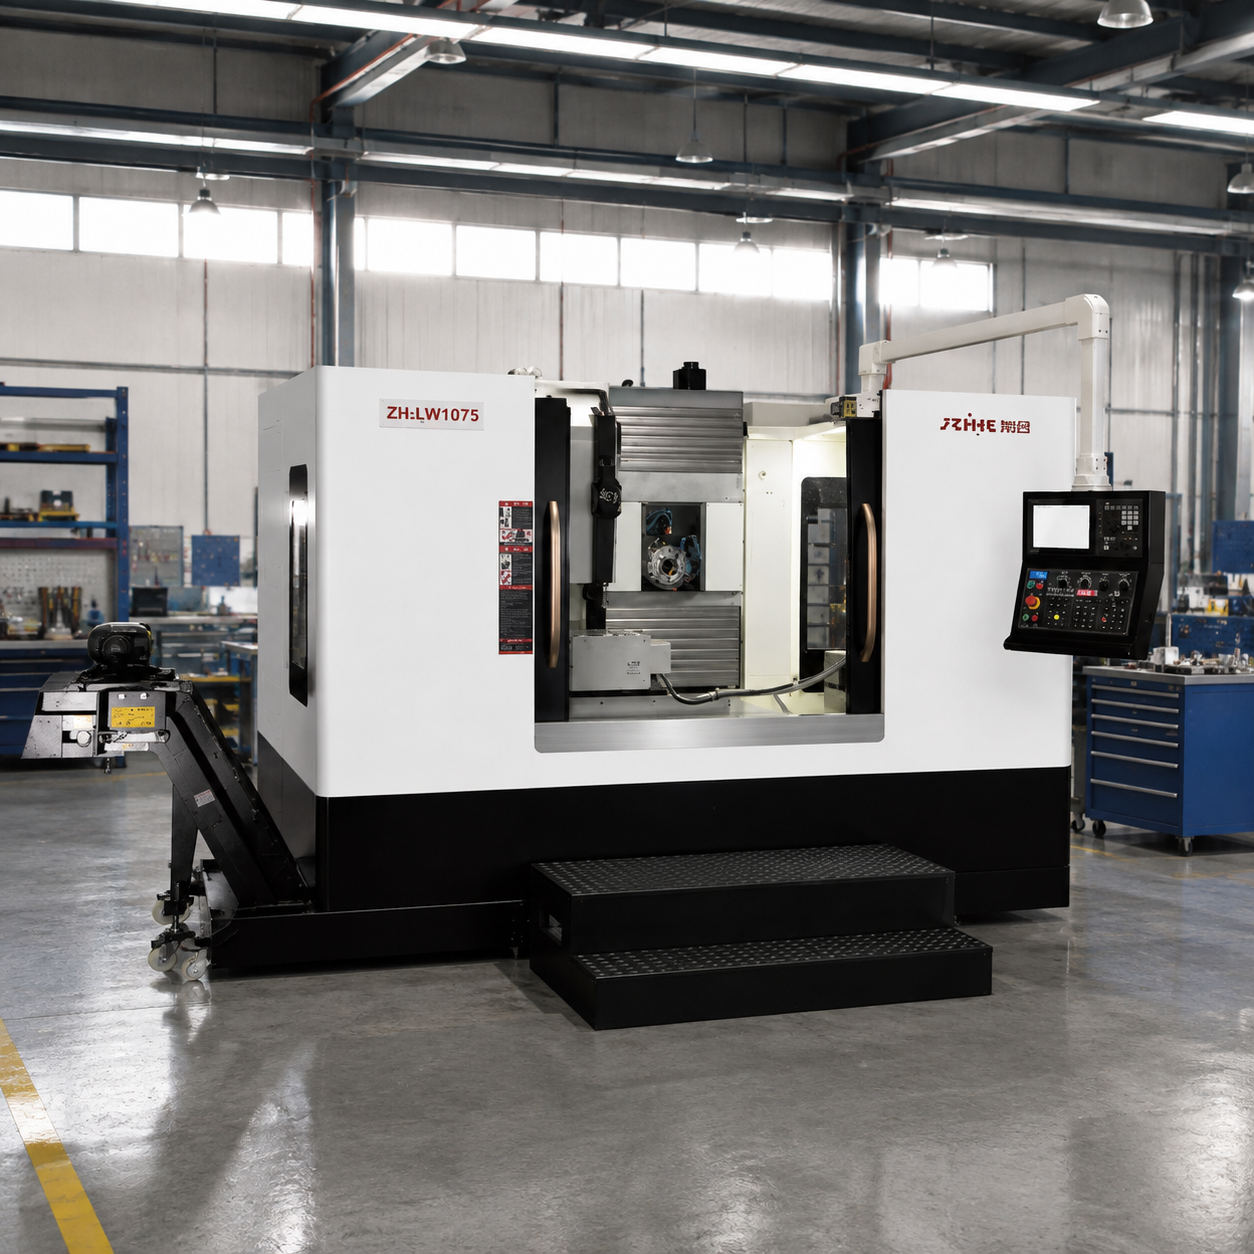
Aplicações que geralmente favorecem a usinagem horizontal
Caixas de câmbio e carcaças de transmissão
O trabalho de usinagem de alojamentos geralmente inclui furos para mancais, passagens de óleo, bases de montagem, furos roscados e faces que devem se alinhar com a peça fundida. Um processo horizontal pode reduzir a necessidade de reposicionamento da peça e permitir que os cavacos se afastem dos furos profundos. No entanto, variações na fundição, cortes interrompidos, paredes finas e faces de vedação exigem um dispositivo de fixação que suporte a peça sem distorcê-la. A solicitação de cotação deve especificar se o material bruto da peça fundida e as bases de referência estão incluídos na estimativa do ciclo.
Corpos de válvulas e coletores
Os corpos das válvulas podem conter furos, sedes, portas, roscas e superfícies de limite de pressão que se intercruzam. Um processo com uma única ferramenta de fixação pode ser atraente, mas o acesso às características de vedação, ao comprimento da ferramenta, ao controle de rebarbas, à limpeza e à inspeção deve ser explícito. O teste de pressão geralmente permanece uma operação separada, a menos que o plano do processo indique o contrário. Nunca presuma que uma imagem pública da máquina comprove a capacidade de teste de limite de pressão; solicite uma revisão e um teste específicos para a peça.
Componentes de caixas automotivas e industriais
Componentes automotivos ou industriais de médio porte podem se beneficiar da produção paletizada quando a família, o volume e o padrão de fixação são estáveis. É importante questionar as premissas de takt time, o buffer de paletes, o método de carregamento, o uso de ferramentas irmãs, a capacidade do transportador de cavacos e a resposta a paletes rejeitados ou incompletos. A automação pode melhorar o fluxo, mas somente quando o sistema de identificação de peças e controle de offset for confiável.
Quando uma máquina vertical pode ser melhor
Escolha um centro de usinagem vertical quando a maioria das características tiver acesso pela parte superior, quando as peças forem placas ou moldes, quando a variedade for ampla e o volume baixo a médio, ou quando o custo e a complexidade do trabalho horizontal paletizado não se justificarem. Uma máquina vertical também pode ser mais adequada para uma peça em formato de caixa que tenha uma face superior dominante e apenas um pequeno número de características laterais. Deixe que o mapeamento de acesso às características decida.
Precisão, estratégia de referência e a limitação de uma única configuração.
Uma configuração pode reduzir o erro de transferência de referência, mas não garante o comportamento preciso de uma máquina frágil, uma fixação flexível ou um material instável. A precisão depende da geometria da máquina, do estado térmico, da fixação da peça, da condição da ferramenta, da estratégia de programação, da sondagem, do fluido de corte, do material e da inspeção. A mesma máquina pode produzir resultados diferentes com cargas, alcances da ferramenta e condições ambientais distintas.
Discuta a precisão de posicionamento, repetibilidade, esquadro, excentricidade do fuso, interpolação circular, posicionamento rotativo e deriva térmica usando condições de teste definidas. A norma ISO 230-2 é uma referência útil para posicionamento de eixos e repetibilidade; a série ISO 10791 fornece condições de teste relevantes para centros de usinagem. Essas referências auxiliam na discussão sobre medições, mas não substituem seu plano de capacidades específico para a peça.
Defina os pontos de referência do desenho e o percurso de inspeção antes do teste. Se a peça for sondada a partir de uma superfície de fundição instável, o processo de configuração única pode repetir a referência incorreta. Se uma ferramenta longa sofrer deflexão durante o desbaste, o passe de acabamento pode herdar um erro que uma medição final detectará tarde demais. Um bom fornecedor identificará essas limitações e proporá uma maneira de controlá-las ou medi-las.
Lista de verificação para solicitação de cotação (RFQ) de um centro de usinagem CNC na China.
Utilize um único pacote de solicitação de cotação (RFQ) para cada fornecedor. Inclua o desenho mais recente, o modelo 3D quando aplicável, o material, a dureza, as dimensões da peça bruta, as condições de fundição ou forjamento, a quantidade anual, o tamanho do lote, o padrão de turnos, as tolerâncias críticas, o método de inspeção, as instalações disponíveis e as restrições de espaço. Solicite aos fornecedores que apresentem uma cotação para a configuração requerida e listem as alternativas separadamente.
| Seção de Solicitação de Cotação (RFQ) | Solicitação do comprador | Resposta do fornecedor |
|---|---|---|
| Definição de configuração única | Indique quais características, faces e posições de índice devem ser concluídas sem refixação. | Sequência de desenho e configuração com anotações |
| Configuração da máquina | Especifique equipamentos para deslocamento, paletes, rotativos, de fuso, de controle, de magazine, de apalpamento e de cavacos. | Ficha técnica específica do modelo e lista de opções |
| Alcance e interferência | Inclui dispositivo de fixação, lápide, suportes, sonda, proteções e planos retráteis. | Estudo de alcance, revisão 3D ou suposições de colisão |
| Proposta de corte | Identificar material, ferramentas, avanços, velocidades, remoção de material e fluido de corte. | Lista de ferramentas e planilha de tempo de ciclo |
| Evidências de precisão | Defina os testes de máquina e as características críticas das peças. | Relatórios de calibração, plano de ensaio e limites de aceitação. |
| Fixação de peças | Detalhes sobre localização, fixação, suporte, utilidades e carregamento são necessários. | Conceito de tabela de jogos, divisão de forças e responsabilidades |
| Inspeção | É necessário realizar sondagens, medições, inspeção por máquina de medição por coordenadas (CMM) ou inspeção externa. | Sequência e registros de medição |
| Site e serviço | Necessitam de fundação, energia elétrica, ar comprimido, entrega, treinamento, garantia e peças de reposição. | Lista de prontidão do local e plano de suporte |
| Escopo comercial | Equipamentos, opções, frete, instalação, ferramentas e exclusões separados. | Registro de cotações e premissas por item |
Solicite ao fornecedor que identifique as características que não podem ser concluídas em uma única configuração. Uma declaração transparente de que "uma segunda operação é necessária" pode ser mais valiosa do que uma promessa otimista que posteriormente falha na fase de fixação ou inspeção. A solicitação de cotação também deve definir o que acontece quando uma peça de teste não atende a uma característica acordada ou quando as ferramentas propostas não conseguem atingir o ciclo declarado.
Estime o custo total, não apenas o preço da máquina.
Equipamentos horizontais podem reduzir os custos de manuseio e configuração secundária, mas geralmente adicionam requisitos como paletes, dispositivos de fixação, dispositivos de coleta, gerenciamento de cavacos, fundações, instalação e treinamento. Modele o custo total ao longo da vida útil esperada. Inclua aquisição, frete, impostos, serviços elétricos e pneumáticos, fundações, içamento, fixação de peças, ferramentas, sondas, fluido de corte, esteiras transportadoras, software, instalação, treinamento, manutenção, peças de reposição, energia, espaço físico, tempo de inatividade e risco de sucata.
Para a decisão de configuração única, calcule o custo do processo alternativo. Compare uma fixação horizontal com duas fixações verticais, incluindo carregamento, transferência de referência, apalpamento, inspeção, limpeza manual, rebarbação, planejamento e risco de qualidade. Uma máquina horizontal não vence automaticamente; ela vence quando a redução mensurável no manuseio e na variação supera as interfaces adicionais e o investimento de capital.
A produtividade deve ser expressa em peças aceitas por hora disponível. Inclua o carregamento de paletes, a sondagem, as trocas de ferramentas, os movimentos de indexação, a remoção de cavacos, a inspeção, a pré-configuração de ferramentas, a troca de formato e a recuperação. Se a família de peças ainda não estiver estável, mostre uma faixa de sensibilidade em vez de uma promessa de utilização única.
Corte experimental e aceitação para reivindicações de configuração única
Exija um teste quando a alegação de configuração única for determinante para o caso de negócio, quando a peça for feita de material caro, quando as tolerâncias envolverem várias faces ou quando o acesso ao dispositivo de fixação for difícil. Defina a revisão do desenho, o material, o blank, o dispositivo de fixação, as ferramentas, o programa, o aquecimento, o fluido de corte, o equipamento de inspeção, a quantidade de amostras e os limites de aceitação. Registre quais características são medidas na máquina e quais são medidas externamente.
A aceitação em fábrica deve incluir identificação, integridade, segurança, geometria da máquina, calibração, posicionamento rotativo, apalpamento, troca de ferramentas, troca de paletes e o teste de corte declarado. A aceitação no local deve confirmar o nivelamento, utilidades, software, dispositivos de fixação, treinamento, peças representativas, registros de inspeção e responsabilidade pelas ações corretivas. Mantenha as evidências de nível de máquina e de nível de processo separadas.
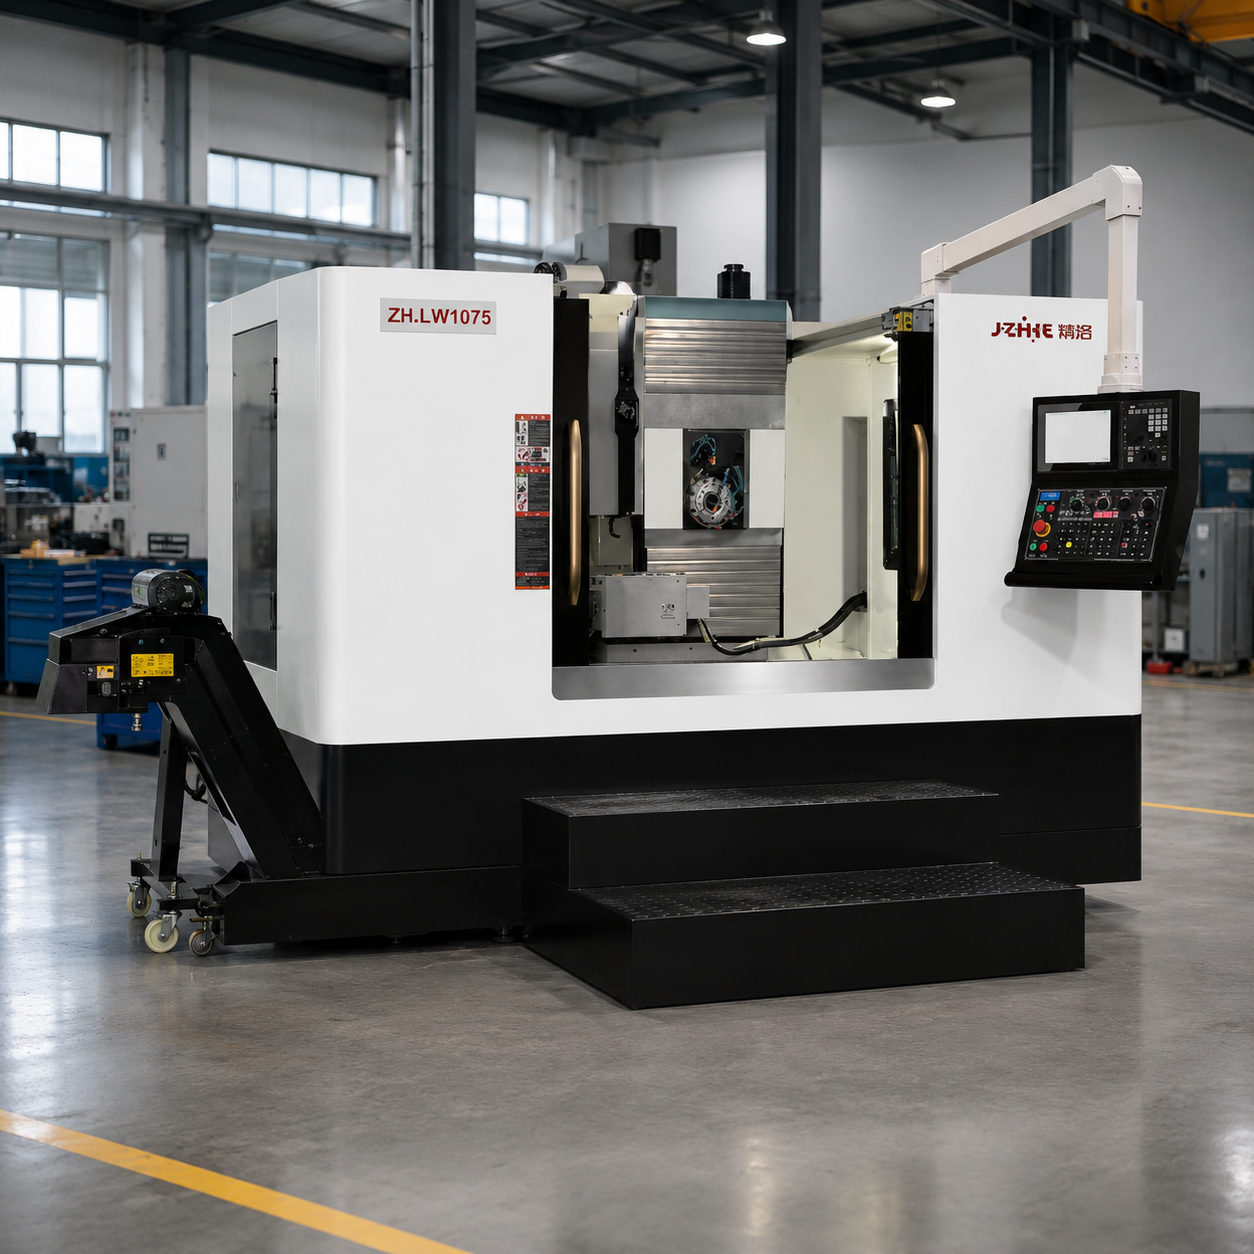
Comprovação do fornecedor e limitações práticas
Um fornecedor competente de centros de usinagem CNC na China deve ser capaz de integrar montagem de fábrica, calibração, engenharia de processos, suporte de aplicação, instalação, treinamento e peças de reposição. Solicite a identificação legal do fabricante, a localização da fábrica, o contato técnico responsável, a ficha técnica atualizada, a matriz de opções, os requisitos de energia, o desenho da fundação e o plano de assistência técnica. Solicite apenas as referências que o fornecedor está autorizado a compartilhar e rejeite alegações de resultados de clientes sem comprovação.
A Zhihe CNC descreve a seleção do modelo com base no material da peça, tamanho, precisão e requisitos de produção, seguida por proposta técnica, orçamento, corte de teste opcional, entrega, instalação, treinamento e suporte pós-venda. Use isso como um fluxo de trabalho inicial e solicite um entregável específico em cada etapa. As páginas oficiais da máquina são úteis para orientação, mas não substituem as especificações específicas do modelo, a revisão de desenhos ou os testes de aceitação.
Mantenha estas limitações no artigo e na solicitação de cotação: o curso nominal não equivale ao alcance útil; a classificação de paletização não abrange todos os centros de gravidade; a precisão de posicionamento não garante a capacidade da peça acabada; um processo com um único dispositivo de fixação ainda pode exigir múltiplas orientações indexadas; e uma amostra bem-sucedida não substitui os controles de produção. As alegações de precisão devem ser qualificadas por meio de condições de teste e documentação atual.
Matriz de seleção de aplicativos
| Parte ou aplicação | Arquitetura inicial provável | Questões que decidem |
|---|---|---|
| Caixa com quatro faces usinadas | Centro de usinagem horizontal | É possível alcançar todos os furos e portas com folga suficiente para o suporte seguro? |
| Placa com características predominantemente na face superior | Centro de usinagem vertical | Será que as características laterais ou o volume justificam um processo de paletização? |
| Fundição de cavidade profunda | Horizontal ou vertical, dependendo do desenho | Qual orientação controla os cavacos, o alcance da ferramenta e o suporte? |
| molde grande ou placa estrutural | Pórtico ou grande vertical | Quais são os riscos relacionados a vão, carga, fundação e ferramentas longas? |
| Parte curva complexa | Solução de cinco eixos ou multieixos | As áreas de programação, verificação, sondagem e inspeção estão prontas? |
| Peças de alumínio de pequeno porte produzidas em grande volume | Perfuração e rosqueamento ou centro vertical | O fuso, a troca de ferramentas, o fluido de refrigeração e a automação correspondem à demanda do ciclo? |
Comece pela peça e pelo processo, depois escolha a família de máquinas. Se a variedade de peças estiver mudando, escolha uma configuração que seja flexível o suficiente sem ter que pagar por automação ou eixos que não serão utilizados. Se a principal vantagem for uma única configuração, inclua o dispositivo de fixação e o plano de aceitação na decisão de investimento, em vez de considerá-los como uma reflexão tardia.
Consulte a página do centro de usinagem horizontal CNC da Zhihe para aplicações com múltiplas faces e peças do tipo caixa, a página do centro de usinagem vertical para chapas, moldes e peças flexíveis e a página inicial da Zhihe CNC para conhecer a gama completa de máquinas.
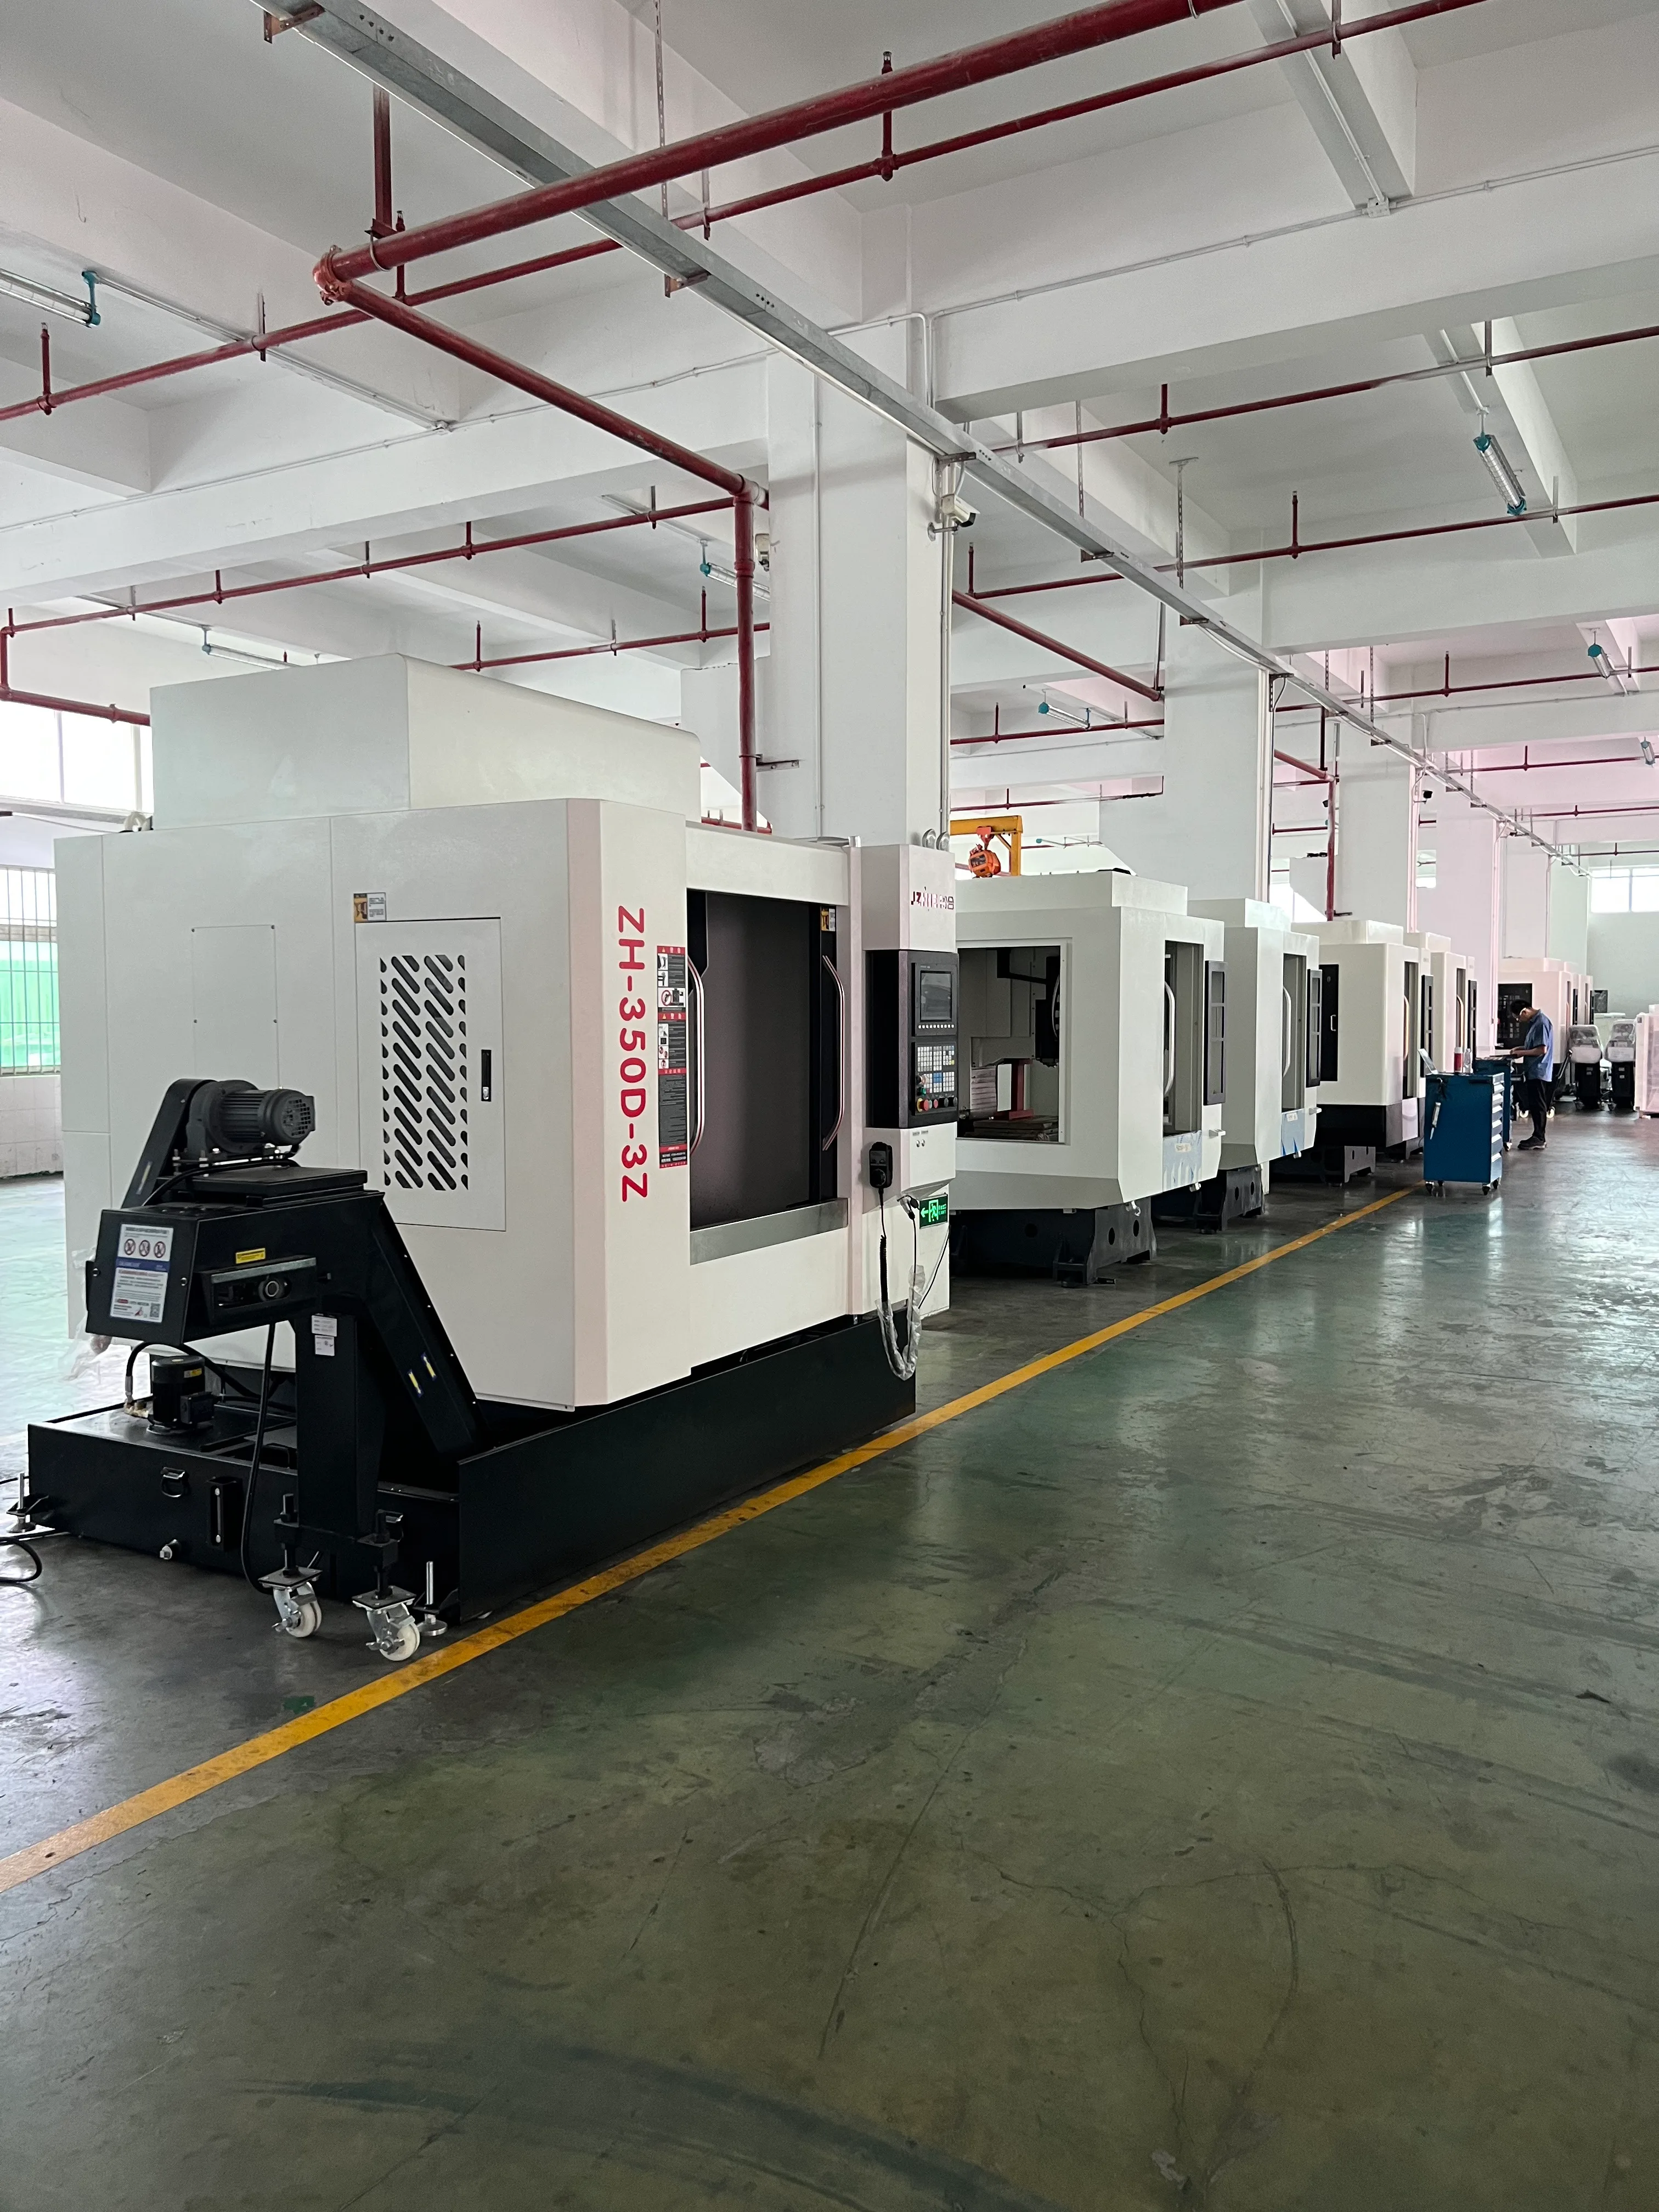
Lista de verificação para o primeiro mês de produção.
Planeje o primeiro mês antes da chegada da máquina. Nomeie a pessoa responsável pelos registros de geometria da máquina, liberação de dispositivos de fixação, biblioteca de ferramentas, backup do programa, verificações do fluido de corte, limpeza do transportador de cavacos e aprovação da primeira peça. Congele a revisão do desenho e crie uma pasta controlada para a folha de dados, plano de utilidades, relatório de calibração, registro de aceitação, versão do pós-processador, desenhos dos dispositivos de fixação e resultados da inspeção. Isso evita que uma peça de teste bem-sucedida se torne uma exceção não documentada.
Comece com uma rotina de aquecimento e referência aprovada pelo fornecedor. Registre as condições do fuso e dos eixos antes de produzir a peça representativa. Verifique a identificação da palete, os offsets da peça, a calibração da sonda e os dados de comprimento da ferramenta. Durante o primeiro lote, registre o desgaste da ferramenta, a condição do fluido de corte, o comportamento dos cavacos, as intervenções manuais, a recuperação de alarmes e os resultados das peças aceitas. Esses registros demonstram se o processo de configuração única é viável em um turno de trabalho, e não apenas possível em uma demonstração na fábrica.
Na reunião de revisão, separe os problemas em causas relacionadas à máquina, dispositivos de fixação, ferramentas, programa, material e inspeção. Não resolva cada desvio alterando compensações sem entender a causa. Se uma característica crítica não puder ser medida durante o processo, defina a rota de inspeção externa e como a produção reagirá a um resultado insatisfatório. Um plano de comissionamento estável faz parte do investimento na máquina, pois transforma uma promessa de cotação em um método de produção repetível.
Nota de atualização e reutilização
Atualize este artigo sempre que houver alterações na série da máquina, no padrão de fixação, no controlador, no método de inspeção, no volume de produção ou na revisão do desenho aprovado. A tabela de viabilidade pode se tornar um formulário de revisão de projeto, a tabela de solicitação de cotação pode se tornar um questionário para fornecedores e a seção de aceitação pode se tornar uma lista de verificação de comissionamento. Mantenha as fontes, os links e a data de revisão do responsável atualizados.
Fontes e referências confiáveis
- ISO 230-2 , para testes de precisão e repetibilidade de posicionamento em máquinas-ferramenta de controle numérico.
- Série ISO 10791 , para condições de teste de centros de usinagem e planejamento de aceitação.
- ASME Y14.5 , para conceitos de datum, dimensionamento e tolerância usados na revisão de desenhos.
- A norma ISO 9001 de gestão da qualidade serve para avaliar processos controlados; a certificação não comprova o resultado de uma máquina específica.
- A página de contato da Zhihe CNC oferece dados dos modelos atuais e discussões técnicas baseadas em desenhos.
Perguntas frequentes para fabricantes
Um centro de usinagem horizontal consegue realmente finalizar uma peça tipo caixa em uma única configuração?
Às vezes, mas somente quando o dispositivo de fixação, a palete, o eixo, o suporte, o acesso rotativo, os percursos da ferramenta, a sondagem e o plano de inspeção abrangem todas as características acordadas. "Uma configuração" deve ser definida como um único arranjo de fixação e posicionamento, mesmo que a palete indexe várias faces. Exija um desenho com anotações e evidências de testes.
O que torna uma peça em forma de caixa uma boa candidata para usinagem horizontal?
Diversas faces críticas, furos que se cruzam, cavidades profundas, portas laterais, problemas de gerenciamento de cavacos ou carregamento repetido de alto volume geralmente reforçam a estrutura da peça. Uma peça com características predominantemente na face superior pode ser mais barata e simples em uma máquina vertical.
Qual especificação é mais importante para usinagem em uma única configuração?
Não existe um número único. O envelope útil, a folga do dispositivo de fixação e do suporte, a repetibilidade do palete, o torque do fuso, o alcance da ferramenta, o acesso para apalpamento, a rigidez e a evacuação de cavacos devem funcionar em conjunto. Solicite uma análise de alcance e processo específica para o modelo.
Uma única configuração garante maior precisão?
Pode reduzir a variação na necessidade de refixação e transferência de referência, mas não garante a precisão. A geometria da máquina, o estado térmico, a rigidez da fixação, as ferramentas, o material, a sondagem e a inspeção ainda influenciam o resultado. Valide as características críticas sob condições acordadas.
Uma máquina horizontal deve incluir um palete rotativo?
Depende das faces e características do desenho. Um palete rotativo pode reduzir a necessidade de refixação, mas também aumenta as questões relacionadas à carga útil, folga, repetibilidade, fixação e custo. Especifique os ângulos de indexação e as relações de tolerância necessárias antes de selecioná-lo.
O que deve ser incluído na solicitação de cotação?
Inclua o desenho e o modelo, o material, o blank, o volume, as tolerâncias, a definição de uma configuração, o mapa de recursos, o conceito de fixação, o envelope da máquina, os dados do fuso e da ferramenta, a apalpação, o controle de cavacos, a base do tempo de ciclo, os testes de aceitação, os requisitos do local, o serviço e as exclusões.
Como podemos verificar um centro de usinagem CNC na China antes do envio?
Utilize um plano de aceitação de fábrica por escrito, incluindo testes de máquinas, calibração, verificações de paletes e equipamentos rotativos, ferramentas, sondagem, segurança, documentação e um teste representativo. Em seguida, repita o processo acordado no local após a instalação e o treinamento.