

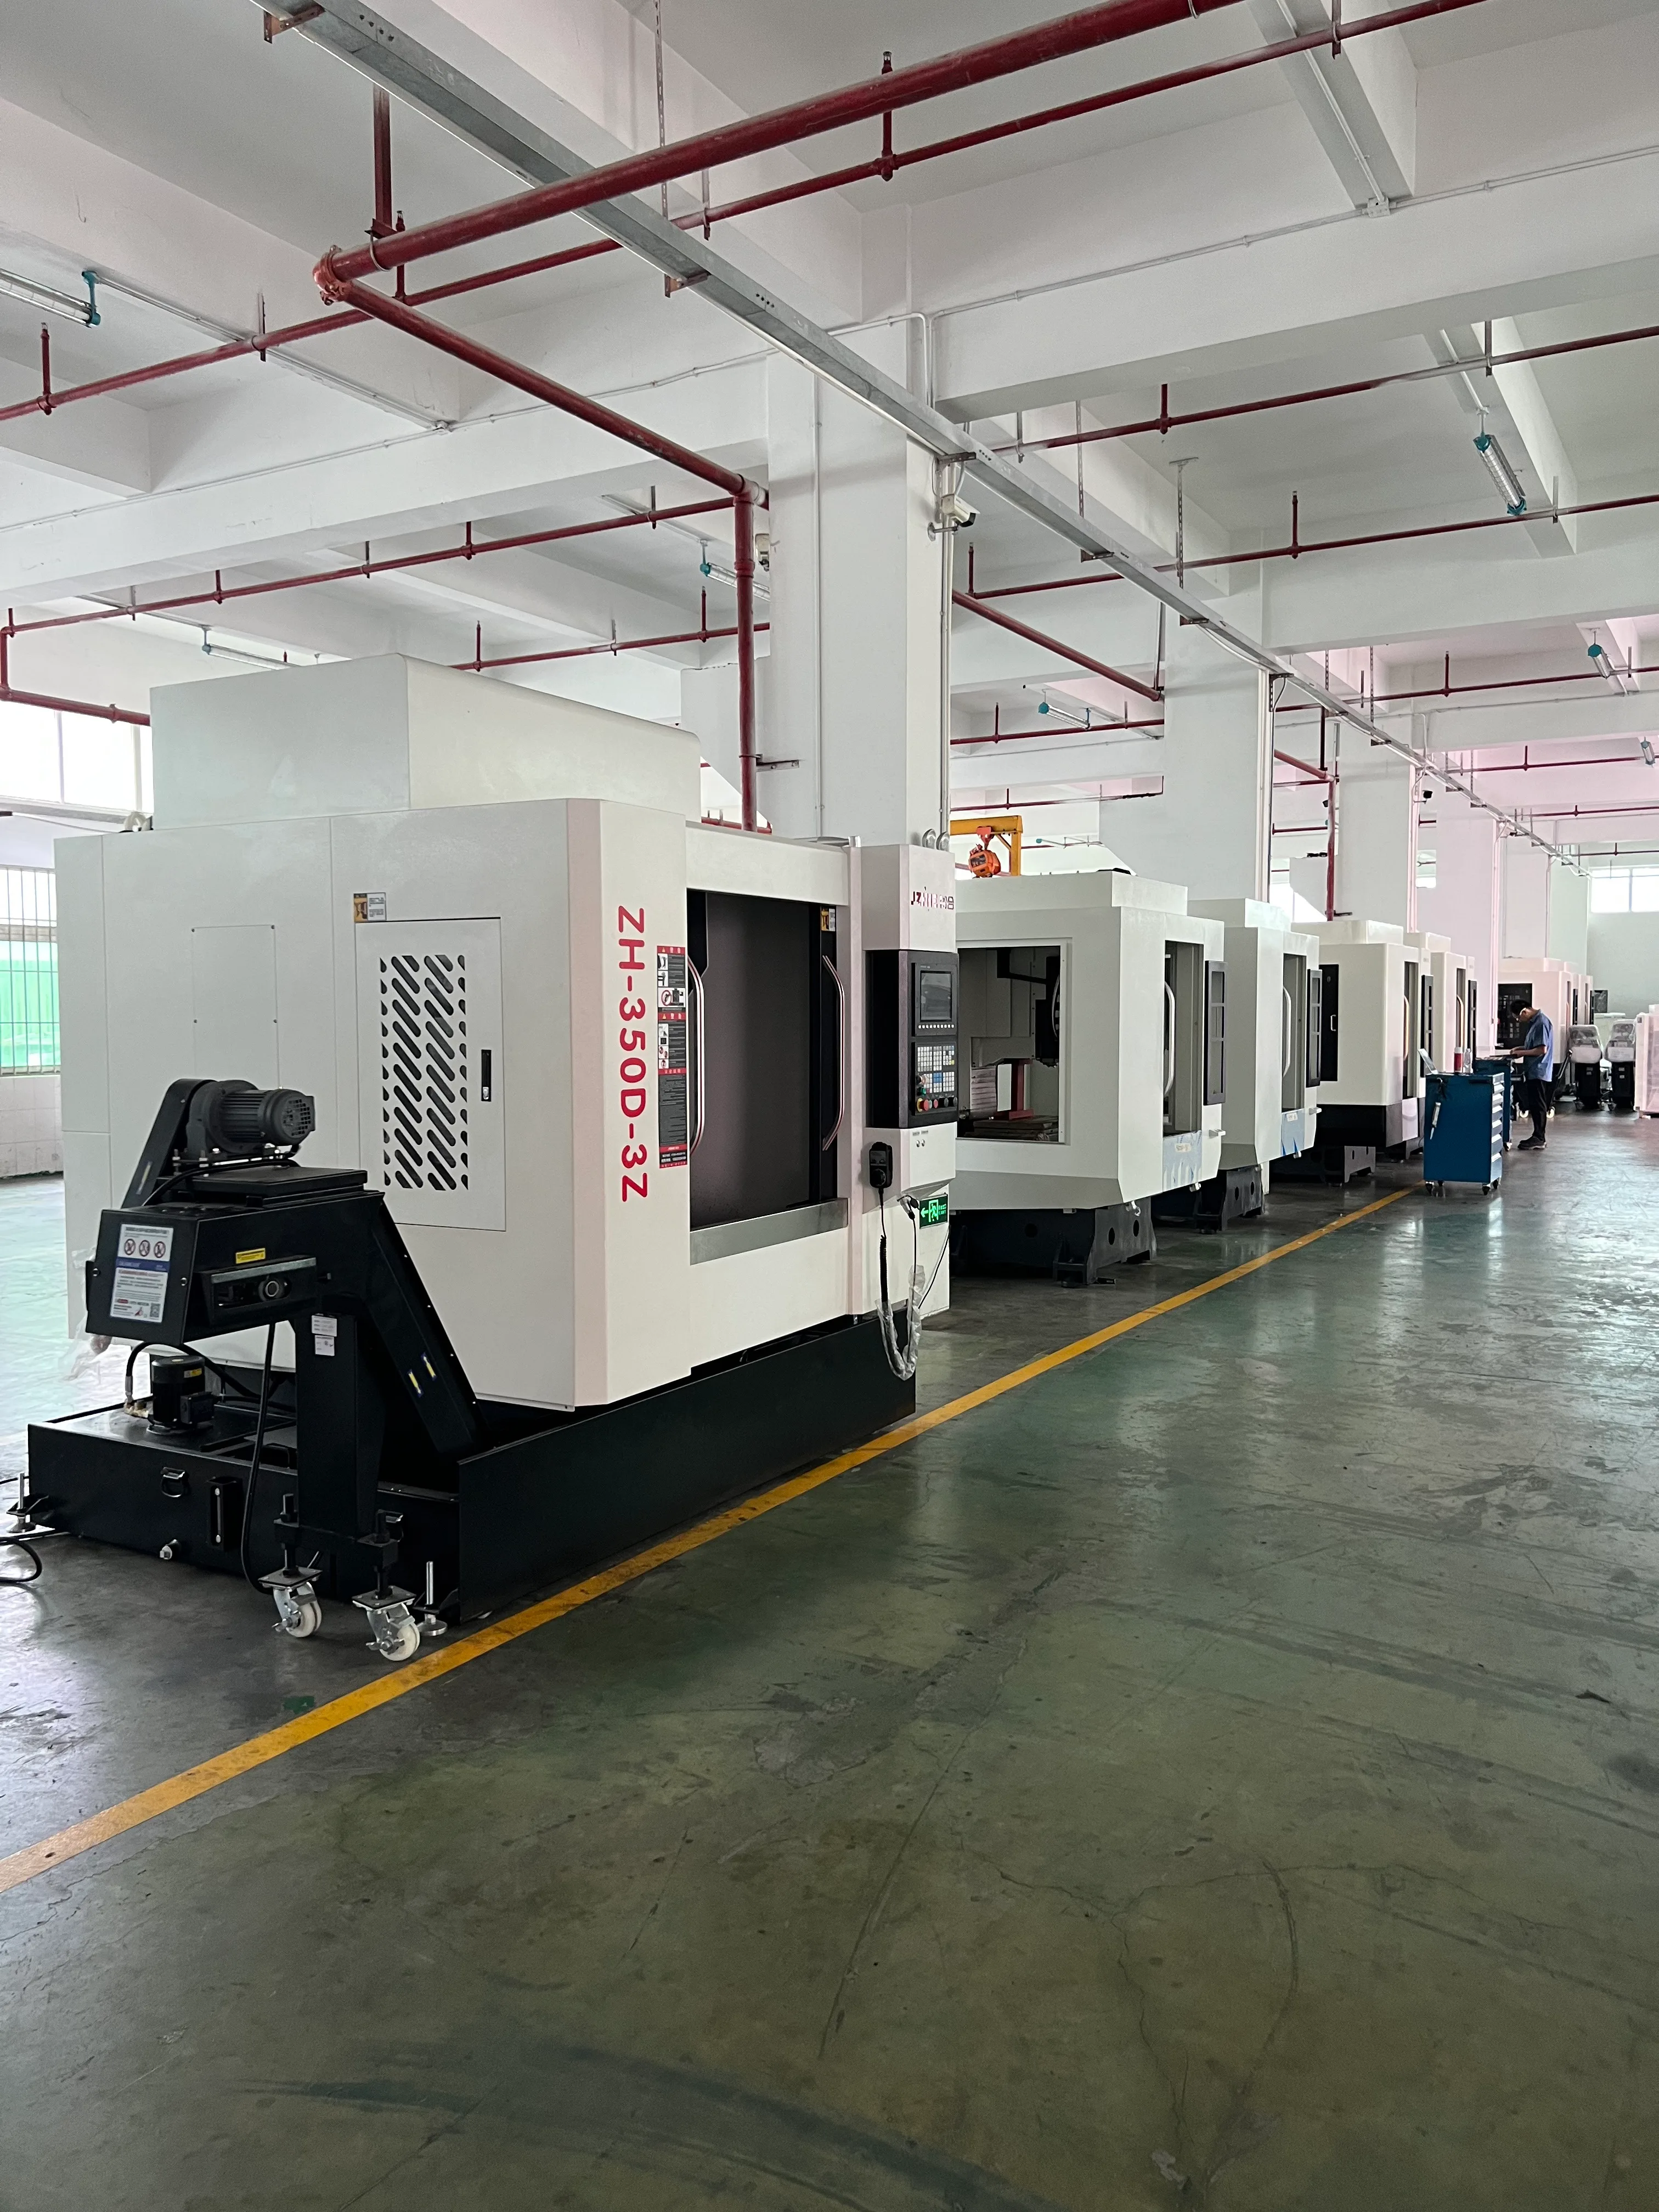
A prevenção de incêndios em máquinas CNC não se resume a um único dispositivo instalado no momento da entrega. Trata-se de um plano operacional complexo que mantém materiais combustíveis afastados de fontes de ignição, detecta precocemente condições anormais, limita a propagação do fogo e fornece aos operadores treinados uma resposta clara. A máquina é importante, mas o material que está sendo cortado, o fluido de corte, o recipiente de cavacos, a rotina de limpeza, as instalações e o trabalho realizado nas proximidades também são cruciais.
Para um projeto de usinagem CNC da Zhihe, identifique o país de instalação, a família de materiais, o processo, o fluido de corte ou óleo, o manuseio de cavacos, a extração de poeira, o layout da sala, os requisitos locais e os responsáveis pela segurança contra incêndio. A Zhihe CNC pode fornecer informações de configuração da máquina. As equipes qualificadas de segurança contra incêndio, EHS (Saúde, Segurança e Meio Ambiente), elétrica e de processos do comprador permanecem responsáveis pela avaliação de riscos do local, projeto de proteção, procedimentos, treinamento e autorização de operação.
Este artigo serve como auxílio para discussões sobre aquisição e engenharia. Não se trata de uma norma de proteção contra incêndio, uma avaliação de riscos ou uma autorização para modificar uma máquina ou edifício.
Defina os limites da revisão.
Comece pelos limites físicos e de processo. A análise abrange apenas a estrutura da máquina ou também o tanque de refrigeração, o transportador de cavacos, o duto de extração, o coletor de pó, a unidade hidráulica, o reservatório de óleo, a área de trabalho e o recipiente de resíduos? Um risco pode se propagar por um fluxo de cavacos ou duto além da área de abrangência da máquina.
Registre as características da construção do edifício, as ocupações vizinhas, a ventilação, o acesso para serviços de emergência e o isolamento de outros processos. O especialista responsável deve determinar os códigos, normas e estratégias de proteção aplicáveis. O fornecedor do equipamento deve fornecer as informações necessárias para essa análise.
Defina o que está incluído no escopo de entrega da Zhihe CNC e o que é fornecido pelo comprador. Um sistema completo de prevenção de incêndio para máquinas CNC impede a suposição de que um coletor externo, duto ou reservatório de óleo esteja protegido simplesmente porque a máquina possui um alarme.
Inventário de materiais combustíveis
Liste todos os materiais que podem queimar ou contribuir para um incêndio: lascas finas de metal, metais reativos, névoa de óleo, fluido hidráulico, lubrificante, líquido de arrefecimento, plástico, embalagens, meios filtrantes, poeira e resíduos. Inclua a forma, a quantidade, a localização e como podem se acumular.
| Material ou condição | Onde pode coletar | O que altera o risco? | Proprietário define |
|---|---|---|---|
| cavacos de usinagem fina | Recinto, transportador, caixa, piso | Material, umidade, óleo, profundidade da pilha | Produção e limpeza |
| Pó ou partículas metálicas | Extração, coletor, saliências | Tamanho das partículas, reatividade, fluxo de ar | Processos e EHS (Saúde, Segurança e Meio Ambiente) |
| Névoa de óleo | Enclausuramento, duto, filtros, superfícies | Fluido, temperatura, fluxo de ar, manutenção | Manutenção e EHS (Saúde, Segurança e Meio Ambiente) |
| Vazamento hidráulico | Mangueiras, conexões, piso, superfícies quentes | Pressão, direção do jato, fonte de ignição | Manutenção |
| Embalagens e resíduos | Células de trabalho, corredores, armazenamento | Proximidade e atraso na remoção | Produção |
| Meio filtrante | Área de coleta e serviço | Carga, condição, método de substituição | Manutenção |
O inventário deve distinguir poeira combustível comum de materiais com reatividade especial ou incompatibilidade com água. Esses materiais exigem avaliação especializada e podem alterar o método de limpeza e resposta adequados.
Mapeamento de fontes de ignição e trabalhos a quente
A ignição pode ser causada por faíscas de usinagem, cavacos quentes, atrito, falhas elétricas, falha do motor ou da transmissão, superfícies de aquecimento, trabalho a quente, descarga eletrostática, equipamentos de bateria ou uma fonte não relacionada nas proximidades. Não presuma que uma inundação de fluido de corte elimina todas as possibilidades de ignição.
Indique onde cada fonte pode encontrar combustível. Uma pilha de cavacos finos perto de uma superfície quente é diferente de uma pilha de cavacos úmidos em um silo coberto. Um pequeno vazamento hidráulico direcionado para um coletor quente é diferente de um gotejamento lento em um piso frio. A geometria importa.
Controle o trabalho a quente com uma permissão e um procedimento aprovado. Esmerilhamento, soldagem, corte e até mesmo pequenos reparos podem introduzir ignição em uma máquina que, aparentemente, está limpa. O empregador deve definir os requisitos de vigilância contra incêndio, isolamento, limpeza e inspeção pós-trabalho.
Controle de cavacos, partículas finas e poeira.
A limpeza e organização fazem parte da camada de proteção. Defina onde os resíduos podem se acumular, quem os remove, com que frequência e para onde são descartados. Preste atenção a bordas, calhas de cabos, descargas de esteiras transportadoras, coletores de névoa, dutos, cantos do piso e ao espaço atrás das proteções.
Não utilize a técnica de sopro descontrolado como método geral de limpeza. Ela pode transformar o material depositado em poeira suspensa, espalhando-a para áreas ocupadas. O método de limpeza deve ser adequado ao material e ao procedimento aprovado.
| Controle de limpeza ou manuseio | Ponto fraco comum | Evidências a serem guardadas | Gatilho de escalonamento |
|---|---|---|---|
| Limpeza programada do recinto | Bordas e proteções escondidas | Nota de verificação e condição concluída | Acumulação de material além do limite |
| Gestão de esteiras transportadoras e caixas | Transbordamento ou remoção atrasada | Horário de retirada e ponto de recebimento | Material quente, fumegante ou incomum |
| Serviço de coleta de pó | Troca e descarte do filtro | Registro de serviço e método de substituição | Pressão diferencial ou danos |
| Inspeção de dutos | Acúmulo inacessível | Registro de inspeção e limpeza | Bloqueio, vazamento ou ruído anormal |
| Controle de piso e corredor | Embalagem, óleo ou chips | Auditoria de limpeza | Obstrução ou derramamento repetido |
| Separação de resíduos | Material reativo misto | Etiqueta e registro de descarte | Resíduos desconhecidos ou incompatíveis |
Os critérios de aceitação reais pertencem à avaliação de risco do local e aos requisitos aplicáveis. Um intervalo genérico copiado de outra planta pode ser muito longo para um processo de geração de pó fino ou muito frequente para um processo de produção de cavacos estáveis.
Gerenciar névoa de óleo e aerossóis de líquido de arrefecimento
A névoa de óleo e o aerossol do fluido refrigerante podem se depositar em superfícies e filtros. Um coletor de névoa pode reduzir a concentração no ar, mas seu duto, ventilador, filtro, dreno e descarga ainda precisam de projeto, manutenção e limpeza. O sistema deve ser avaliado considerando o material e o processo, e não selecionado apenas com base no fluxo de ar. Este é um dos pontos em que é mais fácil as suposições sobre a prevenção de incêndios em máquinas CNC se dissociarem do sistema instalado.
Verifique para onde a névoa pode se espalhar caso uma porta se abra, um duto apresente vazamento ou a extração seja interrompida. Confirme se o gabinete da máquina, os intertravamentos das portas e a lógica de extração funcionam em conjunto. As informações da máquina fornecidas pelo fornecedor e a avaliação de risco do processo realizada pelo comprador devem definir o desligamento e a resposta ao alarme.
Mantenha o sistema de refrigeração em boas condições. Alterações na concentração, contaminação, formação de espuma, variação de temperatura ou odor podem indicar um problema no processo. Isso também pode afetar a geração de névoa e o estado do interior da máquina. A equipe de manutenção deve saber identificar o que é normal e quando é necessário acionar um profissional de saúde.
Trate vazamentos hidráulicos e de lubrificação como caminhos para o combustível.
Um vazamento não é apenas um incômodo que dificulta a manutenção. Ele pode molhar o isolamento, acumular-se sob os equipamentos, criar risco de escorregamento e colocar o fluido próximo a uma superfície quente. Inspecione mangueiras, conexões, cilindros, reservatórios, drenos e proteções em busca de sinais de vazamento ou desgaste por atrito.
Direcione as tubulações para longe de superfícies quentes e peças móveis, apoie-as adequadamente e utilize as peças de reposição especificadas. Ao detectar um vazamento, isole-o e repare-o seguindo o procedimento aprovado. Não continue a operação apenas porque o vazamento é pequeno ou porque a produção não pode ser interrompida sem uma avaliação de risco autorizada.
A escolha do fluido hidráulico e lubrificante afeta o comportamento em caso de incêndio e a compatibilidade com vedações, revestimentos e materiais próximos. Os engenheiros responsáveis devem documentar o fluido aprovado e qualquer alteração. A substituição de um fornecedor ou a substituição de um componente durante a manutenção deve reabrir a análise.
Detecção de compilação e lógica de desligamento com um especialista
A detecção pode incluir fumaça, calor, chama, faísca, pressão, temperatura, fluxo ou monitoramento específico do equipamento. A seleção depende do combustível, do invólucro, do fluxo de ar, do processo, do ambiente, das fontes de incômodo e da capacidade de resposta. O especialista em segurança contra incêndio deve determinar a tecnologia e o padrão de instalação apropriados. A prevenção de incêndios em máquinas CNC não exige que se escolha um detector com base no fato de outra máquina possuir um.
Um alarme só é útil quando leva a uma ação definida. Indique qual sinal interrompe o processo, isola a extração, fecha um amortecedor, libera um agente, alerta a sala de controle ou aciona a evacuação. Considere o que acontece se a detecção falhar ou se uma atividade de manutenção gerar um sinal falso.
Não teste um sistema de supressão criando um incêndio real ou uma liberação insegura. Utilize o procedimento de comissionamento e inspeção aprovado, pessoal qualificado e as instruções do fabricante.
Compartimentos separados e propagação limitada
Gabinetes de máquinas, armários, dutos, salas de coleta e áreas de armazenamento podem tanto retardar a propagação de um perigo quanto facilitar sua disseminação. Um projeto responsável deve considerar aberturas, penetrações, dampers, compartimentação corta-fogo, compatibilidade de materiais e efeitos da pressão.
Mantenha os resíduos combustíveis afastados de equipamentos quentes e rotas de fuga. Não armazene tambores, embalagens ou filtros em locais que bloqueiem o acesso ou adicionem combustível. Se for necessária uma separação resistente ao fogo, proteja as aberturas e documente quaisquer alterações.
A visão geral da OSHA sobre poeira combustível fornece um ponto de partida geral para a compreensão dos riscos da poeira e a necessidade de um programa específico para cada local. A NFPA 664 é uma das normas que as equipes podem precisar avaliar para instalações de processamento e marcenaria; a aplicabilidade deve ser determinada pelo especialista responsável.
Faça da limpeza um controle de produção.
Descreva a limpeza como uma tarefa operacional com responsável, método, frequência, registro e condição de interrupção. Estabeleça um ponto de verificação de limpeza na troca de turno e após a manutenção. Inclua as áreas que são fáceis de esquecer: atrás de proteções, acima de portas, dentro de coberturas de esteiras transportadoras, ao redor de entradas de cabos e embaixo de tanques.
Não atribua uma tarefa de limpeza sem as ferramentas e o treinamento adequados. Um aspirador, escova, método com água ou recipiente que seja seguro para um material pode ser inadequado para outro. As equipes de EHS (Saúde, Segurança e Meio Ambiente) e de processos devem aprovar o método específico para cada tipo de poeira ou lasca.
Um ambiente de trabalho limpo também facilita a identificação de condições anormais. Uma nova mancha, uma área escura, um cheiro forte ou uma mudança na cor de uma lasca podem ser notados mais rapidamente quando o que é considerado normal é documentado.
Controle de manutenção e alterações de processo
Alterações no material, na taxa de alimentação, nas ferramentas, no fluido refrigerante, na extração, no invólucro, na tubulação, no coletor ou na automação podem alterar o risco de incêndio. Realize uma revisão de gerenciamento de mudanças antes da implementação da alteração.
Registre quem aprova a alteração, quais desenhos e procedimentos são afetados, qual teste ou inspeção é necessário e quando as informações antigas se tornam obsoletas. O treinamento deve ser atualizado antes que a nova condição seja utilizada na produção.
Guarde as informações de entrega da máquina junto com os registros do local. Se um cliente adicionar um material ou processo diferente, a configuração original da máquina pode não mais descrever o risco atual. O comprador não deve presumir que um teste de aceitação anterior permaneça válido indefinidamente.
Defina as funções e a comunicação em situações de emergência.
O empregador deve estabelecer o plano de emergência, os critérios de evacuação, a comunicação de alarmes, as responsabilidades em caso de desligamento e o caminho de contato. Os funcionários devem saber o que estão autorizados a fazer e quando devem se retirar. O combate a incêndios não substitui um procedimento de emergência claro.
Defina quem pode isolar a energia, o ar comprimido, a pressão hidráulica, o fluido refrigerante, a extração ou a alimentação de materiais durante uma emergência. Se um desligamento controlado puder criar outro risco, a equipe responsável deve planejá-lo com antecedência. Nunca peça a um operador sem treinamento para tomar uma decisão improvisada.
Após um incidente, preserve as evidências e siga o processo de investigação e relatório do local. Não reinicie a máquina, não reinicie um alarme e não retorne o material à produção até que as pessoas responsáveis autorizem.
A prevenção de vínculos está relacionada à seleção de máquinas e ao custo do ciclo de vida.
Os recursos de prevenção de incêndio podem afetar o custo inicial e o custo do ciclo de vida. O projeto da estrutura, a extração, a detecção, o acesso para limpeza, o consumo de filtros, as peças de reposição, o treinamento e o tempo de inatividade devem ser considerados na comparação. A opção mais barata e visível pode transferir trabalho para os operadores ou aumentar a probabilidade de uma resposta tardia. Um plano robusto de prevenção de incêndio em máquinas CNC explicita essas consequências operacionais.
| Área de decisão | Pergunta de baixo atrito | Documentação comprovativa do projeto | Considerações sobre o ciclo de vida |
|---|---|---|---|
| Material e processo | O que pode queimar, acumular ou reagir? | Inventário de riscos aprovado | Limpeza e descarte |
| Enclausuramento e extração | Para onde a névoa ou a poeira podem se deslocar? | Análise de layout e fluxo de ar | Filtros, dutos e acesso |
| Detecção e desligamento | Qual ação se segue a cada sinal? | Matriz de alarmes e respostas | Testes e alarmes falsos |
| Serviços de limpeza | Quem limpa o quê e quando? | Padrão e registro da tarefa | Mão de obra e gestão de resíduos |
| Manutenção | Como são detectados vazamentos e danos? | Registro de inspeção e reparo | Peças e tempo de inatividade |
| Preparação para emergências | Quem decide e comunica? | Registro de treinamento e exercícios | Confiança e recuperação |
Para máquinas OEM ou ODM, padronize as interfaces que podem ser reutilizadas, mas reavalie o risco sempre que o material, o processo ou a planta sofrerem alterações. Uma máquina adequada para uma aplicação não é automaticamente adequada para outra.
Dez perguntas frequentes de compradores sobre prevenção de incêndios em máquinas CNC
Será que uma estrutura de proteção para máquinas, por si só, consegue impedir um incêndio?
Não. O projeto do invólucro é apenas uma camada. Combustível, ignição, extração, limpeza, detecção, manutenção e resposta a emergências devem ser avaliados em conjunto.
O que deve ser incluído no inventário de materiais combustíveis?
Inclua lascas, partículas finas, poeira, névoa de óleo, aerossol de líquido refrigerante, fluido hidráulico, lubrificante, embalagens, filtros e resíduos, juntamente com os locais onde cada um pode ser coletado.
Um alarme de incêndio é suficiente?
Um alarme só é útil quando desencadeia uma resposta definida. O tipo de detecção, a lógica de desligamento, a comunicação e o treinamento devem ser adequados ao risco do local.
Devemos usar ar comprimido para limpar a máquina?
Não automaticamente. Pode espalhar poeira e criar uma nuvem. Utilize um método aprovado para o material e o local.
Com que frequência se deve remover poeira e lascas?
A frequência deve ser definida pela avaliação de riscos do local e pelos requisitos aplicáveis. Registre a decisão e revise-a sempre que houver alterações nos materiais ou na produção.
O líquido de arrefecimento pode eliminar o risco de ignição?
Não. O líquido de arrefecimento pode reduzir alguns problemas, mas também pode formar névoa, vazar ou ficar contaminado. Outras vias de ignição ainda precisam ser controladas.
O que acontece após um pequeno incêndio ou ocorrência de fumaça?
Siga o plano de emergência, isole-se conforme autorizado, preserve as evidências e não reinicie as atividades até que a equipe responsável aprove a investigação e as ações corretivas.
Um coletor de pó elimina o risco?
Isso pode fazer parte da estratégia de controle, mas o coletor, o duto, o filtro, o ventilador e a descarga criam suas próprias necessidades de inspeção e manutenção.
De que forma um novo material afeta o plano?
Isso pode alterar a carga de combustível, o comportamento da poeira, a compatibilidade de fluidos, a limpeza, a detecção e a resposta. Reabra a análise de risco antes da produção.
O que devo solicitar à Zhihe CNC?
Solicite informações relevantes sobre o invólucro, sistema de extração, alarmes, manutenção e documentação da máquina selecionada e, em seguida, relacione-as à avaliação de riscos do local do comprador.
Atribua a responsabilidade ao mesmo desenho.
Analise o portfólio de centros de usinagem CNC da Zhihe , bem como o perfil da empresa e de sua produção . Em seguida, utilize o canal de contato da equipe de engenharia para esclarecer dúvidas sobre materiais, processos, extração e planejamento de instalações.
Um registro confiável de prevenção de incêndios em máquinas CNC especifica o combustível, a via de ignição, a resposta à detecção, o responsável pela limpeza e organização do local, a função de emergência e o gatilho para mudanças. Também indica onde o julgamento de especialistas ou a intervenção da autoridade local são necessários. Portanto, uma avaliação útil de prevenção de incêndios em máquinas CNC é específica para o material, o edifício, o processo e as pessoas que devem responder quando algo dá errado.





