

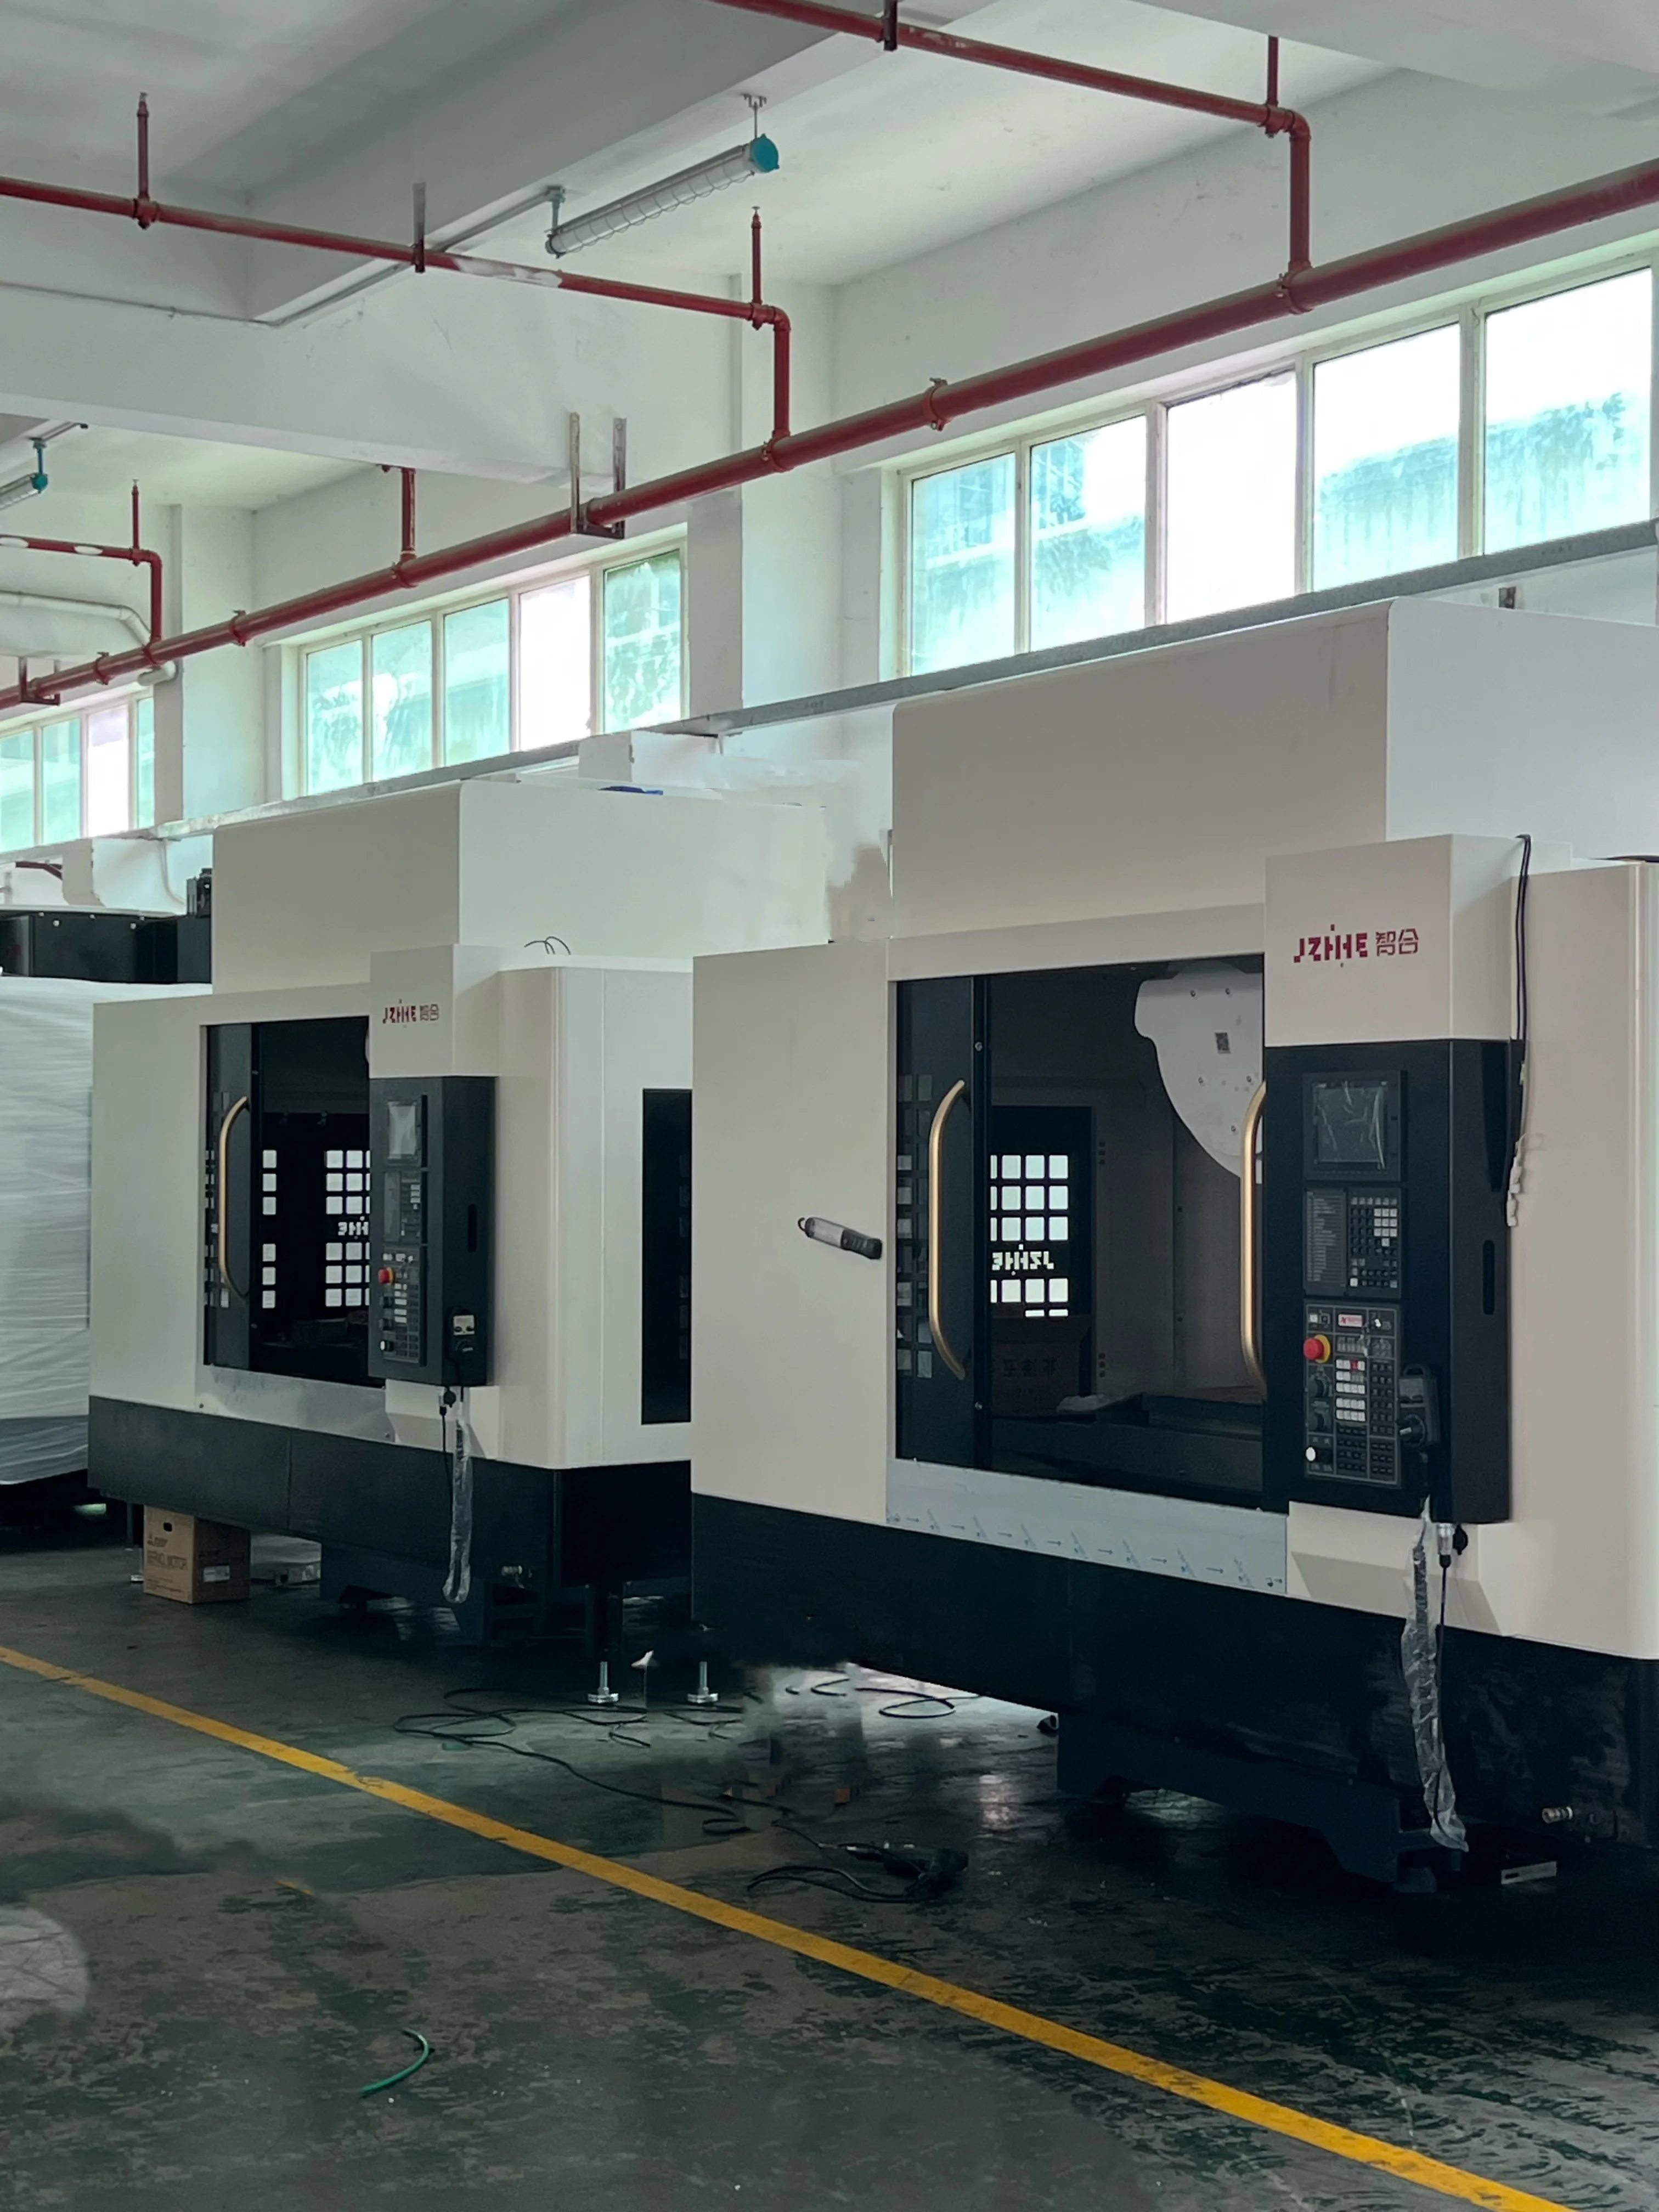
A seleção de dispositivos de fixação para máquinas CNC deve começar com as referências da peça, o percurso da força de corte, o risco de distorção, o acesso da ferramenta e a produção desejada, e não com uma morsa familiar ou um catálogo impressionante de dispositivos. O comprador pode tornar a decisão repetível agrupando peças representativas em famílias, registrando o que deve permanecer sob controle e testando o dispositivo de fixação e a máquina como um único processo.
Este artigo destina-se a engenheiros de produção, orçamentistas, supervisores de produção e compradores de máquinas. Ele compara diferentes métodos de fixação, sem presumir que um único método seja adequado para todos os materiais ou tolerâncias. Projetos finais, forças de fixação, proteções e procedimentos operacionais exigem engenharia competente e validação específica para a peça em questão.
Crie um cartão de compatibilidade antes de comparar o hardware.
Escolha uma peça exigente, porém representativa, de cada família. Em uma página, mostre o estoque recebido, a condição do material, as referências importantes, as características críticas, as relações de tolerância, os requisitos de superfície, as arestas sensíveis a rebarbas, as paredes finas, o tamanho do lote e as variantes esperadas. Marque as faces que precisam de acesso para corte, sonda e calibrador.
Adicione o que acontece antes e depois da usinagem. Uma peça fundida pode chegar com ângulo de saída ou escala variáveis. Um tarugo serrado pode variar em comprimento. Uma face acabada pode se tornar a referência para uma operação posterior. Lavagem, rebarbação, tratamento térmico ou revestimento podem alterar a forma como uma peça é fixada ou inspecionada. Esses fatores costumam ser mais importantes do que a marca do dispositivo de fixação.
Para a seleção de dispositivos de fixação em máquinas CNC, o cartão impede que uma amostra bem-sucedida seja considerada como prova para toda a linha de produtos. Anote as revisões do desenho e as condições do material no cartão e, em seguida, separe os fatos confirmados das suposições que ainda precisam ser testadas.
Desenhe a história dos dados, do zero à versão lançada.
Descreva como a primeira configuração cria ou herda referências, como as configurações posteriores se baseiam nelas e onde a inspeção fecha o ciclo. Se um furo crítico e a face de montagem forem feitos em configurações diferentes, mostre a relação que deve ser mantida após o refixamento. Se uma parede fina for liberada após o desbaste, identifique quando a distorção pode aparecer e qual estado a dimensão do desenho descreve.
Um conceito comum de posicionamento utiliza uma sequência de restrições primárias, secundárias e terciárias, mas a geometria de contato real é de responsabilidade do projetista do dispositivo de fixação. Mais contato não significa automaticamente melhor desempenho. Suportes extras podem auxiliar uma peça flexível, ou podem restringir excessivamente uma peça fundida inconsistente e deslocá-la quando as fixações forem fechadas.
Torne a transferência de dados visível na folha de processo. O operador deve saber quais superfícies devem estar limpas, quais contatos são fixos, quais suportes são ajustáveis e qual recurso confirma o encaixe correto. Isso é mais útil do que uma fotografia da montagem sem um esquema de localização.
Transmita as cargas através dos suportes, não através da esperança.
Esboce a provável direção da força de corte para desbaste, furação, rosqueamento e acabamento. Mostre onde essas cargas entram na peça e como chegam aos suportes fixos. Em seguida, adicione as direções de fixação. Uma fixação que empurra a peça para longe de seus pontos de referência cria um processo diferente de uma fixação que a posiciona de forma previsível.
Peças finas, longas ou com seção transversal aberta merecem uma análise de distorção. A fixação pode deformar a peça bruta antes da usinagem; a remoção de material pode liberar tensões residuais; a remoção da fixação pode revelar uma dimensão que parecia aceitável no dispositivo de fixação. Defina onde a inspeção ocorre, quando a peça é liberada e se um período de repouso intermediário ou uma nova verificação faz parte do processo.
O artigo do NIST sobre um sistema de fixação flexível descreve a modelagem do contato, das forças de fixação, da deformação e da tensão. Ele fornece evidências úteis de que a fixação de peças é um problema de caminho de carga. Não se trata de um projeto de fixação pronto ou de um substituto para dados de testes na peça do comprador.
Use uma matriz de rotas em vez de um único favorito.
Avalie as rotas plausíveis com base no cartão familiar. Mantenha a escala simples e exija uma anotação para cada classificação alta ou baixa. A seleção de dispositivos de fixação para máquinas CNC torna-se mais fácil de auditar quando as justificativas são apresentadas ao lado da pontuação.
| Rota | Geralmente vale a pena considerar quando | Questões que definem a adequação |
|---|---|---|
| Torno ou mandril padrão | A geometria é regular, o acesso é adequado e as mudanças de direção são importantes. | A peça consegue encaixar repetidamente sem esmagar ou bloquear as ferramentas? |
| Placa modular e localizadores | As famílias compartilham padrões de buracos ou de referência, mas ainda assim mudam com frequência. | Os módulos são rígidos, à prova de erros e fáceis de limpar no fluxo de produção real do chip? |
| Equipamento dedicado | Volume e estabilidade justificam hardware desenvolvido especificamente para essa finalidade. | Como serão gerenciados o desgaste, as revisões, os componentes sobressalentes e as alterações de fim de vida útil? |
| arranjo de paletes ou lápides | Múltiplas frentes de produção ou produção em fila se beneficiam do carregamento fora da máquina. | O envelope totalmente carregado permite a passagem de ferramentas, sondas, portas e movimentação de paletes? |
| luminária de várias peças | Peças pequenas e ciclos repetidos podem compartilhar uma mesma configuração. | A fixação está uniforme? Alguma peça em falta foi detectada? E todas as estações conseguem remover os cavacos? |
| Fixação a vácuo ou outra aplicação específica | Superfícies amplas ou peças delicadas dificultam o uso de grampos convencionais. | Quais são os modos de falha, retenção de backup, limite de vazamento e condição do material aplicáveis? |
Não some as pontuações antes de definir os pesos. A capacidade de resposta do protótipo, a estabilidade sem supervisão, o tempo de troca de ferramentas e a proteção da superfície podem ter importâncias diferentes em fábricas diferentes. Uma matriz de decisão é um argumento estruturado, não uma máquina que escolhe pelo engenheiro.
Decida se a flexibilidade ou a repetibilidade compensa.
Um dispositivo de fixação flexível pode encurtar o caminho para um novo desenho e reduzir o estoque dedicado. Pode exigir maior rigor na configuração, mais sondagens ou uma folga maior. Um dispositivo de fixação dedicado pode reduzir o tempo de carregamento e as opções do operador após a estabilização, mas alterações de engenharia e baixa utilização podem encarecer sua aquisição.
Compare o processo de produção completo: projeto do dispositivo de fixação, fabricação, validação, preparação, carregamento, limpeza, apalpamento, corte, inspeção, manutenção, armazenamento e controle de alterações. O dispositivo de fixação mais barato em um pedido de compra pode consumir a maior parte do tempo de usinagem. O dispositivo de fixação mais sofisticado pode nunca recuperar seu custo de engenharia se a família de peças mudar todo mês.
Utilize pelo menos três estados de produção na estimativa: primeiro artigo, lote de repetição normal e recuperação após uma peça retida ou componente desgastado. Isso evita que um ciclo otimizado oculte o trabalho necessário para manter o processo em funcionamento.
Verifique a ferramenta, a sonda e o acesso ao chip no mesmo modelo.
Posicione o conjunto de ferramentas mais longo, a ponta do fuso, a sonda, os bicos de refrigeração e qualquer geometria de cabeçote ou eixo rotativo ao redor da fixação carregada. Analise os movimentos de aproximação e afastamento, não apenas a posição de corte. Uma braçadeira pode não interferir na superfície acabada, mas bloquear o porta-ferramentas na entrada. Uma torre alta pode abrir mais faces, porém reduz o alcance ou o comprimento útil da ferramenta.
Planeje o destino dos cavacos durante cada operação. Acúmulos ao redor dos localizadores podem impedir o assentamento completo. O uso excessivo de ar comprimido pode deslocar cavacos de um contato para outro ou criar problemas de segurança e névoa. Dê preferência a contatos que possam ser inspecionados e limpos com um método definido. Quando forem utilizados jatos de água ou ar comprimido, inclua-os no ciclo de limpeza e na avaliação de riscos.
O acesso para inspeção deve ser incluído na mesma revisão. Se o processo depender de apalpamento, identifique o alcance da ponta de contato, a calibração, os movimentos protegidos e as alterações resultantes. Se uma característica precisar ser medida fora da máquina, defina o estado de liberação e a transferência de referência, em vez de presumir que o resultado da fixação corresponderá ao resultado da inspeção.
Combine o trajeto da fixação com a arquitetura da máquina.
A máquina e o dispositivo de fixação definem um único volume. Um centro de usinagem vertical pode proporcionar acesso superior direto e carregamento familiar para muitas peças em chapa, moldes e prismáticos. Um centro de usinagem horizontal pode suportar trabalhos com múltiplas faces e fluxo de paletes, quando a peça e o volume o justificarem. Um centro de usinagem de cinco eixos pode reduzir a necessidade de reposicionamento da peça para orientações complexas, mas o dispositivo de fixação deve preservar a folga de rotação e o alcance da ferramenta.
Para a seleção de dispositivos de fixação em máquinas CNC, compare o curso útil após a instalação do dispositivo, e não apenas o curso nominal. Inclua o maior blank, localizadores, grampos, espaçadores, paletes, apalpadores e a ferramenta mais longa necessária. Verifique a carga e a distribuição da mesa utilizando os dados atuais do fornecedor para a configuração proposta. Nunca infira a carga admissível ou as práticas de fixação com base em uma etiqueta genérica de família de máquinas.
Compare também a interface humana. O operador consegue carregar a peça sem ter que se abaixar para evitar que objetos pontiagudos sejam removidos? Os conectores possuem encaixes com trava e proteção? É possível trocar um dispositivo de fixação pesado utilizando os equipamentos de movimentação disponíveis no local? A abertura da porta é compatível com a automação planejada? O escopo produtivo inclui o acesso manual, de carrinhos e para manutenção, além da movimentação dos eixos.
Proteger as funções de segurança e os limites de acesso.
A fixação da peça não substitui a proteção da máquina, e um dispositivo de fixação personalizado não deve burlar os intertravamentos nem criar um novo caminho de ejeção. Analise as condições de ferramentas quebradas, peças soltas, falhas hidráulicas ou pneumáticas, peças faltantes e carregamento incorreto. Defina como a máquina será isolada antes da limpeza, ajuste ou troca do dispositivo de fixação.
A introdução da OSHA sobre proteção de máquinas separa o ponto de operação, os equipamentos de transmissão de energia e os controles, observando que as necessidades de proteção variam de acordo com a máquina e o nível de envolvimento do operador. Aplique as leis e o processo de avaliação de riscos do mercado de destino; este artigo não certifica um dispositivo de proteção nem prescreve uma solução específica.
Documente toda a energia armazenada em grampos, acumuladores, molas ou elementos móveis pesados. Identifique um estado seguro para perda de energia e um método para liberar uma peça sem improvisação. Revise arestas vivas, pontos de esmagamento e manuseio manual durante os períodos em que as portas estão abertas e a pressão de produção é alta.
Realizar um teste de jogo com etiqueta vermelha
Antes do teste, coloque uma etiqueta vermelha em cada suposição não comprovada: variação do material, contato do localizador, ajuste da fixação, folga da ferramenta, remoção de cavacos, lógica da sonda, tempo de ciclo, método de inspeção e etapa do operador. O objetivo não é fazer com que o dispositivo pareça finalizado, mas sim remover etiquetas com evidências ou convertê-las em limitações controladas.
Execute a sequência completa com material e ferramentas representativas. Inclua limpeza, carregamento, confirmação de assentamento, corte, apalpamento, descarregamento e inspeção. Repita ciclos suficientes para expor a variação relevante para a decisão acordada; uma única peça de demonstração não pode estabelecer a capacidade a longo prazo. Registre o estado da ferramenta, os offsets, as condições ambientais e qualquer intervenção manual.
A seleção de dispositivos de fixação para máquinas CNC só está completa quando o processo escolhido inclui responsáveis pela configuração, inspeção, manutenção e alterações. Guarde as peças defeituosas ou retidas quando elas explicarem o problema. Uma amostra final limpa, sem o registro do processo que a gerou, constitui evidência insuficiente.
Analise o padrão em todas as partes, não apenas em um resultado.
Registre as medições na ordem de usinagem e por estação de fixação. Essa verificação de padrão fornece evidências para a seleção da fixação na máquina CNC, além da primeira amostra aceitável. Uma variação constante pode sugerir troca de ferramenta ou alteração térmica. Uma estação com valores diferentes pode indicar um problema de contato, fixação ou cavaco localizado. Um salto após a recarga pode reabrir o método de assentamento. Essas são pistas para investigação, não diagnósticos automáticos.
Compare a peça em seus estados fixado e liberado, onde a distorção for relevante. Marque onde a peça foi medida e qual construção de referência foi utilizada. Se uma correção melhorar uma característica enquanto outra a degrada, revise a referência e o caminho da força antes de adicionar mais deslocamentos.
Finalize cada etiqueta vermelha com um dos quatro resultados: comprovado dentro da faixa declarada, controlado por uma etapa documentada, aceito como uma limitação ou rejeitado com a necessidade de uma nova rota. Esse vocabulário conciso impede que as anotações do teste se transformem em comentários como "parece estar tudo bem".
Um breve exemplo: quatro peças fundidas, uma morsa enganosa.
Imagine quatro corpos de bomba fundidos que compartilham as mesmas dimensões externas, mas diferem na direção das portas e em uma face interna usinada. Uma morsa padrão segura a primeira amostra e permite bom acesso por cima. Na segunda variante, no entanto, o ângulo de inclinação da peça fundida altera o contato, uma das braçadeiras cruza o caminho da sonda e os cavacos se acumulam sob uma saliência rebaixada.
Uma revisão da família de peças separa dois esquemas de localização em vez de forçar todas as quatro peças em uma única configuração. A equipe adiciona um suporte controlado para a peça fundida mais frágil, move a verificação de encaixe para a sequência do operador e testa uma base modular que preserva a montagem comum, permitindo, ao mesmo tempo, localizadores específicos para cada variante. O exemplo é ilustrativo, não representa um resultado de cliente nem garante que um dispositivo de fixação modular seja sempre a melhor opção.
A lição é que a similaridade deve ser comprovada nos níveis de referência e de caminho de carga. Dimensões externas por si só podem ocultar a característica que torna uma fixação compartilhada instável.
Questões que alteram a decisão sobre o calendário de jogos
Uma placa de fixação ou morsa de três garras é precisa o suficiente?
A precisão não pode ser determinada apenas pelo nome do dispositivo. A resposta ainda depende dos contatos da peça, da variação do material bruto, da condição da garra ou da pastilha, do comportamento de fixação, da transferência de referência, das cargas de corte e dos resultados da inspeção no processo real.
Quando é que um equipamento dedicado faz sentido comercial?
Torna-se uma opção viável quando o volume de repetição, o tempo de carregamento, a estabilidade ou a prevenção de erros compensam os custos de projeto, fabricação, manutenção e alterações. Compare isso com uma rota flexível ao longo da vida útil esperada do produto.
Deveriam ser adicionadas mais braçadeiras para impedir o movimento?
Não automaticamente. Mais força ou mais pontos de contato podem distorcer uma peça ou restringir excessivamente o material variável. Analise o caminho da carga e a condição de suporte e, em seguida, valide a configuração com peças representativas.
A sondagem pode corrigir uma fixação inadequada?
A sondagem pode identificar a posição ou apoiar uma estratégia de deslocamento controlado, mas não elimina folgas, distorções, bloqueios de acesso, contaminação ou condições inseguras de fixação. Defina o que o resultado da sondagem pode alterar.
Como deve ser verificada a repetibilidade do dispositivo de fixação?
Utilize um procedimento padronizado de carregamento, limpeza, fixação e medição em configurações repetidas. Registre a estação de fixação, as etapas relevantes para o operador, o método de medição e o estado da peça para que o resultado possa ser rastreado.
O que deve ser enviado para uma avaliação de seleção de dispositivos de fixação para máquinas CNC?
Enviar desenhos controlados e CAD, condições do material e do blank, volumes anuais e de lote, processo atual, plano de inspeção e referência, características críticas, defeitos conhecidos, restrições de ferramentas, necessidades de automação e a configuração proposta da máquina.
Transforme o Cartão de Família Parcial em uma Avaliação de Fornecedor
Para a seleção de dispositivos de fixação para máquinas CNC, envie à Zhihe CNC as fichas técnicas da família de máquinas, modelos 3D representativos, revisões de desenhos, estados dos materiais, relações críticas, mix de produção, rota de inspeção e hipóteses em aberto. Solicite uma análise do espaço disponível na máquina, discussão sobre a interface do dispositivo de fixação, limites de teste e exclusões de orçamento. Utilize a gama de produtos para comparar arquiteturas e a página de contato para iniciar uma conversa de engenharia específica para o seu modelo.





