

A resposta do comprador direto
Mapeamento de Portas Antes do Ciclo de Usinagem. A CNC Zhihe mapeia portas, furos de interseção, faces de vedação, cavacos, sondagens, limites de teste de vazamento e realiza inspeções repetíveis em blocos de manifold. A máquina CNC para blocos de manifold deve ser selecionada com base na família de recursos declarada, no suporte oferecido e nas evidências de lançamento, e não apenas em uma especificação principal.
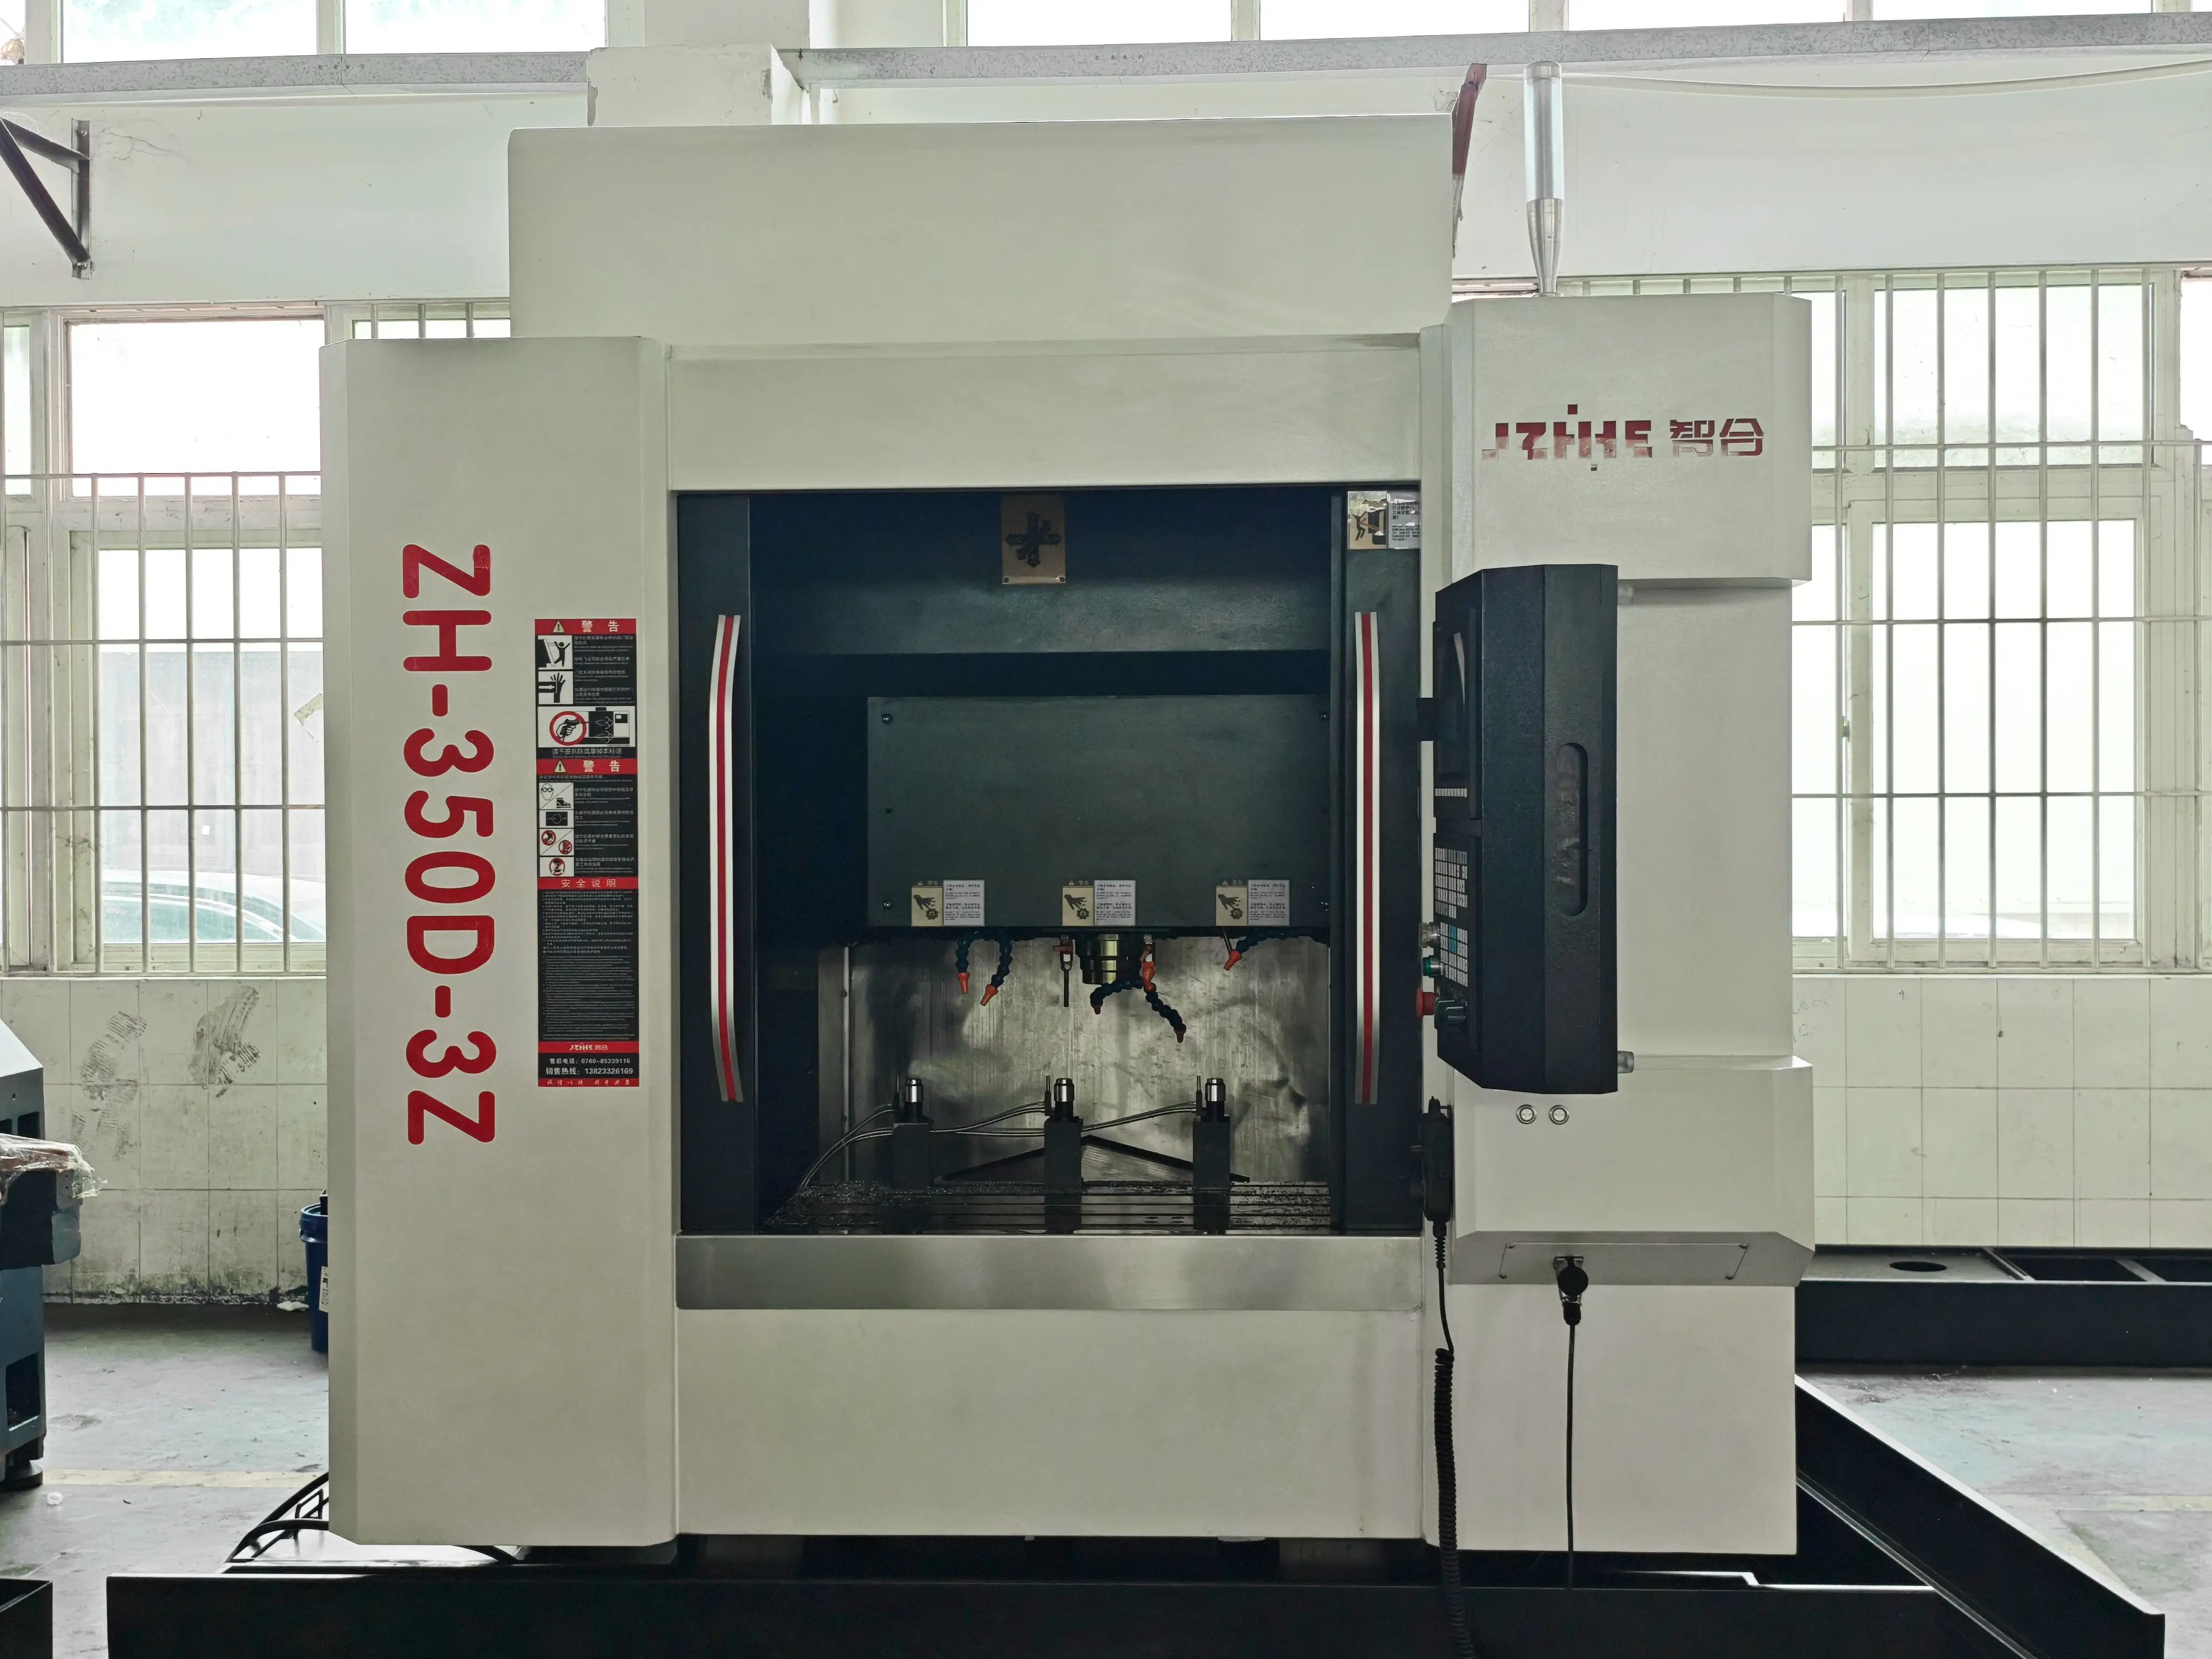
Mapa de Decisão
| Família Port | Rosca, furo, interseção, face de vedação e referência. | Mapa do porto |
|---|---|---|
| Porta | Rosca, entrada, profundidade e orientação | Registro de recurso |
| Furo | Diâmetro, intersecção e lascas | Inspeção de furo |
| Dado | Fixar, sondar e recarregar | Configurar passaporte |
| Selo | Face, rebarba, limpeza e limite de teste | Verificação de interface |
| Liberar | Dados brutos, participações e proprietário | Arquivo de disposição |
Desenhe o mapa do porto
Agrupe as portas por rosca, diâmetro, profundidade, direção, função de vedação e furo de conexão. Registre o material, estoque, referência, chanfro e inspeção. Uma máquina CNC para blocos de manifold deve ser avaliada pela rede de características relacionadas, e não por um furo isolado.
Marque o furo ou a porta que controla a função a jusante. Guarde o mapa com a revisão do desenho para que nenhuma alteração na conexão passe despercebida durante a programação ou inspeção.
Defina a sequência de perfuração
Planeje as operações de furação, mandrilamento, rosqueamento, chanframento, rebarbação e limpeza. Indique o trajeto dos cavacos, o fluido de corte, a ferramenta, o ponto de contato e o controle de profundidade. Furos que se cruzam podem reter cavacos ou criar rebarbas invisíveis a partir de uma única abertura.
Observe a limpeza e a inspeção em todas as portas acessíveis. Registre o acesso seguro e qualquer etapa de lavagem ou verificação. A Zhihe CNC inclui esse trabalho no processo de produção.
Proteja a cadeia de dados
Suporte de gravação, grampos, faces de referência, sondas, limpeza e reinstalação do dispositivo de fixação. Um manifold pode ser pequeno, mas ainda assim se mover ou se encaixar de maneira diferente quando um cavaco fica preso.
Repita o processo de carga e descarga e, em seguida, inspecione o conjunto de portas correspondente. Separe os efeitos da fixação, da ferramenta e da medição antes de alterar o programa.
Threads de controle como interfaces
Liste o passo, a profundidade, a entrada, a bitola, as suposições sobre selante ou fixador subsequente e a tolerância a rebarbas. Uma rosca visualmente limpa não é suficiente para a montagem.
Execute um evento de vida útil da ferramenta e preserve a ferramenta, a pré-ajuste, o offset, o gabarito e as peças fixadas. Isso torna a recuperação rastreável.
Inspecionar cruzamentos
Para furos relacionados, registre a posição, a profundidade, o alinhamento, a parede e qualquer método aprovado para verificar a interseção. Uma porta pode passar individualmente enquanto o caminho interno estiver incorreto.
Mantenha os dados brutos e identifique quaisquer limitações de inspeção interna. Se forem necessários testes de vazamento ou pressão, especifique-os como uma etapa de aceitação separada.
Separar as reclamações relativas à usinagem das reclamações relativas a vazamentos.
Defina quais liberações de usinagem: dimensões, roscas, faces, rebarbas e limpeza. Defina quais liberações de teste subsequentes: vazamento, pressão, fluxo ou montagem.
Não apresente um resultado de usinagem como prova de uma alegação de desempenho em nível de sistema. A Zhihe CNC mantém esses limites explícitos.
Crie a rota de limpeza
Especifique os procedimentos de lavagem, limpeza com ar comprimido, escovação, remoção de cavacos, lavagem, secagem e inspeção antes da liberação. Cavacos dentro de um furo podem invalidar uma peça que, de outra forma, estaria correta.
Contabilize o tempo de limpeza e reinspeção. Registre quem é o responsável pela tarefa e quais evidências a encerram.
Execute uma retenção planejada.
Utilize um dispositivo de retenção de rosca, inspeção de furo ou evento de vida útil da ferramenta. Registre a identificação do bloco, as portas afetadas, o confinamento, a correção, o reteste, a destinação e o responsável pela reinicialização.
Revise o procedimento de backup e as permissões para uma reinicialização normal. Mantenha as limitações visíveis para o próximo turno.
Medida Horas de Bloco Aceitas
Contabilize as etapas de preparação, sondagem, corte, troca de ferramentas, limpeza de portas, inspeção, retenções, retrabalho, manutenção e blocos liberados. Gere também filas de mistura de estados e testes.
Compare um bloco comum com um bloco de limite. Identifique se a saída é limitada por portas, ferramentas, limpeza, inspeção ou testes subsequentes.
Congelar a transferência de porto
Mapa da porta de transferência, datum, dispositivo de fixação, ferramentas, programas, offsets, medidores, limpeza, dados brutos, backups e limite de teste a jusante.
Reabra as evidências afetadas após alterações na porta, furo, material, dispositivo, ferramenta, programa, calibre ou teste.
Lançamento pela família Port
Armazene o mapa de portas, a sequência de furação, a rota de limpeza, os calibradores de rosca, os dados brutos e o limite do teste de vazamento no programa. Uma máquina CNC para blocos de manifold deve tornar cada família de portas rastreável desde o desenho até a liberação. Revise um evento de ferramenta normal e uma pausa para limpeza após a primeira janela de produção.
Se uma porta, furo, material, dispositivo de fixação, ferramenta, programa, calibre ou teste for alterado, reabra a família afetada. Isso permite que a máquina CNC para blocos de manifold execute um processo de alteração proporcional, em vez de forçar uma reinicialização completa a cada revisão.
Fechamento comercial
Antes da liberação do pedido, alinhe os departamentos de compras, aplicações, qualidade, produção, manutenção e assistência técnica com base nas condições testadas. A rota da máquina CNC para blocos de manifold deve mostrar a família de peças aceita, a faixa de material ou estoque, o estado da fixação, os conjuntos de ferramentas, o método de inspeção, a definição de tempo total e o responsável pela reinicialização. Se algum item permanecer em aberto, rotule-o como bloqueador, limitação aceita ou data de entrega, em vez de ocultá-lo em uma nota geral.
Após o primeiro lote representativo, compare a configuração real, o trabalho de suporte, os eventos da ferramenta, a fila de inspeção, o trabalho retido e a produção liberada com o teste. Guarde as evidências originais e adicione uma avaliação datada. A Zhihe CNC usa essa avaliação para decidir se a máquina CNC para blocos manifold está pronta para reutilização, se precisa de um teste de repetição focado ou se deve permanecer limitada à configuração testada.
Revisão Operacional
Forneça à equipe receptora uma breve folha de revisão com a condição testada, a primeira decisão a ser tomada quando um resultado muda, a pessoa que pode reter o trabalho e as evidências necessárias para reiniciá-lo. Isso é especialmente importante quando a rota da máquina CNC para blocos de manifold abrange aplicações, produção, qualidade e manutenção. Uma transferência de informações eficaz não exige que cada pessoa que a recebe reconstrua o teste a partir de arquivos dispersos.
Na próxima revisão, compare o roteiro declarado com o que realmente aconteceu: tempo de preparação, trabalho de suporte, eventos de ferramentas, fila de inspeção, quantidade retida, retrabalho e produção liberada. Mantenha a linha de base original, explique cada diferença significativa e defina uma data para a conclusão. Isso protege o comprador de mudanças silenciosas nas premissas e fornece à Zhihe CNC uma base concreta para a próxima melhoria.
Nota de Implementação
Converta a rota aceita em uma lista de verificação resumida para o primeiro turno de produção: confirme o desenho correto, a configuração, as ferramentas, o programa, o gabarito, a limpeza, a autorização para retenção e o contato para escalonamento. A decisão sobre a máquina CNC para blocos manifold deve estar visível na máquina e no arquivo de qualidade compartilhado.
Após a primeira execução, marque cada item como confirmado, limitado ou em aberto. Registre as evidências, o responsável e a data para cada item em aberto. Isso reduz a lacuna entre o guia de compras e o trabalho realizado pela equipe, ao mesmo tempo que fornece à Zhihe CNC uma base clara para um acompanhamento focado. Revise o primeiro lote aceito com o mesmo mapa de características, identidade de configuração, rota de inspeção e definição de tempo de conclusão usados durante o teste. Preserve o registro original e marque apenas a premissa alterada, as evidências afetadas, o responsável e a data de encerramento. Isso facilita a auditoria da próxima decisão e evita que uma pequena alteração operacional se torne uma alegação de capacidade não documentada. Mantenha um breve registro do que a equipe aprendeu, o que permanece não verificado e quando a próxima revisão deve ser feita. Guarde o registro com o arquivo de liberação e a equipe responsável. Use a mesma linguagem de revisão na cotação, no passaporte de configuração e no registro de aceitação final para que nenhuma equipe leia uma linha de base diferente. Guarde a revisão assinada com a revisão efetiva, o responsável e a localização das evidências para que o próximo lote de produção planejado comece com a mesma linha de base controlada para revisão.
Livro de Evidências
| Faixa | Registro mínimo | Reabrir quando |
|---|---|---|
| Papel | Características representativas e de limite | Alterações no desenho, material ou mistura |
| Configurar | Dispositivo de fixação, referência, ferramentas, deslocamentos e programa | Alterações de fixação, suporte ou software |
| Qualidade | Medição, amostragem, dados brutos e destinação | Alterações nas regras de medição ou aceitação |
| Saída | Tempo total e quantidade liberada | Mudanças nas premissas de mão de obra, lote ou suporte |
Perguntas frequentes do comprador: Máquina CNC para blocos de coletores
O que é um mapa portuário?
Registro controlado de rosca, furo, profundidade, orientação, função de vedação, ponto de referência e inspeção.
Por que é difícil interceptar furos de sondagem?
Lascas, rebarbas, alinhamento e verificação interna interagem em múltiplas aberturas.
O processo de usinagem comprova o desempenho em relação a vazamentos?
Não. Os testes de vazamento, pressão, fluxo e montagem exigem aceitação separada.
Como os threads devem ser liberados?
Utilize inclinação, profundidade, entrada, calibre, rebarba, estado da ferramenta e evidências de amostragem.
Por que inspecionar portos relacionados em conjunto?
Portas individuais podem funcionar mesmo que sua relação interna falhe.
O que a limpeza deve incluir?
Regras de descarga, ventilação, escovação, lavagem, secagem, inspeção, propriedade e liberação.
Como o CNC da Zhihe calcula a produção?
A máquina CNC Zhihe realiza a preparação e inspeção completas das portas em relação aos blocos liberados.
O que é um bloco de fronteira?
Um bloco representativo próximo à profundidade declarada, interseção, parede ou limite de inspeção.
Quando o arquivo de porta deve ser reaberto?
Após alterações na porta, furo, material, dispositivo de fixação, ferramentas, programa, calibre ou teste.
O que os compradores devem enviar?
Enviar mapa das portas, material, roscas, furos, faces de vedação, volumes, dispositivos de fixação e requisitos de teste.
Leve a decisão para a Zhihe CNC
Envie desenhos ou arquivos CAD para máquinas CNC da Zhihe, informações sobre materiais e estoque, características críticas, volume anual, composição de lotes, conceito de fixação, restrições de ferramentas, roteiro de inspeção, condições do local e região de atendimento. Analise o portfólio de produtos CNC da Zhihe , o perfil da empresa e da fábrica , e o processo de consulta técnica . Para máquinas CNC para blocos manifold, solicite uma configuração datada, um teste representativo, os critérios de aceitação, uma lista de premissas abertas e a indicação do responsável pelo suporte.
Limite de referência
A norma ISO sobre centros de usinagem e as orientações da OSHA sobre proteção de máquinas fornecem contexto. Elas não substituem a aceitação específica do desenho, a avaliação de riscos local, a certificação do produto, a liberação regulatória ou os procedimentos operacionais do comprador.





