

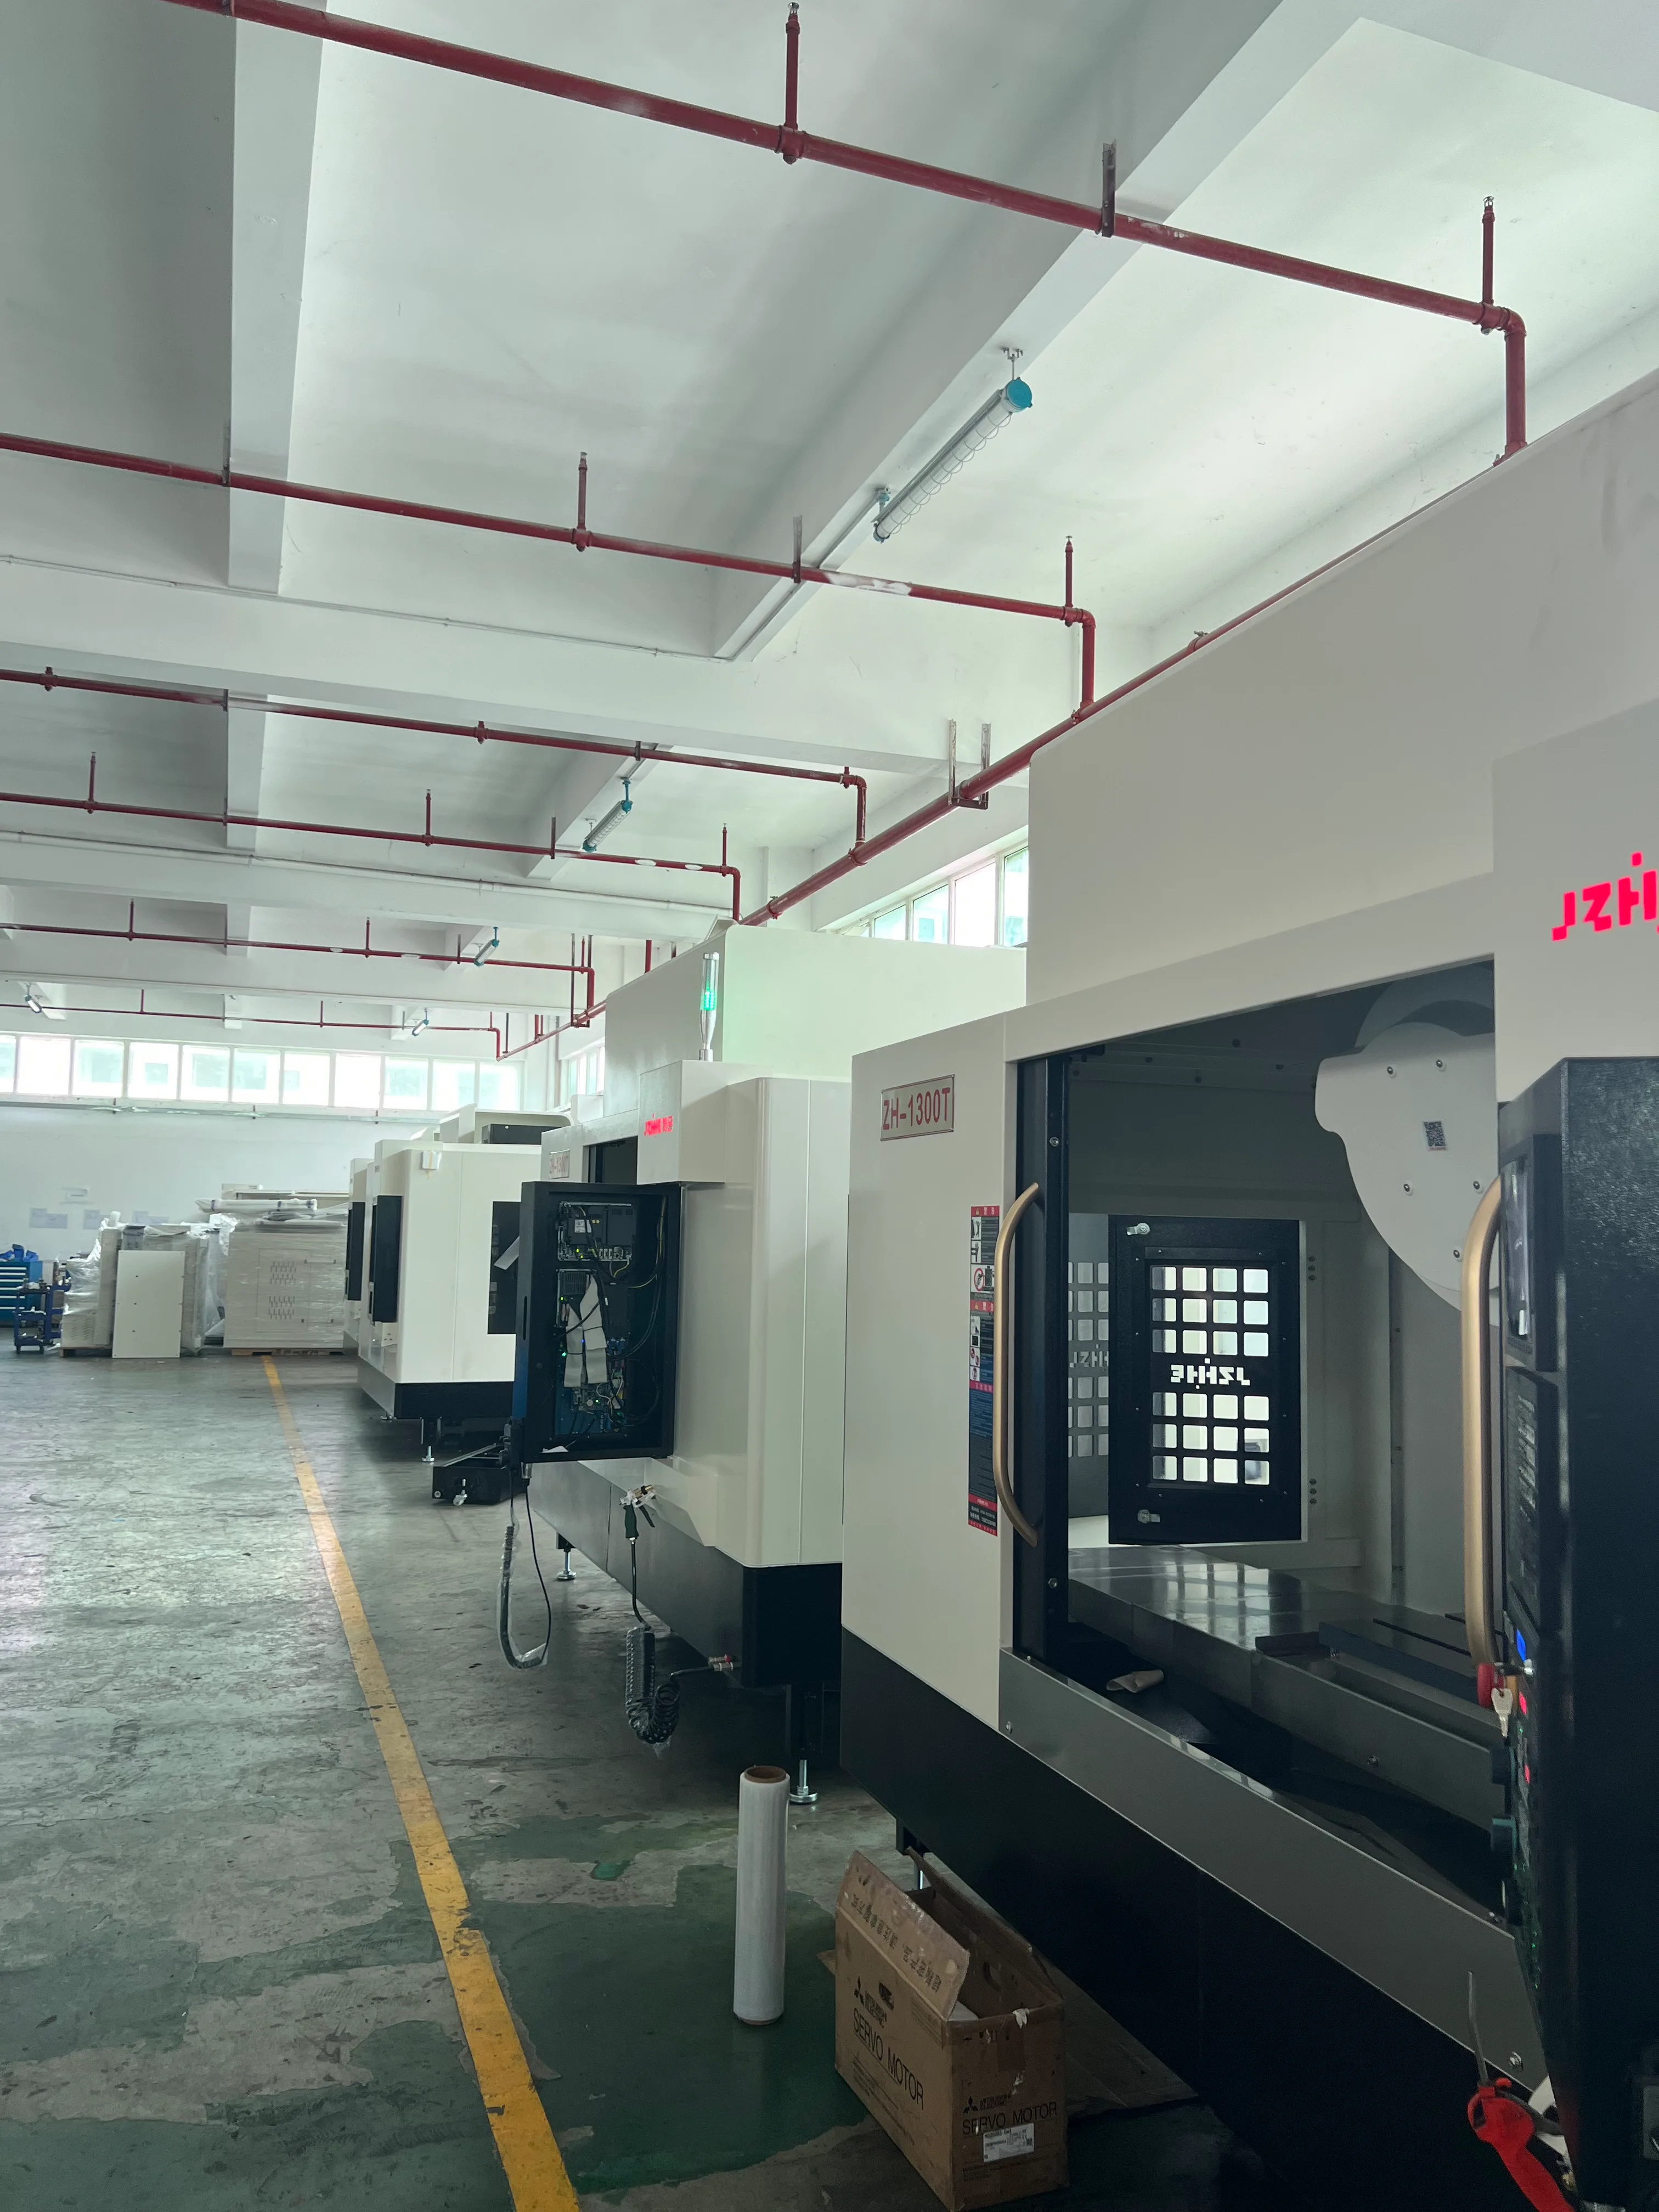
Um procedimento de aquecimento de uma máquina CNC deve definir o que está sendo estabilizado, como a fábrica monitora o processo e quando a produção pode começar. A rotação do fuso é apenas uma parte do processo. Os eixos se movem, o lubrificante circula, o fluido de corte muda de temperatura, os dispositivos de fixação se ajustam e os equipamentos de medição entram no mesmo ambiente. O procedimento correto é a rotina aprovada pelo fabricante da máquina, combinada com uma verificação de liberação específica para cada peça.
Para um projeto de CNC Zhihe, o comprador deve fornecer o padrão de turnos, períodos de inatividade, faixa de rotação do fuso, características sensíveis à tolerância, condições ambientais e método de inspeção. O fornecedor deve retornar os passos de inicialização aprovados para a configuração selecionada e identificar as condições que exigem uma rotina diferente. Um aquecimento genérico copiado de outra máquina não é um documento de aceitação.
06:40 — Registrar o estado de partida a frio
Imagine um turno matutino chegando a uma oficina após um fim de semana frio. Às 6h40, o operador registra a temperatura ambiente, a temperatura exibida na máquina (quando disponível), o tempo de inatividade, o nível do líquido de arrefecimento e quaisquer alarmes ativos. Às 6h45, começam as verificações aprovadas da máquina. Este é um exemplo de cronograma para planejamento, não um manual de instruções ou uma afirmação sobre uma máquina Zhihe.
O registro precisa de uma referência estável. "Frio" é muito vago. Anote o tempo decorrido desde a última operação e qualquer condição incomum, como queda de energia, manutenção, substituição do eixo ou mudança climática drástica. Esses eventos podem exigir instruções além da rotina diária, portanto, o procedimento de escalonamento deve estar ao lado da lista de verificação.
06:45 — Confirme a segurança e a lubrificação antes do movimento.
Siga o manual fornecido e os procedimentos de segurança locais. Verifique as proteções, portas, área de trabalho, nível de lubrificação, nível do fluido refrigerante e as condições necessárias antes do acionamento automático. A pessoa que realiza a verificação deve saber qual alarme ou observação interrompe a sequência e quem pode autorizar a continuação da ação.
O aquecimento nunca deve ser usado para mascarar um problema não resolvido de ruído, vibração, vazamento ou lubrificação. Registre o sintoma e interrompa a produção. A diferença entre "continuar para estabilizar" e "parar para diagnóstico" precisa ser explícita.
06:50 — Executar a sequência de máquina aprovada
A Haas publica um guia de referência específico para cada máquina sobre o amaciamento e aquecimento do fuso . Ele distingue entre o amaciamento de instalação, o aquecimento normal e o amaciamento após o trabalho do fuso, com requisitos vinculados às configurações da Haas. Essa distinção é a lição útil; os números de programa, durações e limites descritos não devem ser transferidos para uma máquina Zhihe.
Solicite o programa ou sequência correta para o fuso, o sistema de controle e o sistema de lubrificação adquiridos. Registre se um porta-ferramentas é necessário, quais estágios de velocidade se aplicam, se os eixos ou o fluido de corte devem operar e quais condições acionam um procedimento prolongado. Mantenha o controle de revisões do programa da mesma forma que faria em um programa de produção.
07:05 — Observe as tendências em vez de buscar uma temperatura mágica.
O comportamento térmico se desenvolve ao longo do tempo e pode se manifestar de forma diferente no fuso, nos eixos, no fluido de corte, na fixação e na peça. Uma única leitura manual não descreve a máquina como um todo. Selecione um pequeno conjunto de observações relacionadas à característica crítica da peça.
A nota de aplicação da Renishaw sobre calor e precisão do fuso de esferas demonstra que o acúmulo de calor e a configuração do feedback podem afetar o comportamento do eixo. Trata-se de um estudo específico, não de um valor de correção universal. Ele defende a importância de medir uma tendência sob condições declaradas, em vez de assumir que todas as máquinas se movem na mesma quantidade.
| Ponto no tempo | Registro de máquina/processo | Verificação de peça ou referência | Decisão |
|---|---|---|---|
| Partida a frio | Tempo ocioso, estado ambiente e alarmes | Artefato identificado ou primeiro espaço em branco | Iniciar somente se as pré-condições forem atendidas. |
| Ponto médio da sequência | Estágio do fuso, eixos, fluido de refrigeração e observações. | Tendência de referência opcional | Continuar, suspender ou escalar conforme regra aprovada |
| Fim da sequência | Revisão do programa concluída e exceções. | Recurso de referência antes da produção | Liberar parte do teste ou estender a observação. |
| Primeira parte | Ferramentas, compensações, material e estado do ciclo | Características críticas no estado de apoio declarado | Aceitar, corrigir com autoridade ou reter |
| Verificação posterior | Produção decorrida, mudanças ambientais e eventos de ferramentas | Mesmas características selecionadas | Confirme a estabilidade ou reabra o plano. |
A tabela torna o procedimento de aquecimento da máquina CNC auditável, sem a pretensão de que um único cronograma seja adequado para todas as tolerâncias.
07:10 — Escolha uma referência que responda à pergunta sobre a produção.
Um artefato de referência pode mostrar uma tendência de usinagem, mas não comprova automaticamente o processo. Uma primeira peça adiciona material, dispositivo de fixação, ferramentas e inspeção. Para uma fábrica de alta variedade, uma referência simples pode ser mais repetível do que usinar uma peça de produção diferente todas as manhãs. O plano de produção pode usar ambos, desde que cada um tenha um propósito claro.
Identifique o datum, o método de sondagem ou medição, a condição de suporte e o limite de decisão aceitável. Não ajuste os offsets sem antes verificar se a leitura está correta. Registre as correções com a característica, o valor, a autoridade e o motivo para que a equipe possa distinguir a resposta térmica do desgaste da ferramenta, da variação do material ou do erro de medição.
07:20 — Liberar a primeira parte com suas respectivas condições.
A primeira peça aceita deve conter contexto: identificação da máquina, revisão do programa, estado da ferramenta, dispositivo de fixação, material, registro de aquecimento, equipamento de inspeção e horário. Se a peça for medida fora da máquina, registre a regra de transferência e estabilização. Um resultado sem contexto é difícil de comparar na manhã seguinte ou de aprimorar o procedimento de aquecimento da máquina CNC .
Quando uma funcionalidade ultrapassa o limite, utilize uma rota de contenção definida. Verifique o método de medição, a ferramenta, os offsets, o suporte e a manutenção recente antes de decidir que mais aquecimento é a solução. O objetivo é encontrar a variável determinante, não forçar todos os sintomas a se enquadrarem em uma análise de temperatura.
09:00 — Verificar novamente o recurso com maior probabilidade de ser movido.
Uma medição posterior ajuda a demonstrar se a condição de liberação permanece representativa. Escolha uma característica relacionada ao risco: a localização do furo, seu comprimento, altura, relação de planicidade ou referência da ferramenta. A escolha exata fica a critério do engenheiro de processos e do desenho.
Trace o gráfico do valor em função do tempo decorrido, do estado do ambiente e dos eventos de produção. Várias manhãs podem revelar um padrão que uma única tentativa não consegue identificar. Se a tendência mudar após a manutenção, a instalação de um novo dispositivo, o comportamento diferente do fluido refrigerante ou uma mudança sazonal, reabra a linha de base em vez de manter uma correção obsoleta.
Compare as políticas de startups pelo risco de perda, não por minutos.
Três fábricas podem comprar máquinas semelhantes e necessitar de políticas de liberação diferentes. Uma oficina que produz peças com tolerâncias rigorosas pode usar a rotina do montador mais uma simples verificação da primeira peça. Uma célula de produção com tolerâncias apertadas pode precisar de uma tendência de referência e um ambiente de medição controlado. Uma célula não supervisionada pode exigir verificações automatizadas e um caminho de espera antes da chegada dos funcionários.
| Contexto de produção | provas práticas de libertação | Custo oculto a contabilizar | Pergunta para a proposta |
|---|---|---|---|
| Um turno, peças comuns | Aquecimento aprovado e inspeção da primeira peça. | Tempo do operador e primeiro ciclo atrasado | Que evento reinicia a sequência? |
| Trabalho intermitente de alta velocidade | Sequência de fusos e condição da ferramenta aprovadas pelo fabricante | Folgas ociosas e requisitos de ferramentas balanceadas | Quais regras de configuração/eixo se aplicam? |
| relações estreitas entre características | Tendência de referência mais medição da parte controlada | Avaliação, ambiente e revisão de correções | Que dados definem o que é suficientemente estável? |
| turnos mistos | Log compartilhado e transferência baseada em funções | Inícios inconsistentes e verificações duplicadas | Quem é o responsável pela liberação em cada turno? |
| Inicialização não assistida | Status automatizado, medição e retenção de falhas | Disponibilidade de sensores, lógica e resposta | Como uma exceção é contida? |
Essa comparação não define um tempo ou tolerância universais. Ela transforma o planejamento do procedimento de aquecimento da máquina CNC em uma decisão de risco de produção.
Tornar visíveis os eventos de tempo ocioso e reinicialização.
A inicialização diária não é o único caso. Pausas para almoço, fins de semana, paradas programadas, falta de energia, transporte, manutenção do fuso e lubrificação podem gerar requisitos diferentes. Crie uma matriz de eventos a partir da documentação fornecida. Cada linha deve indicar a sequência aprovada, a verificação necessária e a função responsável.
Não permita que os operadores reconstruam instruções de memória. Armazene a rotina controlada na máquina, proteja a versão principal e registre as alterações. O treinamento deve incluir o motivo de cada parada, e não apenas os botões a serem pressionados. O controle de revisão mantém o procedimento de aquecimento da máquina CNC consistente em todos os turnos.
Separe o aquecimento da capacidade e da calibração.
A conclusão de uma rotina não certifica a geometria, a capacidade do processo ou a conformidade do produto. A evidência de calibração responde a uma questão de medição definida. Um estudo de capacidade requer sua própria amostra, condições e análise. A inspeção da primeira peça libera o trabalho declarado de acordo com o método especificado.
Utilize registros diferentes para esses fins e vincule-os por data e configuração. Essa delimitação impede que uma verificação de inicialização normal seja citada posteriormente como prova de todos os requisitos de precisão.
Torne a seleção e aceitação de máquinas rotineiras.
Durante a compra, pergunte como o fuso, o feedback dos eixos, o fluido de refrigeração, a estrutura de proteção, a sondagem e as funções opcionais relacionadas à temperatura afetam a inicialização. Não presuma que uma opção elimina o aquecimento ou garante um resultado preciso. Solicite o manual específico da configuração, a sequência e o escopo do treinamento, e mencione a revisão do procedimento de aquecimento da máquina CNC no registro de aceitação.
A aceitação pode incluir um exercício de partida a frio supervisionado, caso seja relevante para a produção. Defina em conjunto a condição de marcha lenta anterior, a referência, as medições, a duração, as ações do operador e as decisões de aprovação/reprovação. Cada demonstração deve ser rotulada indicando o que comprova e o que não comprova.
Dez perguntas para o primeiro turno
Quanto tempo deve demorar o aquecimento de uma máquina CNC?
Utilize as instruções atuais do fabricante da máquina selecionada e a documentação de liberação do processo. Uma duração universal não leva em consideração o tipo de fuso, o período de inatividade, o ambiente e a tolerância.
O aquecimento do fuso é o mesmo que o aquecimento da máquina?
Não. A rotação do fuso pode ser apenas um elemento. Eixos, lubrificação, fluido de corte, dispositivo de fixação, ambiente e medição podem afetar a decisão de liberação da produção.
A primeira parte pode ser usada como referência?
Sim, quando o material, a fixação, as ferramentas e a medição são controlados. Um artefato separado pode fornecer uma tendência de máquina mais repetível para trabalhos de alta variedade.
Os offsets devem ser alterados durante a inicialização?
Somente sob uma regra de correção aprovada, com rastreabilidade e autoridade. Primeiro, verifique as medições, as ferramentas, os dispositivos de fixação e os eventos recentes para que nenhuma causa diferente seja ocultada.
O que acontece depois de um fim de semana de paralisação?
Siga as instruções específicas do fabricante para o evento. Registre o tempo de inatividade e quaisquer alterações ambientais, de energia ou de manutenção que alterem a rotina normal.
A sondagem substitui a inspeção da primeira peça?
Não automaticamente. Uma sonda mede características definidas no ambiente da máquina. A liberação do produto pode exigir um método separado, suporte técnico ou inspeção independente.
O líquido de arrefecimento deve circular durante o processo?
Utilize o procedimento e o plano de processo específicos para a configuração aprovada. A circulação do fluido refrigerante pode afetar a temperatura e o tempo de resposta, mas o método correto não é universal.
Como deve ser tratada uma exceção durante o aquecimento?
Pare no portão definido, preserve as leituras e os sintomas, isole o trabalho afetado e envie o relatório ao responsável técnico ou de manutenção.
Uma manhã estável pode garantir estabilidade ao longo do dia?
Não. Adicione verificações posteriores em intervalos relacionados ao risco do processo, às mudanças ambientais e aos eventos de produção. Analise as tendências em vários dias comparáveis.
Quais informações sobre partida a frio devem chegar à Zhihe CNC?
Enviar informações sobre horários de turno, períodos de inatividade, utilização do fuso, características críticas, tolerâncias, método de inspeção, faixa de temperatura ambiente, perdas de inicialização e evidências de aceitação necessárias.
Feche a linha do tempo com um proprietário de lançamento nomeado.
Analise a gama de centros de usinagem CNC da Zhihe e, em seguida, envie as condições reais de arranque através da página de contacto . Solicite a sequência aprovada, as utilidades e o estado de lubrificação necessários, as opções aplicáveis, os materiais de formação e os limites de aceitação do arranque a frio.
Um procedimento de aquecimento robusto para máquinas CNC informa ao próximo operador o que aconteceu antes da primeira peça, por que a produção foi interrompida e qual evento exige que as evidências sejam coletadas novamente. Isso é muito mais valioso do que um cronômetro sem conexão com a peça de trabalho.





